
Как проверить коленчатый вал
Некруглый и сужающийся
Схема №448

Схема №449

- Снять коленчатый вал с блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Снять импульсную пластину Ckp с коленчатого вала (см. " ЗАМЕНА ИМПУЛЬСНОЙ ПЛАСТИНЫ Ckp ").
- Очистить масляные каналы коленчатого вала с помощью очистителей труб или подходящей щетки.
- Проверить шпоночный паз и резьбовые отверстия на наличие повреждений.
- Измерить отклонение от круглой формы в середине каждого стержня и коренной шейки в двух местах. Разница между измерениями на каждой шейке не должна превышать предел обслуживания. Стандарт отклонения от круглой формы (новый): 0 005 мм (0,00020 дюйма) макс. Предел обслуживания: 0 010 мм (0,00039 дюйма)
- Измерить конусность по краям каждого стержня и коренной шейки. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Стандарт конусности цапфы (новый): 0 005 мм (0,00020 дюйма) макс. Предел обслуживания: 0 010 мм (0,00039 дюйма) Прямолинейность
- Разместить V-образные блоки на плоской поверхности.
- Проверить общее биение при помощи коленчатого вала, опирающегося на V-образные блоки.
- Измерить биение на всех главных шейках. Проверните коленчатый вал на два полных оборота. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Коленчатый вал Общее биение Стандарт (новый): 0 025 мм (0,00098 дюйма) макс. Предел обслуживания: 0 030 мм (0,00118 дюйма)
Схема №450
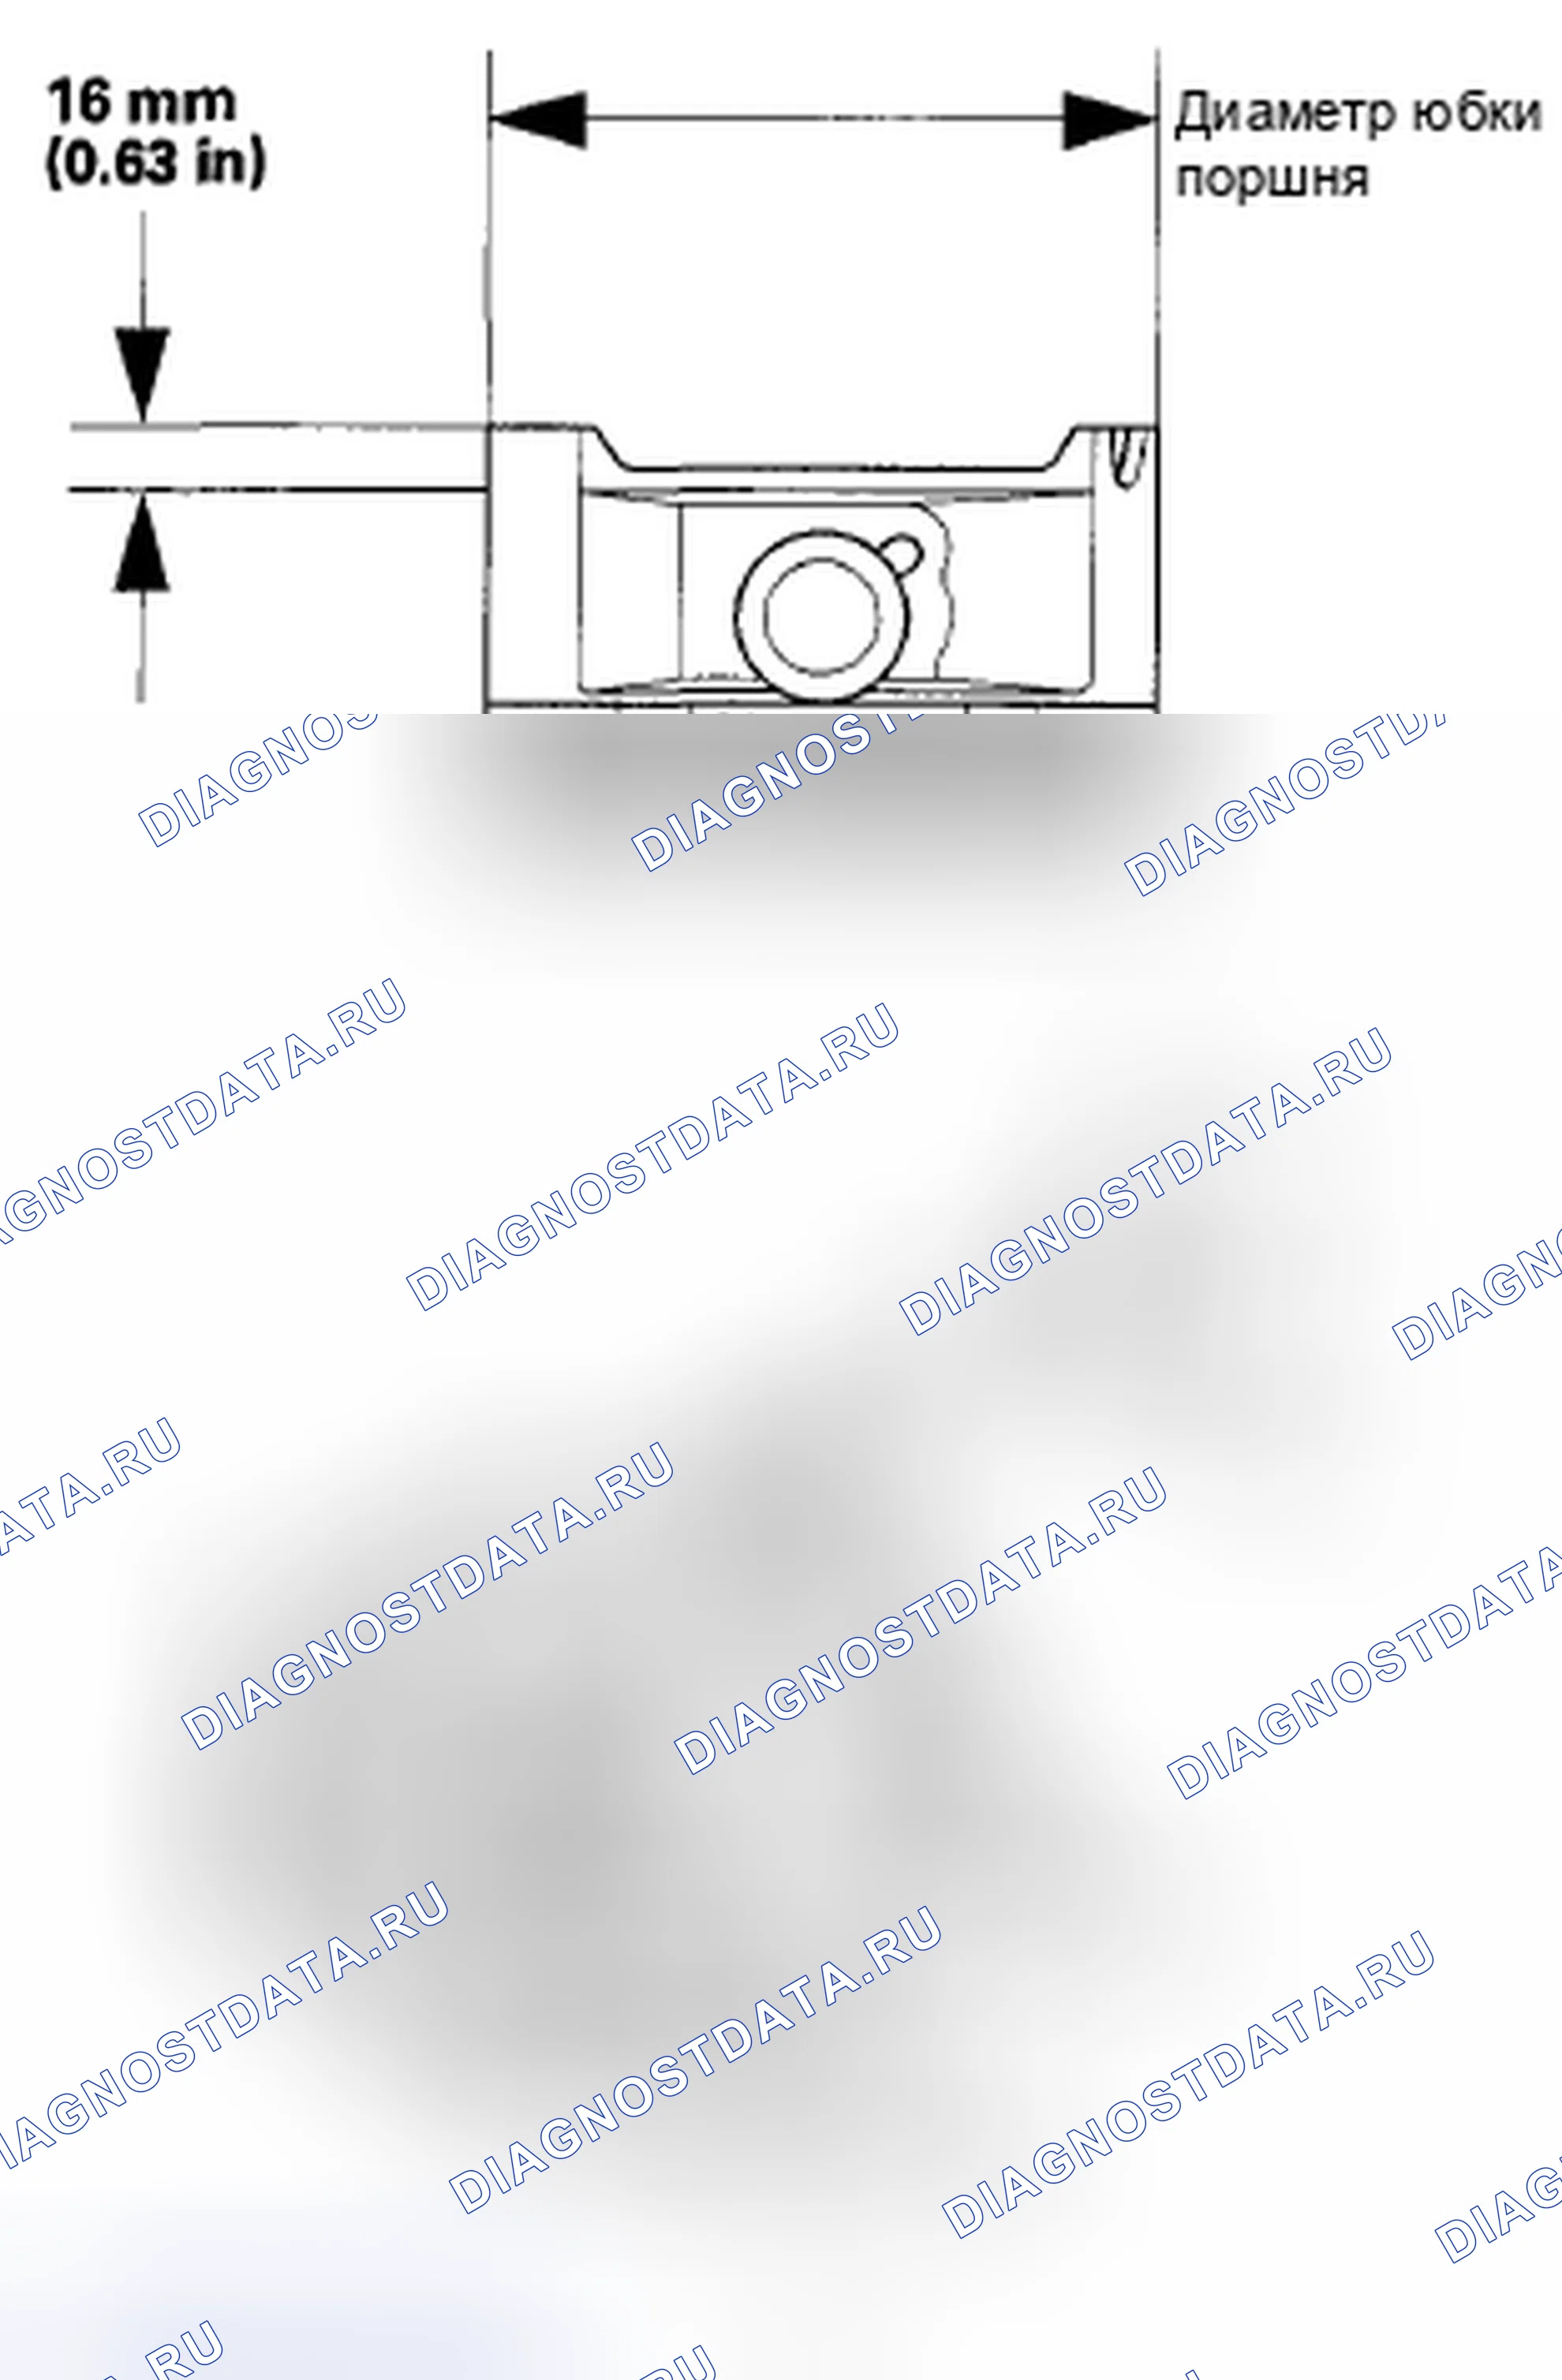
Схема №451
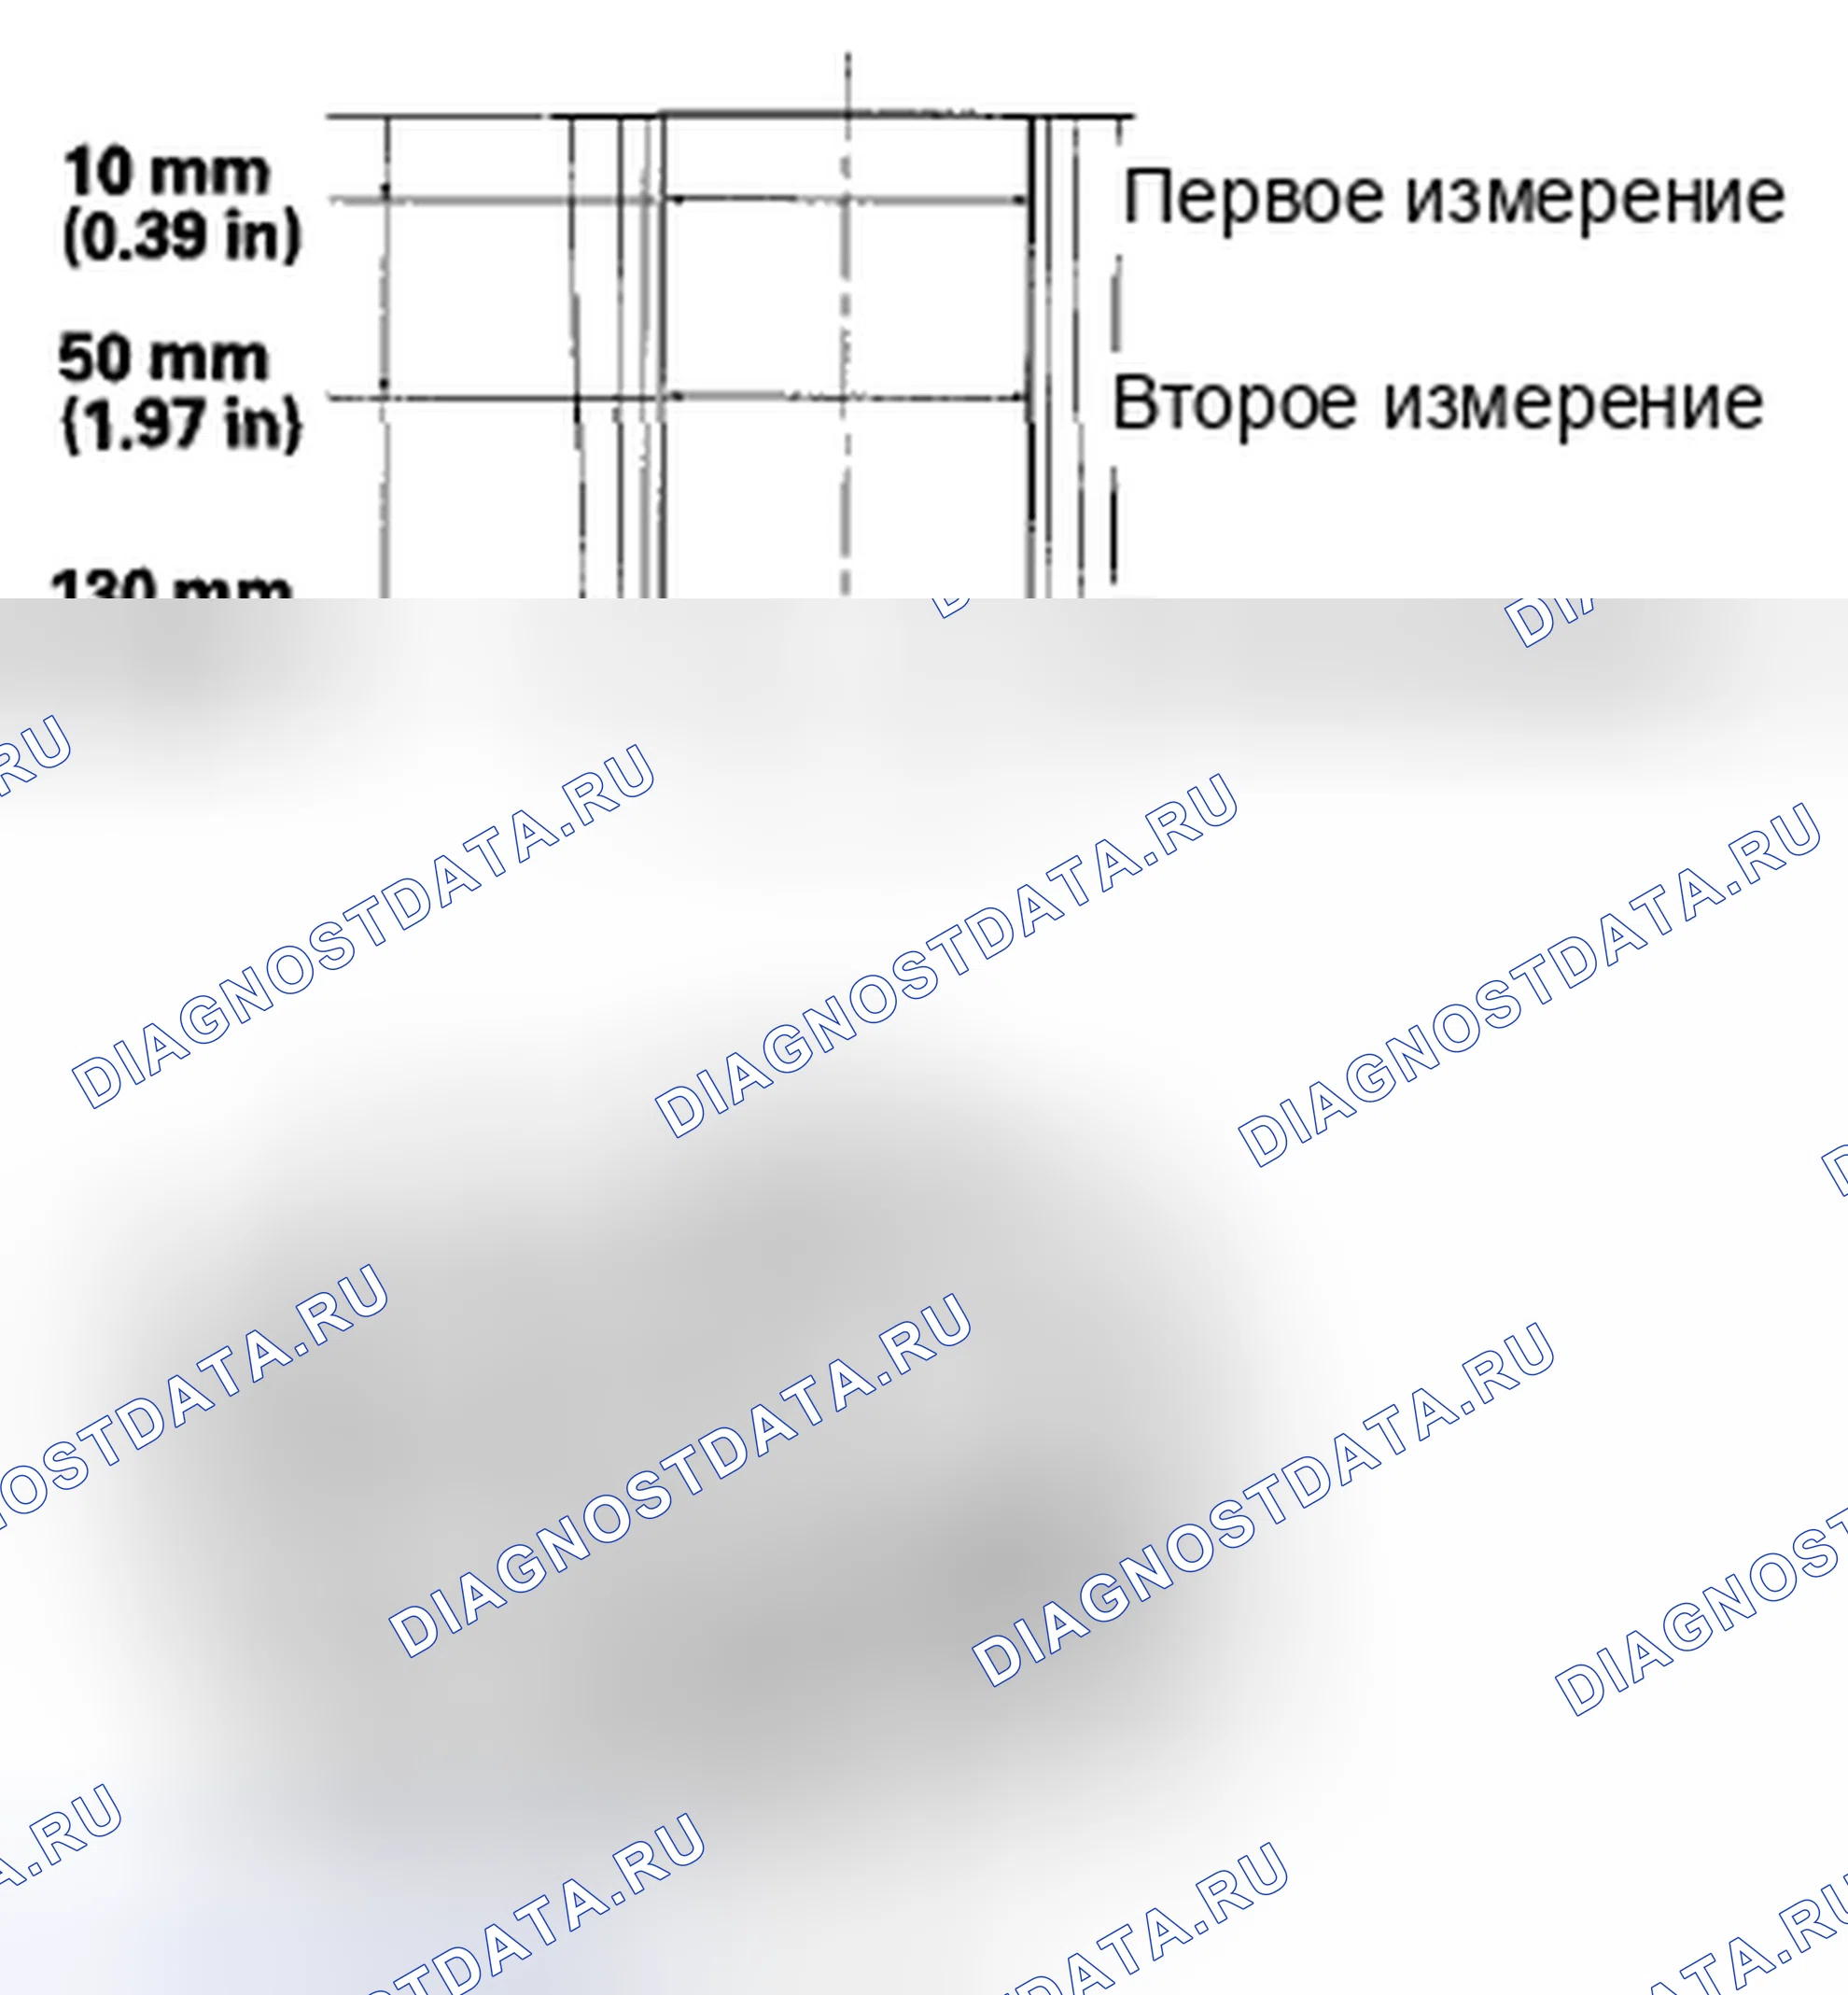
Схема №452
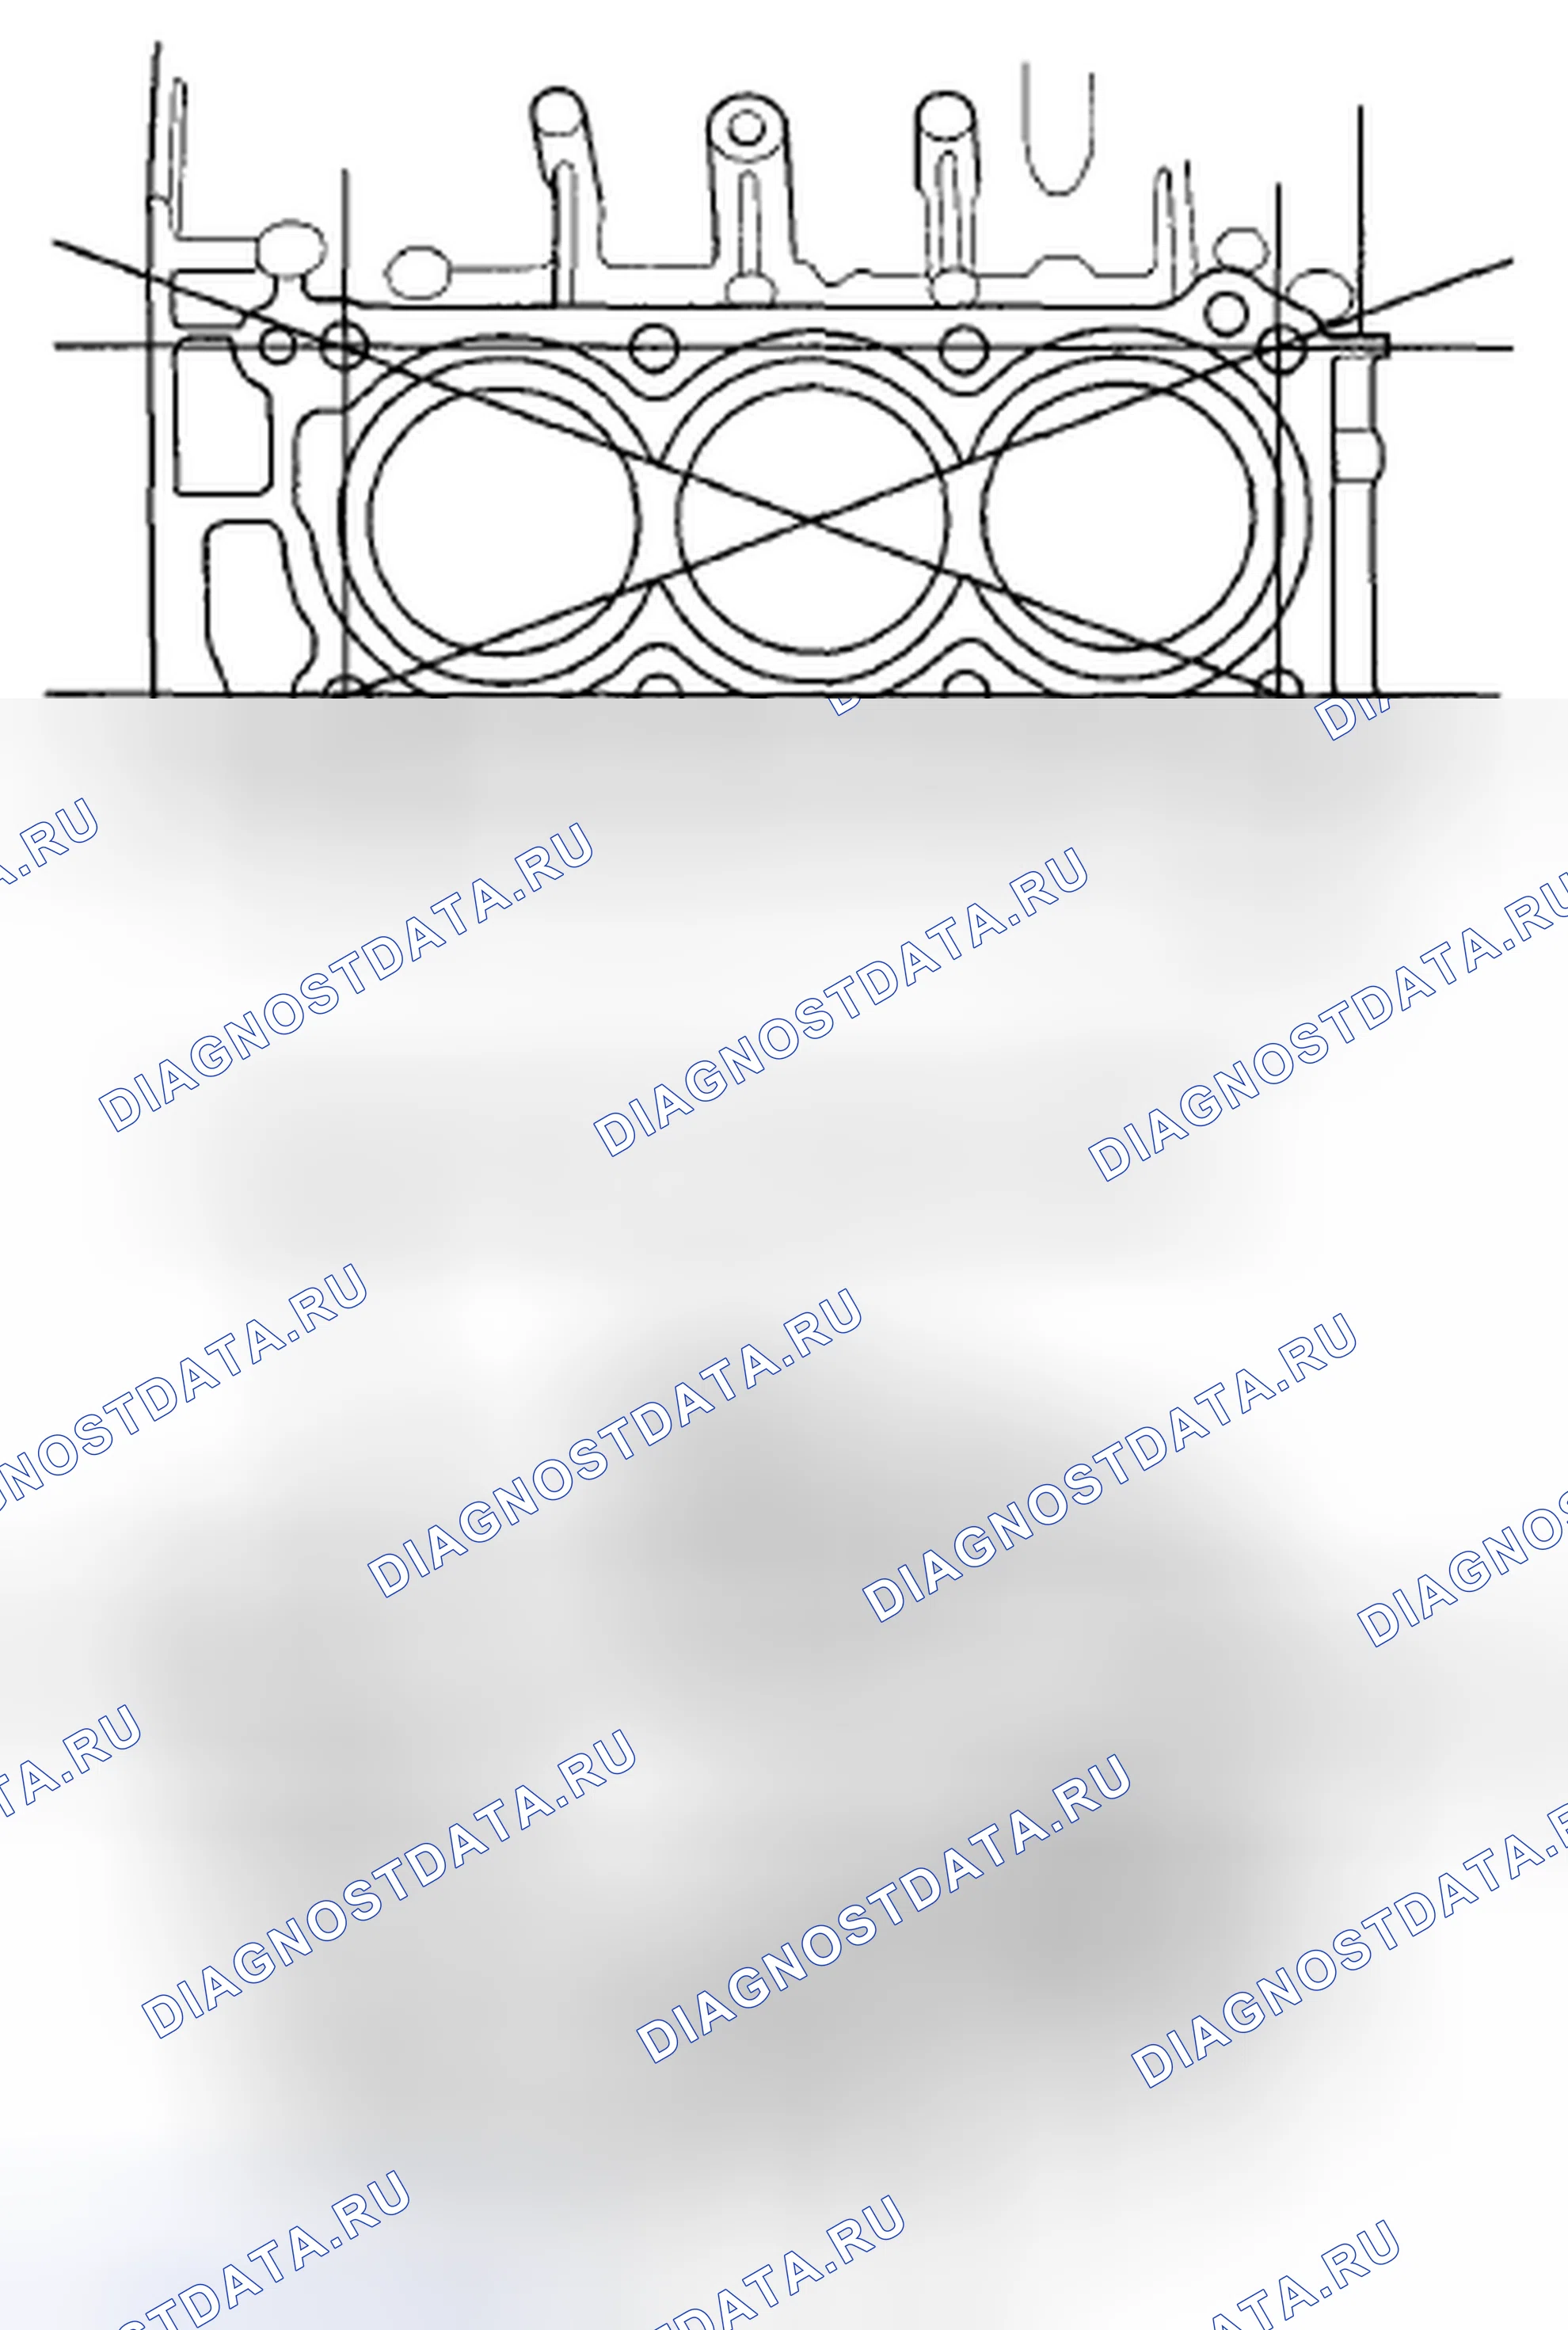
Схема №453
- Снять поршни с блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Проверить поршни на наличие перекосов или трещин.
- Измерить диаметр юбки поршня в точке на расстоянии 16 мм (0,63 дюйма) от нижней части юбки. Диаметр юбки поршня Стандартный (новый): 88 975-88 985 мм (3,50295-3,50334 дюйма) Эксплуатационный предел: 88 965 мм (3,50255 дюйма) Увеличенный диаметр юбки поршня 0,25: 89 225-89 235 мм (3,51279-3,51318 дюйма)
- Измерить предел износа и сужения в направлении X и Y на трех уровнях в каждом цилиндре, как показано на иллюстрации. Если измерения в любом цилиндре превышают предел обслуживания отверстия большего размера, заменить блок двигателя. Если блок двигателя должен быть восстановлен, обратитесь к шагу 7 после восстановления. Стандарт размера отверстия цилиндра (новый): 89.000-89.015 мм (3.50393-3.50452 in) Предел обслуживания: 89.065 мм (3.50649 in) Over.250 мм: 89.065 мм
- Отшлифовать любые надрезанные или поцарапанные отверстия цилиндра (см. " ХОНИНГОВАНИЕ ОТВЕРСТИЯ ЦИЛИНДРА ").
- Проверить верхнюю часть блока цилиндров двигателя на коробление. Измерить вдоль кромок и поперек центра, как показано на иллюстрации. Стандарт искривления блока двигателя (новый): 0,07 мм (0 002 дюйма) макс.
- Рассчитайте разницу между диаметром отверстия цилиндра и диаметром поршня. Если зазор близок или превышает эксплуатационный предел, проверить поршень и отверстие цилиндра на предмет чрезмерного износа. Стандарт зазора между поршнем и отверстием цилиндра (новый): 0 015-0 040 мм (0,00059-0,00157 дюйма) Эксплуатационный предел: 0,08 мм (0,0031 дюйма)
Схема №454

- Измерить отверстия цилиндров (см. шаг 4). Если блок двигателя подлежит повторному использованию, отточите цилиндры и повторно измерить отверстия. Должны быть отточены только забитые или поцарапанные отверстия цилиндров.
- Снять жиклеры масла (см. " ЗАМЕНА ЖИКЛЕРА МАСЛА ").
- Отточите отверстия цилиндра с помощью хонинговального масла и мелкого камня (400 зерен) с рисунком перекрестной штриховки 60 градусов. ПРИМЕЧАНИЕ: Использовать только жесткий хон с 400 зернами или более мелким камнем, таким как Sunnen, Ammco или эквивалент. Не использовать камни, которые изношены или сломаны.
- По окончании хонингования тщательно очистить блок двигателя от всех металлических частиц. Промыть отверстия цилиндров горячей мыльной водой, затем высушите и немедленно смазать их, чтобы предотвратить ржавление. ПРИМЕЧАНИЕ: Никогда не использовать растворитель, он будет только перераспределять песок на стенках цилиндра.
- Если после хонингования до предела обслуживания в отверстиях цилиндров все еще присутствуют задиры или царапины, восстановить блок двигателя. Некоторые легкие вертикальные царапины и царапины приемлемы, если они недостаточно глубоки, чтобы поймать ноготь, и не проходят по всей длине отверстия.
- Установить масляные жиклеры (см. " ЗАМЕНА МАСЛЯНОГО ЖИКЛЕРА ").
Схема №455

Схема №456

Схема №457

- Снять поршни с блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Смазать новое моторное масло стопорные кольца поршневых пальцев (А) и проверните их в канавках колец до совмещения торцевых зазоров с вырезами в расточках поршневых пальцев (В). ПРИМЕЧАНИЕ: Будьте осторожны, чтобы не повредить кольцевые канавки.
- Снять стопорные кольца (А) с обеих сторон каждого поршня. Начать с выреза в расточке поршневого пальца. Аккуратно снять стопорные кольца, чтобы они не полетели и не потерялись. Использовать средства защиты глаз.
- Отдельно нагрейте каждый поршень и шатун в сборе примерно до 70°C, затем вынуть поршневой палец.
Как проверить блок двигателя (V6): диагностики
ПримечаниеОсмотреть поршень, поршневой палец и шатун, когда они находятся при комнатной температуре.
Схема №458

Схема №459

Схема №460

Схема №461

- Измерить диаметр поршневого пальца. Диаметр поршневого пальца Стандартный (новый): 21 962-21 965 мм (0,86464-0,86476 дюйма) Предел обслуживания: 21 954 мм (0,86433 дюйма)
- Обнулить циферблатный индикатор до диаметра поршневого пальца.
- Проверить разницу между диаметром поршневого пальца и диаметром отверстия поршневого пальца на поршне. Стандарт зазора между поршневым пальцем и поршнем (новый): -0,0050-0,0010 мм (-0,000197-0,000039 дюйма) Предел обслуживания: 0 004 мм (0,00016 дюйма)
- Замерить зазор между поршневым пальцем и шатуном. Стандарт зазора между поршневым пальцем и шатуном (новый): 0 005-0 014 мм (0,00020-0,00055 дюйма) Предел обслуживания: 0 019 мм (0,00075 дюйма)
Схема №462

Схема №463

Схема №464

- Установить стопорное кольцо поршневого пальца (А) только с одной стороны.
- Покрыть отверстие поршневого пальца в поршне, отверстие в шатуне и поршневой палец новым моторным маслом.
- Нагрейте поршень примерно до 70°C.
- Собрать поршень (А) и шатун (В) с тиснеными метками (С) на одной стороне. Установить поршневой палец (Г). ПРИМЕЧАНИЕ: Смазать поршневой палец новым моторным маслом.
- Установить оставшееся стопорное кольцо.
- Собрать остальные поршни таким же образом.
Схема №465

Схема №466

Схема №467
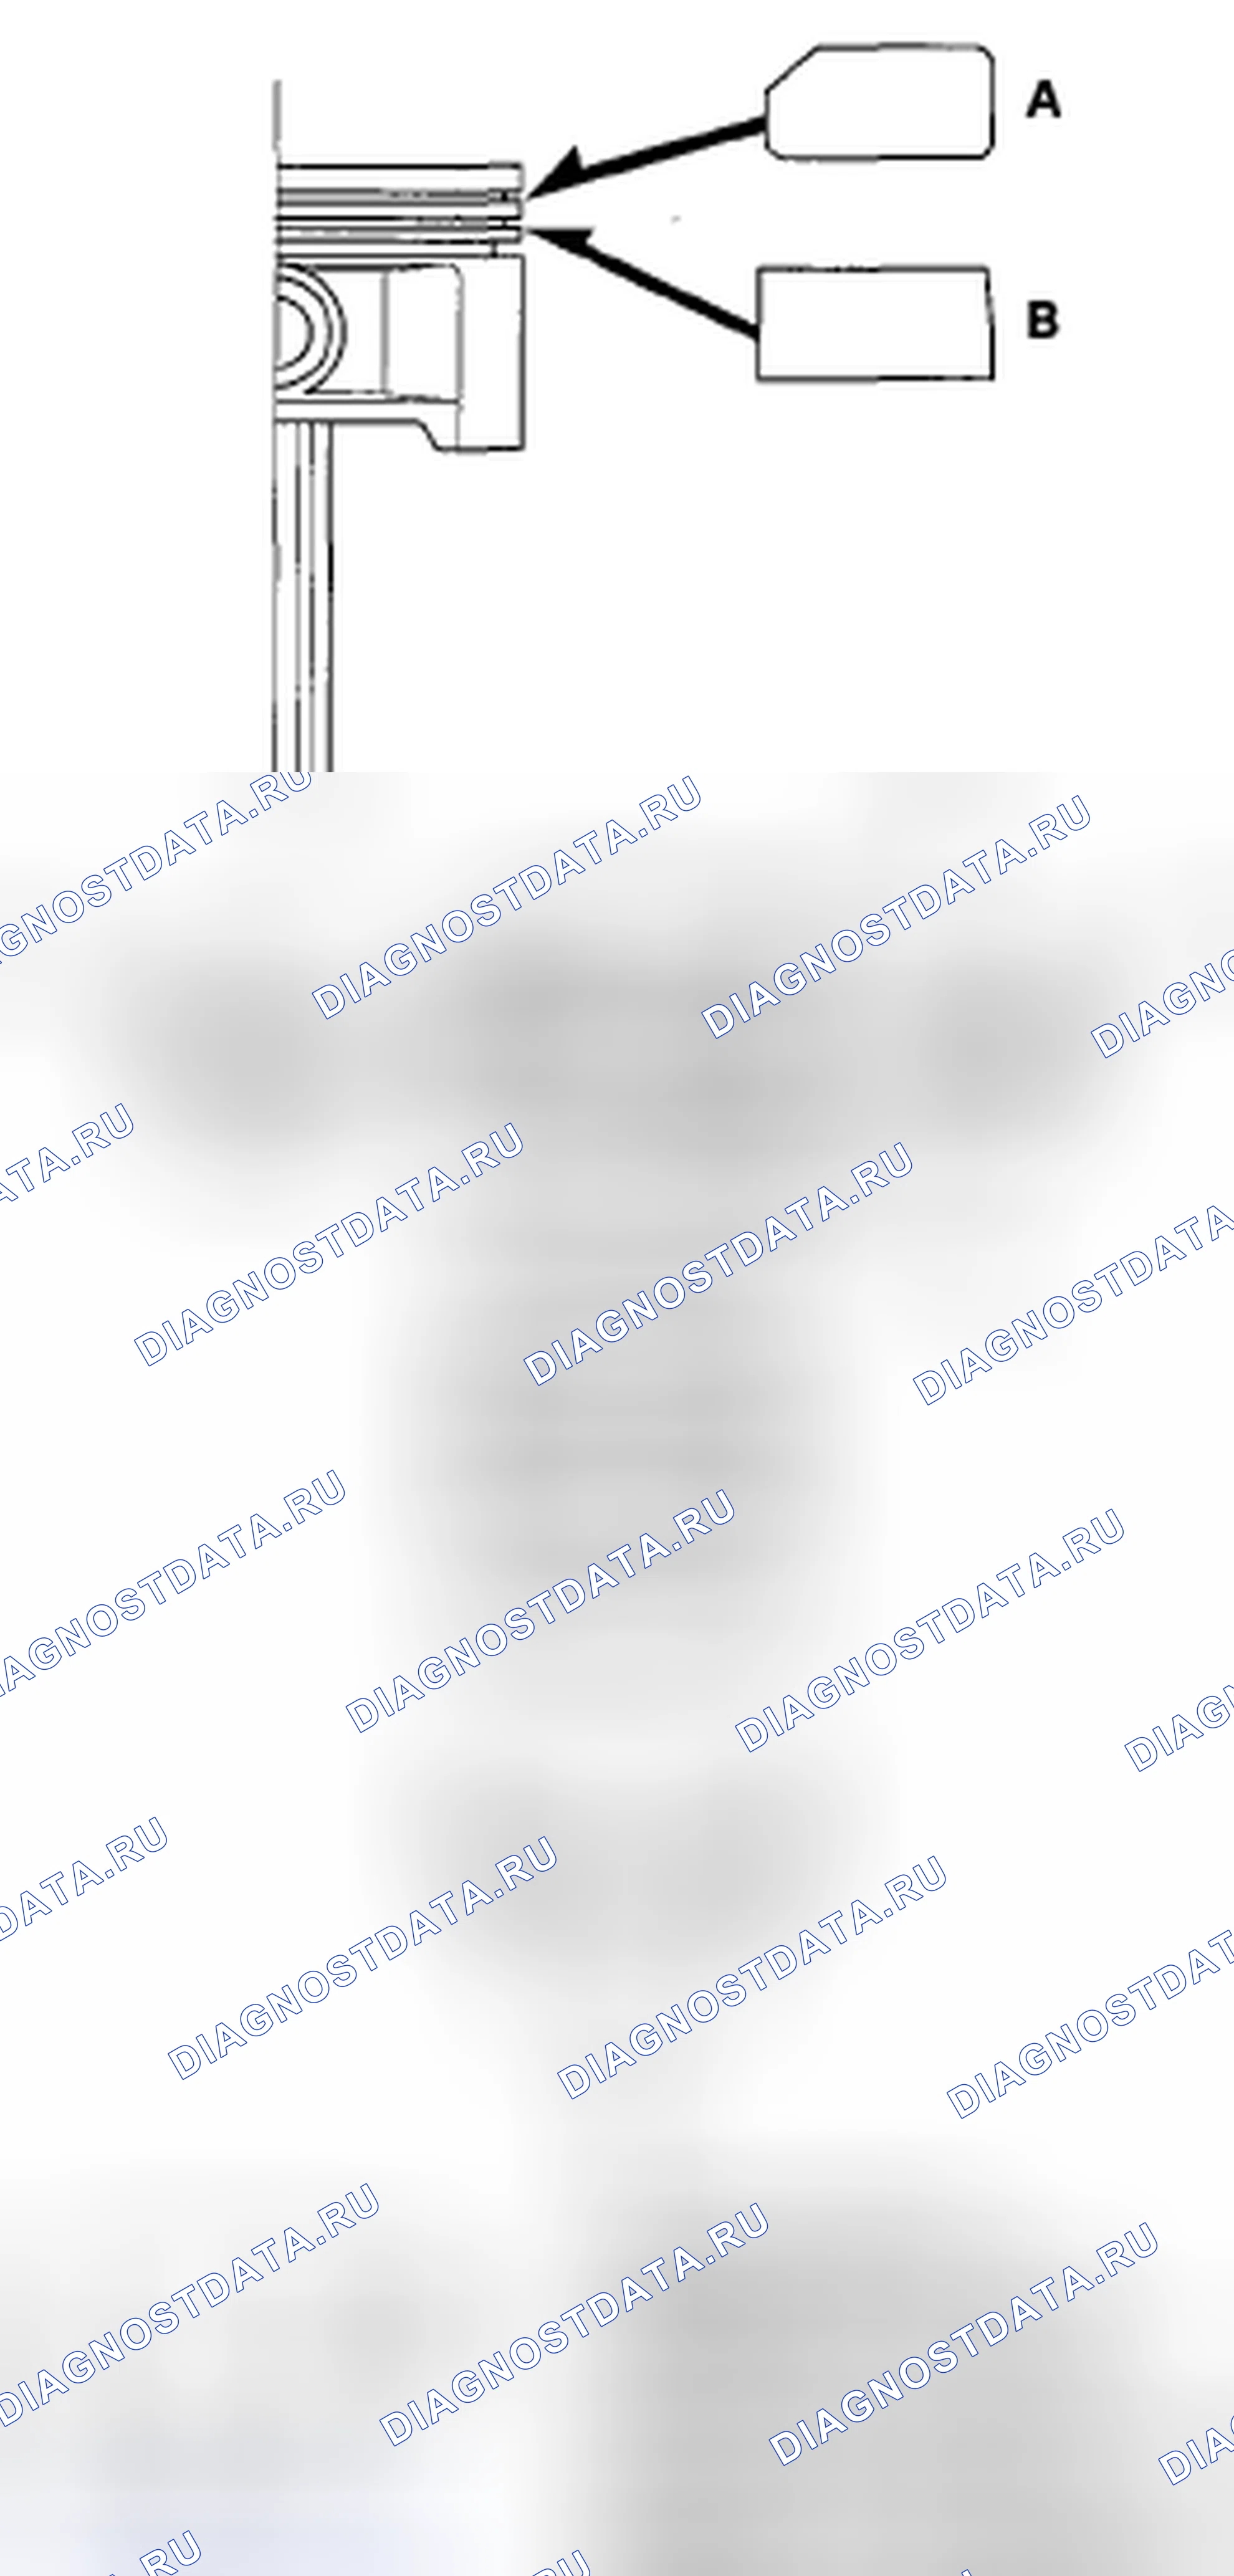
Схема №468

Схема №469
- Снять поршни с блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- С помощью кольцевого расширителя (А) снять старые поршневые кольца (Б).
- Тщательно очистить все кольцевые канавки с помощью прямоугольного сломанного кольца или очистителя кольцевых канавок с лопаткой, чтобы подогнать поршневые канавки. При необходимости запилите лезвие. Верхнее кольцо и канавки второго кольца имеют ширину 1,2 мм (0 047 дюйма), а канавка масляного кольца - 2,8 мм (0 110 дюйма). Не использовать проволочную щетку для очистки канавок кольца, или вырезать канавки кольца глубже с помощью чистящего инструмента. ПРИМЕЧАНИЕ: Если поршень необходимо отделить от шатуна, новые кольца пока не устанавливать.
- С помощью поршня протолкните новое кольцо (А) в расточку цилиндра на 15-20 мм (0,59-0,79 дюйма) от дна.
- Измерить предельный зазор поршневого кольца (B) с помощью щупа 0.057 мм: Если зазор слишком мал, проверить, есть ли у вас правильные кольца для вашего двигателя. Если зазор слишком велик, перепроверьте диаметр отверстия цилиндра в соответствии с пределами износа (см. шаг 4). Если отверстие превышает предел обслуживания, блок двигателя должен быть перефразирован. Поршневое кольцо Концевой зазор Верхнее кольцо Стандарт (новый): 0.20-0.35 мм (0.008-0.013 в стандарте) Предельный зазор: 0.23: 0.05-0.мм
- Установить кольца, как показано на иллюстрации. Верхнее кольцо (A) имеет метку 1d, а второе кольцо (B) имеет метку 2x. Производственные метки (C) должны быть обращены вверх.
- После установки нового набора колец измерить зазор между кольцом и канавкой: Верхний стандарт зазора кольца (новый): 0 055-0 080 мм (0 003-0 003 дюйма) Эксплуатационный предел: 0,15 мм (0 005 дюйма) Второй стандарт зазора кольца (новый): 0 030-0 055 мм (0 002-0 002 дюйма) Эксплуатационный предел: 0,13 мм (0 005 дюйма)
- Вращайте кольца в их канавках, чтобы убедиться, что они не заедают.
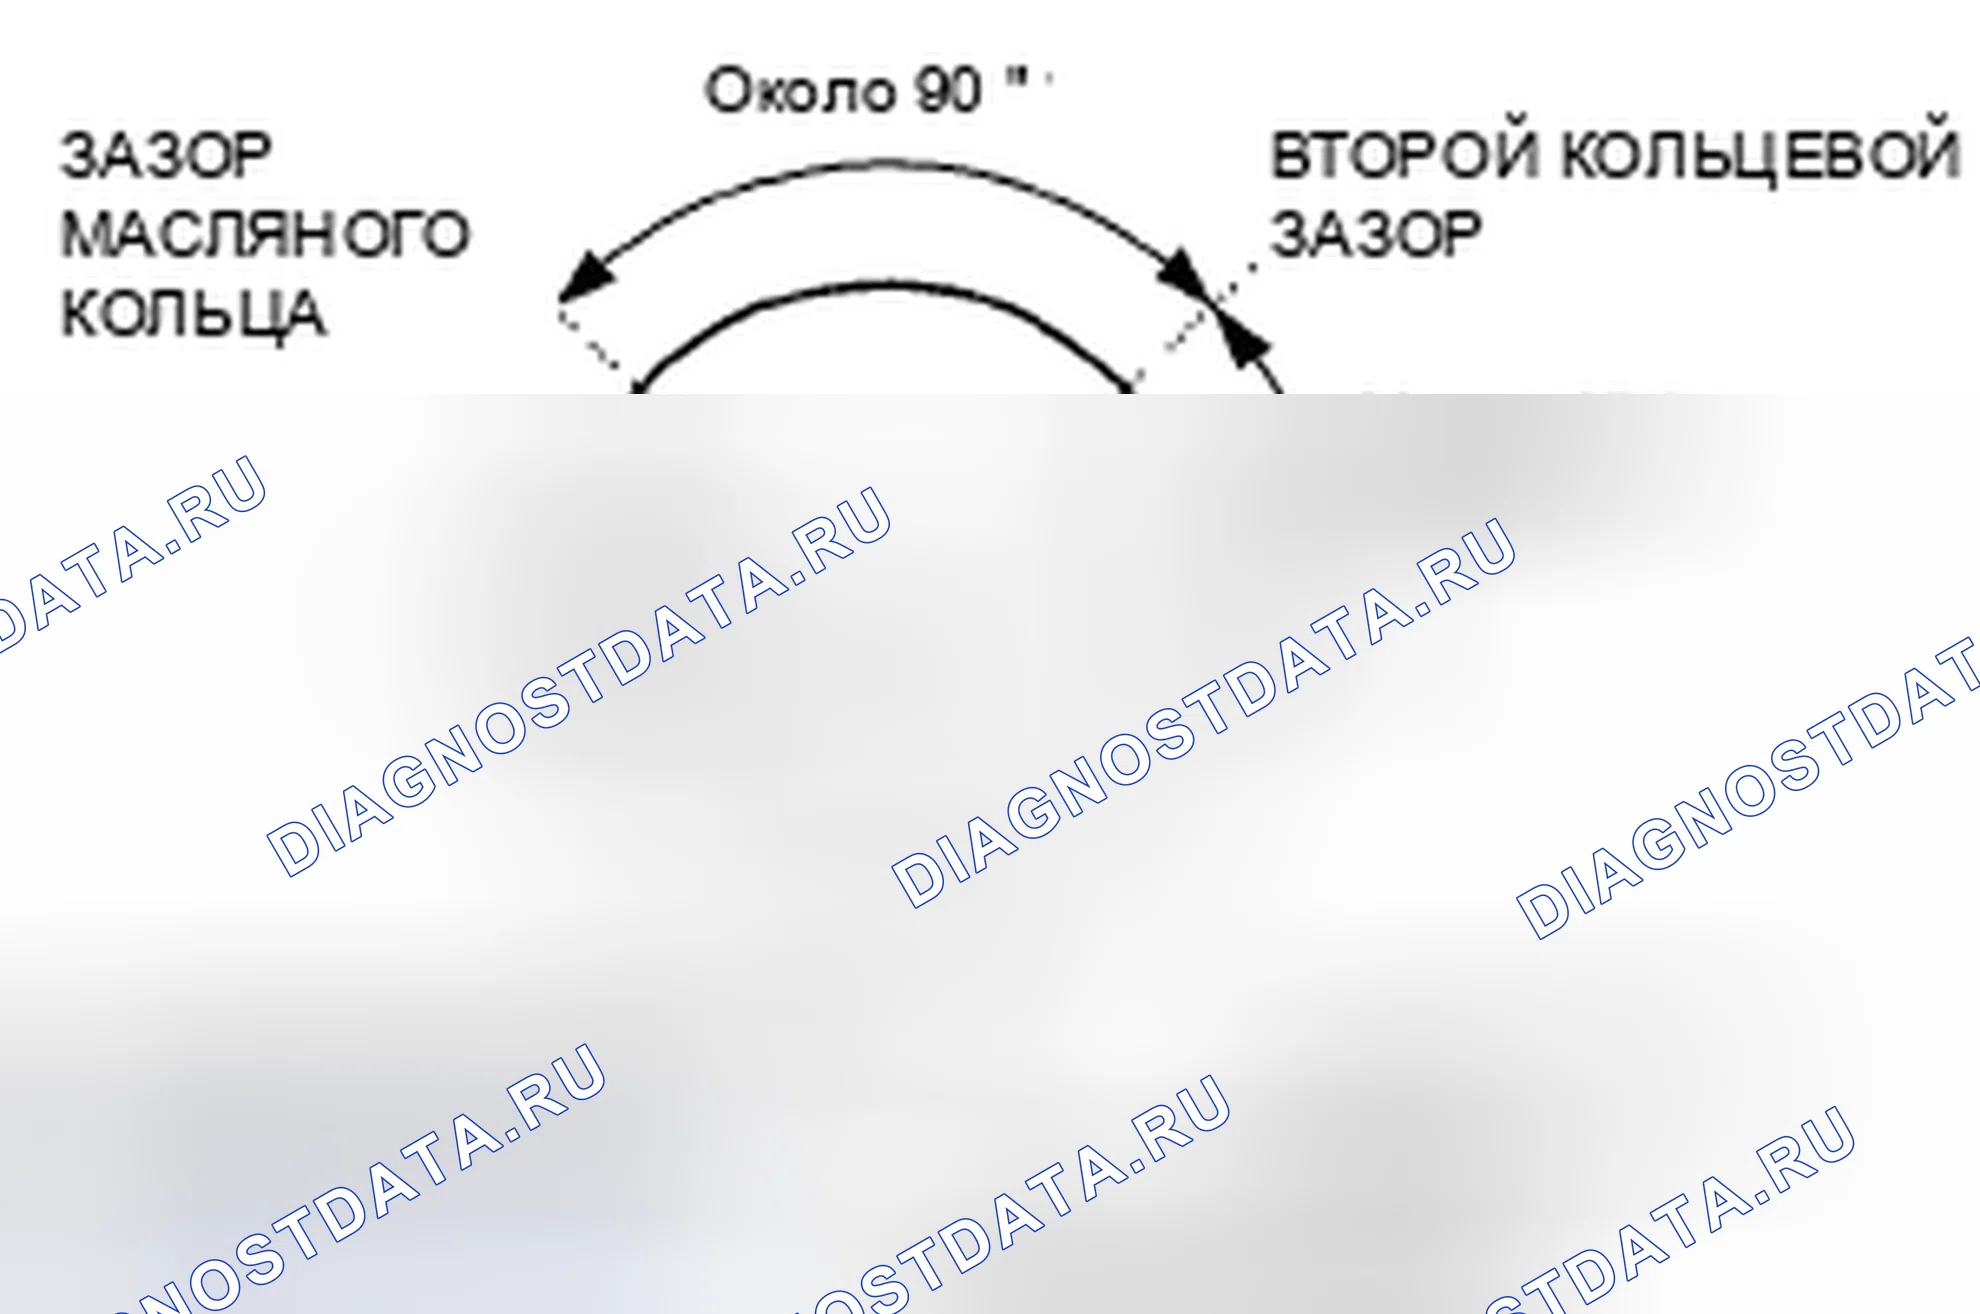
- Расположить кольцевые концевые зазоры, как показано на иллюстрации. Около 90 °