
Иллюстрированный индекс
ПримечаниеОбратитесь к разделу " Установка " за информацией о том, как расположить коленчатый вал и шкив перед установкой ремня. Отметить направление вращения на ремне перед снятием. Не использовать верхнюю крышку и нижнюю крышку для хранения снятых предметов. Очистить верхнюю крышку и нижнюю крышку перед установкой. Заменить уплотнения распределительного вала и уплотнения коленчатого вала, если есть утечка масла. Обратитесь к разделу " Шкив коленчатого вала и болт шкива " перед установкой синхронизирующего ремня.
Схема №194
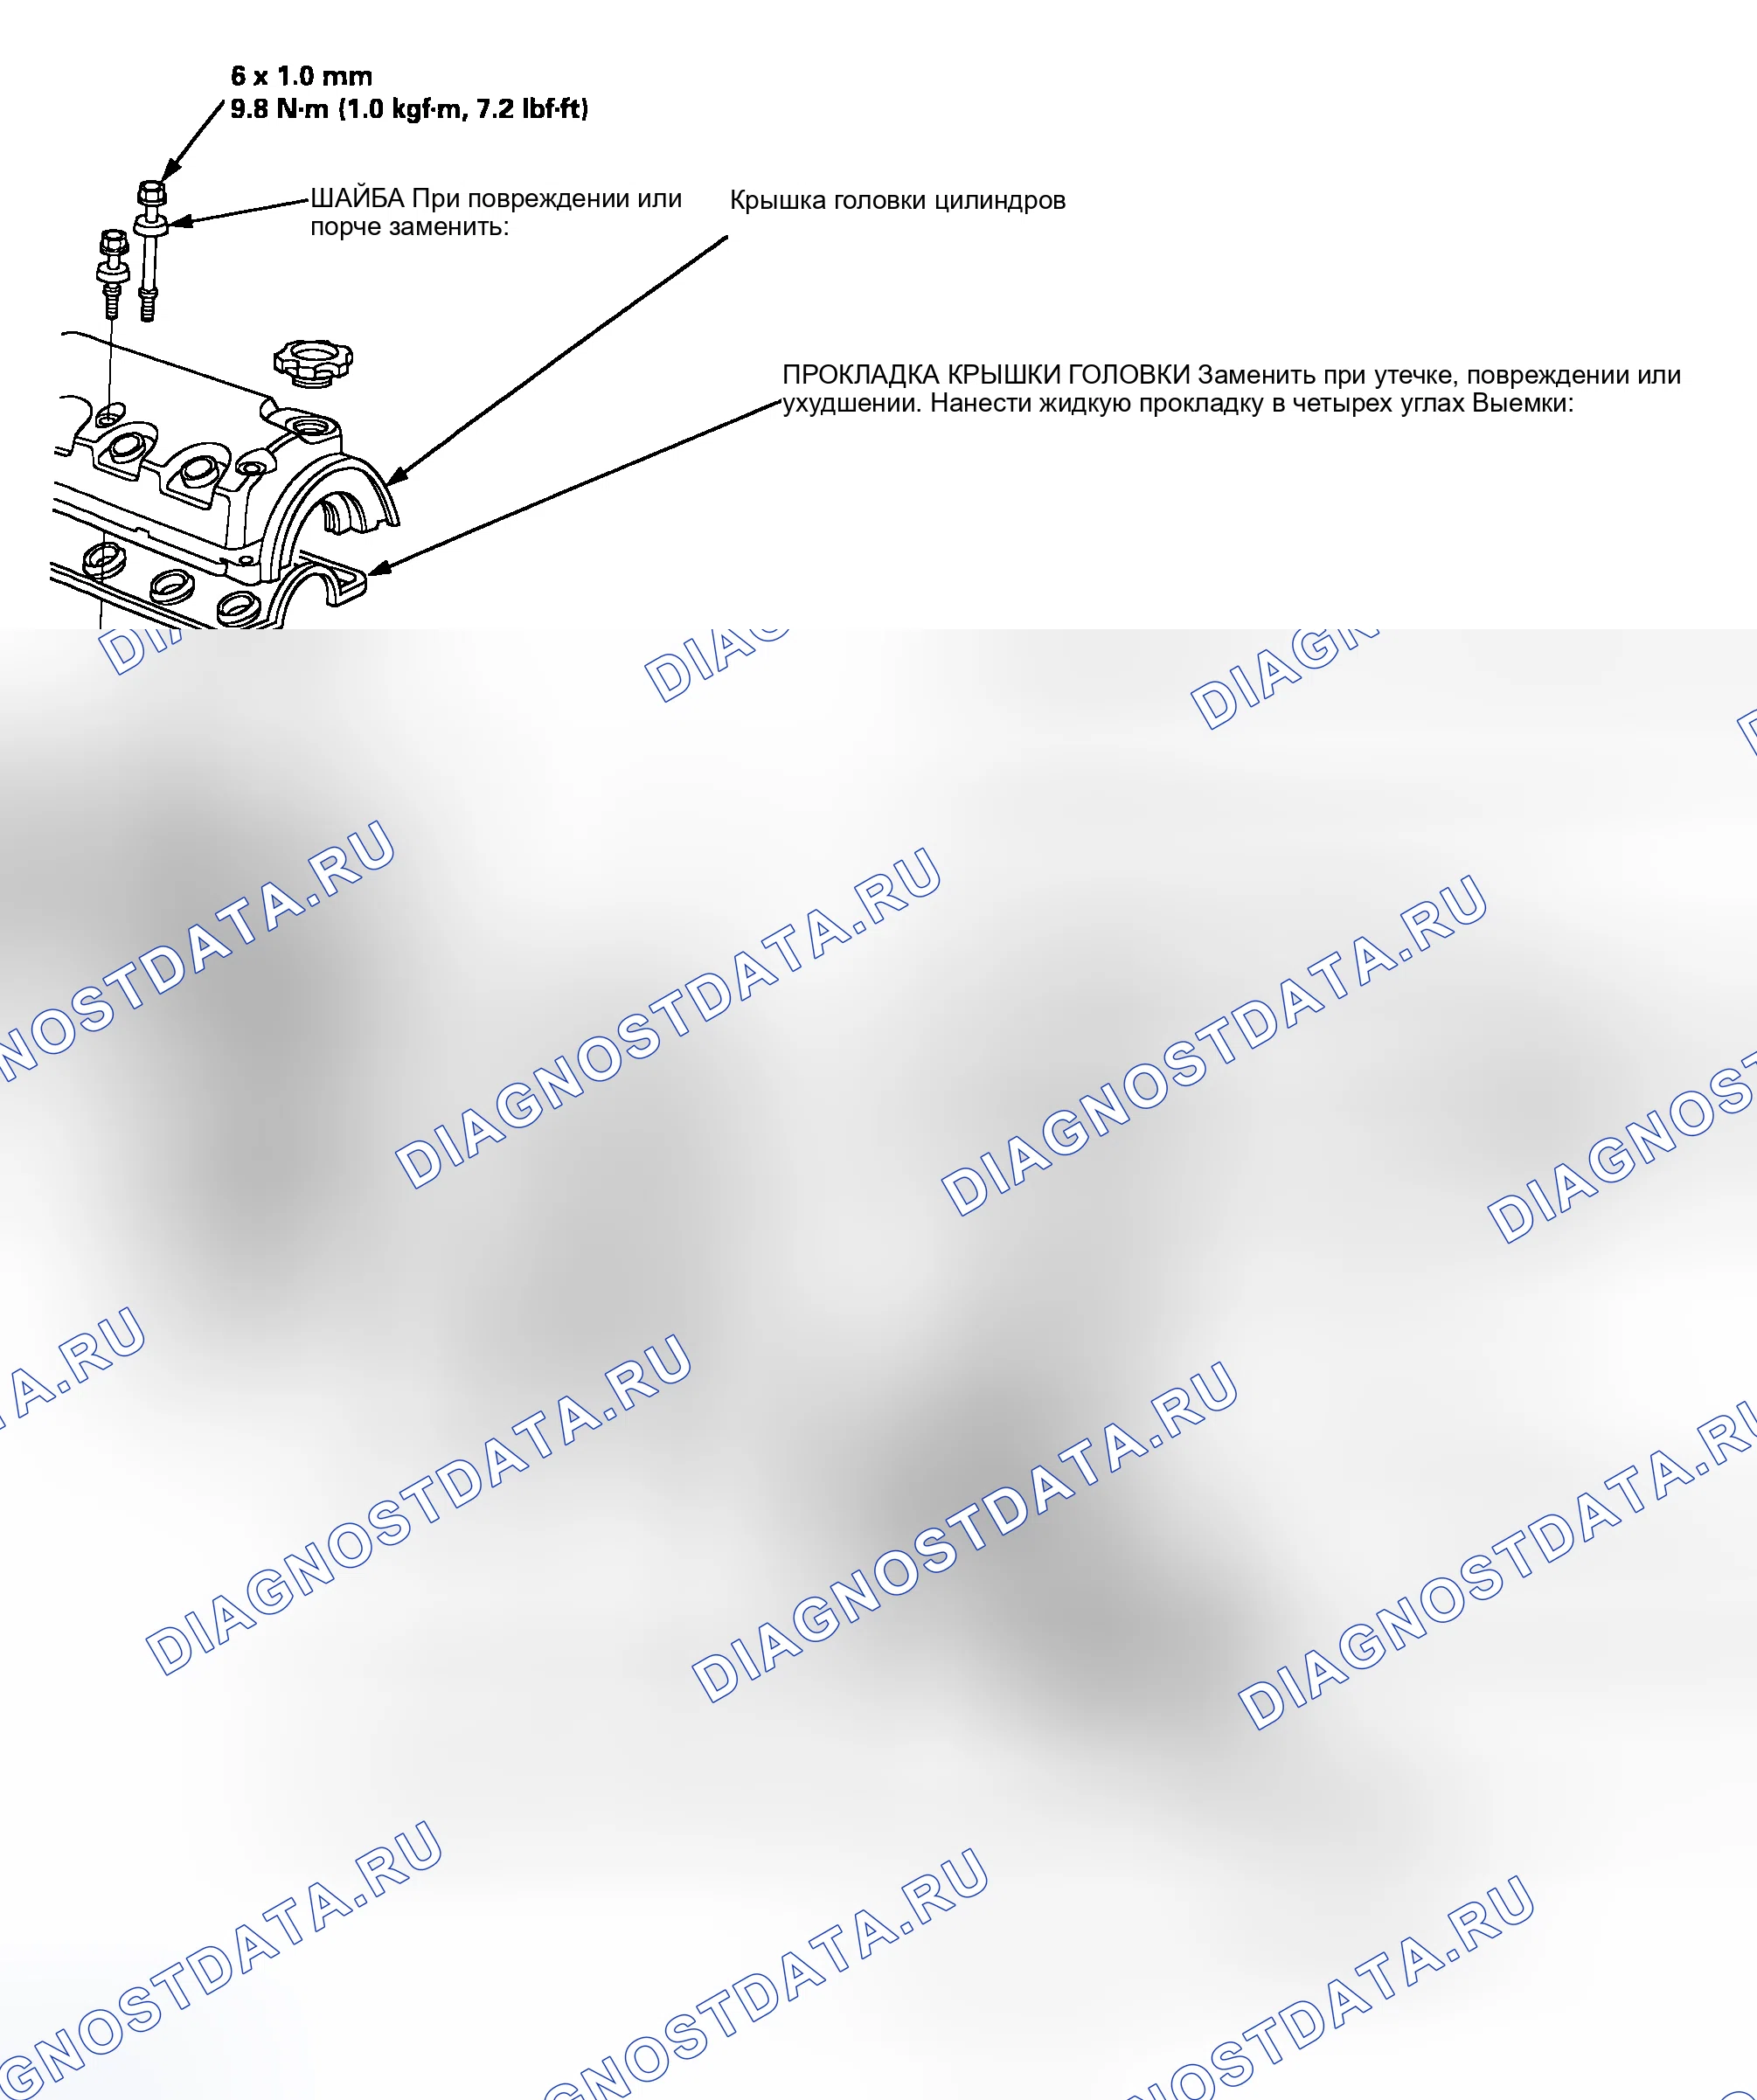
Схема №195
- Снять крышку головки цилиндров. При установке обратитесь к разделу " Головка цилиндров ".
- Снять верхнюю крышку (см. раздел " Снятие ").
- Проверить зубчатый ремень на наличие трещин и замачивания масла или охлаждающей жидкости. ПРИМЕЧАНИЕ: Заменить ремень, если масло или охлаждающая жидкость замочены. Удалить любое масло или растворитель, который попал на ремень.
- После проверки повторно затянуть болт шкива коленчатого вала (см. " Шкив коленчатого вала и болт шкива ").
| Внимание | Чтобы избежать повреждения, подождать, пока температура охлаждающей жидкости двигателя не упадет ниже 38°C, прежде чем снимать головку цилиндра. При обращении с металлической прокладкой будьте осторожны, чтобы не сложить ее и не повредить контактную поверхность. |
|---|
ПримечаниеПри повторной сборке использовать новые уплотнительные кольца и прокладки.
Схема №196
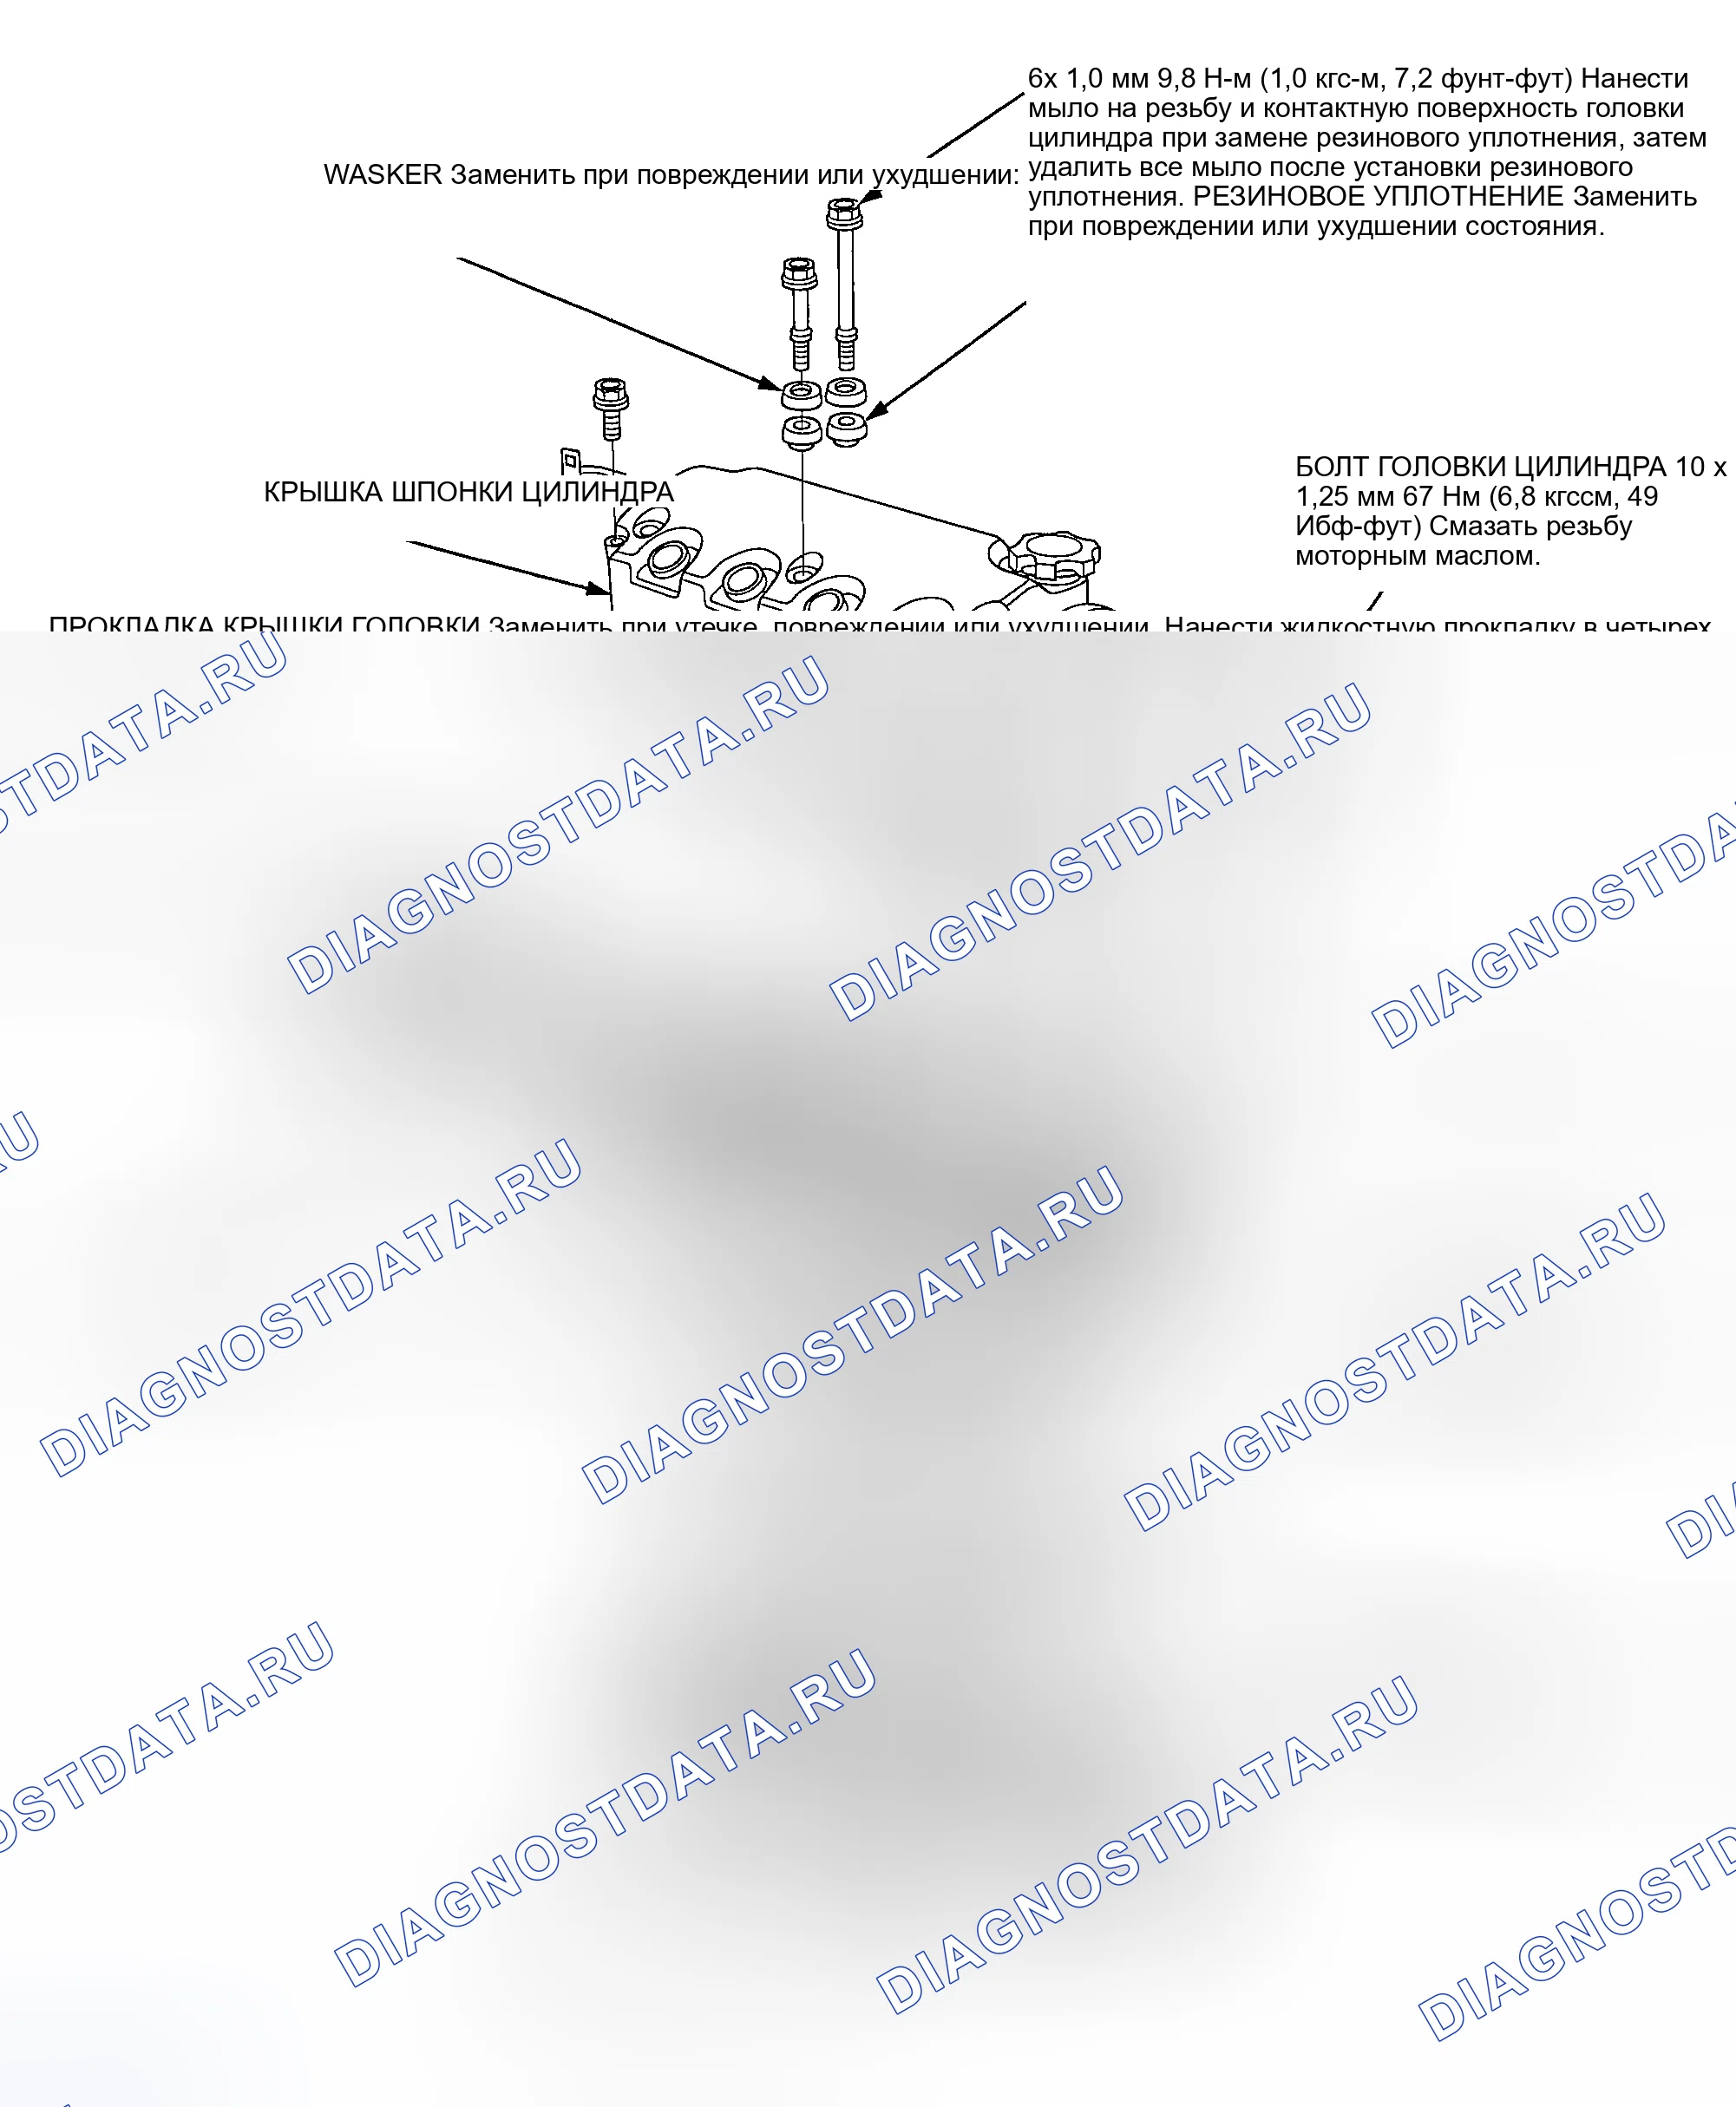
Схема №197
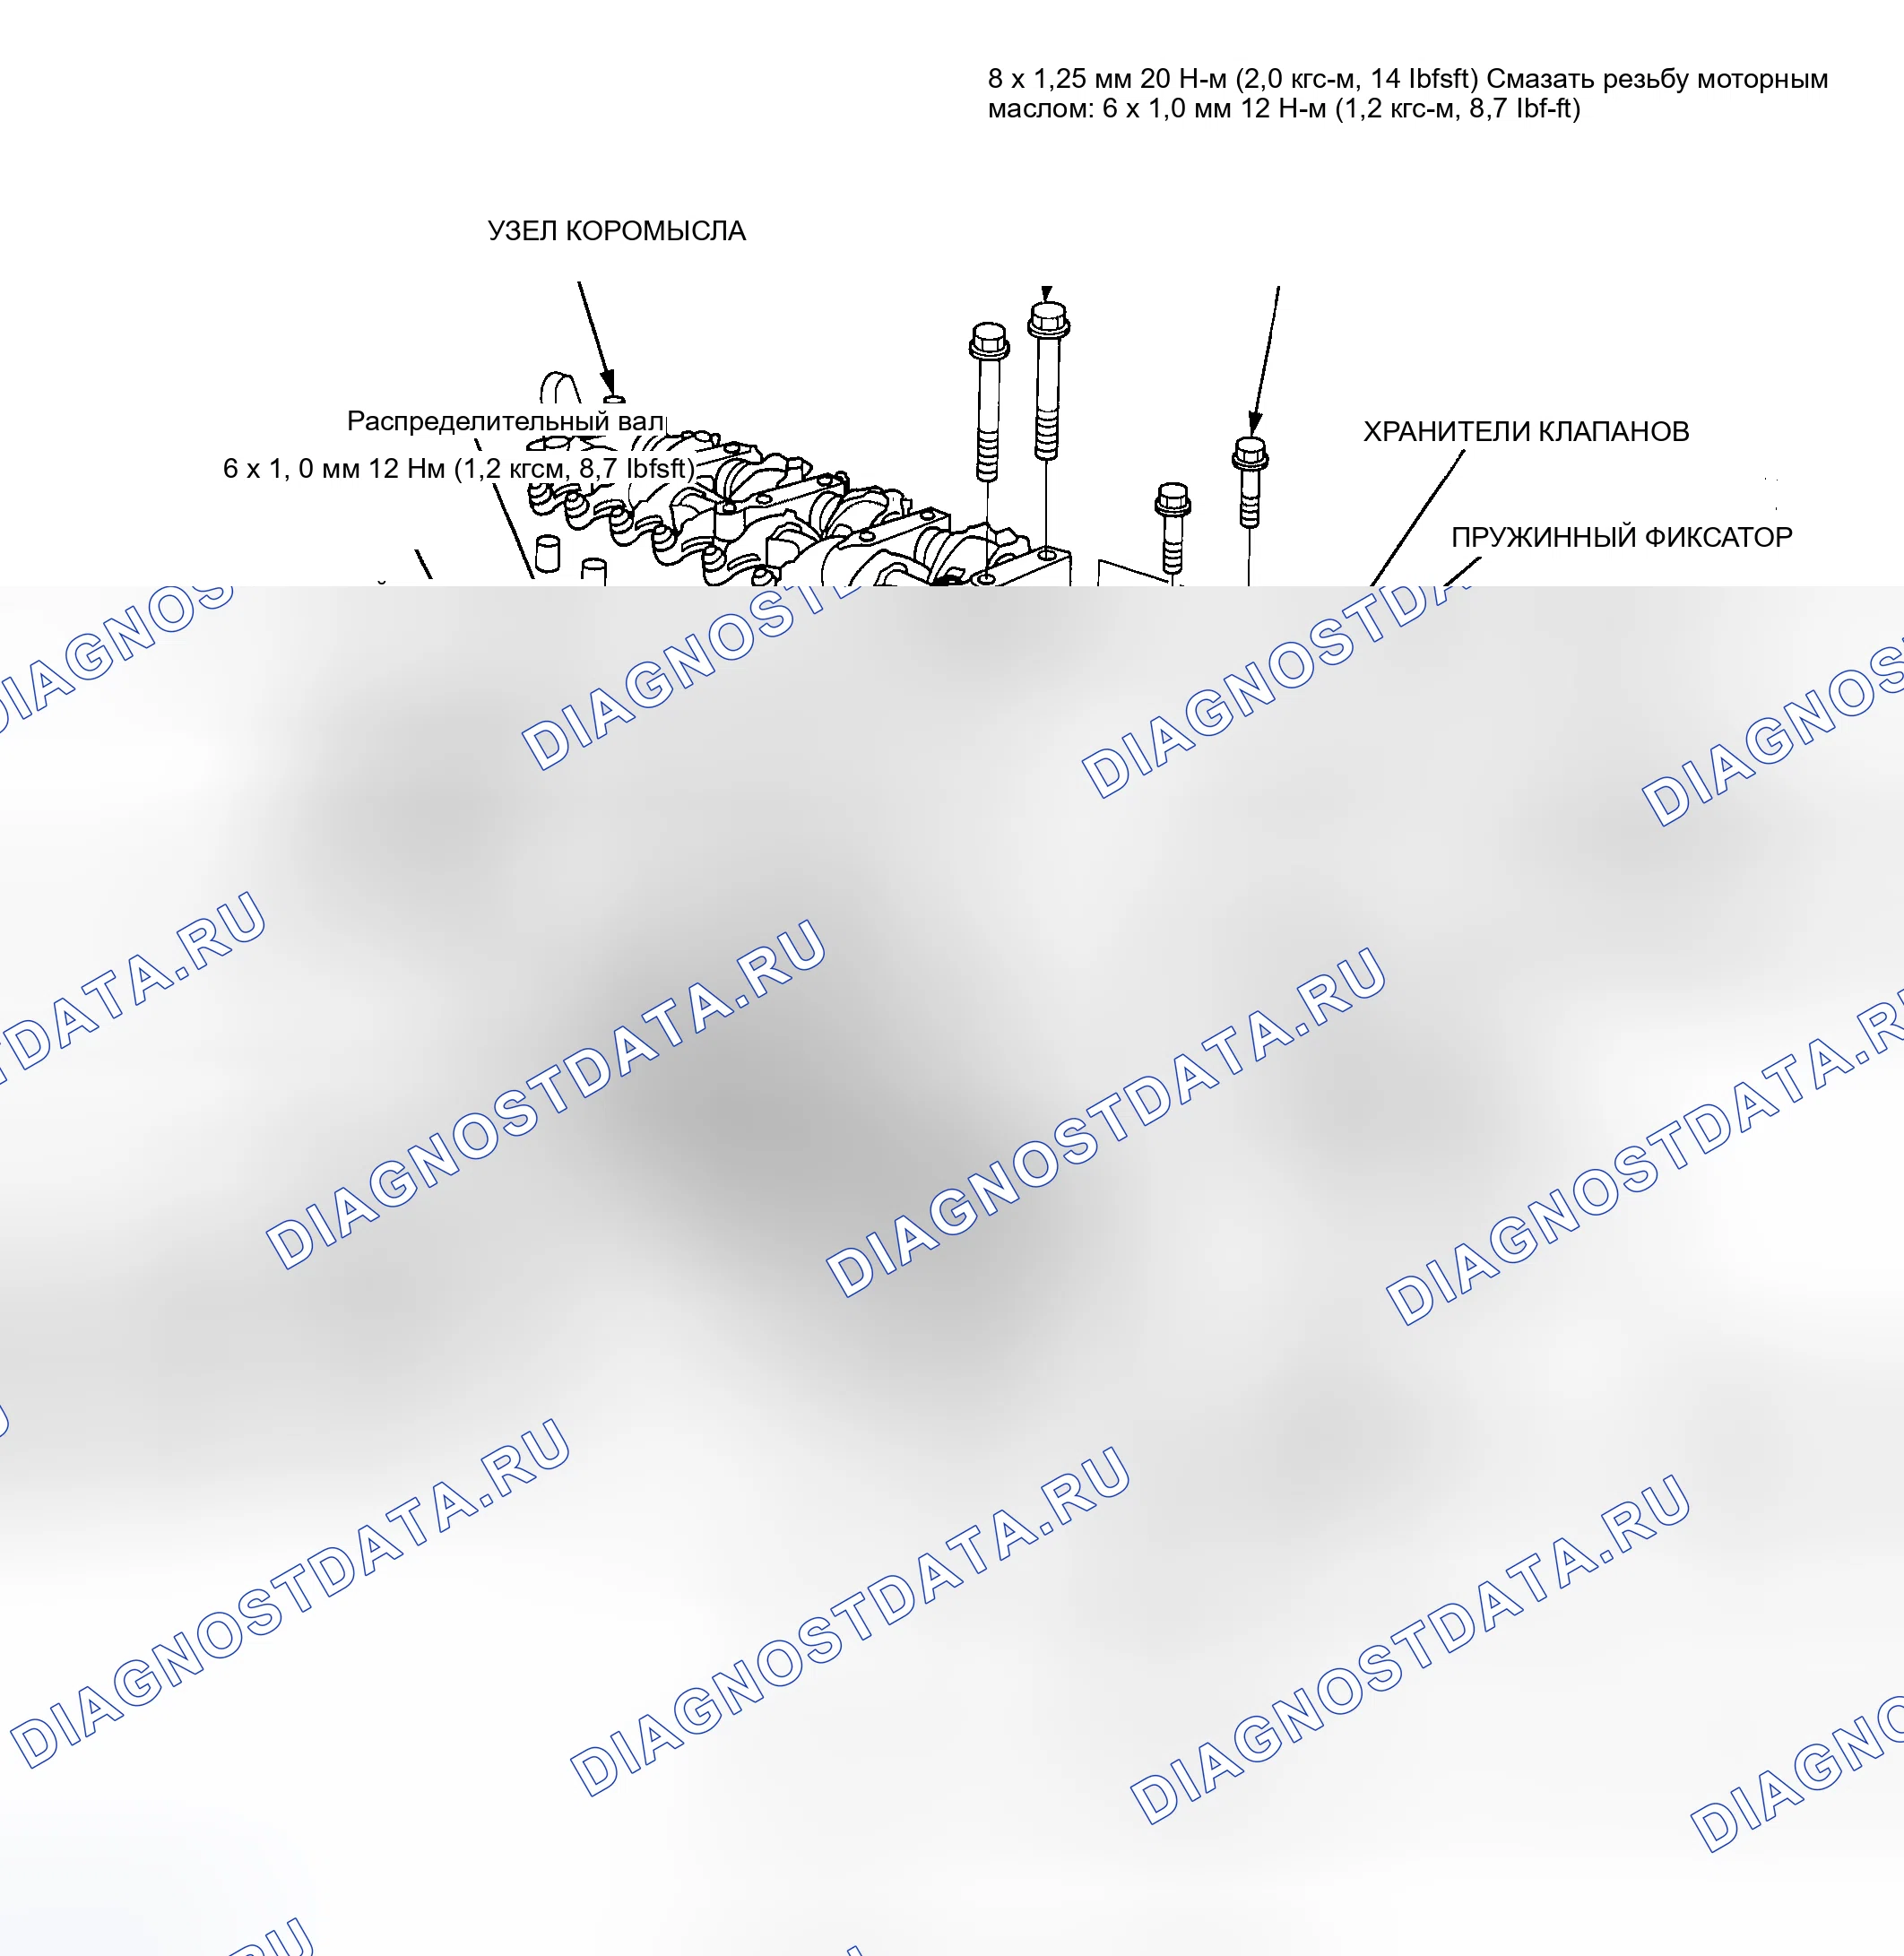
Перемещение клапана
Измерить зазор между направляющей и штоком с помощью циферблатного индикатора, покачивая шток в направлении нормальной тяги (метод качания).
Зазор между штоком впускного клапана и направляющей
Стандартный (новый): 0,04-0,10 мм (0 002-0 004 дюйма)
Предел обслуживания: 0,16 мм (0 006 дюйма)
Зазор между штоком выпускного клапана и направляющей
Стандарт (новый): 0,10-0,16 мм (0 004-0 006 дюйма)
Предел обслуживания: 0.22 mm (0.009 in)
Схема №198
- Если измерение превышает эксплуатационный предел, выполнить повторную проверку с использованием нового клапана.
- Если измерение теперь находится в пределах обслуживания, снова собрать его, используя новый клапан.
- Если результат измерения по-прежнему превышает предельное значение, выполнить повторную проверку с использованием альтернативного метода, приведенного ниже, затем при необходимости заменить клапан и направляющую.
ПримечаниеАльтернативный метод проверки зазора между направляющей и штоком заключается в вычитании наружного диаметра штока клапана, измеренного микрометром, из внутреннего диаметра направляющей клапана, измеренного внутренним микрометром или шариковым манометром. Измерения проводятся в трех местах вдоль штока клапана и в трех местах внутри направляющей клапана. Разница между наибольшим измерением направляющей и наименьшим измерением штока не должна превышать эксплуатационного предела.
Зазор между штоком впускного клапана и направляющей
Стандартный (новый): 0.02-0.05 мм (0.001-0.002 дюйма)
Предел обслуживания: 0,08 мм (0 003 дюйма)
Зазор между штоком выпускного клапана и направляющей
Стандартный (новый): 0,05-0,08 мм (0 002-0 003 дюйма)
Предел обслуживания: 0,11 мм (0 004 дюйма)
Коробление
ПримечаниеЕсли масляные зазоры между распределительным валом и держателем (см. " Распределительный вал ") не соответствуют спецификации, головка цилиндров не может быть повторно облицована
Если масляные зазоры между распределительным валом и держателем соответствуют техническим требованиям, проверить головку цилиндров на предмет коробления.
- Если коробление составляет менее 0,05 мм (0 002 дюйма), повторная облицовка головки цилиндра не требуется.
- Если коробление находится в диапазоне от 0,05 мм (0 002 дюйма) до 0,2 мм (0 008 дюйма), снова установить головку цилиндра на поверхность.
- Максимальный предел всплытия составляет 0,2 мм (0 008 дюйма) при высоте 93 мм (3,66 дюйма).
Схема №199
Измерение по краям, и три пути по центру.
Схема №200
Высота головки цилиндров: Стандартная (новая): 92,95-93,05 мм (3 659-3 663 дюйма)
Схема №201
Схема №202
Схема №203
Схема №204
- Обновите седла клапанов в головке цилиндров с помощью резака седел клапанов. ПРИМЕЧАНИЕ: Если направляющие изношены (см. " Направляющие клапанов "), заменить их (см. " Замена ") перед срезанием седел клапанов.
- Аккуратно отрежьте сиденье под углом 45 °, удалив только достаточное количество материала, чтобы обеспечить гладкое и концентрическое сиденье.
- Скошите верхнюю кромку седла фрезой 30 ° и нижнюю кромку седла фрезой 60 °. Проверить ширину седла и отрегулировать соответствующим образом.
- Сделайте еще один очень легкий проход с помощью резака под углом 45 °, чтобы удалить любые возможные заусенцы, вызванные другими резаками. Ширина седла клапана: Стандартная (новая): Впуск: 0,85-1,15 мм (0 033-0 045 дюйма) Выпуск: 1,25-1,55 мм (0 049-0 061 дюйма) Эксплуатационный предел: Впуск: 1,6 мм (0 063 дюйма) Выпуск: 2,0 мм (0 079 дюйма)
- После восстановления поверхности седла осмотреть седло клапана на предмет наличия ровного седла клапана: Нанести соединение прусского синего на поверхность клапана и вставить клапан в его первоначальное положение в головке, затем несколько раз поднять и защелкните его в закрытом положении на седло.
- Фактическая посадочная поверхность клапана, как показано синим компаундом, должна быть центрирована на седле. Если она слишком высока (ближе к штоку клапана), вы должны сделать второй срез резцом на 60 °, чтобы переместить ее вниз, затем еще один срез резцом на 45 °, чтобы восстановить ширину седла. Если он слишком низок (ближе к краю клапана), вы должны сделать второй срез резцом на 30 °, чтобы переместить его вверх, затем еще один срез резцом на 45 °, чтобы восстановить ширину седла. ПРИМЕЧАНИЕ: Окончательный срез всегда должен быть сделан на 45 °.
- Впускной, выпускной шток: Стандартная (новая): 53,17-53,64 мм (2 093-2 112 дюйма) Эксплуатационный предел: 53,89 мм (2 122 дюйма)
- Если установленная высота штока клапана превышает эксплуатационный предел, заменить клапан и перепроверьте. Если он все еще превышает эксплуатационный предел, заменить головку цилиндра; седло клапана в головке слишком глубоко.
Схема №205
Схема №206
Схема №207
Схема №208
Схема №209
- Как показано ниже, использовать коммерчески доступное крепление направляющей для пневмоударного клапана, модифицированное в соответствии с диаметром направляющих клапана. В большинстве случаев та же процедура может быть выполнена с использованием специального инструмента и обычного молотка.
- Выбрать подходящие направляющие для замены и охладите их в морозильной секции холодильника примерно в течение часа.
- Использовать горячую пластину или духовку, чтобы равномерно нагреть головку цилиндров до 150°C. Следить за температурой с помощью варочного термометра. ВНИМАНИЕ: Не использовать факел; это может искривить головку. Не делайте головку горячее, чем 150°C; чрезмерное тепло может ослабить седла клапанов. Во избежание ожогов использовать тяжелые перчатки при обращении с нагретой головкой цилиндров.
- Работая со стороны распределительного вала, использовать водитель и пневматический молоток, чтобы привести в движение направляющую около 2 мм (0,1 дюйма) в направлении камеры сгорания. Это будет сбивать часть углерода и облегчать удаление. ВНИМАНИЕ: Всегда надевайте защитные очки или щиток для лица при приведении в действие направляющих клапана. Держите пневматический молоток прямо на одной линии с направляющей клапана, чтобы предотвратить повреждение водителя.
- Переверните головку и выведите направляющую в сторону распределительного вала головки. Если направляющая клапана все еще не движется, высверлите ее долотом 8 мм (5 / 16 дюйма), затем попробуйте еще раз. ВНИМАНИЕ: Сверлильные направляющие только в крайних случаях; вы можете повредить головку цилиндра, если направляющая сломается.
- Извлечь новые направляющие из морозильной камеры, по одному, по мере необходимости.
- Нанести тонкий слой чистого моторного масла на внешнюю сторону новой направляющей клапана. Установить направляющую со стороны распределительного вала головки; использовать специальный инструмент для привода направляющей на указанную установленную высоту. Если у вас есть все 16 направляющих, возможно, вам придется подогреть головку. Направляющая клапана Установленная высота: Впуск: 17,85-18,35 мм (0 703-0 722 дюйма) Выпуск: 18,65-19,15 мм (0 734-0 754 дюйма)
Как снять 1,6 л 4-цилиндрового двигателя (Gx): прочее
ПримечаниеТолько для новых направляющих клапана.
Схема №210
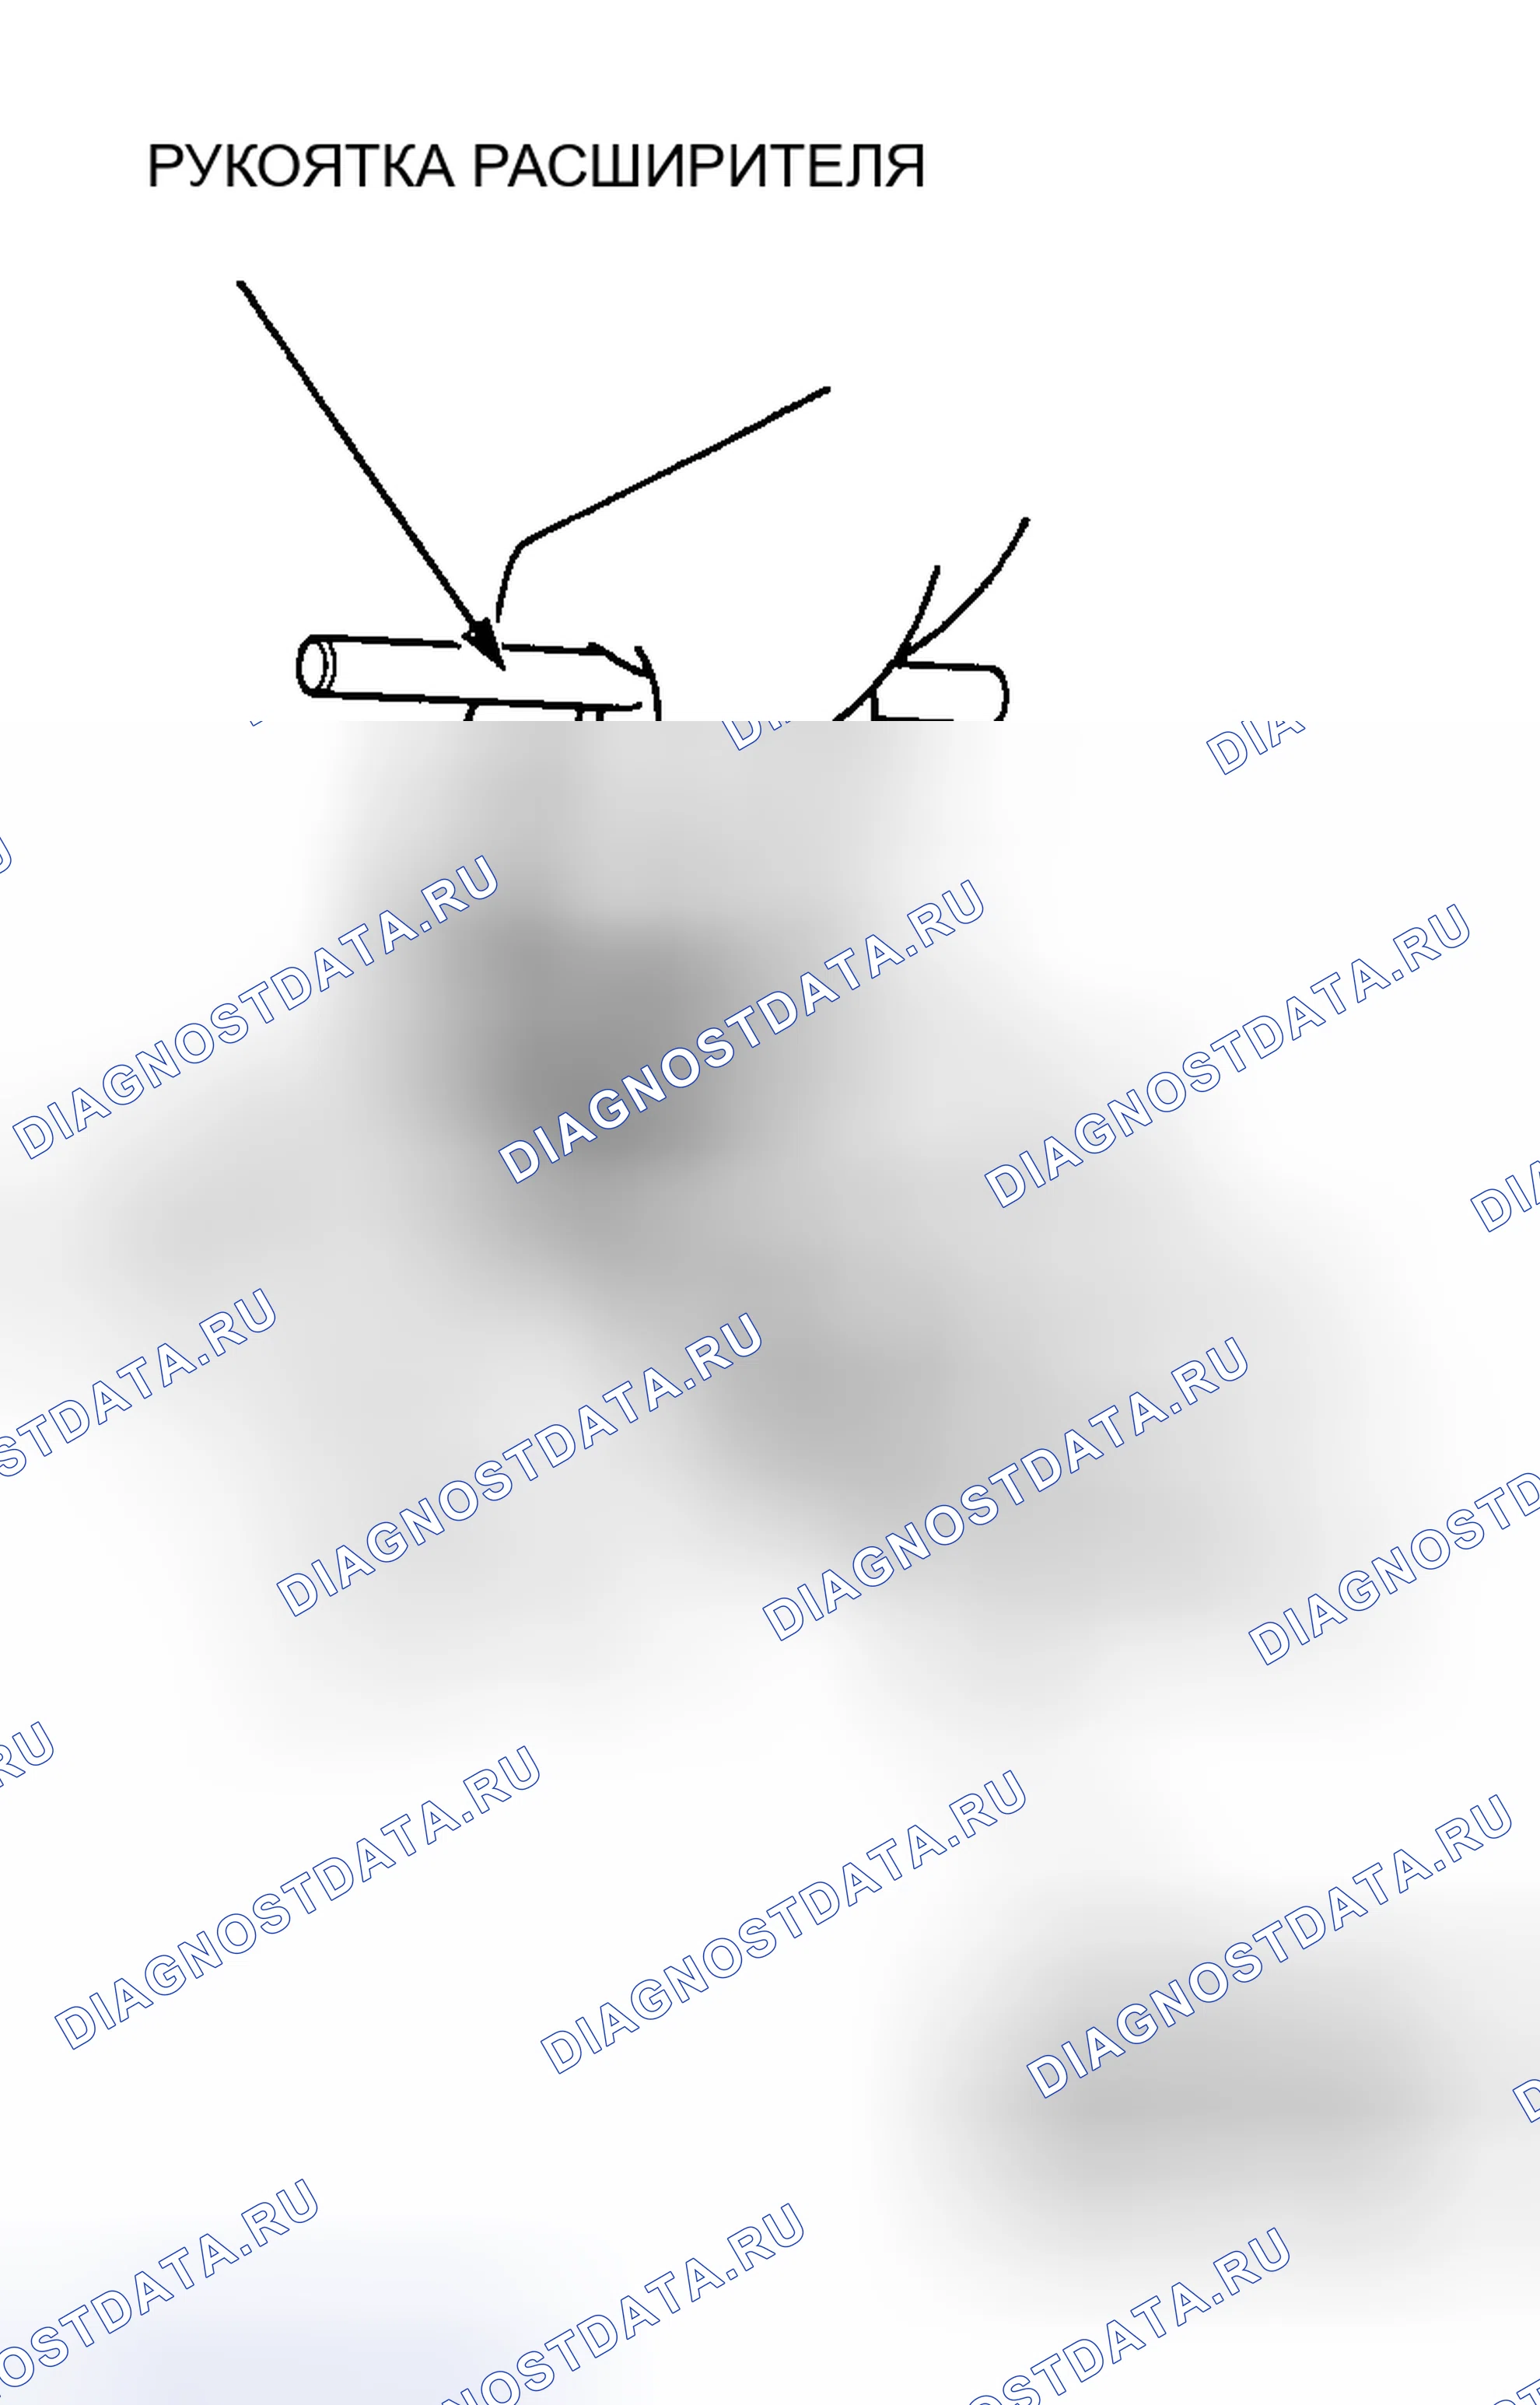
- Покрыть резаком как расширитель, так и направляющую клапана.
- Повернуть расширитель по часовой стрелке на всю длину направляющего отверстия клапана.
- Продолжайте вращать развертку по часовой стрелке, извлекая ее из отверстия.
- Тщательно промыть направляющую в моющем средстве и воде, чтобы удалить любые остатки резки.
- Проверить зазор с помощью клапана (см. " Направляющие клапана "). Убедиться, что клапан скользит в направляющей клапана, не оказывая давления.
Схема №211
Схема №212
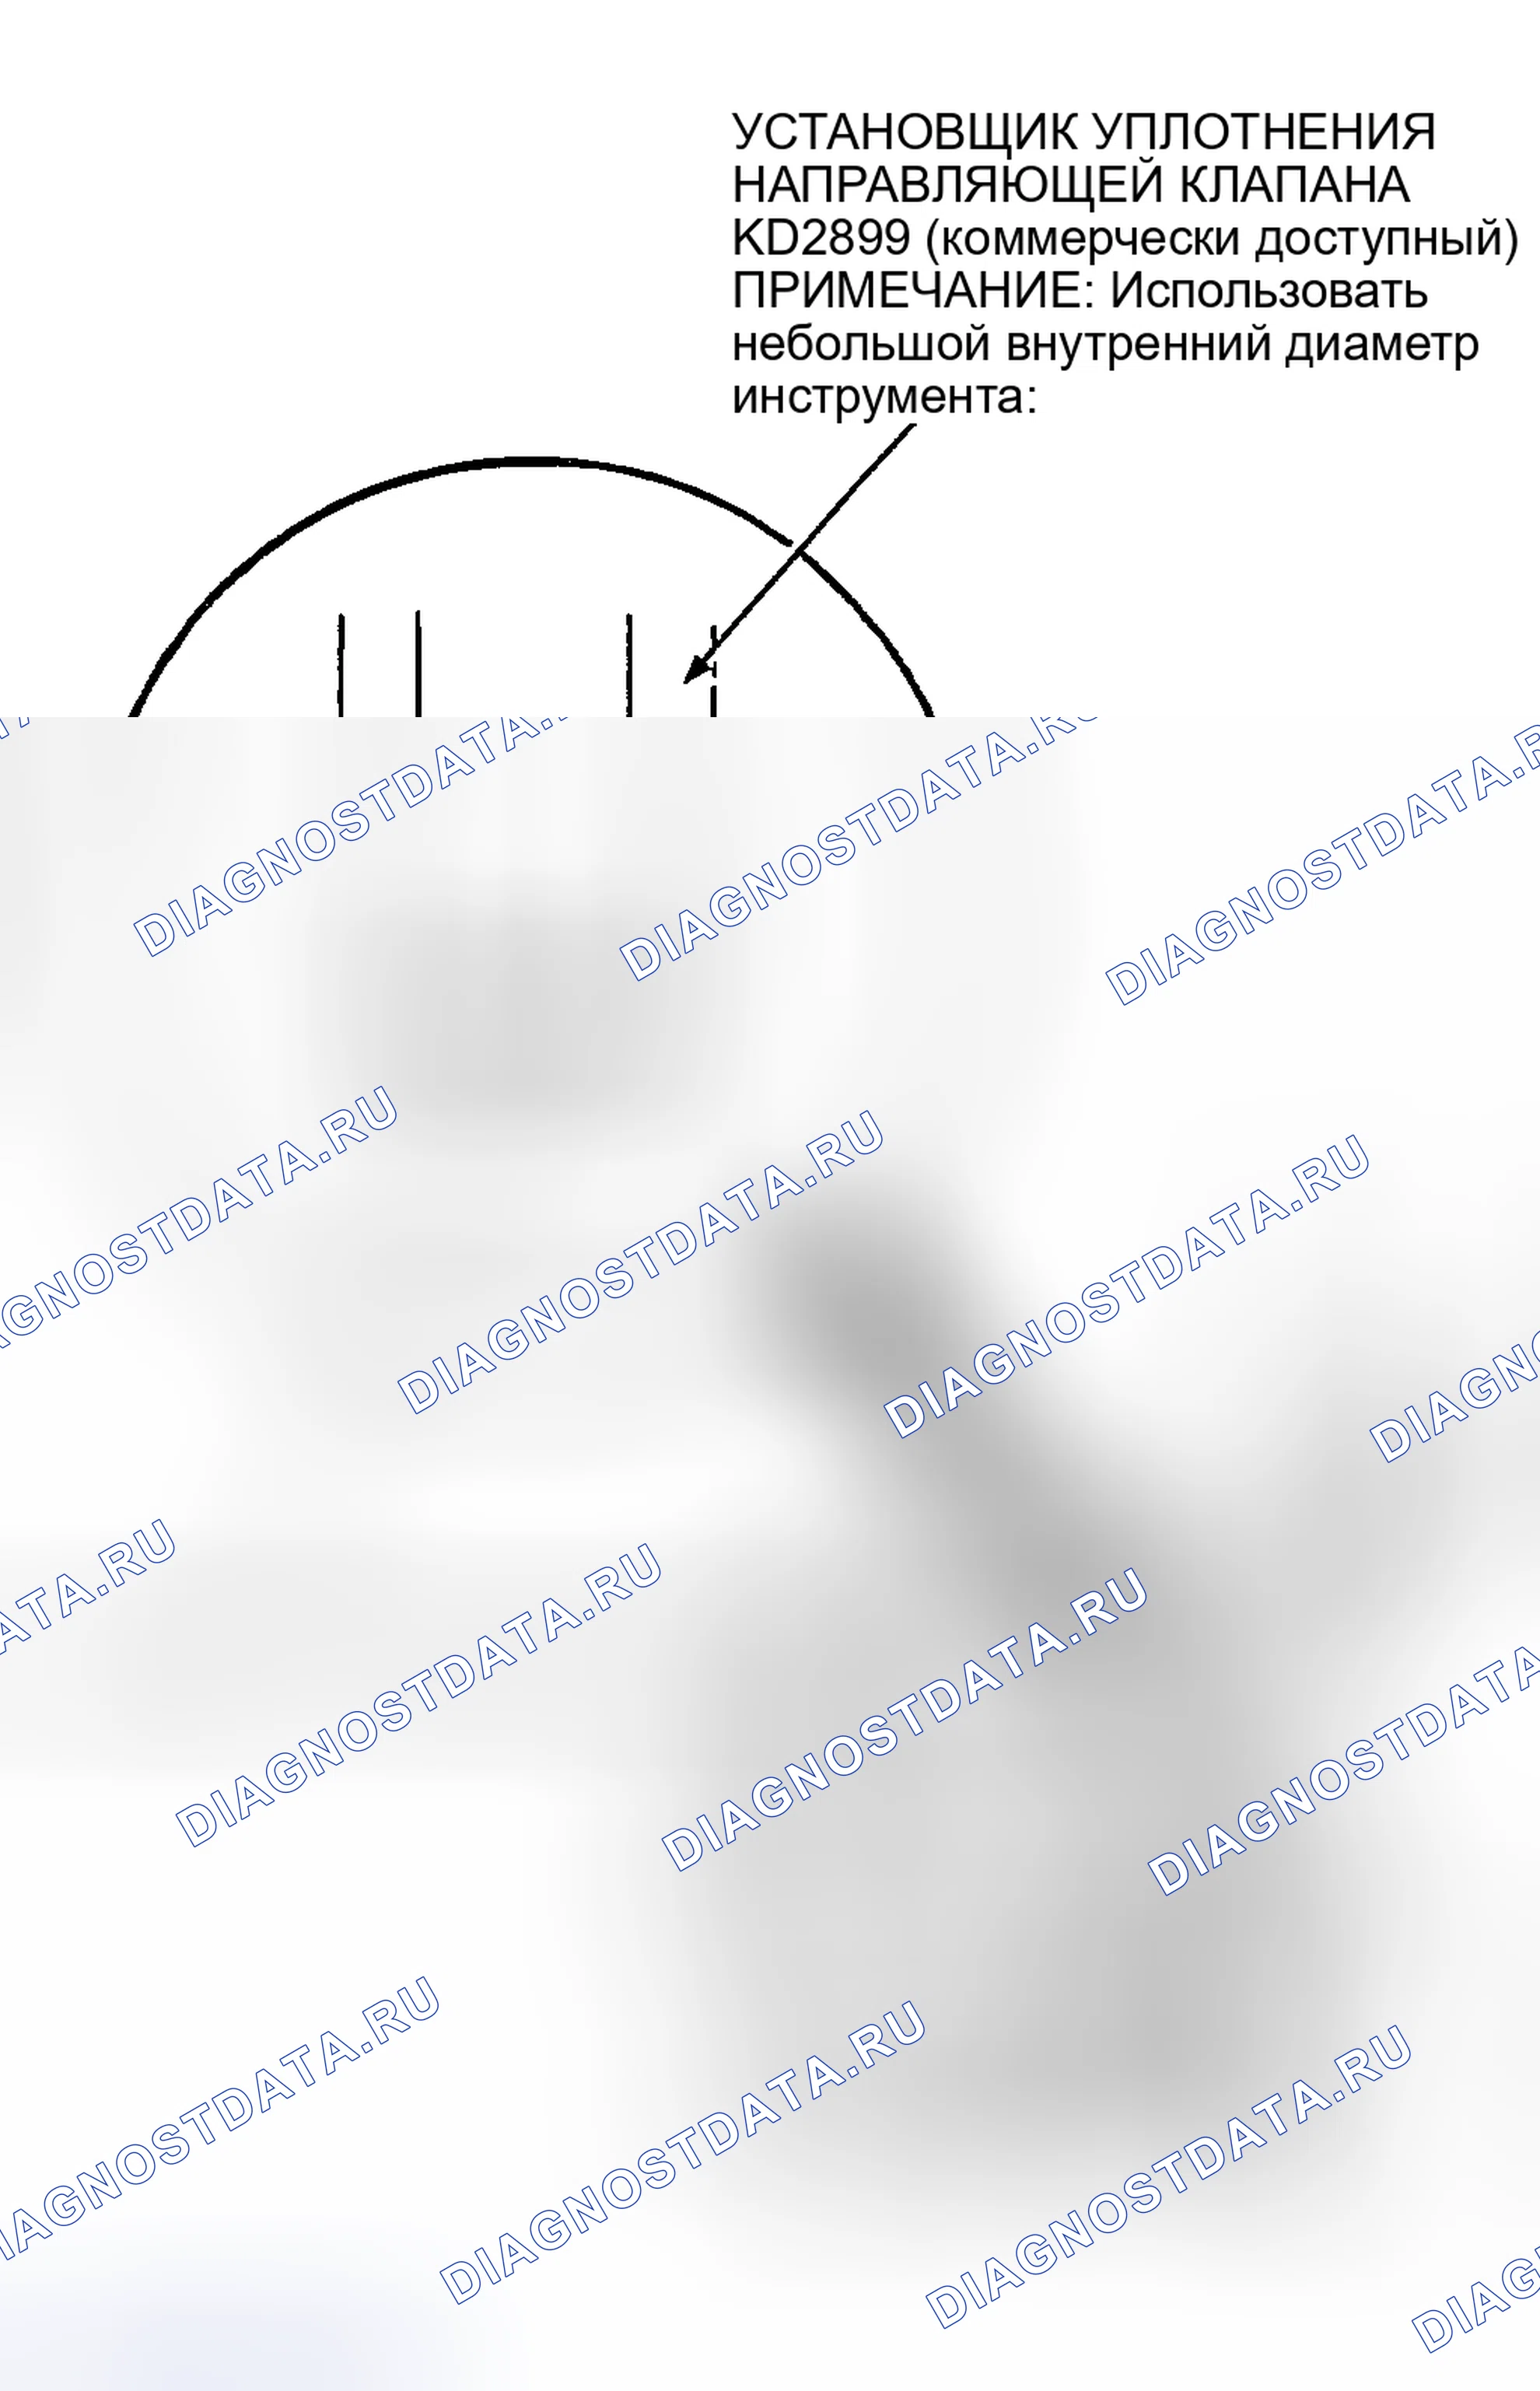
Схема №213
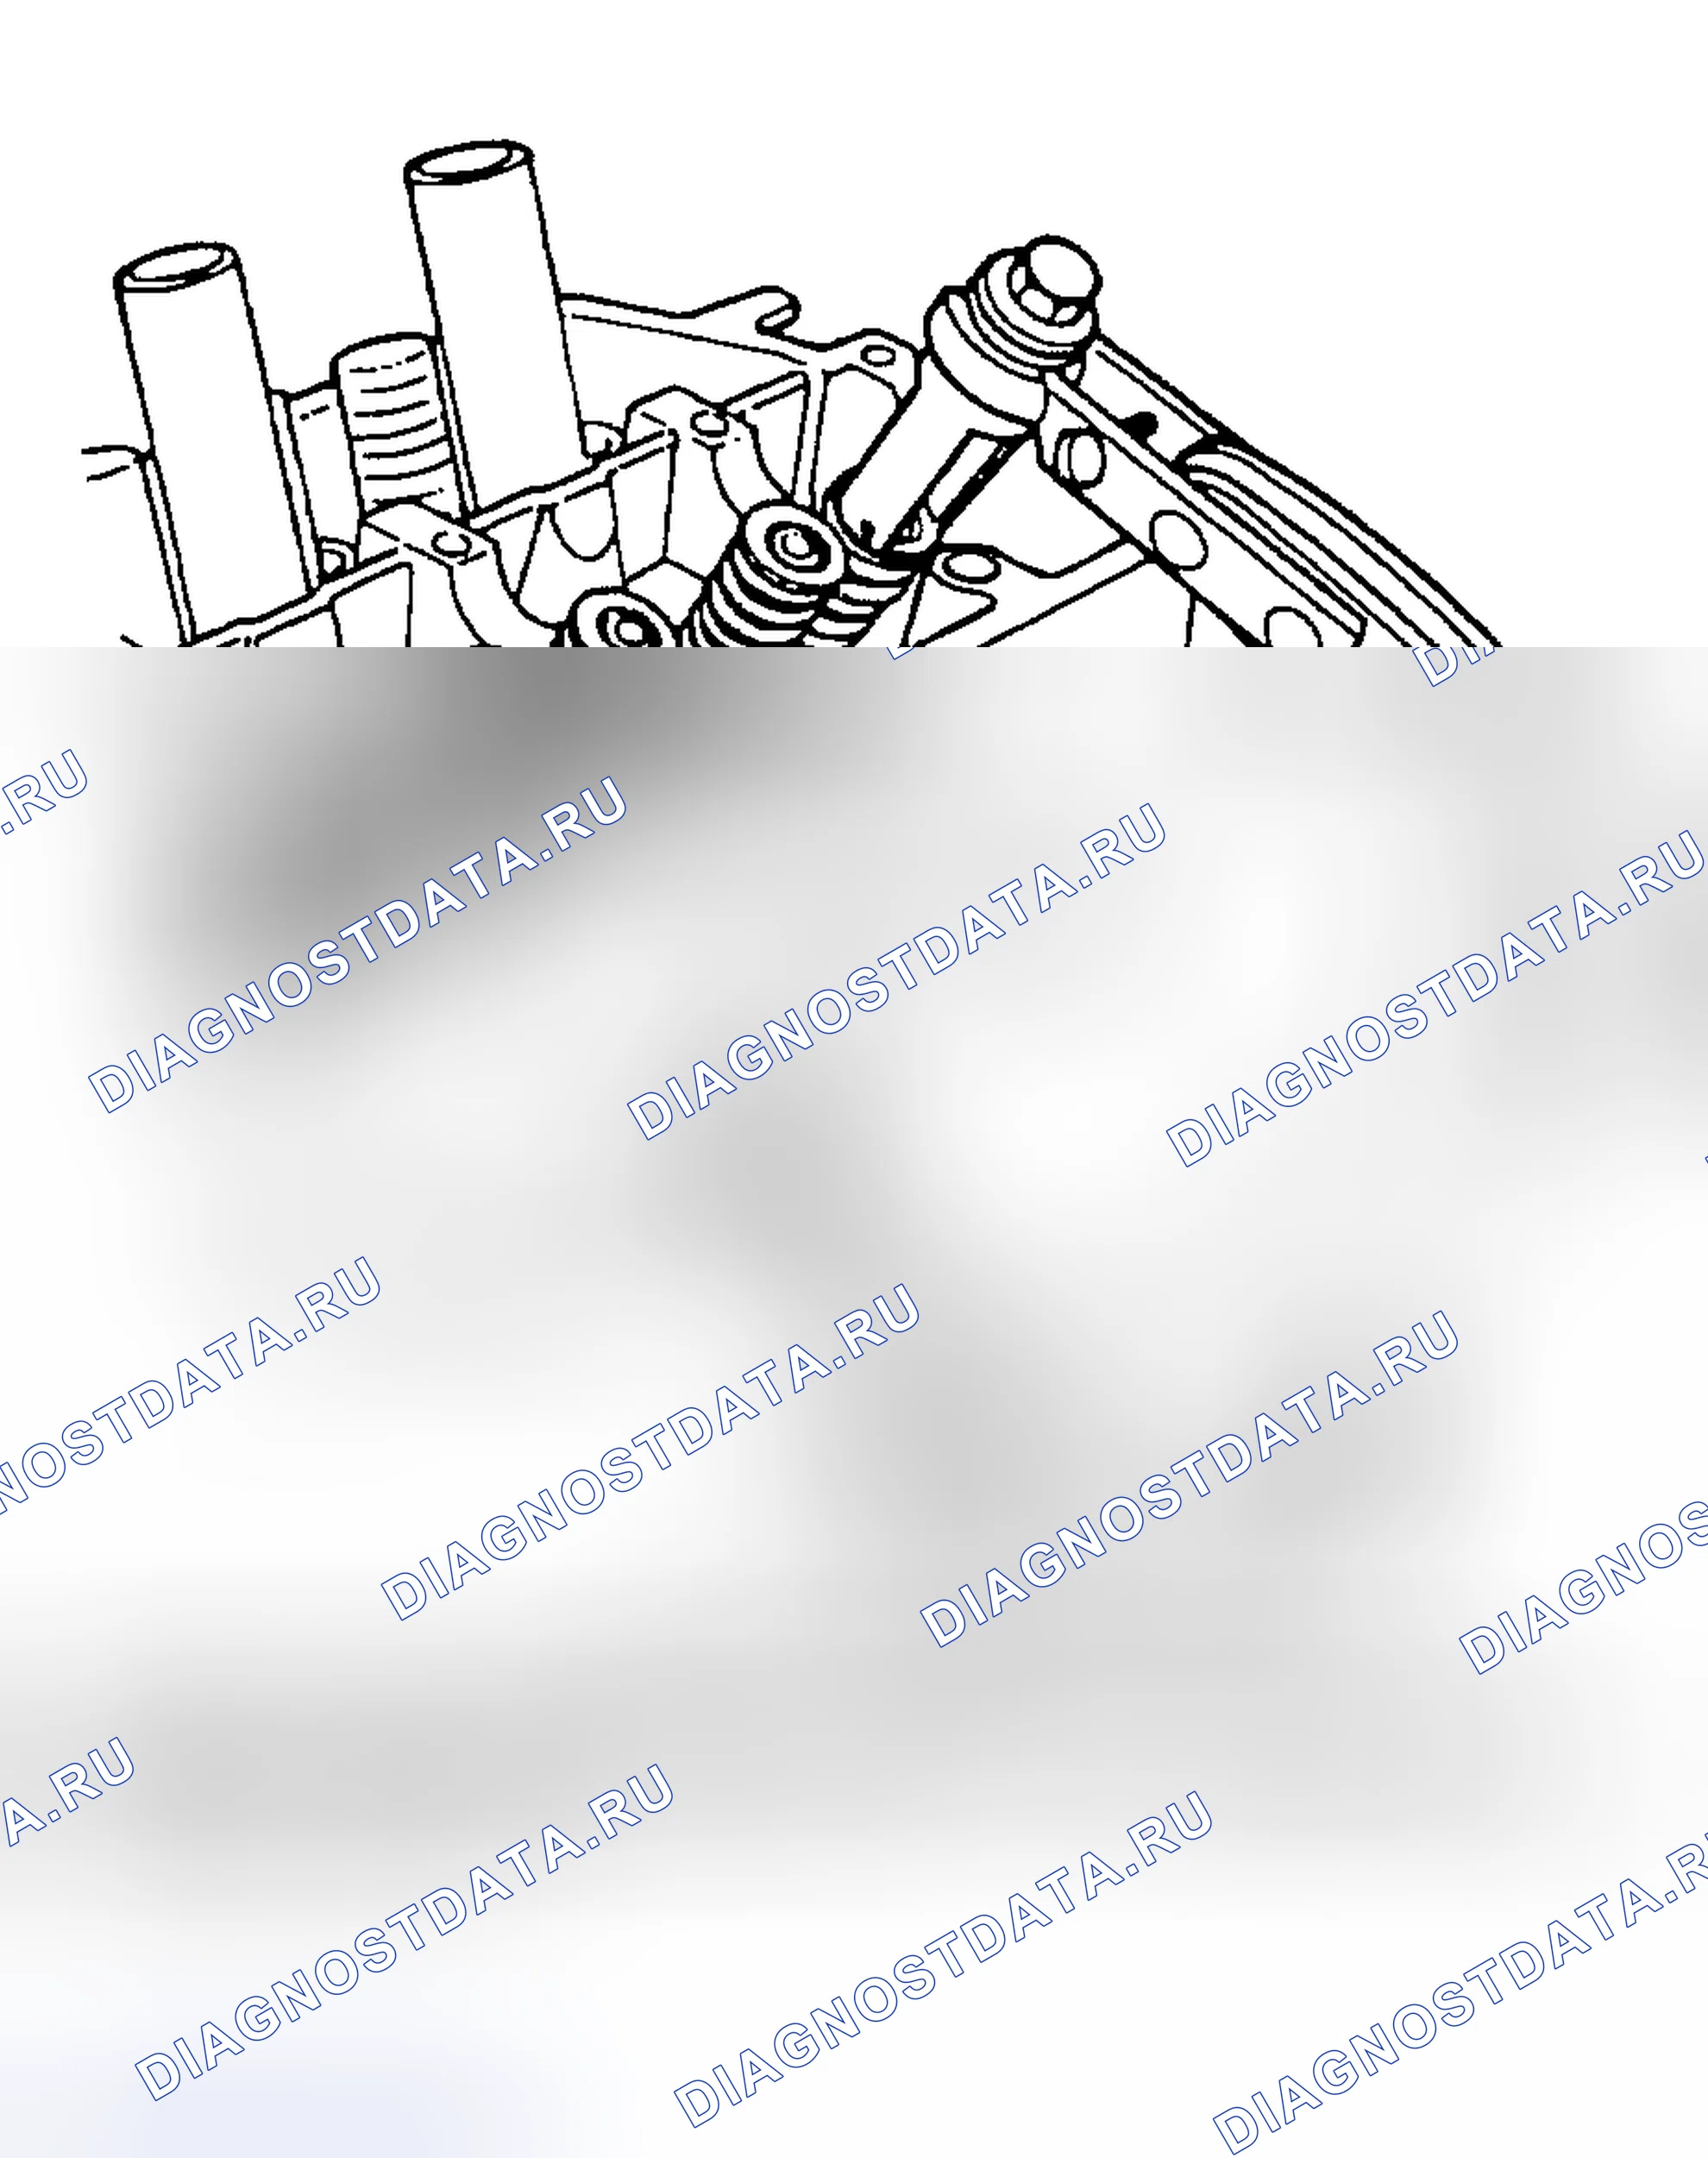
Схема №214
- Покрыть штоки клапанов моторным маслом, вставить клапаны в направляющие клапанов. ПРИМЕЧАНИЕ: Следить за тем, чтобы клапаны плавно перемещались вверх и вниз.
- Установить пружинные гнезда на головку цилиндров.
- Установить уплотнения клапана с помощью установщика направляющих уплотнений клапана. ПРИМЕЧАНИЕ: Уплотнения выпускного и впускного клапанов не взаимозаменяемы.
- Установить пружину клапана и фиксатор клапана, затем установить компрессор пружины клапана. Сожмите пружину и установить держатели клапана. ПРИМЕЧАНИЕ: Поместить конец пружины клапана с плотно намотанными витками в сторону головки цилиндров.
- Слегка постучите по концу каждого штока клапана два или три раза пластиковым молотком, чтобы обеспечить правильную посадку клапана и держателей клапана. ПРИМЕЧАНИЕ: Постучите по штоку клапана только вдоль его оси, чтобы не погнуть шток.
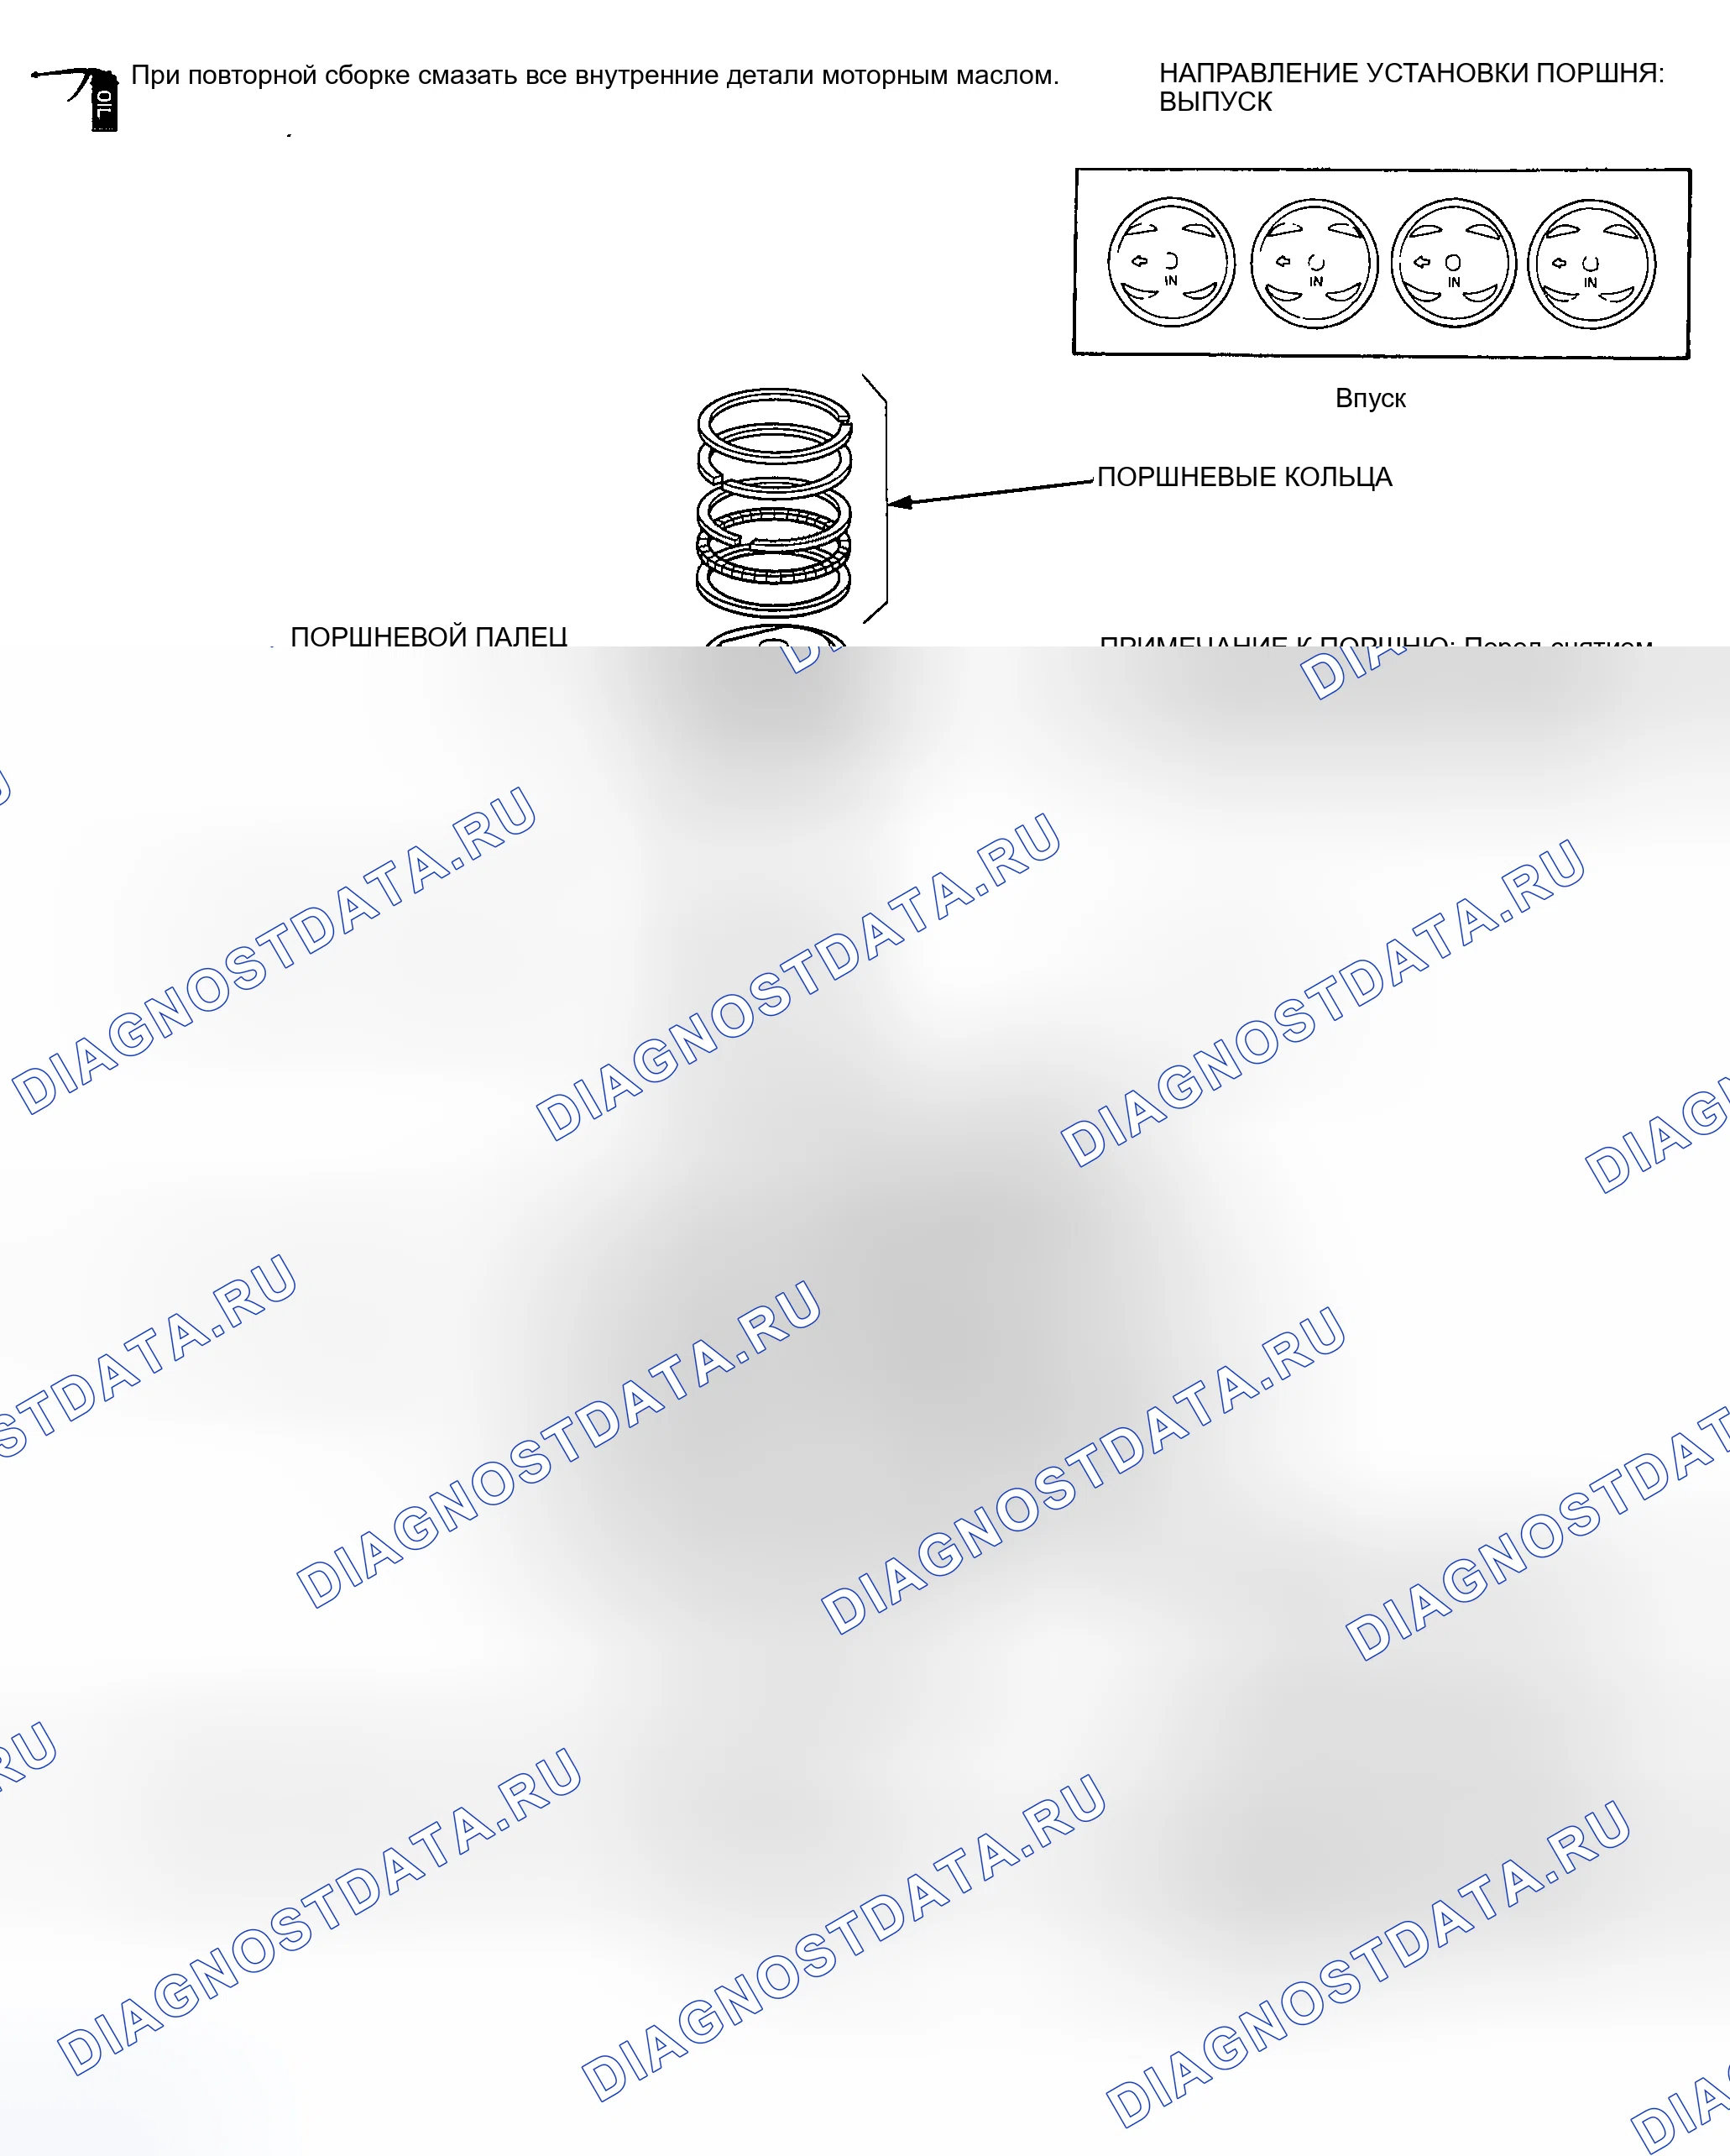
При повторной сборке смазать все внутренние детали моторным маслом.
ПримечаниеСмазать жидкостной прокладкой сопрягаемые поверхности правой боковой крышки и корпуса масляного насоса перед их установкой. Использовать жидкостную прокладку, номер детали 08718-0001 или 08718-0003. Очистить сопрягаемые поверхности прокладки масляного поддона перед ее установкой.
ПримечаниеНовые шатунные подшипники необходимо подбирать по совпадению идентификационной маркировки шатунного узла и коленчатого вала (см. " Выбор ").
Схема №215
Окончание воспроизведения
Люфт конца шатуна
Стандарт (новый): 0,15-0,30 мм (0 006-0 012 дюйма)
Предел обслуживания: 0,40 мм (0 016 дюйма)
Схема №216
- При выходе за пределы допуска установить новый шатун.
- Если все еще выходит за пределы допуска, заменить коленчатый вал (см. " Поршни и коленчатый вал " и " Установка ").
Сильно отодвиньте коленчатый вал от циферблатного индикатора и обнулить циферблат относительно конца коленчатого вала. Затем сильно потянуть коленчатый вал назад к индикатору; показания циферблата не должны превышать предел обслуживания.
Схема №217
Люфт конца коленчатого вала
Стандарт (новый): 0,10-0,35 мм (0 004-0 014 дюйма)
Предел обслуживания: 0,45 мм (0 018 дюйма)
- При чрезмерном люфте торца осмотреть упорные шайбы и упорную поверхность на коленчатом валу, при необходимости заменить детали.
ПримечаниеТолщина упорной шайбы фиксирована и не должна изменяться ни шлифовкой, ни регулировкой.
Упорные шайбы установлены рифлеными сторонами наружу.
Схема №218
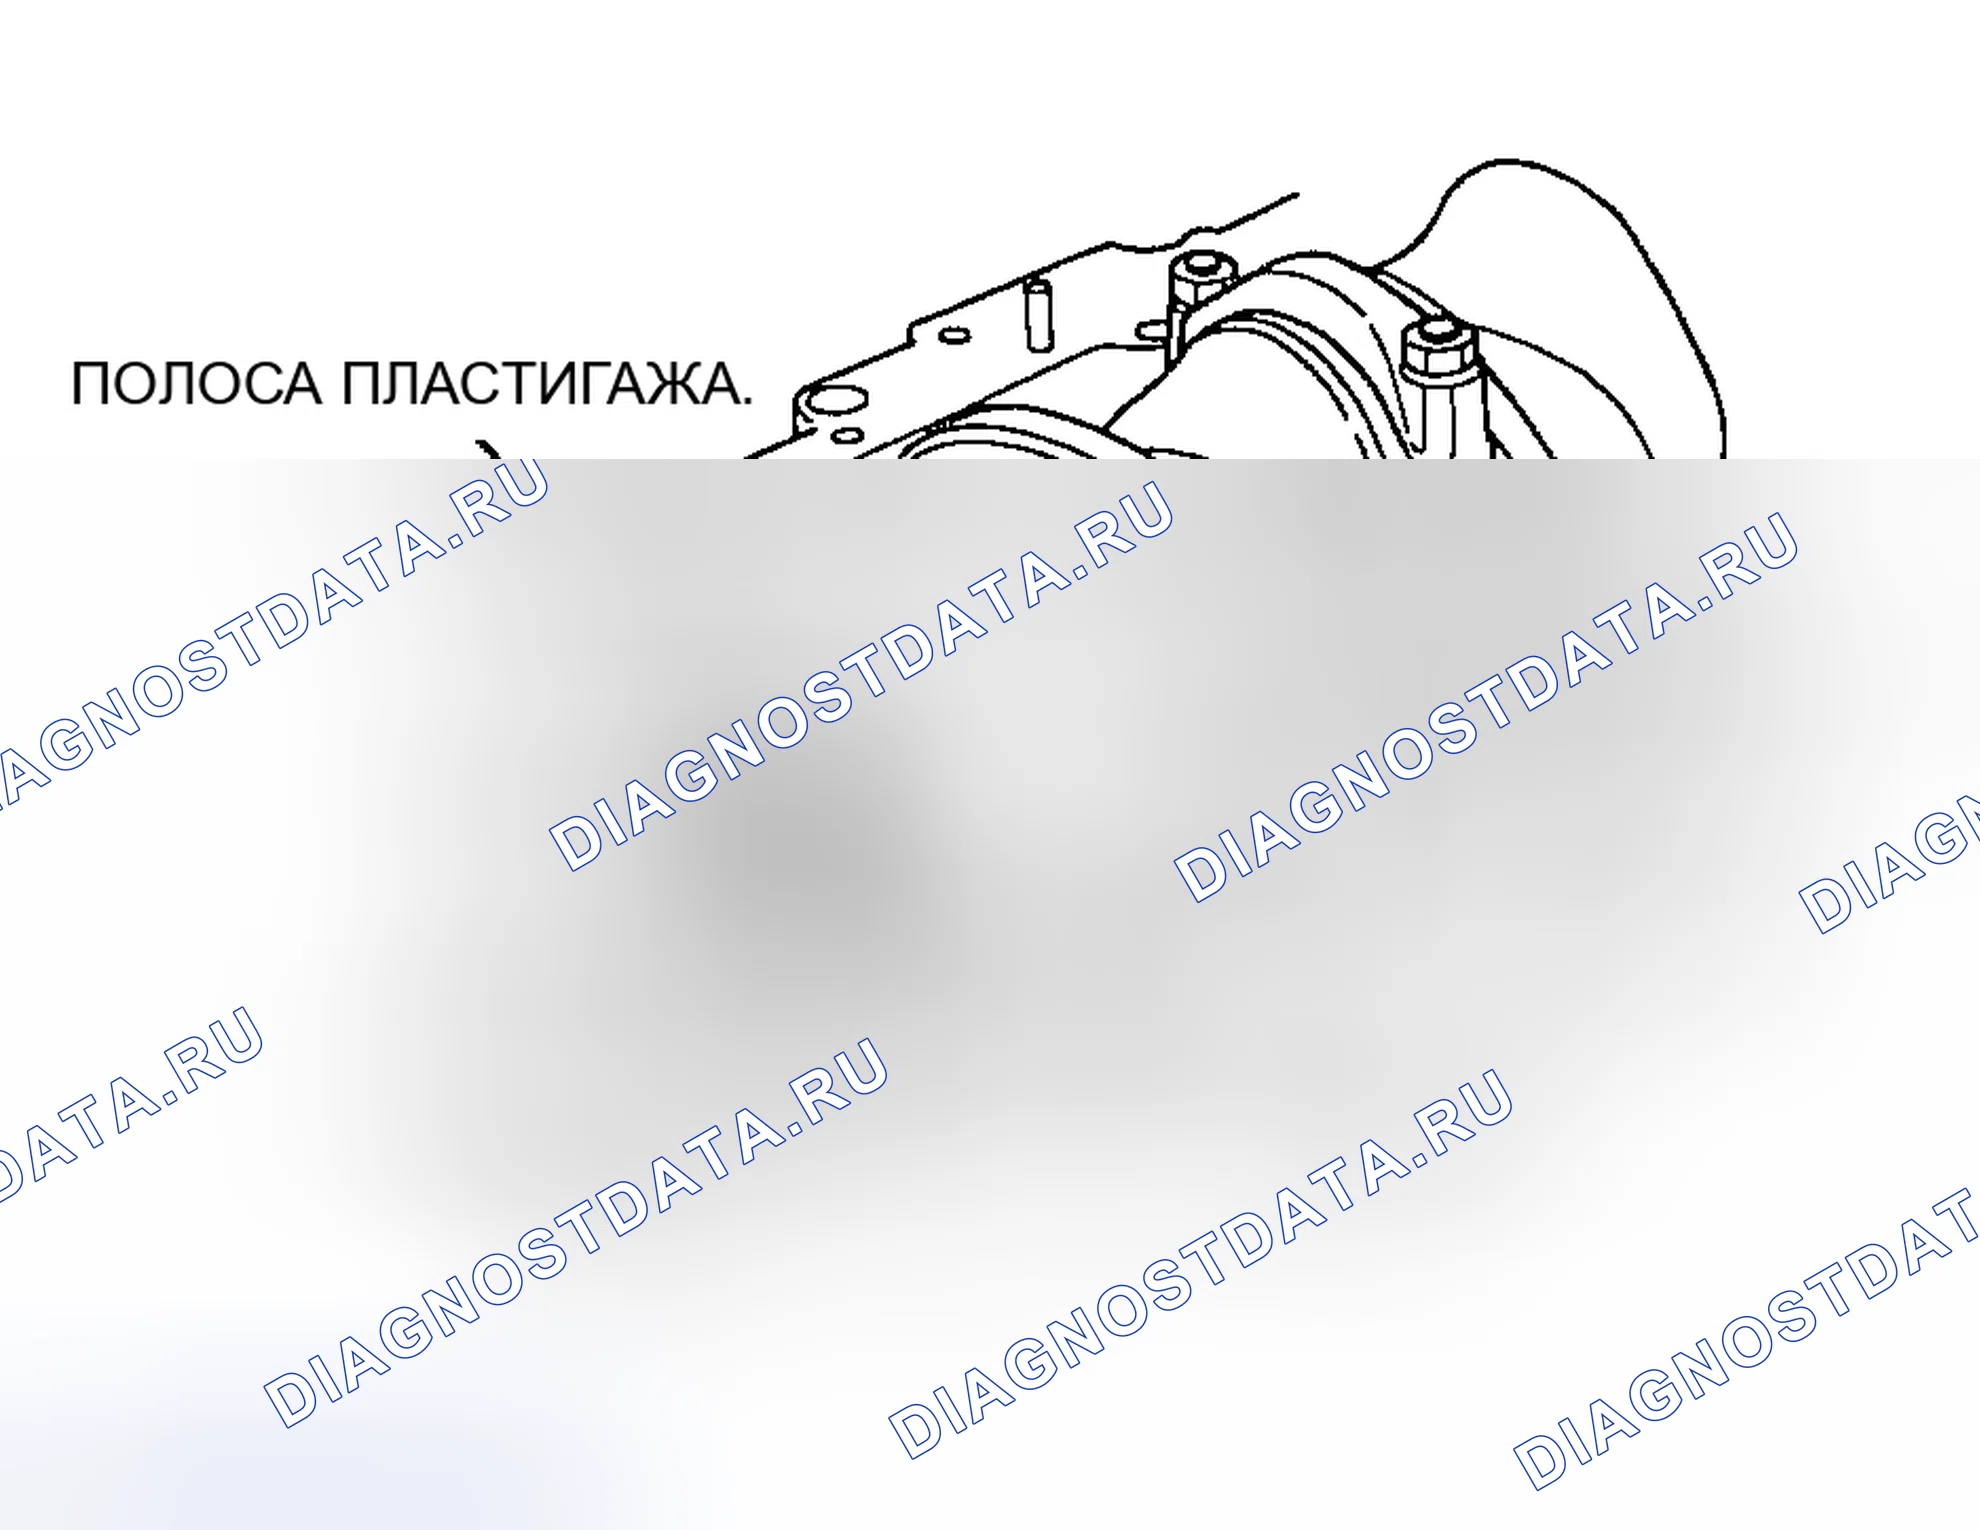
- Для проверки зазора масла между основным подшипником и цапфой снять основные колпачки и половины подшипника.
- Очистить каждую основную шейку и половину подшипника чистым полотенцем.
- Поместить одну полоску пластигаги поперек каждой коренной шейки. ПРИМЕЧАНИЕ: Если двигатель все еще находится в автомобиле, когда вы болтуете основной колпачок, чтобы проверить зазор, вес коленчатого вала и маховика сплющит пластигагу дальше, чем просто крутящий момент на болте колпачка, и даст вам неправильное показание. Для точного показания, поддержите кривошип домкратом под противовесами и проверять только один подшипник за раз.
- Переустановите подшипники и колпачки, затем затянуть болты. 1-й шаг: 25 Н.м (2,5 кгс.м, 18 лбс.фт) Окончательный шаг: 51 Н.м (5,2 кгс.м, 38 лбс.фт) ПРИМЕЧАНИЕ: Не вращайте коленчатый вал во время проверки.
- Основной зазор между подшипником и цапфой: Стандартный (новый): № 1, 5 Цапфы: 0 018-0 036 мм (0,0007-0,0014 дюйма) № 2, 3, 4 Цапфы: 0 024-0 042 мм (0,0009-0,0017 дюйма) Эксплуатационный предел: 0,05 мм (0 002 дюйма)
- Если пластигаж измеряет слишком широкий или слишком узкий (снять двигатель, если он все еще находится в автомобиле), снять коленчатый вал и снять верхнюю половину подшипника. Установить новый, полный подшипник с тем же цветовым кодом (выбрать цвет, как показано на следующей странице) и проверить зазор. ВНИМАНИЕ: Не припиливайте, не прокладывайте и не царапайте подшипники или колпачки, чтобы отрегулировать зазор.
- Если пластигаж показывает, что зазор все еще неправильный, попробуйте следующий больший или меньший подшипник (цвет, указанный выше или ниже этого), и проверить еще раз. ПРИМЕЧАНИЕ: Если правильный зазор не может быть получен с помощью соответствующих больших или меньших подшипников, заменить коленчатый вал и начать сначала.
Выбор
| Внимание | Если коды не расшифровываются из-за скопления грязи и пыли, не чистите их проволочной щеткой или скребком. Очищайте их только растворителем или моющим средством. |
|---|
| Внимание | Если коды не расшифровываются из-за скопления грязи и пыли, не чистите их проволочной щеткой или скребком. Очищайте их только растворителем или моющим средством. |
|---|
Некруглый и сужающийся
- Измерить внекруглость в середине каждого стержня и коренной шейки в двух местах.
- Разница между измерениями на каждом журнале не должна быть больше предела обслуживания.
Журнал вне цикла
Стандартный (новый): 0,0025 мм (0,0001 дюйма) макс.
Предел обслуживания: 0 005 мм (0,0002 дюйма)
Схема №219
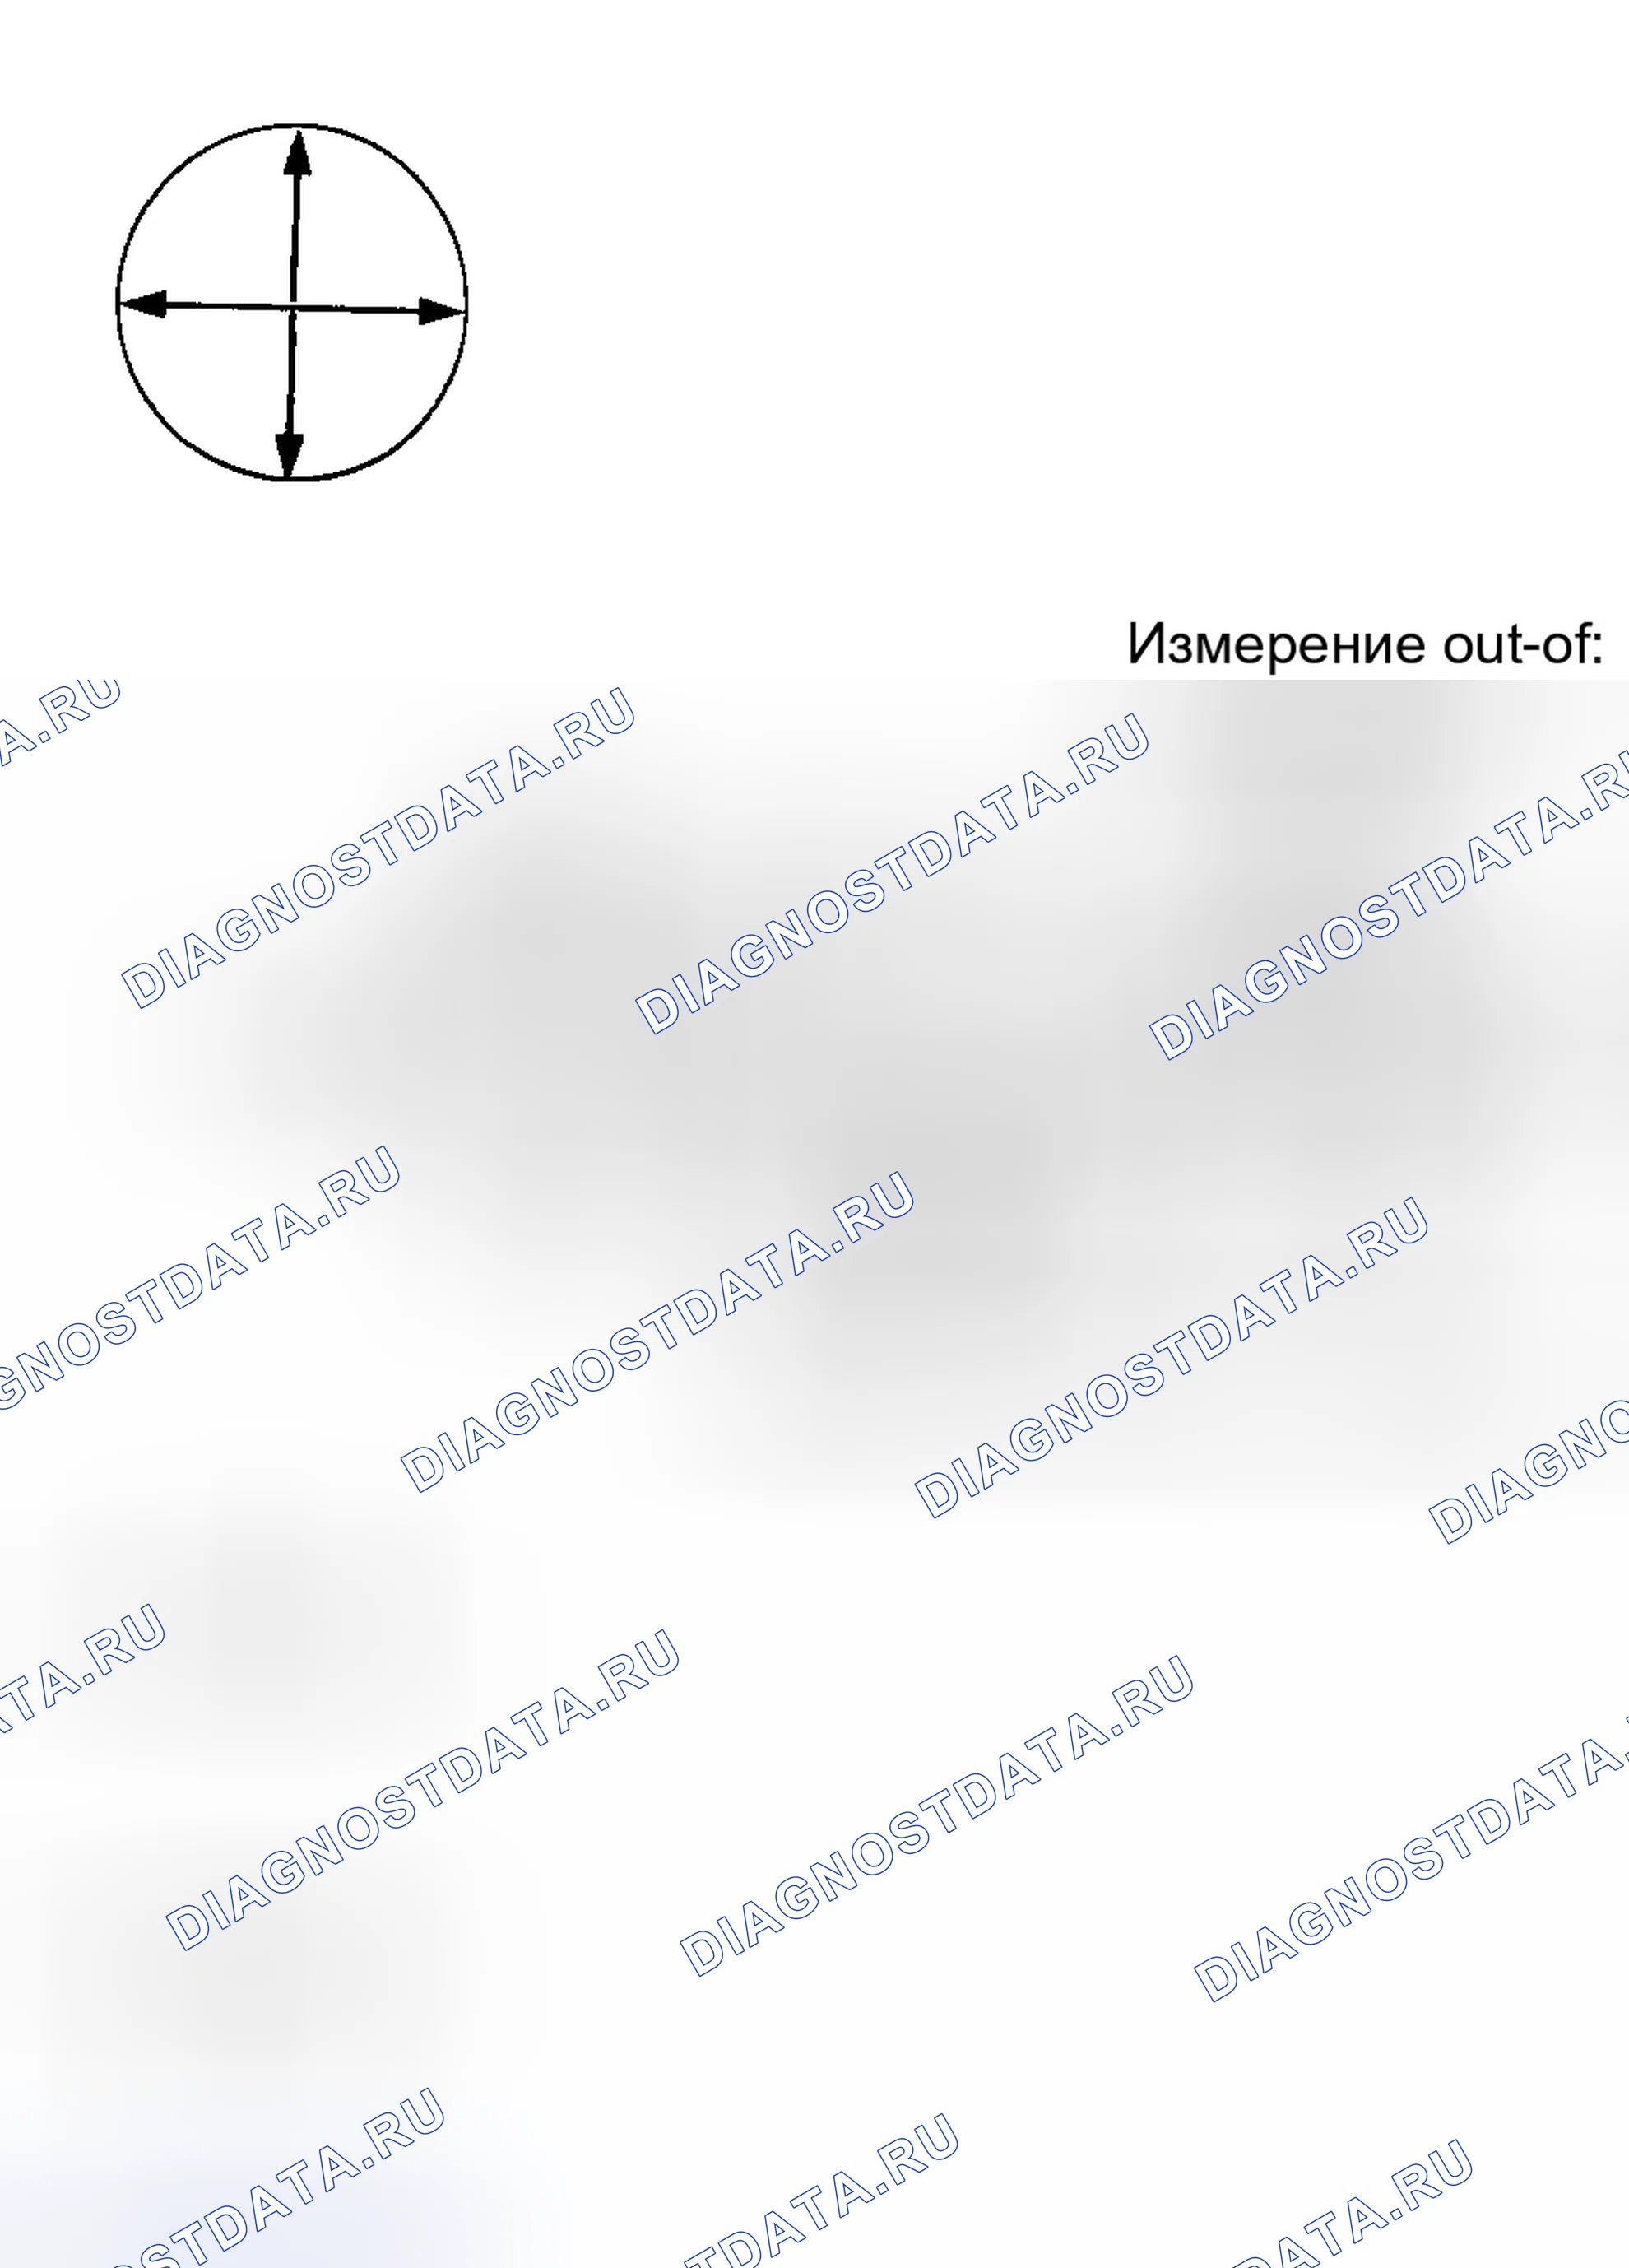
- Замерить конусность по краям каждого стержня и коренной шейки.
- Разница между измерениями на каждом журнале не должна быть больше предела обслуживания.
Конусность цапфы
Стандартный (новый): 0,0025 мм (0,0001 дюйма) макс.
Схема №220
Схема №221
- Проверить поршень на наличие перекосов или трещин. ПРИМЕЧАНИЕ: Если цилиндр расточен, необходимо использовать негабаритный поршень.
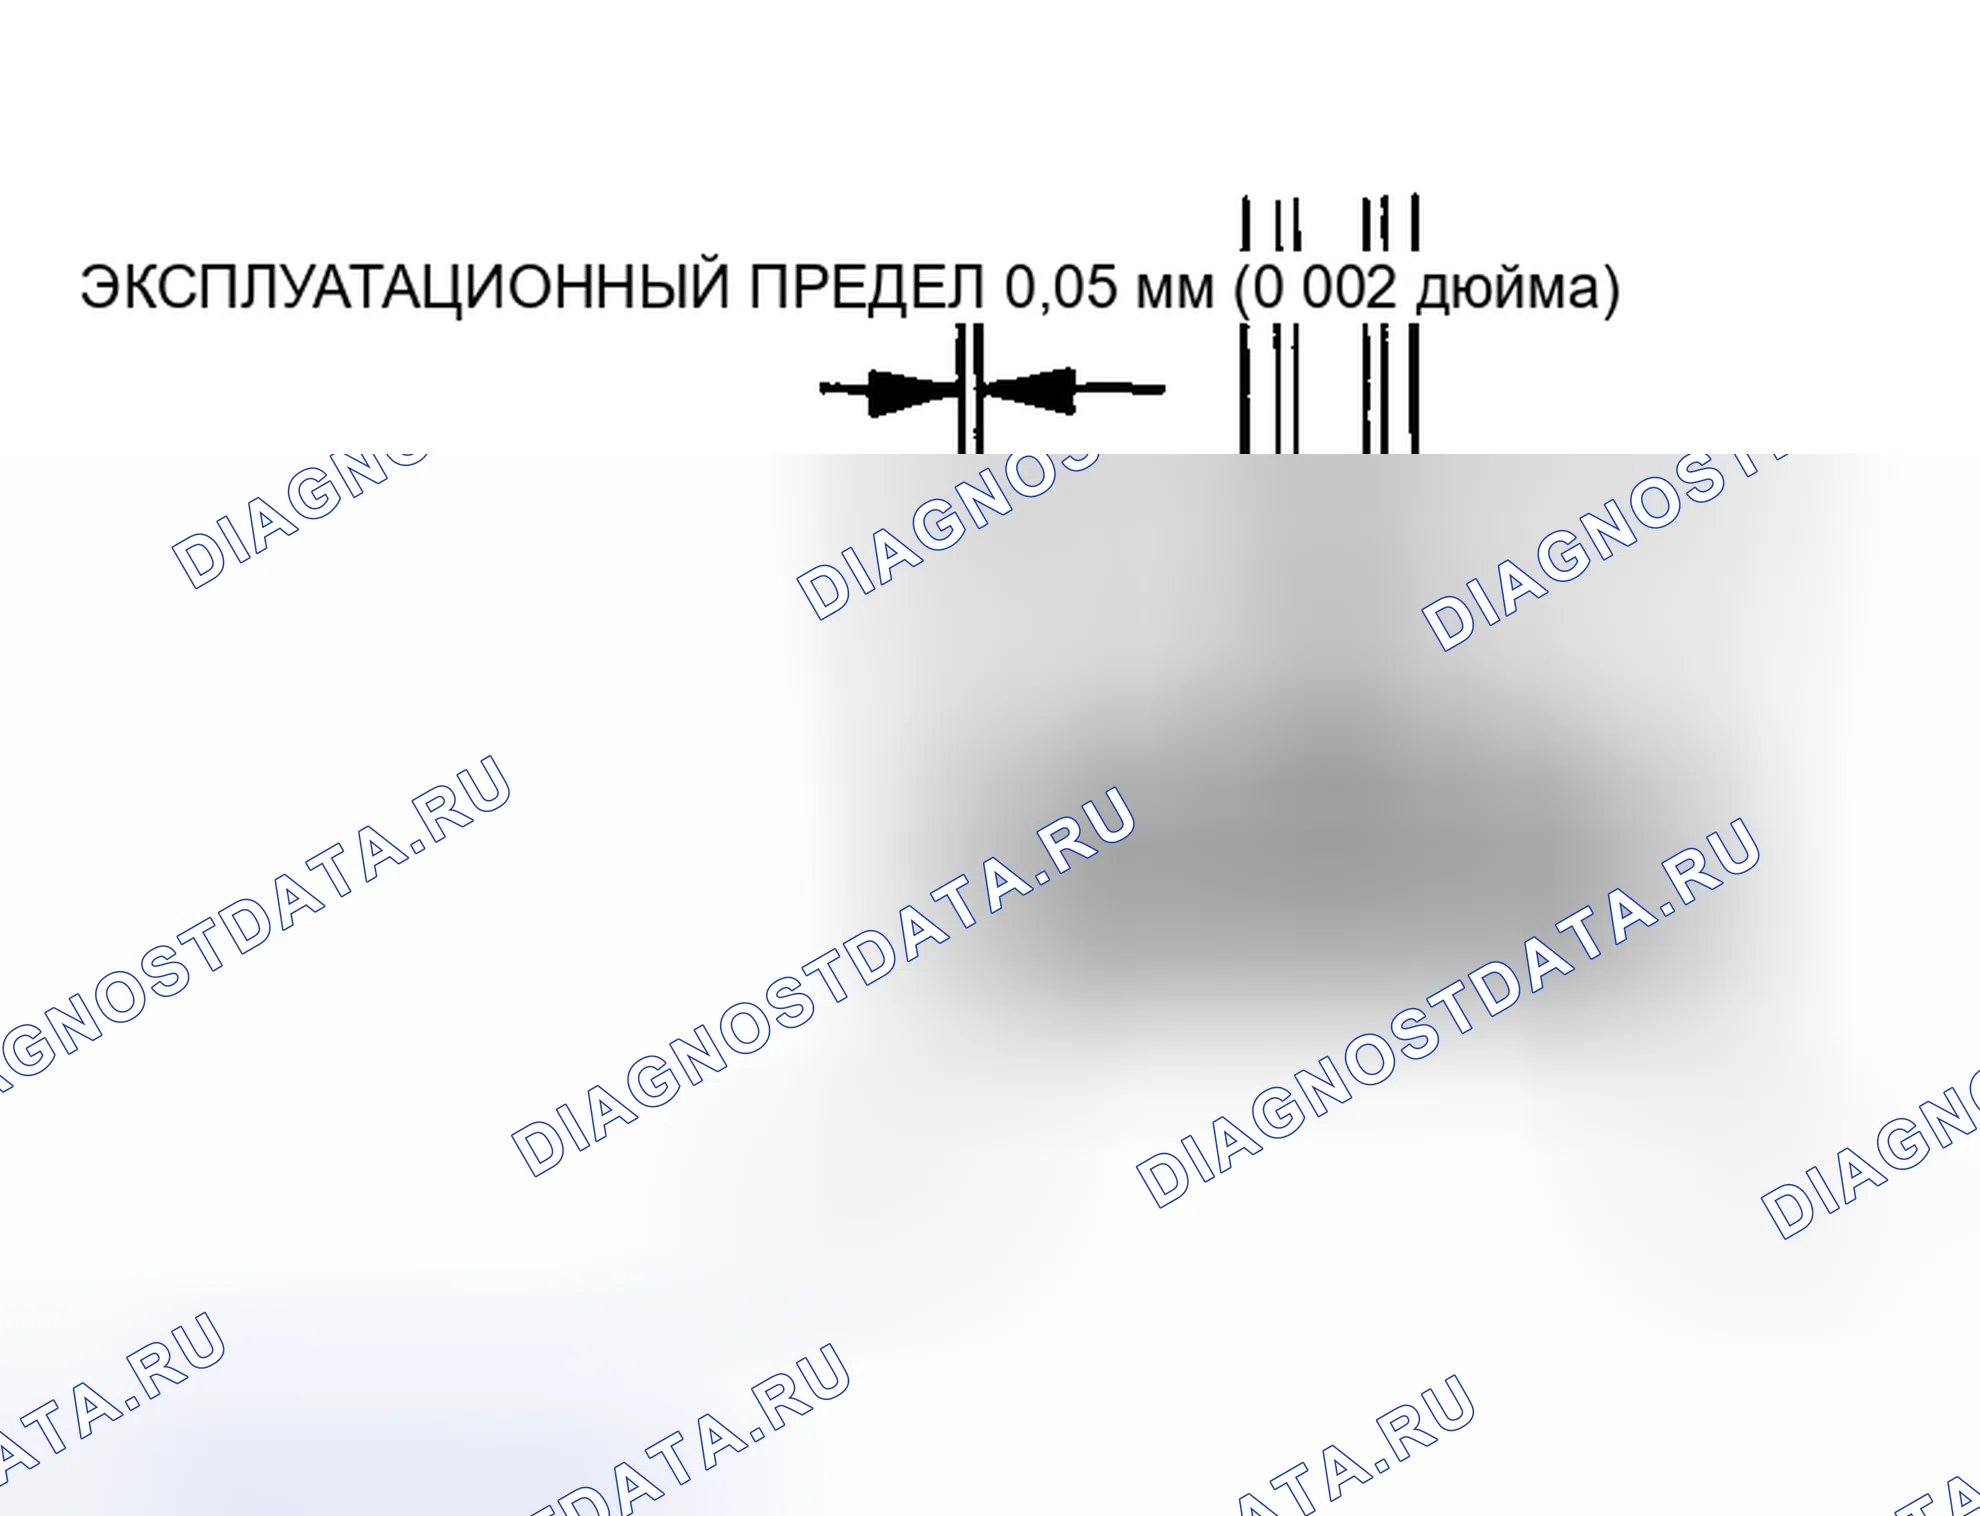
- Измерить диаметр поршня на расстоянии А от низа юбки. А: 14 мм (0,6 дюйма) Диаметр поршня: Стандартный (новый): 74 980-74 990 мм (2,9520-2,9524 дюйма) Эксплуатационный предел: 74 970 мм (2,9516 дюйма)
- Рассчитать разницу между диаметром канала цилиндра (см. " Блок цилиндров ") и диаметром поршня. Стандарт зазора между поршнем и цилиндром (новый): 0 010-0 040 мм (0,0004-0,0016 дюйма) Эксплуатационный предел: 0,05 мм (0 002 дюйма) Если зазор близок или превышает эксплуатационный предел, осмотреть поршень и блок цилиндров на предмет чрезмерного износа.
Схема №222
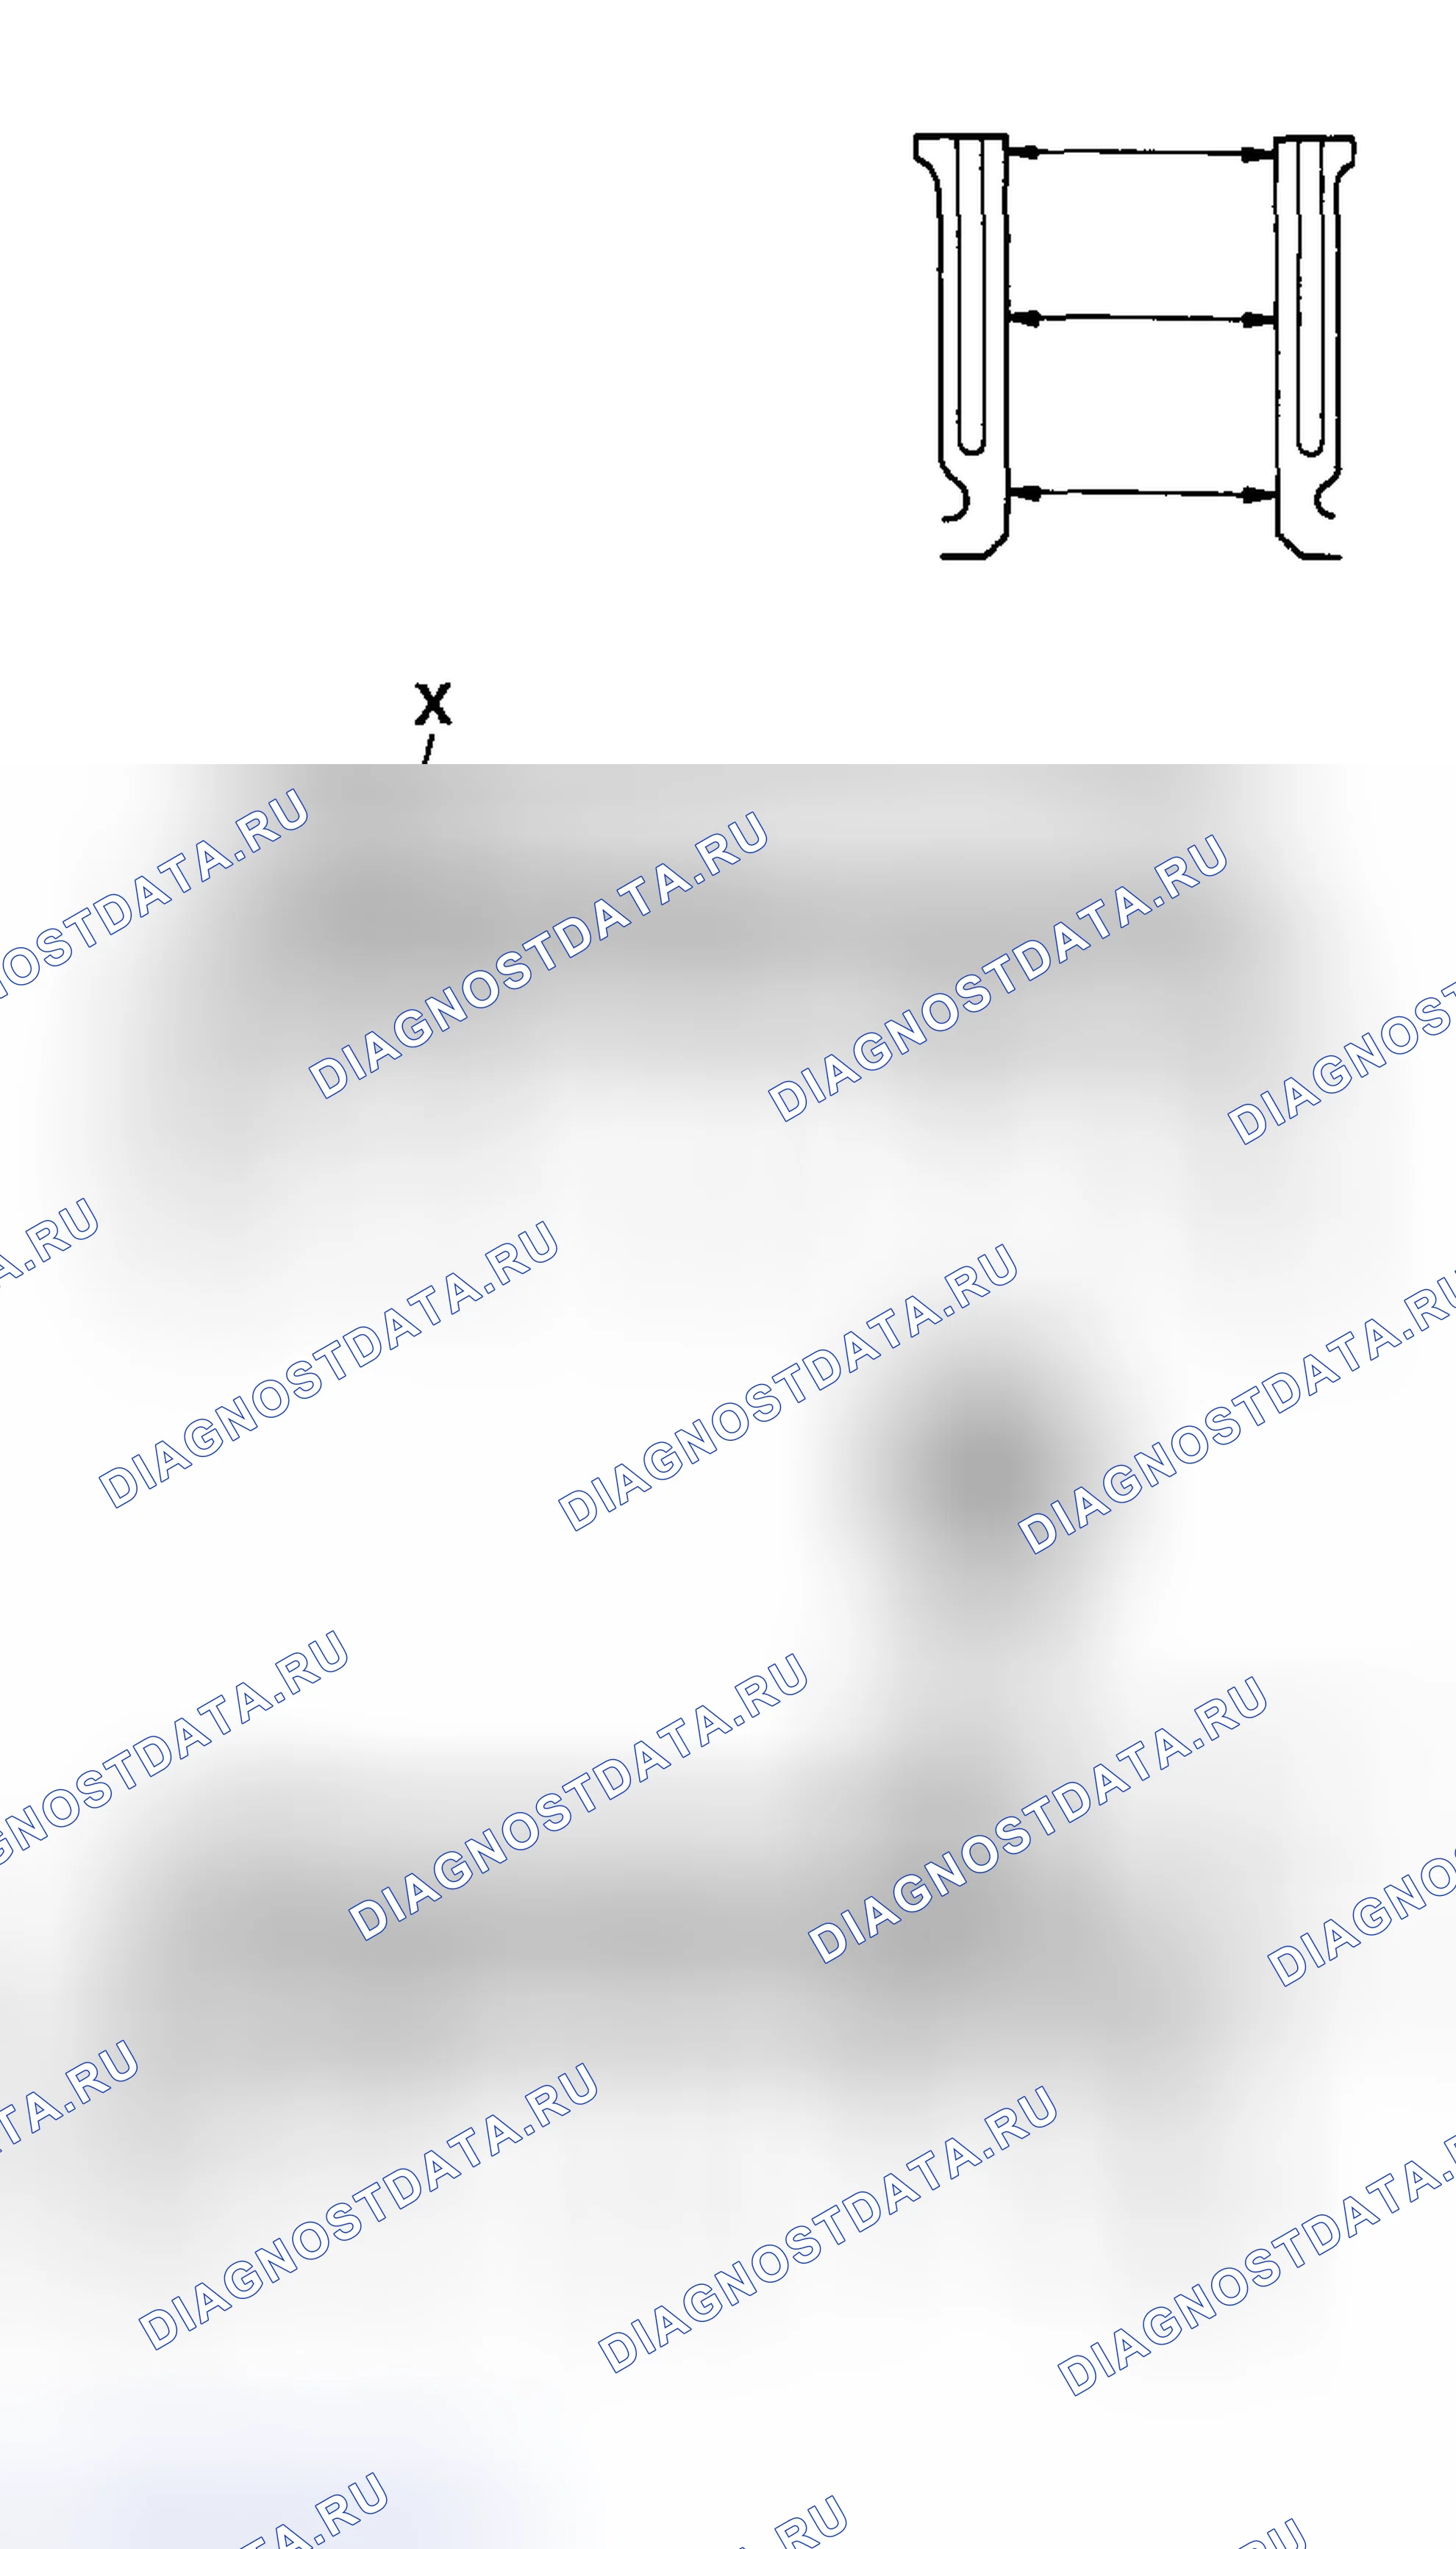
Схема №223
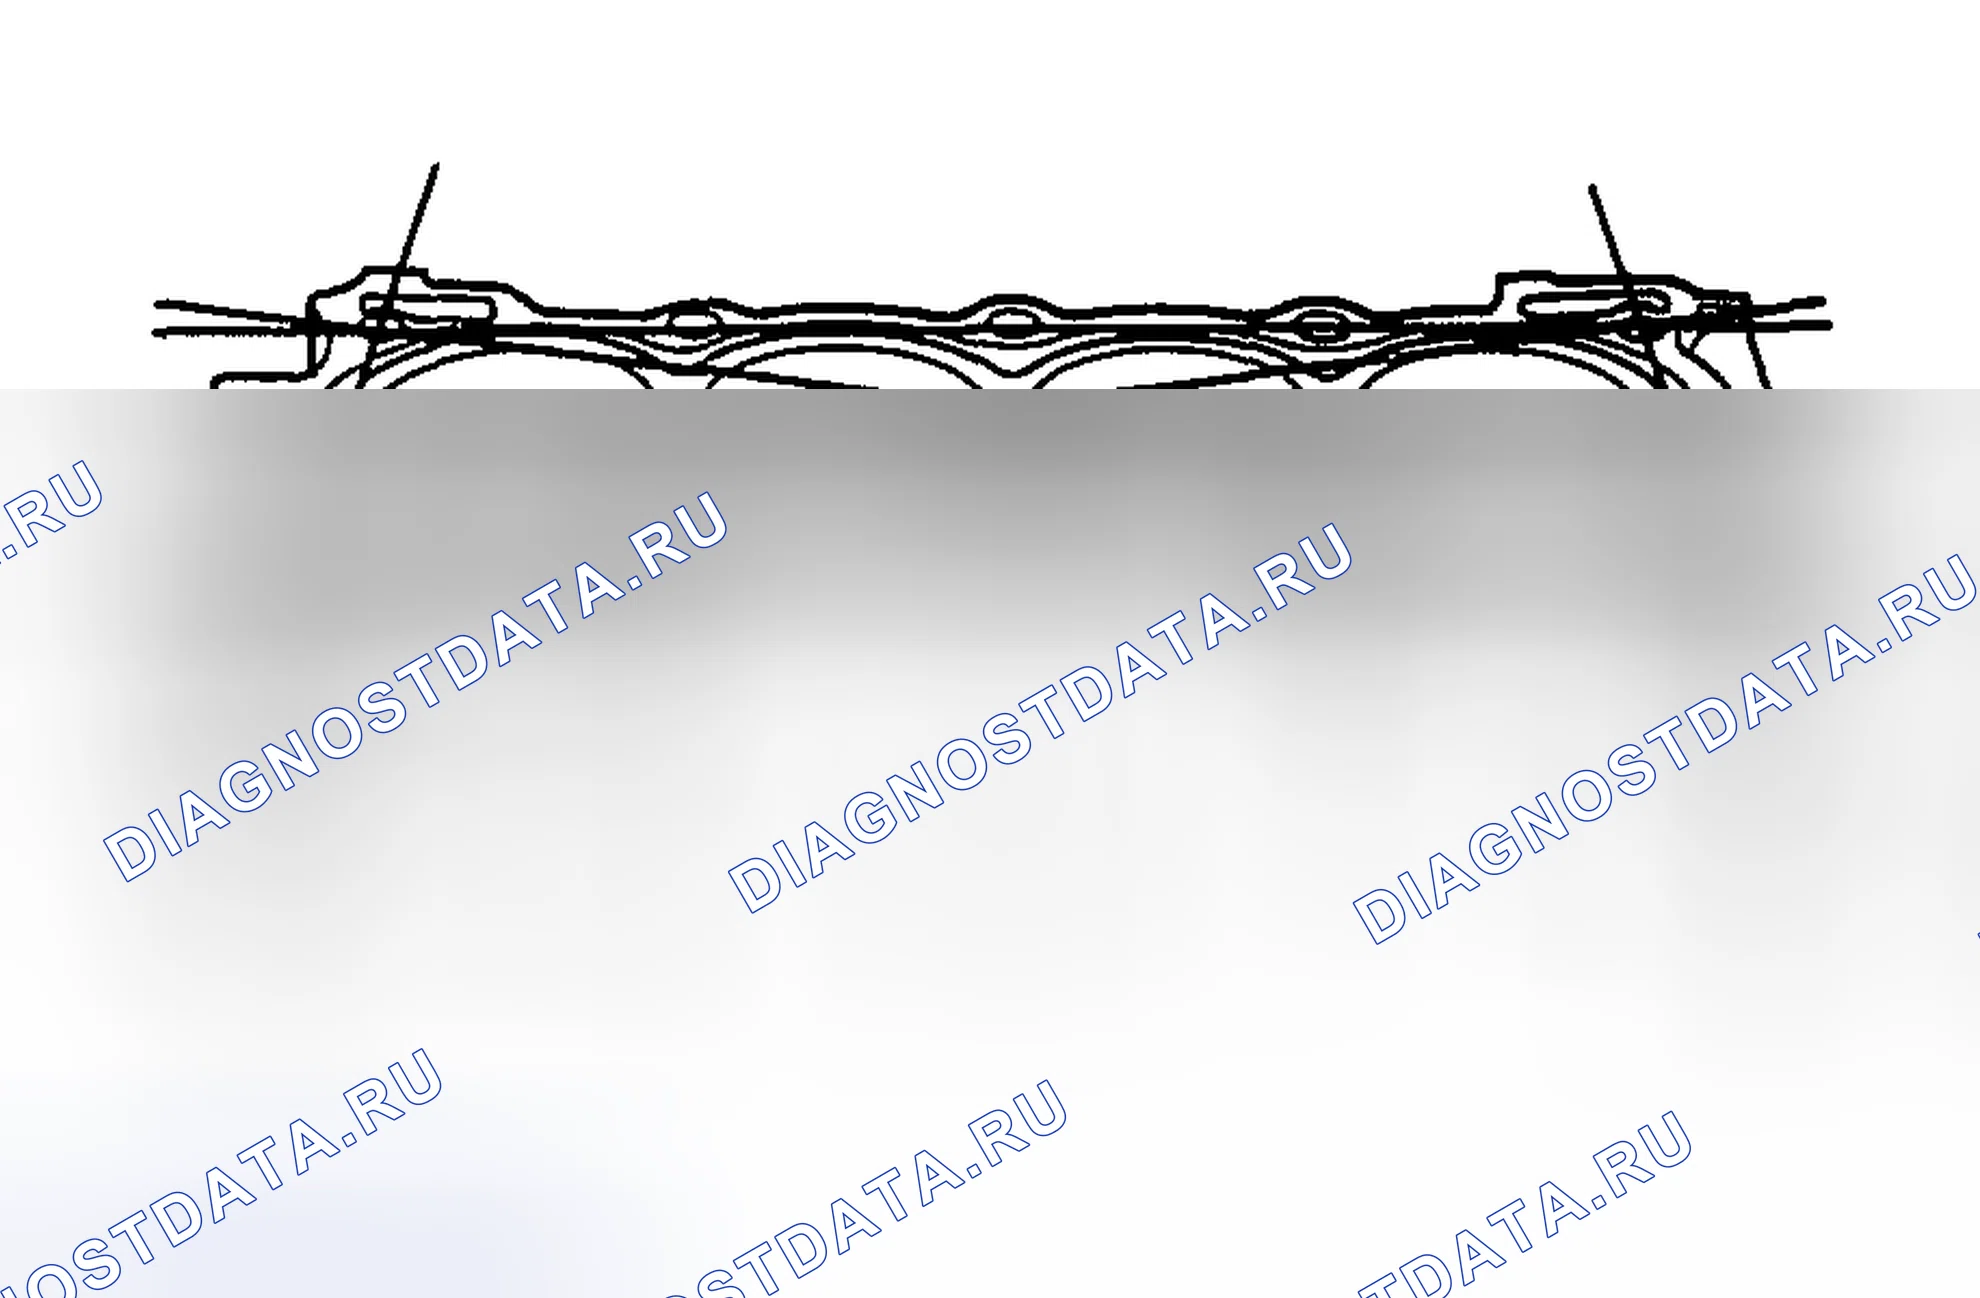
Схема №224
- Измерить износ и конусность в направлениях X и Y на трех уровнях в каждом цилиндре, как показано. Цилиндр с диаметром отверстия 0,0002 мм (новый): 75,00-75,02 мм (2 953-2 954 дюйма) Эксплуатационный зазор: 75,07 мм (2 956 дюйма). Чрезмерный размер 0,25-75,27 мм (2,9626-2,9634 дюйма) 0,50: 75,50-75,52 мм (2,9724-2,9732 дюйма).
- Проверить верхнюю часть блока на коробление. Измерить вдоль краев и по центру, как показано на рисунке. Искривление блока двигателя: Стандартное (новое): 0,07 мм (0 003 дюйма) макс. Предел обслуживания: 0,10 мм (0 004 дюйма)
Схема №225
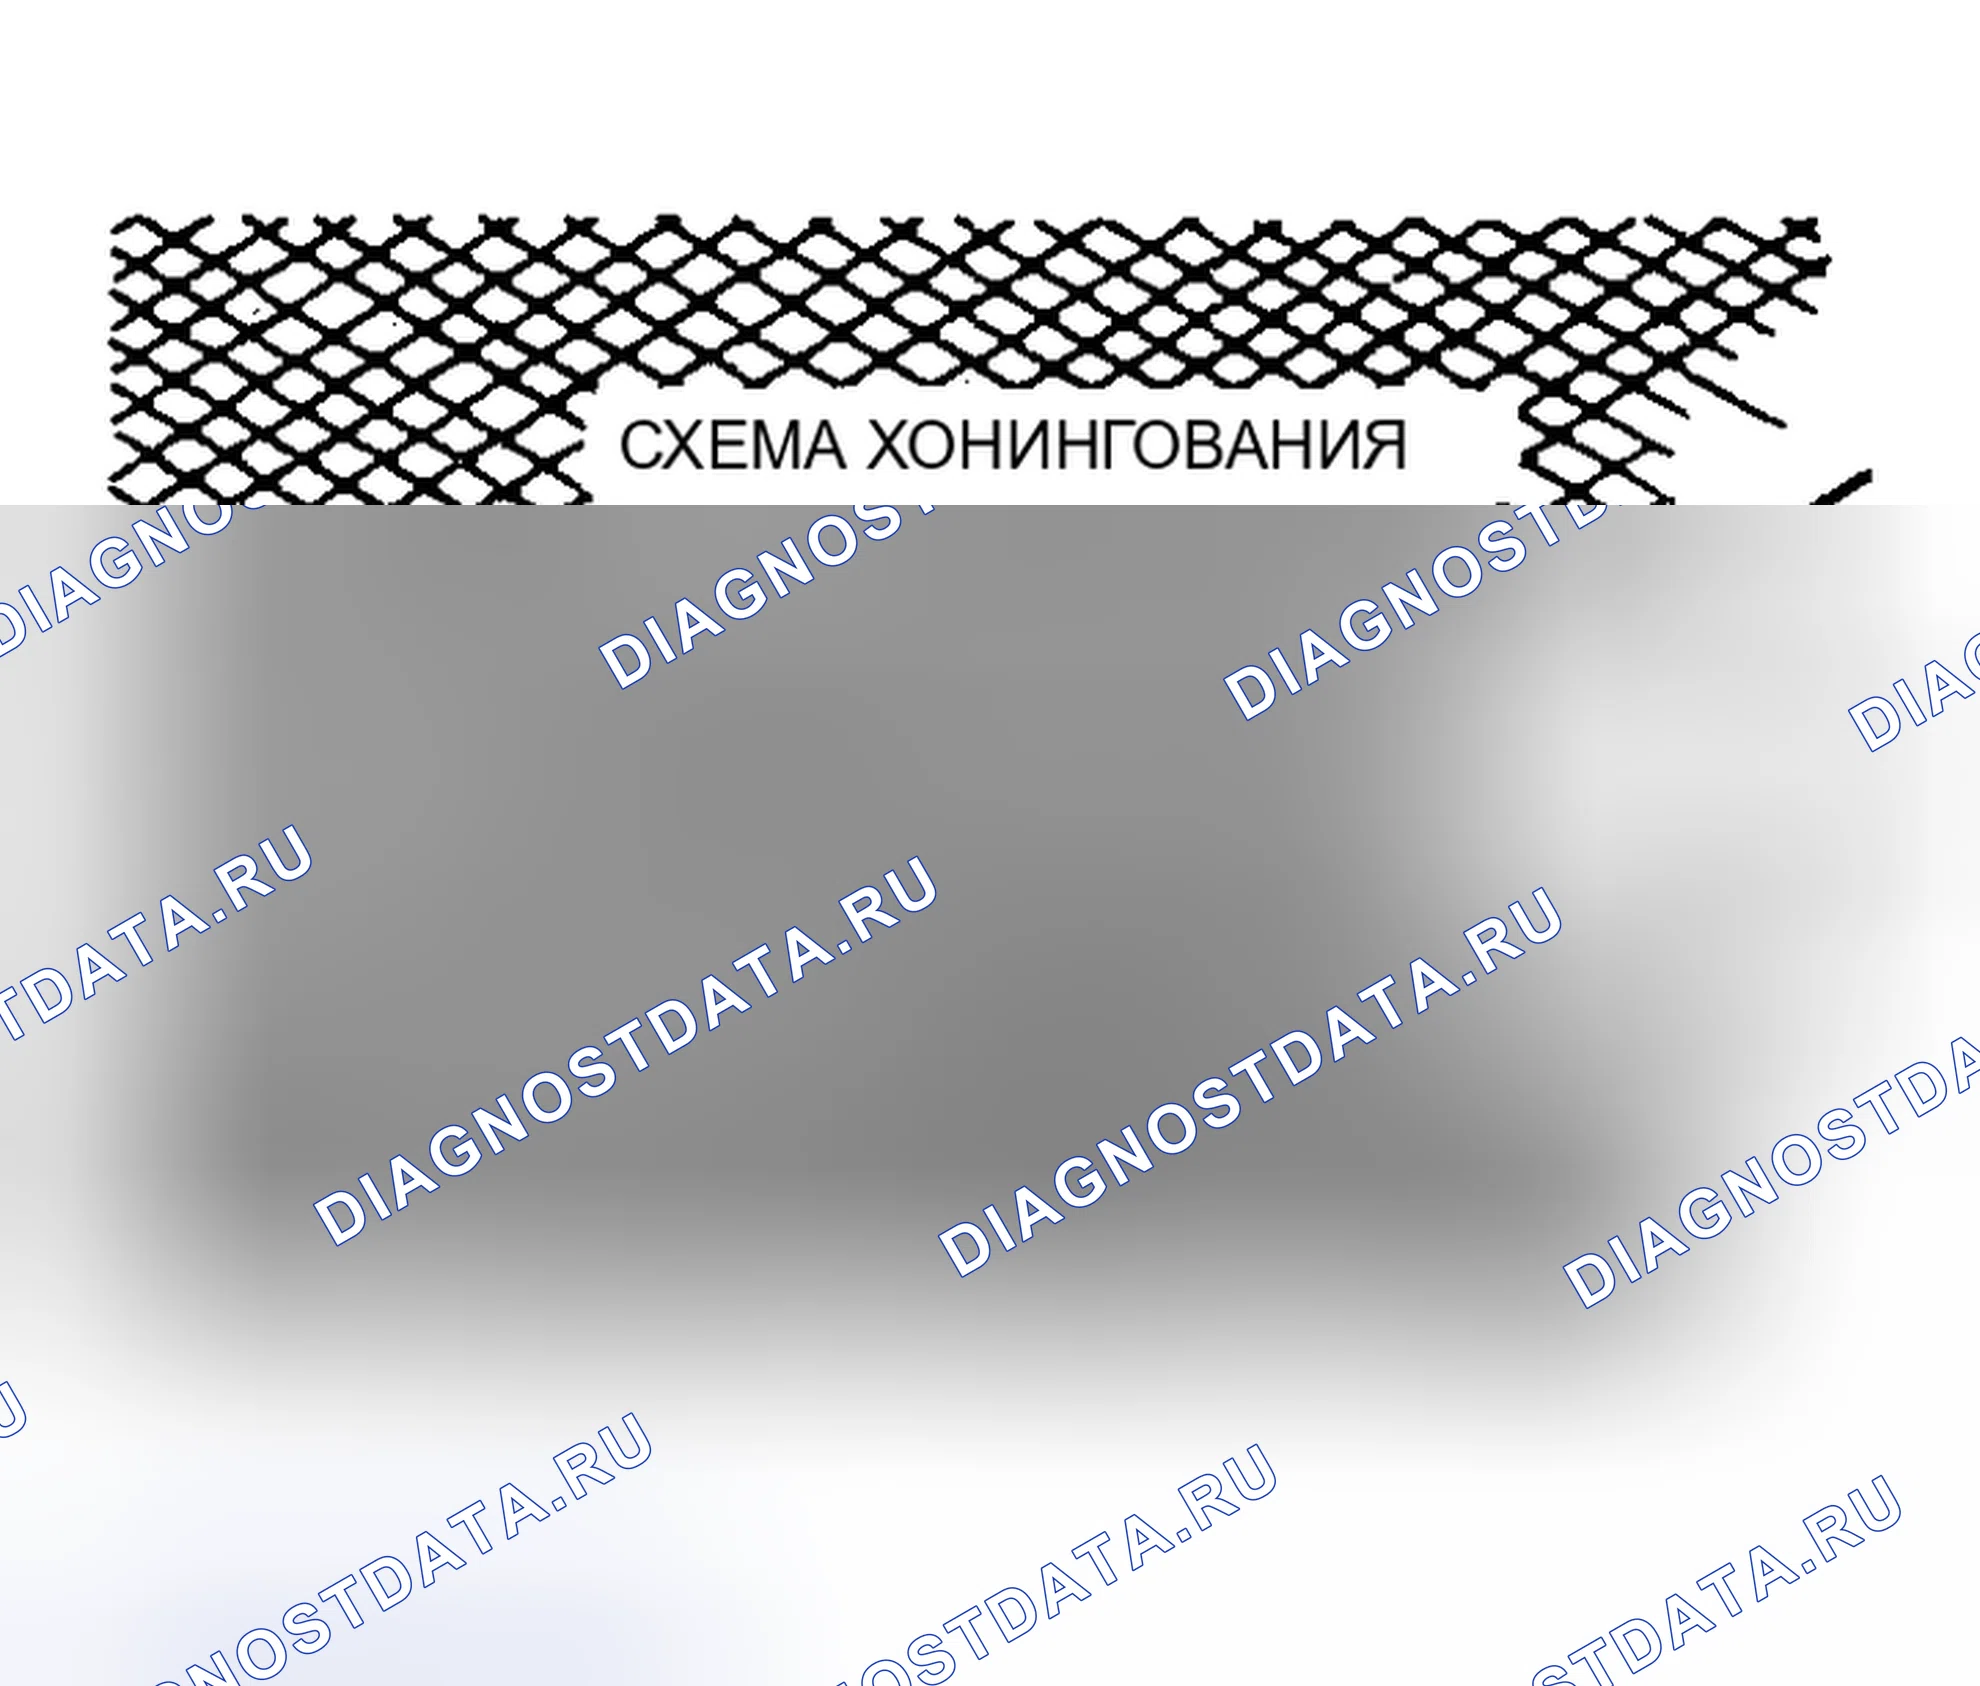
Схема №226
- Измерить отверстия цилиндров, как показано на " Блоке цилиндров ". Если блок должен быть повторно использован, отточите цилиндры и повторно измерить отверстия.
- Хон цилиндра отверстия с хонинговальным маслом и мелкий (400 грит) камень в 60 градусов перекрестной штриховки. ПРИМЕЧАНИЕ: Использовать только жесткий хон с 400 грит или более мелкий камень, такой как Sunnen, Ammco, или эквивалент. Не использовать камни, которые носят или сломаны.
- Когда хонингование будет завершено, тщательно очистить блок двигателя от всех металлических частиц. Промыть отверстия цилиндров горячей мыльной водой, затем немедленно высушите и смазать маслом, чтобы предотвратить ржавление. ПРИМЕЧАНИЕ: Никогда не использовать растворитель, он будет только перераспределять песок на стенках цилиндра.
- Если царапины или царапины все еще присутствуют в отверстиях цилиндров после хонингования до предела обслуживания, восстановить блок цилиндров. ПРИМЕЧАНИЕ: Некоторые легкие вертикальные царапины и царапины допустимы, если они недостаточно глубоки, чтобы поймать ноготь пальца и не проходят по всей длине отверстия. ПРИМЕЧАНИЕ: После хонингования тщательно очистить цилиндр мыльной водой. Только вырезанное или поцарапанное отверстие цилиндра должно быть хонено.
Схема №227
Схема №228
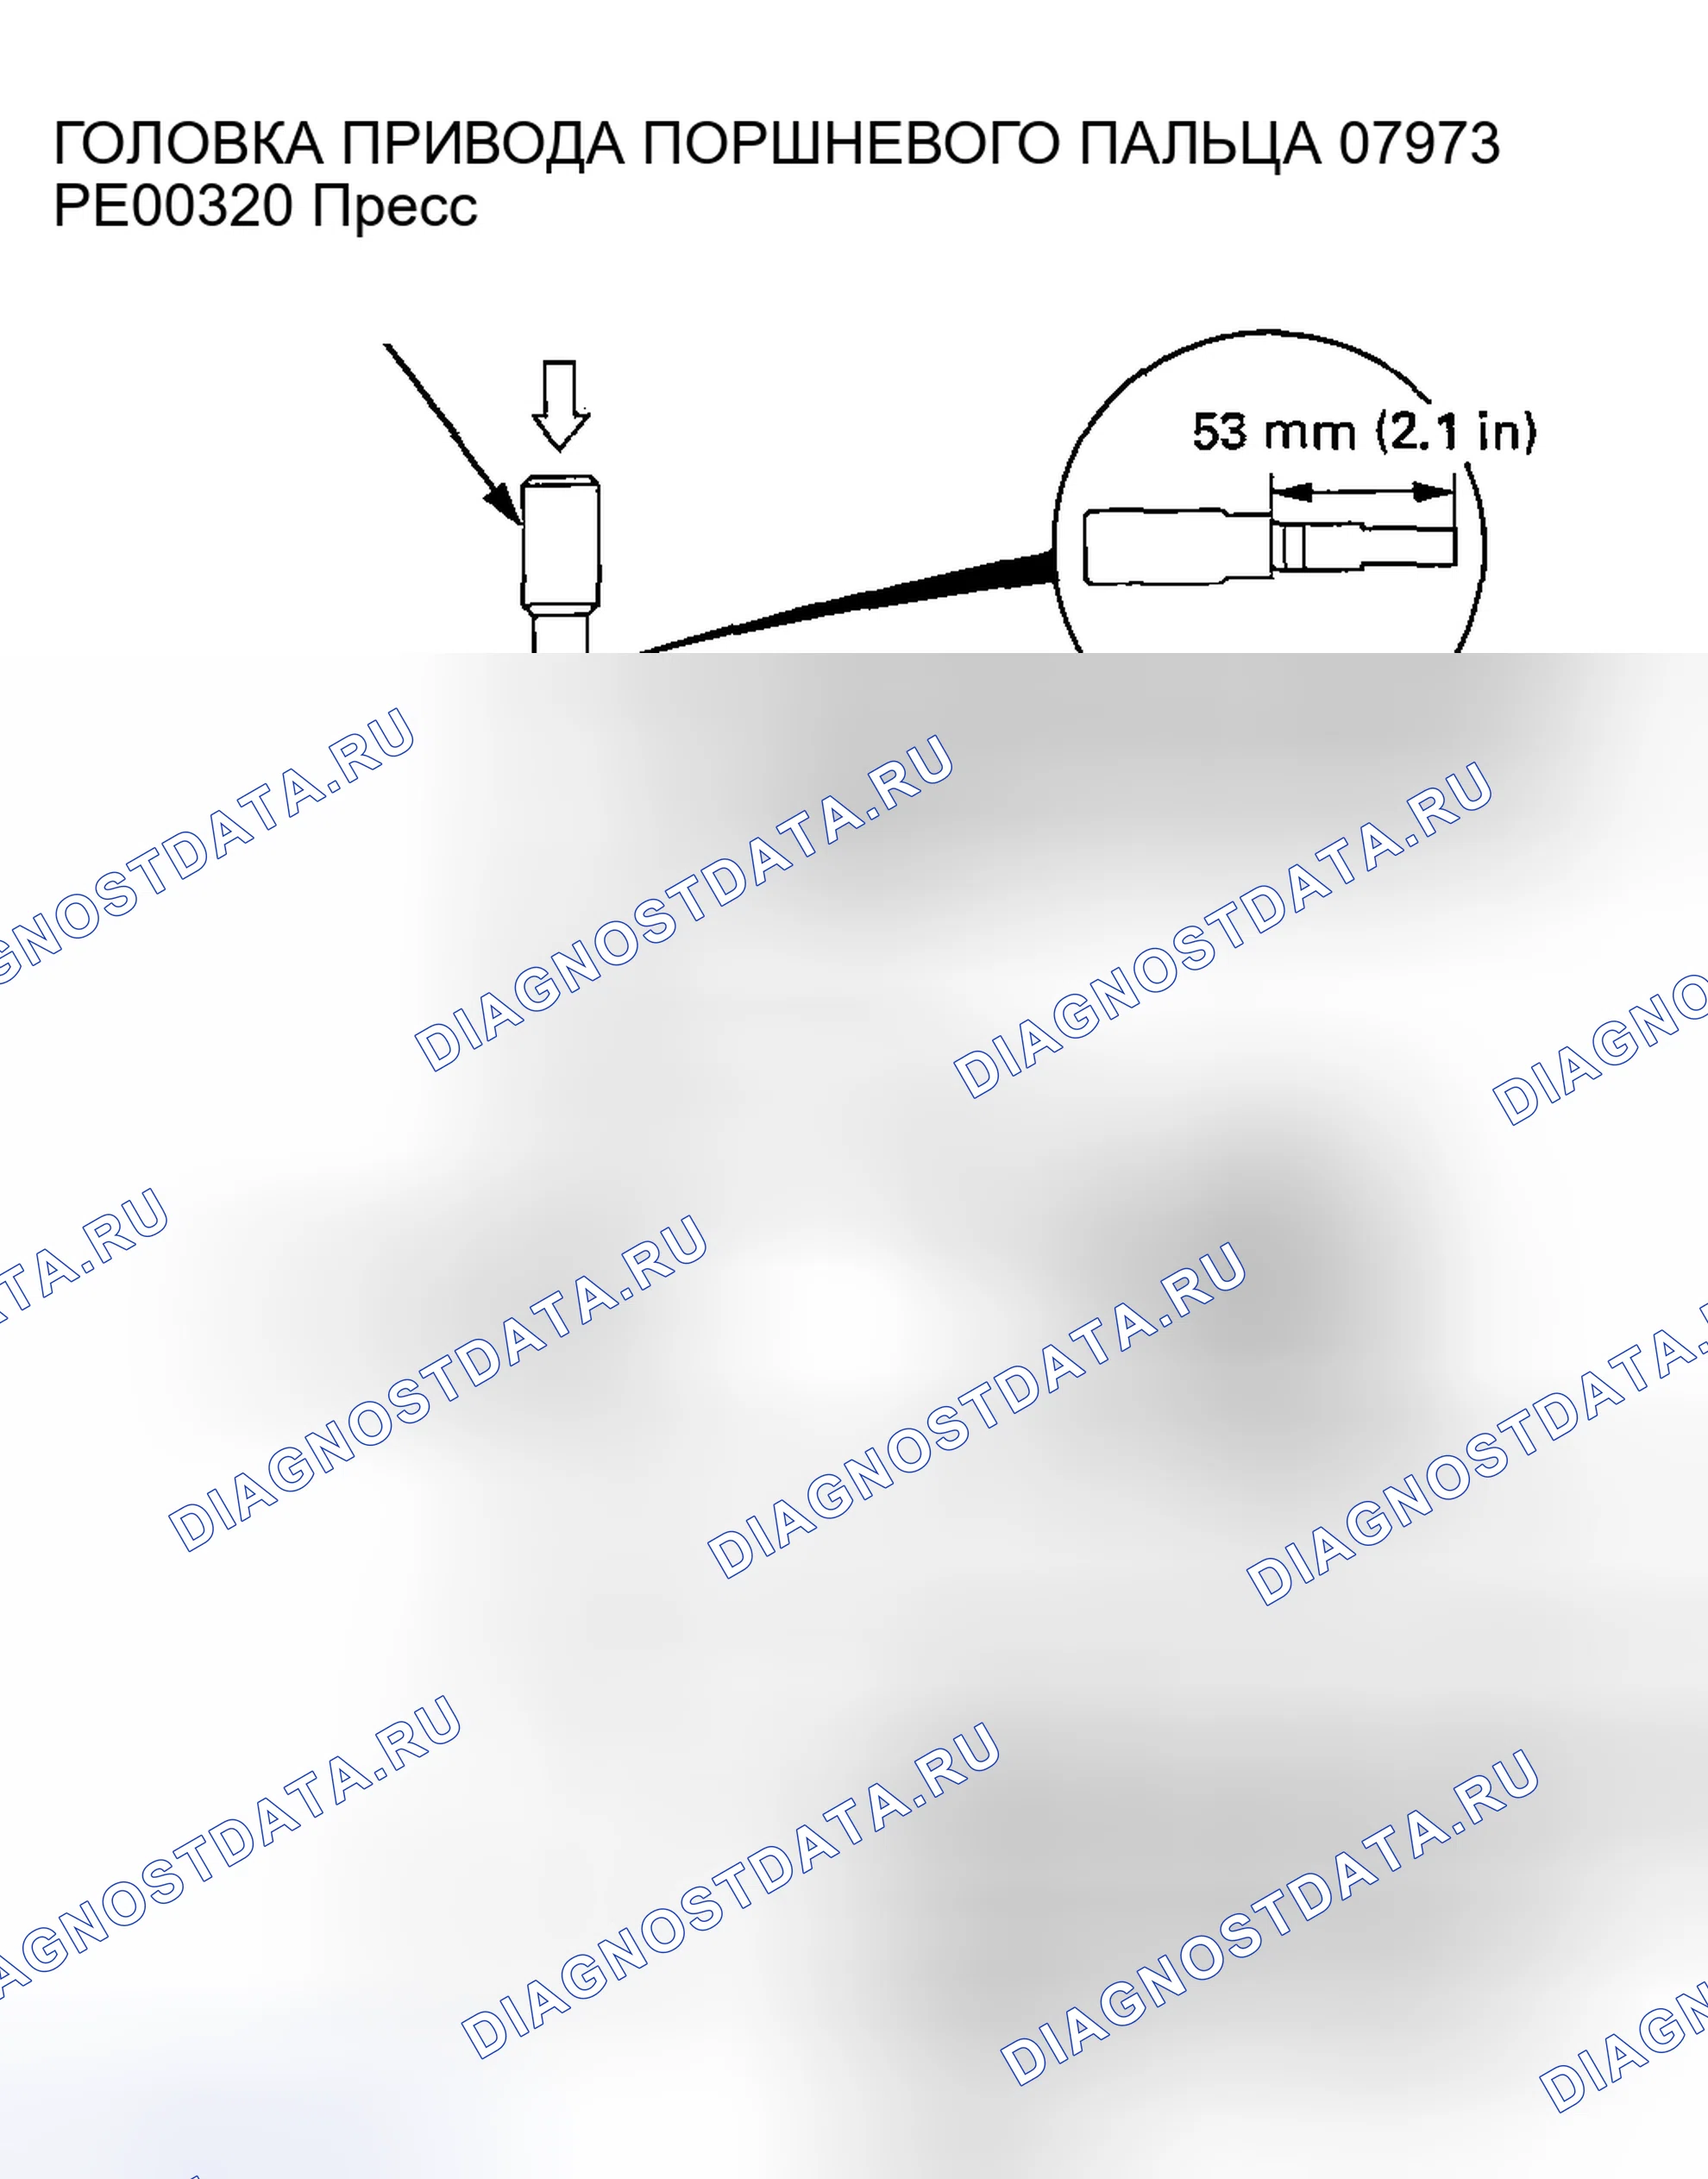
- Собрать специальный инструмент, как показано на рисунке.
- Собрать и отрегулировать длину привода поршневого пальца и вала до 53 мм (2,1 дюйма), как показано на рисунке.
- Поместить поршень на специальный инструмент и выпрессуйте штифт специальными инструментами и гидравлическим прессом.
Каждый стержень попадает в один из четырех диапазонов допусков (от 0 до + 0 024 мм (от 0 до + 0,0009 дюйма), с шагом 0 006 мм (0,0002 дюйма)) в зависимости от размера отверстия на его большом конце. Затем он штампуется номером (1, 2, 3 или 4), указывающим диапазон.
Вы можете найти любую комбинацию 1, 2, 3 или 4 в любом двигателе.
Нормальный размер отверстия: 48,0 мм (1,89 дюйма)
ПримечаниеНомера ссылок для большого размера отверстия конца и НЕ указывают положение штока в двигателе. Осмотреть шатун на наличие трещин и тепловых повреждений.
Схема №229
После установки нового комплекта колец измерить зазоры между кольцами
Зазор верхнего кольца
Стандартный (новый): 0 035-0 060 мм (0,0014-0,0024 дюйма)
Предел обслуживания: 0,13 мм (0 005 дюйма)
Второй кольцевой зазор
Стандартный (новый): 0 030-0 055 мм (0,0012-0,0022 дюйма)
Предел обслуживания: 0,13 мм (0 005 дюйма)
Схема №230
Схема №231
Схема №232
Схема №233
Схема №234
- Установить кольца, как показано на рисунке. ПРИМЕЧАНИЕ: Верхнее кольцо имеет метку " A ". Второе кольцо имеет метку " R ". Верхнее кольцо (стандартное): A: 2,6 мм (0,10 дюйма) B: 1,0 мм (0,04 дюйма) Второе кольцо (стандартное): A: 3,0 мм (0,12 дюйма) B: 1,2 мм (0,05 дюйма) ПРИМЕЧАНИЕ: Производственные метки должны быть обращены вверх.
- Вращайте кольца в их канавках, чтобы убедиться, что они не заедают.
- Расположить концевые зазоры кольца, как показано на рисунке