
Герметики, клеёв и смазки
| Применение | Тип материала | Номер детали GM | |
|---|---|---|---|
| США | Канада | ||
| Болт привода положения распределительного вала | Герметик | 12346004 | 10953480 |
| Болт датчика положения распределительного вала | Герметик | 12346004 | 10953480 |
| Резьба датчика охлаждающей жидкости | Герметик | 12346004 | 10953480 |
| Болт датчика положения коленчатого вала | Герметик | 12346004 | 10953480 |
| Заглушки для отверстий в головке цилиндров | Герметик | 12346004 | 10953480 |
| Расширительные пробки головки цилиндров (алюминий) | Герметик | 12346004 | 10953480 |
| Заглушка передней масляной галереи блока двигателя | Герметик | 12346004 | 10953480 |
| Заглушка блока цилиндров двигателя | Герметик | 12346004 | 10953480 |
| Поверхность передней крышки двигателя | (3-связка) Герметик | 12378521 | 88901148 |
| Моторное масло | 5W-30 масло | 12345610 | 993193 |
| Болт электромагнитного клапана продувки EVAP | Герметик | 12346004 | 10953480 |
| Резьба болтов выпускного коллектора | Резьбовой замок | 12345493 | 10953488 |
| Гайки теплозащитного экрана выпускного коллектора | Анти-Зизе | 12371386 | 993128 |
| Смазка | Смазка | 1052864 | 992881 |
| Шпилька трубки указателя уровня масла | Герметик | 12346004 | 10953480 |
| Поверхность поддона картера | (3-связка) Герметик | 12378521 | 88901148 |
| Резьба датчика давления масла | Герметик | 12346004 | 10953480 |
| Болт трубы масляного насоса | Герметик | 12346004 | 10953480 |
| Очиститель деталей | Уборщик | 12377981 | 10953463 |
| Шланг из ПВХ | Смазка | 12345884 | 5728223 |
| Задняя поверхность корпуса масляного уплотнения | (3-связка) Герметик | 12378521 | 88901148 |
| Болт модуля управления дросселем | Герметик | 12346004 | 10953480 |
| Направляющий болт цепи ГРМ | Резьбовой замок | 12345493 | 10953488 |
Герметики, клеи и смазки
Схема №31
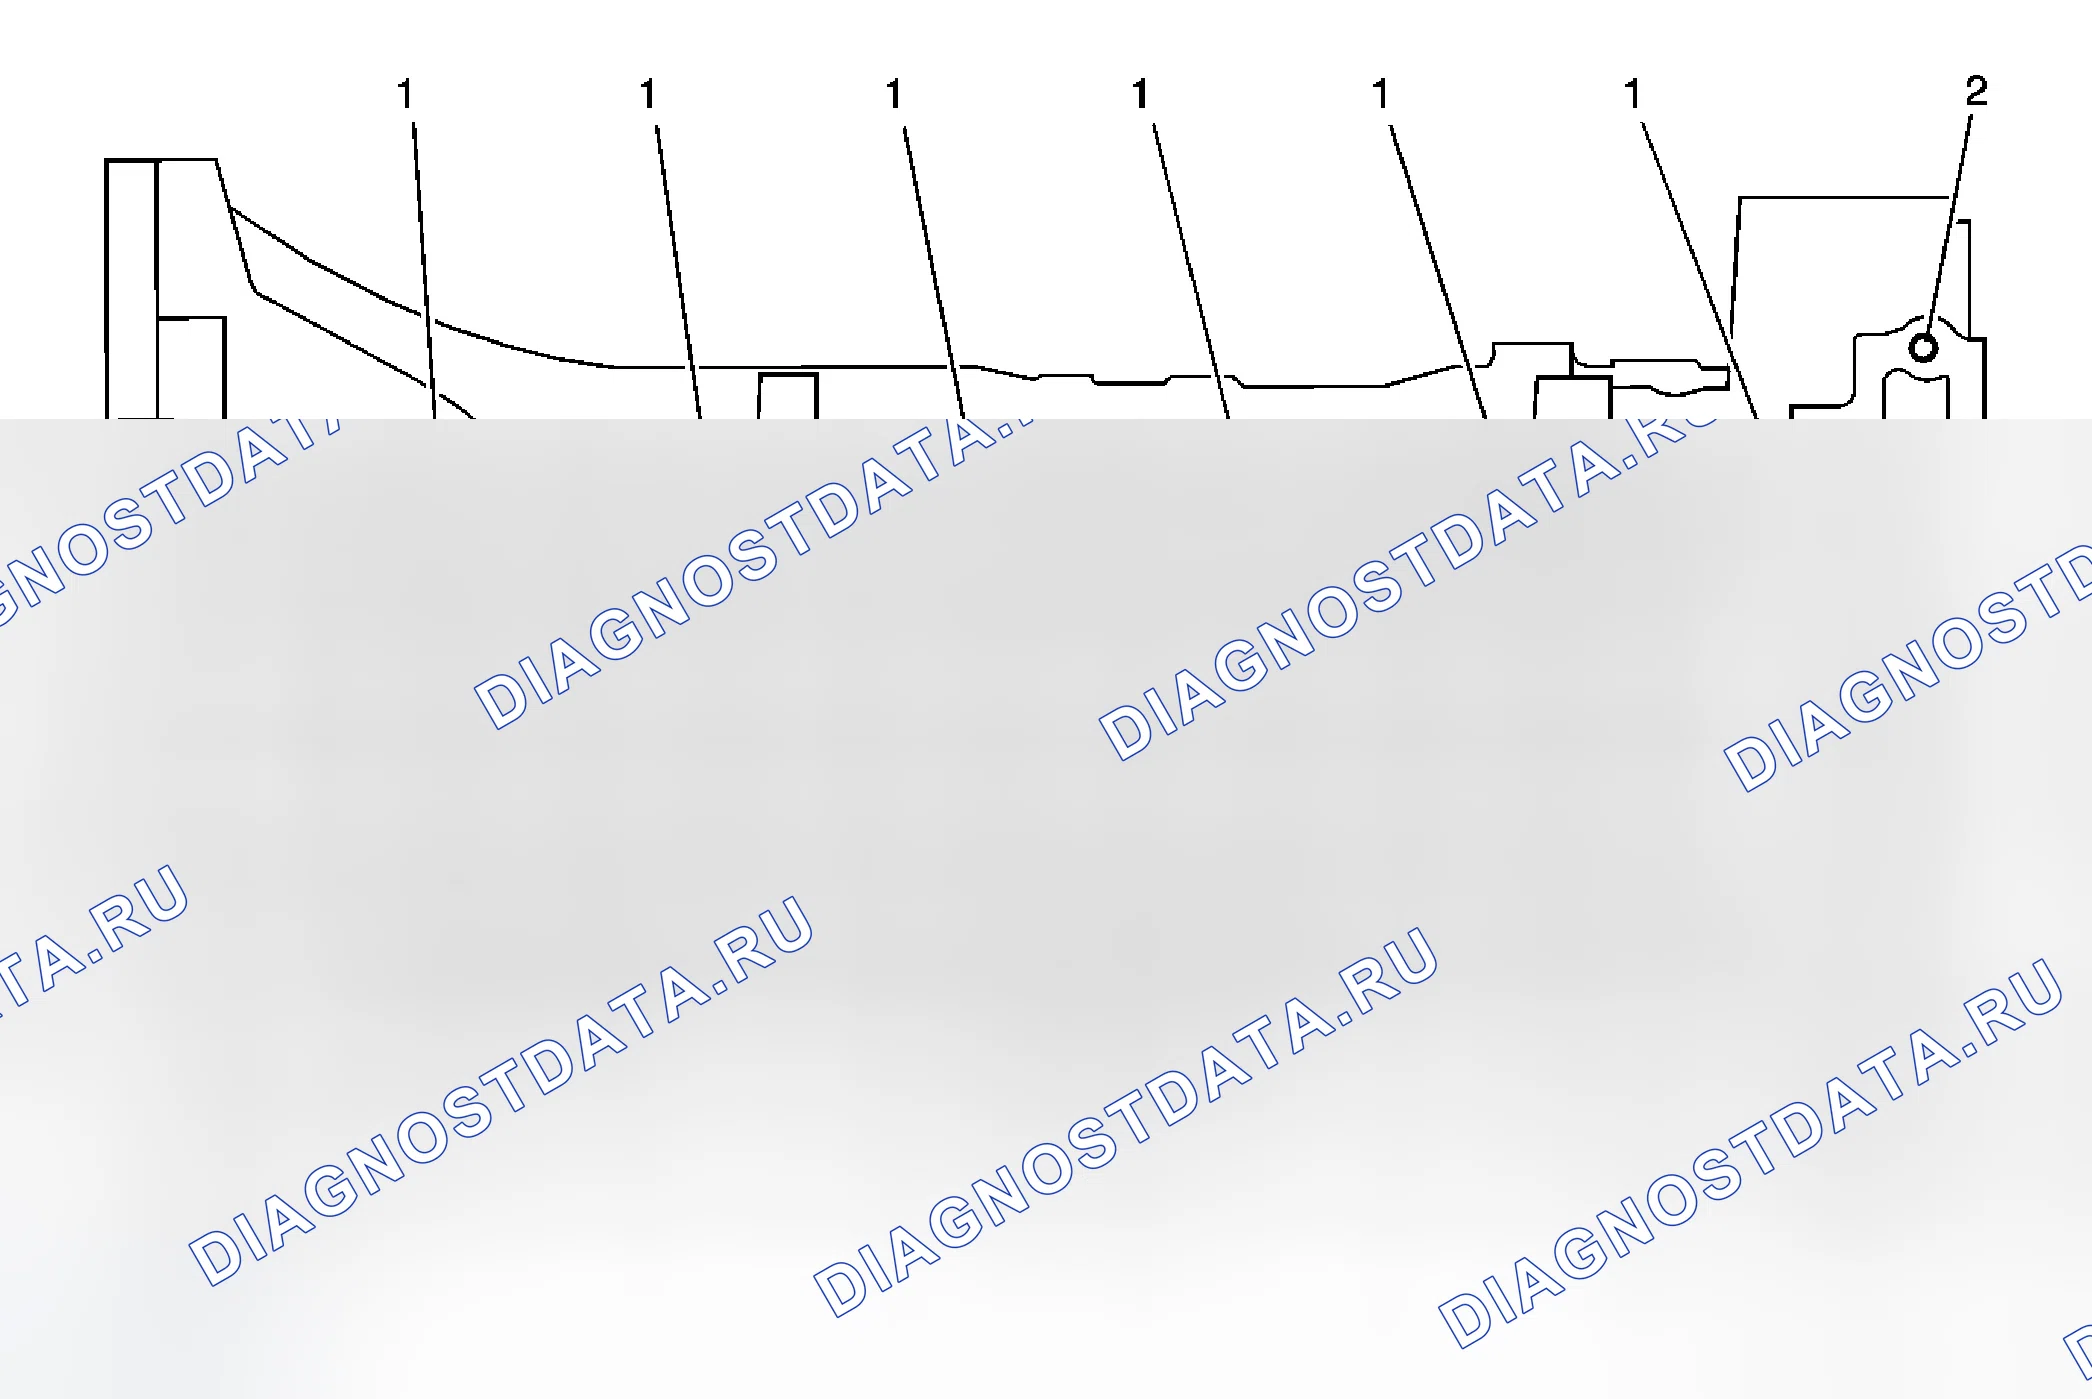
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 2 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 3 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 4 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 5 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 6 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 7 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 8 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 9 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 10 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 11 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 12 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 13 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 14 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 15 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 16 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
| 17 | M 11 x 2 | 402 | Н/д | Н/д | 403 | 404 | 108 | 59 | 2.324 | 51 | 2.009 |
Блок цилиндров - вид сверху
Схема №32
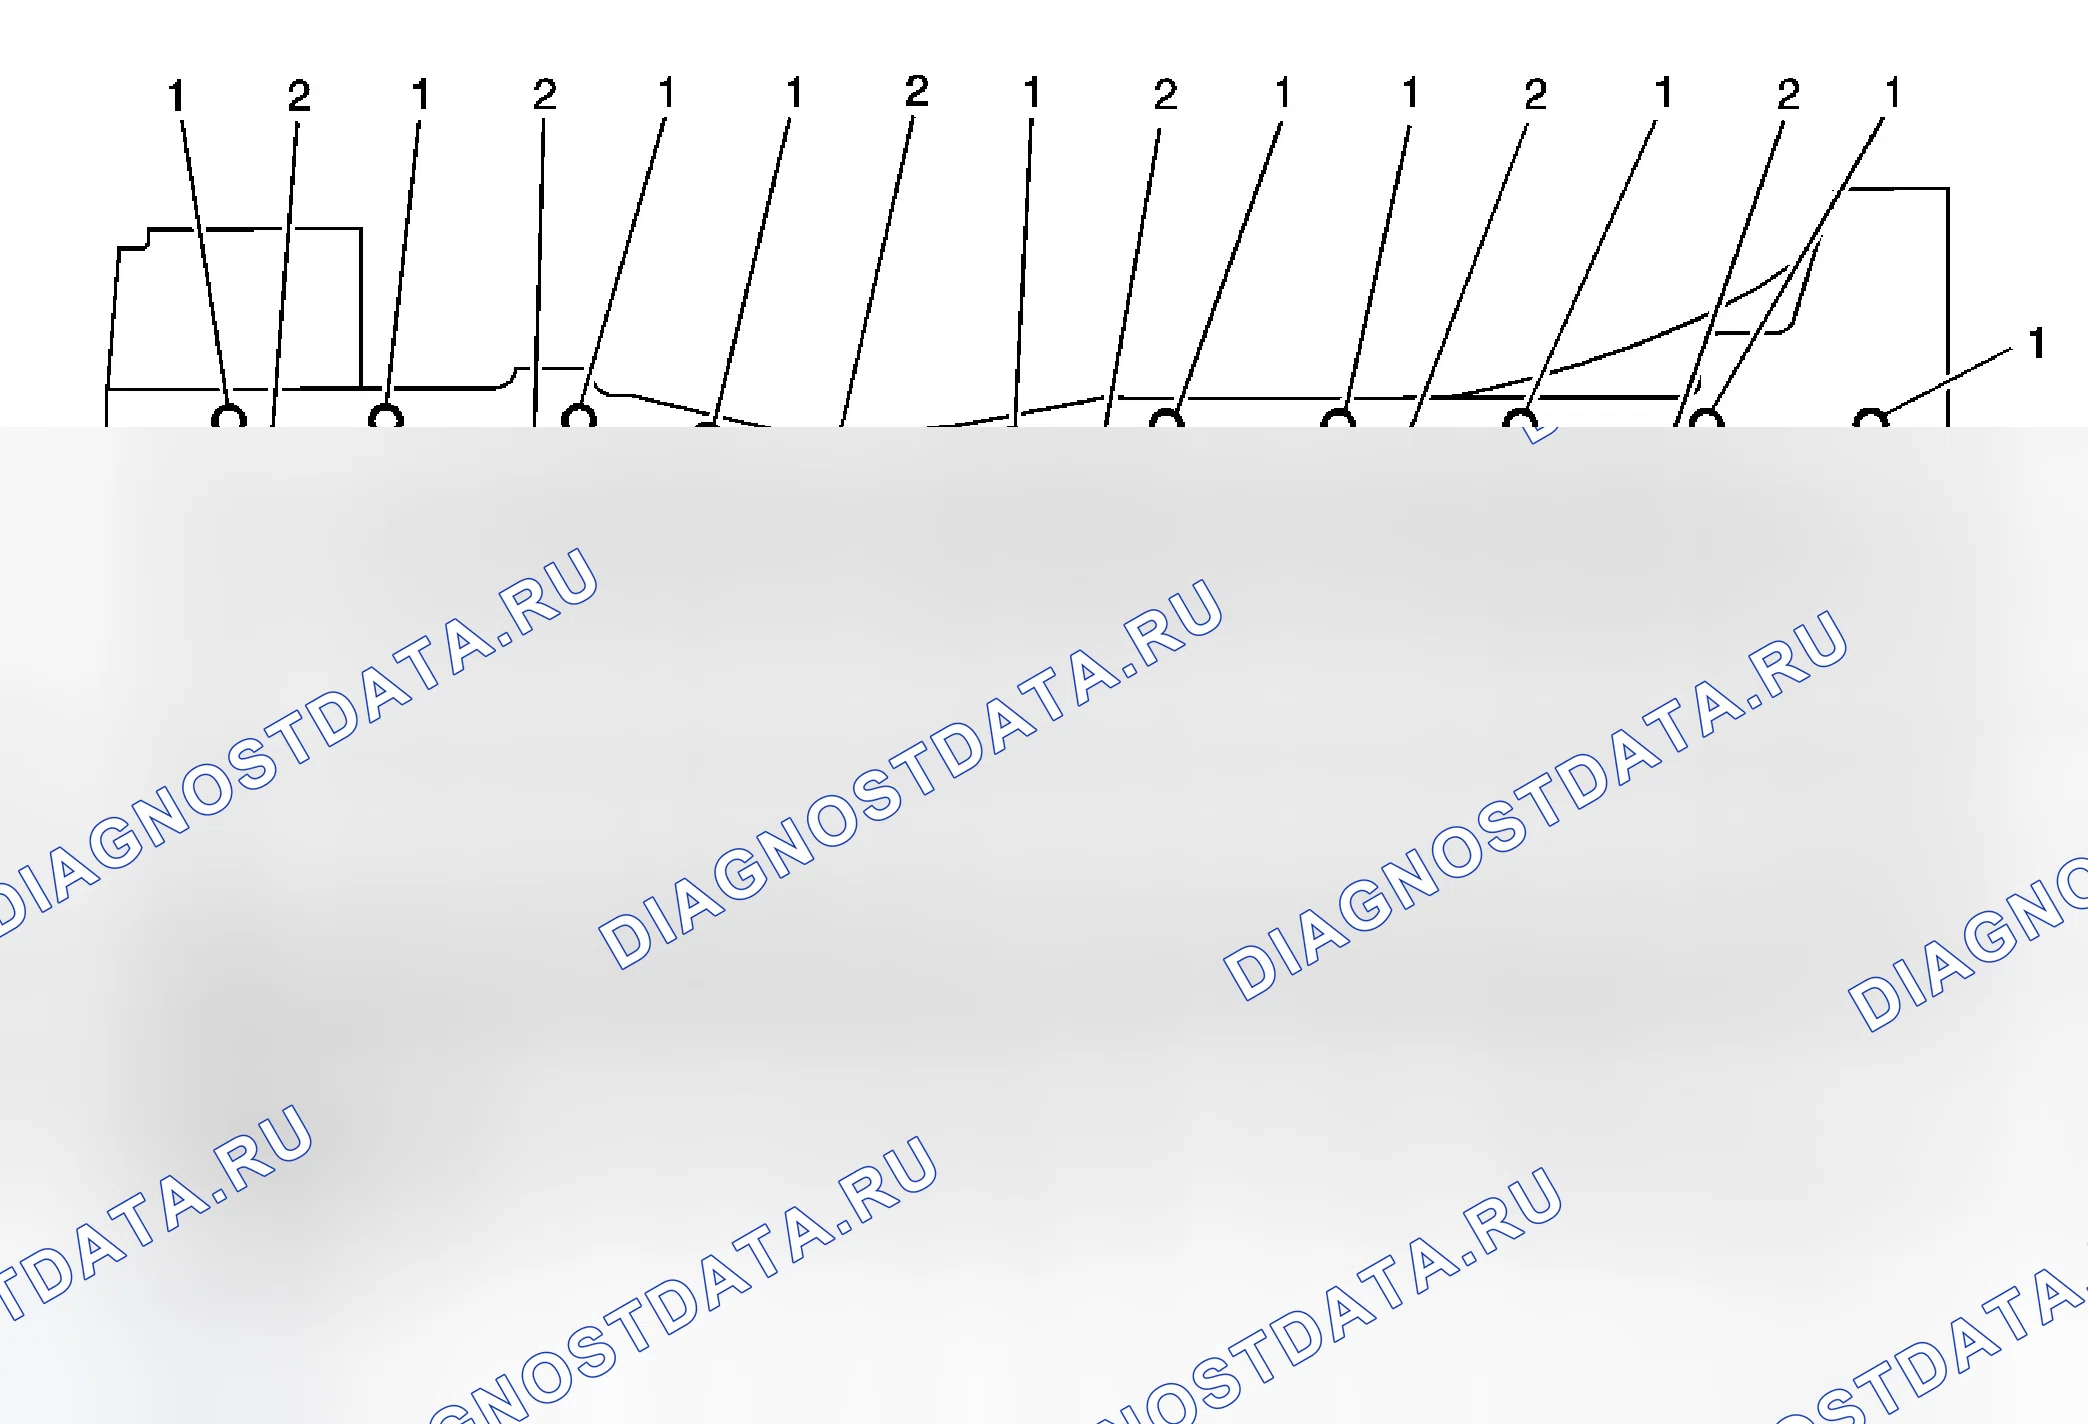
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 2 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 3 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 4 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 5 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 6 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 7 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 8 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 9 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 10 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 11 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 12 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 13 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 14 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 15 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 16 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 17 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 18 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 19 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 20 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 21 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 22 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 23 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 24 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 25 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 26 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 27 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 28 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 29 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 30 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 31 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
| 32 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 33 | 20 x 16 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 33 | 1.300 | 23 | 0.906 |
| 34 | 8 x 1.25 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 30 | 1.182 | 25 | 0.985 |
| 35 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 36 | 10 x 1.5 | 417 | Н/д | Н/д | 418 | 419 | 420 | 53 | 2.088 | 45 | 1.773 |
Блок цилиндров - вид снизу
Схема №33
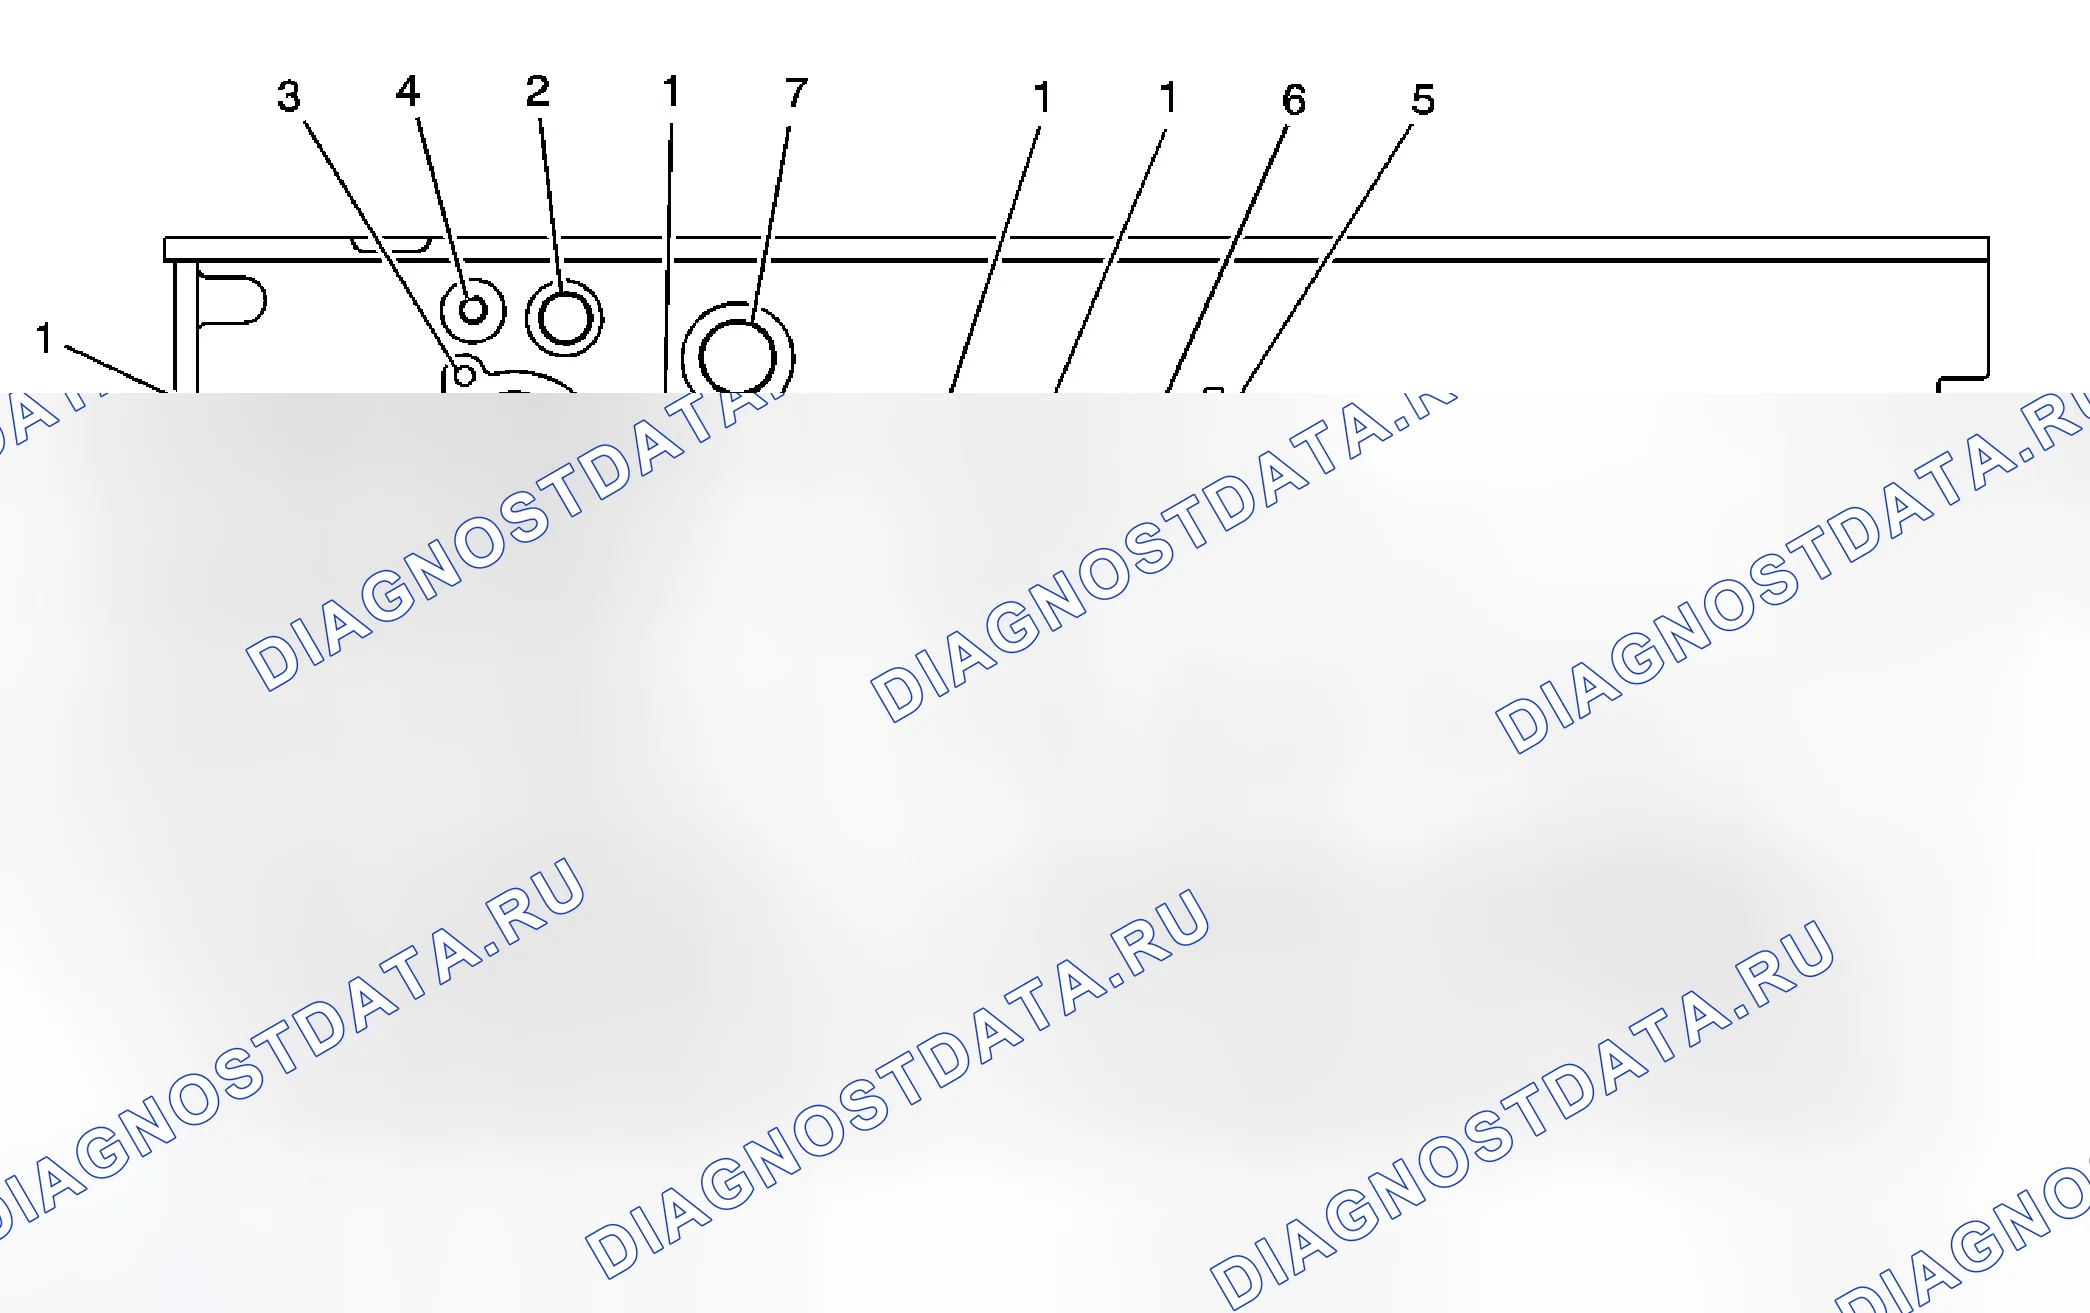
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 2 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 3 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 4 | M 12 x 1,75 | 856 | 857 | Н/д | 858 | 859 | 416 | 33 | 1.3 | 17 | 0.669 |
| 5 | M 24 x 1,5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 30 | 1.182 | 20 | 0.788 |
| 6 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 7 | M 28 x 1,25 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 25 | 0.985 | 17 | 0.669 |
| 8 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 9 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 10 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 25 | 0.985 | 20 | 0.788 |
| 11 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 25 | 0.985 | 20 | 0.788 |
| 12 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 25 | 0.985 | 20 | 0.788 |
| 13 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 25 | 0.985 | 20 | 0.788 |
| 14 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 19 | 0.748 | 15 | 0.591 |
| 15 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 25 | 0.985 | 20 | 0.788 |
| 16 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 25 | 0.985 | 20 | 0.788 |
| 17 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 19 | 0.748 | 15 | 0.591 |
| 18 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 19 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 33 | 1.3 | 27 | 1.063 |
| 20 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 21 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 22 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 23 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 24 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
Блок цилиндров - вид слева
Схема №34
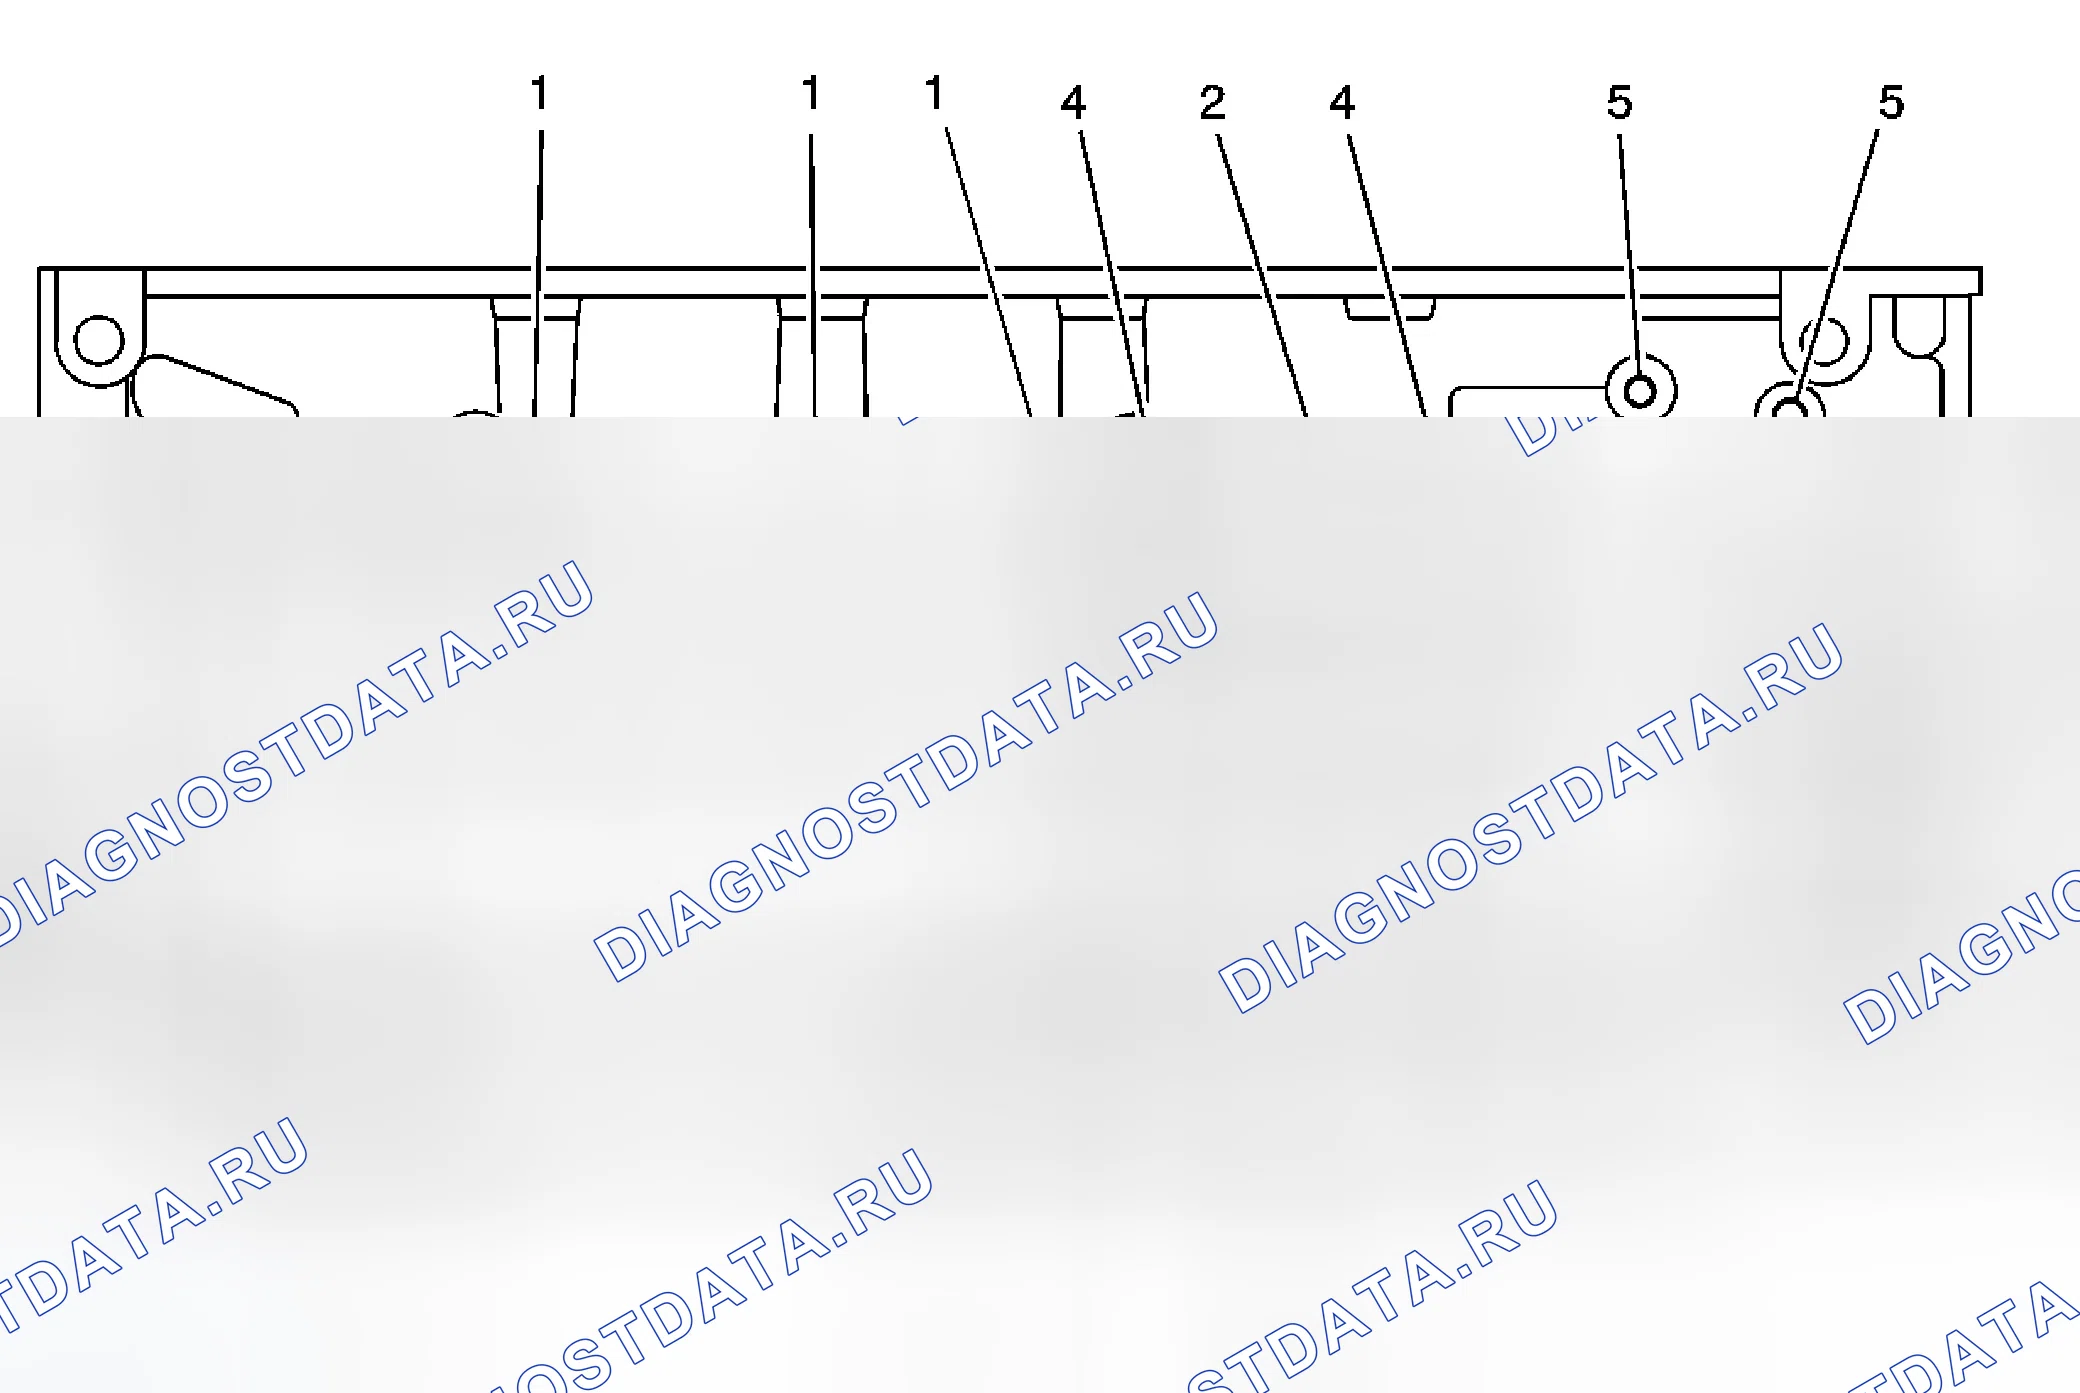
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | 16 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 32 | 1.260 | 23 | 0.906 |
| 2 | 16 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 32 | 1.260 | 23 | 0.906 |
| 3 | 16 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 32 | 1.260 | 23 | 0.906 |
| 4 | 10 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 33 | 1.300 | 27 | 1.063 |
| 5 | 16 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 32 | 1.260 | 23 | 0.906 |
| 6 | 10 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 33 | 1.300 | 27 | 1.063 |
| 7 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.300 | 27 | 1.063 |
| 8 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.300 | 27 | 1.063 |
| 9 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.300 | 27 | 1.063 |
| 10 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.300 | 27 | 1.063 |
| 11 | 16 x 2 | 211 | 212 | Н/д | 213 | 214 | 420 | 24 | 0.945 | 16 | 0.630 |
| 12 | 10 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 29 | 1.142 | 26 | 1.024 |
| 13 | 8 x 1.25 | 211 | 212 | Н/д | 213 | 214 | 420 | 23 | 0.906 | 18 | 0.709 |
| 14 | 10 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 29 | 1.142 | 26 | 1.024 |
| 15 | 8 x 1.25 | 211 | 212 | Н/д | 213 | 214 | 420 | 23 | 0.906 | 18 | 0.709 |
| 16 | 16 x 1.5 | 206 | 207 | Н/д | 208 | 209 | 210 | 32 | 1.260 | 23 | 0.906 |
| 17 | 20 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 29 | 1.142 | 26 | 1.024 |
Блок цилиндров - вид справа
Схема №35
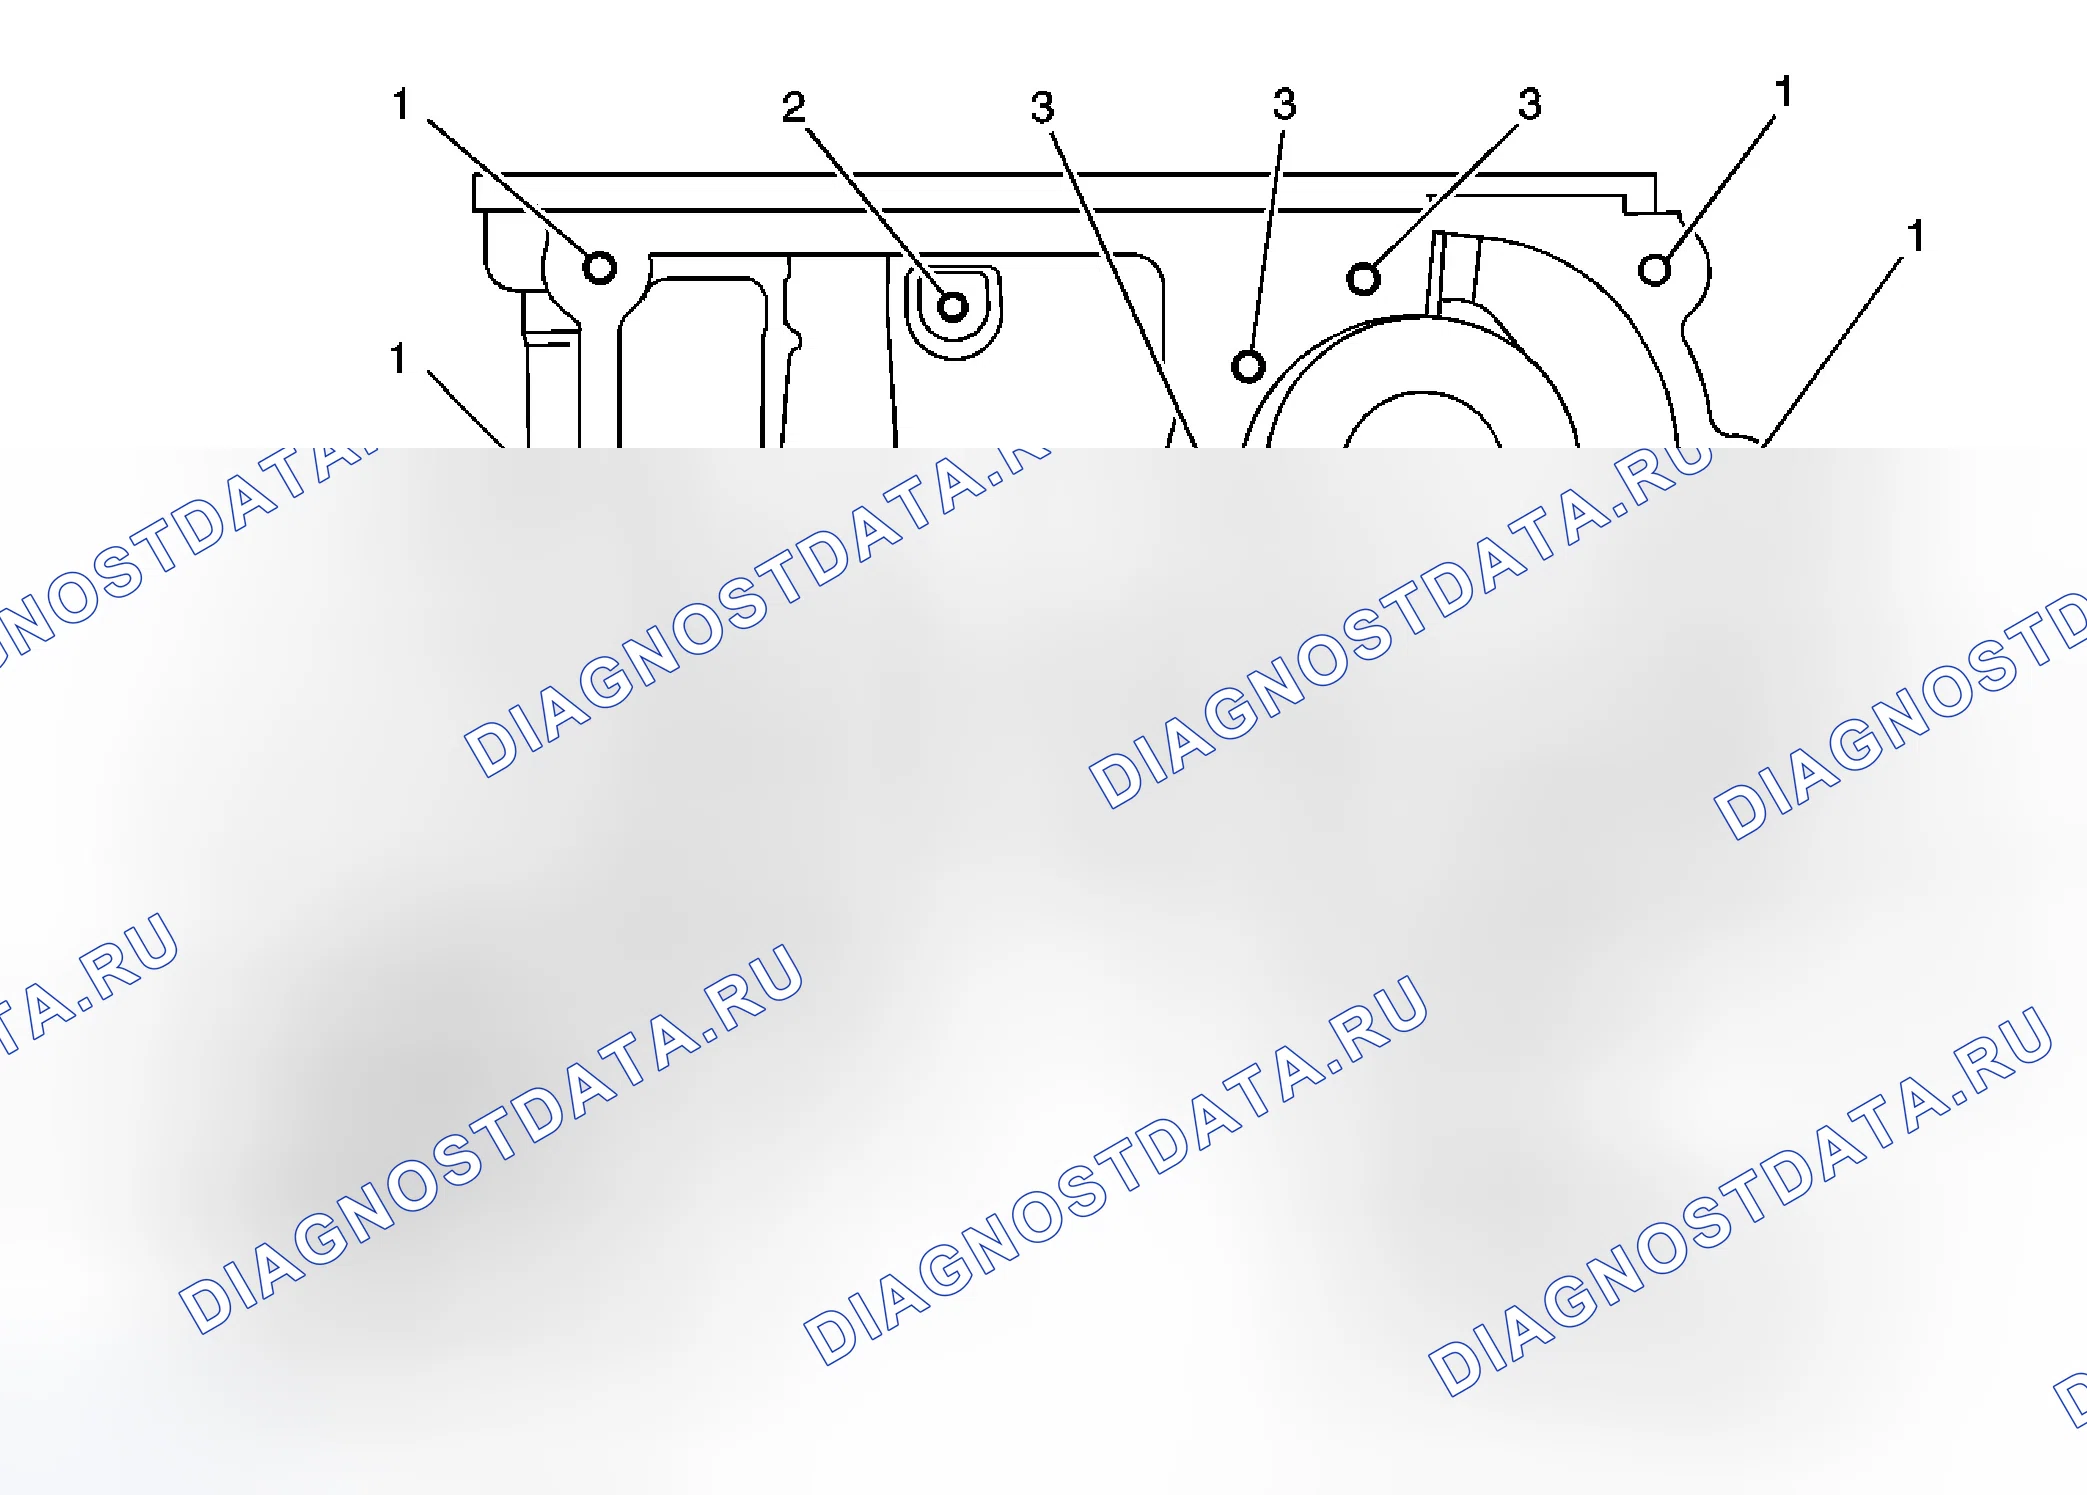
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 2 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 18 | 0.709 | 14 | 0.551 |
| 3 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 4 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 5 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 6 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 7 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 8 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 9 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 10 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 11 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 12 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 13 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 14 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 15 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 16 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 17 | 16 x 1.5 | 405 | Н/д | 407 | 203 | 204 | 205 | 24 | 0.945 | 16 | 0.630 |
| 18 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
| 19 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 20 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 30 | 1.182 | 25 | 0.985 |
| 21 | 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | 30 | 1.182 | 26 | 1.024 |
Блок цилиндров - вид спереди
Схема №36
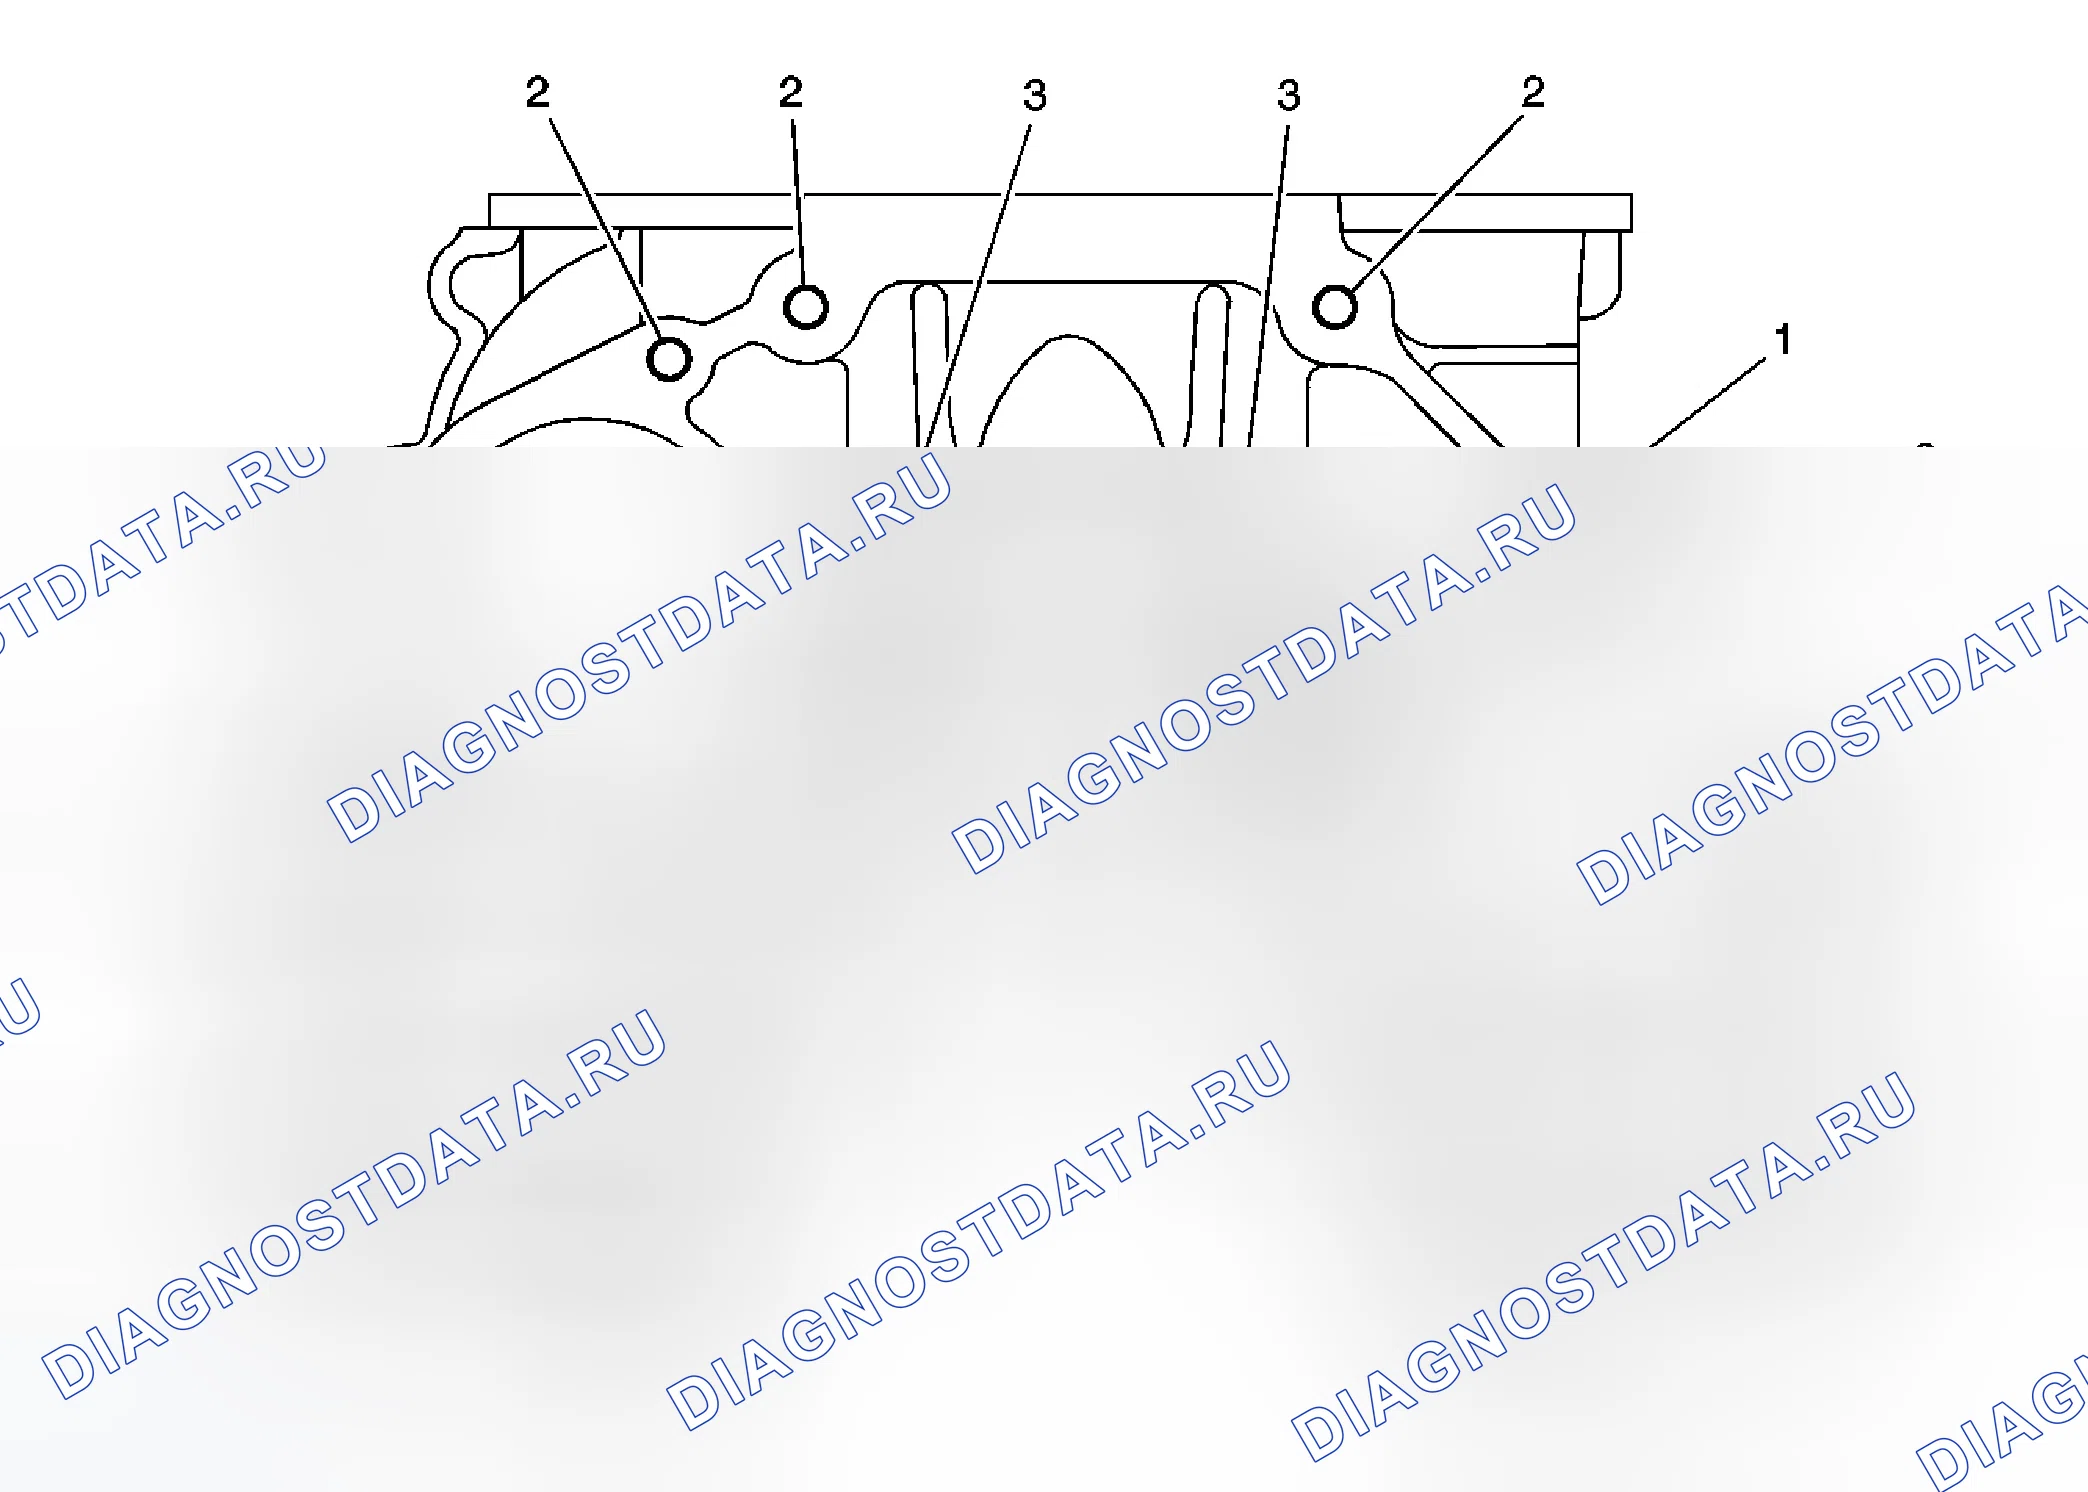
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 216 | 39 | 1.536 | 33 | 1.300 |
| 2 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 39 | 1.536 | 33 | 1.300 |
| 3 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 4 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 5 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 39 | 1.536 | 33 | 1.300 |
| 6 | 16 x 1.5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 24 | 0.945 | 16 | 0.630 |
| 7 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 39 | 1.536 | 33 | 1.300 |
| 8 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 215 | 57 | 2.245 | 54 | 2.127 |
| 9 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 39 | 1.536 | 33 | 1.300 |
| 10 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 11 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 12 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 13 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 14 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 15 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 20 | 0.788 | 16 | 0.630 |
| 16 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 215 | 39 | 1.536 | 33 | 1.300 |
| 17 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 215 | 57 | 2.245 | 54 | 2.127 |
| 18 | 10 x 1.5 | 211 | 212 | Н/д | 213 | 214 | 420 | 39 | 1.536 | 33 | 1.300 |
Блок цилиндров - вид сзади
Схема №37
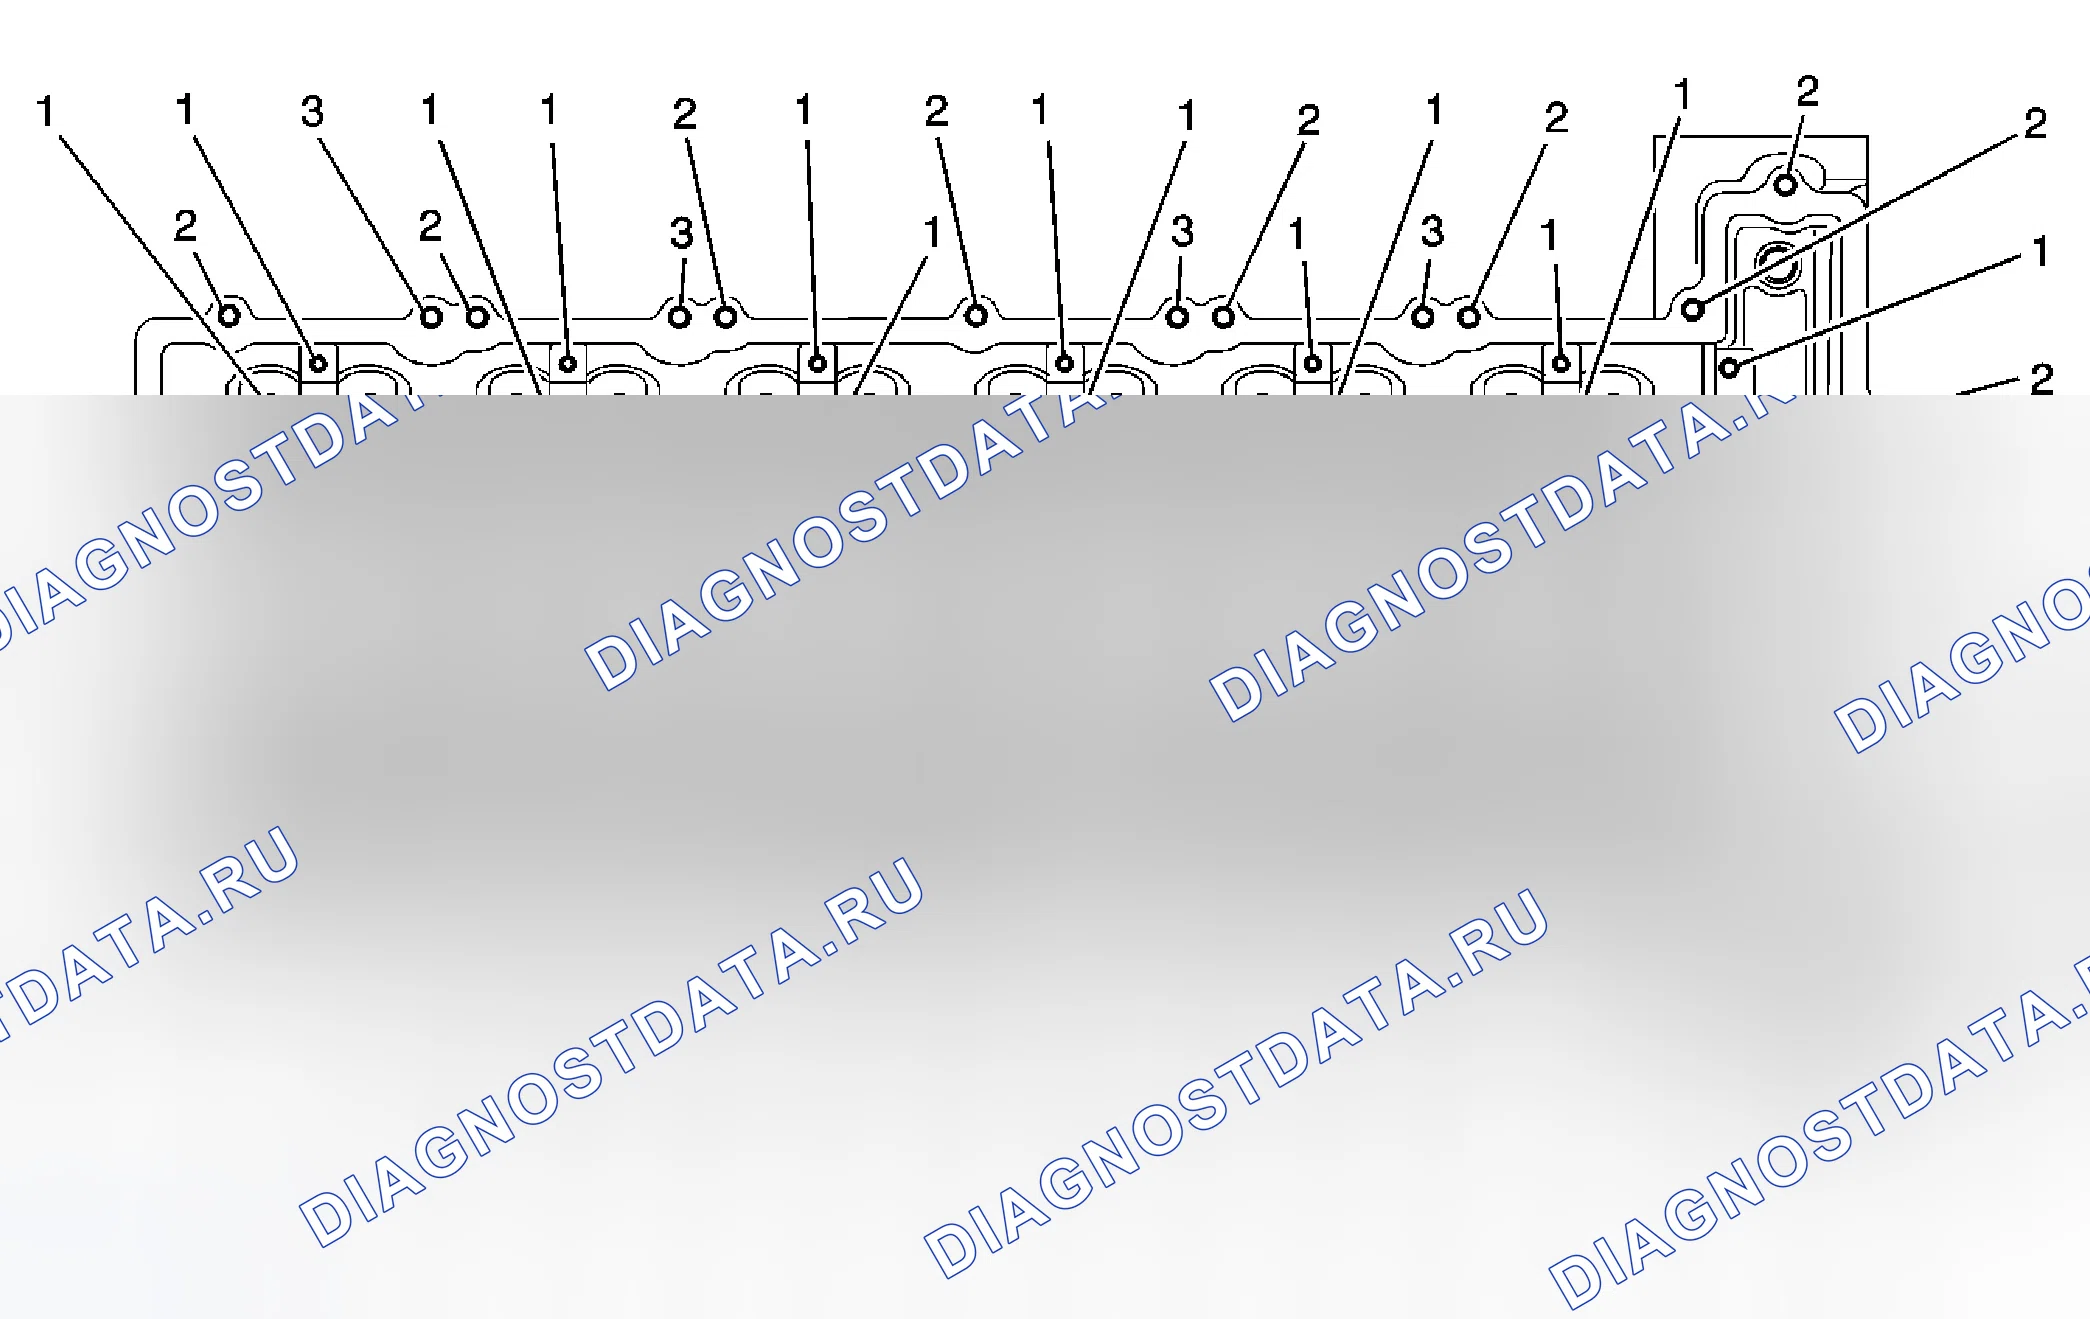
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 2 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 3 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 4 | M 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | THRU | THRU | ||
| 5 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 6 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 7 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 8 | M 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | THRU | THRU | ||
| 9 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 10 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 11 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 12 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 13 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 14 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 15 | M 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | THRU | THRU | ||
| 16 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 17 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 18 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 19 | M 6 x 1 | 405 | Н/д | 407 | 203 | 204 | 205 | THRU | THRU | ||
| 20 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 21 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 22 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 23 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 24 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 25 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 26 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 27 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 28 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 29 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 30 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 19 | 0.748 |
| 31 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 32 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 33 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 34 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 35 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 36 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 37 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 38 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 39 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 40 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 41 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 42 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 19 | 0.748 |
| 43 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 44 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 45 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 46 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 19 | 0.748 |
| 47 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 48 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 49 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 50 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 19 | 0.748 |
| 51 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 52 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 53 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 54 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 19 | 0.748 |
| 55 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 56 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 57 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 58 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 59 | M 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 24 | 0.945 |
| 60 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 61 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 19 | 0.748 |
| 62 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
Головка цилиндров - вид сверху
Схема №38
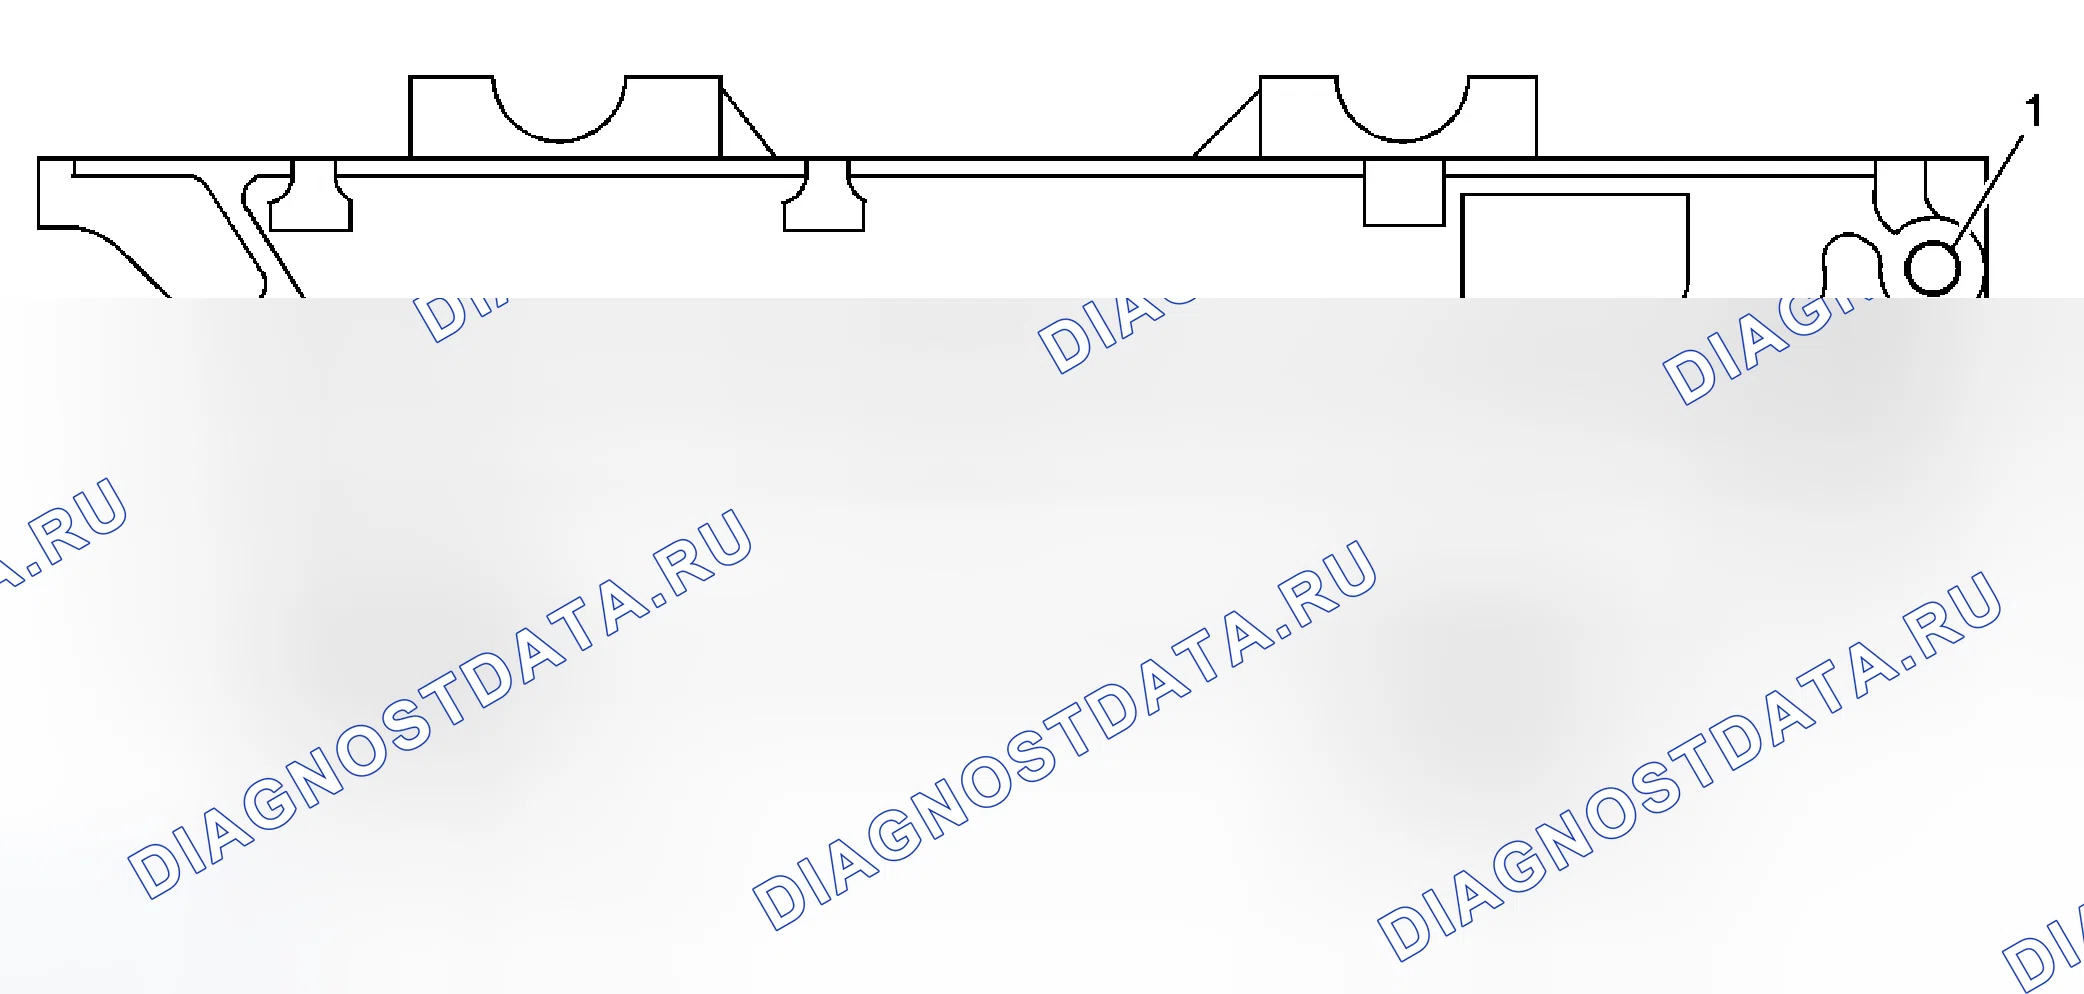
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | 28 | 1.103 | 22 | 0.866 |
| 2 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | 28 | 1.103 | 22 | 0.866 |
| 3 | M 24 x 1,5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | THRU | THRU | ||
| 4 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 5 | M 24 x 1,5 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | THRU | THRU | ||
| 6 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
Головка цилиндров - Вид с торца (спереди)
Схема №39
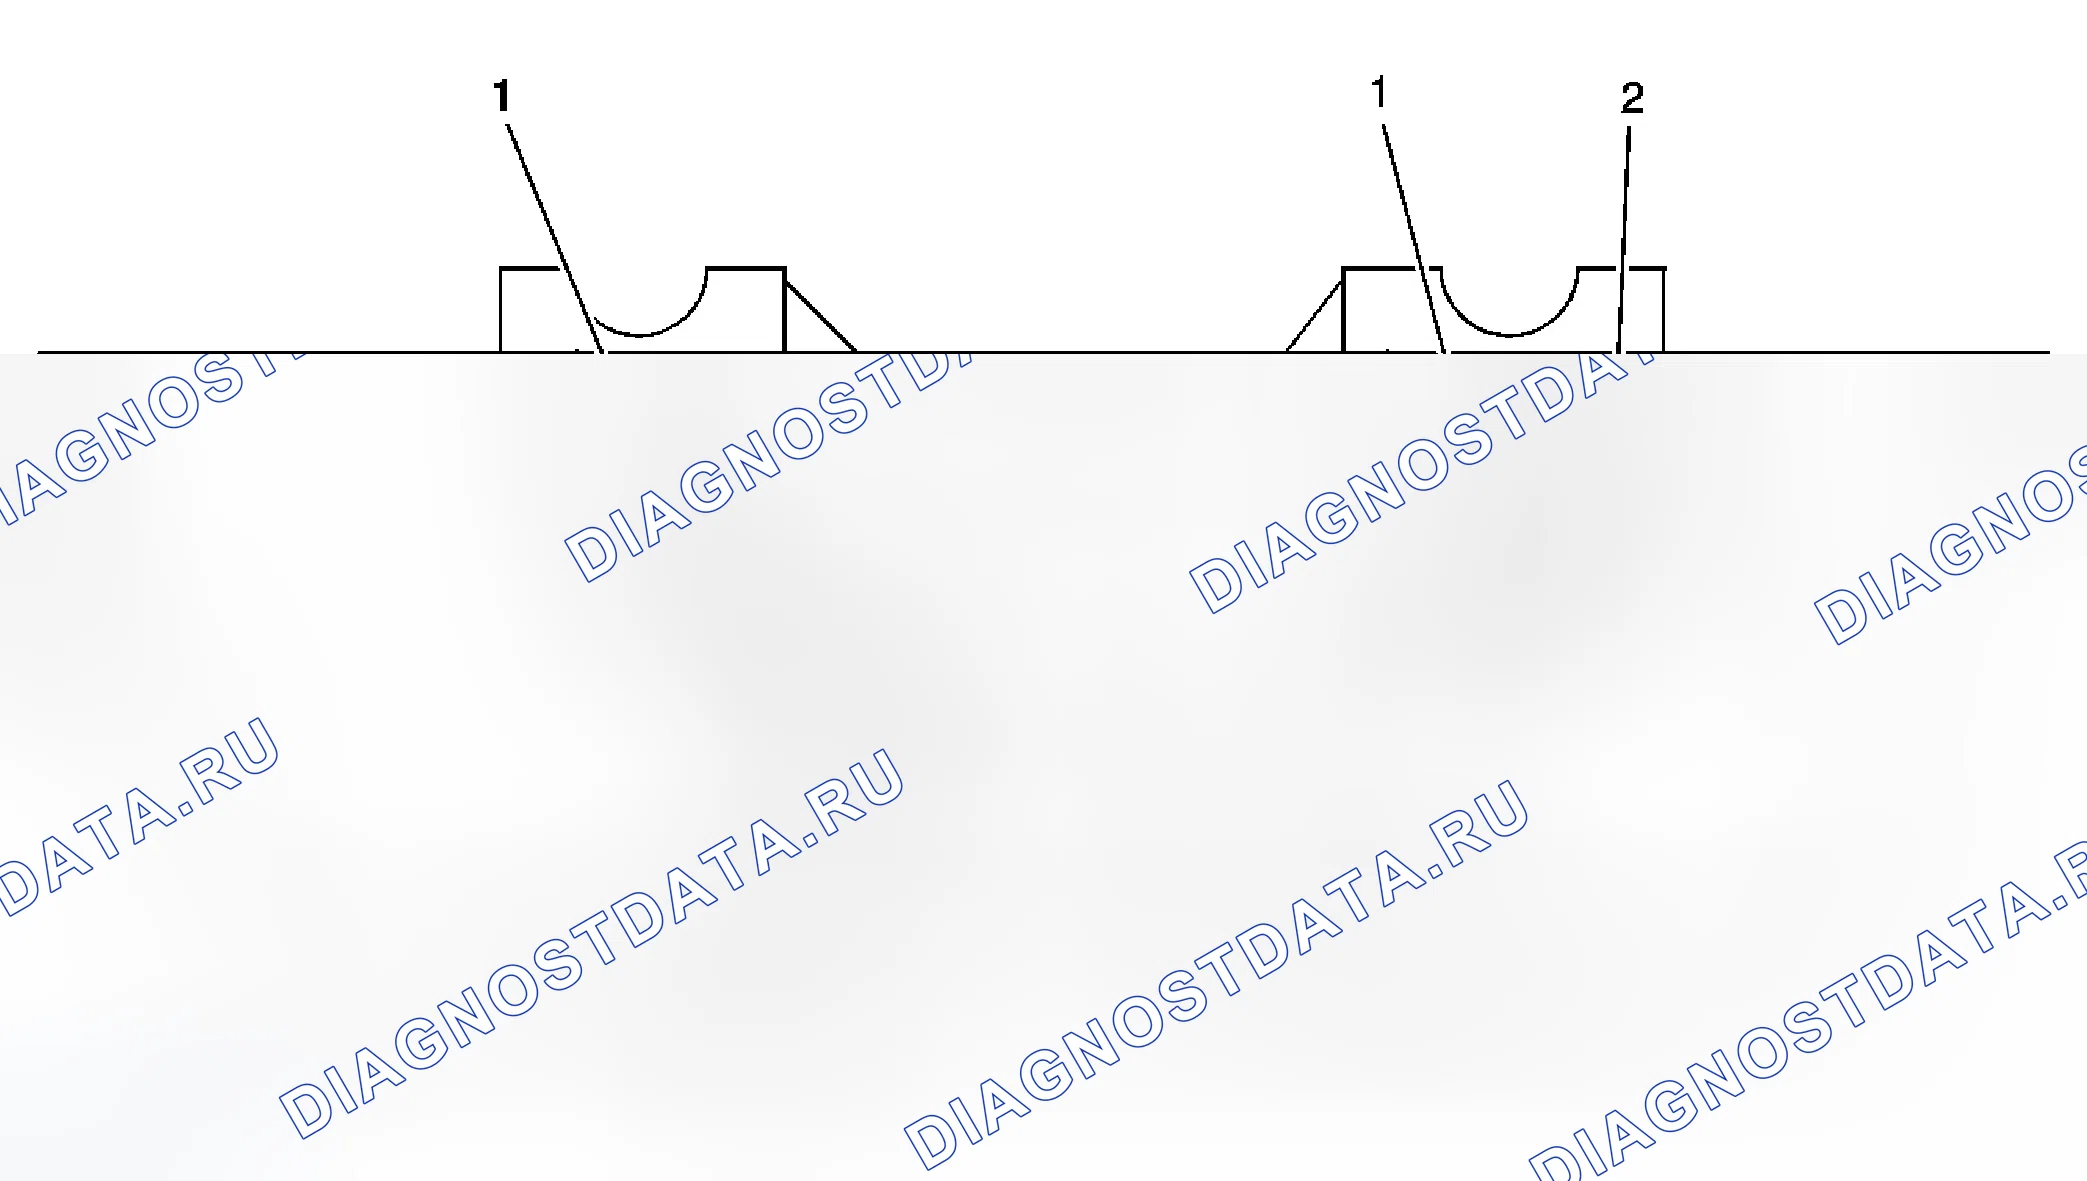
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 14 x 1,5 | 409 | 410 | Н/д | 411 | 412 | 413 | 36 | 1.418 | 28 | 1.103 |
| 2 | M 14 x 1,5 | 409 | 410 | Н/д | 411 | 412 | 413 | 36 | 1.418 | 28 | 1.103 |
| 3 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | 28 | 1.103 | 22 | 0.866 |
| 4 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | 28 | 1.103 | 22 | 0.866 |
Головка цилиндров - Вид с торца (сзади)
Схема №40
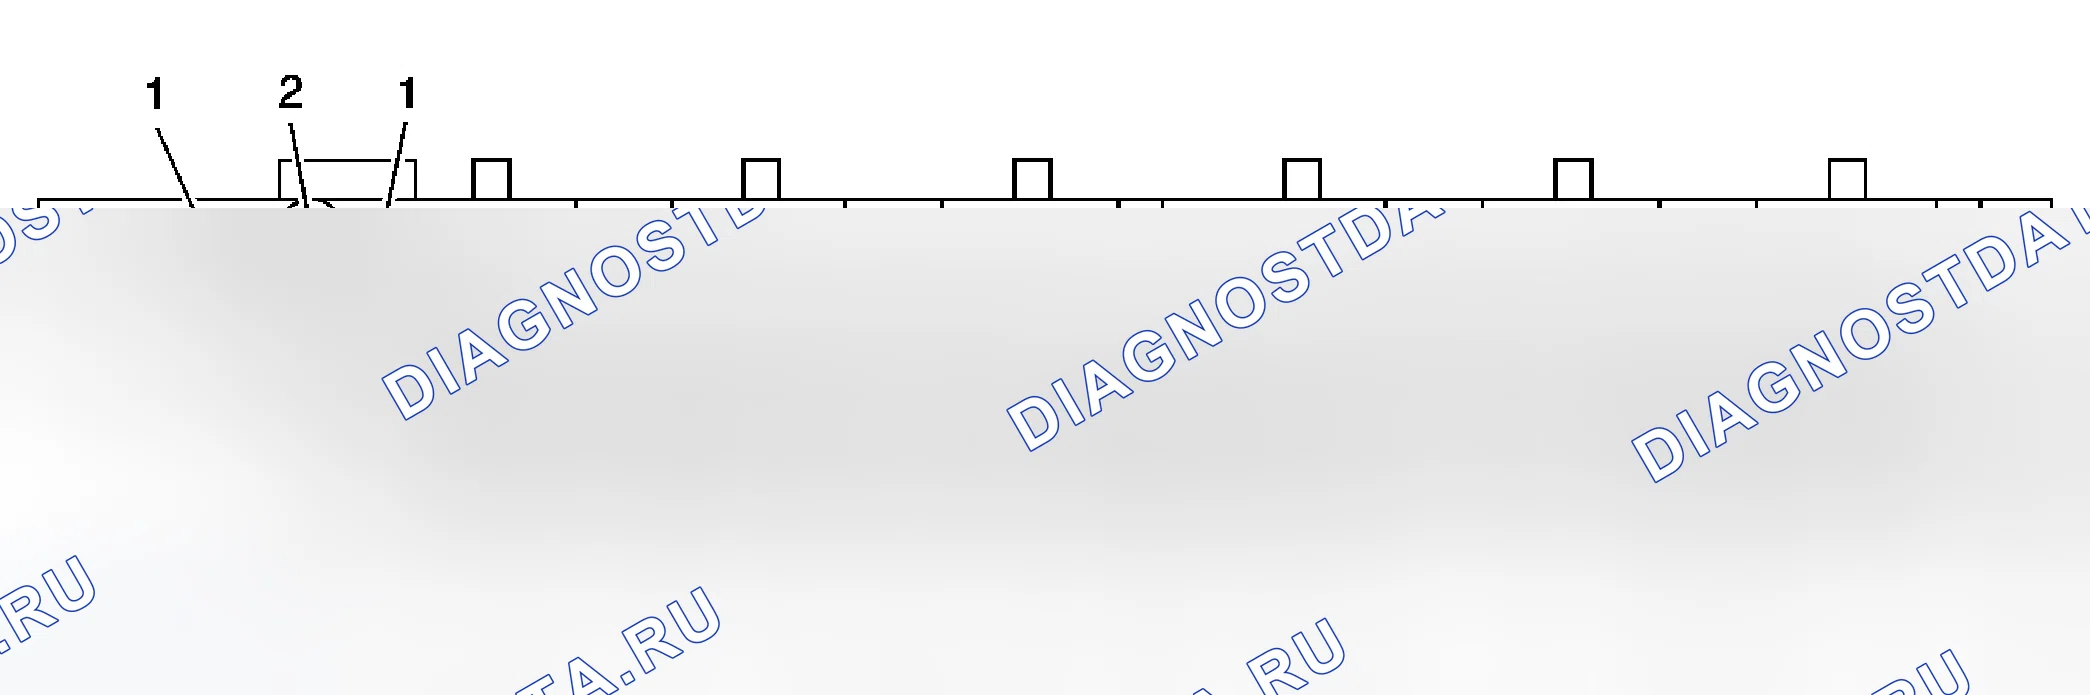
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 2 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | 28 | 1.103 | 22 | 0.866 |
| 3 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 33 | 1.3 | 27 | 1.063 |
| 4 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 5 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 6 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 7 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 8 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 9 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 10 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 11 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 12 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
| 13 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 23 | 0.906 | 18 | 0.709 |
Головка цилиндров - Вид на палубу впускного коллектора
Схема №41
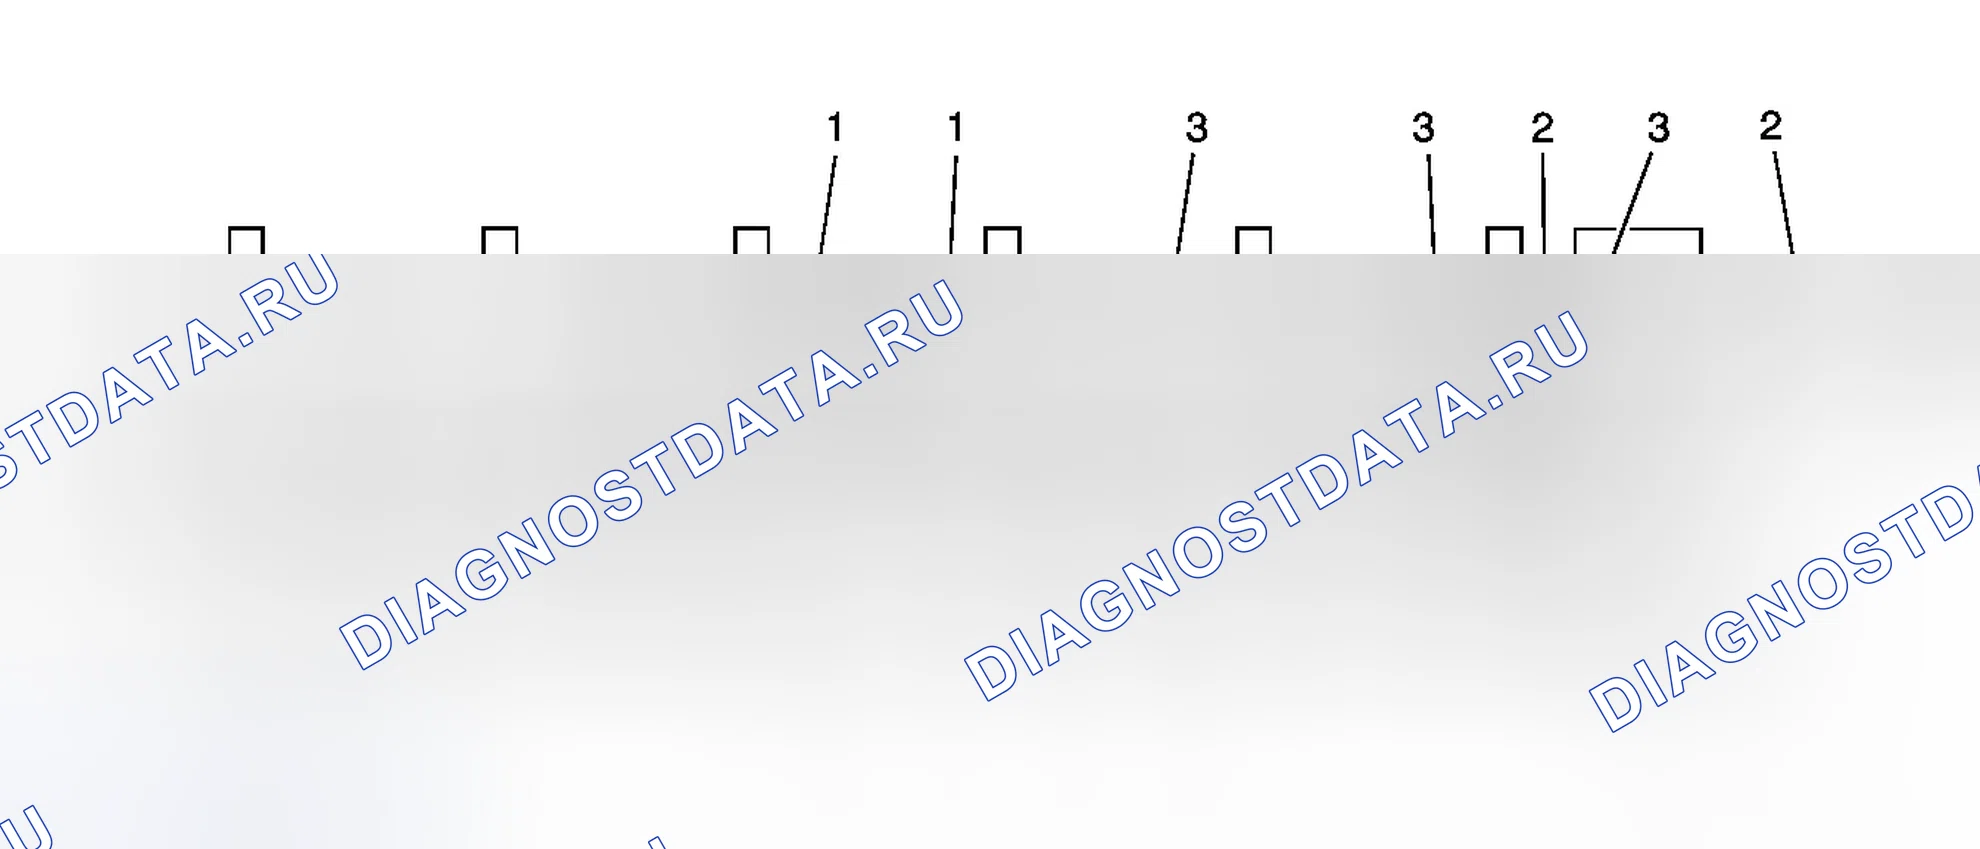
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 2 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 3 | 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 4 | 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 5 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 6 | 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 7 | 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 8 | 6 x 1 | 405 | Н/д | 406 | 203 | 204 | 205 | 28 | 1.103 | 23 | 0.906 |
| 9 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 10 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 11 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 12 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 13 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 14 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 15 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 16 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 208 | 210 | 28 | 1.103 | 23 | 0.906 |
| 17 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 18 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
| 19 | 8 x 1.25 | 206 | 207 | Н/д | 208 | 209 | 210 | 28 | 1.103 | 23 | 0.906 |
Головка цилиндра - Вид на палубу выпускного коллектора
Схема №42
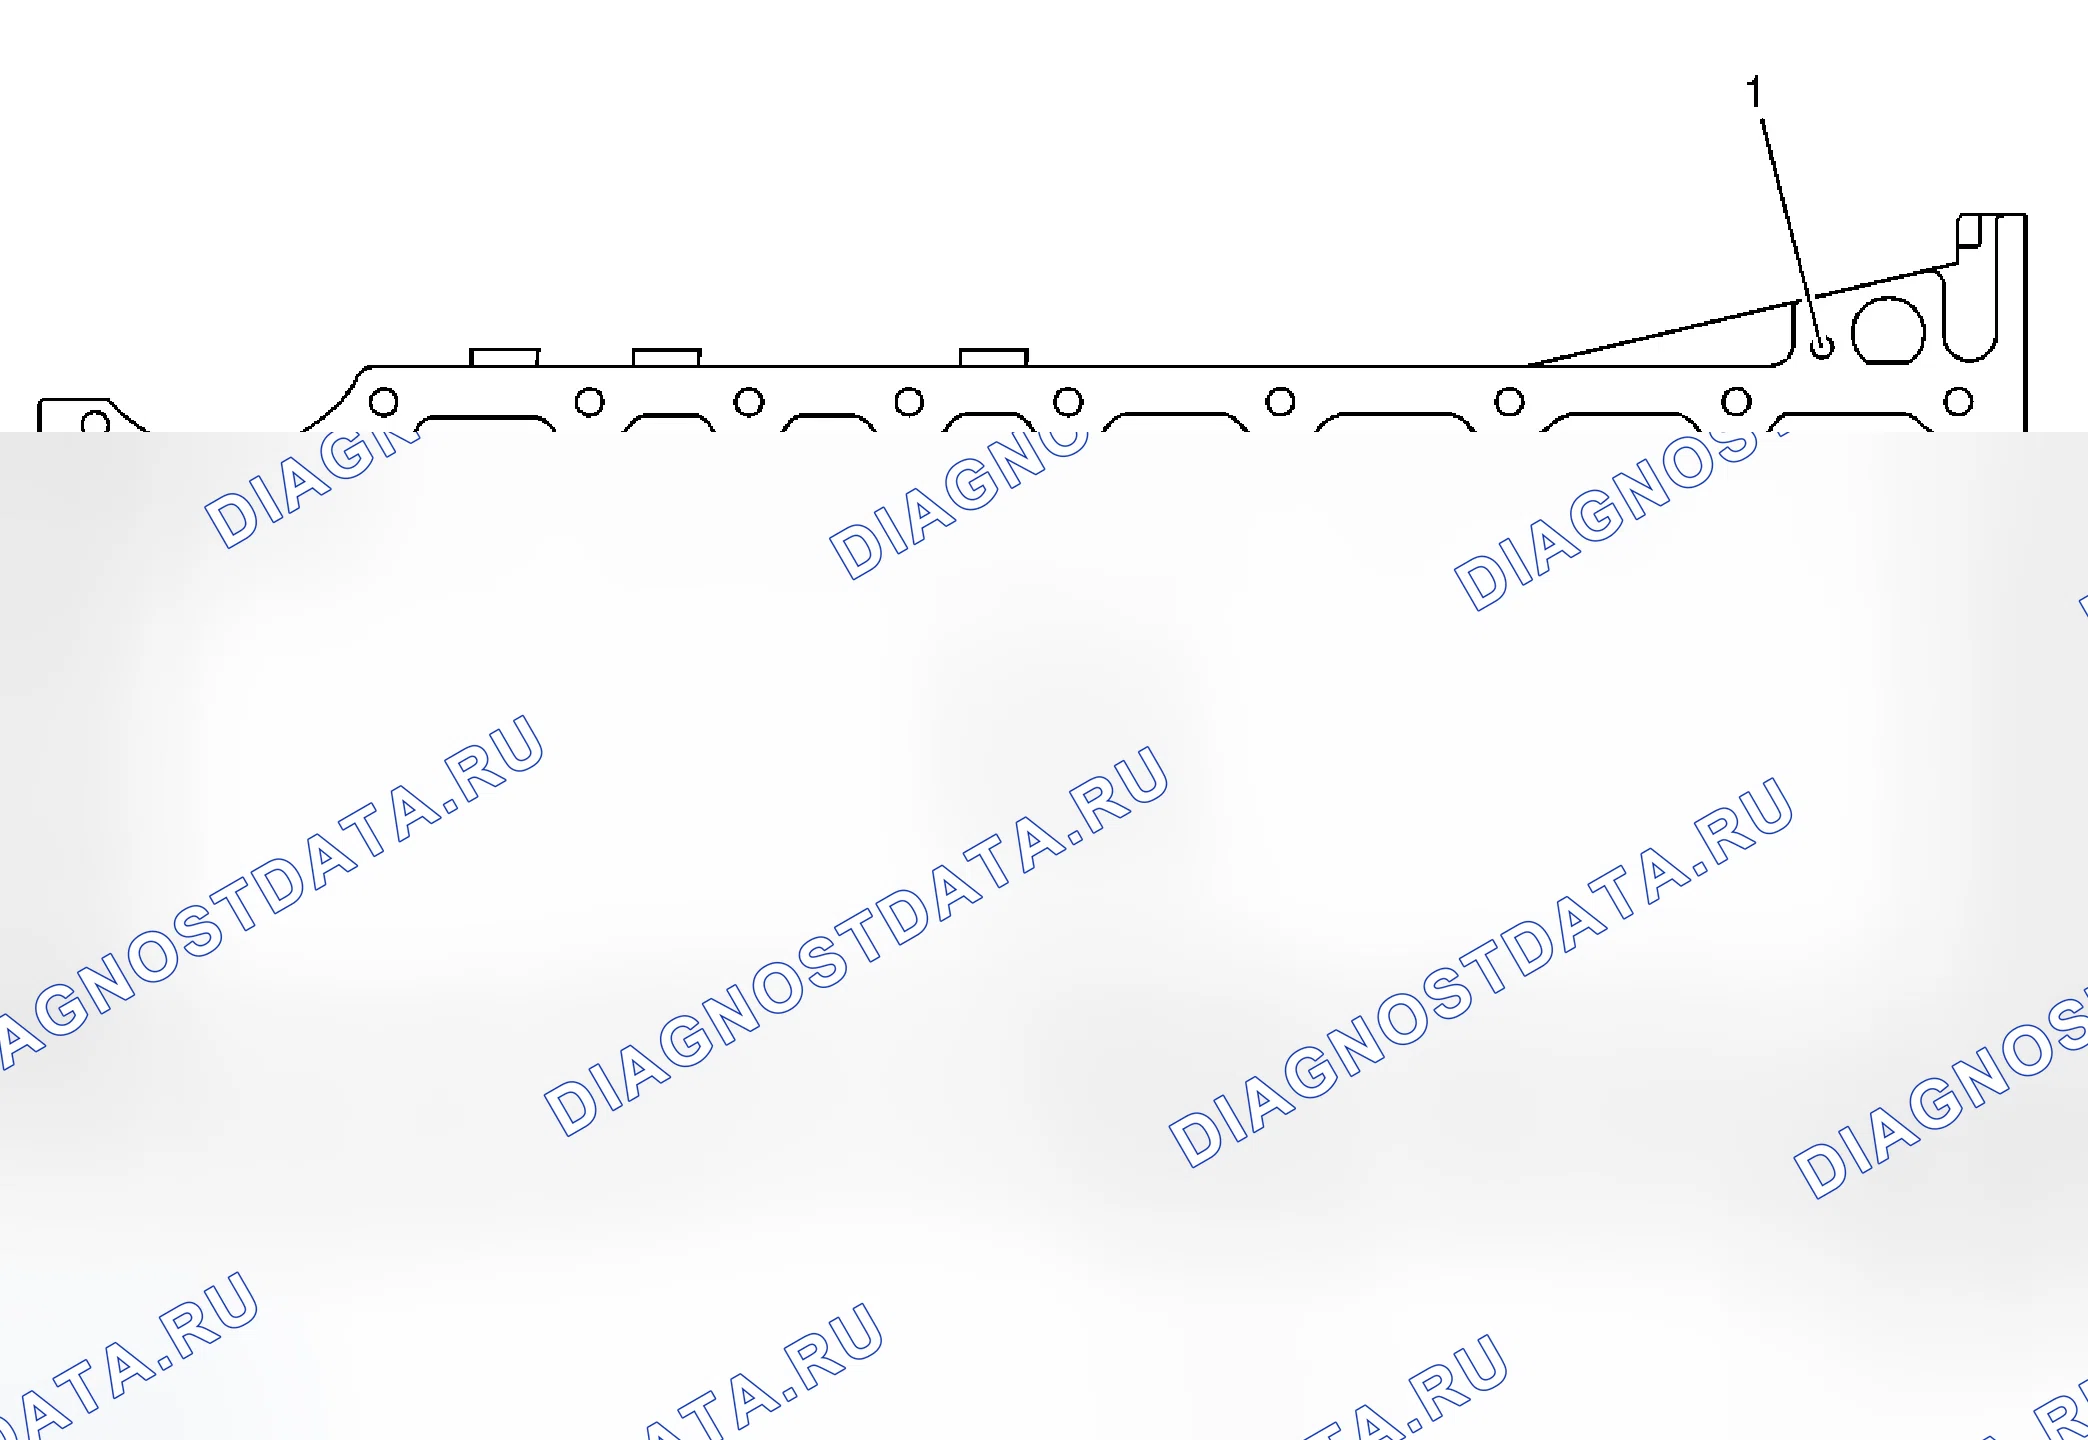
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 415 | THRU | THRU | ||
| 2 | M 8 x 1,25 | 206 | 207 | Н/д | 208 | 209 | 415 | THRU | THRU | ||
| 3 | M 12 x 1,75 | 856 | 857 | Н/д | 858 | 859 | 416 | THRU | THRU | ||
Масляный поддон - вид сверху
Схема №43
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 40 | 1.576 | 25 | 0.985 |
| 2 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 40 | 1.576 | 25 | 0.985 |
| 3 | M 10 x 1,5 | 856 | 857 | Н/д | 858 | 859 | 855 | 42 | 1.654 | 25 | 0.985 |
| 4 | M 10 x 1,5 | 856 | 857 | Н/д | 858 | 859 | 855 | 42 | 1.654 | 25 | 0.985 |
| 5 | M 10 x 1,5 | 856 | 857 | Н/д | 858 | 859 | 855 | 42 | 1.654 | 25 | 0.985 |
| 6 | M 10 x 1,5 | 856 | 857 | Н/д | 858 | 859 | 855 | 42 | 1.654 | 25 | 0.985 |
Масляный поддон - вид слева
Схема №44
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 42 | 1.654 | 25 | 0.985 |
| 2 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 42 | 1.654 | 25 | 0.985 |
| 3 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 42 | 1.654 | 25 | 0.985 |
| 4 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 420 | 42 | 1.654 | 25 | 0.985 |
Масляный поддон - вид справа
Схема №45
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | THRU | THRU | ||
| 2 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | THRU | THRU | ||
| 3 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | THRU | THRU | ||
| 4 | M 10 x 1,5 | 211 | 212 | Н/д | 213 | 214 | 215 | THRU | THRU | ||
Масляный поддон - вид сзади
Схема №46
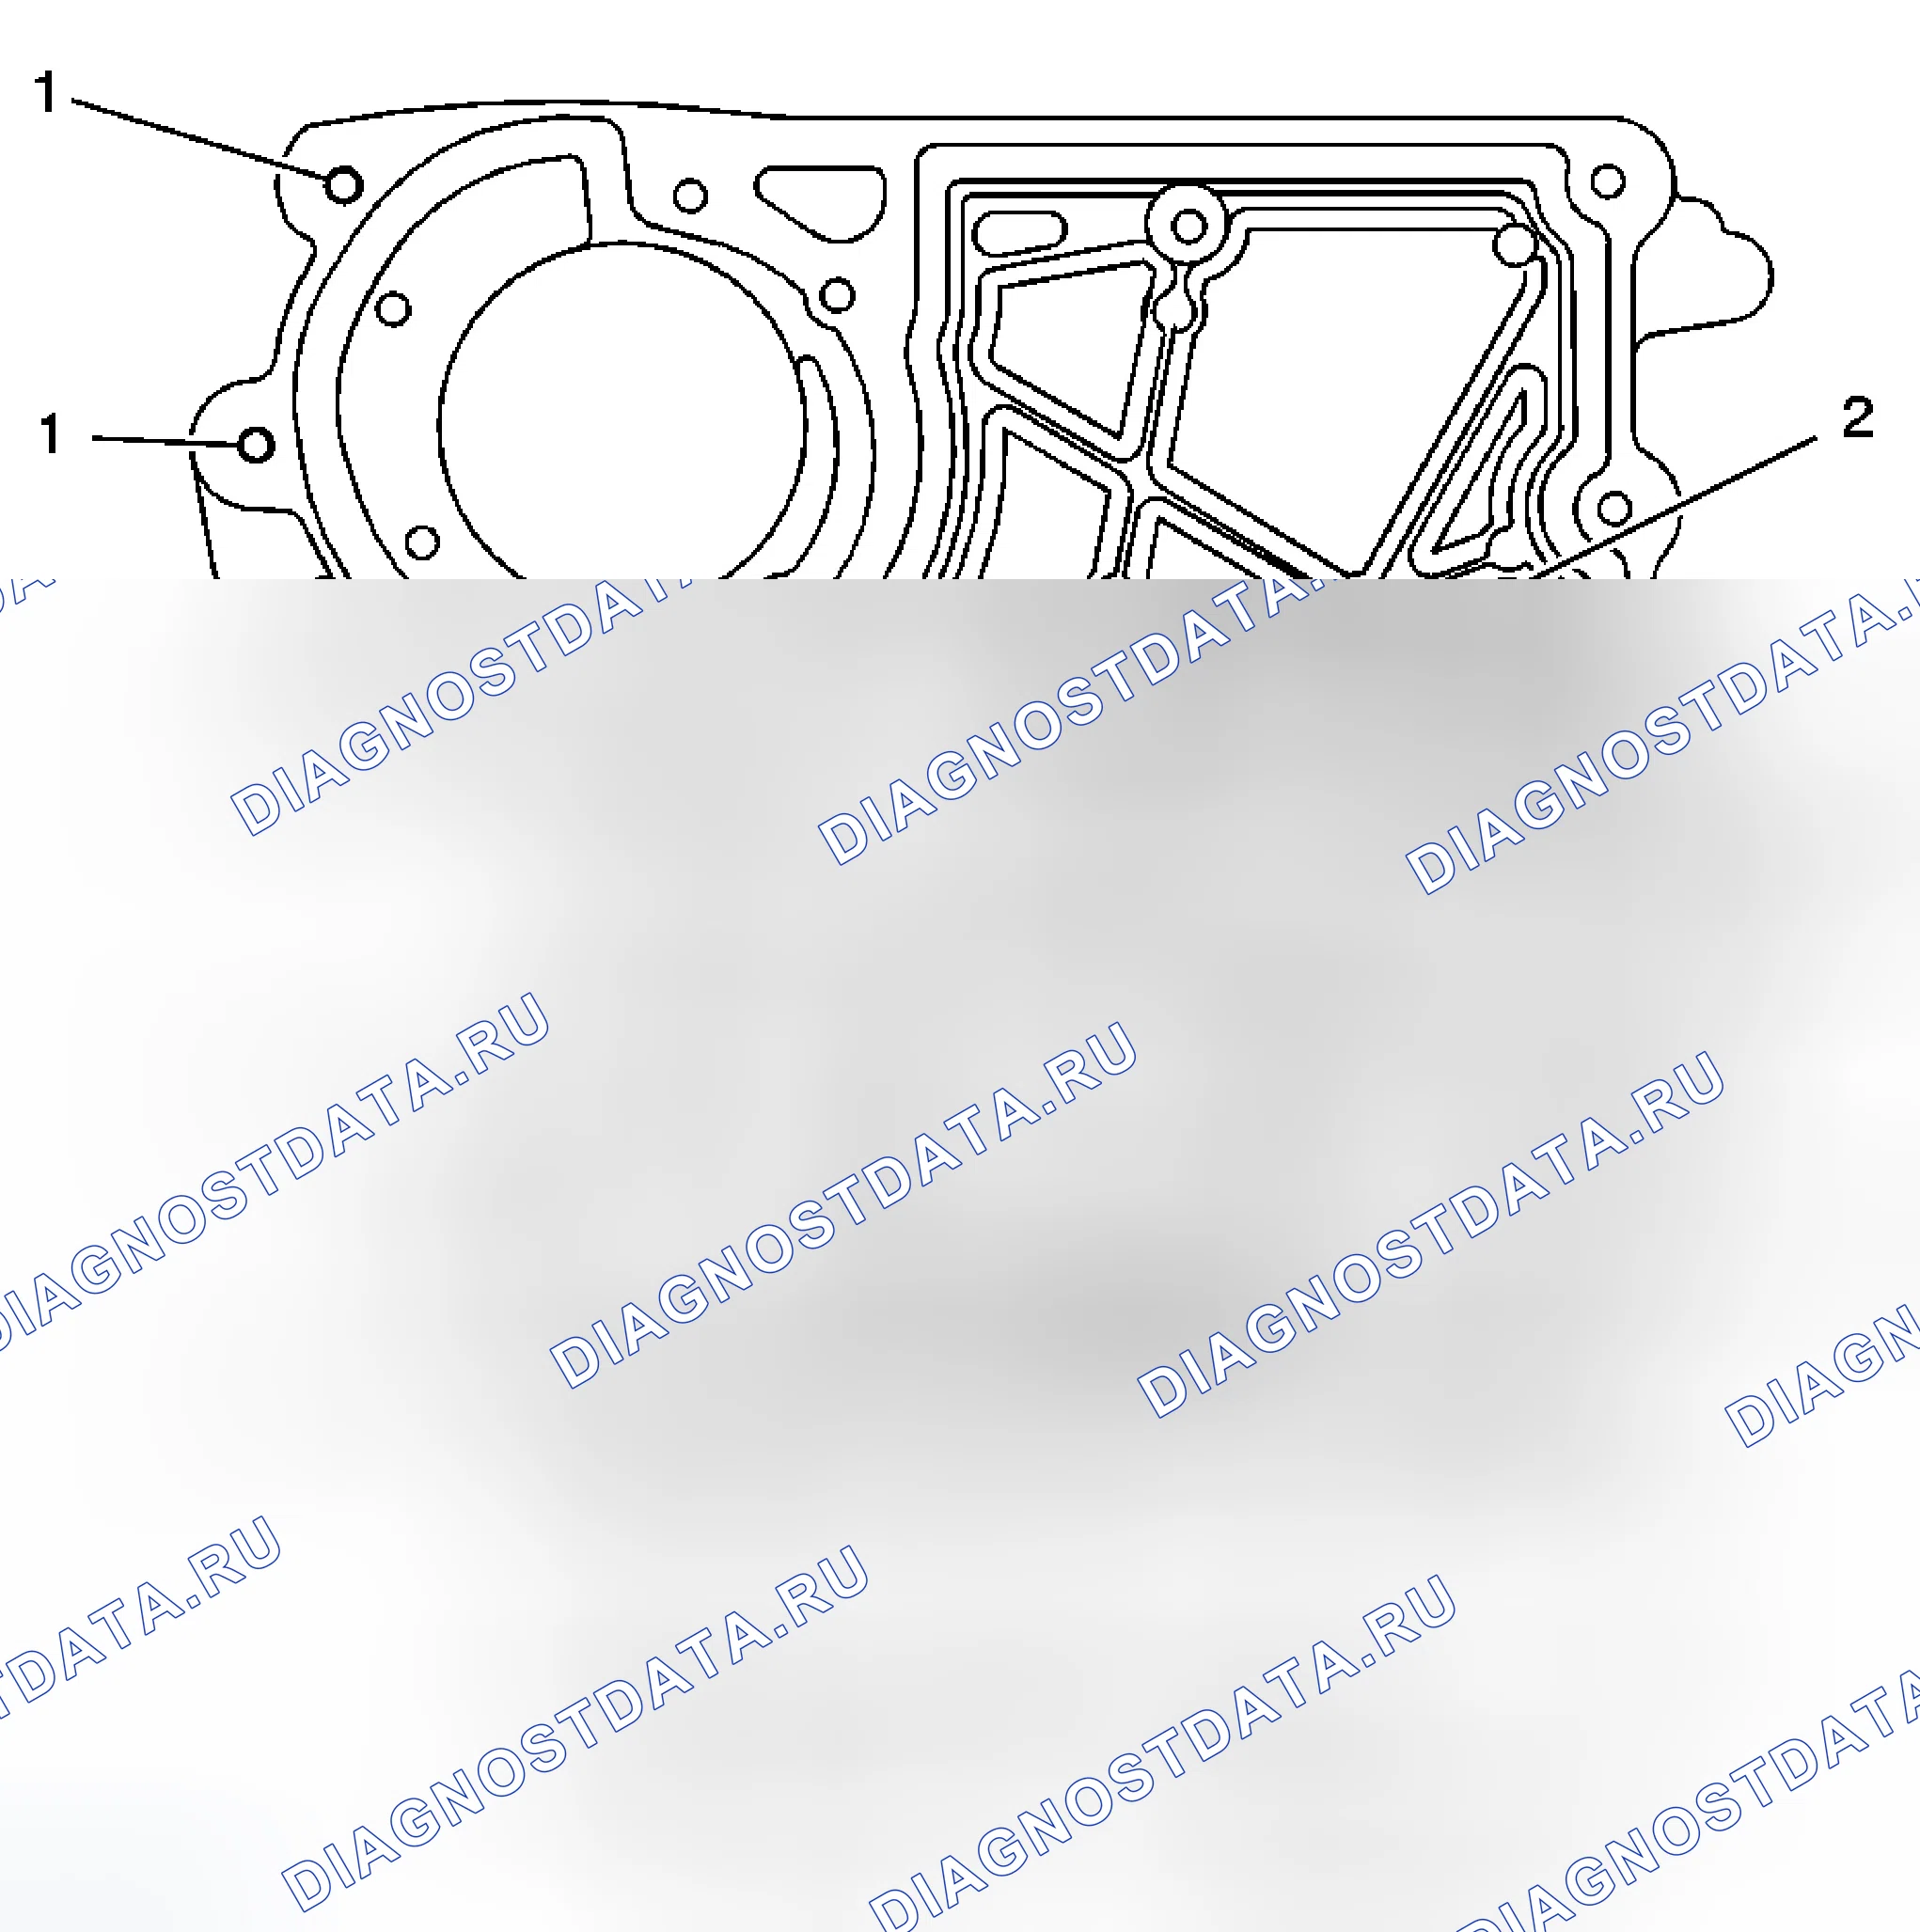
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | M 6 x 1 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 30 | 1.182 | 26 | 1.024 |
| 2 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 3 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | THRU | THRU | ||
| 4 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 5 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 6 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 7 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 17 | 0.669 | 14 | 0.551 |
| 8 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 17 | 0.669 | 14 | 0.551 |
| 9 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 17 | 0.669 | 14 | 0.551 |
| 10 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 11 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 414 | THRU | THRU | ||
| 12 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 13 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 16.5 | 0.65 | 13 | 0.512 |
| 14 | M 6 x 1 | Н/д | Н/д | Н/д | Н/д | Н/д | Н/д | 30 | 1.182 | 26 | 1.024 |
Передняя крышка двигателя
Схема №47
| Расположение сервисного отверстия | Размер резьбы | Дрель | Цековка | Стопорная муфта | Сигнал | Водитель | Вставка | Глубина бурения (макс.) | Глубина врезки (мин.) | ||
|---|---|---|---|---|---|---|---|---|---|---|---|
| Мм | (в) | Мм | (в) | ||||||||
| 1 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
| 2 | M 6 x 1 | 201 | 202 | Н/д | 203 | 204 | 205 | 22 | 0.866 | 18 | 0.709 |
Корпус заднего масляного уплотнения коленчатого вала
Схема №48
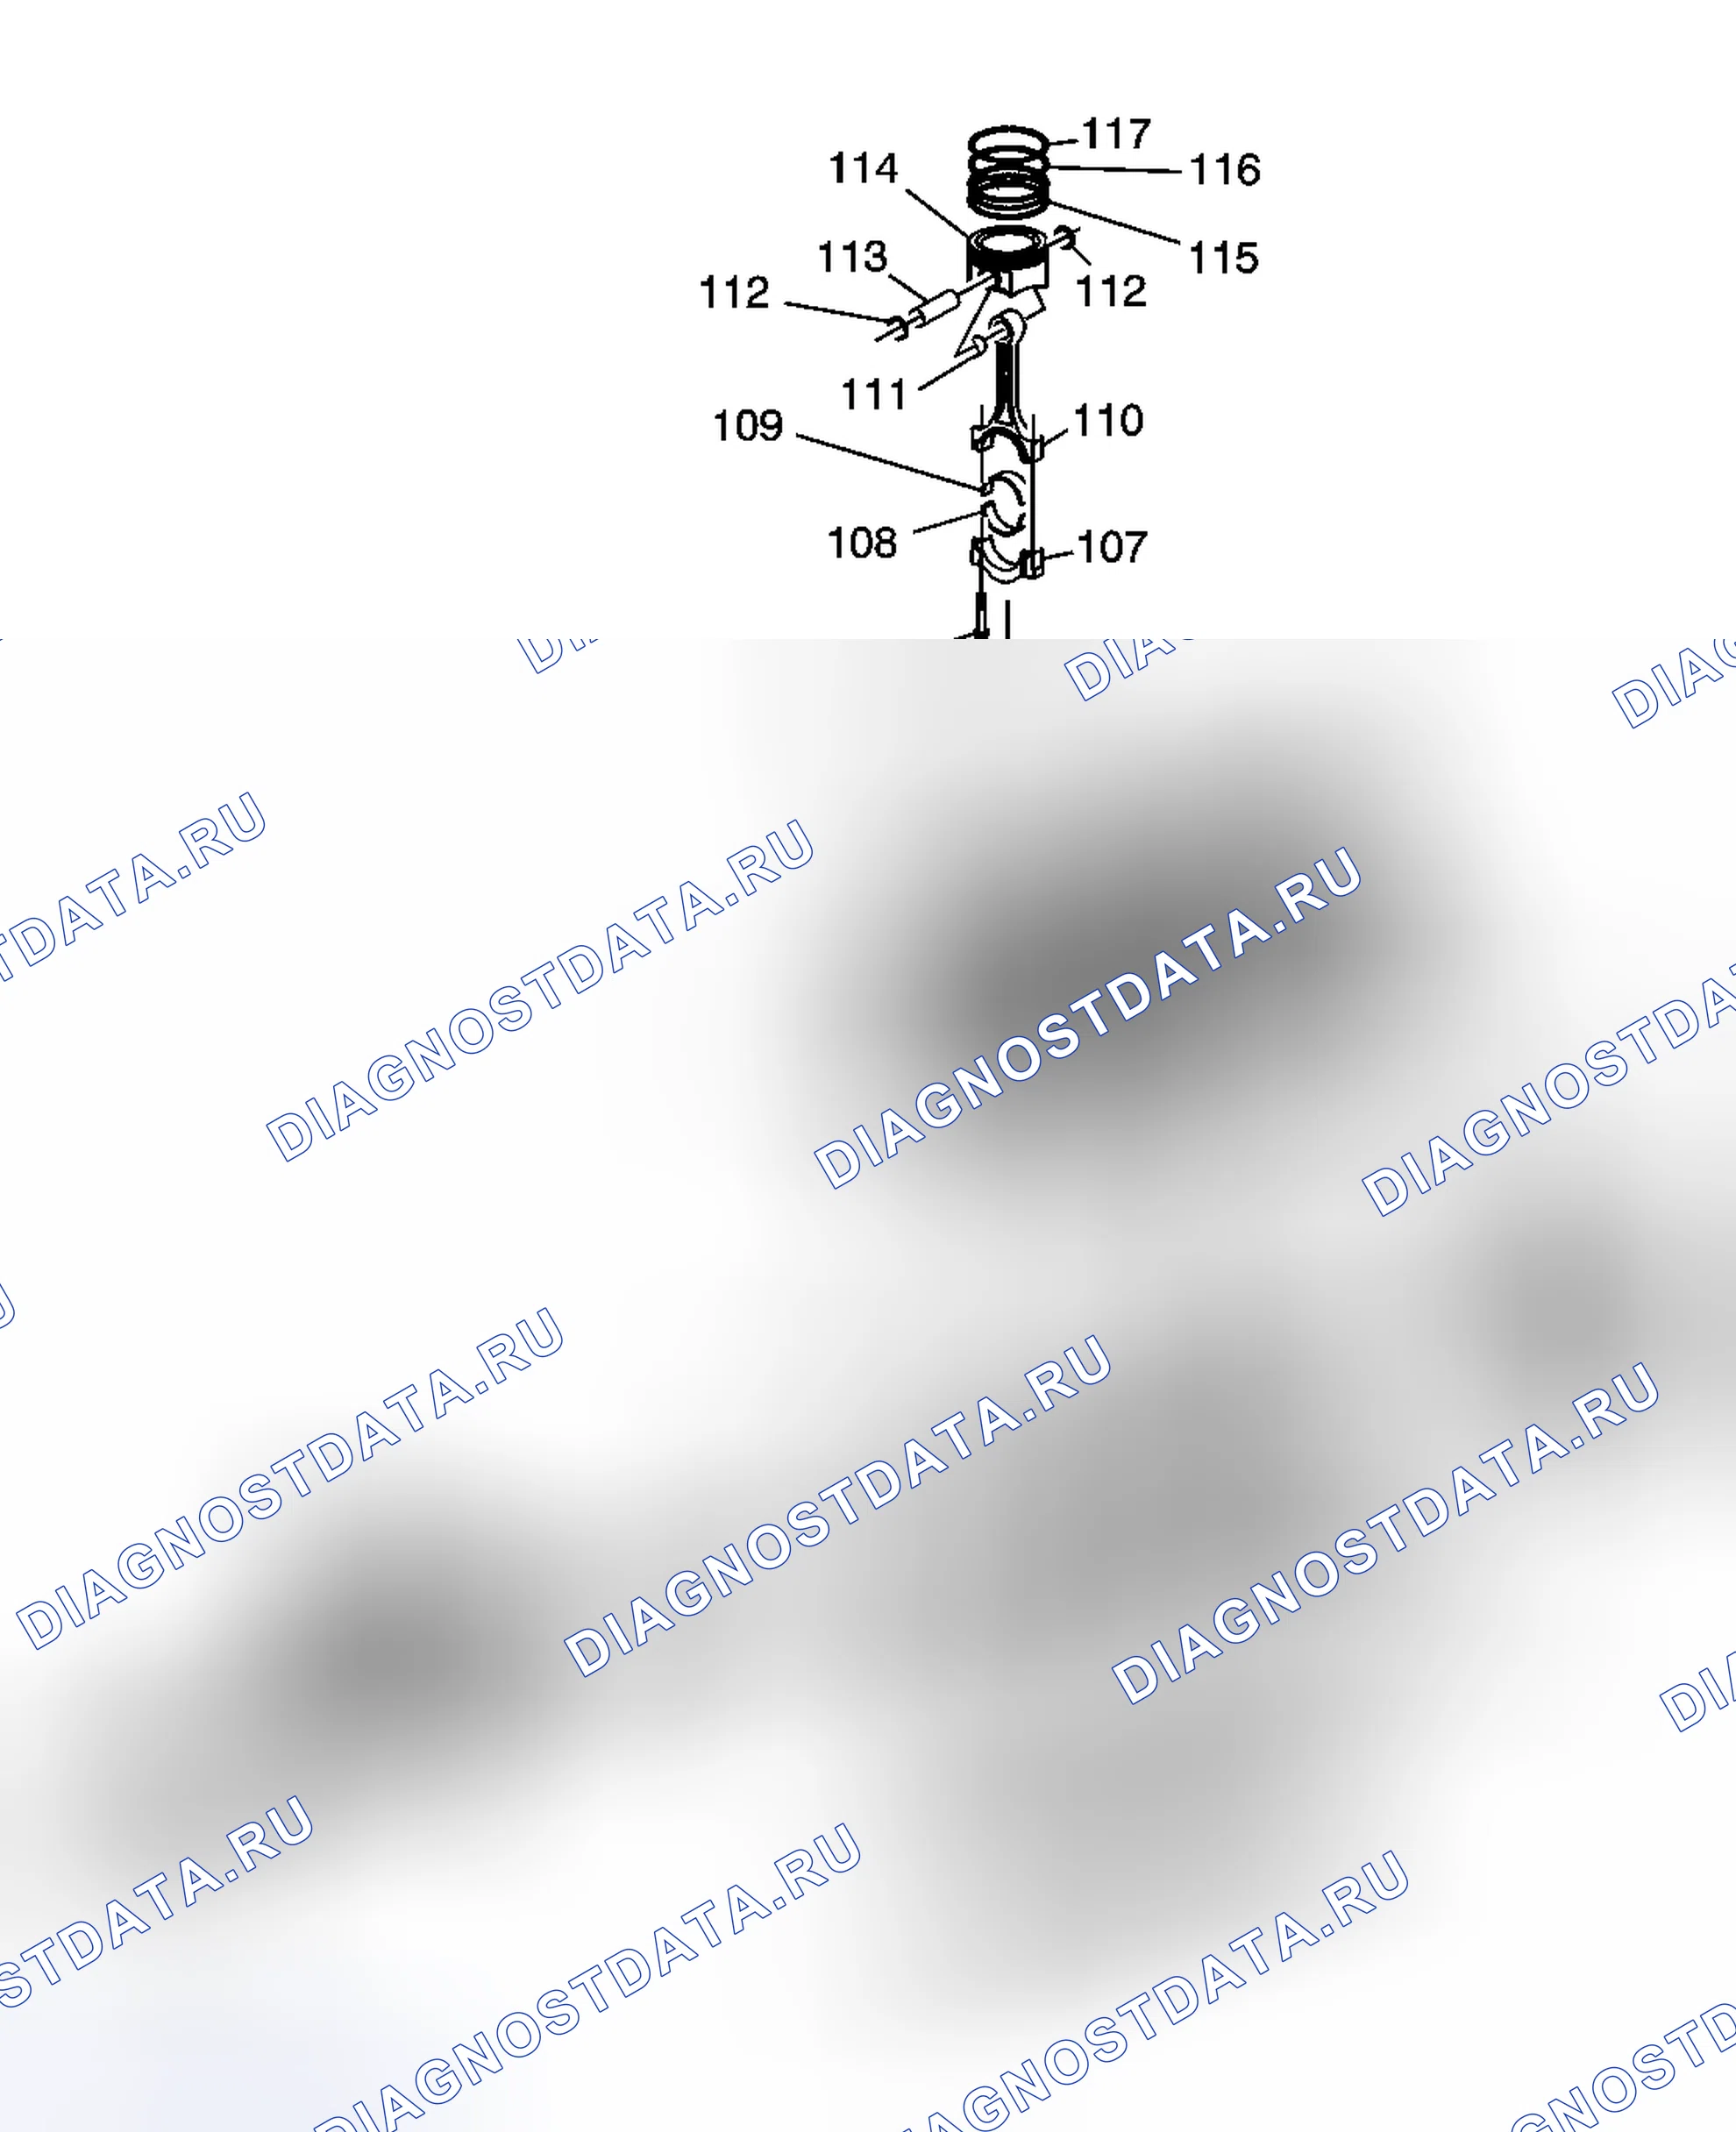
| Выноска | Наименование компонента |
|---|---|
| 100 | Блок двигателя |
| 101 | Направляющий штифт коробки передач |
| 102 | Установочный штифт головки цилиндра |
| 102 | Установочный штифт головки цилиндра |
| 103 | Штифт фиксатора крышки главного подшипника |
| 104 | Направляющий штифт передней крышки двигателя |
| 105 | Гильза цилиндра |
| 106 | Болт шатуна |
| 107 | Крышка шатуна |
| 108 | Шатун Нижний подшипник |
| 109 | Шатун Верхний подшипник |
| 110 | Шатун |
| 111 | Втулка шатуна |
| 112 | Фиксатор поршневого пальца |
| 112 | Фиксатор поршневого пальца |
| 113 | Поршневой палец |
| 114 | Поршень |
| 115 | Комплект маслосъемных колец |
| 116 | Нижнее компрессионное кольцо |
| 117 | Верхнее компрессионное кольцо |
| 118 | Коленчатый вал |
| 119 | Верхние коренные подшипники |
| 120 | Основной упорный подшипник |
| 121 | Нижний основной подшипник |
| 122 | Крышка главного подшипника |
| 123 | Элемент жесткости крышки основного подшипника |
| 124 | Болт крышки главного подшипника |
| 125 | Маховик - автоматическая коробка передач |
| 126 | Болт маховика |
| 127 | Звездочка коленчатого вала |
| 128 | Балансир коленчатого вала |
| 129 | Болт балансира коленчатого вала |
Схема №49
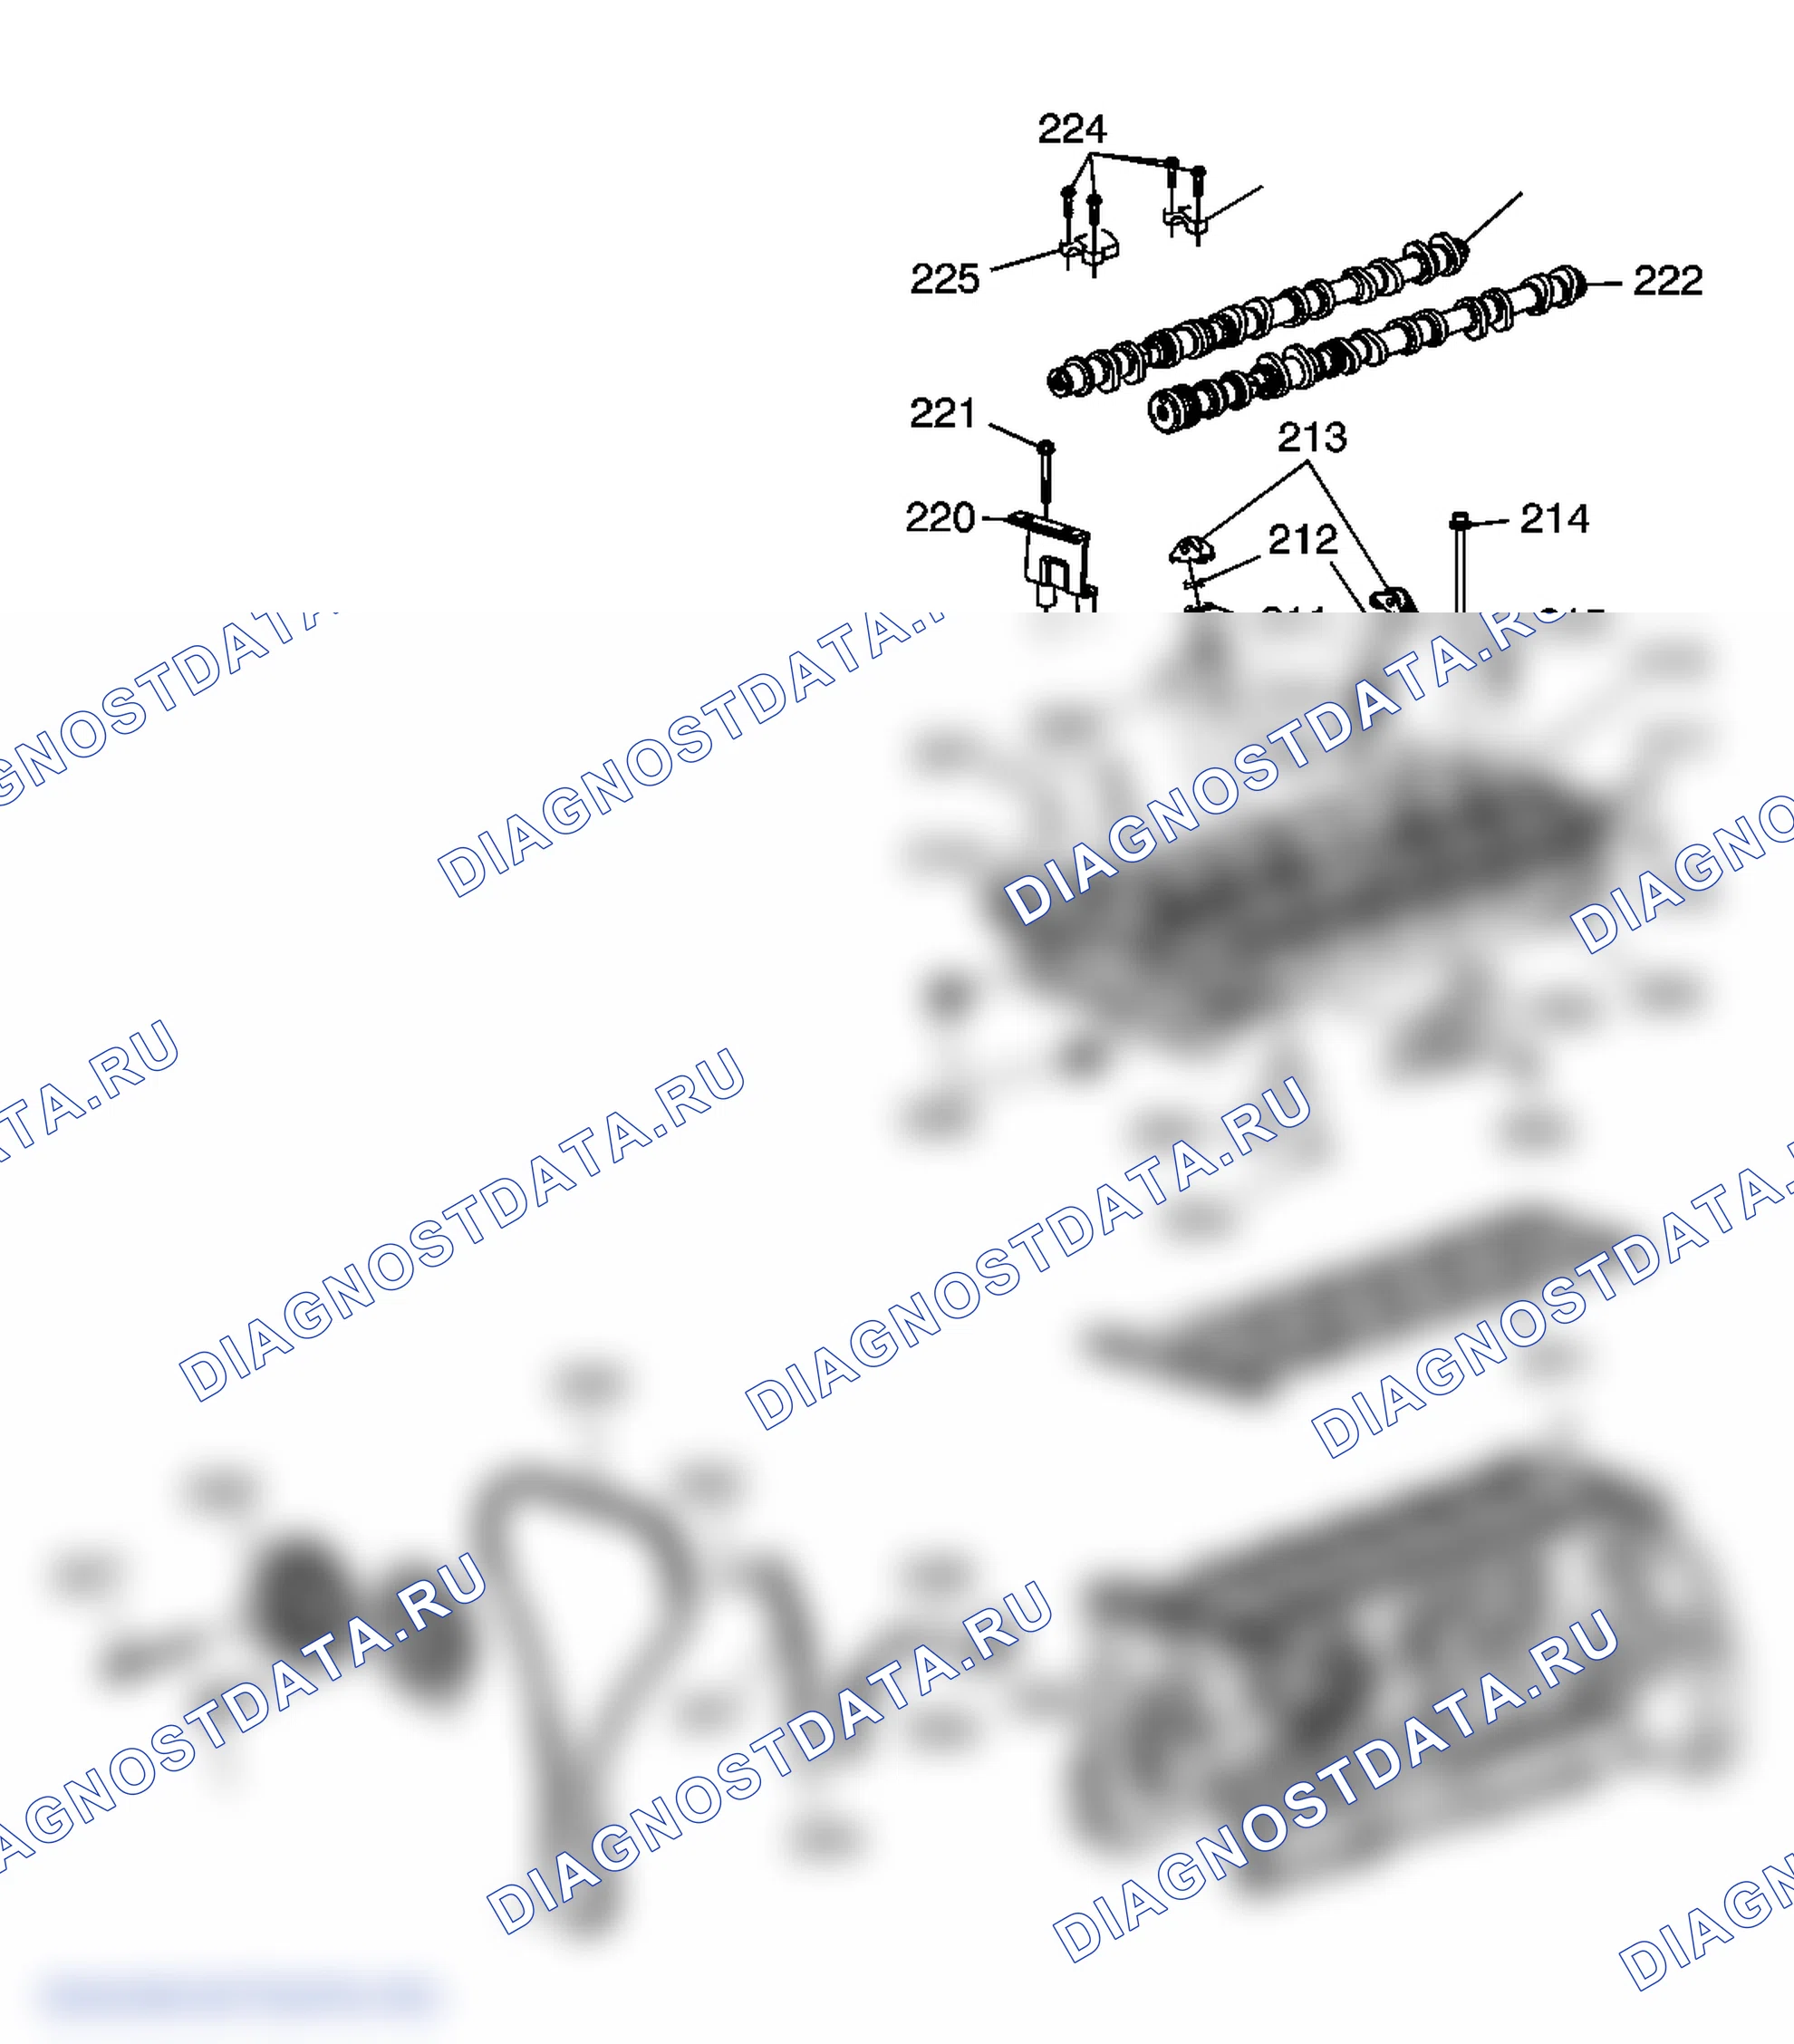
| Выноска | Наименование компонента |
|---|---|
| 200 | Головка блока цилиндров |
| 201 | Прокладка головки цилиндров |
| 202 | Кронштейн подъема двигателя |
| 203 | Болты кронштейна подъема двигателя |
| 204 | Впускной клапан |
| 205 | Выпускной клапан |
| 206 | Заглушки для отверстий для доступа |
| 207 | Болт головки цилиндра |
| 208 | Регуляторы перекоса клапанов |
| 209 | Уплотнения клапанов |
| 210 | Пружины клапана |
| 211 | Фиксаторы пружины клапана |
| 212 | Ключи для клапанов |
| 213 | Коромысла клапана |
| 214 | Болт головки цилиндра |
| 215 | Свеча зажигания |
| 216 | A.i.r. Заглушка трубопровода |
| 217 | Заглушка водяной рубашки |
| 218 | Заглушка масляной галереи |
| 219 | Заглушка масляной галереи |
| 220 | Верхняя направляющая цепи газораспределения |
| 221 | Верхний направляющий болт цепи газораспределения |
| 222 | Распределительный вал впуска |
| 223 | Распределительный вал выпуска |
| 224 | Болты крышки распределительного вала |
| 225 | Крышка распределительного вала |
| 225 | Крышка распределительного вала |
| 226 | Исполнительный механизм распределительного вала выпуска |
| 227 | Болт привода распределительного вала выпуска |
| 228 | Звездочка распределительного вала впуска |
| 229 | Болт звездочки распределительного вала впуска |
| 230 | Цепь ГРМ |
| 231 | Натяжной башмак цепи ГРМ |
| 232 | Болт башмака натяжителя цепи ГРМ |
| 233 | Руководство по цепи синхронизации |
| 234 | Направляющий болт цепи ГРМ |
| 235 | Натяжное устройство приводной цепи распределительного вала |
| 236 | Болт натяжителя цепи ГРМ |
Схема №50
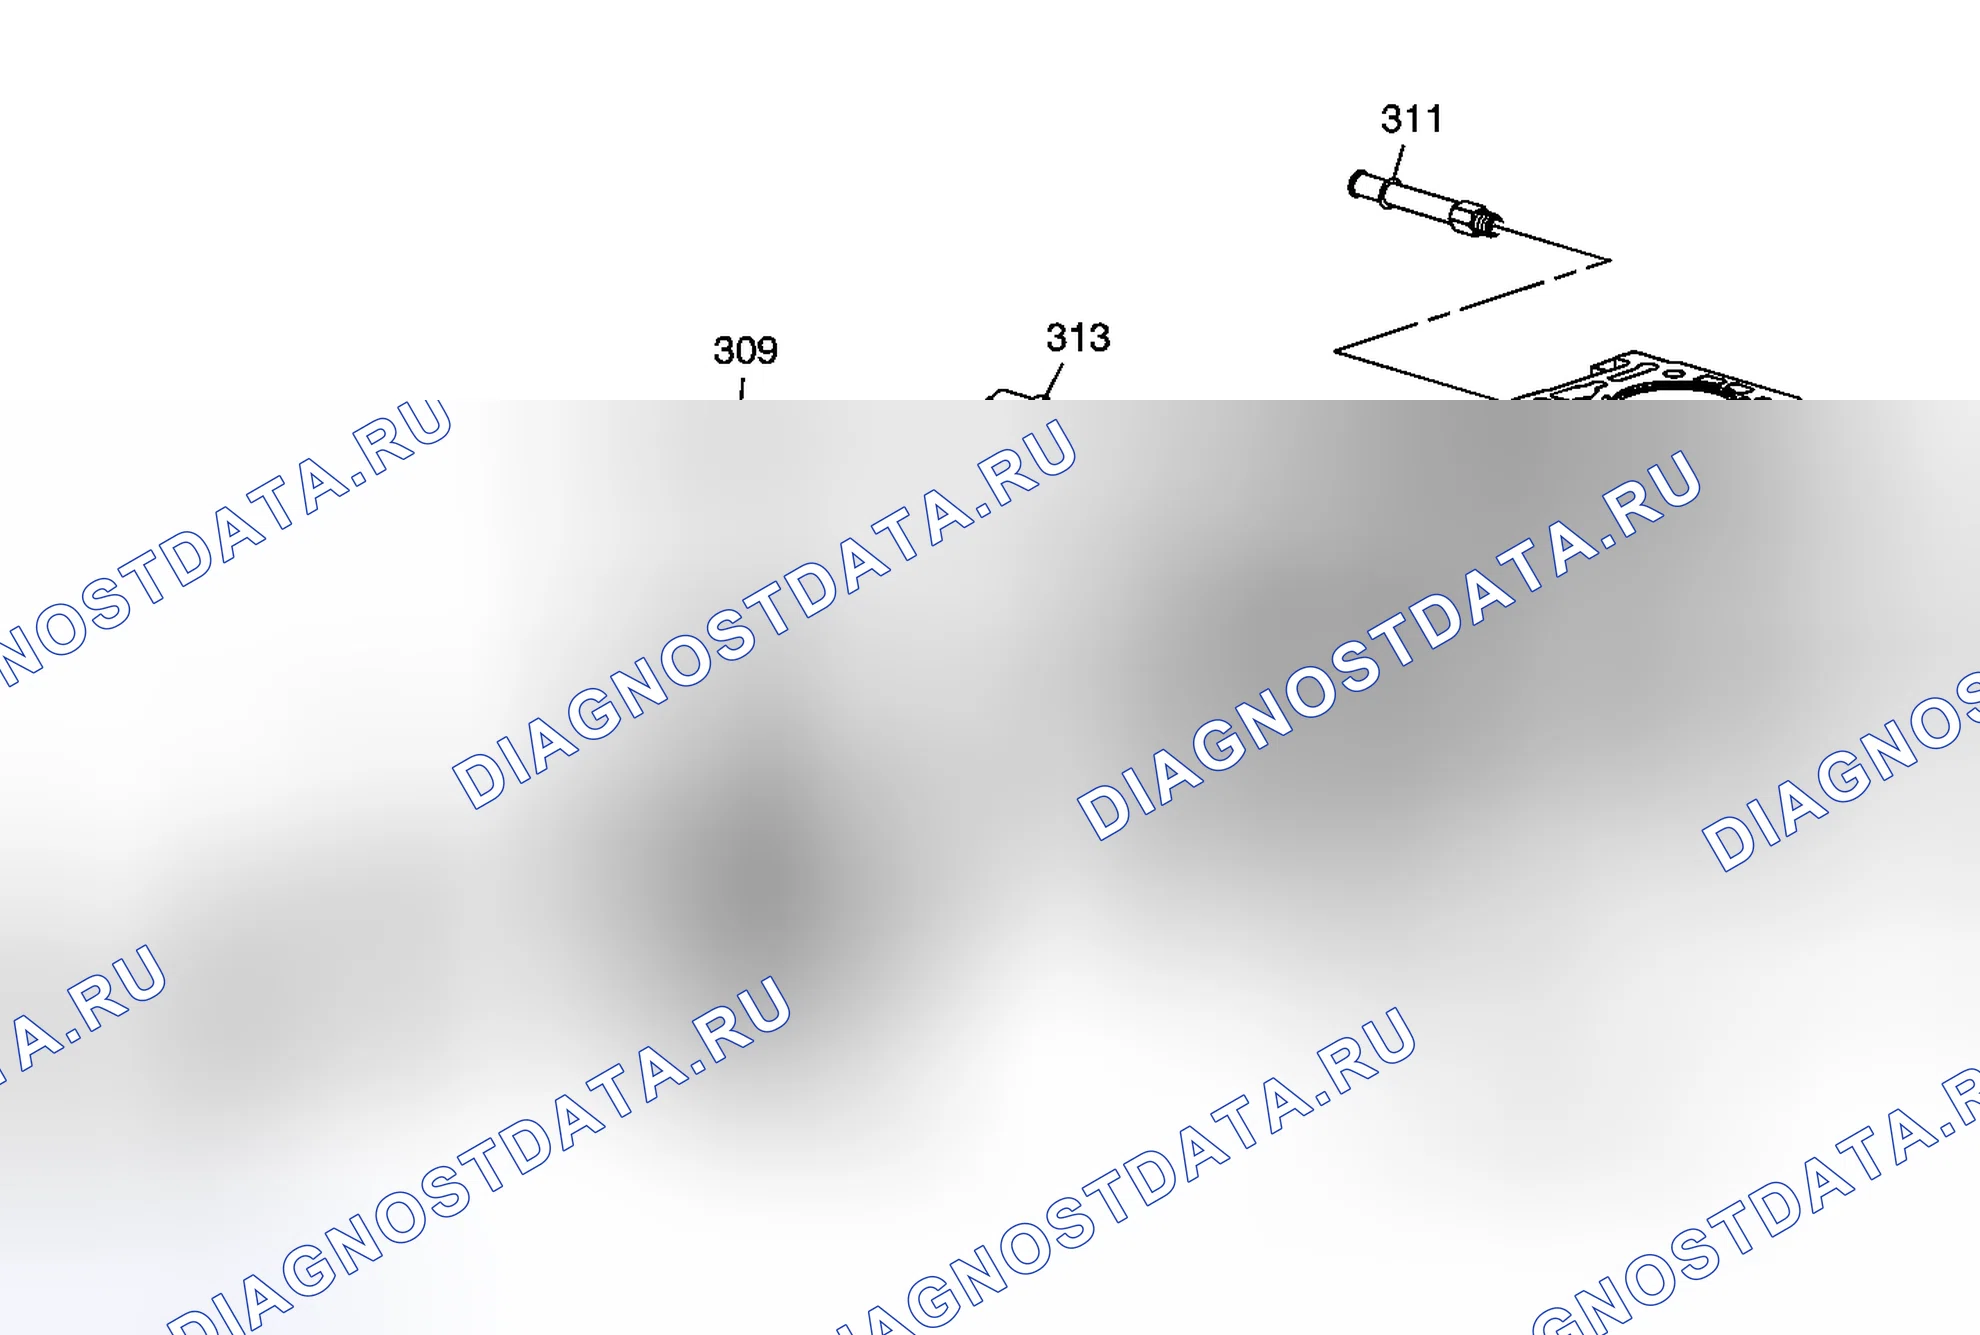
| Выноска | Наименование компонента |
|---|---|
| 300 | Водяной насос |
| 301 | Шкив водяного насоса |
| 302 | Болт шкива водяного насоса |
| 303 | Прокладка водяного насоса |
| 304 | Болт водяного насоса |
| 305 | Корпус термостата |
| 306 | Уплотнение корпуса термостата |
| 307 | Болт корпуса термостата |
| 308 | Водовыпуск |
| 309 | Болт выхода воды |
| 310 | Уплотнение выхода воды |
| 311 | Фитинг входного шланга нагревателя |
| 312 | Фитинг выходного шланга нагревателя |
| 313 | Датчик температуры ОЖ |
Схема №51

| Выноска | Наименование компонента |
|---|---|
| 400 | Масляный поддон |
| 401 | Болт масляного поддона |
| 401 | Болт масляного поддона |
| 402 | Гайка масляного поддона |
| 403 | Шпилька масляного поддона |
| 404 | Пробка для слива масла |
| 405 | Прокладка пробки слива масла |
| 406 | Приемная трубка масляного насоса |
| 407 | Болт заборной трубки масляного насоса |
| 407 | Болт заборной трубки масляного насоса |
| 408 | Масляный фильтр |
| 409 | Переходник масляного фильтра |
| 410 | Перепускной клапан масляного фильтра |
| 411 | Масляный насос |
| 412 | Уплотнение масляного насоса |
| 413 | Болт масляного насоса |
| 414 | Предохранительный клапан давления масла |
| 415 | Пружина предохранительного клапана давления масла |
| 416 | Заглушка предохранительного клапана давления масла |
| 417 | Внутренняя шестерня масляного насоса |
| 418 | Внешняя шестерня масляного насоса |
| 419 | Прокладка приемного патрубка масляного насоса |
| 420 | Реле давления масла |
| 421 | Электромагнитный клапан привода с распределительным валом |
| 422 | Болт электромагнитного клапана привода положения распределительного вала |
| 423 | Трубка индикатора уровня масла |
| 424 | Указатель уровня масла |
| 425 | Шпилька трубки указателя уровня масла |
| 426 | Гайка трубки индикатора уровня масла |
Схема №52
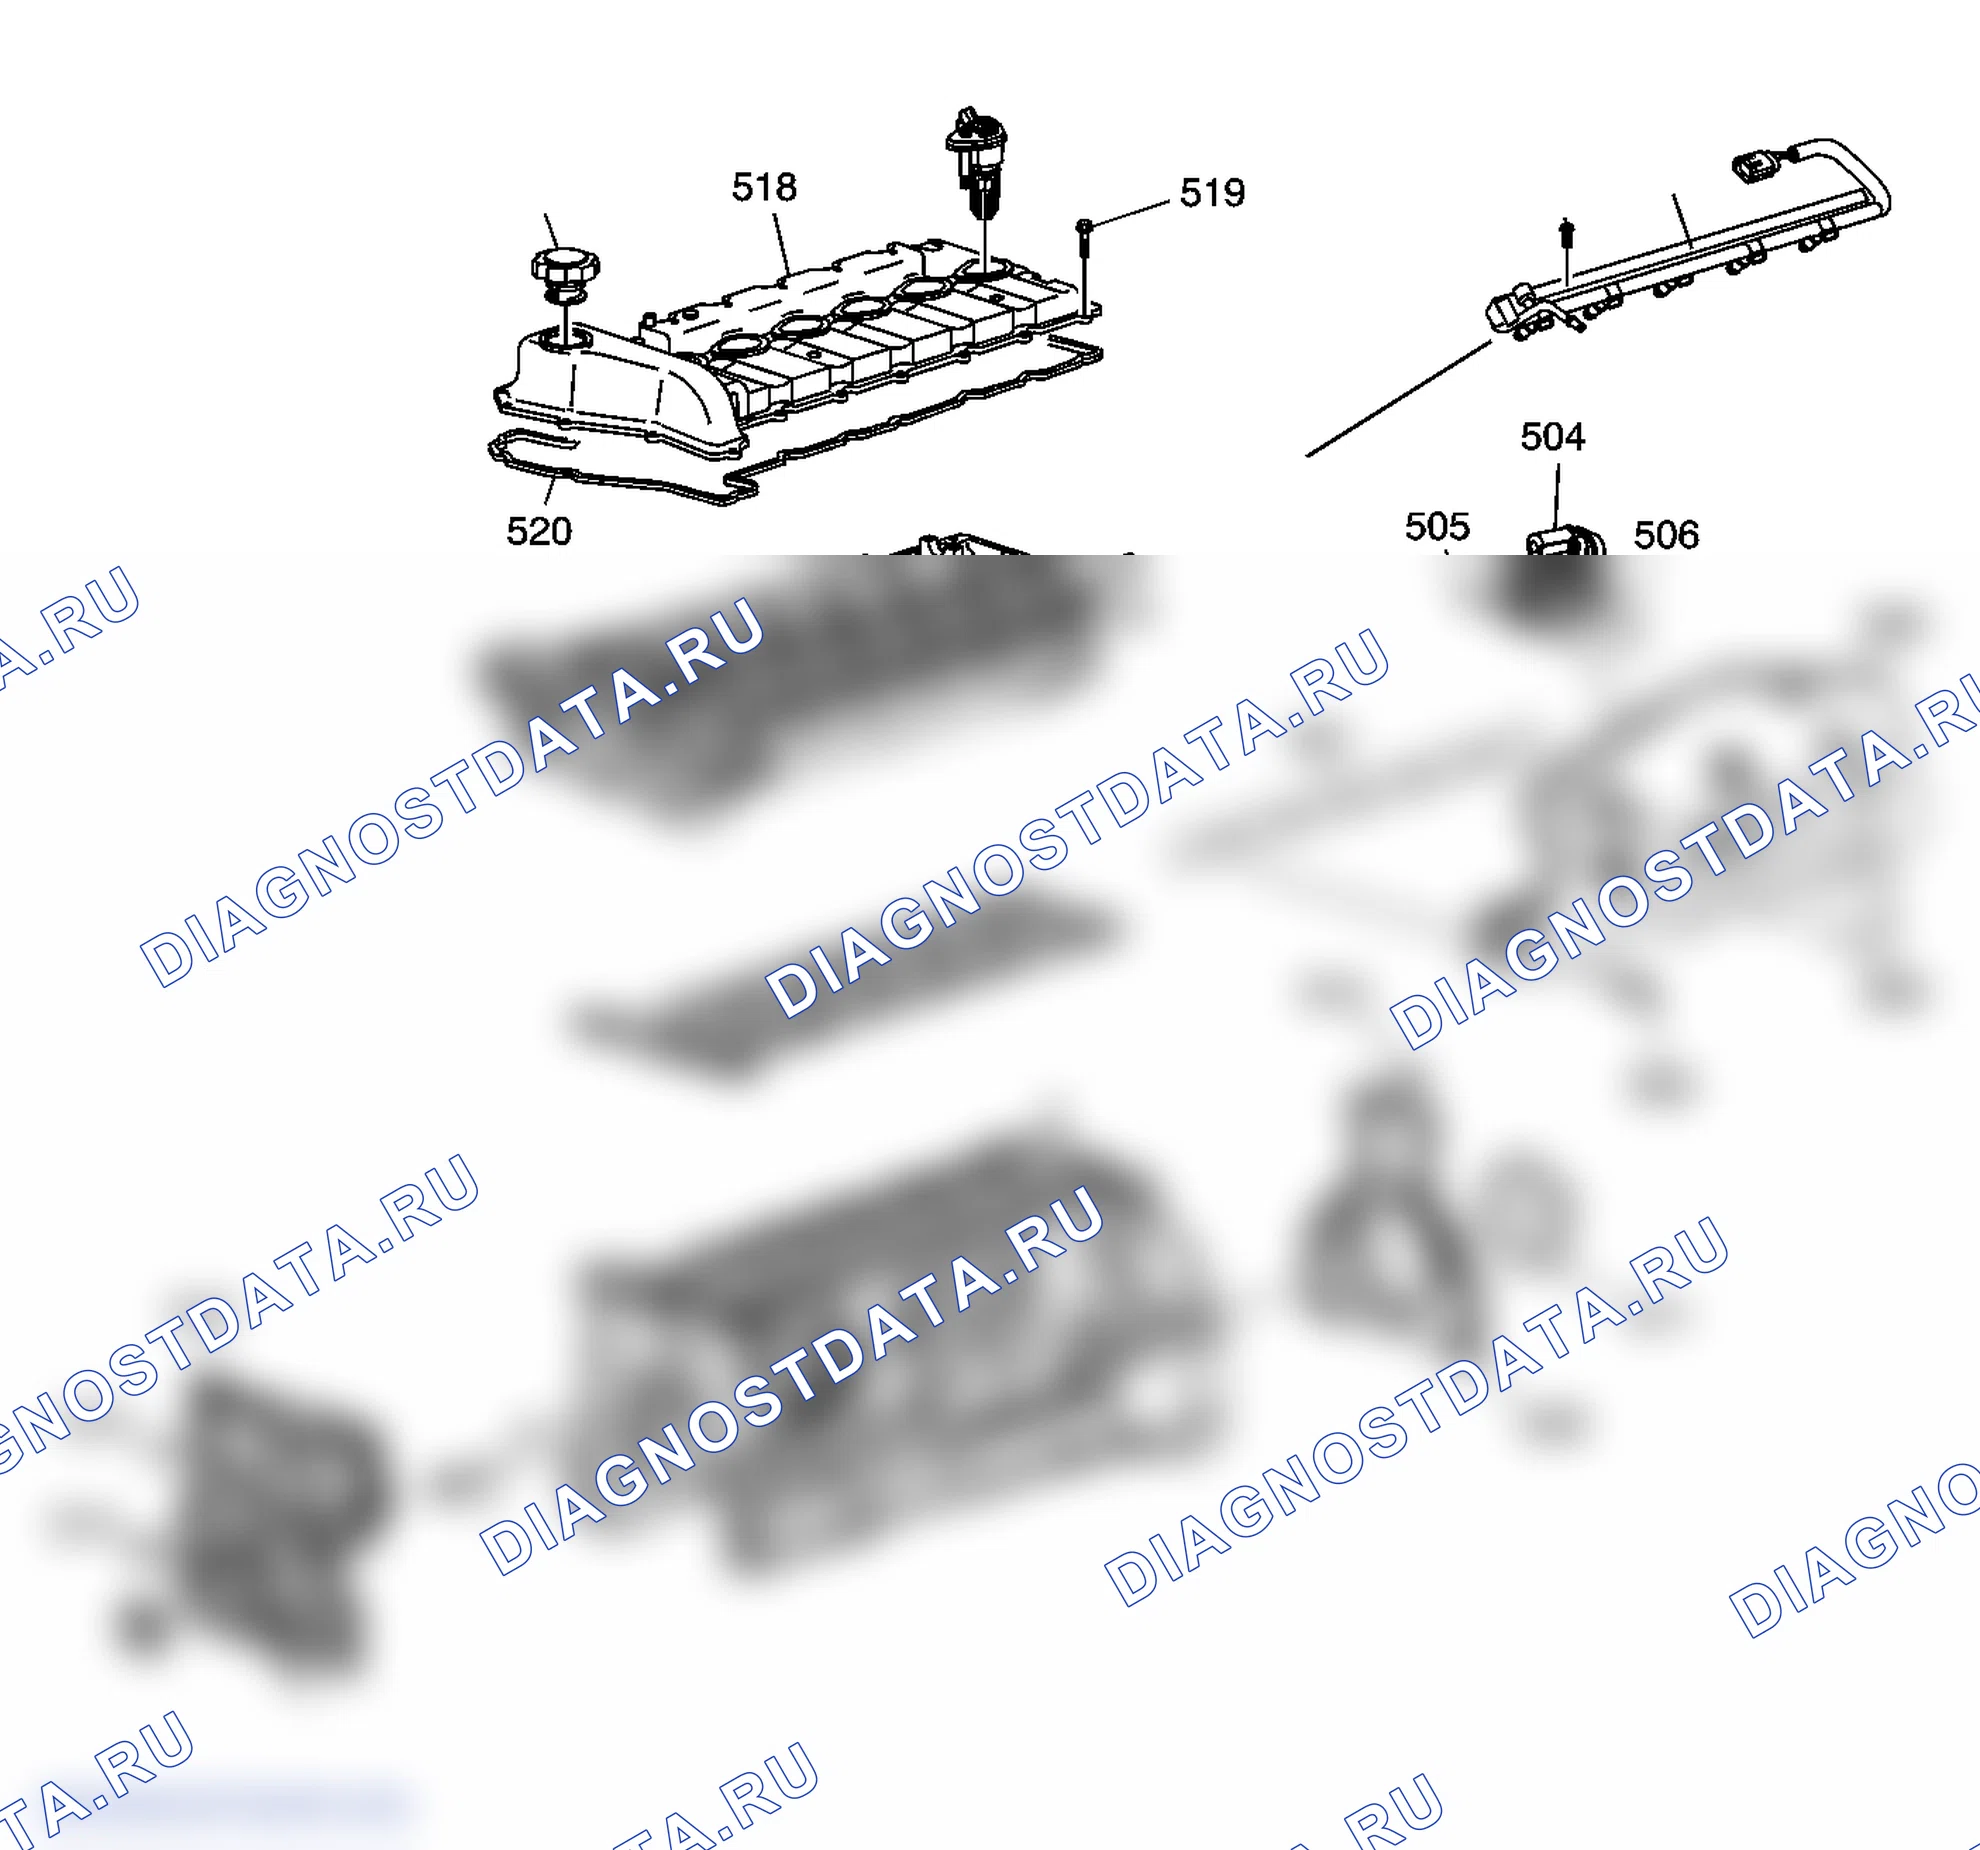
| Выноска | Наименование компонента |
|---|---|
| 500 | Впускной коллектор |
| 501 | Уплотнение впускного коллектора |
| 502 | Болт впускного коллектора |
| 503 | Принудительный вентиляционный шланг картера |
| 504 | Модуль управления дроссельной заслонкой |
| 505 | Болт модуля управления дросселем |
| 506 | Уплотнение модуля управления дросселем |
| 507 | Направляющая топливного инжектора |
| 508 | Болт направляющей топливного инжектора |
| 509 | Корпус заднего масляного уплотнения коленчатого вала |
| 510 | Болт заднего корпуса масляного уплотнения коленчатого вала |
| 511 | Задний сальник коленчатого вала |
| 512 | Передняя крышка двигателя |
| 513 | Болт передней крышки двигателя |
| 514 | Болт передней центральной крышки двигателя |
| 515 | Переднее масляное уплотнение двигателя |
| 516 | Болт передней крышки двигателя |
| 517 | Проставка болта передней крышки двигателя |
| 518 | Крышка распределительного вала |
| 519 | Болт крышки распределительного вала |
| 520 | Уплотнение крышки распределительного вала |
| 521 | Крышка для заполнения маслом |
Схема №53
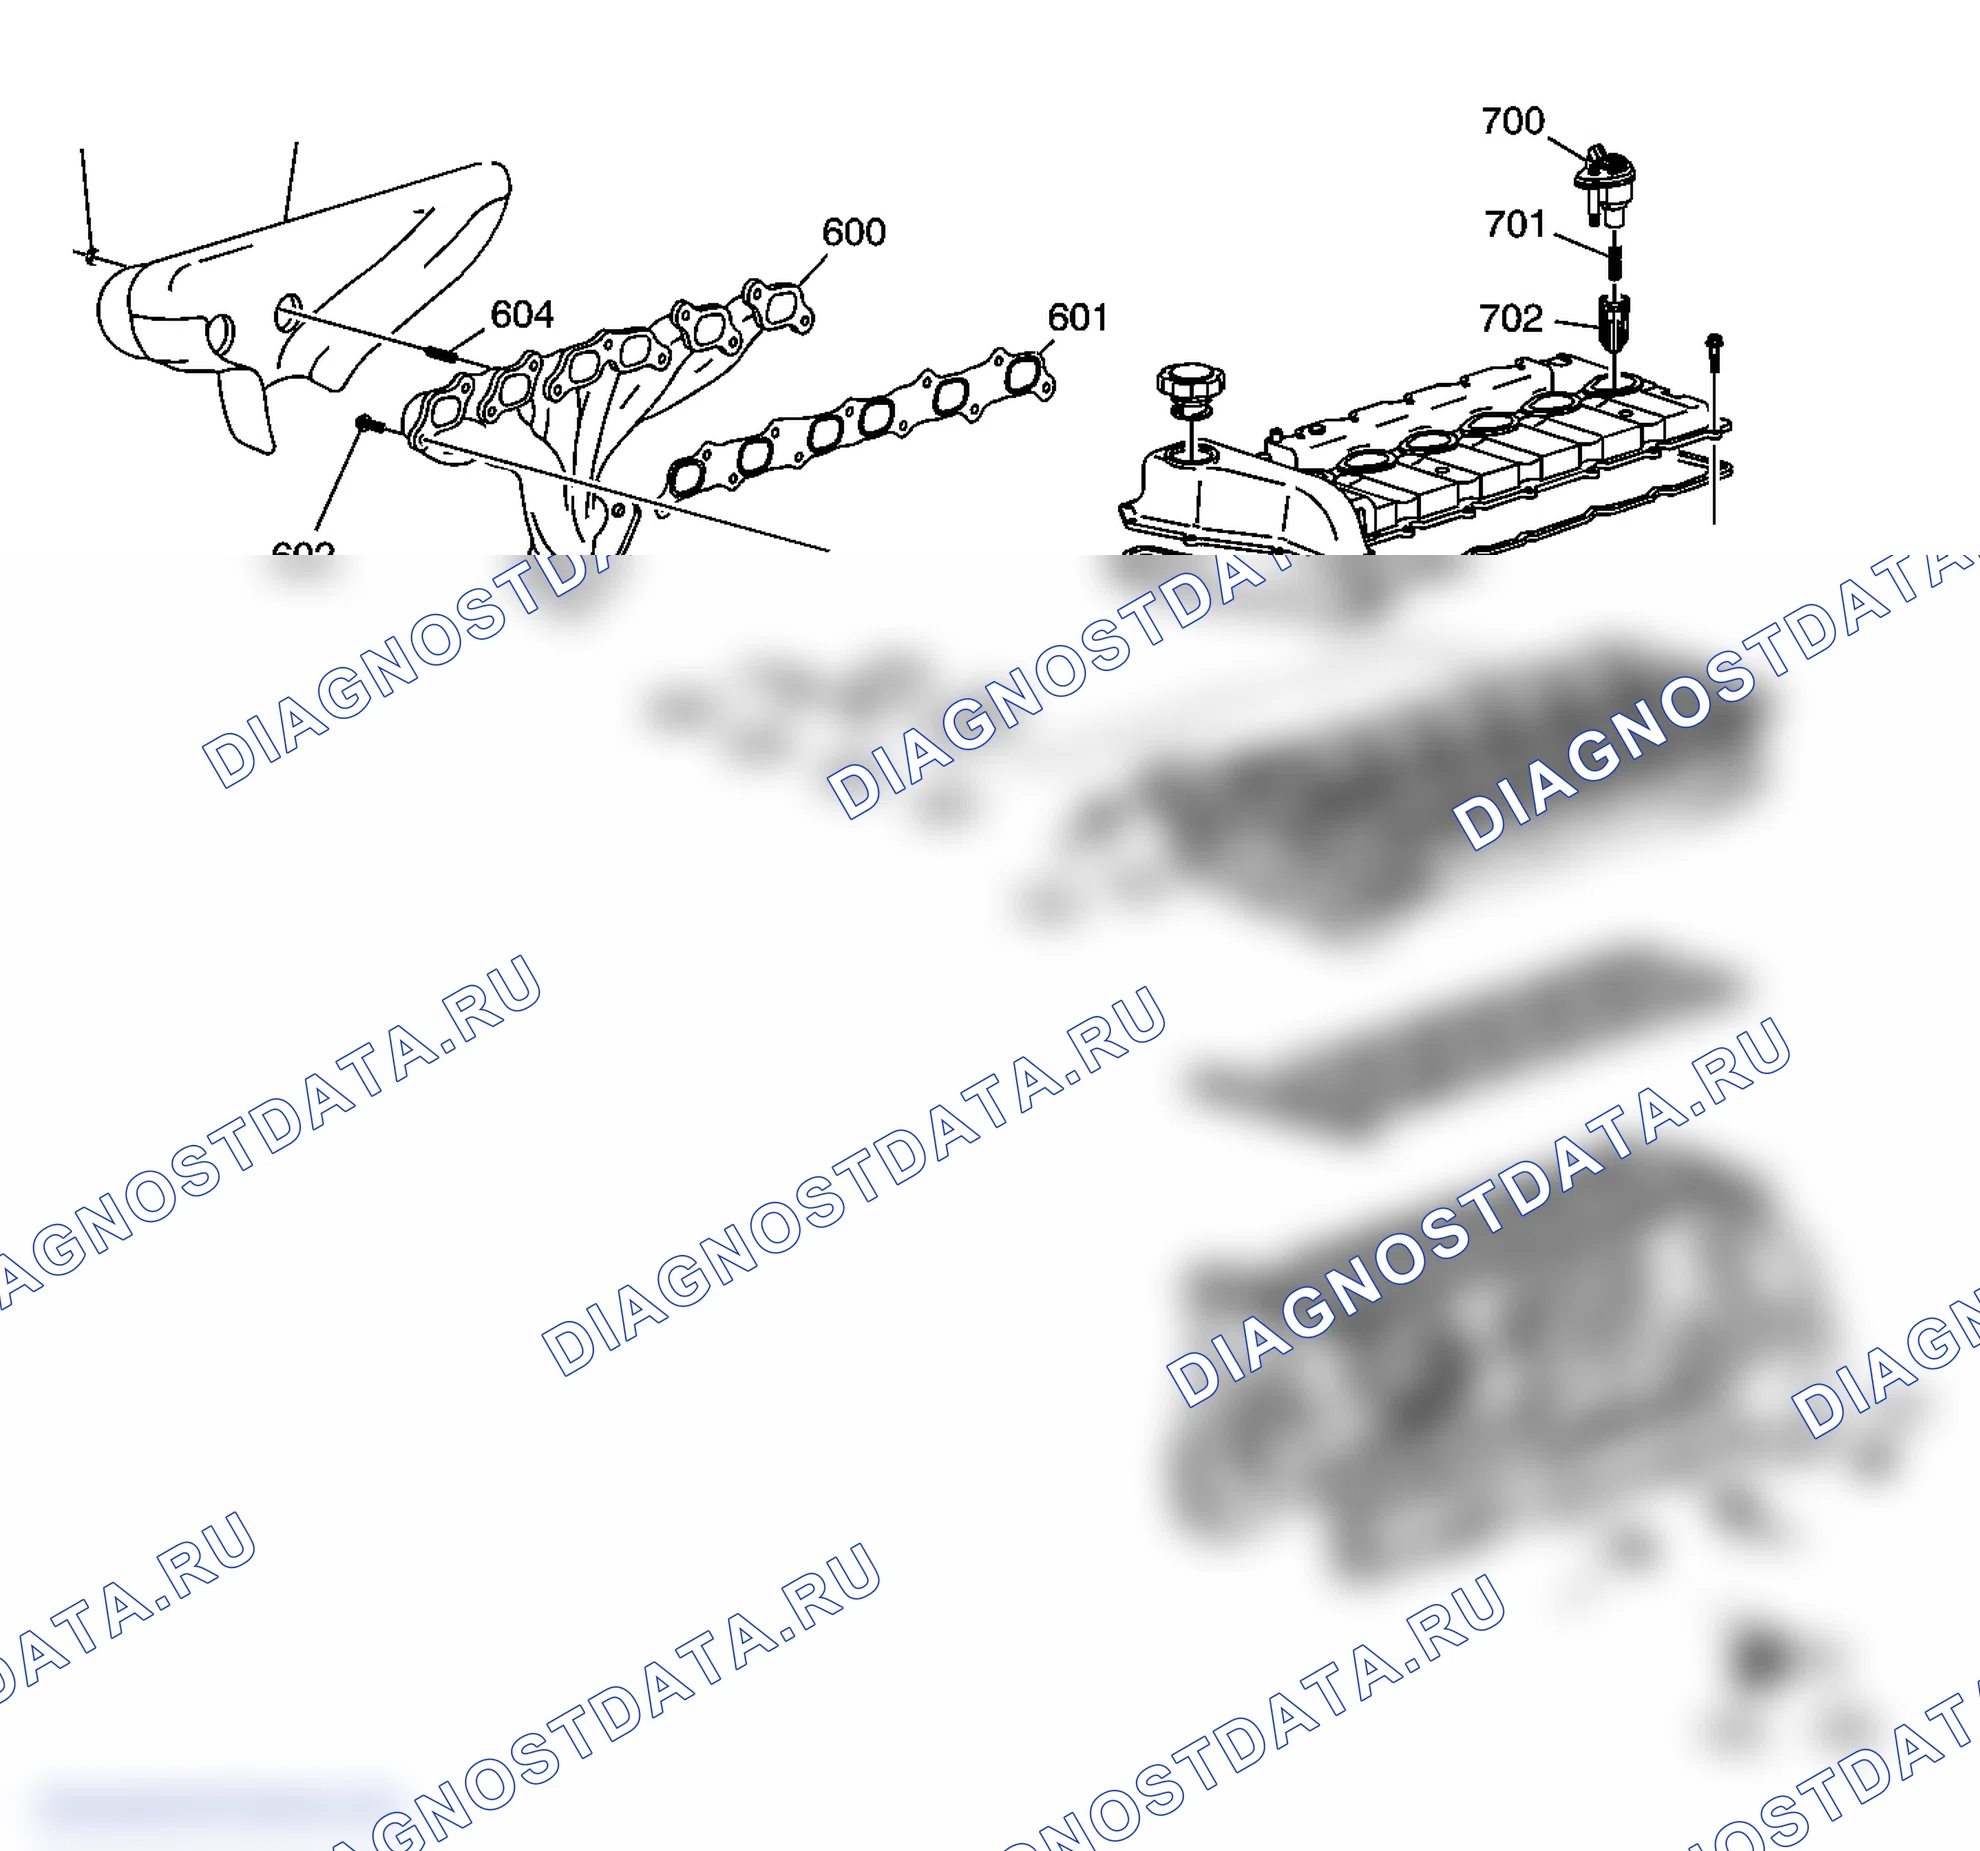
| Выноска | Наименование компонента |
|---|---|
| 600 | Выпускной коллектор |
| 601 | Прокладка выпускного коллектора |
| 602 | Болт выпускного коллектора |
| 603 | Тепловой экран выпускного коллектора |
| 604 | Шпилька теплового экрана выпускного коллектора |
| 605 | Гайка теплового экрана выпускного коллектора |
| 606 | A.i.r. Крышка |
| 607 | A.i.r. Прокладка крышки |
| 608 | A.i.r. Шпилька крышки |
| 609 | A.i.r. Накидная гайка |
| 700 | Блок управления зажиганием |
| 701 | Пружина модуля управления зажиганием |
| 702 | Кожух модуля управления зажиганием |
| 703 | Датчик положения распределительного вала выпуска |
| 704 | Болт датчика положения распределительного вала выпуска |
| 705 | Соленоид продувки фильтра EVAP |
| 706 | Электромагнитный болт продувочного соленоида выпускного фильтра EVAP |
| 707 | Датчик детонации |
| 708 | Датчик детонации |
| 709 | Датчик положения коленвала |
| 710 | Болт датчика положения коленчатого вала |
Схема №54
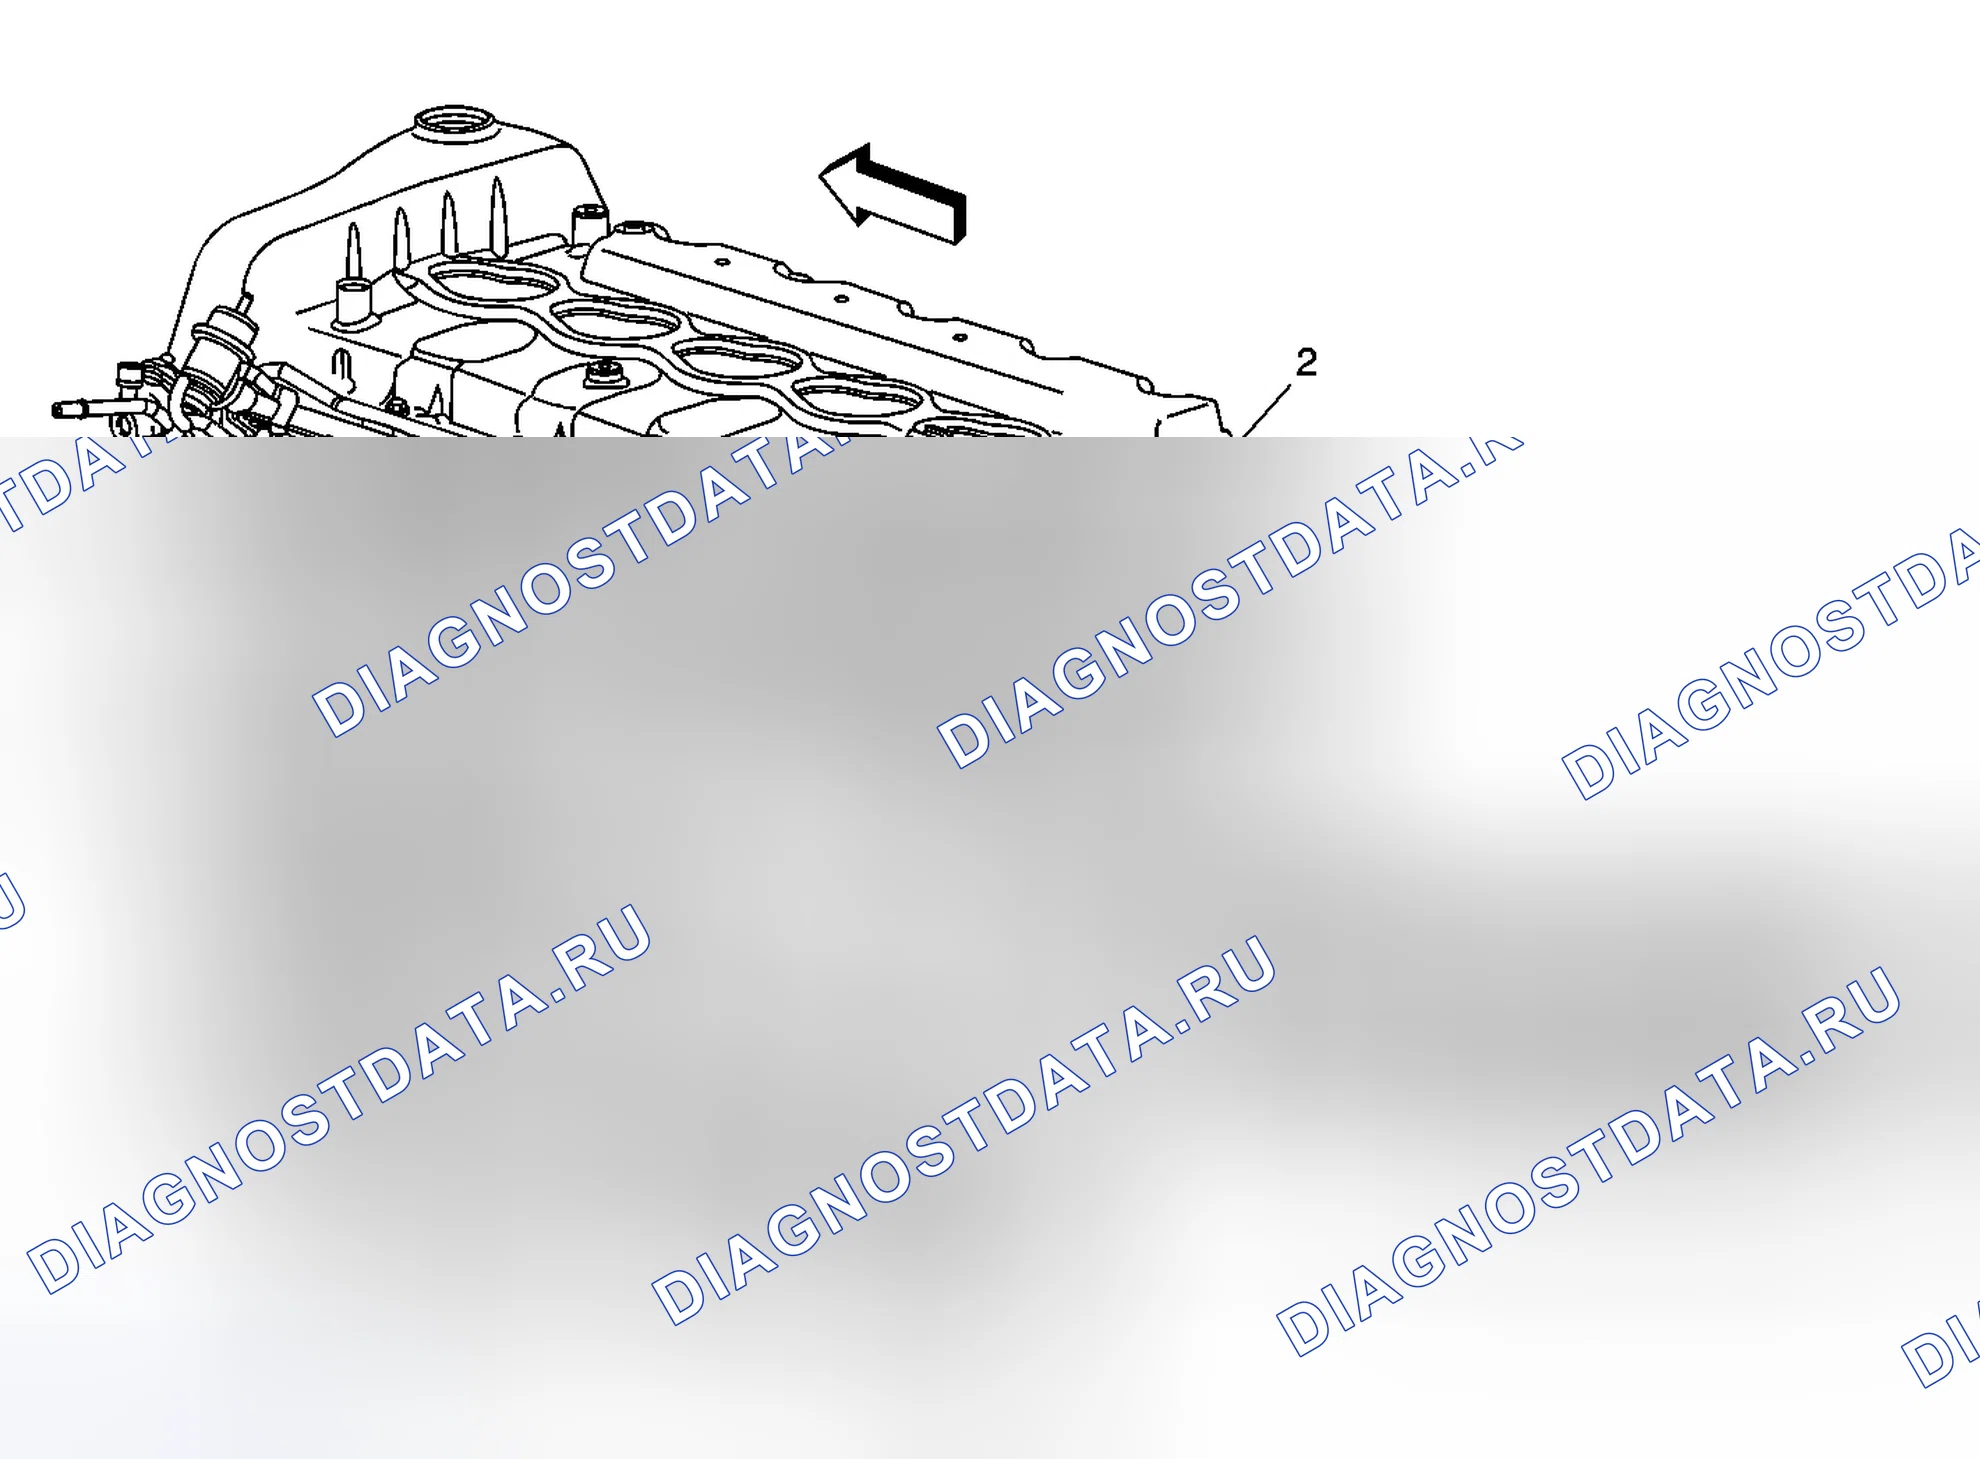
| Выноска | Наименование компонента |
|---|---|
| 1 | Расположение идентификатора двигателя |
| 2 | Расположение идентификатора двигателя |
| 3 | Первая цифра идентифицирует место сборки двигателя - все первые цифры будут V, этот двигатель строится только на Flint двигатель South |
| 4 | Вторая цифра обозначает год сборки |
| 5 | Третья и четвертая цифры обозначают месяц сборки |
| 6 | Пятая и шестая цифры обозначают дату сборки |
| 7 | Цифры с седьмой по десятую обозначают последовательность сборки двигателя |
Схема №55
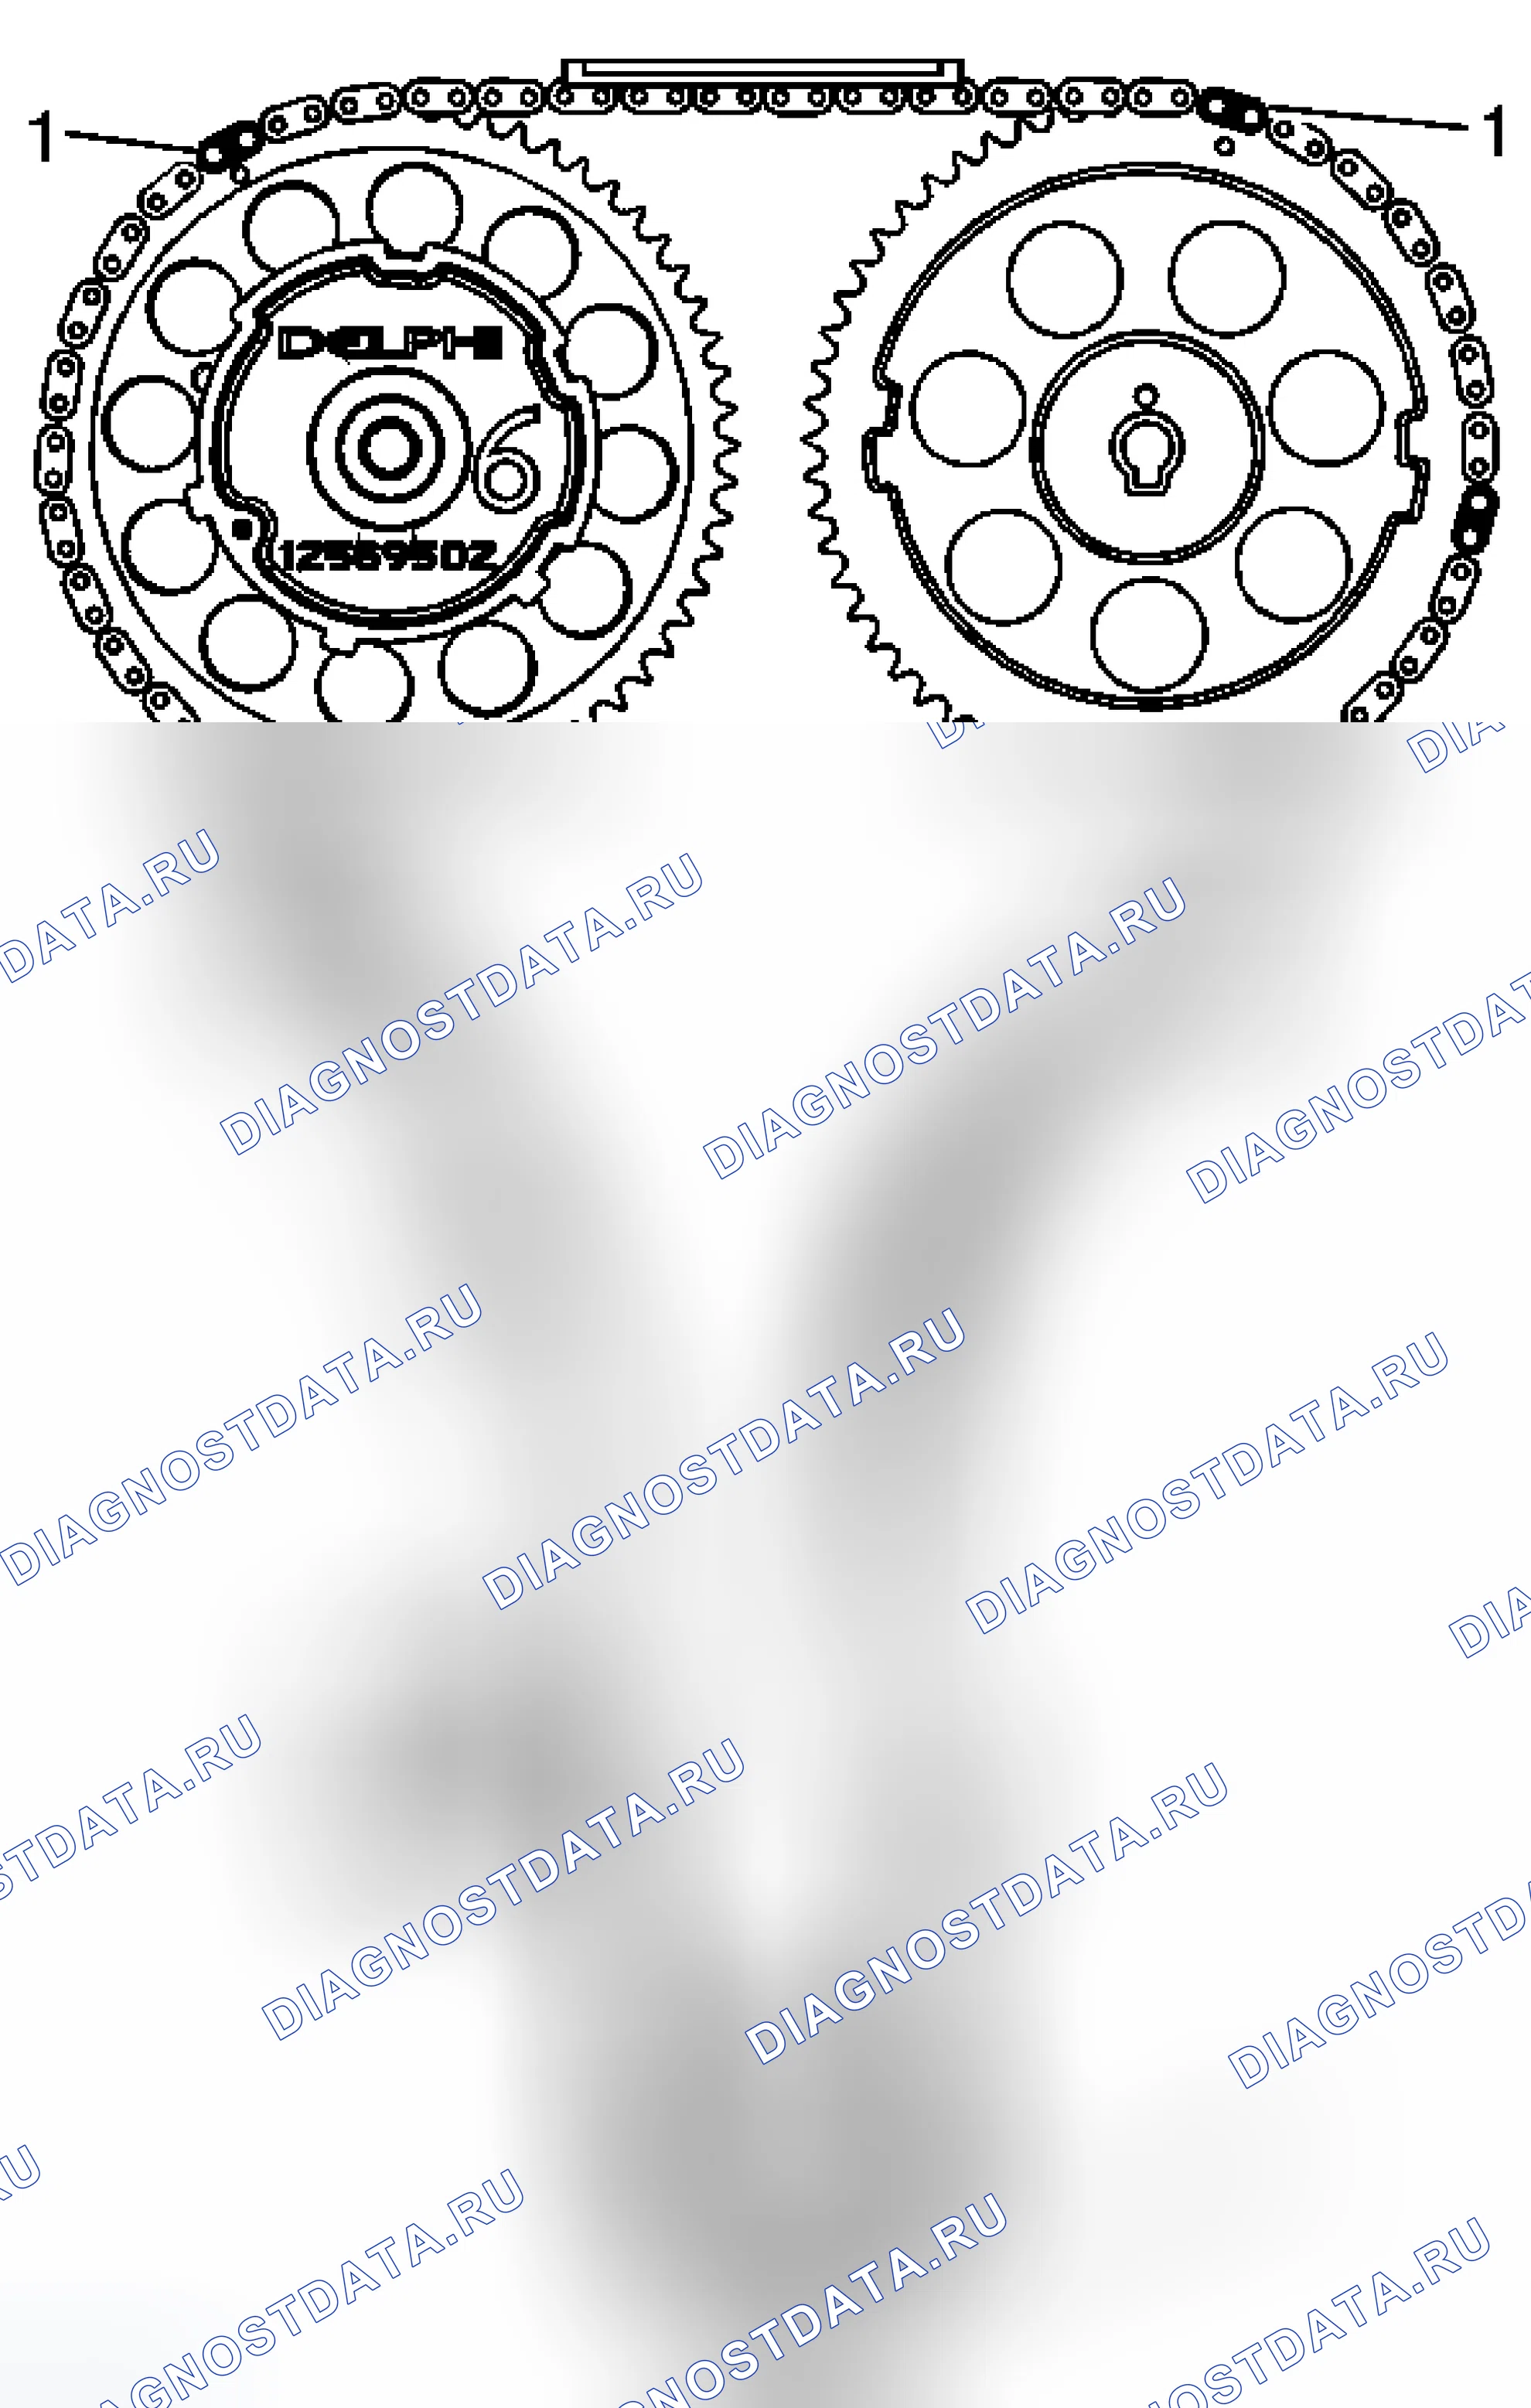
| Выноска | Наименование компонента |
|---|---|
| 1 | Отметки времени |
| 1 | Отметки времени |
| 1 | Отметки времени |
Неустойчивый
Испытайте транспортное средство в тех же условиях, о которых сообщил клиент, чтобы убедиться, что система работает должным образом.
Пропуск воспламенения базового двигателя без внутренних шумов двигателя
| Причина | Исправление |
|---|---|
| Неисправности (сильное растрескивание, неровности или отсутствующие участки) ремня привода вспомогательных устройств (Неисправности в системе привода вспомогательных устройств и / или компонентов могут вызывать изменения оборотов двигателя и приводить к пропуску зажигания расшифровка кода ошибки. Код пропуска зажигания может присутствовать без фактического условия пропуска зажигания). | Заменить приводной ремень. |
| Изношенные, поврежденные или неправильно выровненные компоненты вспомогательного привода или чрезмерное биение шкива могут привести к пропуску зажигания расшифровка кода ошибки. (Код пропуска зажигания может присутствовать без фактического условия пропуска зажигания.) | Осмотреть компоненты и при необходимости отремонтируйте или заменить их. |
| Неплотно или неправильно установленный маховик двигателя или балансир коленчатого вала (Код пропуска зажигания может присутствовать без фактического условия пропуска зажигания.) | При необходимости отремонтируйте или заменить маховик и/или балансир. |
| Ограниченная система выпуска (серьезное ограничение потока выхлопных газов может привести к значительной потере характеристик двигателя и может привести к установлению расшифровка кода ошибки. Возможные причины ограничений включают разрушенные или вдавленные трубы или заглушенные глушители и / или каталитические нейтрализаторы). | Отремонтируйте или заменить по мере необходимости. |
| Неправильно установленные или поврежденные вакуумные шланги | Отремонтируйте или заменить по мере необходимости. |
| Неправильное уплотнение между впускным коллектором и головкой цилиндров или корпусом дроссельной заслонки. | При необходимости заменить впускной коллектор, прокладки, головку цилиндров и / или корпус дроссельной заслонки. |
| Неправильно установленный или поврежденный абсолютное давление во впускном коллекторе-датчик (уплотнительная втулка абсолютное давление во впускном коллекторе-датчика не должна быть разорвана или повреждена). | При необходимости отремонтируйте или заменить датчик абсолютное давление во впускном коллекторе. |
| Повреждение корпуса датчика абсолютное давление во впускном коллекторе и / или уплотнительного кольца | Заменить впускной коллектор. |
| Изношенные или ослабленные коромысла клапанов (концевые крышки подшипников коромысла и / или игольчатые подшипники должны быть неповрежденными и находиться в надлежащем положении) | При необходимости заменить коромысла клапана. |
| Изношенные регуляторы зазора клапана | Заменить регуляторы зазоров клапанов. |
| Заедание клапанов (накопление углерода на штоке клапана может привести к неправильному закрытию клапана). | Отремонтируйте или заменить по мере необходимости. |
| Чрезмерно изношенная или неправильно выровненная цепь синхронизации | При необходимости заменить цепь ГРМ и звездочки. |
| Изношенные лепестки распределительного вала | Заменить кулачковый вал и регуляторы люфта клапана. |
| Избыточное давление масла | Выполнить испытание масла под давлением. См. " Диагностика и тестирование давления масла ". Отремонтируйте или заменить масляный насос в соответствии с требованиями. |
| Неисправность прокладки головки цилиндров и / или растрескивание или иные повреждения проходов головки цилиндров и системы охлаждения блока двигателя. (Расход охлаждающей жидкости может привести или не привести к перегреву двигателя.) | Осмотреть головку цилиндров, блок цилиндров и / или прокладку головки двигателя на предмет наличия в свечах зажигания следов охлаждающей жидкости, при необходимости отремонтируйте или заменить. |
| Изношенные поршневые кольца (расход масла может вызвать или не вызвать пропуск зажигания двигателя). | Осмотреть свечи зажигания на наличие масляных отложений. Осмотреть цилиндры на предмет потери компрессии. См. " Испытание двигателя на компрессию ". Провести испытание цилиндра на утечку и компрессию, чтобы определить причину. Отремонтируйте или заменить по мере необходимости. |
| Поврежденное реактивное колесо коленчатого вала (Поврежденное реактивное колесо коленчатого вала может привести к различным симптомам в зависимости от тяжести и места повреждения.) Системы с электронной связью (DIS или катушка на цилиндр) и сильным повреждением кольца реактивного вала могут демонстрировать периодическую потерю положения коленчатого вала, прекращают подачу сигнала, а затем повторно синхронизируют положение коленчатого вала.) Системы с электронной связью (DIS или катушка на цилиндр) и небольшим повреждением кольца реактивного вала могут не проявлять потери положения коленчатого вала. P0300 P0300 P0336 | При необходимости заменить датчик и/или коленчатый вал. |
Пропуск воспламенения базового двигателя без внутренних шумов двигателя
Пропуски зажигания на основном двигателе с ненормальным внутренним шумом в нижней части двигателя
| Причина | Исправление |
|---|---|
| Неисправности (сильное растрескивание, неровности или отсутствующие участки) ремня привода вспомогательных устройств (Неисправности в системе привода вспомогательных устройств и / или компонентов могут вызывать изменения оборотов двигателя, шумы, подобные неисправному нижерасположенному двигателю, а также приводить к условию пропуска зажигания. Код пропуска зажигания может присутствовать без фактического условия пропуска зажигания). | Заменить приводной ремень. |
| Изношенные, поврежденные или неправильно выровненные компоненты вспомогательного привода или чрезмерное биение шкива (Код пропуска зажигания может присутствовать без фактического условия пропуска зажигания.) | Осмотреть компоненты, отремонтируйте или заменить при необходимости. |
| Неплотно или неправильно установленный маховик двигателя или балансир коленчатого вала (Код пропуска зажигания может присутствовать без фактического условия пропуска зажигания.) | При необходимости отремонтируйте или заменить маховик и/или балансир. |
| Изношенные поршневые кольца (расход масла может вызвать или не вызвать пропуск зажигания двигателя). | Осмотреть свечи зажигания на наличие масляных отложений. Осмотреть цилиндры на предмет потери компрессии. См. " Испытание двигателя на компрессию ". Выполнить испытание цилиндра на утечку и компрессию, чтобы определить причину. Отремонтируйте или заменить по мере необходимости. |
| Изношенные упорные подшипники коленчатого вала (сильно изношенные упорные поверхности на коленчатом валу и / или упорном подшипнике могут позволить движение коленчатого вала вперед и назад и создать расшифровка кода ошибки без фактического условия пропуска зажигания.) | При необходимости заменить коленчатый вал и подшипники. |
Пропуски зажигания на основном двигателе с ненормальным внутренним шумом в нижней части двигателя
Пропуск воспламенения базового двигателя с утечкой охлаждающей жидкости
| Причина | Исправление |
|---|---|
| Неисправность прокладки головки цилиндров и / или растрескивание или иные повреждения проходов головки цилиндров и системы охлаждения блока двигателя. (Расход охлаждающей жидкости может привести или не привести к перегреву двигателя.) | Осмотреть на предмет насыщения свечей зажигания хладагентом. Провести испытание цилиндра на утечку. Осмотреть головку цилиндров и блок двигателя на предмет повреждений каналов для охлаждающей жидкости и/или неисправной прокладки головки. Отремонтируйте или заменить по мере необходимости. |
Пропуск воспламенения базового двигателя с утечкой охлаждающей жидкости
Пропуск воспламенения базового двигателя с чрезмерным расходом масла
| Причина | Исправление |
|---|---|
| Изношенные клапаны, направляющие клапанов и/или масляные уплотнения штока клапана | Осмотреть свечи зажигания на наличие масляных отложений. Отремонтируйте или заменить по мере необходимости. |
| Изношенные поршневые кольца (расход масла может вызвать или не вызвать пропуск зажигания двигателя). | Осмотреть свечи зажигания на наличие масляных отложений. Осмотреть цилиндры на предмет потери компрессии. См. " Испытание двигателя на компрессию ". Выполнить испытание цилиндра на утечку и компрессию, чтобы определить причину. Отремонтируйте или заменить по мере необходимости. |
Пропуск воспламенения базового двигателя с чрезмерным расходом масла
Двигатель не будет вращаться - Коленчатый вал не будет вращаться
| Причина | Исправление |
|---|---|
| Изъятый компонент системы привода вспомогательных устройств | Снять ремень привода вспомогательных устройств. Убедиться, что двигатель будет вращаться. Проверните коленчатый вал вручную в месте расположения балансира коленчатого вала или маховика. Отремонтируйте или заменить компоненты в соответствии с требованиями. |
| Изъятый гидротрансформатор автоматической коробки передач | Отвернуть болты преобразования крутящего момента в маховик. Убедиться, что двигатель вращается. Проверните коленчатый вал вручную в месте расположения балансира коленчатого вала или маховика. При необходимости отремонтируйте или заменить компоненты. |
| Разорванная цепь ГРМ | Осмотреть цепь ГРМ и шестерни. При необходимости отремонтируйте или заменить компоненты. |
| Захваченная цепь ГРМ или шестерни ГРМ | Осмотреть цепь ГРМ и шестерни на предмет наличия посторонних материалов или заедания цепи. При необходимости отремонтируйте или заменить компоненты. |
| Заедание или поломка распределительного вала | Осмотреть распределительный вал, отремонтируйте или заменить компоненты в соответствии с требованиями. |
| Изогнутый клапан в головке цилиндров | Осмотреть клапаны и головку цилиндров. Отремонтируйте или заменить компоненты в соответствии с требованиями. |
| Изымаемый масляный насос | Осмотреть масляный насос в сборе. Отремонтируйте или заменить по мере необходимости. |
| Гидравлически заблокированный цилиндр Охлаждающая жидкость/антифриз в цилиндре Масло в цилиндре Топливо в цилиндре | Снять свечи зажигания и проверить наличие жидкости в цилиндре. При вращении двигателя со снятыми свечами зажигания поршень (на такте сжатия) вытолкнет жидкость из камеры сгорания. Осмотреть на предмет неисправной / сломанной прокладки головки. Осмотреть на предмет треснувшего блока двигателя или головки цилиндра. Осмотреть на предмет налипшего топливного инжектора. Отремонтируйте или заменить компоненты по мере необходимости. |
| Материал в цилиндре Сломанный клапан Сломанное поршневое кольцо (кольца) Поршневой материал Посторонний материал | Осмотреть цилиндр на наличие поврежденных компонентов и/или посторонних материалов. При необходимости отремонтируйте или заменить компоненты. |
| Изношенный коленчатый вал или шатунные подшипники | Осмотреть подшипники коленчатого вала и шатуна. При необходимости отремонтируйте или заменить компоненты. |
| Изогнутый или сломанный шатун | Осмотреть шатуны, при необходимости отремонтируйте или заменить компоненты. |
| Сломанный коленчатый вал | Осмотреть коленчатый вал. При необходимости отремонтируйте или заменить компоненты. |
Двигатель не будет вращаться - Коленчатый вал не будет вращаться
Охлаждающая жидкость в камере сгорания
| Причина | Исправление |
|---|---|
| ОПРЕДЕЛЕНИЕ: Чрезмерный белый дым и / или запах типа сжатия охлаждающей жидкости, поступающий из выхлопной трубы, может указывать на наличие охлаждающей жидкости в камере сгорания. Низкие уровни охлаждающей жидкости, неработающий вентилятор охлаждения или неисправный термостат могут приводить к " перегреву ", который может привести к повреждению компонентов двигателя. Более медленная, чем нормальная, скорость проворачивания коленчатого вала может указывать на попадание охлаждающей жидкости в камеру сгорания. См. " Двигатель не проворачивается - коленчатый вал не проворачивается ". Удалить свечи зажигания и проверить на предмет наличия охлаждающей жидкости. | |
| Неисправна прокладка головки цилиндров | Заменить прокладку головки и компоненты в соответствии с требованиями. См. " Очистка и проверка головки цилиндров " и " Замена головки цилиндров ". |
| Деформированная головка цилиндров | Заменить головку цилиндров и прокладку (см. раздел " Замена головки цилиндров "). |
| Треснувшая головка цилиндров | Заменить головку цилиндров и прокладку. |
| Растресканная гильза цилиндра или блок двигателя | При необходимости заменить компоненты. |
| Пористость головки цилиндров или блока цилиндров двигателя | При необходимости заменить компоненты. |
Охлаждающая жидкость в камере сгорания
Охлаждающая жидкость в моторном масле
| Причина | Исправление |
|---|---|
| ОПРЕДЕЛЕНИЕ: Поврежденная или обесцвеченная боковая прокладка цилиндра или " переполнение " компрессионного масла двигателя может указывать на попадание охлаждающей жидкости в картер двигателя. Низкие уровни охлаждающей жидкости, неработающий вентилятор охлаждения или неисправный термостат могут привести к " перегреву ", который может привести к повреждению компонента двигателя. Загрязненное масло двигателя и масляный фильтр должны быть заменены. Проверить масло на предмет чрезмерного вспенивания или переполнения. Масло, разбавленное охлаждающей жидкостью, может не смазывать должным образом подшипники коленчатого вала и может привести к повреждению компонента. См. | |
| Неисправен внешний маслоохладитель двигателя | При необходимости заменить компоненты. |
| Неисправна прокладка головки цилиндров | Заменить прокладку головки и компоненты в соответствии с требованиями. См. " Очистка и проверка головки цилиндров " и " Замена головки цилиндров ". |
| Деформированная головка цилиндров | Заменить прокладку головки цилиндров (см. раздел " Замена головки цилиндров "). |
| Треснувшая головка цилиндров | Заменить головку цилиндров и прокладку. |
| Растресканная гильза цилиндра или блок двигателя | При необходимости заменить компоненты. |
| Пористость головки цилиндров, блока цилиндров или коллектора | При необходимости заменить компоненты. |
| Неисправное уплотнение на передней крышке двигателя | Переуплотните или заменить переднюю крышку. |
Охлаждающая жидкость в моторном масле
Необходимые инструменты
J 38722 Тестер компрессии. См. " Специальные инструменты ".
Испытание на давление сжатия цилиндров двигателя определяет состояние колец, клапанов и прокладки головки.
- Снять воздуховод с модуля управления дроссельной заслонкой.
- Снять модули управления зажиганием.
- Отключить топливную систему.
- Снять свечи зажигания.
- Измерить компрессию двигателя, используя следующую процедуру: Прочно установить J 38722 в отверстие свечи зажигания. См. " Специальные инструменты ". Попросите помощника провернуть двигатель через как минимум четыре такта сжатия в испытательном цилиндре. Проверить и записать показания на J 38722 при каждом такте. См. " Специальные инструменты ". Отсоединить J 38722. См. " Специальные инструменты ". Повторить испытание на компрессию для каждого цилиндра.
- Записать показания сжатия со всех цилиндров. Нормальное показание должно составлять приблизительно 1482 к Па (215 фунт / кв. дюйм). Самое низкое показание не должно быть меньше 70 процентов от самого высокого показания.
- Ниже приведены примеры возможных измерений: При нормальном измерении компрессии компрессия быстро и равномерно нарастает до заданной компрессии на каждом цилиндре. Когда сжатие является низким при первом ходе и имеет тенденцию нарастать при последующих ходах, но не достигает нормального сжатия, или если сжатие значительно улучшается при добавлении трех впрысков масла, причиной могут быть поршневые кольца. Когда сжатие низкое на первом такте и не нарастает на последующих тактах, или добавление масла не влияет на сжатие, причиной могут быть клапаны. Когда компрессия низкая на двух соседних цилиндрах, или в картере присутствует хладагент, причиной может быть прокладка головки.
- Установить воздуховод на корпус дросселя.
- Установить свечи зажигания.
- Включить топливную систему.
- Установить модули управления зажиганием.
J 35667-A Тестер утечки головки цилиндров. См. " Специальные инструменты ".
- Отсоединить отрицательный кабель массы батареи.
- Снять свечи зажигания (см. раздел " Замена свечи зажигания " в разделе " Управление двигателем ").
- Повернуть коленчатый вал, чтобы поместить поршень в испытываемый цилиндр в верхней мертвой точке (ВМТ) такта сжатия.
- Установить J 35667-A. См. раздел " Специальные инструменты ".
- Приложите давление воздуха к J 35667-A и отрегулировать в соответствии с инструкциями производителя. См. " Специальные инструменты ".
- Записать значение утечки из цилиндра. Утечка из цилиндра, превышающая 25 процентов, считается чрезмерной и может потребовать обслуживания компонентов. В ситуациях чрезмерной утечки проверить следующие условия: Звуки утечки воздуха в модуле управления дроссельной заслонкой или шланге впуска воздуха могут указывать на изношенный или сгоревший впускной клапан или сломанную клапанную пружину. Звуки утечки воздуха в выхлопной трубе выхлопной системы могут указывать на изношенный или сгоревший выпускной клапан или сломанную клапанную клапанную пружину. Звуки утечки воздуха из картера, трубки индикатора уровня масла или маслозаправочной трубки могут указывать на изношенные поршневые поршневые кольца, поврежденную головку или поврежденную головку.
- Провести испытание на герметичность остальных баллонов и записать значения.
Передняя опора двигателя
- Установить домкрат под масляный поддон.
- Вставить деревянный блок между масляным поддоном двигателя и домкратом полюса.
- Поднять домкрат до соприкосновения деревянной колодки с масляным поддоном двигателя.
- Поднять двигатель, чтобы слегка натянуть резиновую подушку. Наблюдайте за обеими опорами, поднимая двигатель.
- Заменить крепления, если существует любое из следующих условий: Жесткая резиновая поверхность, покрытая тепловыми трещинами. Резиновая подушка отделена от металлической пластины крепления. Резиновая подушка расколота по центру. Крепление протекает
- Если имеется перемещение между металлической пластиной крепления и точками ее крепления, опустить двигатель и затянуть болты или гайки, крепящие крепление к двигателю, раме или кронштейну.
J 36660-A Измеритель угла крутящего момента
J 44218 Установщик уплотнений. См. " Специальные инструменты ".
J 44219 Центровочные штифты крышки. См. " Специальные инструменты ".
J 44227 Задний уплотнитель. См. " Специальные инструменты ".
J 36660-A Измеритель угла крутящего момента
J 44220 Кронштейн подъема двигателя. См. " Специальные инструменты ".
Требуется инструмент
J 41240 Съемник сцепления вентилятора и установщик. См. " Специальные инструменты ".
- Установить J 41240 для удержания шкива. См. раздел " Специальные инструменты ".
- Отвернуть болты шкива водяного насоса.
- Извлечь J 41240. См. " Специальные инструменты ".
- Снять шкив водяного насоса
- Отвернуть болты водяного насоса.
- Снять водяной насос.
- Снять прокладку водяного насоса.
J 41816-2 Протектор конца коленчатого вала. См. " Специальные инструменты ".
- Вывернуть болт балансира коленчатого вала.
- Установить J 41816-2 в конец коленчатого вала. См. " Специальные инструменты ".
- С помощью съемника с тремя челюстями снять балансир коленчатого вала.
- Удалить J 41816-2. См. раздел " Специальные инструменты ".
J 41556 Направляющие шатуна. См. " Специальные инструменты ".
- Маркировать поршень номером цилиндра, с которого снимается поршень.
- Отметить шатун и крышку шатуна с положением цилиндра. Также отметить ориентацию. Это обеспечит правильную сборку крышек и шатунов.
- Снять шатунные болты.
- Снять крышку шатуна и половину подшипника.
- Установить J 41556 на шатун. См. раздел " Специальные инструменты ".
- Снять шатун и поршень в сборе, вытолкните узел.
- Снять J 41556. См. раздел " Специальные инструменты ".
Хонингование цилиндра
- При хонинговании отверстий цилиндров следовать рекомендациям производителя по использованию оборудования, очистке и смазке. Использовать только чистые острые камни надлежащего сорта на количество снимаемого материала. Тусклые, грязные камни режутся неравномерно и выделяют избыточное тепло. НЕ оттачивайте до конечного сорта крупнозернистым или среднезернистым камнем. Оставьте достаточное количество металла, чтобы все каменные следы были удалены с помощью камней мелкого сорта. Выполнить окончательное хонингование мелким камнем и отточите отверстие цилиндра по схеме поперечной штриховки под углом 45-65 градусов для получения надлежащего зазора.
- Во время операции хонингования тщательно проверить расточку цилиндра. Повторно проверить посадку отверстия цилиндра с выбранным поршнем. Все измерения отверстия поршня или цилиндра следует производить с компонентами при нормальной комнатной температуре.
- При хонинговании для устранения конусности в расточке цилиндра использовать полные ходы по всей длине расточки цилиндра. Повторно проверить измерение в верхней, средней и нижней части отверстия цилиндра. Финишные отметки должны быть чистыми, но не острыми. На отделочных марках не должно быть внедренных частиц или разорванного или сложенного металла.
- После завершения восстановленные отверстия цилиндров должны иметь меньше или соответствовать указанным требованиям к некруглости и конусности.
- После окончательного хонингования и перед проверкой поршня на посадку следует очистить расточку цилиндра горячей водой и моющим средством. Протереть отверстия цилиндров жесткой щетинной щеткой. Тщательно промыть расточки цилиндров чистой горячей водой. Просушите отверстия цилиндров чистой ветошью. Не допускайте попадания абразивного материала в отверстия цилиндров. Абразивный материал может вызвать преждевременный износ новых поршневых колец и расточек цилиндров. Абразивный материал загрязняет моторное масло и может вызвать преждевременный износ подшипников.
- Выполнить окончательные измерения поршня и расточки цилиндра.
- Постоянно маркировать верхнюю часть поршня для указанного цилиндра, на который он был установлен.
- Нанести чистое моторное масло на каждое отверстие цилиндра, чтобы предотвратить ржавление.
J 43654 Съемник / монтажник фиксатора поршневого пальца. См. " Специальные инструменты ".
- Снять поршневые кольца с помощью расширителя поршневых колец.
- Снять стопорные зажимы поршневого пальца.
- Снять поршневой палец.
J 8087 Цилиндрический калибр. См. " Специальные инструменты ".
- Очистить и замочите следующие компоненты в растворе для очистки карбюратора, чтобы удалить углерод, шлам и лак: Поршневой поршневой палец Шатун
- Установить колпачок шатуна.
- Поместить узел шатуна на контрольное приспособление.
- Осмотреть узел шатуна на предмет изгиба или скручивания.
- Заменить любые изогнутые или закрученные шатуны.
- Если в большом отверстии шатуна имеются небольшие царапины или потертости, зачистите отверстие в круговом направлении легкой шлифовальной шкуркой. НЕ зачищайте шатун или колпачок.
- Измерить поршневой палец до отверстия шатуна, используя следующую процедуру: Используя внешний микрометр, сделайте два измерения поршневого пальца в области контакта шатуна. Используя внутренний микрометр, измерить отверстие шатунного поршневого пальца. Вычесть диаметр поршневого пальца из диаметра отверстия поршневого пальца. Зазор не должен быть более 0 018 мм (0,0007 дюйма).
- При наличии чрезмерного зазора заменить поршневой палец.
- При наличии еще излишнего зазора заменить шатун.
- Если имеются признаки расточки штифта или забивания штифта, заменить шток и штифт в сборе.
- Проверить шатунные подшипники на наличие следующих условий: Кратеры или карманы Сплющенные секции Чрезмерные задиры или обесцвечивание. Внедренный мусор яркие, полированные секции
- Осмотреть внутреннюю поверхность подшипника шатуна и наружный диаметр шейки подшипника шатуна на предмет износа, что указывает на высокие точки.
- Осмотреть отверстие шатунного подшипника на конусность и некруглость.
- Осмотреть шатунные болты на растяжение (сравнить с новым или известным хорошим болтом). (1) - растянутый болт, (2) - новый или хороший болт.
- Очистить юбки поршня и штифты чистящим растворителем. ЗАПРЕЩАЕТСЯ производить проволочную чистку какой-либо части поршня.
- Очистить канавки поршневого кольца. Убедиться, что отверстия и пазы масляного кольца чистые.
- Проверить поршни на наличие следующих условий: Треснувшие кольцевые площадки, юбки или бобышки для пальцев Кольцевые канавки на наличие забоин, заусенцев, которые могут вызвать связывание Деформированные или изношенные кольцевые площадки Эродированные участки в верхней части поршня Рубленые или поврежденные юбки Изношенные отверстия для поршневых пальцев
- Заменить поршни, на которых видны какие-либо признаки или повреждения или чрезмерный износ.
- Измерить диаметр поршня для размера с помощью микрометра или суппорта под прямым углом к центральной линии пальца, поперек юбок, на расстоянии 38 мм (1,50 дюйма) от верхней части поршня.
- Заменить поршень, если он изношен сверх технических характеристик или поврежден.
- Использовать J 8087 для измерения отверстия цилиндра. См. " Специальные инструменты ".
- Отточите по размеру, если необходимо. Использовать следующую процедуру, чтобы отточить отверстие цилиндра до правильного размера. Выбрать поршень. Отточите отверстие цилиндра, чтобы получить рекомендованный зазор. Очистить поршень и отверстие цилиндра водой с мылом. Просушите отверстие цилиндра и поршень. Смазайте отверстие цилиндра чистым моторным маслом.
- Использовать следующую процедуру, чтобы измерить зазор между поршнем и отверстием цилиндра. Вычесть диаметр поршня из диаметра отверстия цилиндра, чтобы определить зазор между поршнем и отверстием. Сравнить зазор между поршнем и отверстием, используя спецификации, чтобы определить, находится ли зазор в приемлемом диапазоне. Если используемый поршень не является приемлемым, можно выбрать новый рабочий поршень.
- Когда поршень выбран, отметить его, чтобы идентифицировать цилиндр, для которого был установлен поршень.
- Выбор набора новых поршневых колец.
- Установить каждое кольцо, по одному, в соответствующий цилиндр.
- Установить поршень этого цилиндра вверх дном (верхняя часть поршня давит на кольцо) и отожмите кольцо приблизительно на 25 мм (1 дюйм) вниз от поверхности палубы.
- Снять поршень.
- Замерить щупом зазор торца кольца.
- Если зазор между кольцами выходит за пределы диапазона, указанного в спецификации, заменить кольца.
- Измерить боковой зазор поршневого кольца - компрессионные кольца.
- Выполнить следующие действия для измерения бокового зазора компрессионного кольца. Прокрутите поршневое кольцо вокруг канавки. Измерить боковой зазор щупом. Если кольцо слишком плотно, осмотреть канавку поршневого кольца на наличие забоин, заусенцев или повреждений. Использовать наждачную ткань для удаления любых незначительных заусенцев. Если боковой зазор кольца больше, чем указано в спецификации, заменить поршень.
EN-45680-400 Комплект для снятия и установки гильзы цилиндра. См. " Специальные инструменты ".
- Если коленчатый вал все-таки установлен, повернуть коленчатый вал так, чтобы противовес был в правую сторону, а шатунная шейка - в левую и не совпадала с расточкой цилиндра.
- Установить съемник втулки цилиндра EN 45680-402 (1), который является частью EN-45680-400, через отверстие цилиндра. См. " Специальные инструменты ".
- Совместите башмак (1) съемника втулки цилиндра по EN 45680-402 с дном втулки цилиндра (117).
- Удерживайте резьбовой вал съемника гильзы отверстия цилиндра по EN 45680-402 вверх, чтобы сохранить центровку башмака с нижней частью гильзы отверстия цилиндра.
- Установить приспособление EN 456850-401 (4) на резьбовой вал съемника втулки отверстия цилиндра EN 456850-402 и блок двигателя.
- Установить подшипник 3 и гайку 1.
- Затянуть гайку 1 к подшипнику 3.
- Установить и затянуть 4 крепежных болта (2) в болтовые отверстия головки цилиндров блока. Затянуть: Затянуть болты до 15 Н.м (11 фунтов футов).
- Повернуть гайку по часовой стрелке, чтобы снять втулку отверстия цилиндра.
- Снять приспособление EN 45680-401, съемник втулки отверстия цилиндра EN 45680-402 и втулку отверстия цилиндра (117) с блока двигателя.
- Ослабить гайку (1), чтобы снять втулку отверстия цилиндра (117).
- Осмотреть отверстие цилиндра в блоке цилиндров на наличие трещин или повреждений. При наличии трещин или повреждений заменить блок цилиндров.
- Осмотреть поршень, поршневые кольца и шатун на наличие повреждений. См. " Очистка и осмотр поршня, шатуна и подшипников ".
EN-45680-400 Комплект для снятия и установки гильзы цилиндра. См. " Специальные инструменты ".
- Установить НОВУЮ втулку цилиндра (117) на блок цилиндров.
- Установить приспособление EN 45680-401 / приспособление для установки втулки отверстия цилиндра EN 45680-403 в сборе (1), которое является частью EN-45680-400, поверх втулки отверстия цилиндра (117) и на блок цилиндров. См. " Специальные инструменты ". Не прикладывайте давление вниз к втулке отверстия цилиндра (117).
- Вставить 4 болта крепления в ножки зажимного приспособления EN 45680-401 (1).
- Затянуть 4 крепежных болта. Не прикладывайте давление вниз к втулке отверстия цилиндра (117). Затянуть: Затянуть 4 крепежных болта до 15 Н.м.
- Совместите нижнюю часть втулки (117) отверстия цилиндра с отверстием цилиндра блока (100).
- Совместите установочную оправку (1) с верхней частью втулки (117) отверстия цилиндра.
- Выровняйте блок толкателей (2) установщика втулки отверстия цилиндра по EN 45680-403 в канавке приспособления по EN 45680-401 (1).
- С помощью храповика повернуть резьбовой вал приспособления EN 45680-401 / приспособления для установки втулки отверстия цилиндра EN 45680-403 в сборе (1), чтобы установить втулку отверстия цилиндра (117) в блок двигателя (100).
- Не устанавливать втулку цилиндра в блок полностью. Оставьте приблизительно 1/16 дюйма втулки отверстия цилиндра над поверхностью блока цилиндров.
- С помощью динамометрического ключа затянуть резьбовой вал приспособления EN 45680-401 / установщика втулки отверстия цилиндра EN 45680-403 в сборе до 102 Н.м (75 фунтов футов), чтобы полностью разместить втулку отверстия цилиндра в блоке цилиндров. При правильной установке втулки отверстия цилиндра минимальная часть фланца втулки отверстия цилиндра будет выступать над поверхностью палубы блока.
- Снять приспособление EN 45680-401 / приспособление для установки втулки отверстия цилиндра EN 45680-403 в сборе (1) с блока цилиндров (100).
Схема №56
- EN 45680-865 Сборщик мусора (3)
- EN 45680-411 Обрезной инструмент в сборе (2)
- Воздушный регулирующий клапан (1 - часть EN 45680-411
- Двигатель дрели с патроном 1/2 дюйма, 1 1/8 л.с., 7 ампер, тройным редуктором и частотой вращения 450-600 об/мин по часовой стрелке
Схема №57
- Предварительный загрузчик инструмента облицовки (1)
- EN 45680-412 Комплект измерительного кольца (2)
- EN 45680-413 Металлическая стружка Фиксирующая пробка (3)
- EN 45680-866 Адаптер привода (4)
- EN 45680-414 Болты (5)
- После установки НОВОЙ втулки (втулок) отверстия цилиндра в блок двигателя обрезать излишек материала с фланца втулки отверстия цилиндра.
- Поместить металлическую пробку замка для бритья EN 45680-413 в гильзу отверстия цилиндра, подлежащую облицовке. Поместить верхнюю часть EN 45680-413 примерно на 3,0 мм (0,12 дюйма) ниже верхней поверхности гильзы отверстия цилиндра.
- Установить дополнительные металлические пробки для захвата при бритье по EN 45680-413 во все оставшиеся гильзы отверстия цилиндра.
- Убедиться, что металлическая пробка замка для бритья EN 45680-413 находится на 3,0 мм (0,12 дюйма) ниже верхней поверхности втулки отверстия цилиндра.
- Сторона канавки установочного калибровочного кольца EN 45680-412 (1) должна быть расположена вверх на плоской поверхности.
- Осторожно установить инструмент для облицовки в сборе по EN 45680-411 на установочное измерительное кольцо по EN 45680-412.
- Ослабить винт с буртиком вала (2).
- Протолкните втулку вала (2) вниз с помощью приспособления для предварительной нагрузки (1) до тех пор, пока втулка вала не расположится напротив верхней части фланцевого подшипника (3).
- Надавите вниз на муфту и внутренний приводной вал с помощью приспособления для предварительной нагрузки (1), затем затянуть винт муфты вала. Затянуть: Затянуть винт муфты вала до 19 Н.м (14 фунтов футов).
- Поместить инструмент облицовки в сборе EN 45680-411 на цилиндр, подлежащий облицовке, направленной стрелкой (1), указывающей в линию с осевой линией коленчатого вала и передней частью блока.
- Установить 4 болта EN 45680-414 (2) в болтовые отверстия головки цилиндров в блоке. Затянуть: Затянуть болты до 20 Н.м (15 фунтов футов).
- Закрепить адаптер привода EN 45680-866 (1) в патроне сверла.
- Подсоединить источник сжатого воздуха (75-125 фунт / кв. дюйм) к быстроразъемному соединению с наружной резьбой (3), расположенному на инструменте облицовки в сборе EN 45680-411. Повернуть клапан сжатого воздуха (2) в открытое положение. Это запустит вакуумную систему Вентури, которая будет улавливать металлическую стружку.
- Поместить адаптер привода EN 45680-866 и сверло в сборе (1) вертикально на конец адаптера привода обрезного инструмента в сборе EN 45680-411. Не прикладывайте направленное вниз усилие к сверлу, пока не будет достигнута полная скорость вращения. После достижения полной скорости вращения постепенно прикладывайте направленное вниз усилие до тех пор, пока действие резания не будет завершено приблизительно за 5 секунд.
- Снять переходник привода EN 45680-866 (1) и сверло в сборе с обрезного инструмента в сборе EN 45680-411.
- Выключить клапан сжатого воздуха (2).
- Снять инструмент триммера в сборе EN 45680-411 с блока цилиндров двигателя.
- Удалить любую стружку материала, которая может быть найдена на металлической вилке замка для бритья EN 45680-413.
- Протереть гильзу канала цилиндра и окружающие ее участки, чтобы не осталось остатков порошка, а затем удалить металлическую пробку замка для бритья по EN 45680-413.
- Установить прямую кромку на блок цилиндров перпендикулярно центральной линии коленчатого вала.
- С помощью светильника осветите заднюю сторону прямой кромки.
- Глядя на переднюю часть прямой кромки, проверить, не выступает ли свет через нижнюю часть прямой кромки и верхнюю часть фланца втулки отверстия цилиндра. Если свет присутствует с любой стороны или с обеих сторон втулки отверстия цилиндра, втулка отверстия цилиндра вырезана неправильно, и необходимо установить новую втулку отверстия цилиндра.
- Глядя на переднюю часть прямой кромки, проверить, не выступает ли свет через нижнюю часть прямой кромки и верхнюю часть поверхности палубы блока цилиндров. Если с обеих сторон блока цилиндров присутствует свет, то втулка расточки цилиндра вырезана правильно.
- Переходите к следующей муфте отверстия, которую необходимо обрезать, повторяя при необходимости шаги 10-23.
J 43654 Съемник / установщик фиксатора поршневого пальца. См. " Специальные инструменты ".
- Смазать поршневой палец чистым моторным маслом.
- Установить один из фиксаторов поршневого пальца в канавку фиксатора.
- Установить шатун и поршневой палец, вдавливая поршневой палец до упора в установленный фиксатор поршневого пальца.
- Установить фиксатор второго поршневого пальца.
- Установить следующие компоненты нижнего кольца в сборе (кольцо контроля масла). Расширитель Нижнее кольцо контроля масла Верхнее кольцо контроля масла
- Установить среднее кольцо (компрессионное кольцо) канавкой напильника вниз.
- Установить верхнее кольцо.
J 7872 Магнитный базовый циферблатный индикатор
- Очистить распределительные валы чистящим растворителем.
- Проверить распределительные валы на наличие следующих условий: Забитые шейки распределительного вала Поврежденные лепестки распределительного вала Поврежденные пазы фиксатора звездочки распределительного вала Поврежденная резьба
- Измерить выступы распределительного вала с помощью микрометра. Выступы впускного распределительного вала должны быть минимум 41,5 мм (1 635 дюйма). Выступы выпускного распределительного вала должны быть минимум 41 мм (1 615 дюйма).
- Замерить с помощью J 7872 биение распределительного вала, установить распределительный вал в V-образные блоки между центрами и замерить промежуточную шейку распределительного вала.
- Замерить с помощью J 7872 подъем кулачка распределительного вала, смазать моторным маслом зоны контакта распределительного вала с V-образными колодками, установить распределительный вал на V-образные колодки и замерить подъем кулачка распределительного вала.
- Если подъем кулачка распределительного вала не соответствует техническим требованиям, заменить распределительный вал.
J 9666 Тестер пружины клапана
- Осмотреть прокладку головки цилиндров и сопрягаемую поверхность. Осмотреть на предмет утечек, коррозии и продувки.
- Если прокладка вышла из строя, определить причину. Следующие условия могут привести к отказу прокладки: Неправильная установка Деформированная головка цилиндра Отсутствующие или не полностью сидящие штифты Низкий крутящий момент на болтах головки цилиндра Неправильная длина Болты головки цилиндра Деформированная поверхность блока цилиндров Царапаные поверхности Инородные материалы Треснувшие резьбовые отверстия блока двигателя
- Очистить следующие компоненты: Поверхности прокладки Не использовать моторизованную щетку на уплотнительной поверхности прокладки головки. Штоки клапанов и головки клапанов Резьба отверстий под болты Удалить всю грязь, мусор или материал блокировки резьбы из отверстий под болты.
- Осмотреть сопрягаемые поверхности головки цилиндров на плоскостность с помощью щупа и прямой кромки.
- При деформации более 0,08 мм (0 003 дюйма) заменить головку цилиндра.
- Осмотреть головку цилиндров на наличие трещин.
- Осмотреть деку головки цилиндров на предмет коррозии.
- Осмотреть пружины клапана на прямоугольность.
- Использовать J 9666 для измерения натяжения пружины клапана. Заменить пружину клапана, если натяжение не соответствует спецификации.
- Осмотреть направляющие клапана на предмет износа. Направляющие клапана могут быть расширены до размера 0 075 мм (0 003 дюйма), и могут быть установлены забойные клапаны большего размера. Следует использовать уплотнение клапана того же размера.
- Осмотреть седла клапанов на предмет чрезмерного износа, повреждений или мест перегрева.
- Использовать следующую процедуру для измерения концентричности седла клапана: Поднять клапан с седла клапана. Нанести синий краситель на поверхность клапана. Седло и повернуть клапан. Следы синего красителя, перенесенные на седло клапана, являются показателем концентричности седла клапана.
- Использовать следующую процедуру для измерения биения клапана: Очистить синий краситель. Нанести синий краситель на седло клапана. Седло и повернуть клапан. Следы синего красителя, перенесенные на клапан, указывают на биение клапана.
- При повреждении седел клапанов заменить головку.
- Проверить клапаны на наличие следующих повреждений: Канавка (1, 2) Изогнутый шток клапана (3). Заменить любой изогнутый клапан. Заусенцы или царапины (4). Незначительные заусенцы или царапины могут быть удалены с помощью мелкого масляного камня. Сколы или изношенные шпоночные канавки (5). Заменить при повреждении. Износ наконечника клапана (6). Заменить при износе.
Как отремонтировать резьбу
Необходимые инструменты
- J 42385-400 Комплект для ремонта резьбы. См. " Специальные инструменты ".
- J 43965 Extension Kit. См. " Специальные инструменты ".
Процесс ремонта резьбы предполагает использование цельной, тонкостенной, самозапирающейся, углеродистой стали, вкладыша втулочного типа. В процессе установки вкладыша инструмент установочного драйвера производит холодную накатку нижней внутренней резьбы и расширение нижней наружной резьбы вкладыша в основной материал. Это действие механически фиксирует вставку на месте.
Схема №58
Набор инструментов J 42385-400 предназначен для использования либо с подходящим воротком, либо с двигателем сверла. См. " Специальные инструменты ". Ограниченный доступ и ремонт большего отверстия может быть лучше обработан с помощью воротка. Расширение J 43965 также может потребоваться для привода инструмента для ремонта резьбы в зависимости от доступа к ремонтируемому отверстию. См. " Специальные инструменты ".
Схема №59
Очень важно, чтобы сверление, зенкование и нарезание резьбы в ремонтируемом отверстии осуществлялось по той же осевой линии, что и в исходном отверстии.
Схема №60
Во время сверления и постукивания по ремонтируемому отверстию обеспечить последовательную обработку инструмента перпендикулярно поверхности основного материала.
Схема №61
Если резьбовое отверстие, подлежащее ремонту, имеет базовую поверхность, перпендикулярную осевой линии отверстия, имеются направляющие для нарезания резьбы, которые способствуют нарезанию резьбы в отверстии.
| Размер отвода | Направляющая касания | Размер ленты | Направляющая ленты | Размер отвода | Направляющая ленты |
|---|---|---|---|---|---|
| J 42385 | J 42385 | J 42385 | |||
| 6 x 1.0 | 729 | 10 x 1.5 | 731 | 14 x 1.5 | 736 |
| 8 x 1.25 | 730 | 12 x 1.5 | 732 | 20 x 1.5 | 737 |
Ремонт резьбы
Схема №62
| Важно | При выполнении процедур сверления, зенкования и нарезания резьбы рекомендуется использовать смазочно-охлаждающую жидкость Gm P / N США 1052864, Gm P / N Канада 992881, Wd 40 ® или эквивалентную. |
|---|
При установке на соответствующую глубину фланец (1) вставки будет посажен на расточку высверленного/резьбового отверстия и непосредственно под поверхность (2) основного материала.
- Просверлите резьбу поврежденного отверстия. Вставки M6 требуют минимальной глубины сверления 15 мм (0,59 дюйма). Вставки M8 требуют минимальной глубины сверления 20 мм (0,79 дюйма). Вставки M10 требуют минимальной глубины сверления 23,5 мм (0,93 дюйма).
- Используя сжатый воздух, зачистите любую стружку.
- Рассверлить просверленное отверстие на всю глубину, допускаемую инструментом (1).
- Используя сжатый воздух, зачистите любую стружку.
- Для вставок M6 требуется минимальная глубина врезки 15 мм (0,59 дюйма). Для вставок M8 требуется минимальная глубина врезки 20 мм (0,79 дюйма). Для вставок M10 требуется минимальная глубина врезки 23,5 мм (0,93 дюйма).
- Используя сжатый воздух, зачистите любую стружку.
- Распылительный очиститель Gm P / N США 12377981, Gm P / N Канада 10953463 или аналогичный в резьбовое отверстие.
- Используя сжатый воздух, зачистите любую стружку.
- Смазать резьбу установочного инструмента драйвера (2) маслом драйвера (1) J 42385-110.
- Установить вставку (2) на приспособление для установки драйвера (1).
- Нанести герметик для резьбовых соединений Gm P / N США 12345493, Gm P / N Канада 10953488, J 42385-109, LOCTITE 277 ® или эквивалент (1) на резьбу с наружным диаметром (2).
- Установить вставку (2) в резьбовое отверстие.
- Установить вкладыш до соприкосновения фланца 2 вкладыша с цекованной поверхностью.
- Продолжайте вращать инструмент для установки драйвера (1) через вставку (2).
- Осмотреть вставку на предмет правильности установки в резьбовое отверстие. Правильно установленная вставка (1) будет либо заподлицо, либо немного ниже заподлицо с поверхностью основного материала (2).
- Любая установленная вставка, которая ограничивает или блокирует канал (3) для масла или охлаждающей жидкости двигателя, должна иметь канал (4) для масла или охлаждающей жидкости двигателя, просверленный до первоначального размера канала для масла или охлаждающей жидкости двигателя. После сверления сужения или засорения очистить любую стружку и снова проденьте инструмент установочного драйвера через вставку, чтобы удалить любые заусенцы, вызванные сверлением канала для масла или охлаждающей жидкости двигателя.
Схема №63
| Важно | Использование смазочно-охлаждающей жидкости Gm P / N США 1052864, Gm P / N Канада 992881, Wd 40 ® или аналогичной рекомендуется при выполнении процедур бурения, зенкования и нарезания резьбы. НЕ извлекайте оригинальную стопорную манжету из сверла с зенковкой. |
|---|
При установке на соответствующую глубину фланец вставки (1) будет упираться в расточку (2) просверленного/резьбового отверстия.
- При необходимости установить стопорную манжету (2) на сверло с цековкой (1).
- Просверлите резьбу поврежденного отверстия.
- Используя сжатый воздух, зачистите любую стружку.
- Используя подходящий ключ для постукивания, постучите по резьбе просверленного отверстия.
- Используя сжатый воздух, зачистите любую стружку.
- Распылительный очиститель Gm P / N США 12377981, Gm P / N Канада 10953463 или аналогичный в резьбовое отверстие.
- Используя сжатый воздух, зачистите любую стружку.
- Смазать резьбу установочного инструмента драйвера (2) маслом драйвера (1) J 42385-110.
- Установить вставку (2) на приспособление для установки драйвера (1).
- Нанести герметик для резьбовых соединений Gm P / N США 12345493, Gm P / N Канада 10953488, J 42385-109, LOCTITE 277 ® или эквивалент (1) на резьбу с наружным диаметром (2).
- Установить вставку (2) в резьбовое отверстие.
- Установить вкладыш до соприкосновения фланца 2 вкладыша с цекованной поверхностью.
- Продолжайте вращать инструмент для установки драйвера (1) через вставку (2).
- Осмотреть вставку (1) на предмет правильности установки (2) в резьбовое отверстие.
- Любая установленная вставка, которая ограничивает или блокирует канал (3) для масла или охлаждающей жидкости двигателя, должна иметь канал (4) для масла или охлаждающей жидкости двигателя, просверленный до первоначального размера канала для масла или охлаждающей жидкости двигателя. После сверления сужения или засорения очистить любую стружку и снова проденьте инструмент установочного драйвера через вставку, чтобы удалить любые заусенцы, вызванные сверлением канала для масла или охлаждающей жидкости двигателя.
Как отремонтировать конический трубный резьбу
Резьбовая ремонтная вставка для конических трубных резьб покрыта прозрачным серебряным цинковым покрытием.
Схема №64
| Важно | При выполнении процедур сверления, зенкования и нарезания резьбы рекомендуется использовать смазочно-охлаждающую жидкость Gm P / N США 1052864, Gm P / N Канада 992881, Wd 40 ® или эквивалентную. |
|---|
При установке на соответствующую глубину фланец (1) вставки будет посажен на поверхность (2) основного материала просверленного/резьбового отверстия.
- Просверлите резьбу поврежденного отверстия.
- Используя сжатый воздух, зачистите любую стружку.
- Используя подходящий ключ для постукивания, постучите по резьбе просверленного отверстия.
- Пробейте просверленное отверстие до тех пор, пока резьба в верхней части метчика (2) не опустится на поверхность основного материала.
- Используя сжатый воздух, зачистите любую стружку.
- Распылительный очиститель Gm P / N США 12377981, Gm P / N Канада 10953463 или аналогичный в резьбовое отверстие.
- Используя сжатый воздух, зачистите любую стружку.
- Смазать резьбу установочного инструмента драйвера (2) маслом драйвера (1) J 42385-110.
- Установить вставку (2) на приспособление для установки драйвера (1).
- Нанести герметик для резьбовых соединений Gm P / N США 12345493, Gm P / N Канада 10953488, J 42385-109, LOCTITE 277 ® или эквивалент (1) на резьбу с наружным диаметром (2).
- Установить вставку (2) в резьбовое отверстие.
- Установить вкладыш до соприкосновения фланца (2) вкладыша с поверхностью основного материала.
- Продолжайте вращать инструмент для установки драйвера (1) до тех пор, пока верхняя часть резьбового участка (2) не вровень с верхней частью вставки (3).
- Осмотреть вставку (1) на предмет правильности установки (2) в резьбовое отверстие.
- Любая установленная вставка, которая ограничивает или блокирует канал (3) для масла или охлаждающей жидкости двигателя, должна иметь канал (4) для масла или охлаждающей жидкости двигателя, просверленный до первоначального размера канала для масла или охлаждающей жидкости двигателя. После сверления сужения или засорения очистить любую стружку и снова проденьте инструмент установочного драйвера через вставку, чтобы удалить любые заусенцы, вызванные сверлением канала для масла или охлаждающей жидкости двигателя.
Схема №65
Требуемые инструменты для отверстия под болт головки цилиндров состоят из следующих элементов:
- Сверло (1) J 42385-402
- Кран (2) J 42385-403
- Установочный драйвер (3) J 42385-404
- Юстировочный штифт (4) J 42385-303
- Втулка (5) J 42385-302
- Болты (6) J 42385-421
- Крепежная пластина (7) J 42385-401
| Важно | Удалить крепежную пластину перед установкой вставки с помощью инструмента для установки. Рекомендуется использовать смазочно-охлаждающую жидкость типа Gm P / N США 1052864, Gm P / N Canada 992881, Wd 40 ® или эквивалент при выполнении процедур сверления, зенкования и нарезания резьбы. |
|---|
При установке на соответствующую глубину фланец вставки будет упираться в расточку просверленного/резьбового отверстия.
- Установить крепежную пластину (3) с втулкой (1) над отверстием болта головки цилиндров, подлежащим ремонту (4).
- Свободно установить болты крепежной пластины (2) в остальные отверстия под болты головки цилиндров.
- Вставить центрирующий штифт (1) через втулку в отверстие под болт головки цилиндров.
- Вставить центрирующий штифт в отверстие под болт головки цилиндров и затянуть крепежные болты (2).
- Вынуть центрирующий штифт (1) из отверстия под болт головки цилиндров.
- Просверлите резьбу поврежденного отверстия.
- Используя сжатый воздух, зачистите любую стружку.
- Используя подходящий ключ для постукивания, постучите по резьбе просверленного отверстия.
- Чтобы нарезать новую резьбу для вставки на нужную глубину, повернуть метчик в отверстие под болт головки цилиндров до тех пор, пока первая метка (1) на метчике не совместится с верхней частью втулки сверла (3).
- Снять болты крепежной пластины (2).
- Снять крепежную пластину (3) и втулку (1).
- Используя сжатый воздух, зачистите любую стружку.
- Распылительный очиститель Gm P / N США 12377981, Gm P / N Канада 10953463 или аналогичный в резьбовое отверстие.
- Используя сжатый воздух, зачистите любую стружку.
- Смазать резьбу установочного инструмента драйвера (2) маслом драйвера (1) J 42385-110.
- Установить вставку (2) на приспособление для установки драйвера (1).
- Нанести резьбовой герметик Gm P / N США 12345493, Gm P / N Канада 10953488, J 42385-109, LOCTITE 277 ® или эквивалент (1) на резьбу Od вставки (2).
- Установить вставку и установочный драйвер (1) в резьбовое отверстие.
- Вставить вставку в резьбовое отверстие.
- Установить вкладыш до соприкосновения фланца вкладыша с цекованной поверхностью.
- Продолжайте вращать инструмент для установки драйвера через вставку.
- Осмотреть вставку на предмет правильности установки в резьбовое отверстие.
Схема №66
| Важно | Для ремонта некоторых отверстий под основные болты коленчатого вала необходимо установить крепежную пластину вверх дном. НЕ снимайте крепежную пластину перед установкой вставки с помощью установочного драйвера. Крепежная пластина остается на месте в течение всего процесса восстановления резьбы. |
|---|
Необходимые инструменты для отверстия под болт основного подшипника коленчатого вала состоят из следующих элементов:
- Сверло (1) J 42385-417
- Кран (2) J 42385-418
- Установочный драйвер (3) J 42385-419
- Крепежная пластина (4) J 42385-401
- Втулка (5) J 42385-307
- Юстировочный штифт (6) J 42385-308
- Болты (7) J 42385-510
| Важно | Убедиться, что крепежная пластина установлена во время процессов обработки и установки вставки. Рекомендуется использовать смазочно-охлаждающую жидкость типа Gm P / N США 1052864, Gm P / N Canada 992881, Wd 40 ® или эквивалент при выполнении процедур сверления, зенкования и нарезания резьбы. |
|---|
При установке на соответствующую глубину фланец вставки будет упираться в расточку просверленного/резьбового отверстия.
- Расположить крепежную пластину (3) с втулкой (2), установленной над отверстием болта основного колпачка коленчатого вала, подлежащим ремонту.
- Свободно установить крепежные пластинчатые болты (1) в оставшиеся отверстия для болтов основного колпачка коленчатого вала.
- Вставить центрирующий штифт (1) через втулку в отверстие для болта основного колпачка коленчатого вала.
- Вставить центрирующий штифт в отверстие под болт основного колпачка коленчатого вала и затянуть крепежные болты (2).
- Вынуть центрирующий штифт (1) из отверстия болта основного колпачка коленчатого вала.
- Просверлите резьбу поврежденного отверстия.
- Используя сжатый воздух, зачистите любую стружку.
- Используя подходящий ключ для постукивания, постучите по резьбе просверленного отверстия.
- Для того чтобы нарезать новую резьбу для вставки на нужную глубину, повернуть метчик в отверстие болта главного колпачка коленчатого вала до совмещения метки (3) на метчике с верхней частью втулки сверла (2).
- Используя сжатый воздух, зачистите любую стружку.
- Распылительный очиститель Gm P / N США 12377981, Gm P / N Канада 10953463 или аналогичный в резьбовое отверстие.
- Используя сжатый воздух, зачистите любую стружку.
- Смазать резьбу установочного инструмента драйвера (2) маслом драйвера (1) J 42385-110.
- Установить вставку (2) на приспособление для установки драйвера (1).
- Нанести герметик для резьбовых соединений Gm P / N США 12345493, Gm P / N Канада 10953488, J 42385-109, LOCTITE 277 ® или эквивалент (1) на резьбу с наружным диаметром (2).
- Установить вставку и установочный драйвер (1) в резьбовое отверстие.
- Вставить вставку в резьбовое отверстие.
- Установить вкладыш до соприкосновения фланца вкладыша с цекованной поверхностью.
- Продолжайте вращать инструмент для установки драйвера через вставку.
- Вращайте инструмент для установки привода до тех пор, пока метка (3) на инструменте для установки привода не совместится с верхней частью втулки сверла (2).
- Осмотреть вставку на предмет правильности установки в резьбовое отверстие.
- Снять болты крепежной пластины (1).
- Снять крепежную пластину (3) и втулку (2).
J 45059 Угломер. См. " Специальные инструменты ".
- Установить в блок верхние коренные подшипники коленчатого вала.
- Смазать поверхность верхнего коренного подшипника коленчатого вала чистым моторным маслом.
- Установить коленчатый вал.
- Установить нижние коренные подшипники коленчатого вала в крышки коренных подшипников.
- Смазать поверхность нижнего коренного подшипника коленчатого вала чистым моторным маслом.
- Установить крышки коренных подшипников коленчатого вала.
- Установить элемент жесткости крышки коренного подшипника коленчатого вала.
- Установить новые болты коренного подшипника коленчатого вала. Запустить болты крышки коренного подшипника коленчатого вала вручную. Убедиться, что нижняя часть крышки коренного подшипника коленчатого вала параллельна поверхности блока.
- Затянуть болты крышки главного подшипника коленчатого вала с равными приращениями. Затянуть: Затянуть болты крышки главного подшипника коленчатого вала последовательно до 25 Н.м (18 фунтов футов). Использовать J 45059, чтобы затянуть болты крышки главного подшипника коленчатого вала еще на 180 градусов. См. " Специальные инструменты ".
- Замерить люфт конца коленчатого вала. Надвиньте коленчатый вал вперед или назад. Вставить щуп между упорным подшипником коленчатого вала и опорной поверхностью коленчатого вала и измерить зазор подшипника. См. " Механические характеристики двигателя " для надлежащего зазора. Если зазор подшипника не соответствует спецификациям, осмотреть упорные поверхности на наличие забоин, борозд или приподнятого металла. Незначительные дефекты могут быть удалены мелким камнем.
J 45059 Угломер. См. " Специальные инструменты ".
- Установить штифты (фиксатор головки цилиндров) (при необходимости).
- Установить новую прокладку головки цилиндров.
- Установить головку цилиндров.
- Установить новые болты головки цилиндров.
- Затянуть новые болты головки цилиндров в следующей последовательности: Затянуть (14) длинных болтов головки цилиндров последовательно до 30 Н.м (22 фунта футов). Использовать J 45059, чтобы затянуть болты головки цилиндров последовательно еще на 155 градусов. См. " Специальные инструменты ". Затянуть (2 коротких) концевых болта до 7 Н.м (62 фунта дюйма). Использовать J 45059, чтобы затянуть короткие болты головки цилиндров еще на 60 градусов. См. " Специальные инструменты ".
J 44221 Держатель кулачкового вала. См. " Специальные инструменты ".
- Покройте шейки распределительного вала, упорную поверхность шейки распределительного вала и лепестки распределительного вала чистым моторным маслом.
- Установить распределительный вал выпуска.
- Установить распределительный вал впуска.
- Установить J 44221 с плоским распределительным валом и цилиндром номер 1 в верхней мертвой точке. См. " Специальные инструменты ".
- Установить крышки распределительного вала выпуска.
- Установить крышки распределительного вала впуска.
- Установить болты крышки распределительного вала. Затянуть: Затянуть болты крышки распределительного вала до 12 Н.м (106 фунтов в дюйм).
- Удалить J 44221. См. " Специальные инструменты ".
J 44218 Установщик уплотнений. См. " Специальные инструменты ".
- Нанести моторное масло на наружный диаметр переднего масляного уплотнения коленчатого вала.
- С помощью J 44218 установить переднее масляное уплотнение коленчатого вала. См. раздел " Специальные инструменты ".
- Удалить J 44218. См. " Специальные инструменты ".
J 44219 Штифты для центровки крышки двигателя. См. " Специальные инструменты ".
- Установить болт проставки передней крышки двигателя, затянуть и затянуть болт проставки передней крышки двигателя до 10 Н.м (89 фунтов на дюйм).
- Установить фрикционную шайбу балансира коленчатого вала Gm P / N 12573950 над соплом коленчатого вала, вплотную к шестерне коленчатого вала.
- Установить J 44219. См. раздел " Специальные инструменты ".
- Нанести на заднюю сторону передней крышки двигателя (1) валик уплотнителя Gm P / N США 12378521, Gm P / N Canada 88901148 диаметром 3 мм (0,12 дюйма).
- Совместите масляный насос со шлицами звездочки коленчатого вала.
- Установить переднюю крышку двигателя.
- Удалить J 44219. См. " Специальные инструменты ".
- Установить болты передней крышки двигателя. Затянуть: Затянуть болты передней крышки двигателя до 10 Н.м (89 фунтов в дюйм). Затянуть малый центральный болт (1) до 10 Н.м (89 фунтов в дюйм).
J 41240 Съемник сцепления вентилятора и установщик. См. " Специальные инструменты ".
- Установить прокладку водяного насоса.
- Установить водяной насос.
- Установить болты водяного насоса. Затянуть: Затянуть болты водяного насоса до 10 Н.м (89 фунтов в дюйм).
- Установить шкив водяного насоса.
- Установить болты шкива водяного насоса.
- Установить J 41240 для удержания шкива. См. раздел " Специальные инструменты ".
- Затянуть болты шкива водяного насоса. Затянуть: Затянуть болты шкива водяного насоса до 25 Н.м (18 фунтов футов).
- Извлечь J 41240. См. " Специальные инструменты ".
J 44219 Центрирующие штифты корпуса. См. " Специальные инструменты ".
- Нанести 3 мм (0,12 дюйма) шарик Gm P / N США 12378521, Gm P / N Canada 88901148 на задний корпус масляного уплотнения (1).
- Установить J 44219 в блок. См. " Специальные инструменты ".
- Провести корпусом заднего сальника коленчатого вала по центрирующим штифтам (J 44219) и коленчатому валу. См. " Специальные инструменты ".
- Установить болты корпуса заднего сальника коленчатого вала (кроме двух на место направляющих штифтов).
- Удалить J 44219. См. " Специальные инструменты ".
- Установить оставшиеся два болта заднего корпуса масляного уплотнения коленчатого вала. Затянуть: Затянуть болты заднего корпуса масляного уплотнения коленчатого вала до 10 Н.м (89 фунтов в дюйм).
- Удалить излишки материала со дна зоны уплотнения масляного поддона (1).
J 44227 Задний уплотнитель. См. " Специальные инструменты ".
- Использовать пластиковую установочную втулку, поставляемую с новым уплотнением, при установке нового уплотнения. Использовать J 44227 для установки заднего масляного уплотнения коленчатого вала. См. " Специальные инструменты ".
- Снять J 44227. См. раздел " Специальные инструменты ".
J 45059 Угломер. См. " Специальные инструменты ".
- Установить маховик.
- Установить новые болты маховика. Затянуть: Затянуть новые болты маховика до 25 Н.м (18 фунтов футов). Использовать J 45059, чтобы затянуть болты маховика еще на 50 градусов. См. " Специальные инструменты ".
J 45299 Двигатель Preluber. См. " Специальные инструменты ".
- Снять масляный фильтр двигателя, заполните чистым моторным маслом и установить на место. Затянуть: Затянуть масляный фильтр до 30 Н.м (22 фунта фута).
- Снять пробку (1) масляной галереи блока двигателя.
- Установить адаптер M16 x 1.5 No детали 509375.
- Установить гибкий шланг на переходник и открыть кран.
- Прокачать ручку на J 45299, чтобы подать минимум 1-2 кварты моторного масла. См. " Специальные инструменты ". Наблюдайте за потоком моторного масла через гибкий шланг и в двигатель в сборе.
- Закрыть вентиль и снять гибкий шланг и переходник с двигателя.
- Установить пробку масляной галереи блока цилиндров двигателя (1), затянуть и затянуть датчик давления масла до 35 Н.м.
- Долить моторное масло до нужного уровня.
Блок двигателя
Потерянный пенопласт полностью алюминиевый блок двигателя использует конструкцию глубокой юбки для повышенной жесткости. Цилиндры расположены в прямой ориентации 6 цилиндров. Крышки подшипников коленчатого вала имеют несущую балку или " лестницу " для повышенной жесткости конструкции и снижения вибрации.
Масляный поддон
Цельный литой алюминиевый масляный поддон способствует жесткости коленчатого вала и блока, уменьшая при этом общий вес. Масляный поддон крепится болтами к корпусу колокола, а также к блоку. Это устраняет точки вибрации и заставляет весь силовой агрегат действовать как одно литье. Для удаления масляного поддона используются домкратные винты.
Коленчатый вал
Коленчатый вал имеет чугунную конструкцию с семью основными подшипниками.
Шатуны
Соединительные стержни изготовлены из кованого порошкового металла. Соединительные стержни и крышки имеют изломанную разъемную конструкцию для повышения долговечности и снижения внутреннего трения. Необходимо соблюдать осторожность, чтобы не повредить сопрягаемые поверхности во время сервисных процедур.
Поршни
Поршни имеют полностью плавающую конструкцию. Поршневые пальцы скользят в бронзовом втулочном шатуне и удерживаются в поршне круглыми проволочными фиксаторами. Есть два компрессионных кольца и одно маслосъемное кольцо.
Головка блока цилиндров
Головка цилиндра также сделана из потерянного пеноалюминия для более легкого веса и быстрого рассеивания тепла. Есть 4 клапана на цилиндр, и порты имеют высокую вихревую конструкцию для улучшения сгорания. Прокладка головки цилиндра состоит из стальной ламинированной конструкции.
Система клапанов
Двигатель использует двойные верхние распределительные валы и роликовые следящие элементы для снижения трения, что приводит к улучшенному газовому пробегу.
Топливная система
На двигателе применена новая электронная система управления дроссельной заслонкой. Управление исполнительным механизмом дроссельной заслонки или система TAC устраняет тросовую проводку от педали к модулю управления дроссельной заслонкой. Все перемещения дроссельной заслонки управляются блок управления силовым агрегатом (PCM).
Масляный насос
Масляный насос имеет зубчатый привод непосредственно от коленчатого вала. Шестерня привода масляного насоса представляет собой скользящую посадку на коленчатый вал.
Крышки двигателя
Есть передняя крышка двигателя и задняя крышка двигателя, обе сделаны из алюминия. Передняя крышка двигателя и задняя крышка двигателя имеют герметичные соединения " Т " и должны быть сняты после масляного поддона. Передняя и задняя крышки должны быть установлены перед масляным поддоном. Для снятия крышек используются винты домкрата. Направляющие штифты используются для помощи в установке обеих крышек.
Информация о новой продукции
Цель новой информации о продукте состоит в том, чтобы выделить или указать важные новые функции для сервисного сообщества.
Изменения могут включать один или несколько из следующих элементов
- Значения крутящего момента и/или стратегии затяжки крепежа
- Технические характеристики двигателя
- Новые герметики и/или клеи
- Изменения в процедуре разборки и сборки
- Пересмотр процедуры механической диагностики двигателя
- Требуются специальные инструменты
Новые герметики и/или клеи
- Номера деталей SPO в США и Канаде
- 3-связующий герметик No детали 12378521
Новые возможности движка LL8
- Конструкция поддона-оси масляного поддона
- Исполнительный механизм положения распределительного вала выпуска
- Клапан привода положения распределительного вала выпуска
- Болты домкрата на передней крышке, задней крышке и масляном поддоне
Характеристики двигателя
- Порошковые металлические шатуны
- Полностью плавающие поршневые пальцы
- Потерянный пенопластовый литой алюминиевый блок и головка
- Композитная пластиковая крышка распределительного вала
- Электронное управление дроссельной заслонкой - ETC
- Составной впускной коллектор
- Мост / несущая балка - лестница жесткости
- Топливная рейка из нержавеющей стали
- Система зажигания " катушка на свече "
- Термостат на стороне впуска
- Без рециркуляция отработавших газов
- Нет воздуха
Чистота и аккуратность
Автомобильный двигатель - это комбинация многих из следующих поверхностей
- Машинный
- Заточенный
- Полированный
- Сложенный
Допуски этих поверхностей измеряются в десятитысячных долях дюйма. При обслуживании любой внутренней детали двигателя важна чистота и уход. Нанести свободное покрытие моторного масла на места трения во время сборки, чтобы защитить и смазать поверхности при первоначальной эксплуатации. На протяжении всего этого раздела практикуйте надлежащие процедуры очистки и защиты обработанных поверхностей и зон трения.
ПримечаниеПовреждение двигателя может произойти в результате использования абразивной бумаги, подушки или моторизованной проволочной щетки для очистки любых поверхностей прокладки двигателя.
Всякий раз, когда вы снимаете компоненты клапанного механизма, поддерживайте компоненты в порядке. Следовать этой процедуре, чтобы установить компоненты в тех же местах и с теми же сопрягаемыми поверхностями, что и при удалении.
Отсоединить отрицательные кабели батареи, прежде чем выполнять какие-либо серьезные работы на двигателе. Подробнее об отключении аккумулятора см. раздел «Двигатель электрический».
Разделение деталей
Компоненты двигателя внутреннего сгорания развивают модели износа с их сопрягаемыми компонентами. Во время разборки двигателя части должны быть разделены и содержаться в порядке, чтобы их можно было повторно установить в том же месте, откуда они были извлечены.
Как заменить прокладки двигателя
- Не использовать повторно прокладки, если не указано иное. Многоразовые прокладки будут идентифицированы в процедуре обслуживания. Не наносите герметик на какую-либо прокладку или уплотнительную поверхность, если это не оговорено в процедуре обслуживания.
- Для разделения компонентов использовать винты домкрата.
- Удалить всю прокладку и уплотнительный материал с компонента с помощью пластикового или деревянного скребка. Не допускайте зарезов и царапин на уплотнительных поверхностях.
- При сборке компонентов использовать только герметик, указанный в сервисной процедуре. Убедиться, что уплотнительные поверхности чистые и не содержат мусора или масла. При нанесении герметика на компонент нанести размер бортика, как указано в процедуре обслуживания.
- Затянуть болты в соответствии с техническими условиями.
Типы герметиков
| Важно | Правильный герметик и количество герметика должны использоваться в правильном месте, чтобы предотвратить утечки масла, утечки охлаждающей жидкости или ослабление крепежа. ЗАПРЕЩАЕТСЯ заменять герметики. Использовать только герметик (или эквивалент), как указано в процедуре обслуживания. |
|---|
Следующие 2 основных типа герметика обычно используются в двигателях
- Аэробный герметик (вулканизация при комнатной температуре (RTV))
- Анаэробный герметик, который включает в себя следующее: Прокладка элиминатор Труба Резьбовой замок
Аэробный тип комнатная температура вулканизации (RTV) герметик
Аэробный тип Комнатная температура Вулканизация (RTV) герметик отверждается при воздействии воздуха. Этот тип герметика используется там, где 2 компонента (такие как впускной коллектор и блок двигателя) собраны вместе.
Использовать следующую информацию при использовании герметика RTV
- Не использовать герметик RTV в местах, где ожидаются экстремальные температуры. Эти области включают: Выпускной коллектор Прокладка головки Любые другие поверхности, где другой тип герметика указан в процедуре обслуживания
- Всегда следовать всем рекомендациям по безопасности и указаниям, которые есть на контейнере с герметиком RTV.
- Использовать пластиковый или деревянный скребок, чтобы удалить весь герметик RTV с компонентов.
- Уплотняемые поверхности должны быть чистыми и сухими.
- Использовать размер шарика герметика RTV, как указано в процедуре обслуживания.
- Нанести уплотнительный валик RTV на внутреннюю поверхность болтовых отверстий.
- Собрать компоненты, пока герметик RTV еще влажный на ощупь. Не ждите, пока герметик RTV до кожи.
- Затянуть крепежные детали последовательно (если указано) и с надлежащим моментом затяжки. НЕ ДОПУСКАЙТЕ чрезмерного затягивания крепежных деталей.
Анаэробный тип Threadlock герметик
Герметик резьбовой анаэробного типа отверждается при отсутствии воздуха. Этот тип герметика используется для блокировки резьбы и уплотнения болтов, фитингов, гаек и шпилек. Этот тип герметика отверждается только тогда, когда заключен между 2 плотно прилегающими металлическими поверхностями.
Использовать следующую информацию при использовании герметика threadlock
- Всегда следовать всем рекомендациям и указаниям по технике безопасности, которые находятся на контейнере для герметика резьбового замка.
- Уплотняемые резьбовые поверхности должны быть чистыми и сухими.
- Нанести герметик threadlock, как указано на контейнере для герметика threadlock.
- Затянуть крепежные детали последовательно (если указано) и с надлежащим моментом затяжки. НЕ ДОПУСКАЙТЕ чрезмерного затягивания крепежных деталей.
Герметик для труб анаэробного типа
Герметик для труб анаэробного типа отверждается в отсутствие воздуха и остается податливым при отверждении. Этот тип герметика используется там, где 2 детали собраны вместе и требуют герметичного соединения.
Использовать следующую информацию при использовании герметика для труб
- Не использовать герметик для труб в зонах, где ожидаются экстремальные температуры. Эти области включают: Выпускной коллектор Прокладка головки Поверхности, где указан другой герметик
- Всегда следовать всем рекомендациям по технике безопасности и указаниям, которые есть на контейнере с герметиком для труб.
- Уплотняемые поверхности должны быть чистыми и сухими.
- Использовать валик герметика для труб такого размера или количества, как указано в процедуре обслуживания.
- Нанести валик герметика трубы на внутреннюю сторону любых участков отверстий под болты.
- Нанести непрерывный валик герметика трубы на 1 уплотнительную поверхность.
- Затянуть крепежные детали последовательно (если указано) и с надлежащим моментом затяжки. НЕ ДОПУСКАЙТЕ чрезмерного затягивания крепежных деталей.
Инструмент и оборудование
Работайте в чистой и хорошо освещенной зоне. Перед началом работы имейте в наличии следующие компоненты
- Подходящий бак для очистки деталей
- Источник сжатого воздуха
- Лотки для обеспечения упорядоченности деталей и крепежных элементов
- Соответствующий набор ручного инструмента
Утвержденный стенд для ремонта двигателя предотвратит травмирование персонала или повреждение компонентов двигателя. Специальные инструменты предназначены для быстрого и безопасного выполнения операций, для которых предназначены инструменты. Использование инструментов позволит минимизировать возможные повреждения компонентов двигателя. Прецизионные измерительные инструменты необходимы для проверки определенных критических компонентов. Моментные ключи нужны для правильной сборки различных деталей.