
Поиск неисправностей 3.0л двигателя V6: диагностики
Для поиска и устранения неисправностей механических компонентов двигателя см. соответствующую таблицу в статье ПОИСК И УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ в разделе ОБЩАЯ ИНФОРМАЦИЯ.
Как проверить 3.0л двигатель V6: диагностики
- Убедиться, что все сопрягаемые поверхности чистые. Проверить впускные коромысла и выпуск внутри коромысел в точках контакта на наличие питтинга, задиров или износа. Проверить масляные зазоры распределительного вала. См. Таблицу " РАСПРЕДЕЛИТЕЛЬНЫЙ ВАЛ " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ".
- Если масляные зазоры распределительного вала соответствуют спецификации, проверить головку цилиндров на коробление. См. Таблицу " ГОЛОВКА ЦИЛИНДРОВ " в разделе " СПЕЦИФИКАЦИЯ ДВИГАТЕЛЯ ". Если масляные зазоры не соответствуют спецификации, головка цилиндров не может быть повторно покрыта.
- Измерить головку цилиндра на коробление по краям и 3 пути по центру. См. Таблицу " ГОЛОВКА ЦИЛИНДРА " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ " для определения пределов коробления. Восстановить поверхность головки, если она не соответствует спецификации.
- Снять коромысла, разобрать коромысла, установить валы коромысел и последовательно затянуть в соответствии с техническими требованиями. (Рисунок 7) См. " ТЕХНИЧЕСКИЕ УСЛОВИЯ НА КРУТЯЩИЙ МОМЕНТ ". Установить распределительный вал, толкая его в сторону распределительного конца головки цилиндров.
- Нулевой циферблатный индикатор напротив конца распределительного вала, затем нажимайте на распределительный вал вперед и назад и считывайте люфт конца. Если люфт конца распределительного вала соответствует спецификациям, перейдите к следующему шагу. Если люфт конца распределительного вала не соответствует спецификациям, заменить распределительный вал или упорную пластину по мере необходимости и перепроверьте. См. Таблицу " РАСПРЕДЕЛИТЕЛЬНЫЙ ВАЛ " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ".
- Снять упорную пластину распределительного вала и снять распределительный вал с головки цилиндров. Очистить распределительный вал и осмотреть наклонные направляющие подъемника. Заменить распределительный вал, если лепестки имеют изъяны, царапины или чрезмерный износ. Измерить диаметр каждой шейки распределительного вала и внутренний диаметр каждой шейки распределительного вала. Если зазор масла распределительного вала соответствует техническим требованиям, перейдите к шагу 5. Если зазор масла распределительного вала не соответствует техническим требованиям, и распределительный вал не был заменен, перейдите к следующему шагу.
- Поддержите распределительный вал на блоках " V " и проверить биение. Если общее биение соответствует спецификации, заменить головку цилиндра. Если общее биение не соответствует спецификации, заменить распределительный вал и повторно проверить масляный зазор. Если масляный зазор все еще не соответствует спецификации, заменить головку цилиндра.
- Проверить высоту распределительного вала впускных и выпускных кулачков. Заменить распределительный вал, если высота кулачка не соответствует спецификации. См. Таблицу " РАСПРЕДЕЛИТЕЛЬНЫЙ ВАЛ " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ".
Повернуть шкив водяного насоса против часовой стрелки. Убедиться, что шкив водяного насоса вращается свободно. Проверить утечку из уплотнения на спускном отверстии. Небольшое количество утечки из спускного отверстия является нормальным.
Как проверить пружину клапана
Измерить свободную длину клапанной пружины. Если свободная длина не соответствует спецификации, заменить клапанную пружину. См. Таблицу " КЛАПАНЫ И КЛАПАННЫЕ ПРУЖИНЫ " в разделе ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ.
Как проверить клапаны
Измерить диаметр головки клапана, запас, диаметр штока, ширину торца и длину клапана. Если размеры клапана не соответствуют спецификациям, заменить клапан. См. Таблицу " КЛАПАНЫ И ПРУЖИНЫ КЛАПАНОВ " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ".
Как осмотреть направляющий клапан
- Поднять клапан на 0,4 " (10 мм) от седла. Измерить качание штока клапана к направляющей с помощью циферблатного индикатора, расположенного на наружном диаметре головки клапана. Качать шток клапана от стороны к стороне в направлении нормальной тяги (метод качания). Если измерение качания штока к направляющей превышает эксплуатационный предел, перепроверить с помощью нового клапана. Если измерение все еще превышает предел, перейти к следующему шагу.
- Перепроверить, измеряя наружный диаметр штока клапана и внутренний диаметр направляющей клапана наружным и внутренним микрометром или шариковым манометром. Выполнить измерения в 3 местах вдоль штока клапана и в 3 местах внутри направляющих клапана. Если разница между наибольшим измерением направляющей и наименьшим измерением штока не должна превышать эксплуатационный предел, заменить клапан и направляющую клапана. См. таблицу " КЛАПАНЫ И КЛАПАННЫЕ ПРУЖИНЫ " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ".
| Внимание | НЕ нагревайте головку цилиндра факелом или нагревайте головку цилиндра выше 150°C. Чрезмерная температура может ослабить седла клапанов. Во избежание ожогов надевайте тяжелые перчатки при обращении с нагретой головкой цилиндра. |
|---|
Как проверить блок цилиндров и поршня
- Измерить поверхность деки блока цилиндров на коробление. Измерить деку по краям, поперек центра и от угла к углу. См. таблицу " БЛОК ЦИЛИНДРОВ " в разделе ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ.
- Измерить износ отверстия цилиндра, некруглость и конусность в 2 направлениях на 3 уровнях в каждом цилиндре. См. Таблицу " БЛОК ЦИЛИНДРОВ " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ". Если отверстие цилиндра находится в пределах спецификации, царапины или царапины в отверстиях цилиндра должны быть отточены с использованием хонинговального масла и мелкого (400 зерен) камня в 60-градусном шаблоне перекрестной штриховки. Если отверстие цилиндра не соответствует спецификации и меньше, чем предел размера отверстия, расточите блок и заменить поршни.
- Проверить поршни на деформацию и трещины. Измерить диаметр поршня 63 " (16,0 мм) от нижней части юбки поршня под углом 90 градусов от поршневого пальца. См. Таблицу " ПОРШНИ, ПАЛЬЦЫ И КОЛЬЦА " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ".
- Рассчитайте разницу между отверстием цилиндра и диаметром поршня. Убедиться, что зазор между поршнем и блоком соответствует техническим требованиям. См. Таблицу " ПОРШНИ, ШТИФТЫ И КОЛЬЦА " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ". Если зазор не соответствует техническим требованиям, установить блок отверстия и / или заменить поршни по мере необходимости.
Как проверить шатун и штифт
Измерить диаметр поршневого пальца, диаметр отверстия поршневого пальца и диаметры концов шатунов. См. Таблицу " ПОРШЕНЬ, ПАЛЬЦЫ И КОЛЬЦА " в разделе " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ ДВИГАТЕЛЯ ". Если какое-либо измерение не соответствует спецификации, заменить соответствующий компонент(ы) по мере необходимости.
Контроль зазора главного подшипника
- Очистить половину коренной шейки и подшипника чистым рабочим полотенцем. Поместить Пластигаж на каждую коренную шейку и установить подшипники и крышки. Последовательно затянуть болты в соответствии с техническими требованиями. См. " СПЕЦИФИКАЦИИ КРУТЯЩЕГО МОМЕНТА ". (Таблица 15) Снять колпачок и подшипники и измерить Пластигаж. Для получения точных показаний при проверке масляного зазора на коренных подшипниках измерить самую широкую часть Пластигажа.
- Если Plastigage измеряет слишком широкий или слишком узкий, удалить коленчатый вал. При замене подшипника использовать новый подшипник с тем же цветовым кодом. Установить новый подшипник и перепроверьте зазор. Если зазор все еще неправильный, попробуйте следующий размер большего или меньшего подшипника и перепроверьте. Если правильный зазор все еще не может быть получен, заменить коленчатый вал и повторить процедуру.
Схема №3
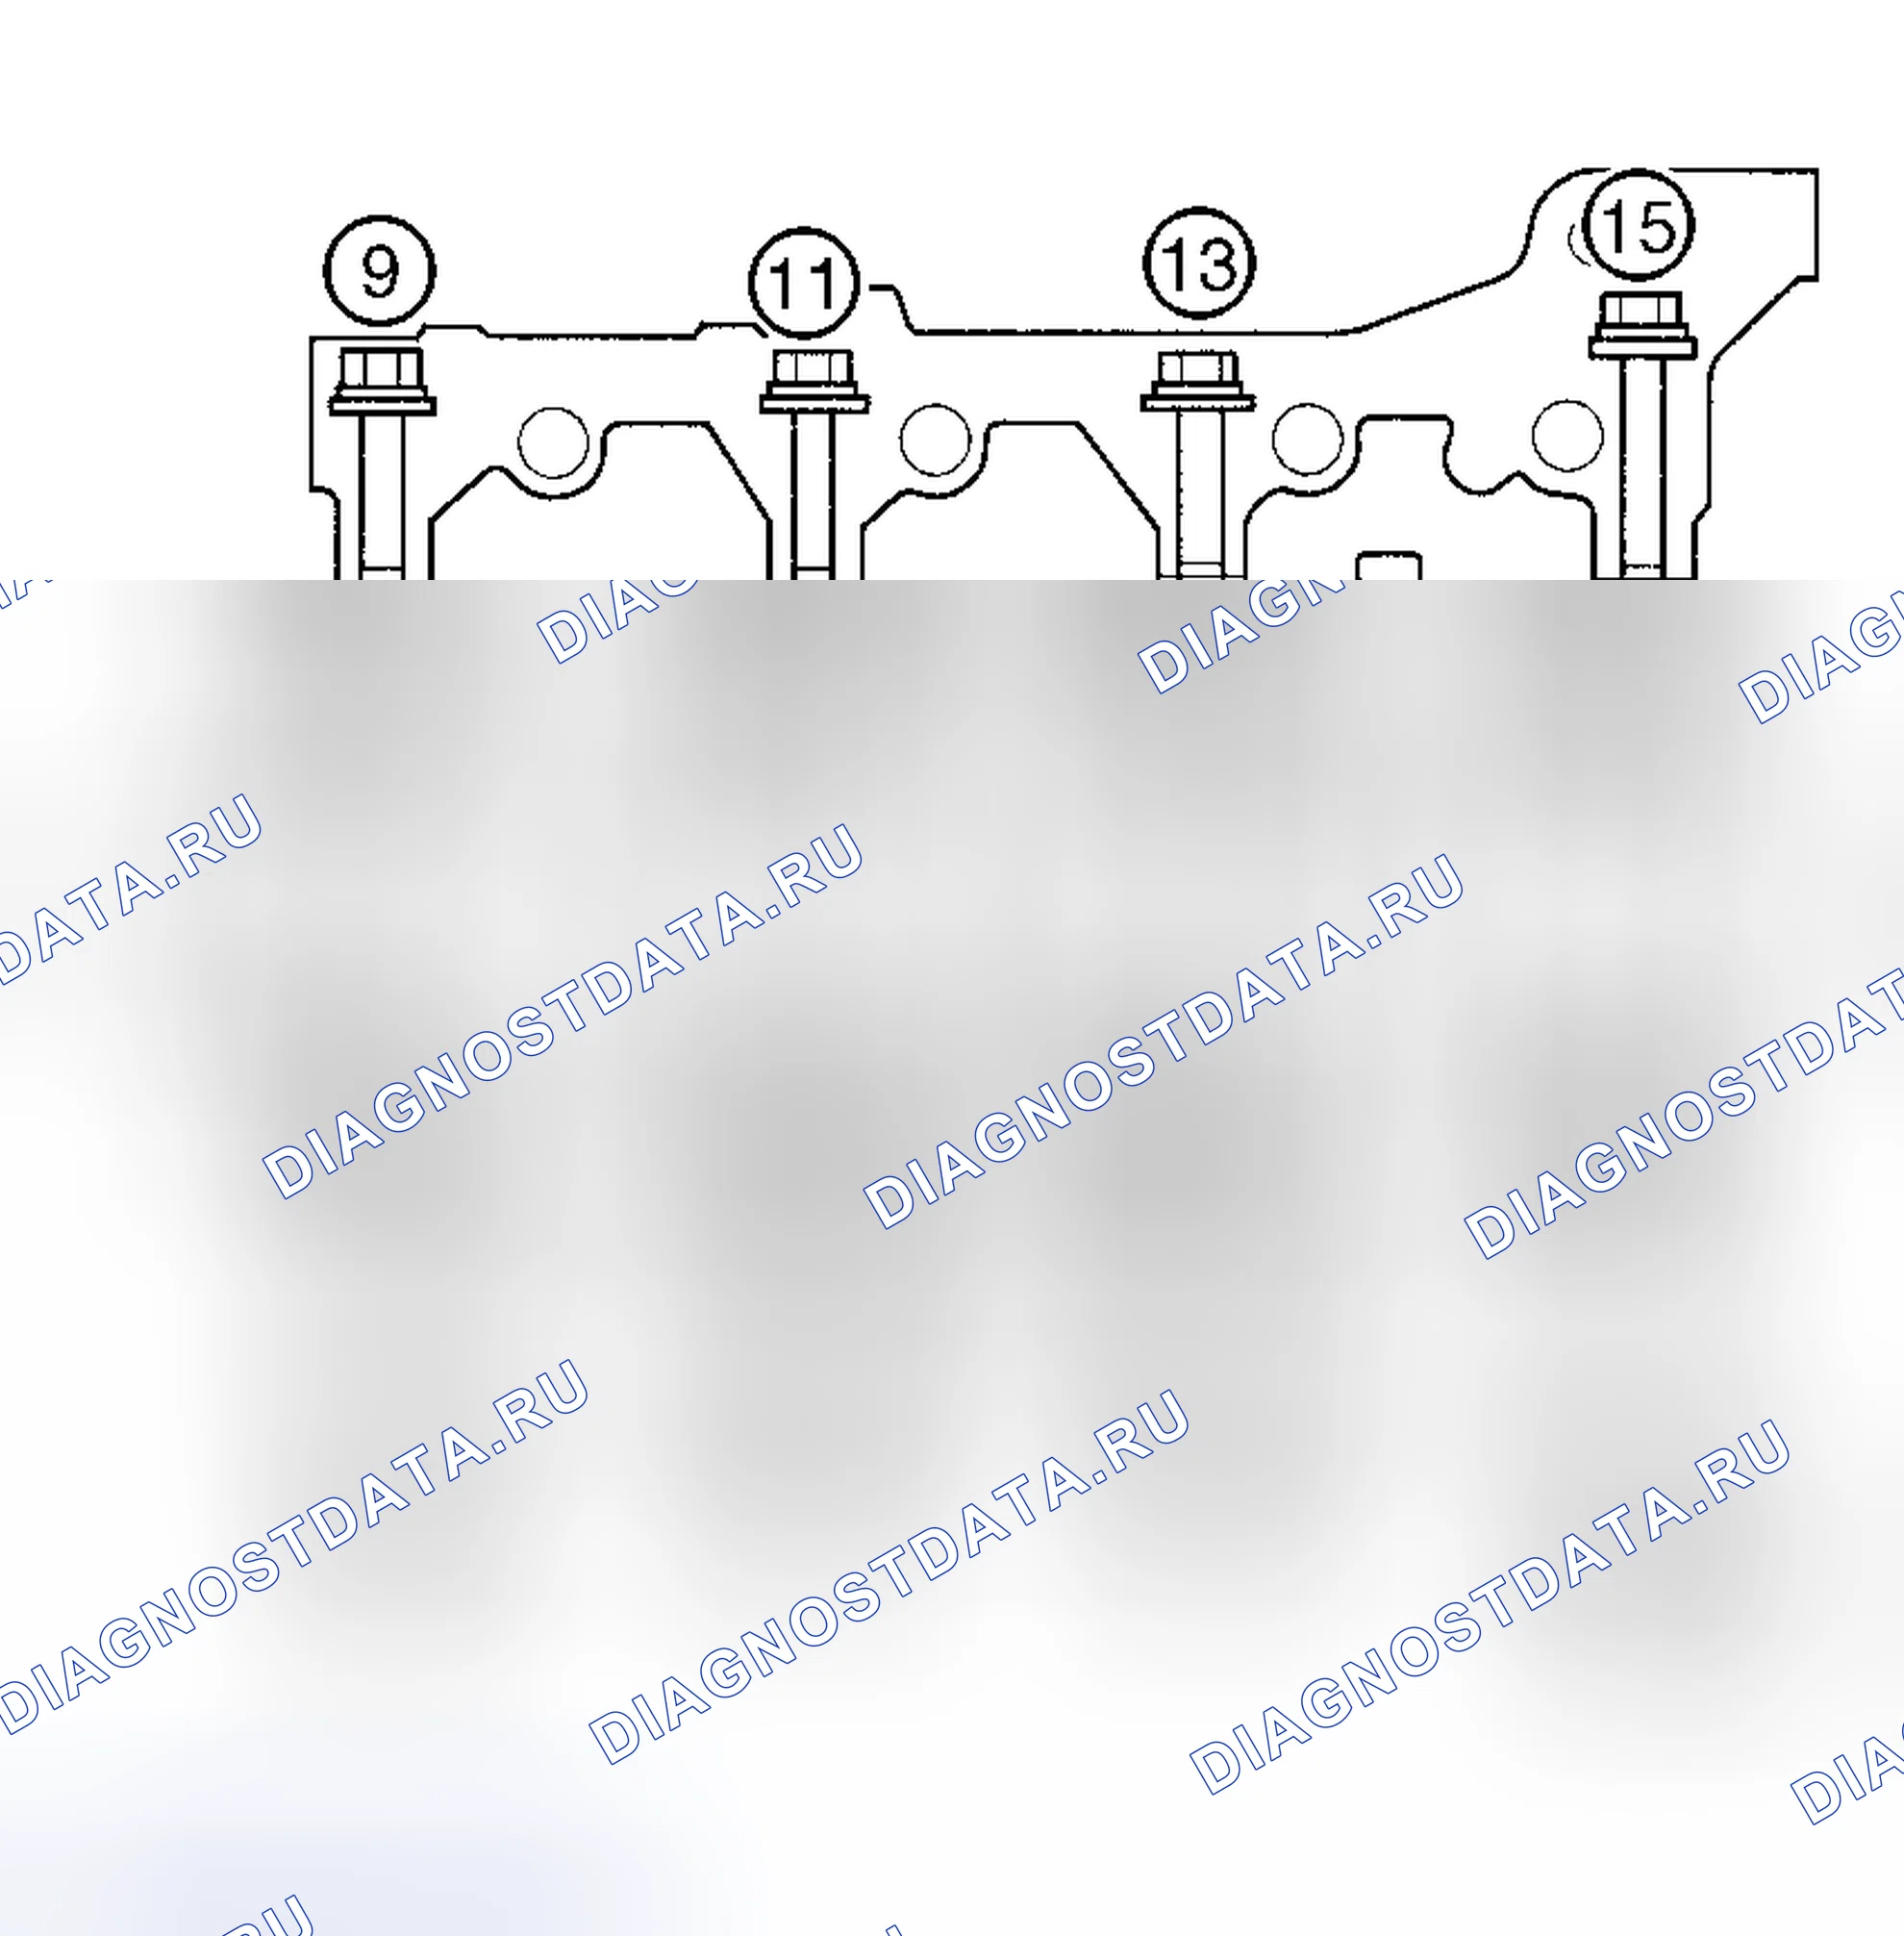
Контроль зазора между стержневыми подшипниками
- Снять крышку шатуна и половину подшипника. Очистить шейку шатуна коленчатого вала и половину подшипника. Поместить пластигейдж поперек шейки шатуна, установить половину подшипника и крышку и затянуть гайки шатуна до 33 футов фунтов (44 Н.м). Снять крышку шатуна и измерить пластигейдж. Если зазор шатуна не соответствует спецификации, заменить новый подшипник с тем же цветовым кодом и перепроверьте зазор.
- Если зазор все еще неправильный, использовать следующий меньший или больший подшипник. Если правильный зазор не может быть получен, заменить коленчатый вал и начать все сначала. НЕ использовать файл, прокладку или соскребайте подшипники или крышки для регулировки зазора.
- Проверить с помощью щупа радиальный зазор между внутренним ротором и внешним ротором на роторе насоса (см. таблицу " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ МАСЛЯНОГО НАСОСА "). Если зазор превышает эксплуатационный предел, заменить внутренний и внешний роторы.
- Разместить на корпусе насоса по роторам насоса прямую кромку. Проверить щупом осевой зазор между корпусом и ротором между прямой кромкой и внешним ротором. См. таблицу " ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ МАСЛЯНОГО НАСОСА ". Если зазор превышает эксплуатационный предел, заменить внутренний и внешний роторы и / или корпус масляного насоса.
- Проверить радиальный зазор между корпусом и внешним ротором. Если зазор превышает эксплуатационный предел, заменить внутренний и внешний роторы и / или корпус масляного насоса. Осмотреть оба ротора и корпус насоса на наличие задиров или других повреждений. При необходимости заменить детали.
| Применение | В. (мм) | ||
|---|---|---|---|
| Ротор | |||
| Радиальный зазор между внутренним ротором и внешним ротором | |||
| Стандарт | .0016-.0063 (.040-.160) | ||
| Лимит обслуживания | .0079 (0.200) | ||
| Радиальный зазор между корпусом и внешним ротором | |||
| Стандарт | .0055-.0075 (.140-.190) | ||
| Лимит обслуживания | .0079 (.200) | ||
| Осевой зазор между корпусом и ротором | |||
| Стандарт | .0008-.0028 (0.020-0.070) | ||
| Лимит обслуживания | .0047 (0.120) | ||
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ МАСЛЯНОГО НАСОСА