
Внимание
- При выполнении любых работ надевайте соответствующую рабочую одежду, включая колпак, защитные очки и защитную обувь.
- Удалить загрязнения, включая грязь и коррозию, перед снятием, установкой или разборкой.
- Содержите в порядке разобранные детали и предохраняйте их от пыли и грязи.
- Перед снятием, установкой или разборкой обязательно уточните неисправность. Избегайте ненужного снятия, установки, разборки и замены.
- Компоненты автомобиля чрезвычайно горячие после вождения. Остерегайтесь получения ожогов от нагретых деталей.
- Обязательно затянуть крепежные детали, включая болты и гайки, до указанного момента.
- В указанных точках разместить цеховые домкраты или жесткие стеллажи.
- Перед отсоединением разъемов датчиков или блоков обязательно отсоединить кабель массы от аккумулятора.
- Все детали следует тщательно очистить, обратив особое внимание на масляные каналы двигателя, поршни и подшипники.
- Вращающиеся детали и детали скольжения, такие как поршень, подшипник и шестерня, должны быть покрыты маслом перед сборкой.
- Будьте осторожны, чтобы масло, смазка или охлаждающая жидкость двигателя не соприкасались с ремнем ГРМ, диском сцепления и маховиком.
- Все снятые детали, в случае их повторного использования, следует переустановить в исходных положениях и направлениях.
- Болты, гайки и шайбы следует заменять новыми деталями по мере необходимости.
- Даже если необходимые проверки были сделаны заранее, приступайте к сборочным работам, делая перепроверки.
- Снять или установить двигатель в зоне, где цепные тали, подъемные устройства и т.д. доступны для готового использования.
- Обязательно не повреждайте покрытые поверхности кузовных панелей инструментами, или не пачкайте сиденья и окна охлаждающей жидкостью или маслом. Поместить крышку над крылом, как требуется, для защиты.
- Перед началом работы подготовьте следующее: Сервисный инструмент, чистую тряпку, емкости для улавливания охлаждающей жидкости и масла, проволочные канаты, цепную таль, домкраты трансмиссии и т.д.
- При необходимости поднять или опустить транспортное средство. Обязательно поддерживайте правильные позиции.
Общий инструмент
| НАИМЕНОВАНИЕ ИНСТРУМЕНТА | ЗАМЕЧАНИЯ |
|---|---|
| Манометр компрессионный | Используется для измерения компрессии. |
| Индикатор синхронизации | Используется для измерения угла опережения зажигания. |
| Вакуумметр | Используется для измерения разрежения во впускном коллекторе. |
| Манометр масла | Используется для измерения давления масла в двигателе. |
| Манометр давления топлива | Предназначен для измерения давления топлива. |
ОБЩАЯ СХЕМА ИНСТРУМЕНТОВ
Процедура двигателя механического (H4DOTC): прочее
Возможно проведение следующих сервисных процедур с двигателем на автомобиле, однако процедуры, описанные в этой статье, основаны на условии, что двигатель снят с автомобиля.
- Клиновой ремень
- Ремень ГРМ
- Распределительный вал
- Головка блока цилиндров
Способ с монитором выбора субару.
- Перед проверкой момента зажигания проверить следующий пункт: Проверить, что элемент воздухоочистителя не засорен, свечи зажигания находятся в хорошем состоянии, а шланги подсоединены правильно. Проверить, что индикатор неисправности не горит.
- Прогрейте двигатель.
- Считать угол опережения зажигания с помощью Subaru Select контроль. READ CURRENT DATA FOR двигатель (NORMAL MODE), OPERATION, Subaru Select контроль.>
Угол опережения зажигания [BTDC / об / мин]
12 ° ± 10 °/750 (модель MT)
17 ° ± 10 °/750 (модель AT)
Если синхронизация выполнена неправильно, проверить систему управления зажиганием. См. раздел «Система управления двигателем». БАЗОВАЯ ДИАГНОСТИЧЕСКАЯ ПРОЦЕДУРА.>
Способ с хронометром.
- Перед проверкой момента зажигания проверить следующий пункт: Проверить, что элемент воздухоочистителя не засорен, свечи зажигания находятся в хорошем состоянии, а шланги подсоединены правильно. Проверить, что индикатор неисправности не горит.
- Прогрейте двигатель.
- Остановить двигатель и выключить выключатель зажигания.
- Снять канал воздухозаборника.
- Отсоединить штуцеры датчика массового расхода воздуха и температуры всасываемого воздуха.
- Снять корпус и элемент воздухоочистителя.
- Подключить лампу синхронизации к проводу питания катушки зажигания № 1.
- Закрепить корпус воздухоочистителя, элемент и штуцер датчика массового расхода воздуха и температуры всасываемого воздуха.
- Запустить двигатель, повернуть лампу синхронизации на шкив кривошипа и проверить синхронизацию зажигания с помощью индикатора шкива кривошипа.
Угол опережения зажигания [BTDC / об / мин]
12 ° ± 10 °/750 (модель MT)
17 ° ± 10 °/750 (модель AT)
Если синхронизация выполнена неправильно, проверить систему управления зажиганием. См. раздел «Система управления двигателем». БАЗОВАЯ ДИАГНОСТИЧЕСКАЯ ПРОЦЕДУРА.>
Передний ремень
- Снять крышки клиновых ремней.
- Снять канал воздухозаборника. ДЕМОНТАЖ, Воздуховод воздухозаборника.>
- Ослабить болт (А).
- Ослабить болт ползуна (B).
- Снять ремень передней стороны (С).
Схема №457

Задний боковой ремня
- Снять ремни передней стороны. ПЕРЕДНИЙ РЕМЕНЬ, ДЕМОНТАЖ, КЛИНОВОЙ РЕМЕНЬ.>
- Обрежьте задний боковой ремень проволочным резаком и т.д. и выбросьте.
Схема №458

| Внимание | При повторном использовании переднего бокового ремня вытрите любой песок или воду тряпкой. Не использовать ремень с передней стороны повторно, если на ремне есть масло, смазка или охлаждающая жидкость. Будьте осторожны при прикосновении к ремню. Если торец ремня протереть рукой, вы можете получить травму от оголенных проволок. |
|---|
- Вытрите любой песок, пыль, масло или воду из канавок шкива тряпкой.
- Установить ремень передней стороны (C) и отрегулировать болт ползуна (B) так, чтобы получить указанное натяжение ремня. ОСМОТР, клиновой ремень.>
- Затянуть болт (А).
- Затянуть болт ползуна (В). Момент затяжки: Болт (А) 25 Н.м (2,5 кгс-м, 18,4 фут-фунт) Болт-ползун (В) 8 Н.м (0,8 кгс-м, 5,9 фут-фунт)
- Установить канал воздухозаборника. МОНТАЖ, воздухозаборный канал.>
- Установить крышку клинового ремня.
Момент затяжки
13 Н.м (1,3 кгс-м, 9,6 фут-фунт)
| Внимание | Всегда использовать новый задний боковой ремень. Будьте осторожны, чтобы новый ремень с задней стороны не соприкасался ни с каким маслом, смазкой или охлаждающей жидкостью. Будьте осторожны при прикосновении к ремню. Если торец ремня протереть рукой, вы можете получить травму от оголенных проволок. При установке заднего бокового ремня всегда использовать предоставленные инструменты (стопор ремня, направляющую ремня, держатель направляющей ремня и болт). |
|---|
Схема №459
Схема №460

Схема №461

Схема №462

Схема №463

Схема №464

Схема №465

Схема №466

Схема №467

Схема №468

Схема №469

Схема №470

Схема №471

Схема №472

Схема №473

Схема №474

Схема №475

Схема №476

Схема №477

Схема №478

Схема №479

- Вытрите любой песок, пыль, масло или воду из канавок шкива тряпкой.
- Вытрите тряпкой любое масло, воду, грязь или ржавчину, прикрепленную к передней стороне шкива кривошипа.
- Медленно поворачивайте кривошипный шкив вправо до тех пор, пока служебное отверстие кривошипного шкива не окажется вверху. ВНИМАНИЕ: Никогда не поворачивайте шкив кривошипа влево.
- Закрепить новый ремень задней стороны на ремне компрессора кондиционера.
- Вставить клешню стопора ремня (А) в нижнее отверстие (В) на кронштейне компрессора, как показано на рисунке, и закрепить с помощью болта (С).
- Установить направляющую ремня, совместив ее с линией ремня на передней стороне ремня шкива кривошипа.
- Вставить держатель направляющей ремня в отверстие для обслуживания коленчатого шкива, чтобы зажать направляющую ремня. ПРИМЕЧАНИЕ: Более длинной стороной держателя направляющей ленты является верхняя сторона.
- Медленно повернуть шкив вправо и установить направляющую ремня в положение приблизительно 45 °.
- Поместить ребро заднего бокового ремня в канавки шкива кривошипа и поместить задний боковой ремень с держателем направляющей ремня.
- Поместить инструмент через петлю заднего бокового ремня, и установить на ремень шкива кривошипа.
- Проверяя следующее, медленно повернуть шкив кривошипа вправо приблизительно на 90 ° и установить направляющую ремня в положение, показанное на рисунке. Ребра заднего бокового ремня правильно катятся по канавкам шкива компрессора А/С. Ребра заднего бокового ремня правильно катятся по канавкам шкива кривошипа. Поверхность заднего бокового ремня прижимается стопором ремня. Задний боковой ремень едет правильно по направляющей ремня.
- Проверяя следующее, медленно повернуть шкив кривошипа вправо приблизительно на 90 ° и установить направляющую ремня в положение, показанное на рисунке. Задний боковой пояс не скручен. Ребра заднего бокового ремня правильно катятся по канавкам шкива компрессора А/С. Ребра заднего бокового ремня правильно катятся по канавкам шкива кривошипа. Поверхность заднего бокового ремня прижимается стопором ремня. Задний боковой ремень едет правильно по направляющей ремня.
- Медленно повернуть шкив кривошипа вправо, и закрепить задний боковой ремень. ВНИМАНИЕ: Поскольку существует вероятность повреждения заднего бокового ремня и выпадения держателя направляющей ремня, необходимо позаботиться о том, чтобы общее количество шагов 8), 11), 12) и 13) не превышало 330 °.
- Снять направляющую ремня и держатель направляющей ремня со шкива кривошипа.
- Снять стопор ремня с кронштейна компрессора. ВНИМАНИЕ: Обязательно снять стопор ремня, так как оставление его включенным может вызвать дым, пламя или обрыв ремня.
- Убедиться, что ребра ремня правильно катятся по канавкам шкивов, и два раза медленно повернуть кривошипный шкив вправо, чтобы сломать ремень задней стороны.
- Утилизируйте предоставленные инструменты (стопор ремня, направляющая ремня, держатель направляющей ремня, болт).
- Установить ремень передней стороны. ПЕРЕДНИЙ БОКОВОЙ РЕМЕНЬ, УСТАНОВКА, КЛИНОВОЙ РЕМЕНЬ.>
- Заменить ремень с передней стороны, если обнаружены трещины, потертости или износ.
- Проверить натяжение ремня передней стороны и при необходимости отрегулировать его, регулируя положение установки генератора.
Натяжение ремня на передней стороне (при использовании датчика натяжения ремня)
При установке новых деталей
640-780 Н (65-80 кгс, 144-175 фунт-сила)
При осмотре
490-640 Н (50-65 кгс, 110-144 фунт-сила)
Схема №480
Натяжение ремня на передней стороне (если не используется датчик натяжения ремня)
При установке новых деталей
7-9 мм (0 276-0 354 дюйма)
При осмотре
9-11 мм (0 354-0 433 дюйма)
Схема №481
При обнаружении трещин, потрескивания или износа, а также при возникновении ненормального шума заменить задний боковой ремень.
ПримечаниеПоскольку задний боковой ремень является ремнем натяжного типа, нет необходимости проверять прогиб и натяжение.
Модель AT
- Установить шкив кривошипа.
- С помощью СТ зафиксировать кривошипно-шатунный шкив, и закрепить болты кривошипно-шатунного шкива. ST 499977400 КЛЮЧ ШКИВА КРИВОШИПА Прочистите резьбу коленчатого вала с помощью сжатого воздуха. Смазать моторным маслом гнездо и резьбу болта шкива кривошипа. Временно затянуть болты моментом затяжки 44 Н.м (4,5 кгс-м, 32,5 фут-фунт). Затянуть болты шкива кривошипа. Момент затяжки: 130 Н.м (13,3 кгс-м, 95,9 фут-фунт)
- Проверить, чтобы угол затяжки болта шкива кривошипа составлял 45 ° и более. При температуре ниже 45 ° выполнить следующие действия. ВНИМАНИЕ: Если угол затяжки болта шкива кривошипа меньше 45 °, болт поврежден, в этом случае болт необходимо заменить. Заменить болты шкива кривошипа и прочистите их. Болт шкива кривошипа: No детали 12369AA011 Очистить резьбу коленчатого вала сжатым воздухом. Смазать моторным маслом гнездо и резьбу болта шкива кривошипа. Временно затянуть болты моментом затяжки 44 Н.м (4,5 кгс-м, 32,5 фут-фунт). Затянуть болты шкива кривошипа от 45 ° до 60 °. ПРИМЕЧАНИЕ: Провести процедуры затяжки, подтвердив угол поворота болта шкива кривошипа относительно калибра, указанного на крышке ремня ГРМ.
- Установить клиновые ремни. УСТАНОВКА, клиновой ремень.>
Модель MT
- Установить шкив кривошипа.
- С помощью СТ зафиксировать кривошипно-шатунный шкив, и закрепить болты кривошипно-шатунного шкива. ST 499977100 КЛЮЧ ШКИВА КРИВОШИПА Прочистите резьбу коленчатого вала с помощью сжатого воздуха. Смазать моторным маслом гнездо и резьбу болта шкива кривошипа. Временно затянуть болты моментом затяжки 44 Н.м (4,5 кгс-м, 32,5 фут-фунт). Затянуть болты шкива кривошипа. Момент затяжки: 180 Н.м (18,4 кгс-м, 132,8 фут-фунт)
- Проверить, чтобы угол затяжки болта шкива кривошипа составлял 65 ° и более. При температуре ниже 65 ° выполнить следующие действия. ВНИМАНИЕ: Если угол затяжки болта шкива кривошипа меньше 65 °, болт поврежден. В этом случае болт необходимо заменить. Заменить болты шкива кривошипа и прочистите их. Болт шкива кривошипа: No детали 12369AA011 Очистить резьбу коленчатого вала сжатым воздухом. Смазать моторным маслом гнездо и резьбу болта шкива кривошипа. Временно затянуть болты моментом затяжки 44 Н.м (4,5 кгс-м, 32,5 фут-фунт). Затянуть болты шкива кривошипа от 65 ° до 75 °. ПРИМЕЧАНИЕ: Провести процедуры затяжки, подтвердив угол поворота болта шкива кривошипа относительно калибра, указанного на крышке ремня ГРМ.
- Установить клиновые ремни. УСТАНОВКА, клиновой ремень.>
Ремень ГРМ
- Проверить зубья ремня ГРМ на наличие разрывов, трещин или износа. При обнаружении какой-либо неисправности заменить ремень ГРМ.
- Проверить состояние на задней поверхности ремня ГРМ. При обнаружении трещин заменить ремень ГРМ.
| Внимание | Будьте осторожны, чтобы масло, смазка или охлаждающая жидкость не соприкасались с ремнем ГРМ. Удалить быстро и тщательно, если это произойдет. Не сгибайте ремень ГРМ резко. |
|---|
В радиальном диаметре h
60 мм (2,36 дюйма) или более
Схема №482

Автоматический регулятор натяжения ремня.
- Визуально проверить масляные уплотнения на предмет утечек, а концы штоков - на предмет ненормального износа и царапин. При необходимости заменить автоматический регулятор натяжения ремня в сборе. ПРИМЕЧАНИЕ: Незначительные следы масла на масляном уплотнении штока не указывают на проблему.
- Проверить, чтобы шток регулятора не перемещался при приложении к нему давления 165 Н (16,8 кгс, 37,1 фунт-сила). При этой проверке можно проверить жесткость штока доводчика.
- Если шток регулятора не является жестким и свободно перемещается при приложении 165 Н (16,8 кгс, 37,1 фунт-сила), проверить его, используя следующие процедуры: Медленно прижмите шток регулятора вниз к торцевой поверхности цилиндра. Повторить эту операцию два-три раза. При полностью поднятом штоке доводчика приложите к нему давление 165 Н (16,8 кгс, 37,1 фунт-сила). Проверить жесткость штока доводчика. Если тяга регулятора не жесткая и перемещается вниз, заменить узел автоматического регулятора натяжения ремня новой деталью. ВНИМАНИЕ: Всегда использовать прижимной инструмент вертикального типа для перемещения тяги регулятора вниз. Не использовать тиски бокового типа. Нажать на стержень регулятора вертикально. Вдавливание штока толкателя постепенно занимает три минуты или более. Не допускайте, чтобы давление пресса превышало 9807 Н (1000 кгс, 2205 фунт-сила). Протолкните шток доводчика к торцу цилиндра. Однако не нажимайте на шток доводчика ниже торца цилиндра. Это может привести к повреждению цилиндра.
- Измерить величину выступания штока «Н» от торцевой поверхности корпуса. Если она выходит за пределы указанного диапазона, заменить на новую деталь.
Величина выступа H штока
5,2-6,2 мм (0 205-0 244 дюйма)
Схема №483

Натяжной шкив ремня
- Проверить сопрягаемые поверхности ремня ГРМ и место контакта штока доводчика на предмет ненормального износа или царапин. В случае неисправности заменить автоматический регулятор натяжения ремня в сборе на новую деталь.
- Проверить шкив натяжения ремня на плавность вращения. Заменить автоматический регулятор натяжения ремня в сборе новой деталью, если возникает ненормальный шум или чрезмерный люфт.
- Проверить натяжной шкив ремня на предмет утечки смазки.
Натяжное устройство ремня
- Проверить холостой ролик ремня на плавность вращения. Заменить, если возникает шум или чрезмерный люфт.
- Проверить наружные контактирующие поверхности натяжного шкива на предмет ненормального износа и царапин.
- Проверить натяжной ролик ремня на предмет утечки смазки.
Головка блока цилиндров
- Проверить наличие трещин или повреждений. Для проверки наличия трещин использовать прибор для капиллярной дефектоскопии на важных участках. Проверить отсутствие следов утечки газа или утечки воды на поверхности установки прокладки.
- Измерить коробление поверхности головки цилиндров, которая сопрягается с блоком цилиндров, с помощью прямой кромки (А) и толщиномера (В).
Если коробление превышает предельное, исправьте поверхность, зачистив ее плоскошлифовальной машиной.
Предел коробления
0 035 мм (0,0014 дюйма)
Предел измельчения
0,3 мм (0 012 дюйма)
Стандартная высота головки цилиндров
127,5 мм (5,02 дюйма)
ПримечаниеНеравномерный крутящий момент для болтов головки цилиндров может вызвать коробление. При повторной установке обратить особое внимание на крутящий момент, чтобы равномерно затянуть.
Схема №484

Седло клапана
Осмотреть седла впускных и выпускных клапанов и исправьте контактные поверхности с помощью резака седла клапана, если они неисправны или при замене направляющих клапана.
Ширина седла клапана W
Стандарт
Впуск
0,6-1,4 мм (0 024-0 055 дюйма)
Выпускная система
1,2-1,8 мм (0 047-0 071 дюйма)
Схема №485

Схема №486

Направляющая клапана
- Проверить зазор между направляющей клапана и штоком клапана. Зазор можно проверить, измерив соответственно наружный диаметр штока клапана микрометром и внутренний диаметр направляющей клапана калибром. Зазор между направляющей клапана и штоком клапана: Стандартный впуск 0 030-0 057 мм (0,0012-0,0022 дюйма) Выпуск 0 040-0 067 мм (0,0016-0,0026 дюйма)
- Если зазор между направляющей клапана и штоком клапана превышает стандартный, заменить направляющую клапана или сам клапан, в зависимости от того, что показывает большую степень износа или повреждения и т.д. Для замены направляющей клапана см. следующую процедуру.
Внутренний диаметр направляющей клапана
6 000-6 012 мм (0,2362-0,2367 дюйма)
Наружные диаметры штока клапана
Впуск
5 955-5 970 мм (0,2344-0,2350 дюйма)
Выпускная система
5 945-5 960 мм (0,2341-0,2346 дюйма)
Схема №487

Схема №488

Схема №489

Схема №490

- Поместить головку цилиндра на ST1 с камерой сгорания вверх так, чтобы направляющие клапана вошли в отверстия в ST1.
- Вставить ST2 в направляющую клапана и нажать на нее, чтобы снять направляющую клапана. ST1 498267600 СТОЛ ГОЛОВКИ ЦИЛИНДРА ST2 ИЗВЛЕКАТЕЛЬ НАПРАВЛЯЮЩЕЙ 499767200 КЛАПАНА.
- Переверните головку цилиндров вверх дном и поместить СТ, как показано на рисунке. НАПРАВЛЯЮЩИЙ РЕГУЛЯТОР ST 18251AA020 КЛАПАНА
- Перед установкой новой направляющей клапана убедиться, что на внутренней поверхности направляющих отверстий клапана в головке цилиндров нет ни царапин, ни повреждений.
- Установить новую направляющую клапана, покрытую достаточным количеством масла, в головку цилиндра и вставить ST1 в направляющую клапана. Нажимайте до тех пор, пока верхний конец направляющей клапана не окажется заподлицо с верхней поверхностью ST2. ST1 499767200 НАПРАВЛЯЮЩЕГО ИЗВЛЕКАТЕЛЯ КЛАПАНА ST2 18251AA020 НАПРАВЛЯЮЩЕГО РЕГУЛЯТОРА КЛАПАНА.
- Проверить направляющий выступ клапана. Направляющий выступ клапана L: 15,8-16,2 мм (0 622-0 638 дюйма)
- Развернуть внутреннюю часть направляющей клапана с помощью ST. Поместить ST в направляющую клапана и медленно вращайте ST по часовой стрелке, слегка толкая его. Верните ST, вращая его по часовой стрелке. ПРИМЕЧАНИЕ: При проработке произвести смазку СТ моторным маслом. При повреждении внутренней поверхности направляющей клапана край СТ следует слегка отшлифовать масляным камнем. Если внутренняя поверхность направляющей клапана становится блестящей и ST не стружка, использовать новый ST или исправить ST. НАПРАВЛЯЮЩИЙ РАСШИРИТЕЛЬ 499767400 КЛАПАНА ST
- После проработки очистить направляющую клапана от стружки.
- Повторно проверить состояние контакта между клапаном и седлом клапана после замены направляющей клапана.
Схема №491

- Осмотреть фланец и шток клапана и заменить клапан новой деталью, если он поврежден, изношен, деформирован или если размер «Н» на рисунке выходит за указанный предел. Толщина кромки головки H: Стандартный впуск (A) 1,0-1,4 мм (0 039-0 055 дюйма) Выпуск (B) 1,3-1,7 мм (0 051-0 067 дюйма)
- Нанести небольшое количество шлифовального состава на поверхность седла и притрите клапан и поверхность седла. После притирки заменить на новое масляное уплотнение клапана. ПРИМЕЧАНИЕ: Можно различать впускной клапан и выпускной клапан по их общей длине. Общая длина клапана: Впуск 104,4 мм (4 110 дюйма) Выпуск 104,65 мм (4,1201 дюйма)
Клапанная пружина
- Проверить пружины клапана на наличие повреждений, свободную длину и натяжение. Заменить пружину клапана, если она не укладывается в нормативное значение, представленное в таблице.
- Чтобы измерить прямоугольность пружины клапана, поставить пружину на поверхностную пластину и измерить ее отклонение в верхней части пружины с помощью пробного квадрата.
| Свободная длина | Мм (дюймы) | 47.32 (1.863) |
|---|---|---|
| Натяжение/высота пружины N (кгс, фунт-сила )/мм (дюйм) | Набор | 205-235 (20.9-24.0, 46.1-52.8)/36.0 (1.417) |
| Лифт | 426-490 (43.4-50.0, 95.8-110)/26.50 (1.041) | |
| Прямоугольность | 2,5 °, 2,1 мм (0 083 дюйма) или менее | |
СПЕЦИФИКАЦИЯ ДЛИНЫ ПРУЖИНЫ КЛАПАНА
Схема №492

Масляное уплотнение впускного и выпускного клапанов
- Для следующего заменить масляное уплотнение новой деталью. См. процедуру 2) и УСТАНОВКА после процедуры замены. При повреждении губы. При выходе пружины из заданного положения. При переналадке поверхностей клапана и седла клапана. При замене направляющей клапана.
- Установить головку цилиндра на ST1 и с помощью ST2 запрессуйте масляное уплотнение.
ST1 498267600 СТОЛ ГОЛОВКИ ЦИЛИНДРА
ST2 498857100 ГИДРОЗАТВОРА КЛАПАНА
ПримечаниеПеред запрессовкой смазать масляное уплотнение моторным маслом. При запрессовке масляного уплотнения не использовать молоток и т.д. и не наносите ударов. Масляные уплотнения впускного клапана и масляные уплотнения выпускного клапана отличаются своими цветами.
Цвет резиновой части
Впуск [серый]
Выхлоп [зеленый]
Схема №493

Схема №494

- Визуально проверить подъемник клапана.
- Измерить наружный диаметр подъемника клапана. Наружный диаметр: 34 959-34 975 мм (1,3763-1,3770 дюйма)
- Измерить внутренний диаметр сопрягаемой поверхности толкателя клапана на головке цилиндра.
Внутренний диаметр
34 994-35 016 мм (1,3777-1,3786 дюйма)
Схема №495

ПримечаниеЕсли разница между наружным диаметром толкателя клапана и внутренним диаметром его сопрягаемой поверхности не соответствует норме или имеет место неравномерный износ, заменить головку цилиндра.
Стандарт
0 019-0 057 мм (0,0007-0,0022 дюйма)
Блок цилиндров
- Проверить наличие трещин или повреждений. Для проверки наличия трещин использовать прибор для капиллярной дефектоскопии на важных участках. Проверить отсутствие следов утечки газа или утечки воды на поверхности установки прокладки.
- Проверить масляные каналы на засорение.
- Осмотреть поверхность блока цилиндров, которая сопрягается с головкой цилиндров, на предмет коробления, используя прямой край, и при необходимости исправьте путем шлифовки.
Предел коробления
0 025 мм (0,00098 дюйма)
Предел измельчения
0,1 мм (0 004 дюйма)
Стандартная высота блока цилиндров
201,0 мм (7,91 дюйма)
Схема №496
Схема №497
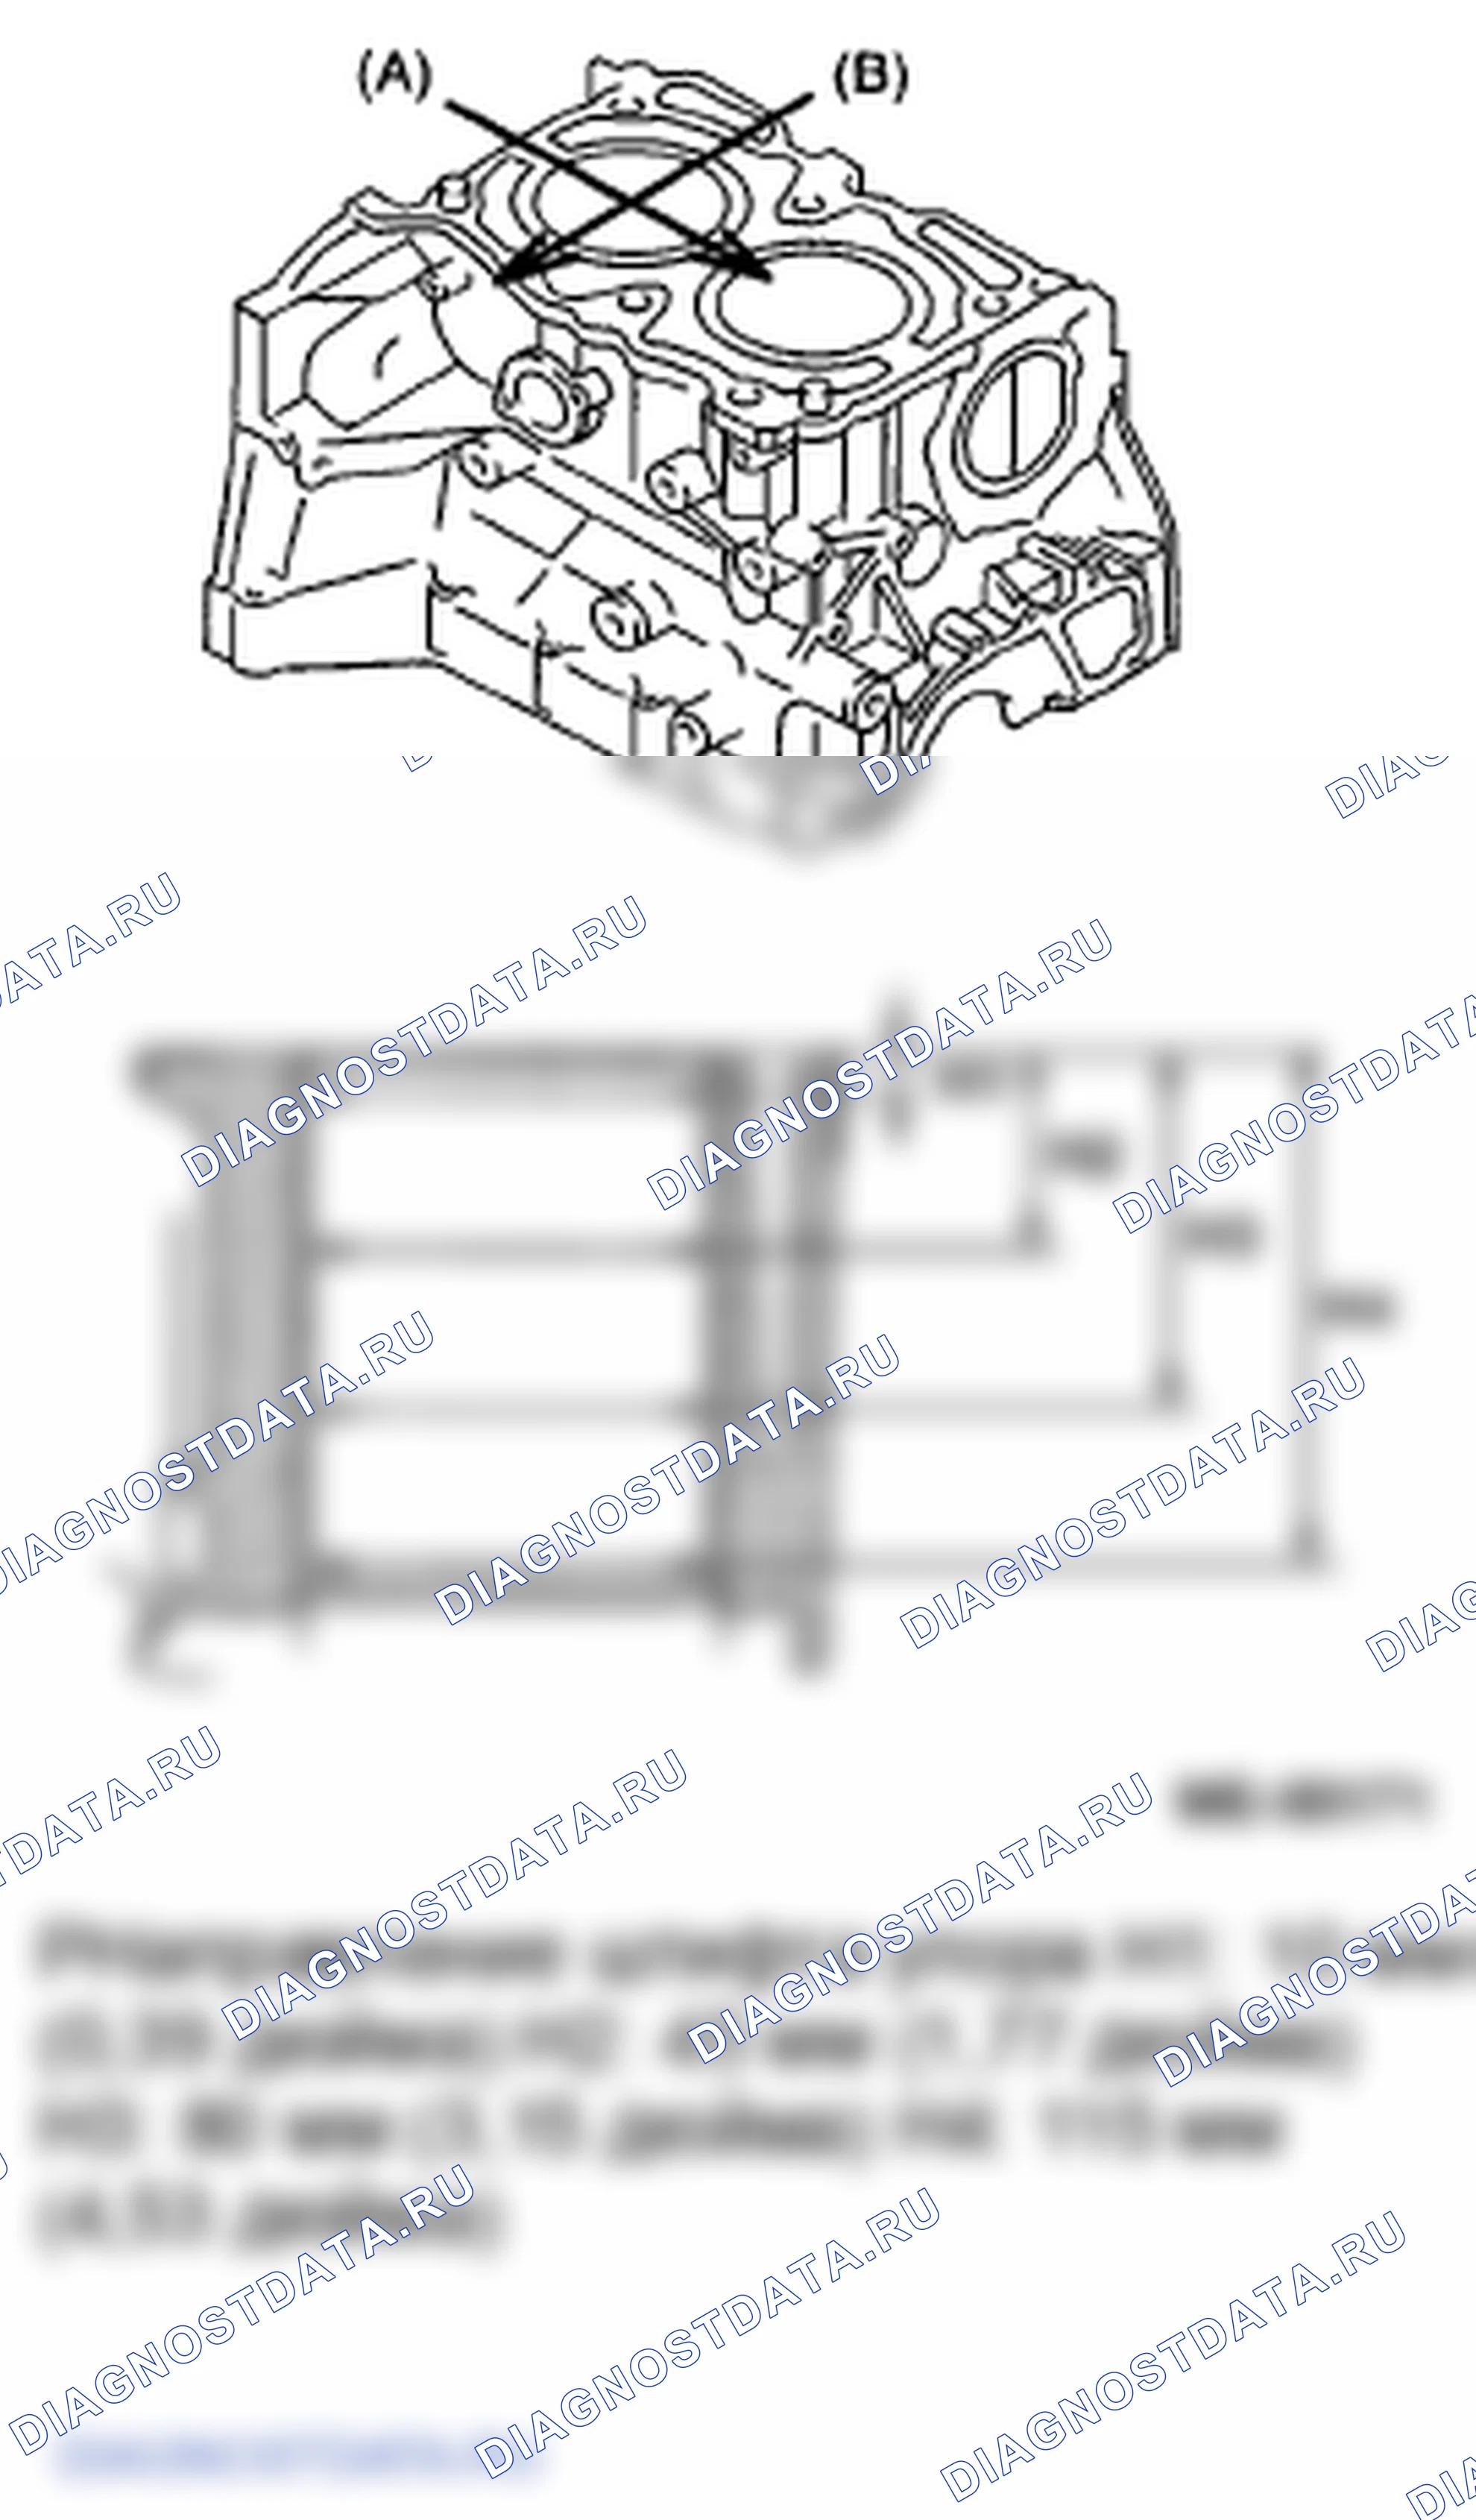
Схема №498

- Размер отверстия цилиндра выбит на передней верхней грани блока цилиндров. ПРИМЕЧАНИЕ: Измерение следует проводить при температуре 20°C. Поршни стандартного размера классифицируются на две марки, «А» и «В». Эти марки следует использовать в качестве направляющих при выборе стандартного поршня. Стандартный диаметр: A: 99 505-99 515 мм (3,9175-3,9179 дюйма) B: 99 495-99 505 мм (3,9171-3,9175 дюйма)
- Измерить внутренние диаметры цилиндров. Измерить внутренний диаметр каждого цилиндра как в направлении осевого напора, так и в направлении поршневого пальца на высотах, как показано на рисунке, с помощью измерителя отверстия цилиндра. ПРИМЕЧАНИЕ: Измерение следует проводить при температуре 20°C. Конусность: Стандартная 0 015 мм (0,0006 дюйма) Некруглость: Стандартная 0 010 мм (0,0004 дюйма)
- Когда поршень должен быть заменен из-за общего износа или износа цилиндра, выбрать поршень подходящего размера, измеряя зазор поршня.
- Измерить наружные диаметры цилиндров. Измерить наружный диаметр каждого поршня на высоте, как показано на рисунке. (Направление тяги) ПРИМЕЧАНИЕ: Измерение следует проводить при температуре 20°C. Марка поршня точка Н: 38,2 мм (1,50 дюйма) Наружный диаметр поршня: Стандарт А: 99 505-99 515 мм (3,9175-3,9179 дюйма) В: 99 495-99 505 мм (3,9171-3,9175 дюйма) 0,25 мм (0,0098 дюйма) негабаритный 99 745-99 765 мм (3,9270-3 978 дюйм) 0,50 мм (0,0197 дюйма) негабаритный 99 995-100 015 мм (3,9368-3,9376 дюйма)
- Рассчитать зазор между цилиндром и поршнем. ПРИМЕЧАНИЕ: Измерение следует проводить при температуре 20°C. Зазор между цилиндром и поршнем при 20°C: Стандарт -0 010-0 010 мм (-0,00039-0,00039 дюйма)
- Расточка и хонингование Если какое-либо измеренное значение конусности, овальности или зазора между цилиндром и поршнем выходит за пределы стандарта или если есть какие-либо повреждения на стенке цилиндра, восстановить цилиндр для замены на поршень большего размера. ВНИМАНИЕ: Когда какой-либо из цилиндров нуждается в переборке, все остальные цилиндры также должны быть расточены одновременно, и заменены поршнями большего размера. Если после расточки и хонингования внутренний диаметр цилиндра превышает предельный, заменить блок цилиндров. ПРИМЕЧАНИЕ: Сразу после реборинга диаметр цилиндра может отличаться от его реального диаметра из-за повышения температуры. Таким образом, при измерении диаметра цилиндра подождать, пока он не остынет до комнатной температуры. Предел расточки внутреннего диаметра цилиндра (диаметр): До 100.005 мм (3.9372 дюйма)
Схема №499

Схема №500

Схема №501

- Проверить поршень и поршневой палец на наличие разрывов, трещин или износа. В случае неисправности заменить.
- Проверить канавку поршневого кольца на предмет износа и повреждений. В случае неисправности заменить.
- Убедиться, что поршневой палец можно вставить в отверстие поршневого пальца большим пальцем при температуре 20°C. В случае неисправности заменить. Стандартный зазор между поршневым пальцем и отверстием в поршне: Стандартный 0 004-0 008 мм (0,0002-0,0003 дюйма)
- Проверить установочную канавку для стопорного кольца (А) на поршне на наличие заусенцев. При необходимости удалить заусенец из канавки, чтобы поршневой палец мог слегка переместиться.
- Проверить стопорное кольцо поршневого пальца на наличие перекосов, трещин и износа.
Схема №502
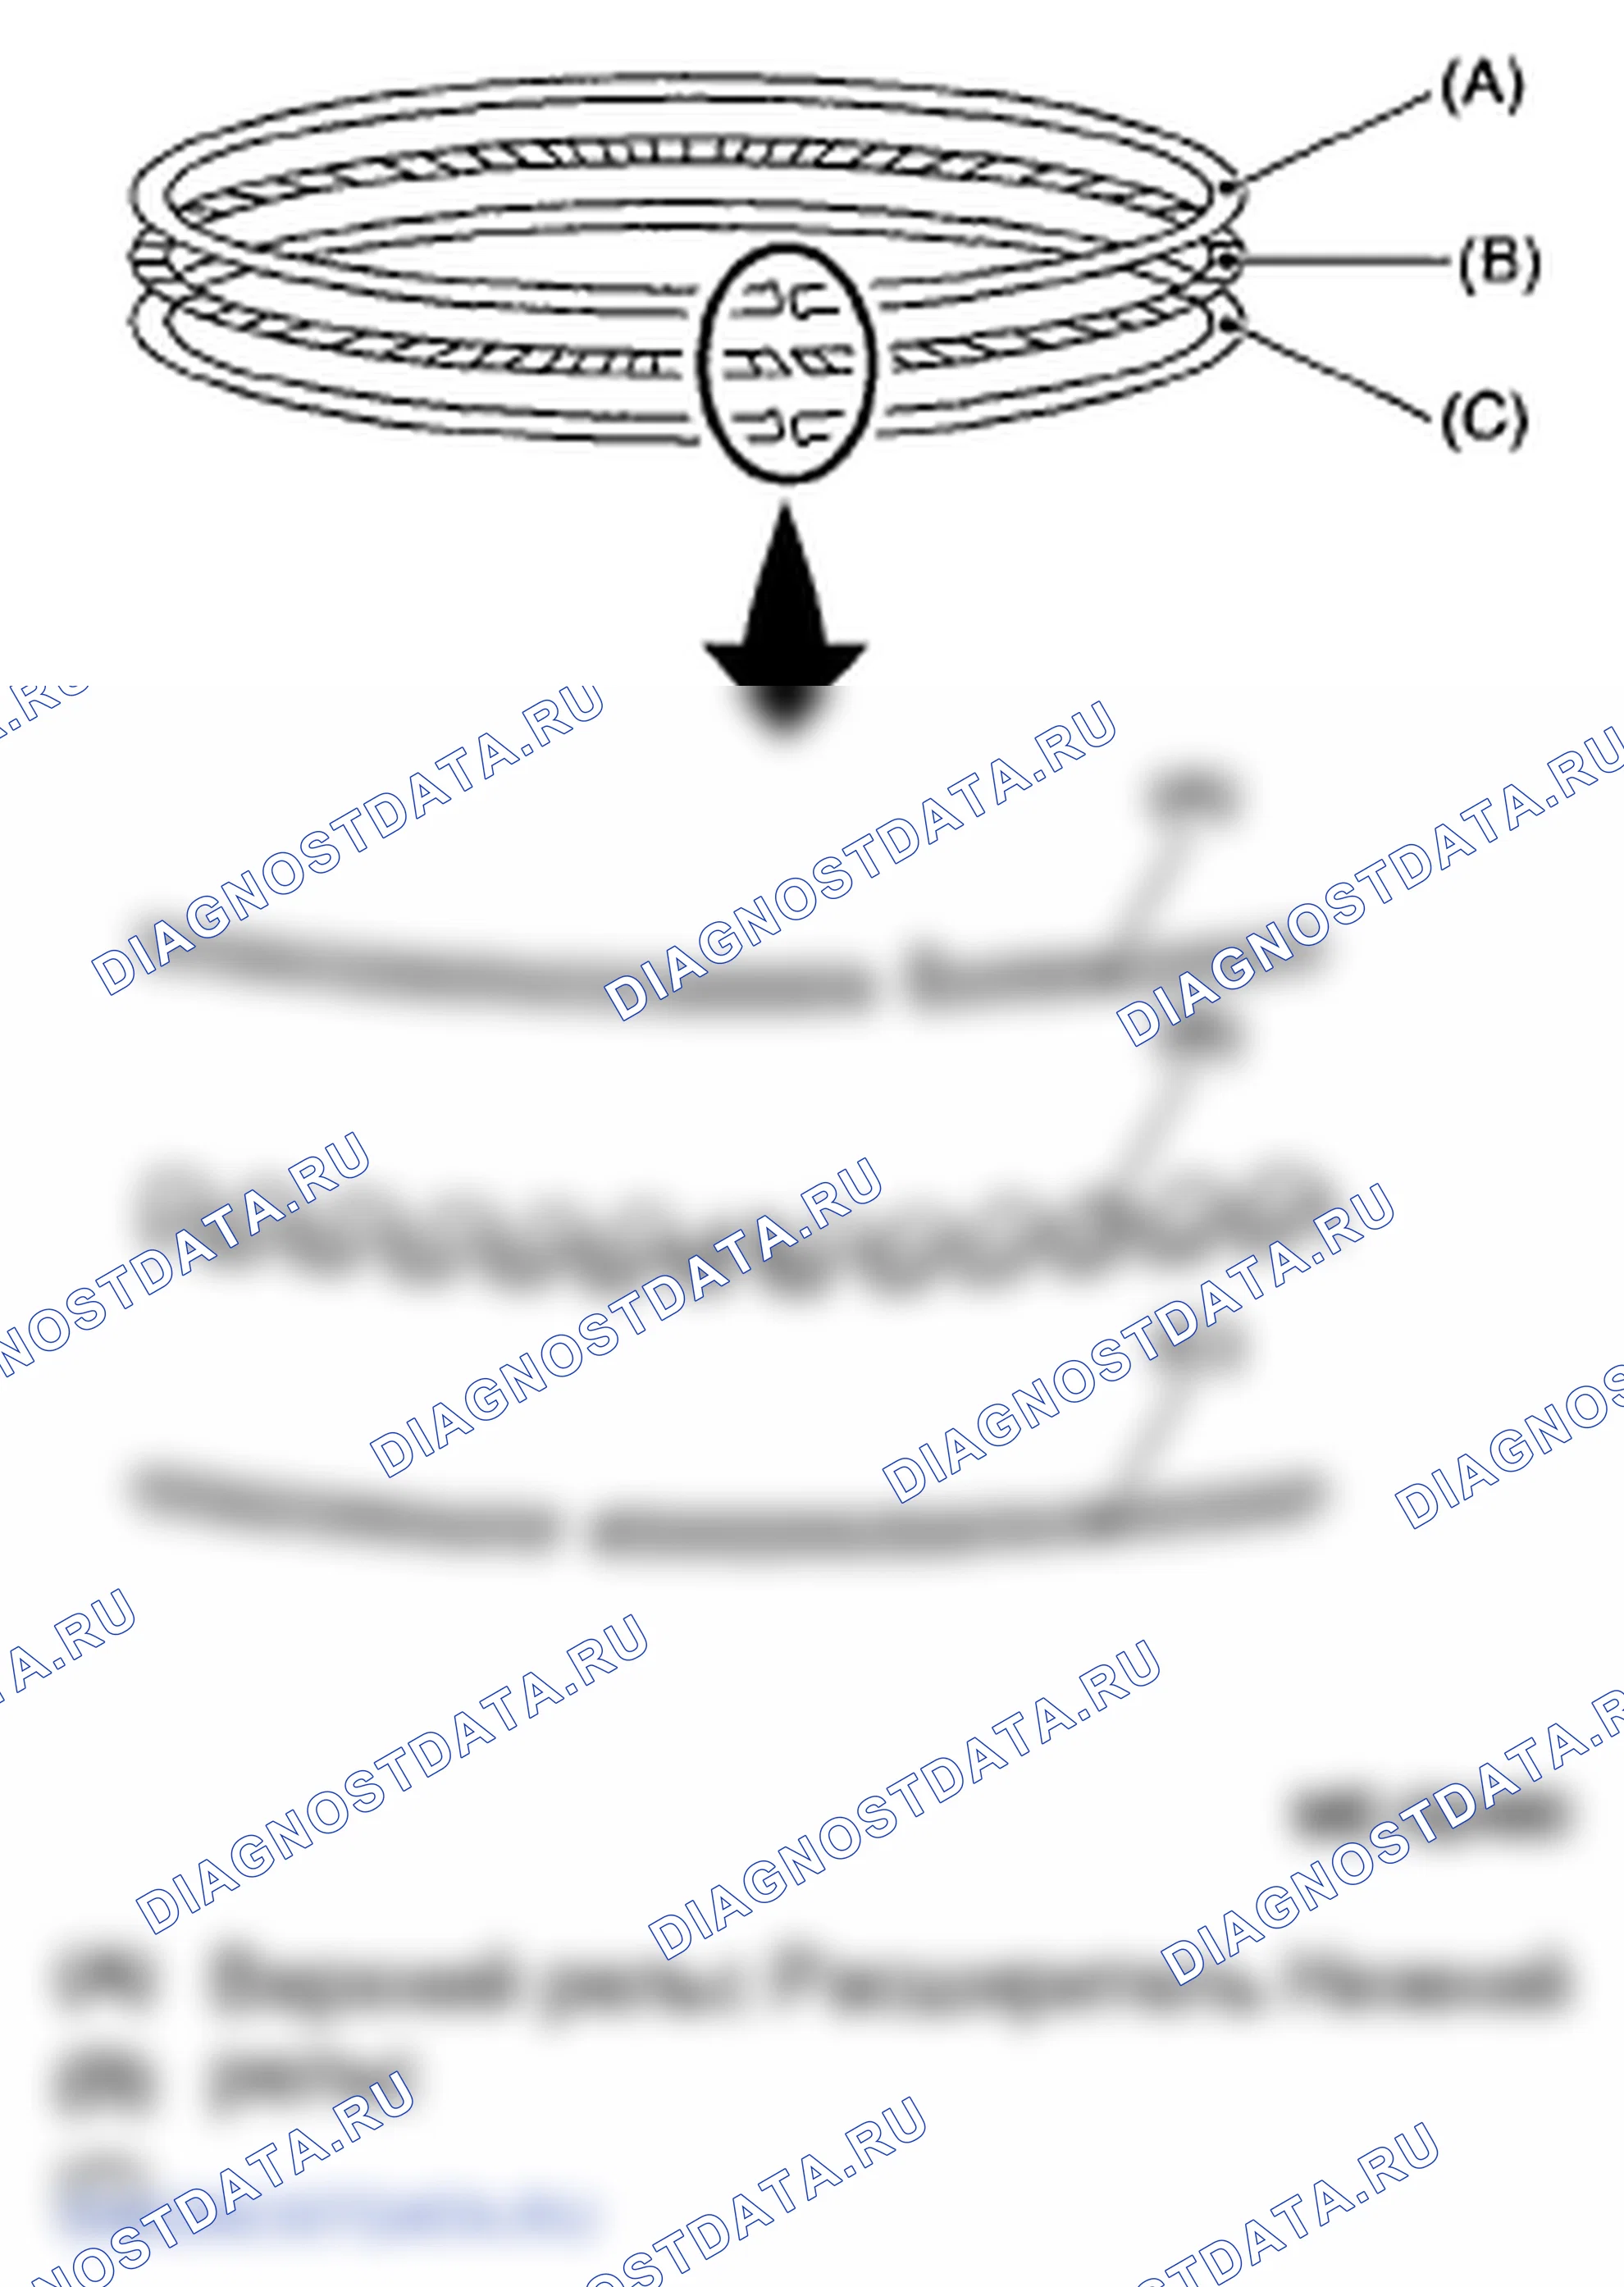
Схема №503

- При поломке, повреждении, износе поршневого кольца, недостаточном его натяжении или при замене поршня заменить на новое поршневое кольцо того же размера, что и поршень. ПРИМЕЧАНИЕ: Верхнее кольцо и второе кольцо имеют метку для определения направления установки на них. Устанавливая кольцо на поршень, обращайте эту метку в верхнюю сторону. Масляное кольцо состоит из верхнего рельса, расширителя и нижнего рельса. При установке масляного кольца на поршень будьте внимательны к направлению каждой рейки.
- Поместить поршневое кольцо и масляное кольцо в цилиндр с помощью поршня и измерить зазор поршневого кольца толщиномером. СПЕЦИФИКАЦИЯ ЗАЗОРА ПОРШНЕВОГО КОЛЬЦА Стандарт мм (дюйм) Зазор поршневого кольца Верхнее кольцо 0,20-0,25 (0,0079-0,0098) Второе кольцо 0,37-0,52 (0 015-0 020) Масляная кольцевая рейка 0,20-0,50 (0,0079-0,0197)
- Установить поршневое кольцо прямо в канавку поршневого кольца, затем измерить зазор между поршневым кольцом и канавкой поршневого кольца толщиномером.
| Стандартный мм (дюйм) | ||
|---|---|---|
| Зазор между поршневым кольцом и канавкой поршневого кольца | Верхнее кольцо | 0.040-0.080 (0.0016-0.0031) |
| Второе кольцо | 0.030-0.070 (0.0012-0.0028) | |
ТЕХНИЧЕСКИЕ УСЛОВИЯ НА ЗАЗОРЫ МЕЖДУ ПОРШНЕВЫМИ КОЛЬЦАМИ И КАНАВКАМИ
Схема №504

Схема №505
Схема №506

Схема №507

Схема №508

- Заменить шатун, если большая или малая торцевая упорная поверхность повреждена.
- Проверить на изгиб или закручивание с помощью выравнивателя шатуна. Заменить шатун, если изгиб или закрутка превышают предел. Предел изгиба или скручивания на 100 мм (3,94 дюйма) по длине: 0,10 мм (0,0039 дюйма)
- Установить на коленчатый вал шатун, насаженный подшипником, и измерить зазор тяги с помощью толщиномера. Если зазор тяги превышает нормативный или обнаружен неравномерный износ, заменить шатун. Зазор тяги шатуна: Стандартный 0 070-0 330 мм (0,0028-0,0130 дюйма)
- Осмотреть шатунный подшипник на предмет наличия рубца, отслаивания, заедания, оплавления, износа и т.д.
- Замерить масляный зазор на каждом шатунном подшипнике с помощью пластигауга. Если какой-либо масляный зазор не соответствует стандарту, при необходимости заменить дефектный подшипник новой деталью стандартного размера или меньшего размера. Зазор масла шатуна: Стандартный 0 017-0 045 мм (0,0007-0,0018 дюйма) ПОДШИПНИК ШАТУНА СПЕЦИФИКАЦИЯ Единица измерения: мм (дюйм) Размер подшипника (толщина в центре) Наружный диаметр пальца кривошипа Стандарт 1.490-1.502 (0.0587-0.0591) 51.984-52.000 (2.0466-2.0472) 0.03 (0,0012) подрешетка 1 504-1 512 (0,0592-0,0595) 51 954-51 970 (2.0454-2.0461) 0.05 (0.0020) подрешетка 1.514-1.522 (0.0596-0.0599) 51.934-51.950 (2.0447-2.0453) 0.25 (0.0098) undersize 1.614-1.622 (0.0635-0.0639) 51.734-51.750 (2.0368-2.0374)
- Осмотреть втулку на малом конце шатуна и заменить на новую деталь, если она изношена или повреждена.
- Измерить зазор поршневого пальца на малом конце шатуна. Если измеренное значение не соответствует стандарту, заменить его новой деталью. Зазор между поршневым пальцем и втулкой: Стандарт 0-0 022 мм (0-0,0009 дюйма)
- Порядок замены втулки шатунной малой концевой следующий. Снять втулку с шатуна с СТ и нажать. Нажать на втулку с ST после нанесения масла на периферию новой втулки. ST 499037100 СЪЕМНИК И МОНТАЖНИК ВТУЛКИ ШАТУНА Проделайте в запрессованной втулке два отверстия диаметром 3 мм (0,12 дюйма), совместив их с предварительно изготовленными отверстиями на шатуне, и завернуть внутрь втулки. После окончания проработки очистить втулку от стружки.
Схема №509

Схема №510

Схема №511

- Очистить коленчатый вал полностью, и проверить его на наличие трещин с помощью капиллярного тестера. В случае неисправности заменить коленчатый вал.
- Измерить коробление коленчатого вала. Если он превышает лимит, исправьте или заменить его. ПРИМЕЧАНИЕ: Если подходящий V-образный блок недоступен, используя только подшипники коленчатого вала № 1 и № 5 на блоке цилиндров, расположить коленчатый вал на блоке цилиндров. Затем измерить изгиб коленчатого вала с помощью циферблатного индикатора. Предел изгиба коленчатого вала: 0 035 мм (0,0014 дюйма)
- Осмотреть шейку кривошипа и палец кривошипа на предмет износа. Если они не соответствуют спецификации, заменить подшипник на подходящий (не по размеру) и заменить или отшлифуйте, чтобы исправить коленчатый вал по мере необходимости. При шлифовании коренной шейки или пальца кривошипа следует выполнить их чистовую обработку до указанных размеров в соответствии с используемым подразмерным подшипником. Палец кривошипа: Овальность 0 003 мм (0,0001 дюйма) Цилиндрическая 0 004 мм (0,0002 дюйма) Предел шлифования (диаметр) До 51 750 мм (2,0374 дюйма) Шейка кривошипа: Овальность 0 005 мм (0,0002 дюйма) Цилиндрическая 0 006 мм (0,0002 дюйма) Предел шлифования (диаметр) До 59 758 мм (2,3527 дюйма) НАРУЖНЫЙ ДИАМЕТР КОРЕННОЙ ШЕЙКИ: мм (дюйм) Диаметр коренной шейки Наружный диаметр шатунной шейки # 1, # 3 # 2, # 4, # 5 Стандартный наружный диаметр коренной шейки 59 992-60 008 (2.3619-2.3625) 59.992-60.008 (2.3619-2.3625) 51.984-52.00 (2.0466-2.0472) Размер подшипника (Толщина в центре) 1.998-2.011 (0.0787-0.0792) 2.000-2.013 (0.0787-0.0793) 1.490-1.50 (0,0587-0,0591) 0,03 (0,0012) негабаритный Journal O.D. 59 962-59 978 (2,3607-2,3613) ) 59.962-59.978 (2.3607-2.3613) 51.954-51.970 (2.0454-2.046 Размер подшипника (толщина в центре) 2.017-2.020 (0.0794-0.0795) ) 2.019-2.022 (0.0795-0.0796) 1.504-1.512 (0.0592-0.0595) 0. (0,0020) негабаритный Journal O.D. 59 942-59 958 (2,3599-2,3605) 59 942-59 958 (2.3599-2.3605) 51.934-51.950 (2.0447-2.0453) Размер подшипника (Толщина в центре) 2.027-2.030 (0.0798-0.0799) 2.029-2.032 (0.0799-0.0800) 1.514-1.522 (0.0596-0.0599) 0.25 (0.0098) негабаритный Journal O.D. 59.742-59.758 758 (2.3520-2.3527) 59.742-59.758 (2.3520-2.3527) 51.734-51.750 (2.0368-2.0 Размер подшипника (Толщина в центре) 2.127-2.130 (0.0837-0.0839) 2.129-2.132 (0.0838-0.0839) 1.614-1.622 (0.0635-0.0639)
- Использовать толщиномер для измерения упорного зазора коленчатого вала в шатунном подшипнике № 5. Если зазор превышает нормативный, заменить подшипник. Зазор тяги коленчатого вала: Стандартный 0 030-0 115 мм (0,0012-0,0045 дюйма)
- Осмотреть отдельные подшипники коленчатого вала на наличие признаков отслаивания, заедания, оплавления и износа.
- Замерить масляный зазор на каждом подшипнике коленчатого вала с помощью пластигауга. Если измеренное значение выходит за пределы нормы, заменить дефектный подшипник на подшипник меньшего размера и при необходимости заменить или отшлифуйте для исправления коленчатого вала. Масляный зазор коленчатого вала: Стандартный 0 010-0 030 мм (0,0004-0,0012 дюйма)