
Расположение кода отверстия коленчатого вала
На торце блока выбиты буквы или планки в качестве кода размера каждого из четырех основных отверстий цапфы.
Использовать их, и номера, выбитые на коленчатом валу (коды для размера коренной шейки), для выбора правильных подшипников. Если коды не расшифровываются из-за скопления грязи и пыли, не чистите их проволочной щеткой или скребком. Очищайте их только растворителем или моющим средством.
Схема №878
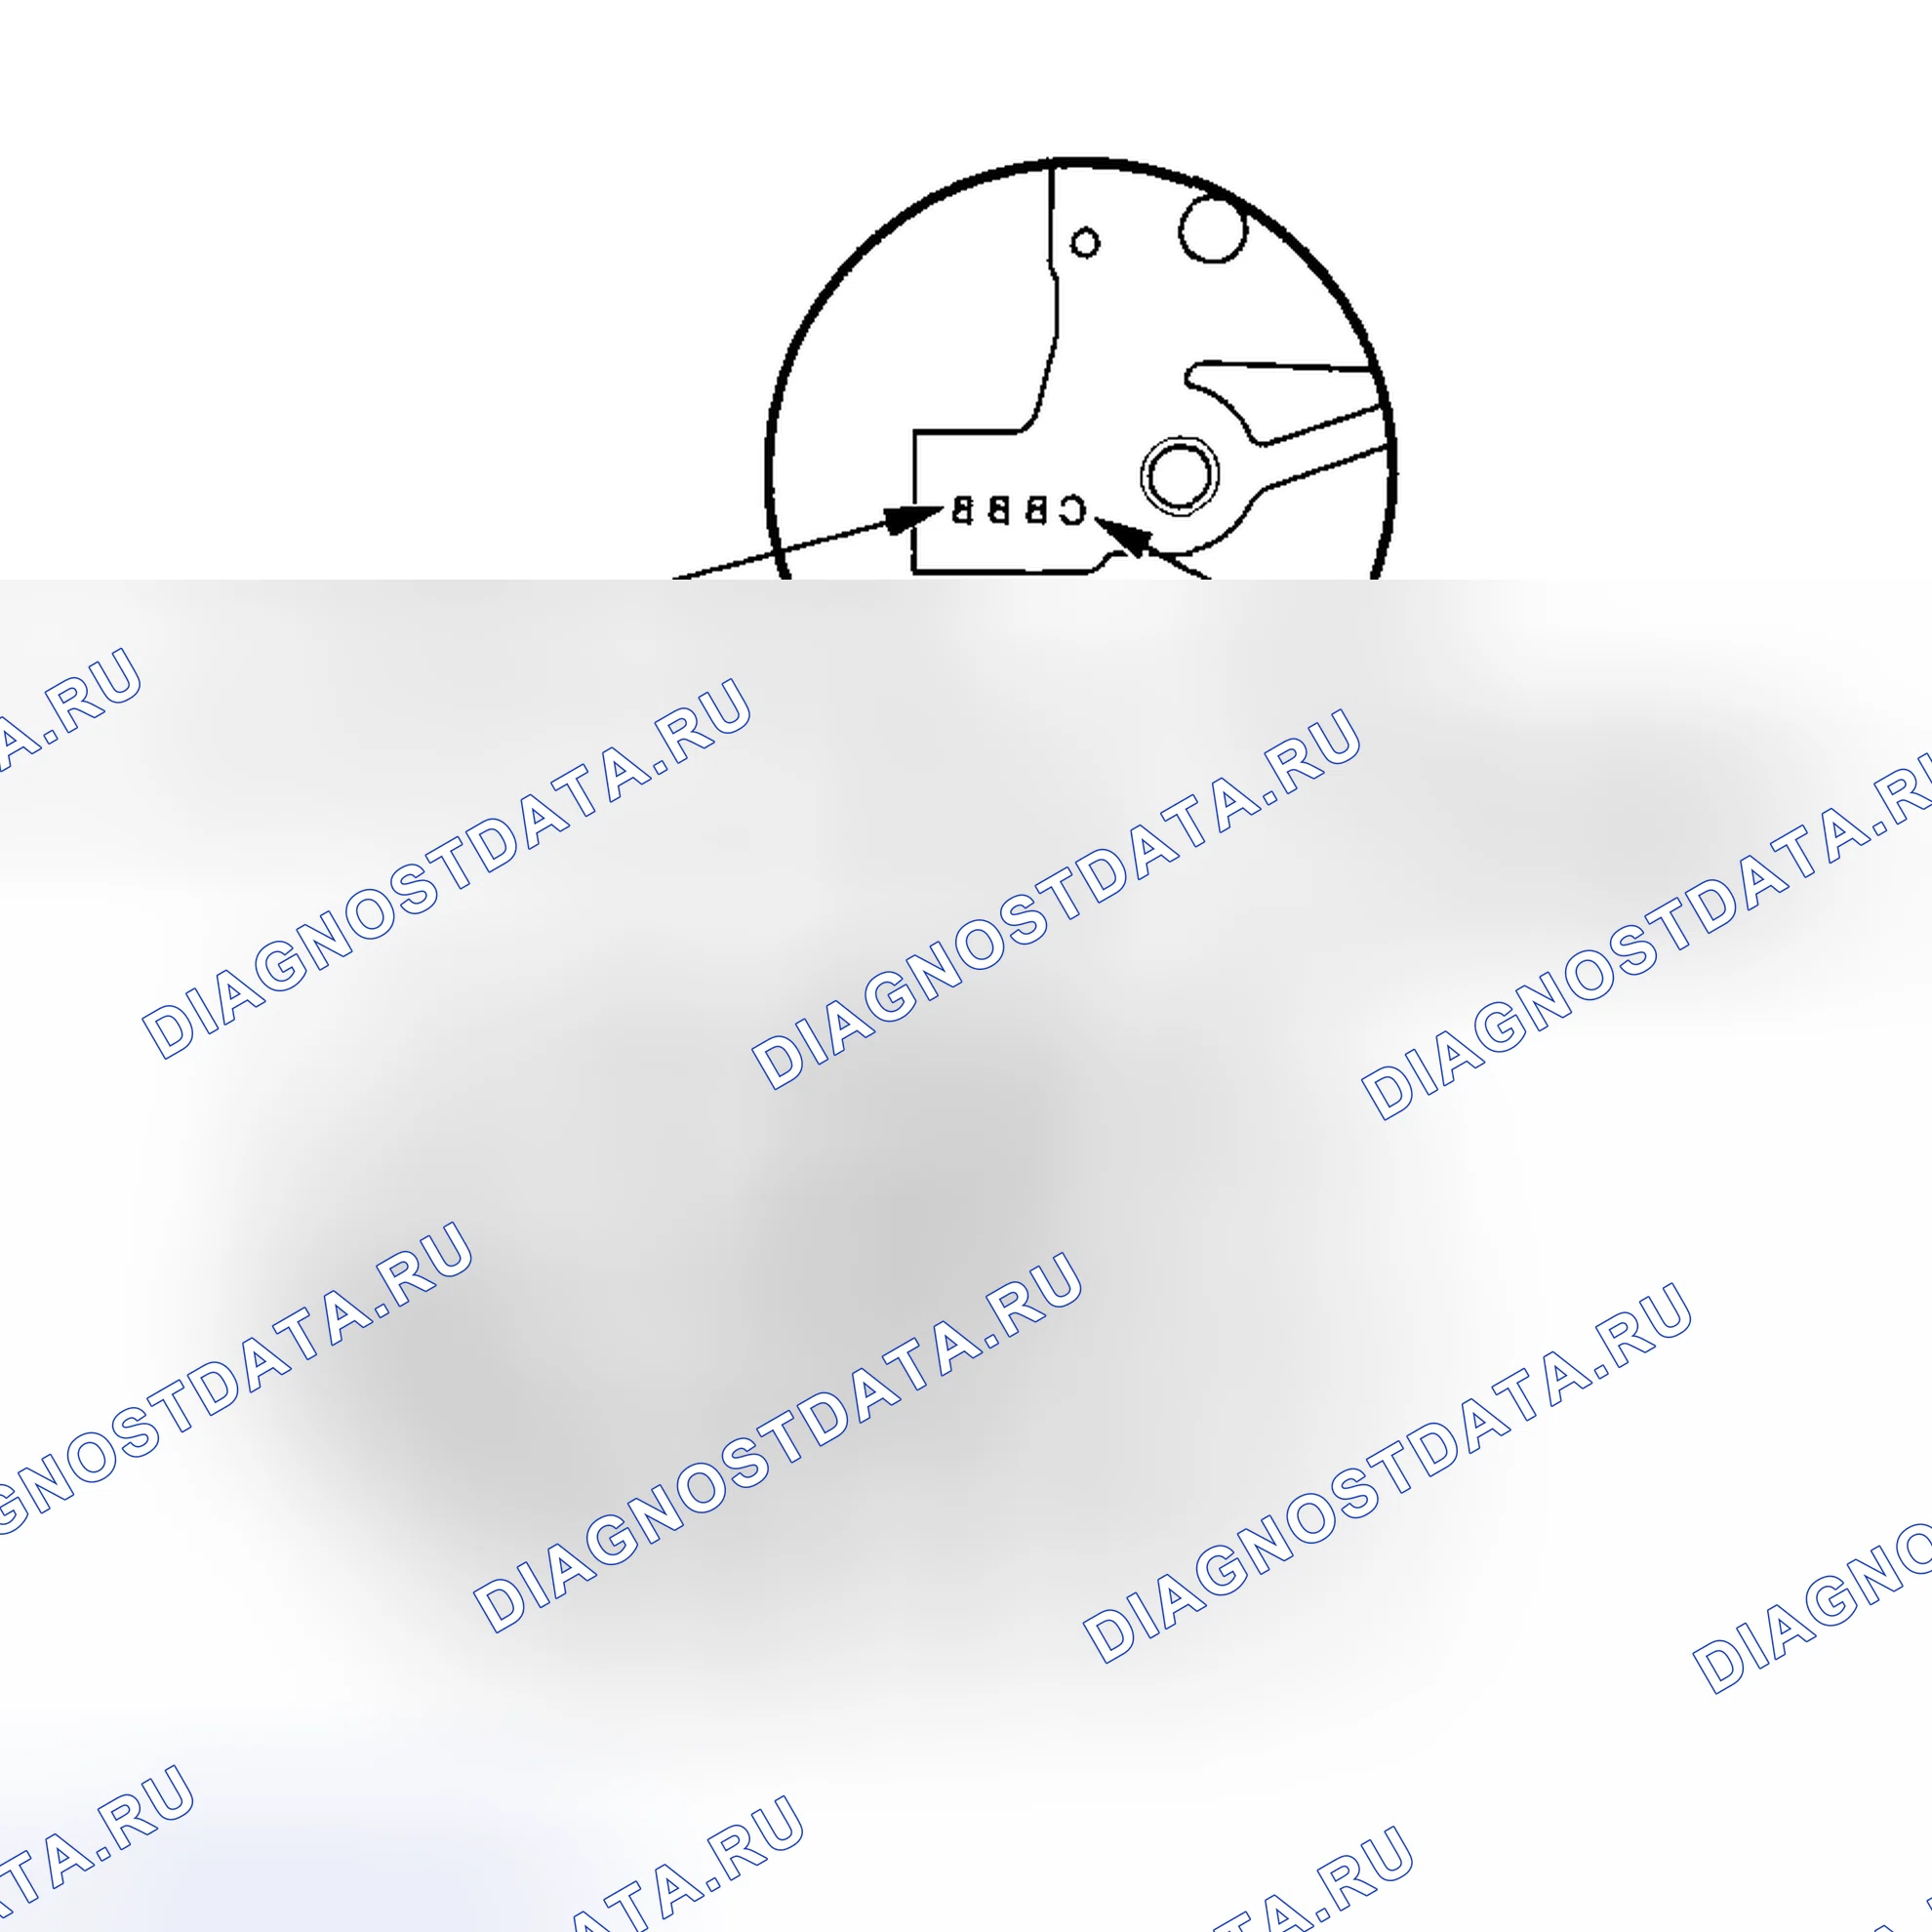
Схема №879
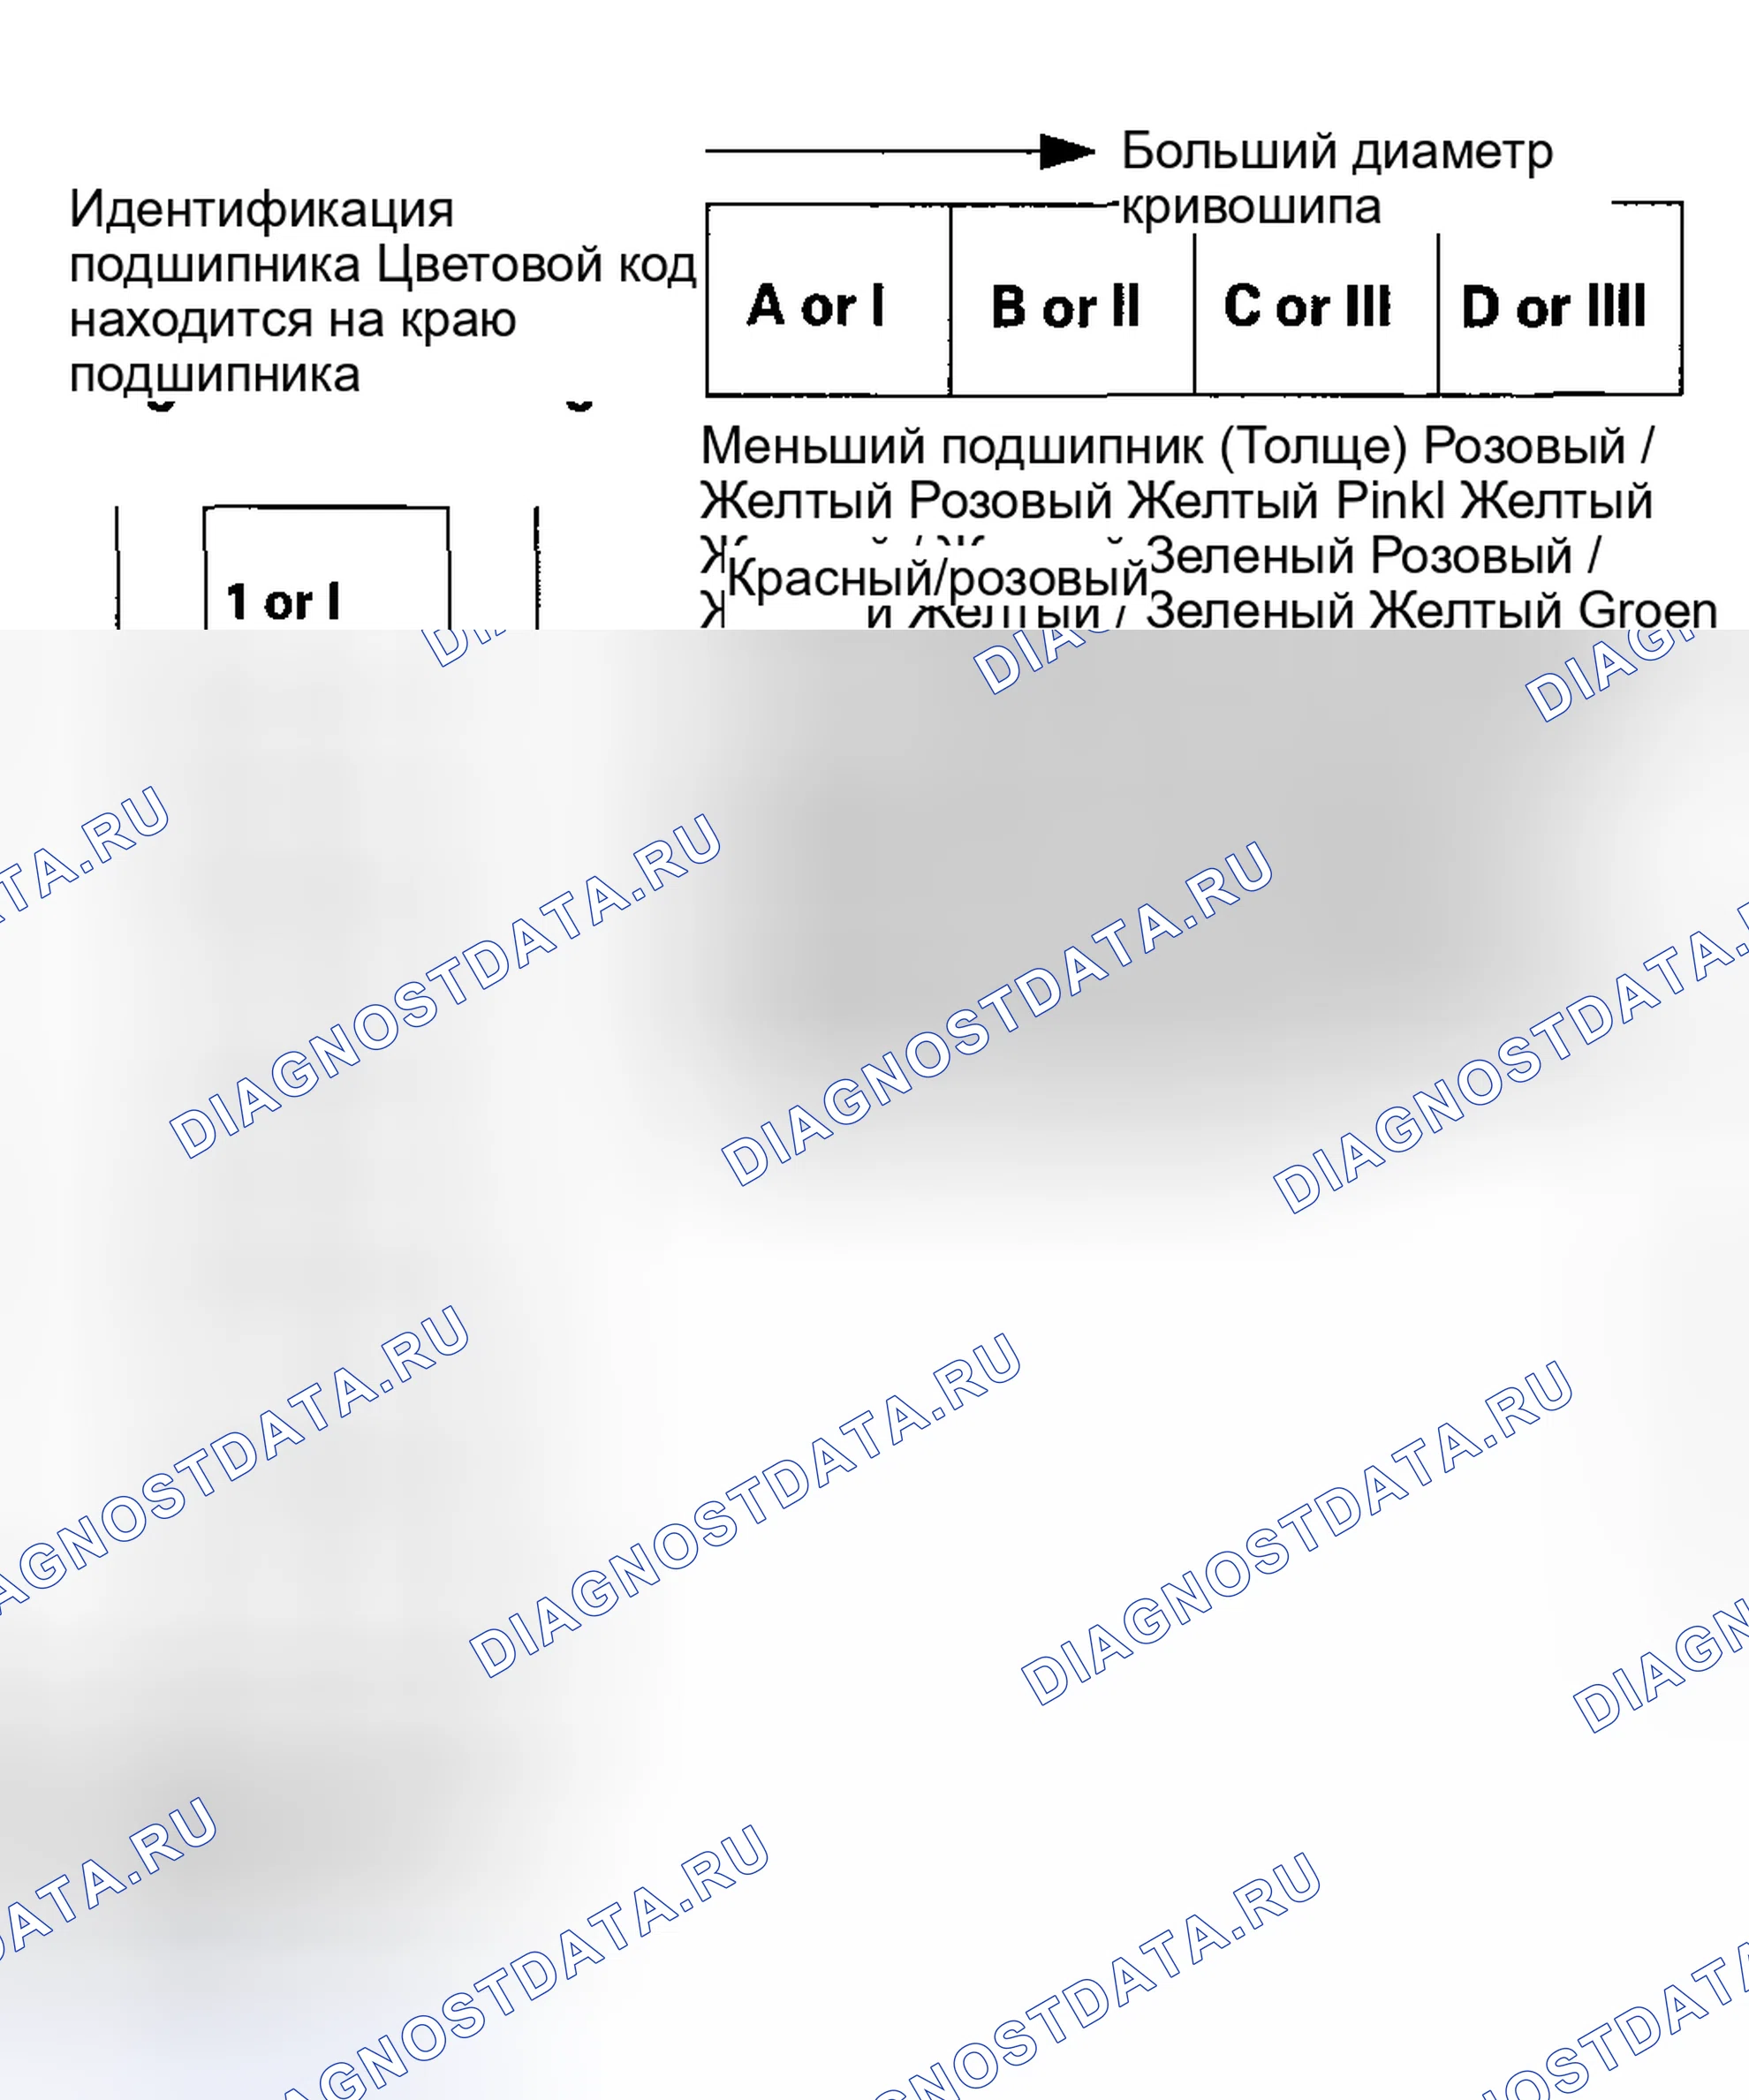
Местоположения кода основного журнала (числа или столбцы)
Схема №880
Схема №881
- Снять крышку шатуна и половину подшипника (см. " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Очистить шейку штока коленчатого вала и половину подшипника чистым магазинным полотенцем.
- Поместить полоску пластигага поперек шейки стержня.
- Установить на место половину подшипника и крышку, и затянуть болты. Момент затяжки: 20 Н.м (2,0 кгс.м, 14 фунт-сила-фут) + 90 ° Нанести новое моторное масло на резьбу болта. ПРИМЕЧАНИЕ: Не вращайте коленчатый вал во время осмотра.
- Стандарт зазора между подшипником шатуна и цапфой (новый): 0 020-0 044 мм (0,0008-0,0017 дюйма) Эксплуатационный предел: 0 050 мм (0,0020 дюйма)
- Если пластигаж измеряет слишком широкий или слишком узкий, снять верхнюю половину подшипника, затем установить новый, полный подшипник с тем же цветовым кодом и перепроверьте зазор. Не допускайте складывания, установки прокладок или соскабливания подшипников или крышек для регулировки зазора.
- Если пластигаж показывает, что зазор все еще неправильный, попробуйте следующий больший или меньший подшипник (цвет, указанный выше или ниже) и проверить зазор еще раз. Если надлежащий зазор не может быть получен путем использования соответствующих подшипников большего или меньшего размера, заменить коленчатый вал и начать заново.
Расположение кодов шатунных шеек
На боковой стороне каждого шатуна выбиты цифры или планки в качестве кода размера большого конца. Использовать их, и буквы или планки, выштампованные на кривошипе (коды для размера шейки штока), для выбора правильных подшипников. Если коды не расшифровываются из-за скопления грязи и пыли, не чистите их проволочной щеткой или скребком. Очищайте их только растворителем или моющим средством.
Схема №882
Схема №883
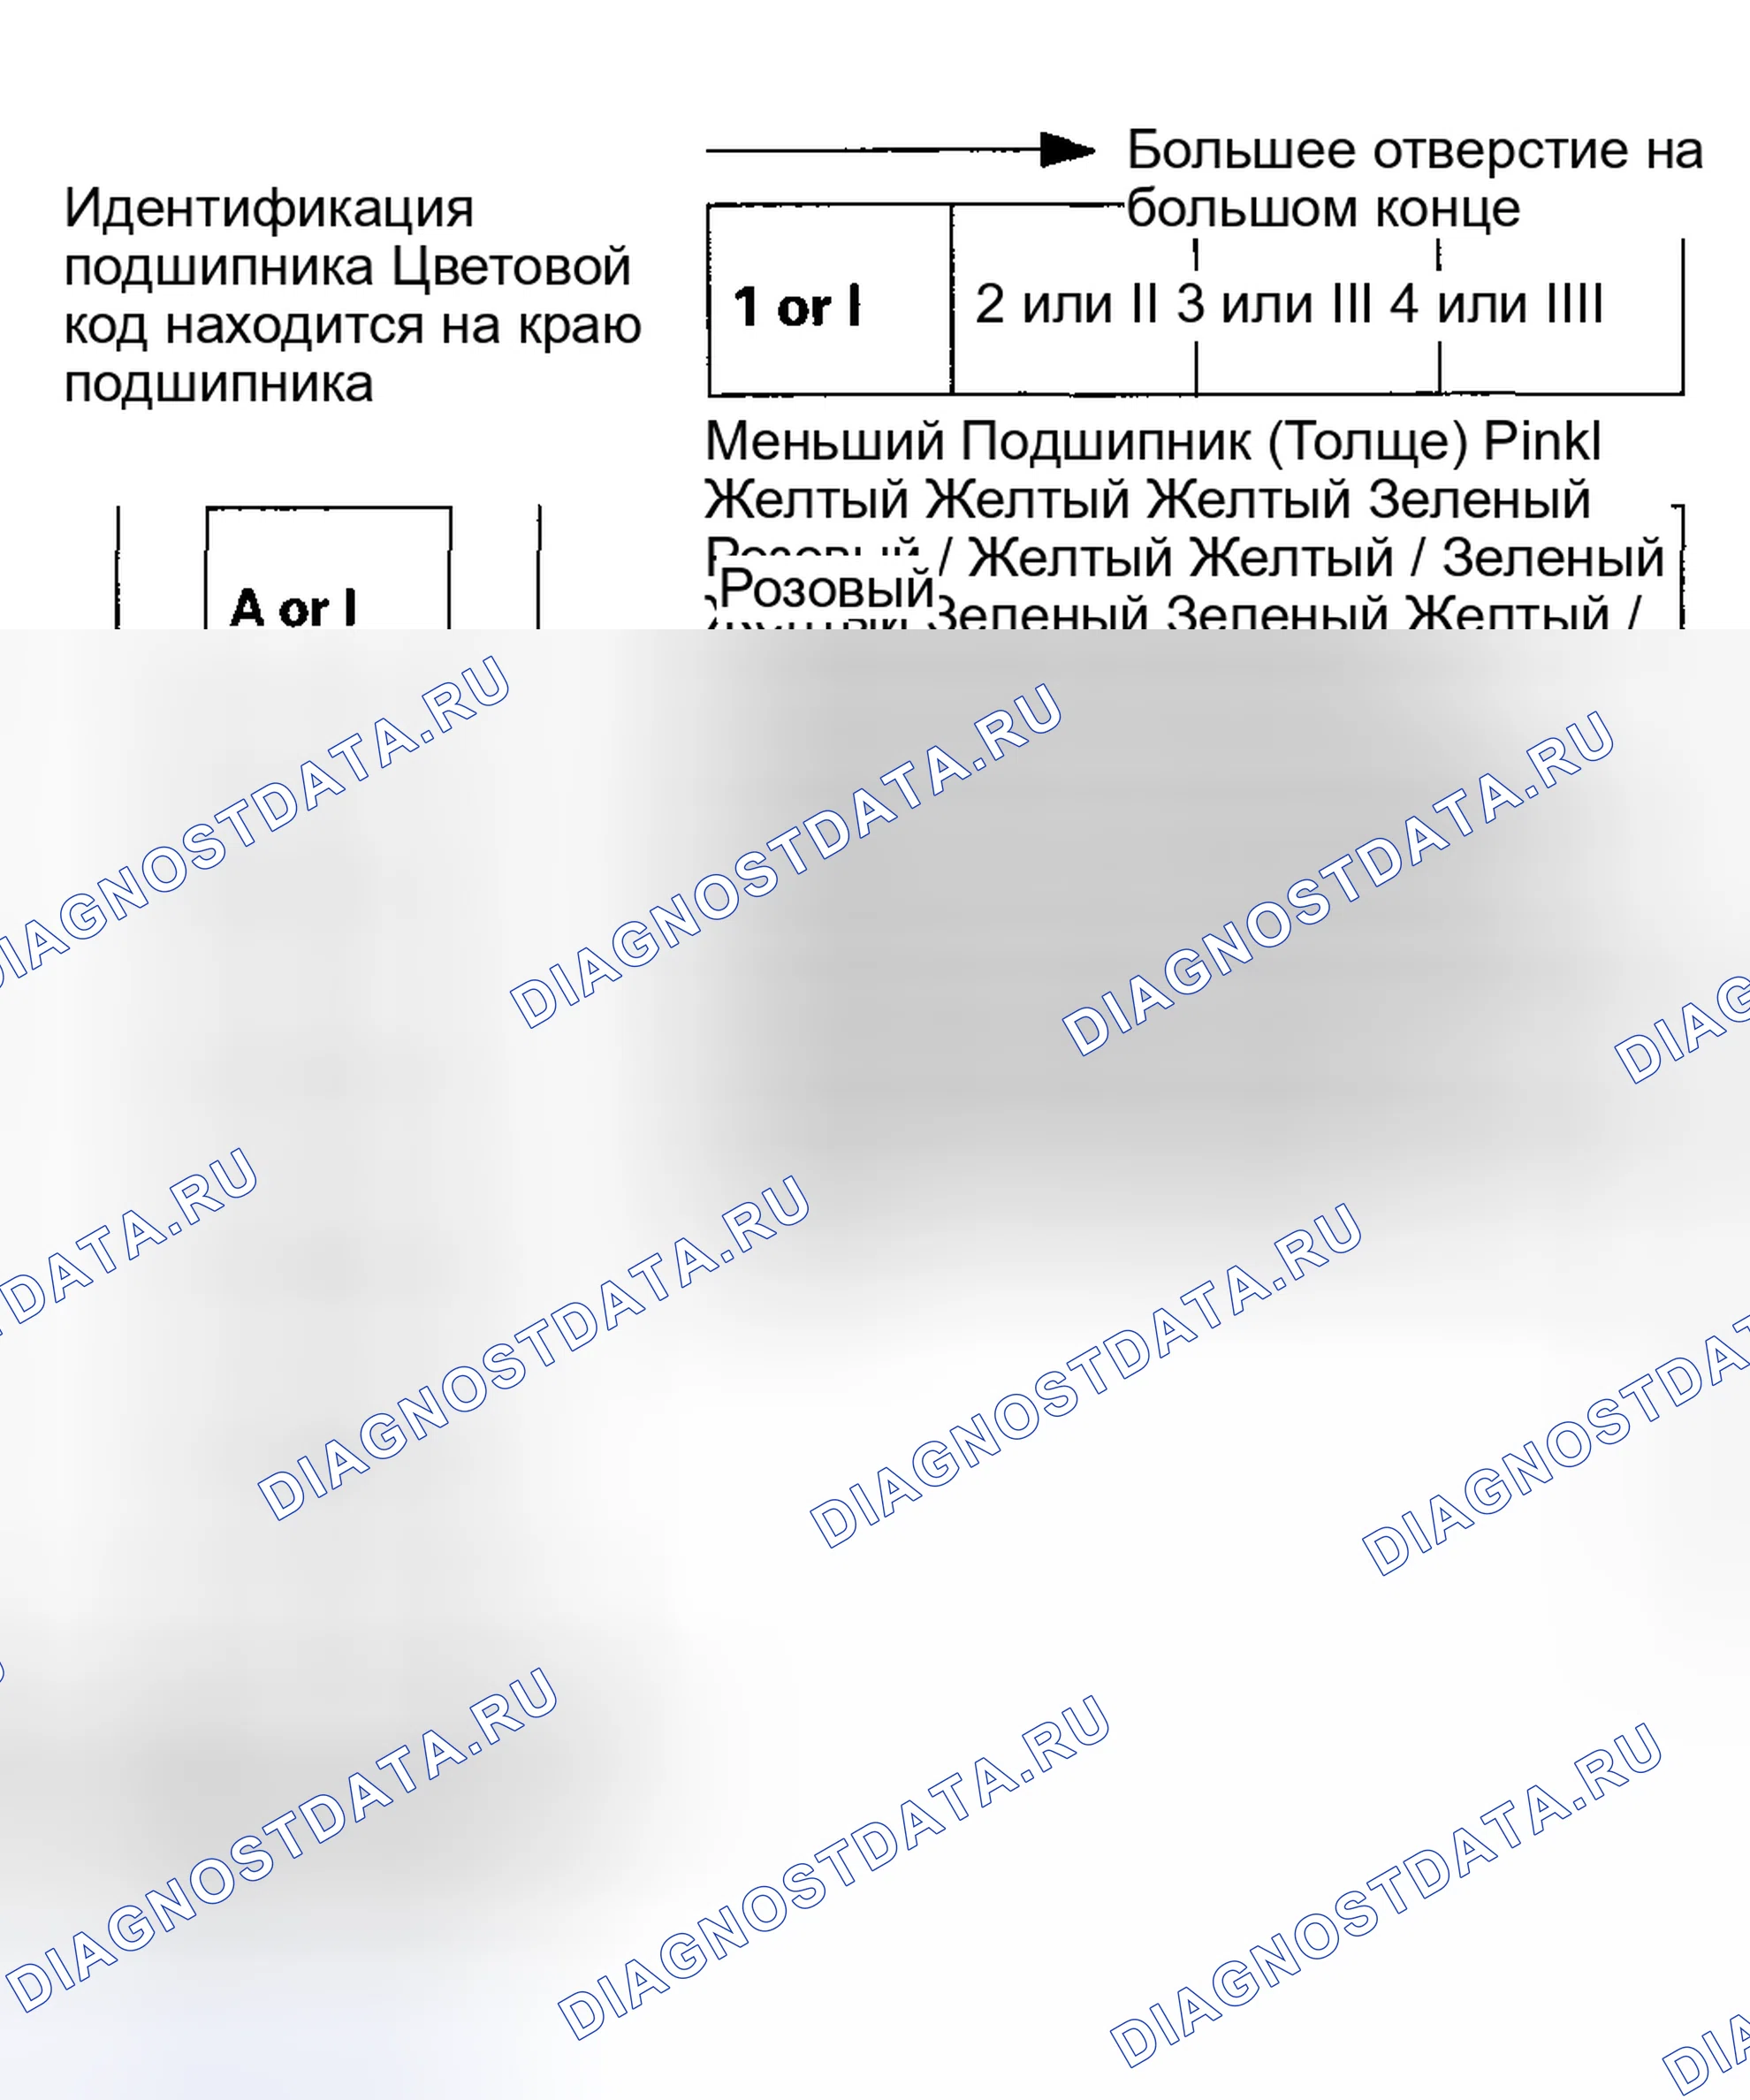
Места кодов шатунных шеек Буквы или Планки)
Схема №884
Схема №885
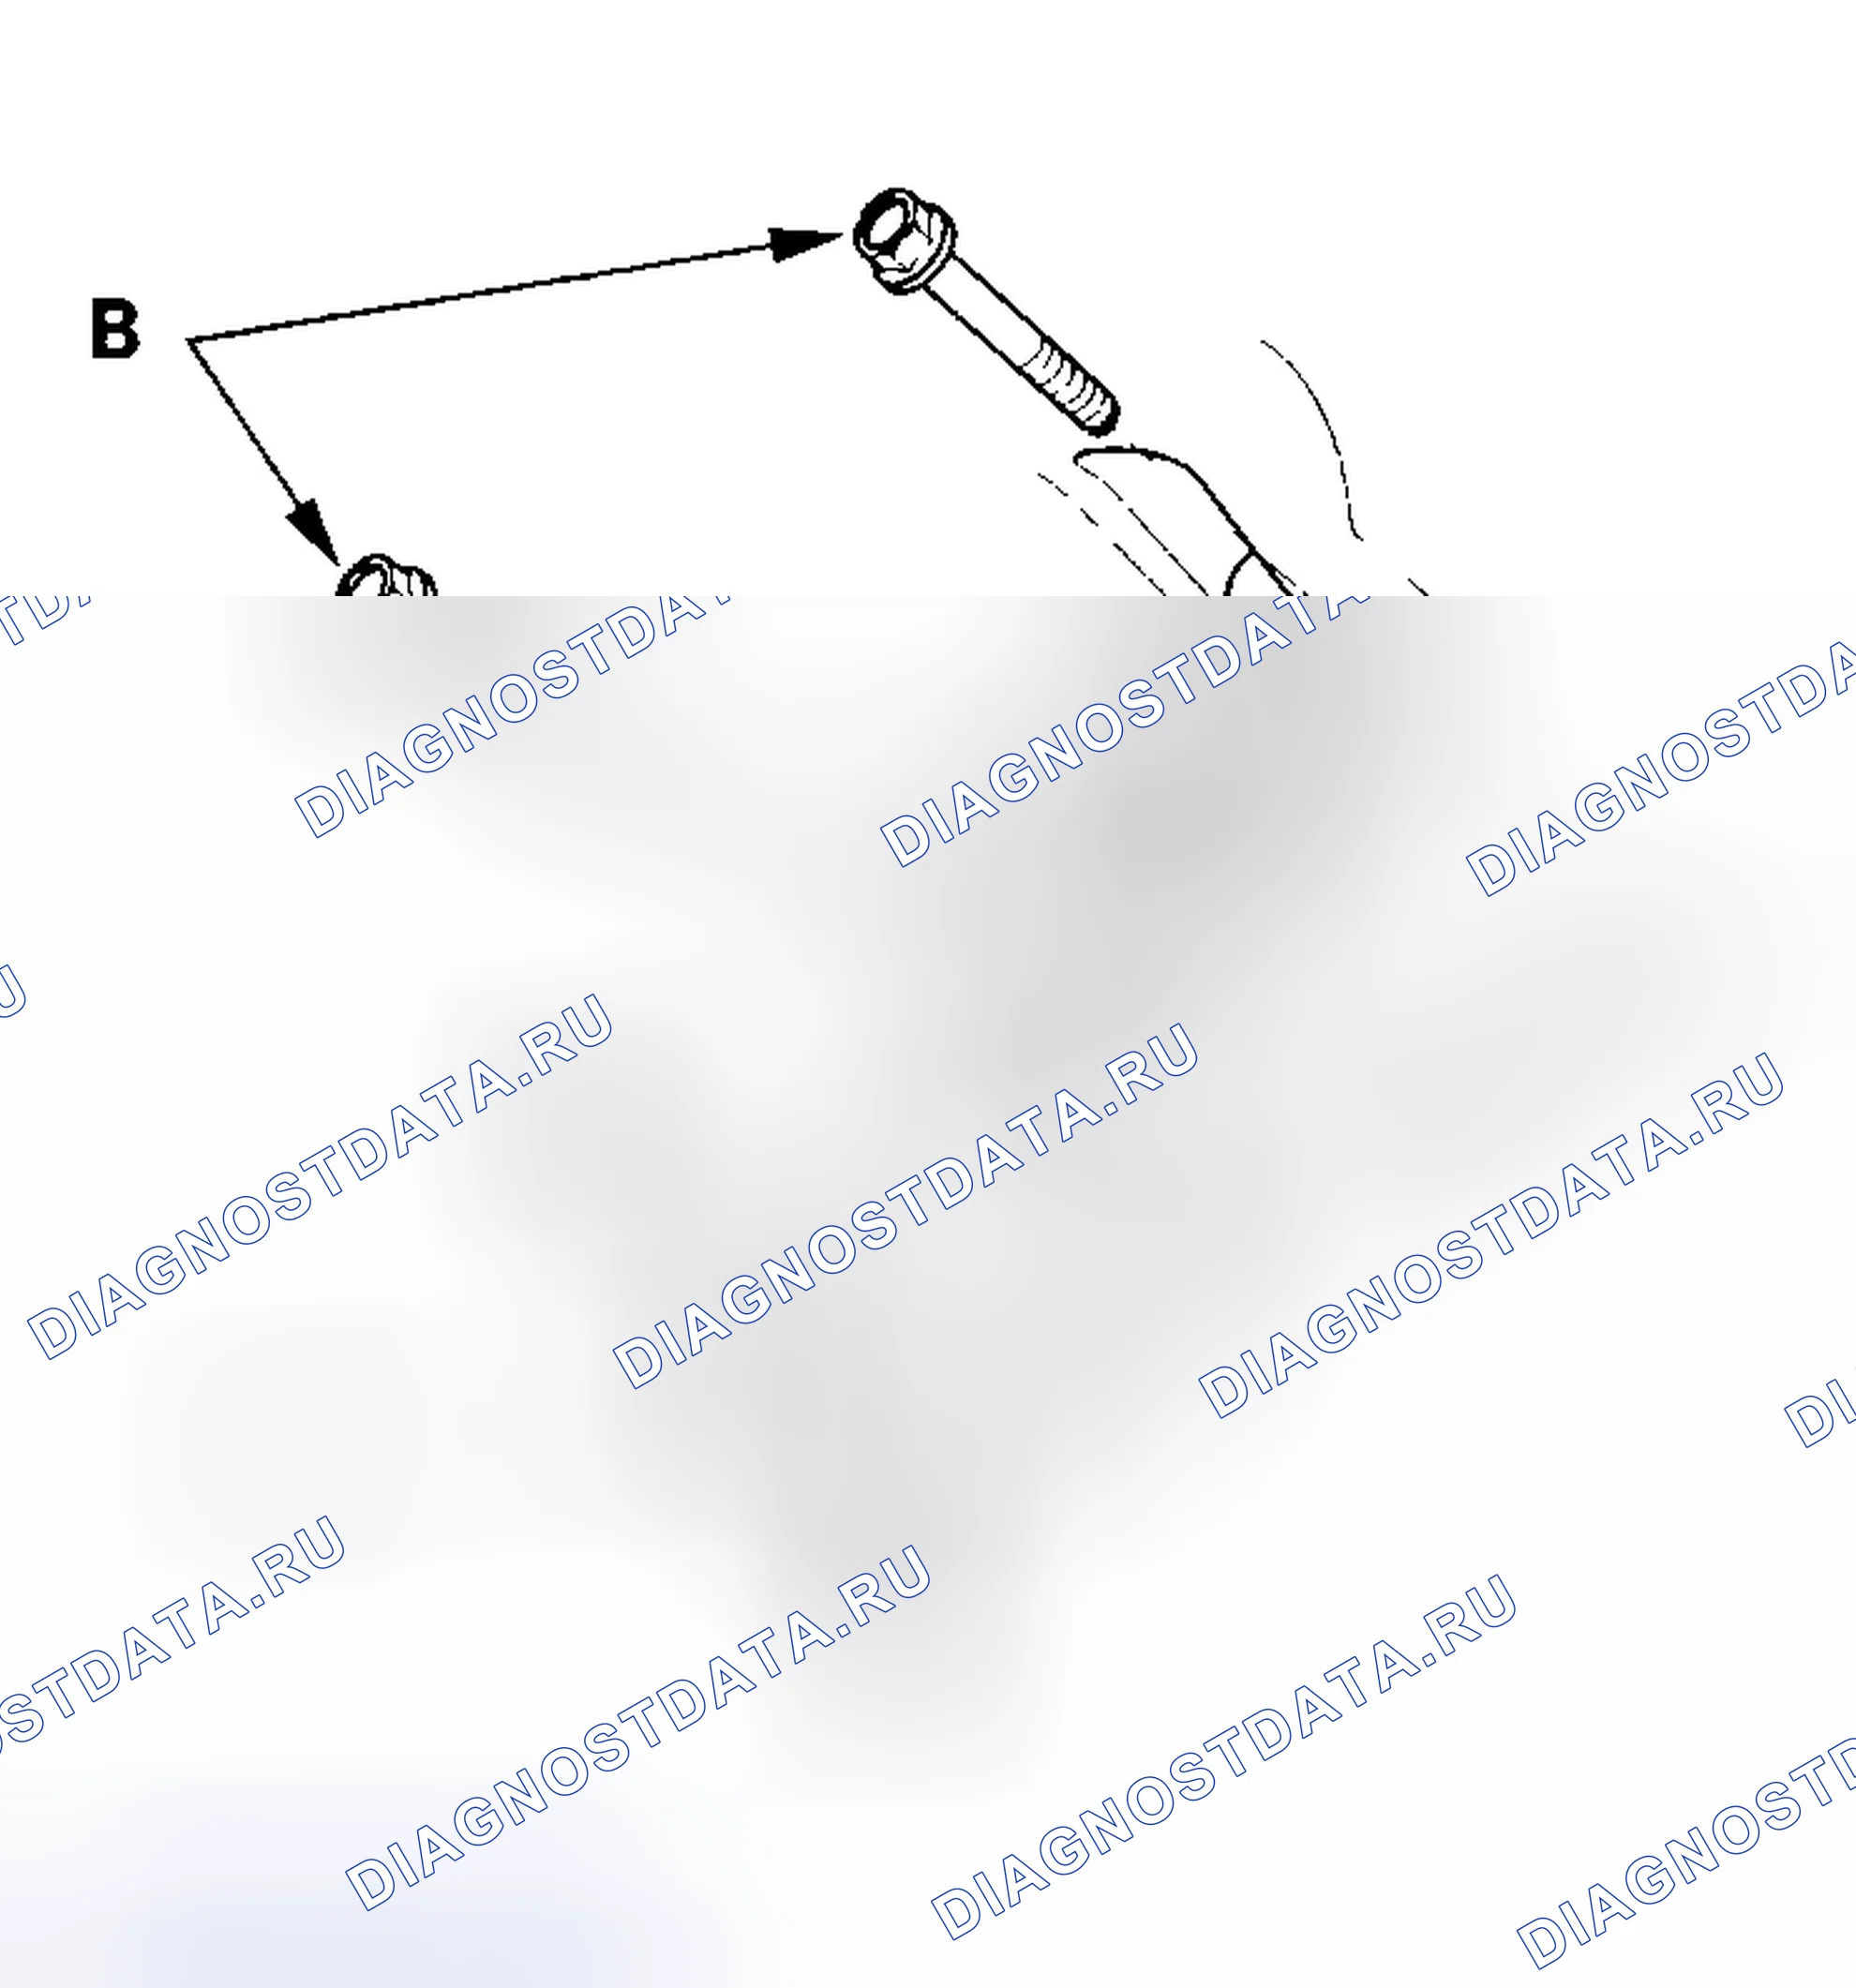
Схема №886
- Если двигатель вышел из транспортного средства, перейдите к шагу 5.
- Поднять автомобиль на подъемнике на полную высоту.
- Слить моторное масло (см. раздел " ЗАМЕНА МОТОРНОГО МАСЛА ").
- Снять выхлопную трубу А (см. шаг 40 в разделе " ДЕМОНТАЖ ДВИГАТЕЛЯ ").
- Снять крышку гидротрансформатора (A) и два болта (B) крепления трансмиссии.
- Снять болты крепления масляного поддона.
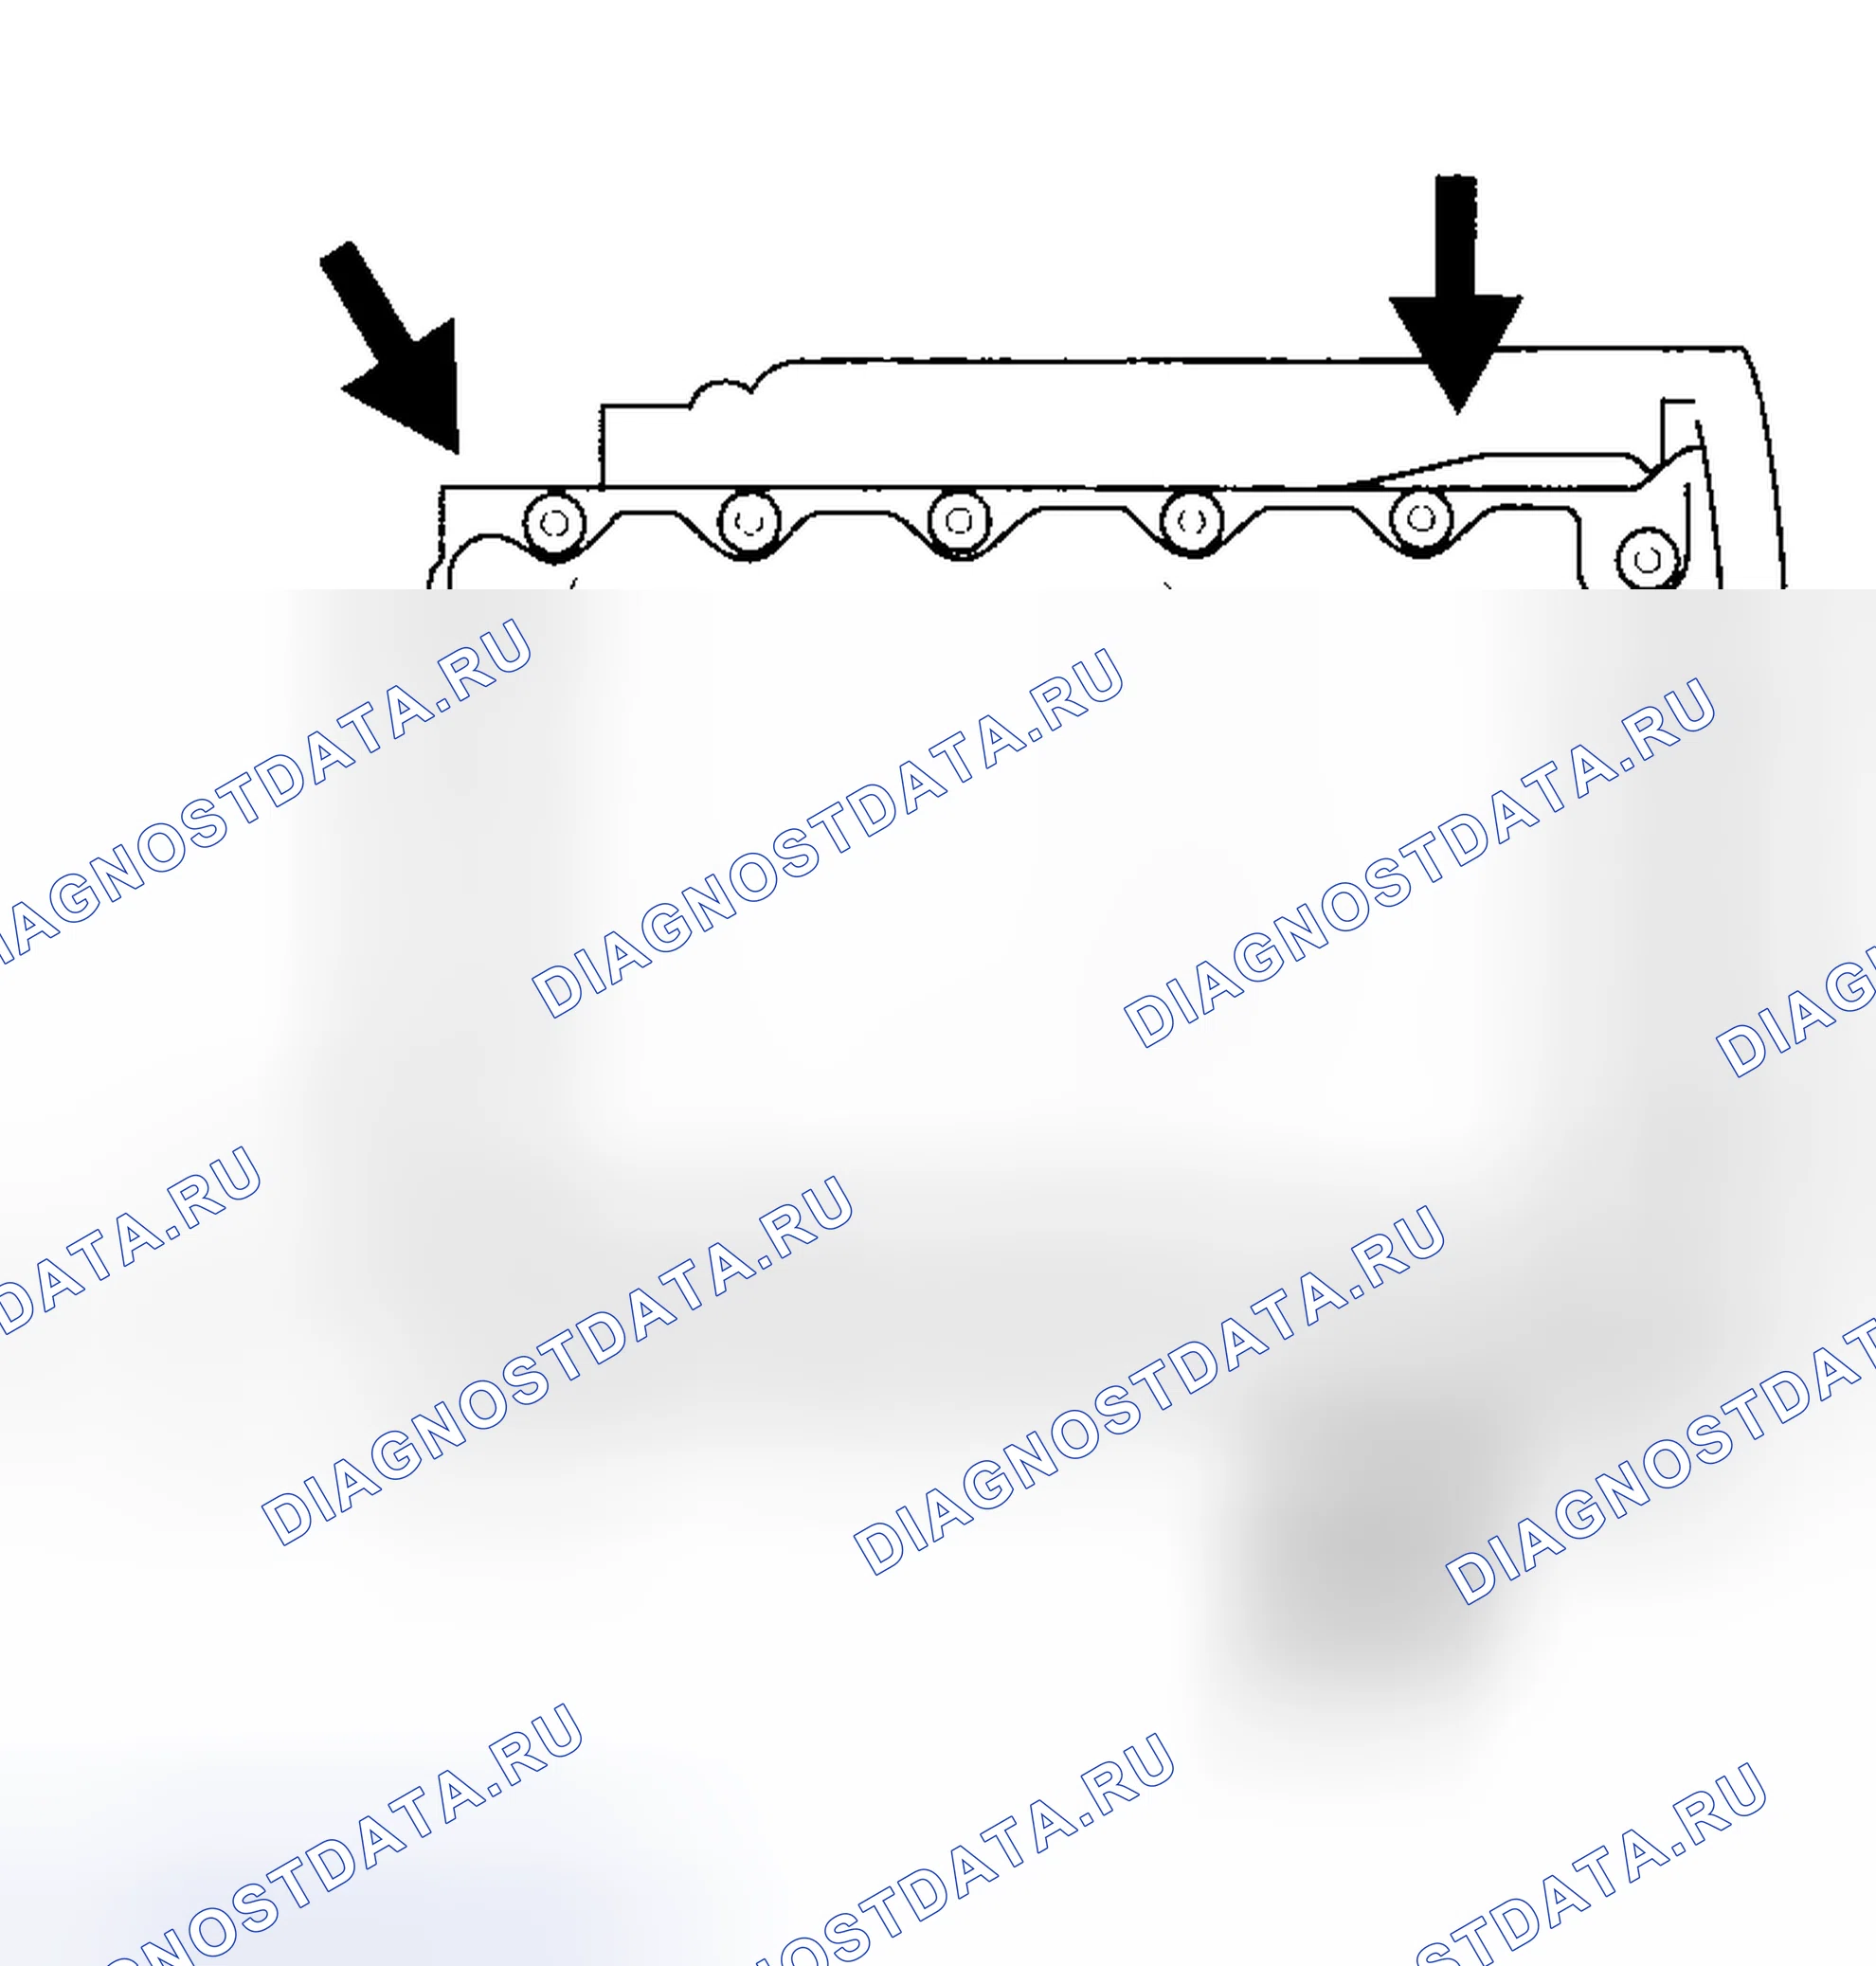
- Отверткой с плоским лезвием отделить масляный поддон от колодки по местам (Рисунок 16)
- Снять масляный поддон.
Схема №887
Схема №888
Схема №889
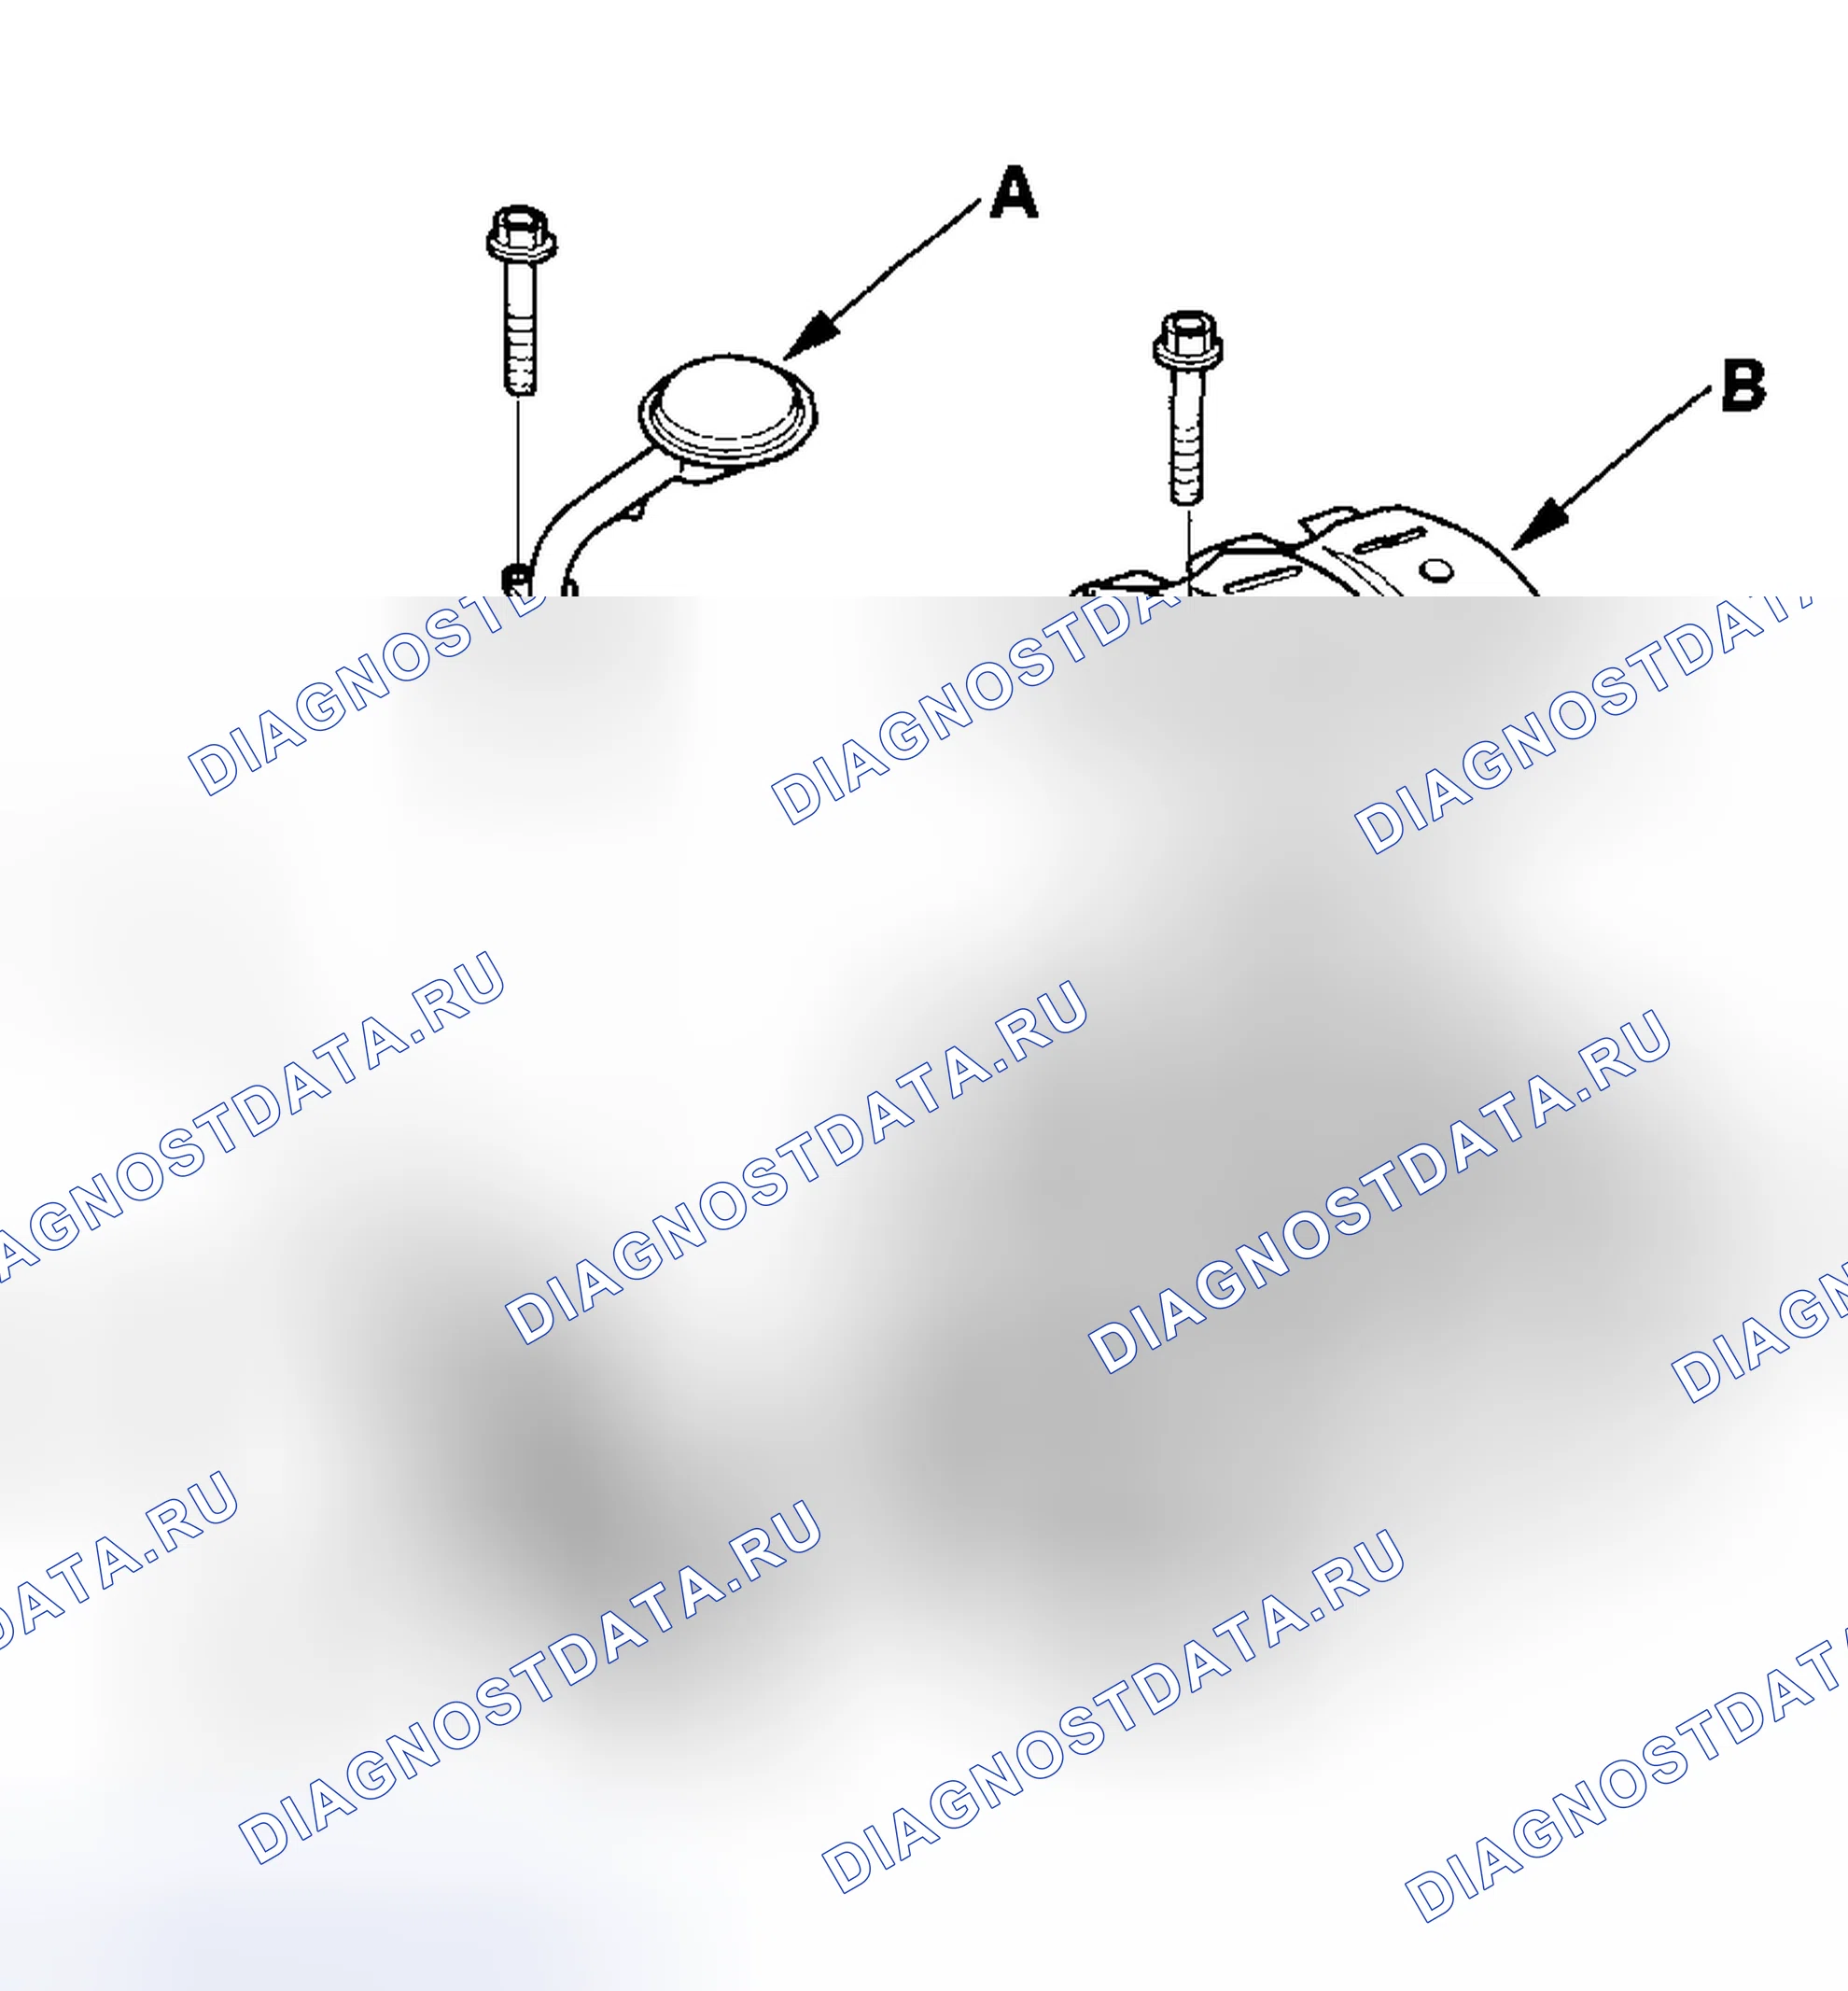
Схема №890
Схема №891
Схема №892
Схема №893
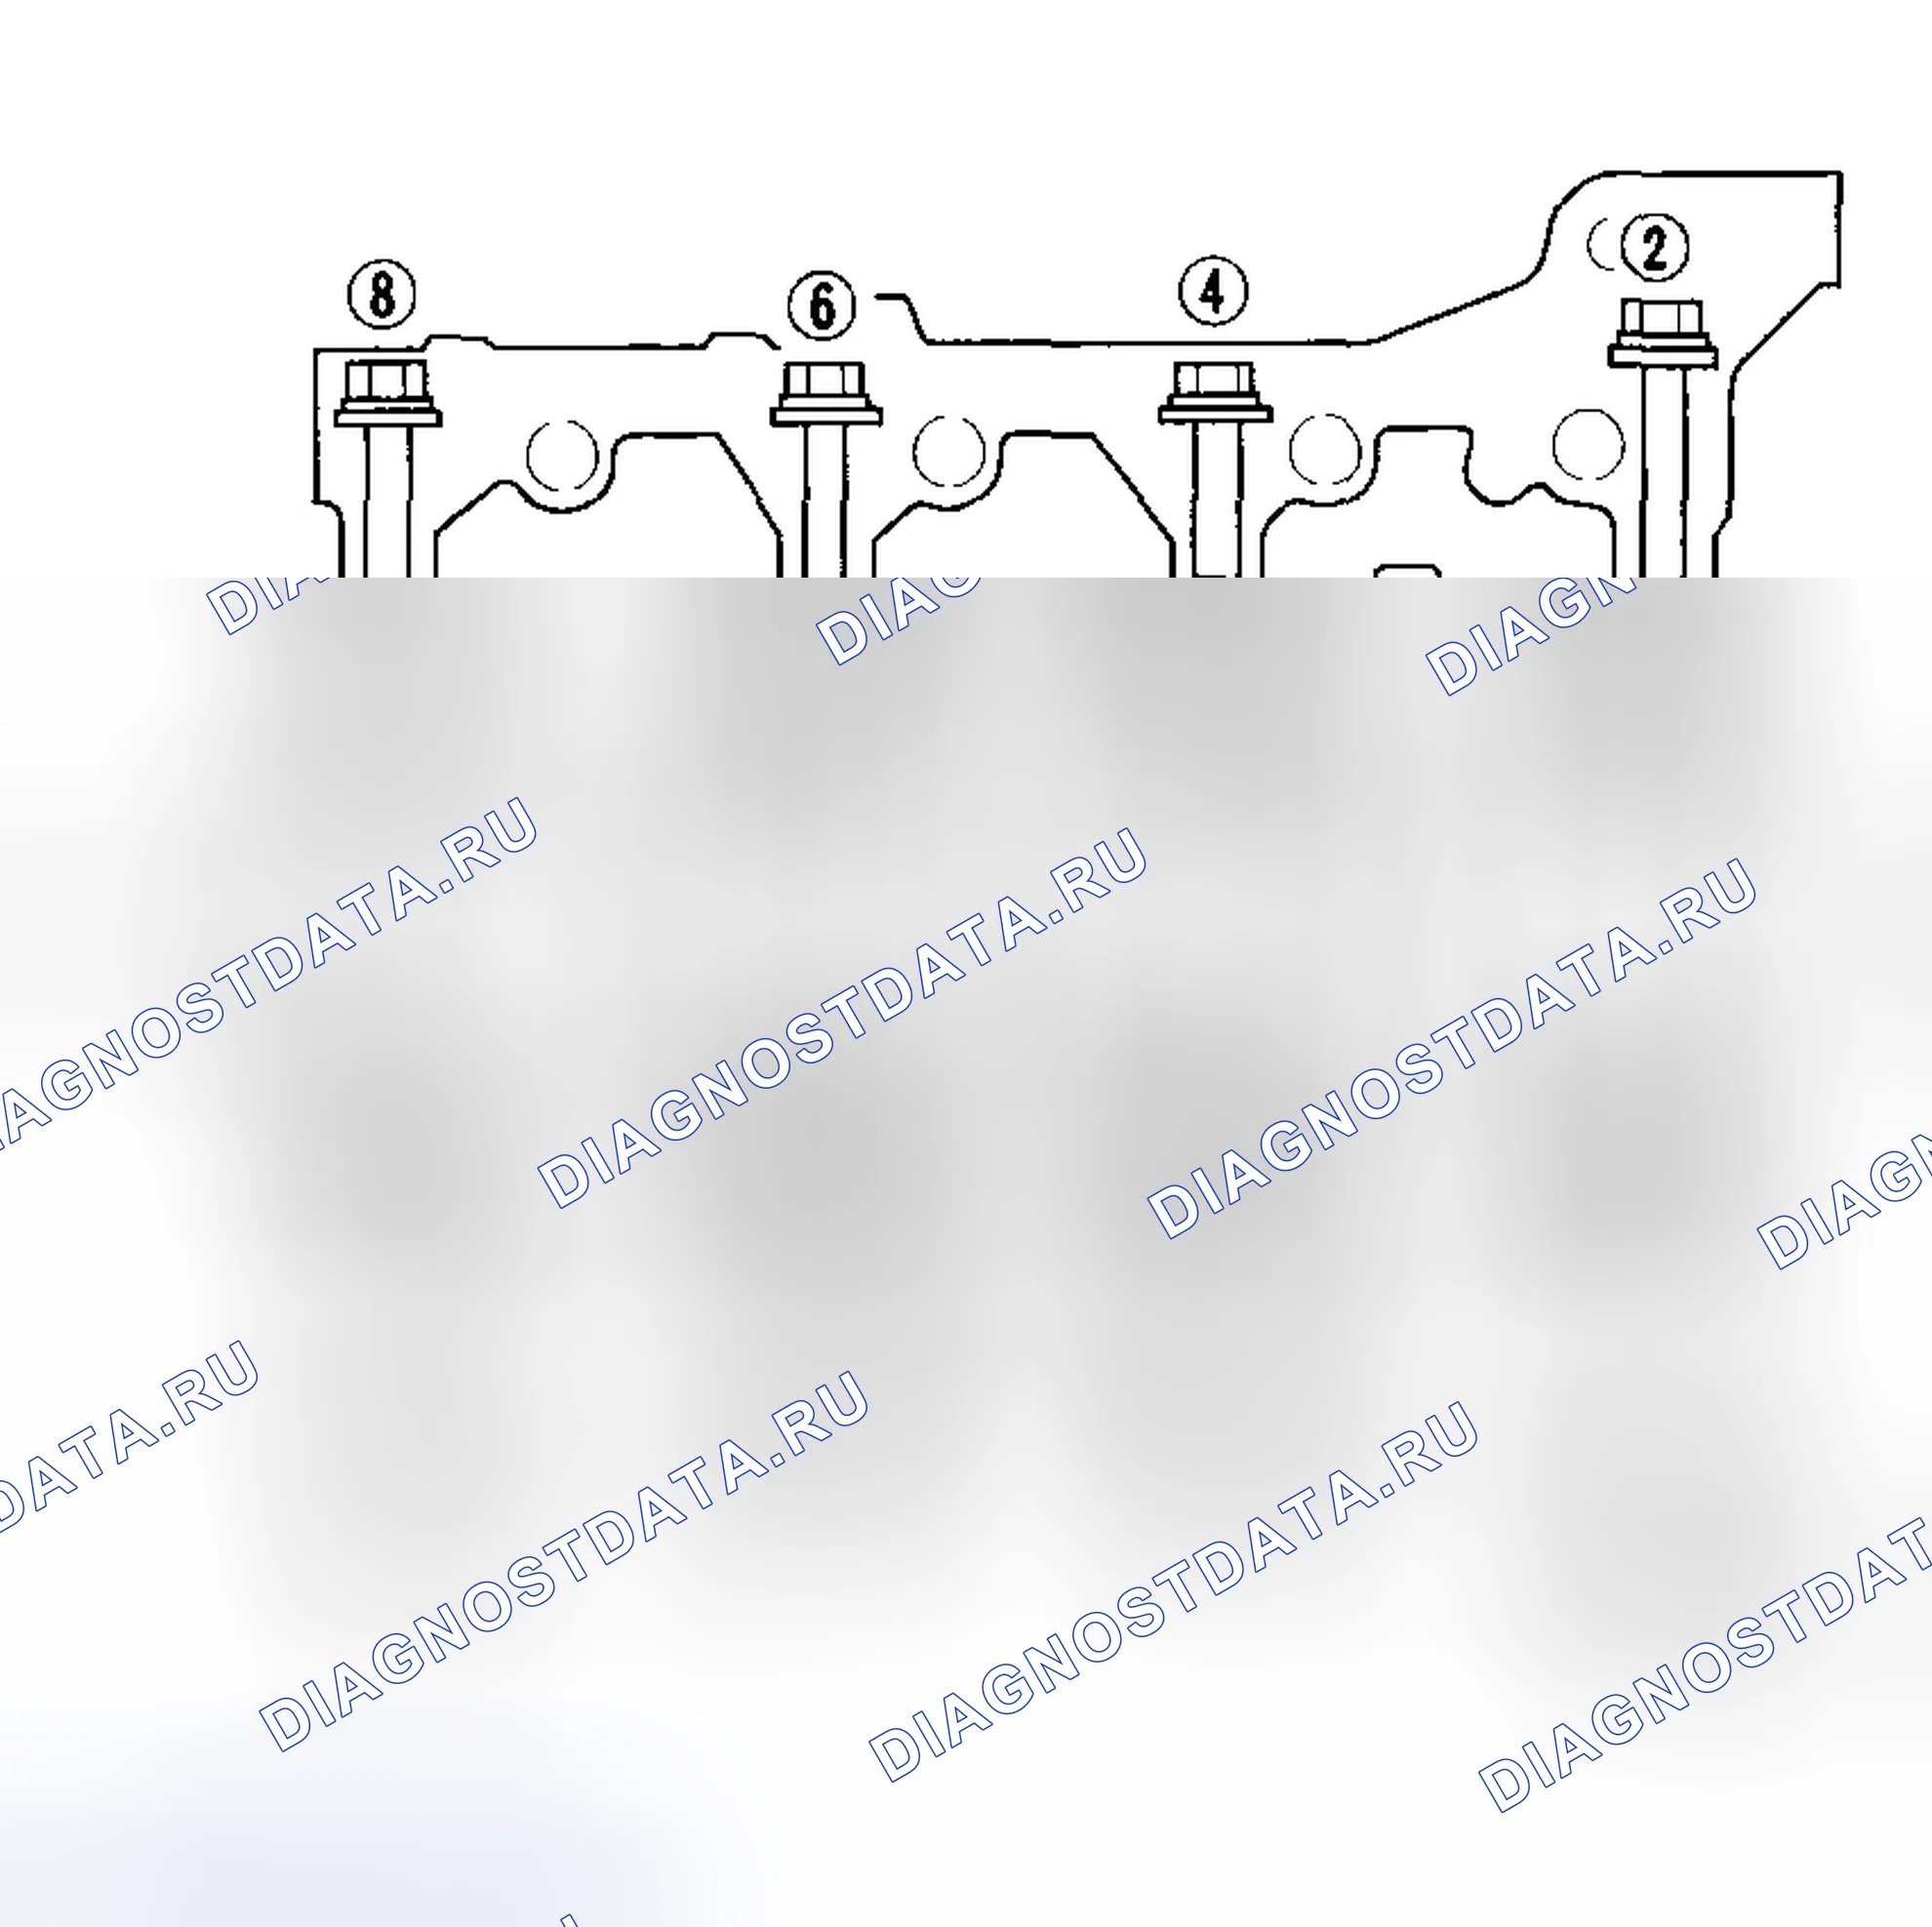
Схема №894
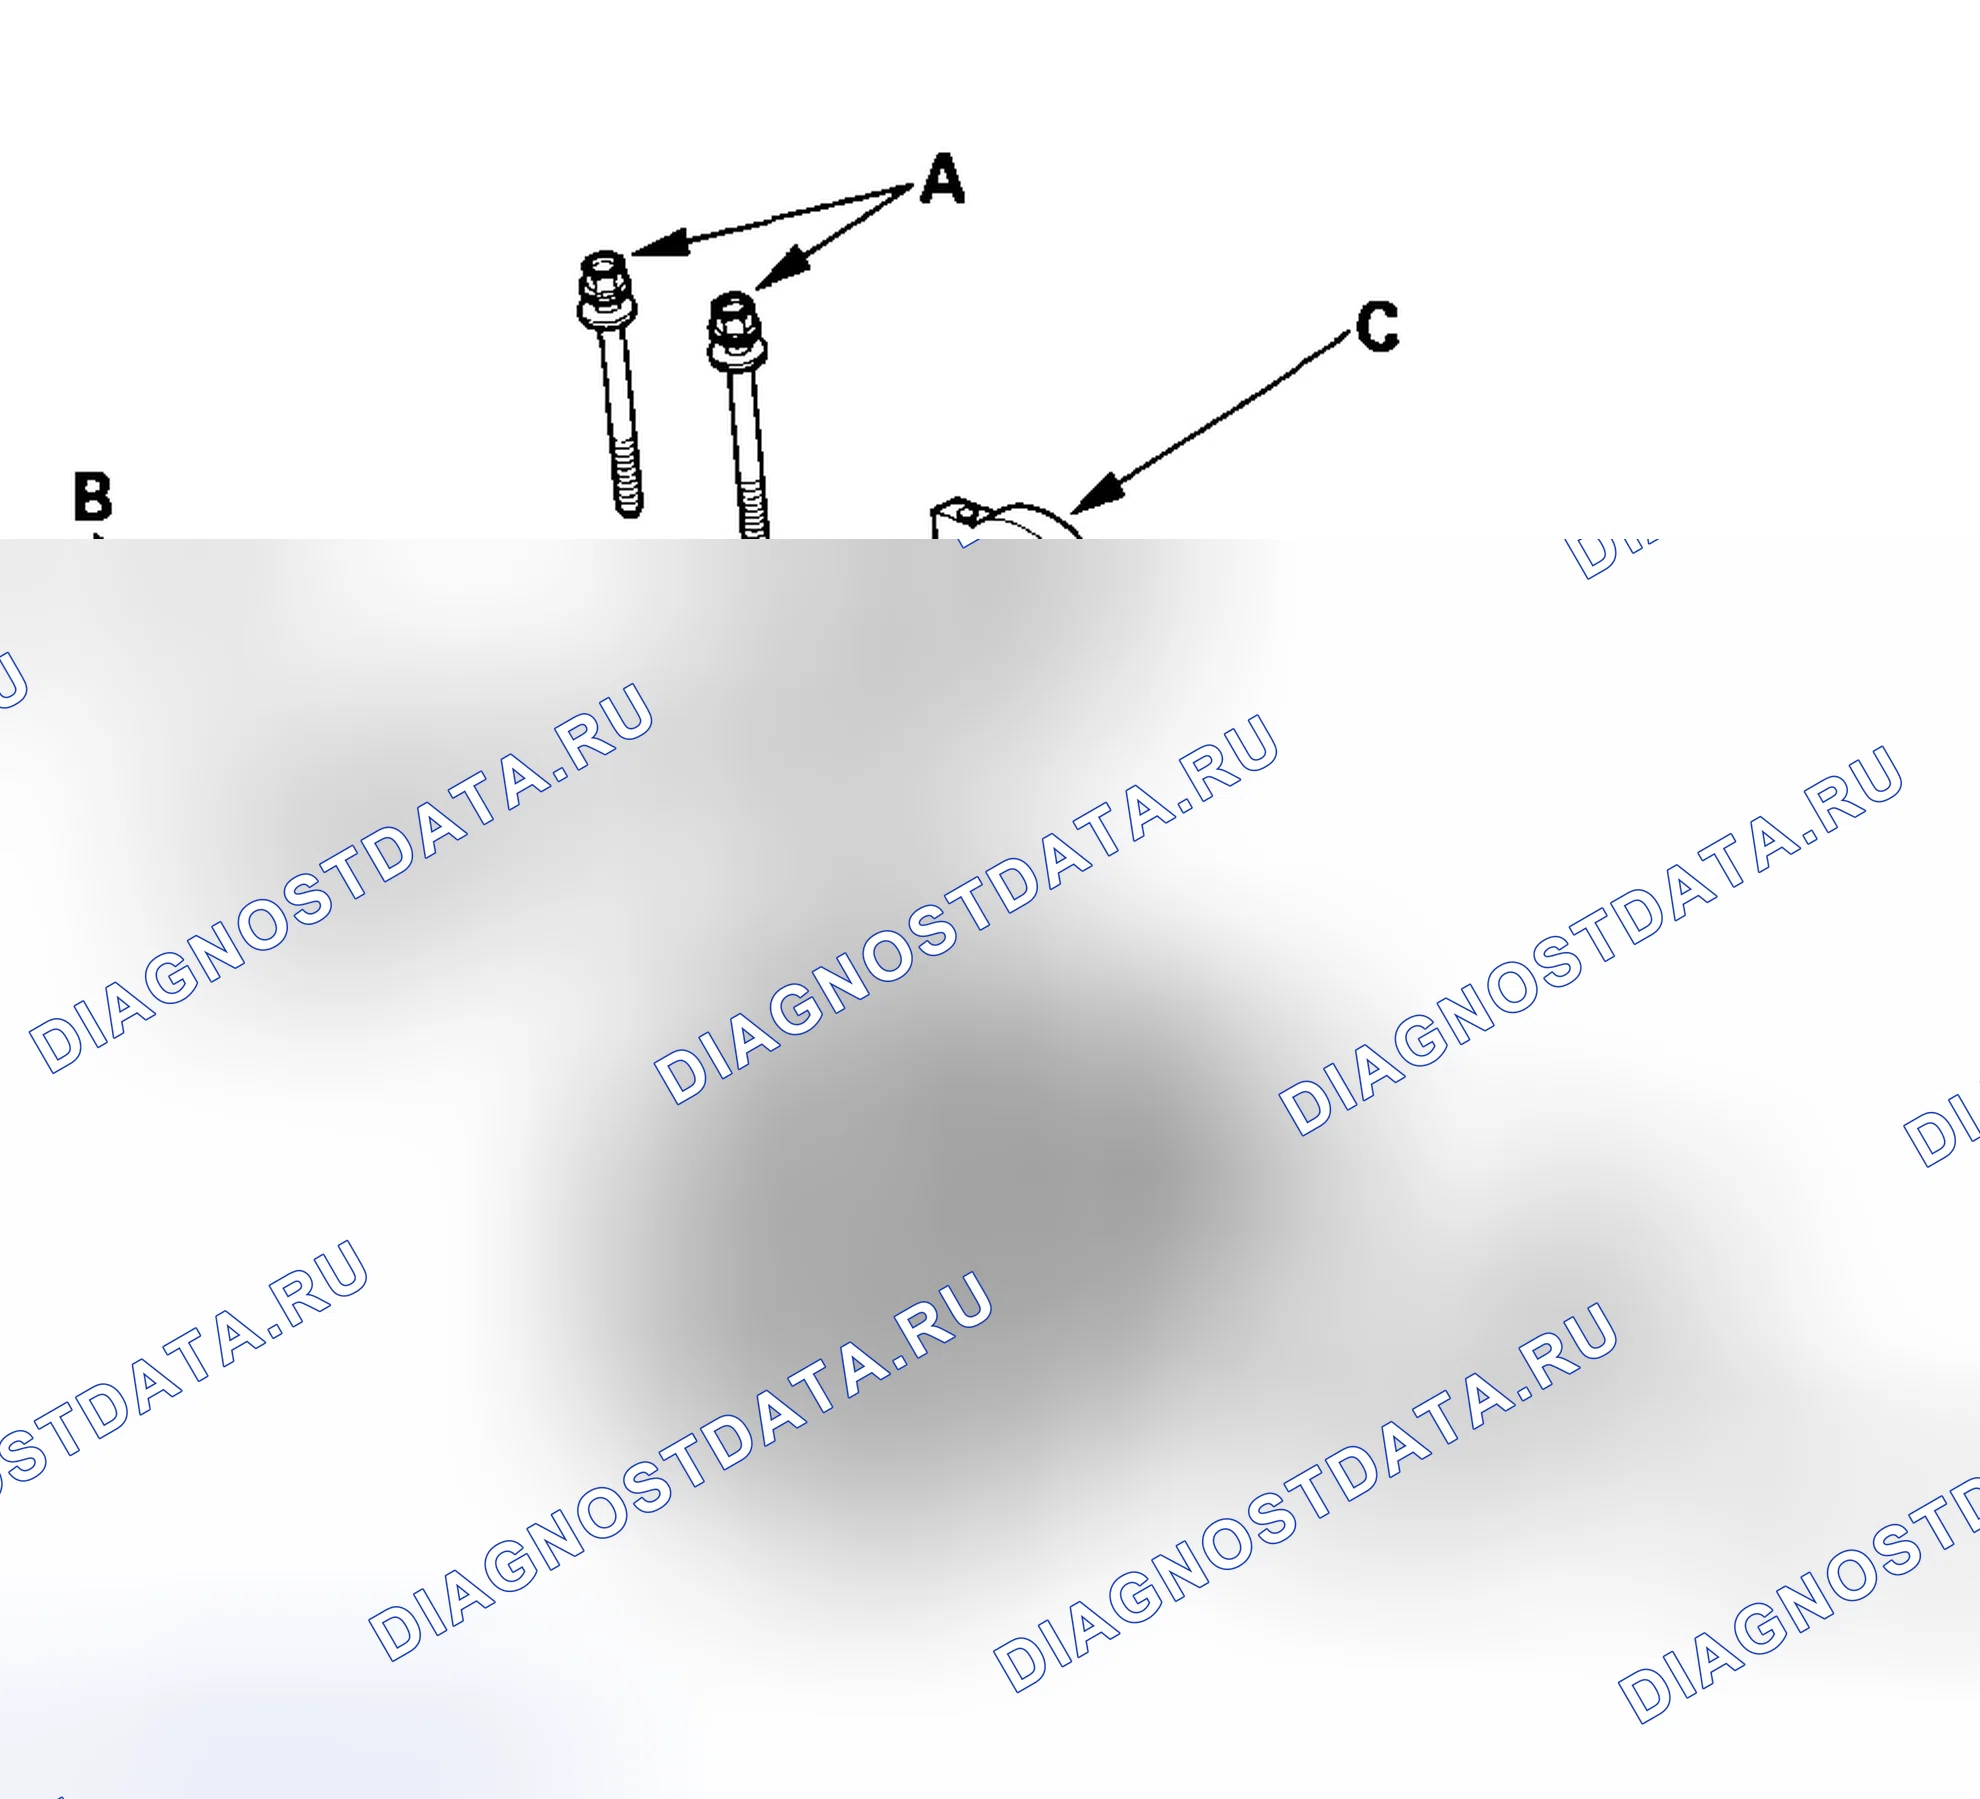
Схема №895
- Снять двигатель в сборе (см. " ДЕМОНТАЖ ДВИГАТЕЛЯ ").
- Снять коробку передач: Ручная коробка передач (см. " СНЯТИЕ КОРОБКИ ПЕРЕДАЧ ") Автоматическая коробка передач (см. " СНЯТИЕ КОРОБКИ ПЕРЕДАЧ ")
- Модель М / Т: Снять нажимной диск (см. " СНЯТИЕ НАЖИМНОГО ДИСКА И ДИСКА СЦЕПЛЕНИЯ "), диск сцепления (см. " СНЯТИЕ НАЖИМНОГО ДИСКА И ДИСКА СЦЕПЛЕНИЯ "), а также маховик (см. " ЗАМЕНА МАХОВИКА И ПИЛОТНОГО ПОДШИПНИКА ").
- Модель А / Т: Снять приводную пластину (см. " СНЯТИЕ И УСТАНОВКА ПРИВОДНОЙ ПЛАСТИНЫ ").
- Снять головки цилиндров (см. раздел " СНЯТИЕ ГОЛОВКИ ЦИЛИНДРОВ ").
- Снять датчик положения коленчатого вала (Ckp) (см. раздел " ЗАМЕНА ДАТЧИКА Ckp ").
- Снять шкив привода ремня ГРМ с коленчатого вала.
- Снять масляный поддон (см. " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Снять торцевую крышку блока цилиндров двигателя.
- Снять соленоид управления маслом коромысла (соленоидный клапан VTEC )/масляный фильтр в сборе.
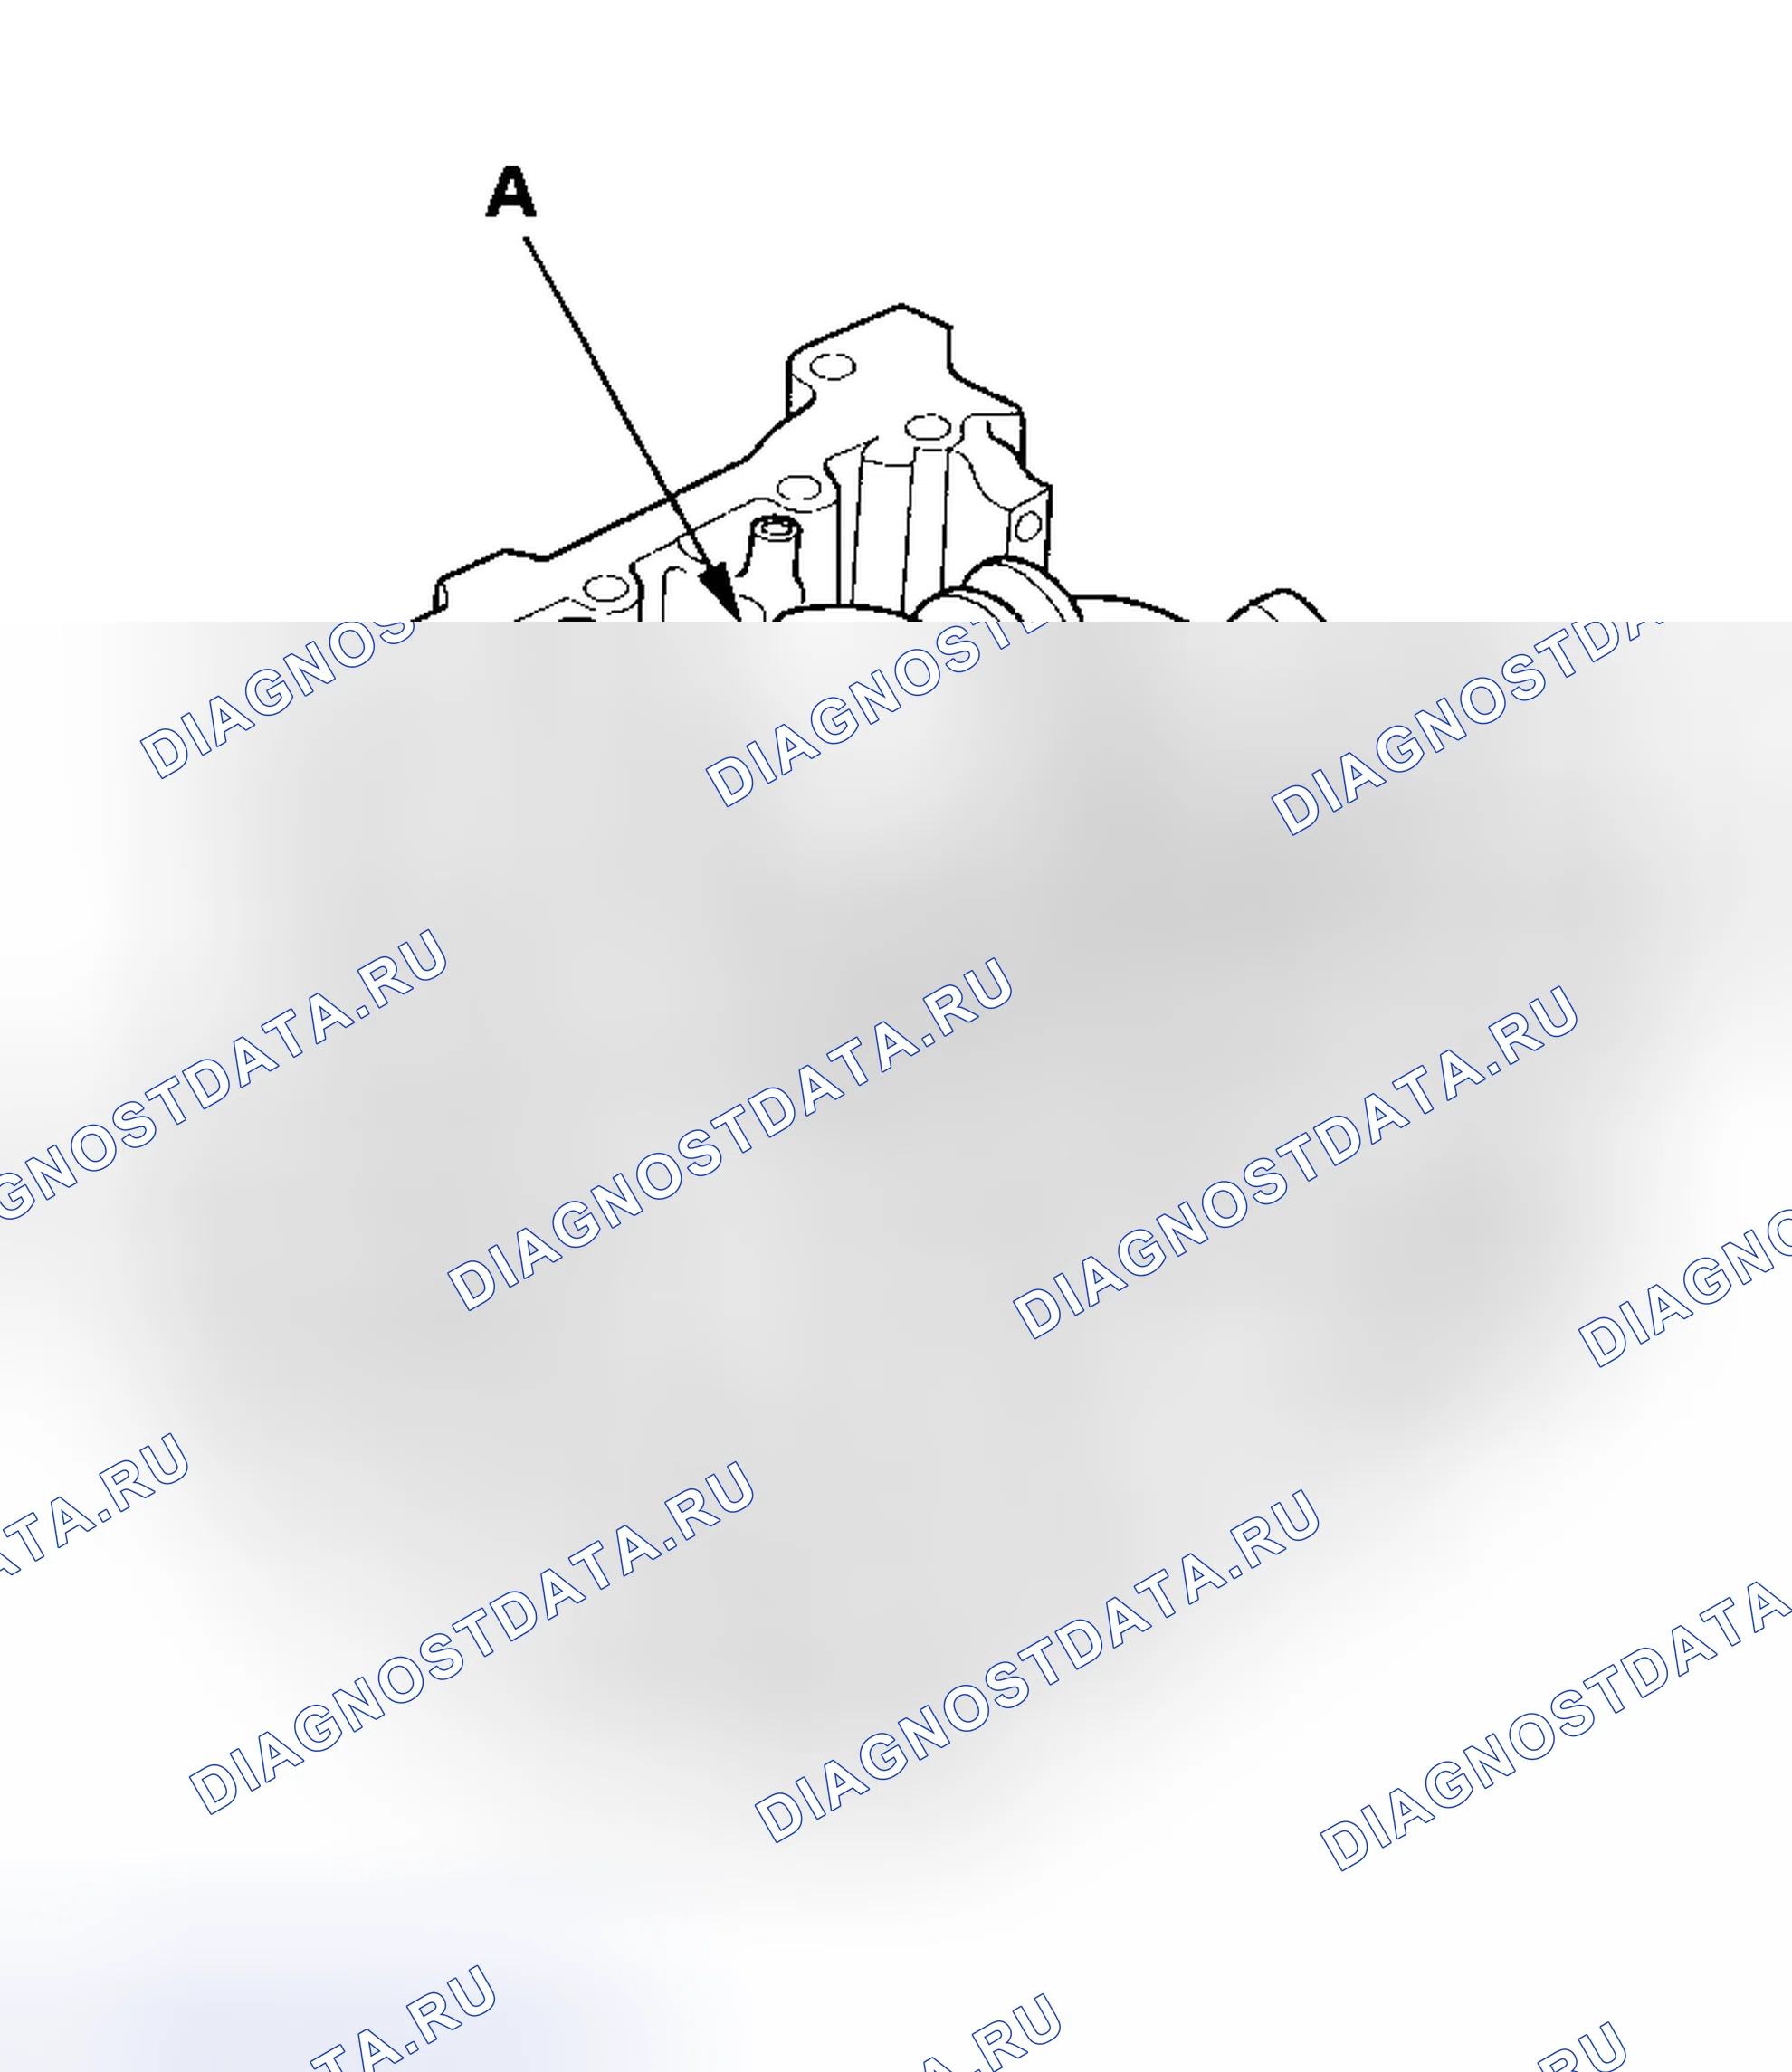
- Снять масляный экран (A), перегородку (B) и масляный насос (C).
- Если вы можете почувствовать гребень металла или твердого углерода вокруг верхней части любого цилиндра, удалить его с помощью гребневого расширителя (A). Следовать инструкциям производителя расширителя. Если гребень не удален, это может повредить поршни, когда они выталкиваются.
- Снять подшипник с колпачка. Держите все крышки/подшипники в порядке.
- Снять верхние половины подшипников с шатунов, и отложите их соответствующими колпачками.
- Снять крышки шатунов после установки шатунной шейки в нижней мертвой точке (НМТ) для каждого цилиндра. Снять поршень в сборе, надавив на шатун. Будьте осторожны, чтобы не повредить шатуном шатунную шейку или цилиндр.
- После снятия узла поршень/шатун установить крышку на шток.
- Во избежание путаницы при повторной сборке промаркируйте каждый поршень/шатун в сборе номером его цилиндра.
- Отвинтить болты крышки подшипника и боковые болты крышки подшипника последовательно на 1/3 оборота за раз; повторять последовательность до тех пор, пока все болты не будут ослаблены.
- Снять болты крышки подшипника (А) и боковые болты крышки подшипника (В), затем снять крышку подшипника (С).
- Поднять коленчатый вал (А) из блока двигателя, соблюдая осторожность, чтобы не повредить шейки.
- Переустановите основные крышки и подшипники на блоке двигателя в надлежащем порядке.
Схема №896
Схема №897
- Снять коленчатый вал с блока двигателя (см. раздел " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Очистить масляные каналы коленчатого вала с помощью очистителей труб или подходящей щетки.
- Проверить шпоночную канавку и резьбу.
- Измерить внекруглость в середине каждого стержня и коренной шейки в двух местах. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Journal Out-of-Round Standard (New): 0 005 мм (0,0002 дюйма) макс. предел обслуживания: 0 010 мм (0,0004 дюйма)
- Измерить конусность по краям каждого стержня и коренной шейки. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Стандарт конусности цапфы (новый): 0 005 мм (0,0002 дюйма) макс. предел обслуживания: 0 010 мм (0,0004 дюйма) Честность
- Поместить блок двигателя на пластину поверхности.
- Очистить и установить подшипники на цапфы № 1 и № 4 блока двигателя.
- Опустить коленчатый вал в блок.
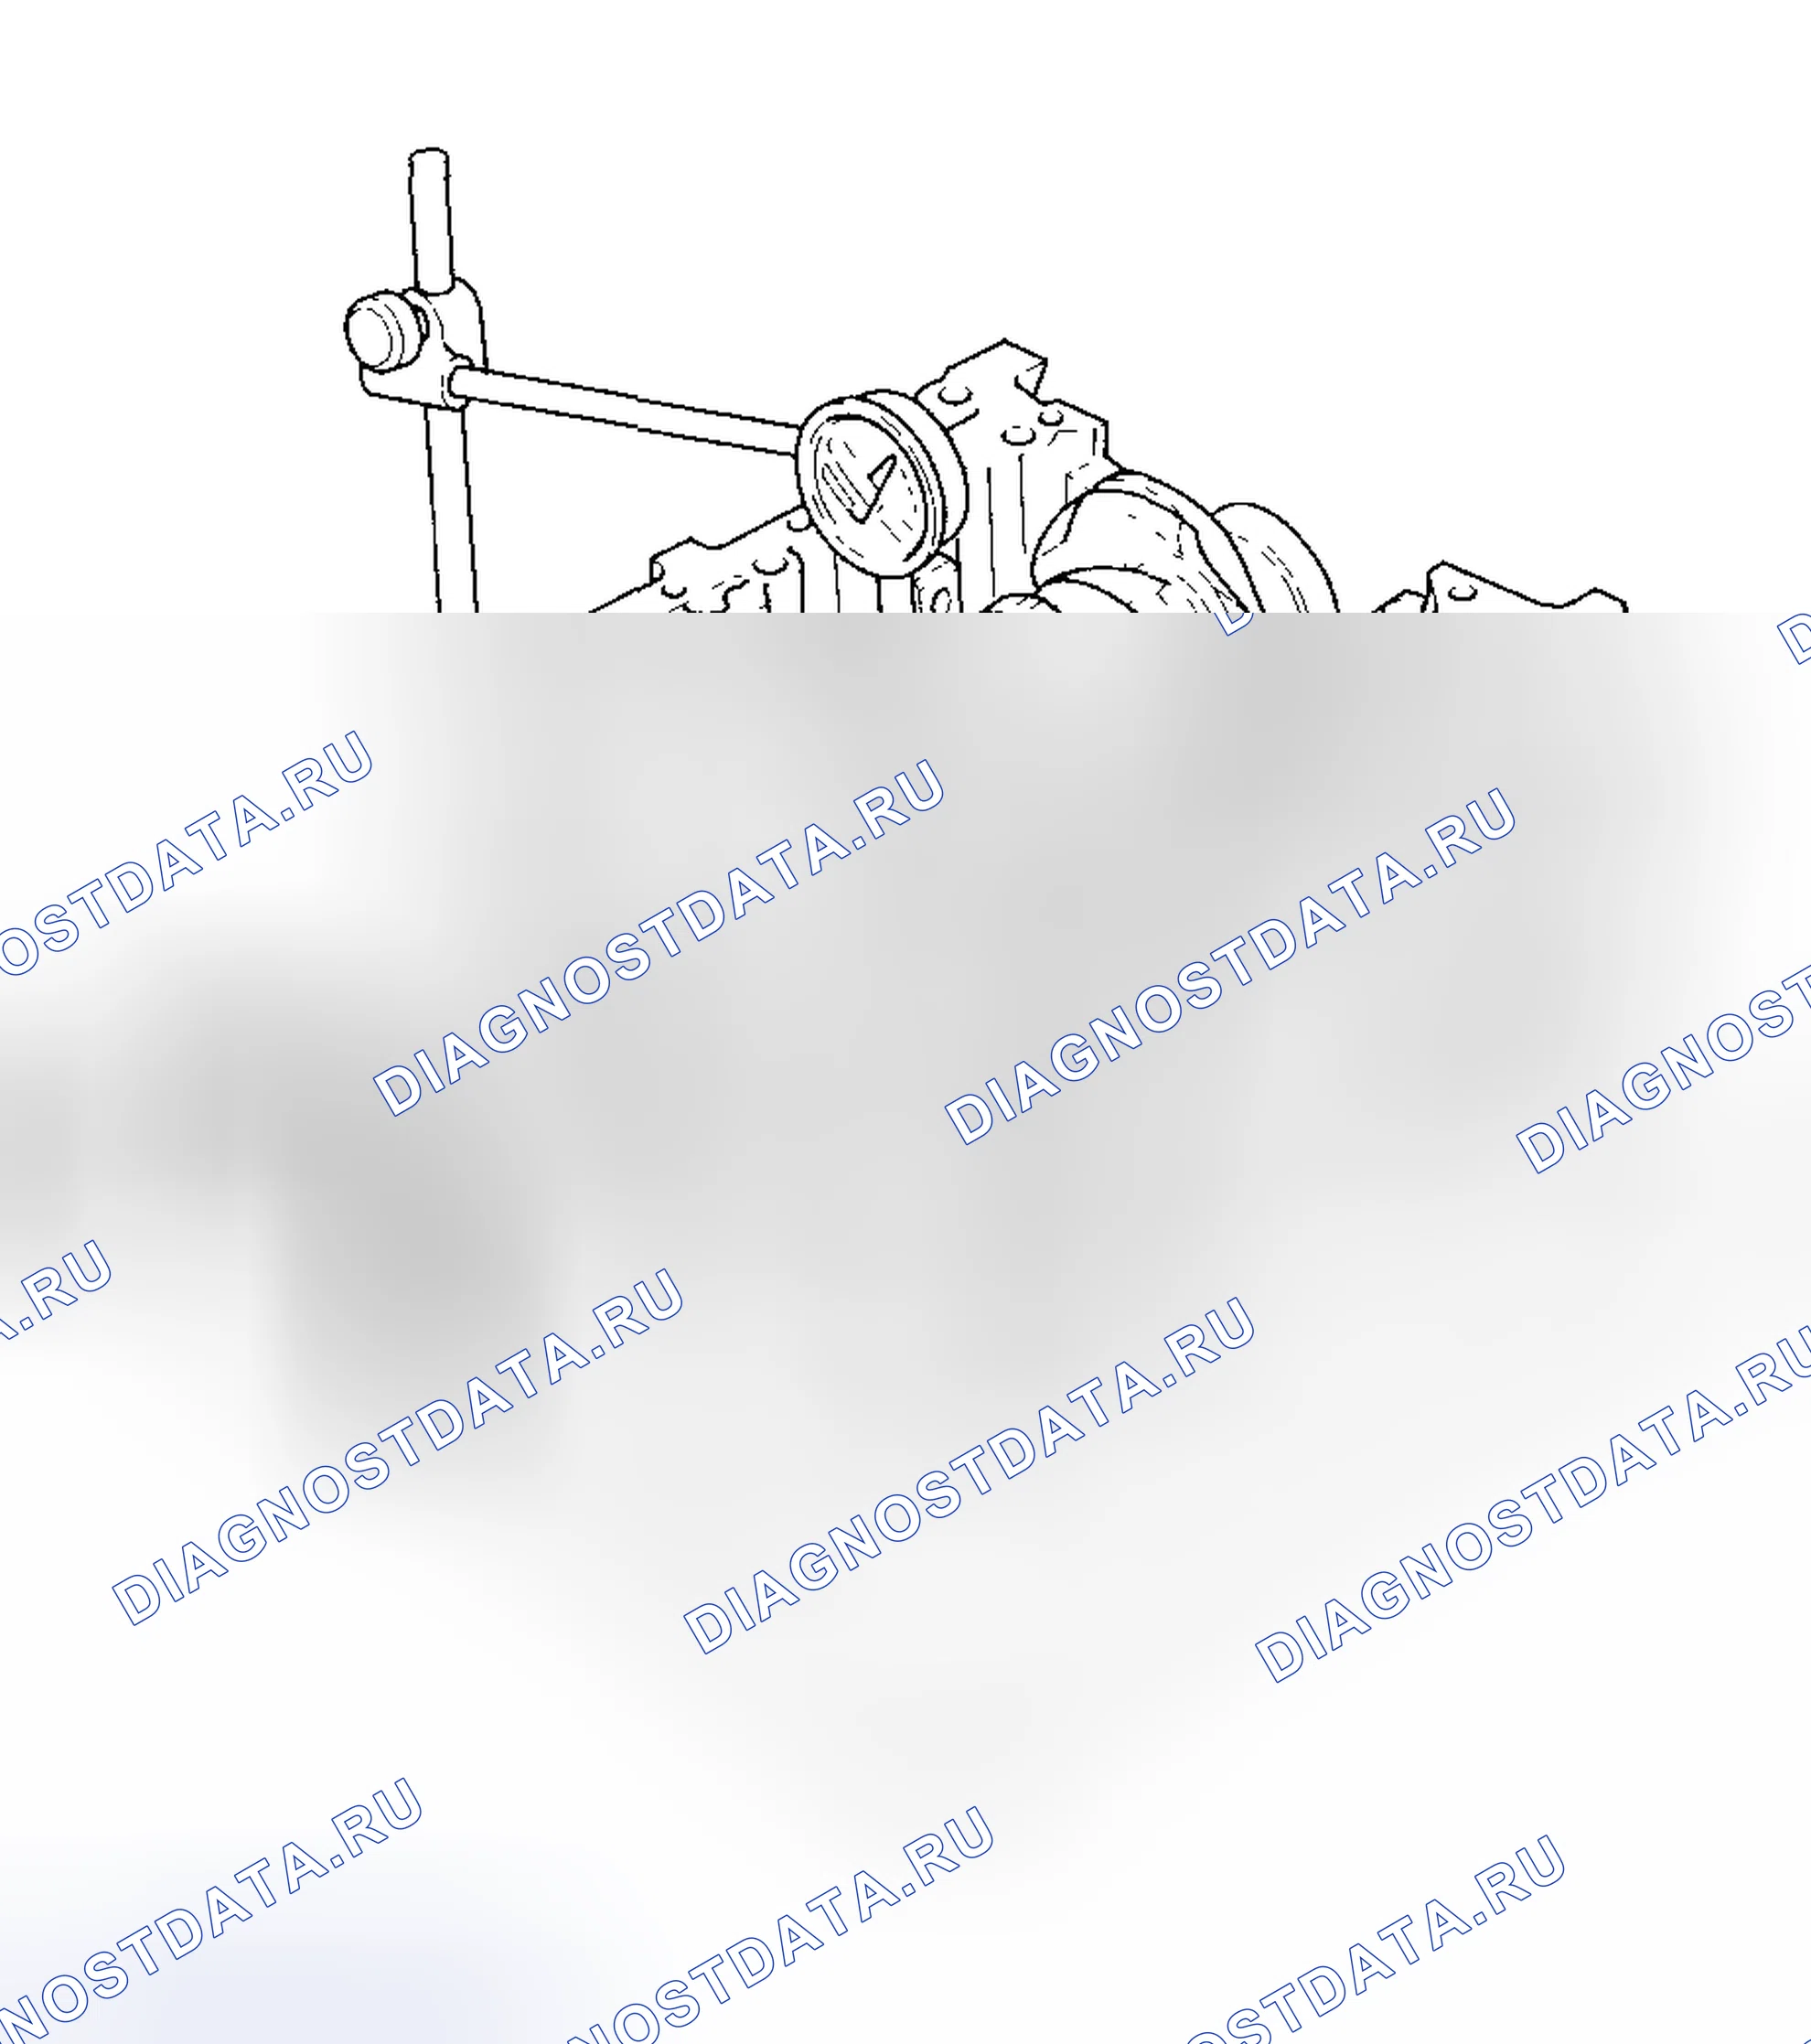
- Измерить биение на всех коренных шейках. Вращайте коленчатый вал на два полных оборота. Разница между измерениями на каждой шейке не должна превышать эксплуатационный предел. Общий стандарт биения коленчатого вала (новый): 0 020 мм (0,0008 дюйма) макс. Эксплуатационный предел: 0 030 мм (0,0012 дюйма)
Схема №898
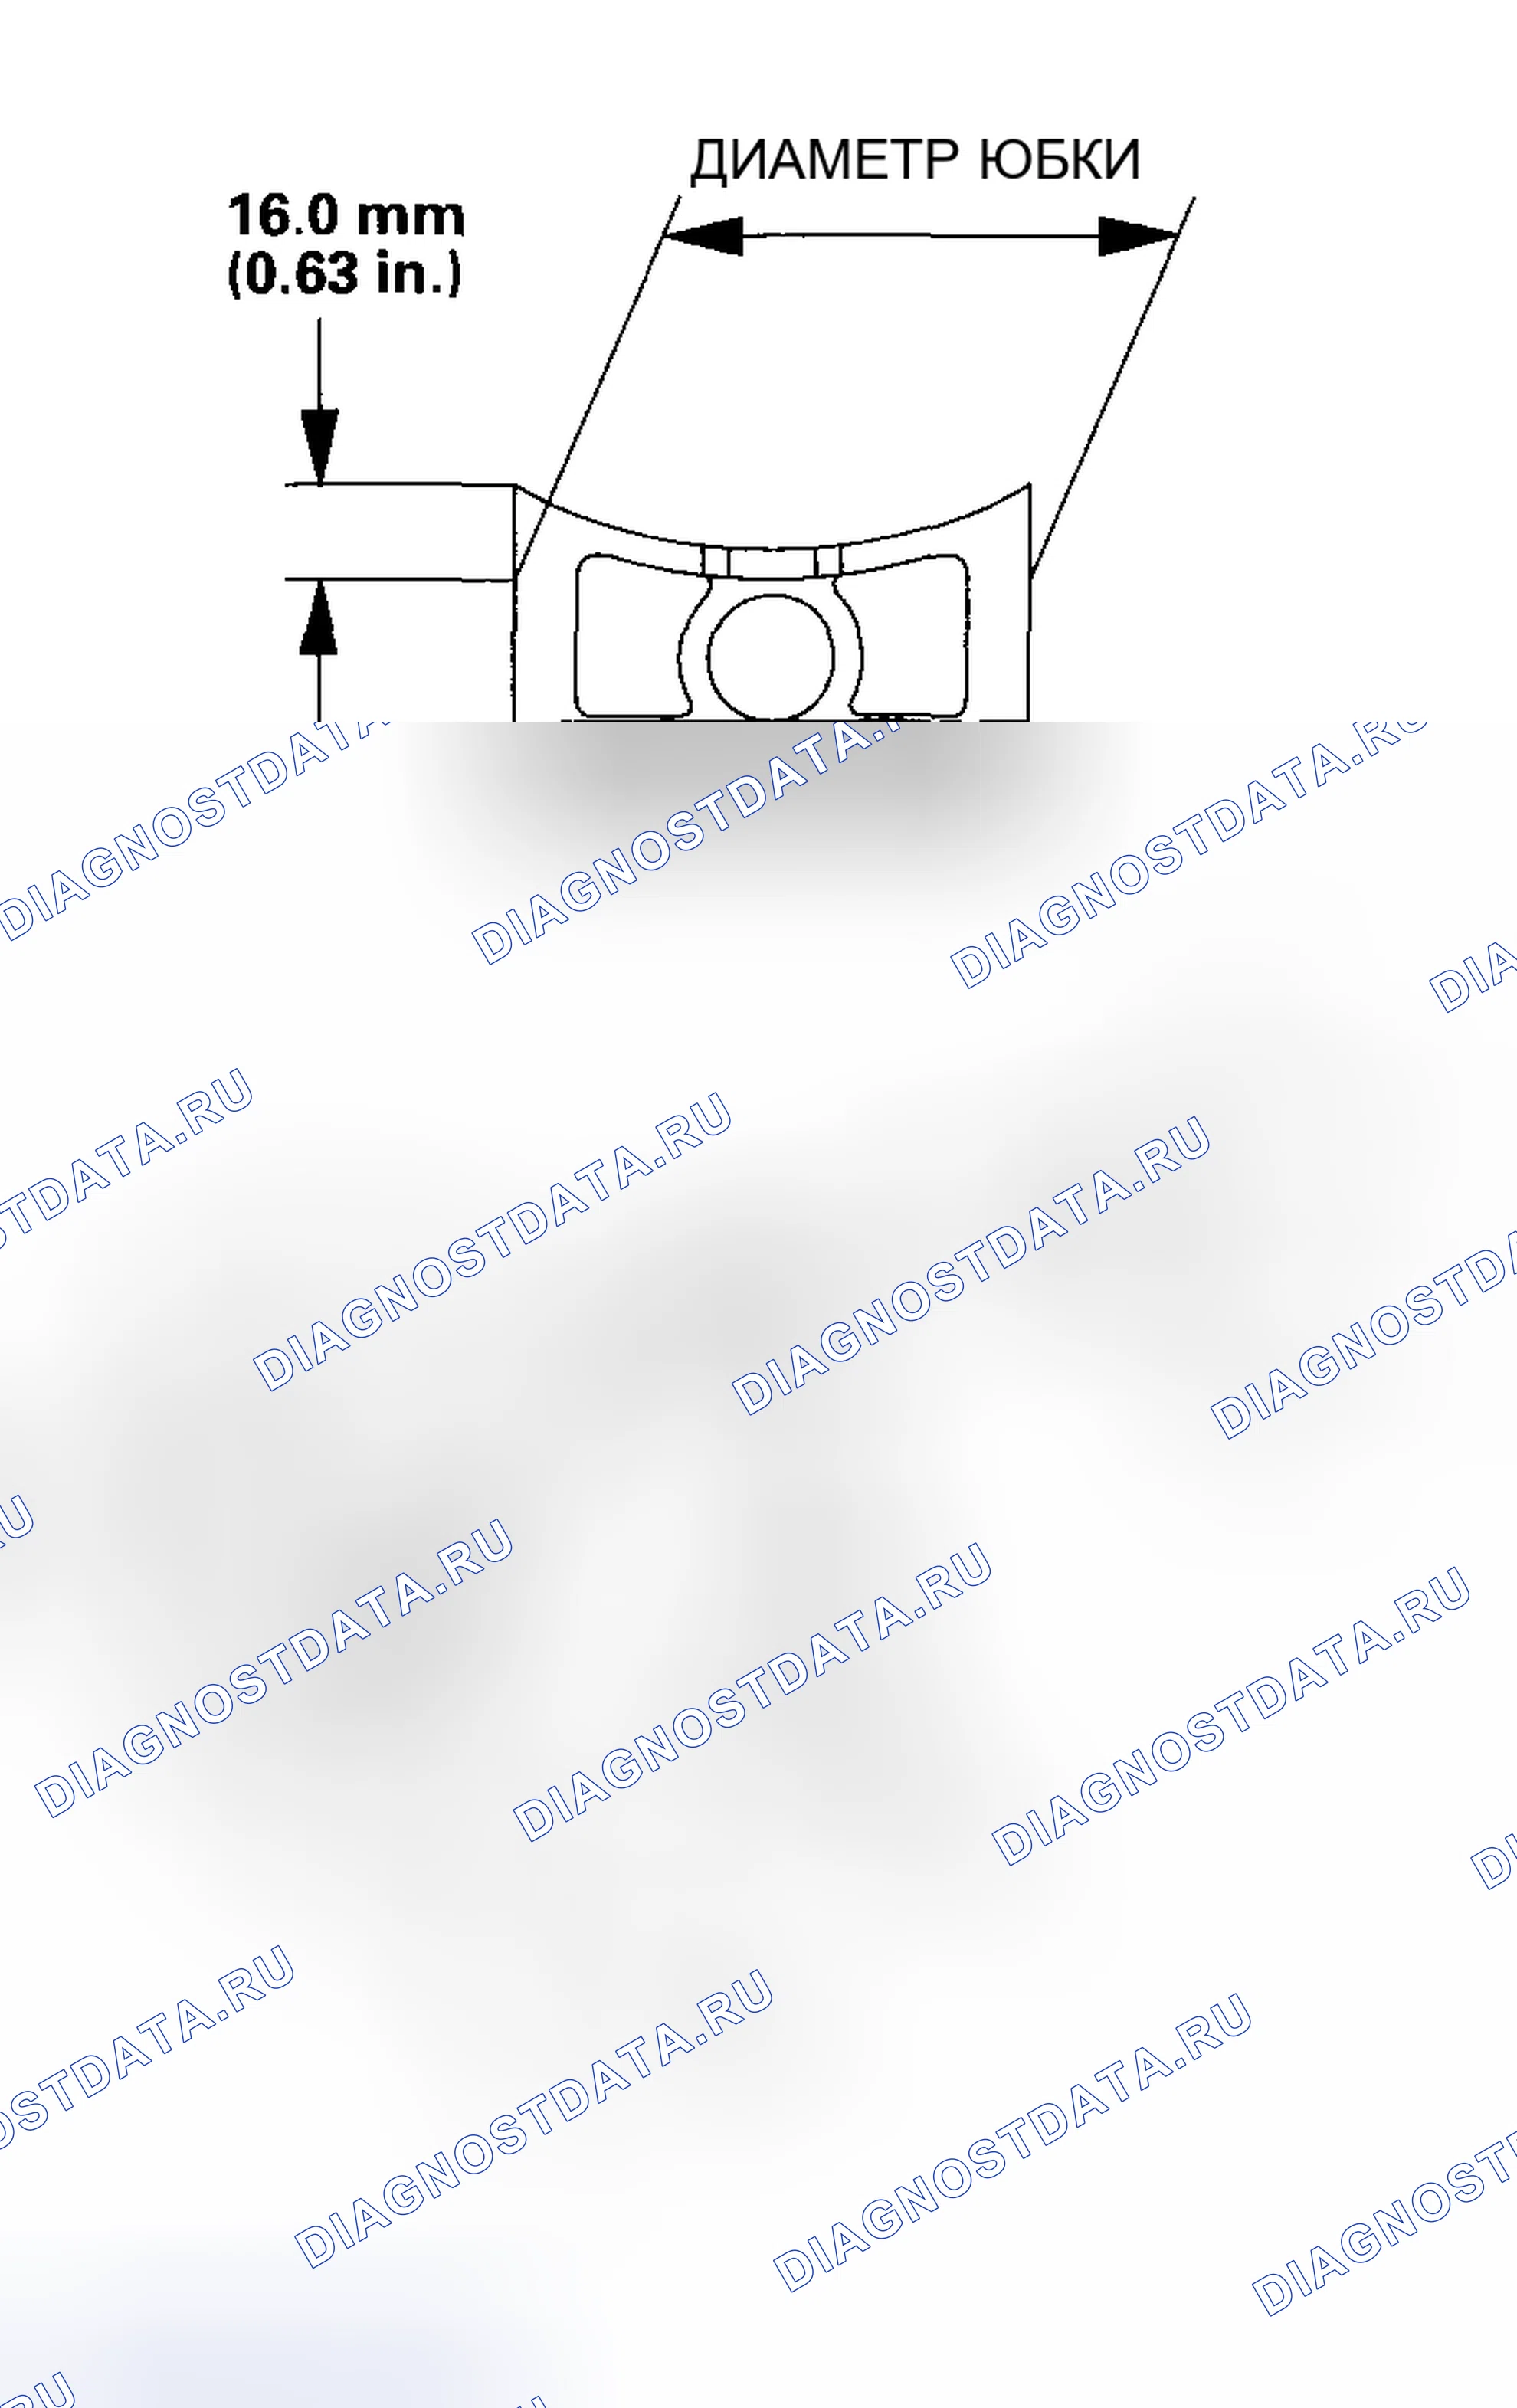
Схема №899
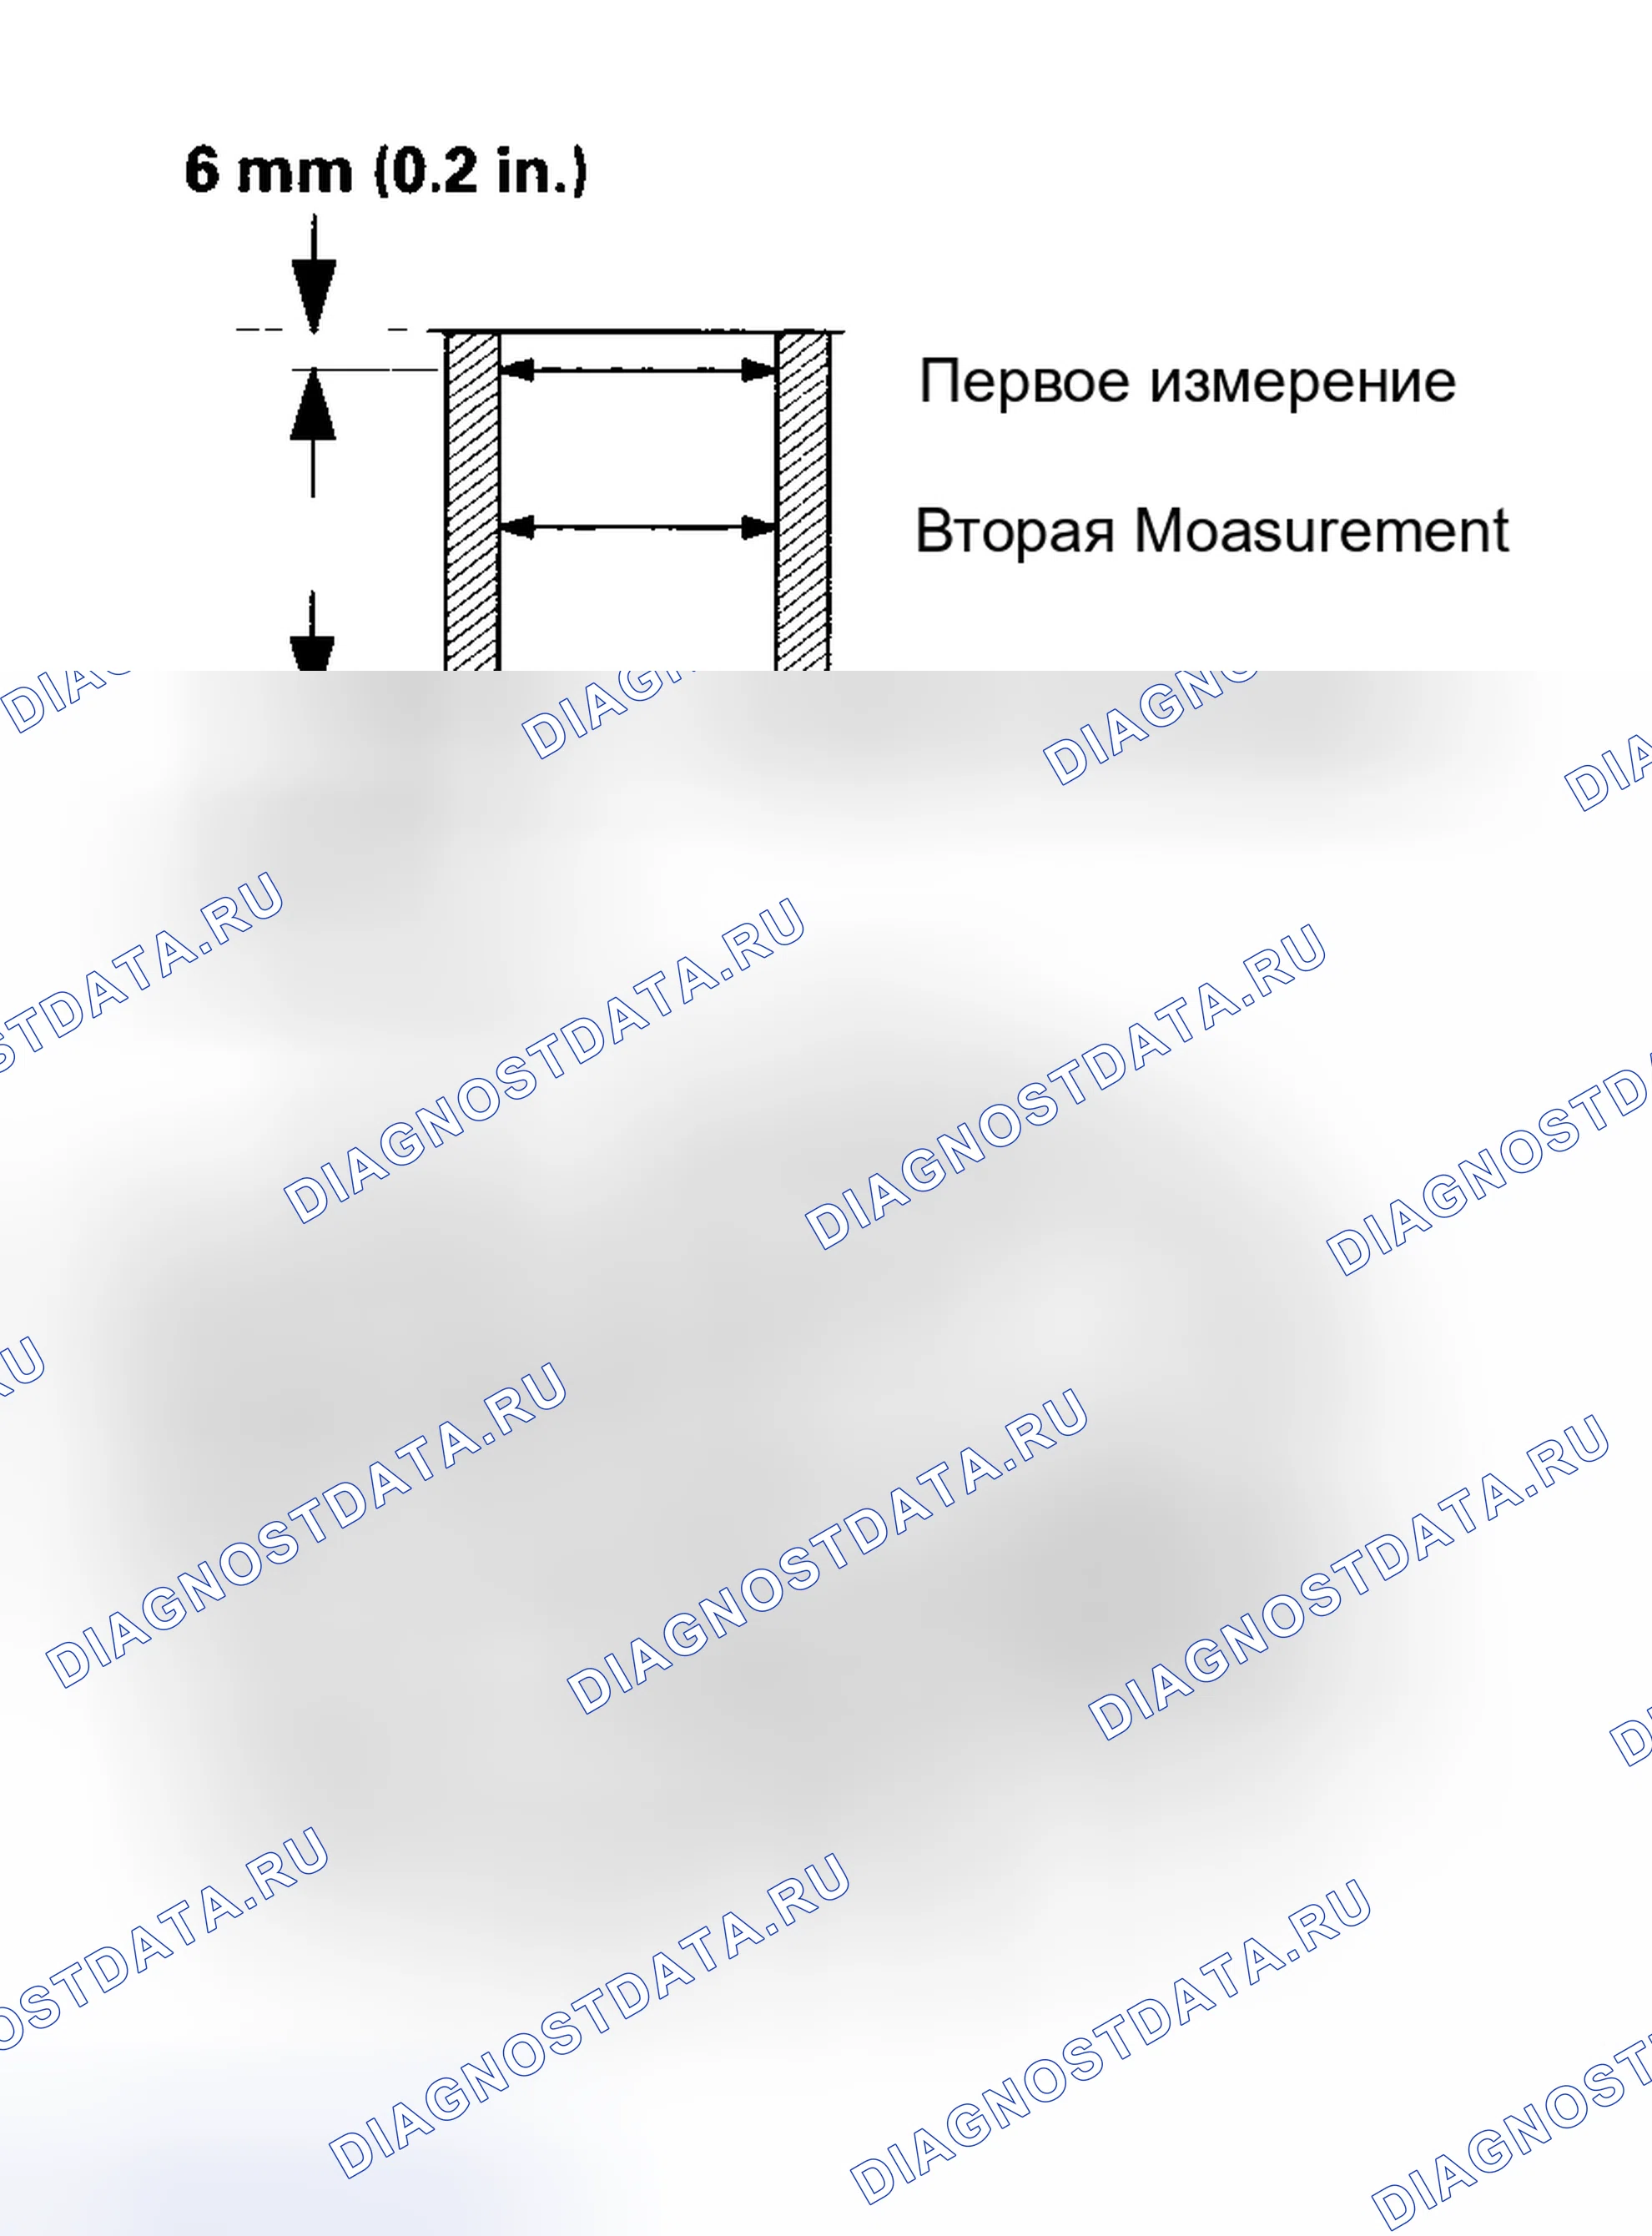
Схема №900
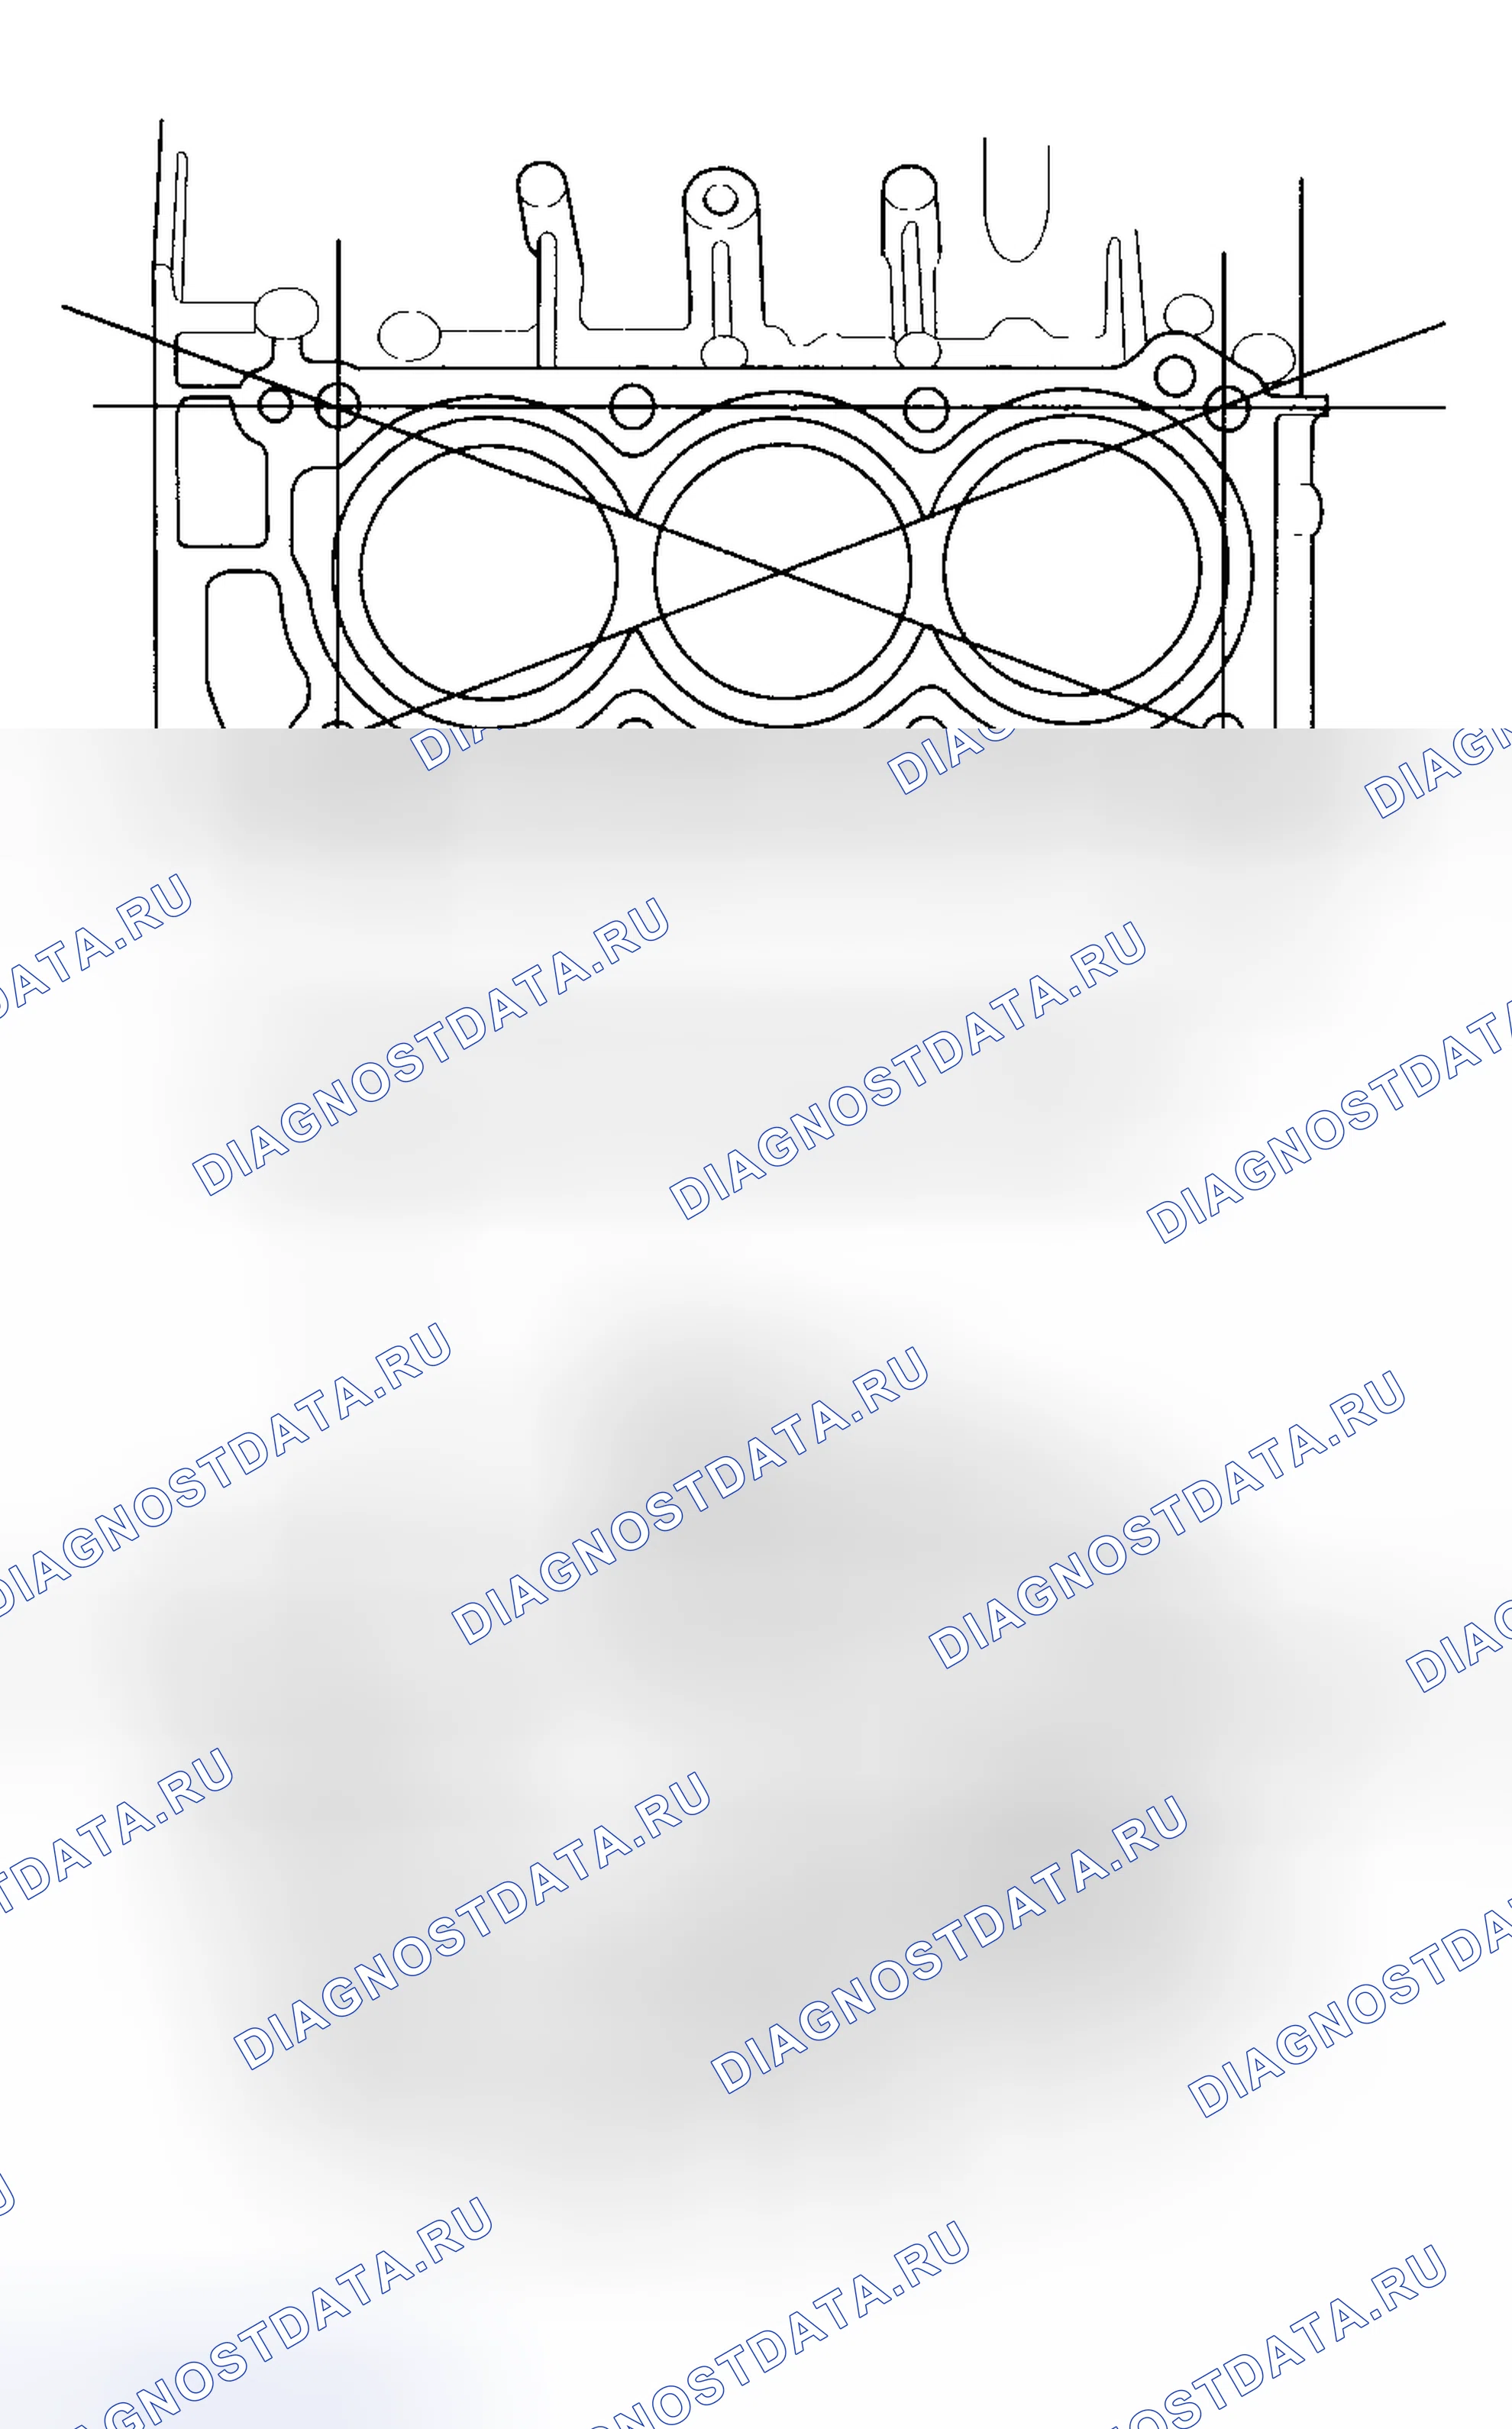
Схема №901
- Снять поршень с блока двигателя (см. раздел " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Проверить поршень на наличие перекосов или трещин.
- Измерить диаметр поршня в точке 16,0 мм (0,63 дюйма) от низа юбки. Стандартный диаметр поршня (новый): 85 975-85 985 мм (3,3848-3,3852 дюйма) Эксплуатационный предел: 85 965 мм (3,3844 дюйма) Негабаритный диаметр поршня 0,25: 86 225-86 235 мм (3,3947-3,3951 дюйма) 0,50: 86 475-86 485 мм (3,4045-3,4049 дюйма).
- Измерить третий предел износа и сужения в направлении X и Y на трех уровнях в каждом цилиндре (Макс. 0.3.5002 мм) Если измерения в каком-либо цилиндре выходят за пределы эксплуатационного предела отверстия с завышенными размерами, заменить блок. Если блок должен быть подвергнут повторному обжатию, обратитесь к шагу 7 после перебивки. Диаметр отверстия цилиндра (новый): 86.000-86.015 мм (3.3858-3.3864 дюйма) Эксплуатационный предел: 86.0965 мм (3.8884 дюйма).
- Рифленые или поцарапанные отверстия цилиндров должны быть отточены (см. " ХОНИНГОВАНИЕ ОТВЕРСТИЙ ЦИЛИНДРОВ ").
- Проверить верхнюю часть блока двигателя на коробление. Измерить по краям и по центру (Рис. 30) Стандарт коробления блока двигателя (Новый): 0,07 мм (0 003 дюйма) макс. Эксплуатационный предел: 0,10 мм (0 004 дюйма)
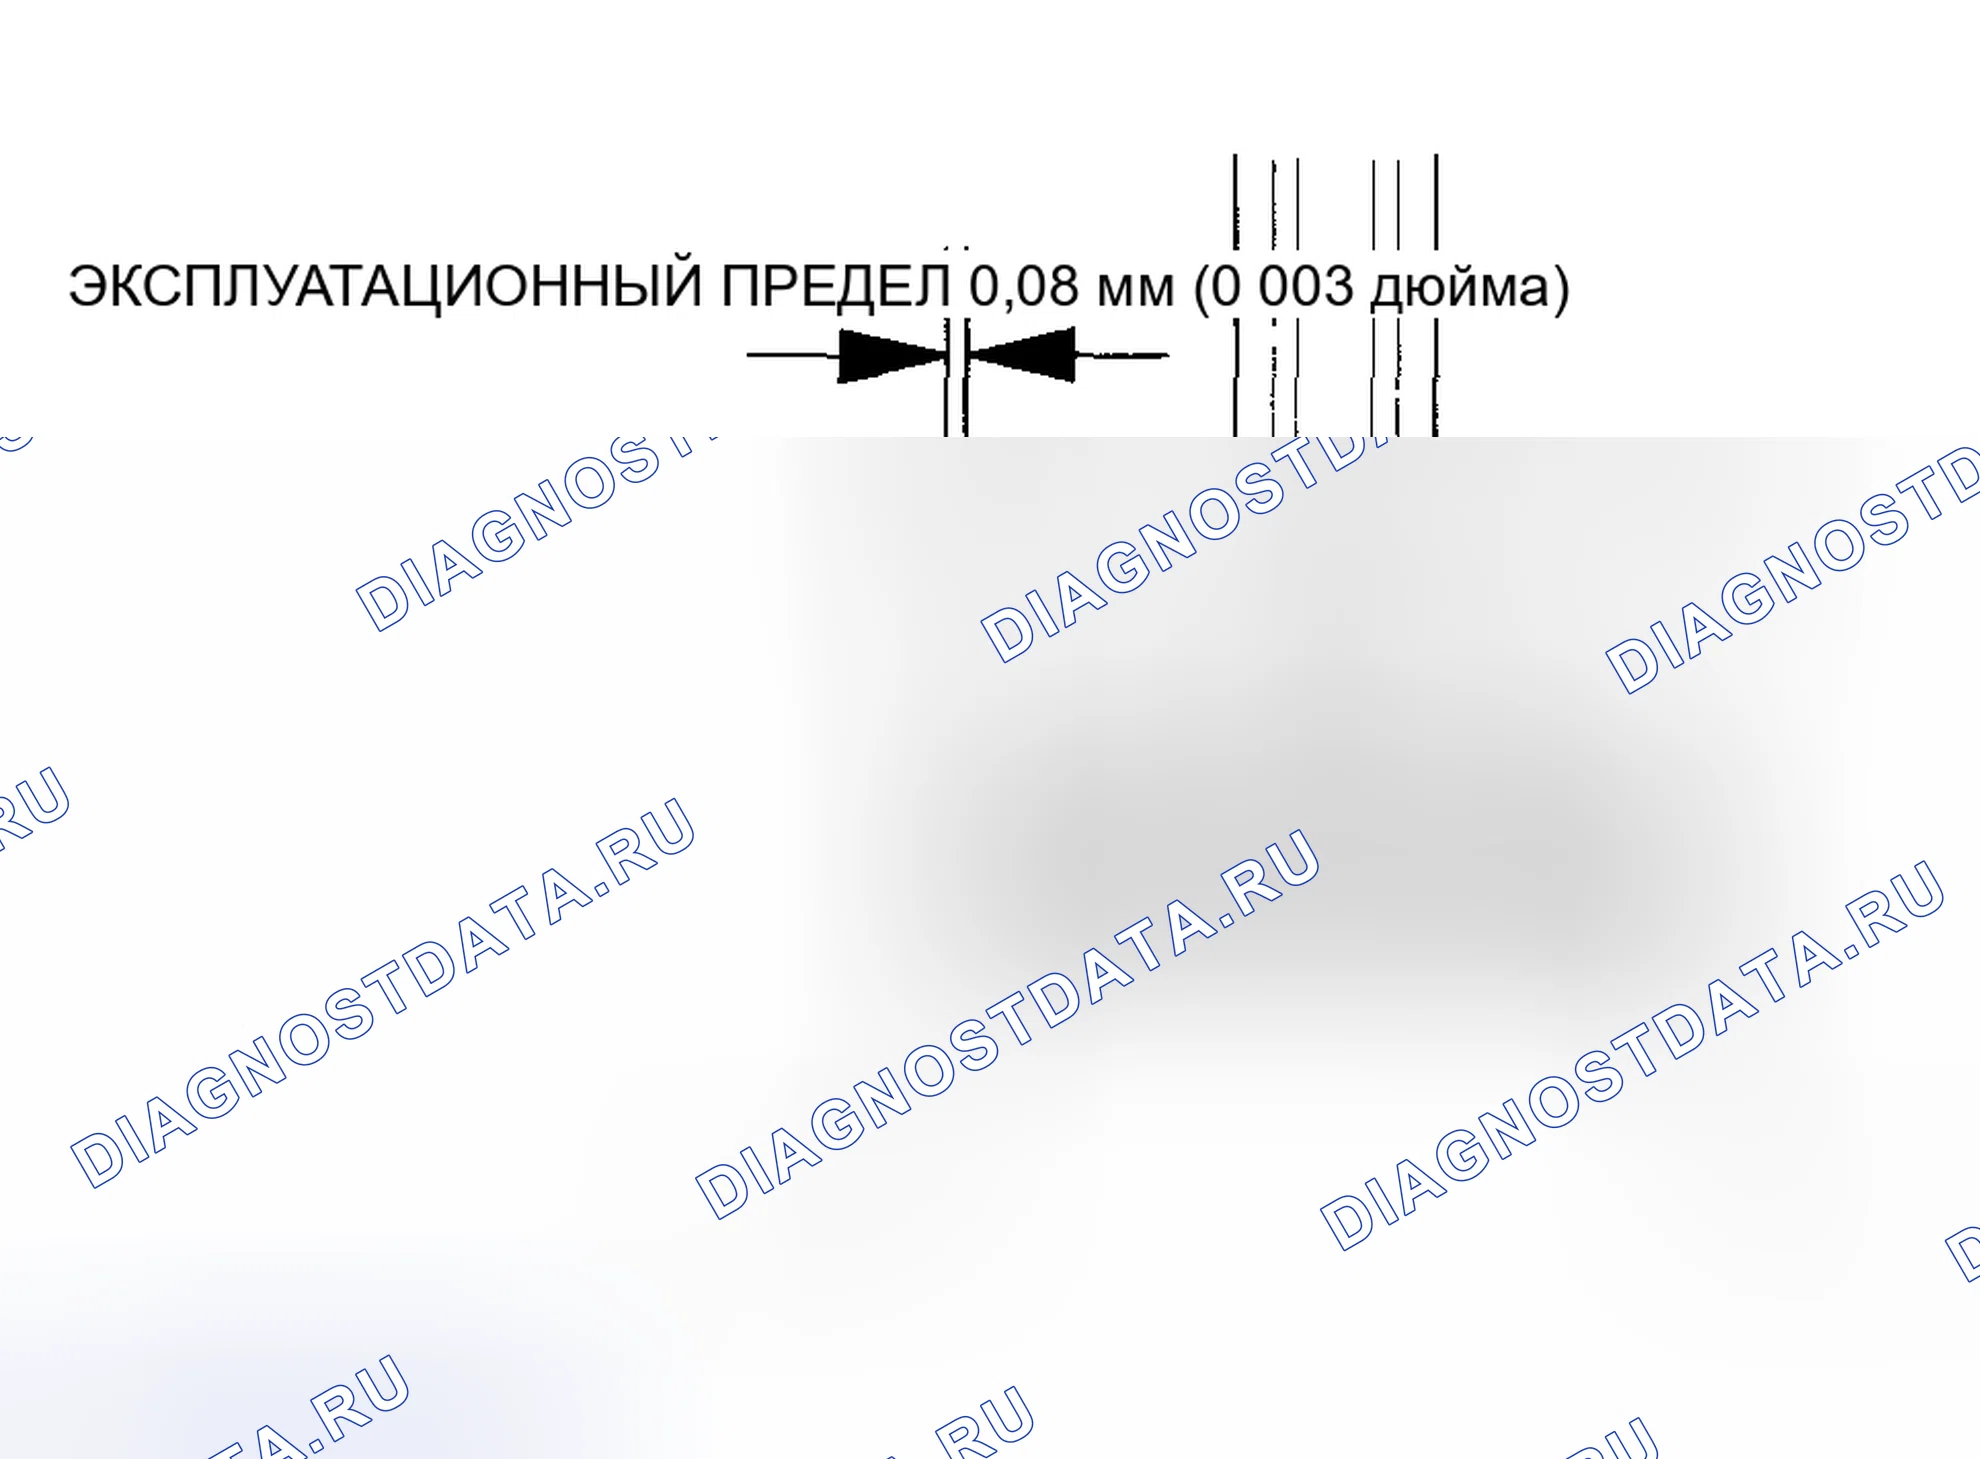
- Рассчитайте разницу между диаметром отверстия цилиндра и диаметром поршня. Если зазор близок или превышает эксплуатационный предел, проверить поршень и блок двигателя на предмет чрезмерного износа. Стандарт зазора между поршнем и отверстием цилиндра (новый): 0 015-0 040 мм (0,0006-0,0016 дюйма) Эксплуатационный предел: 0,08 мм (0 003 дюйма)
Схема №902
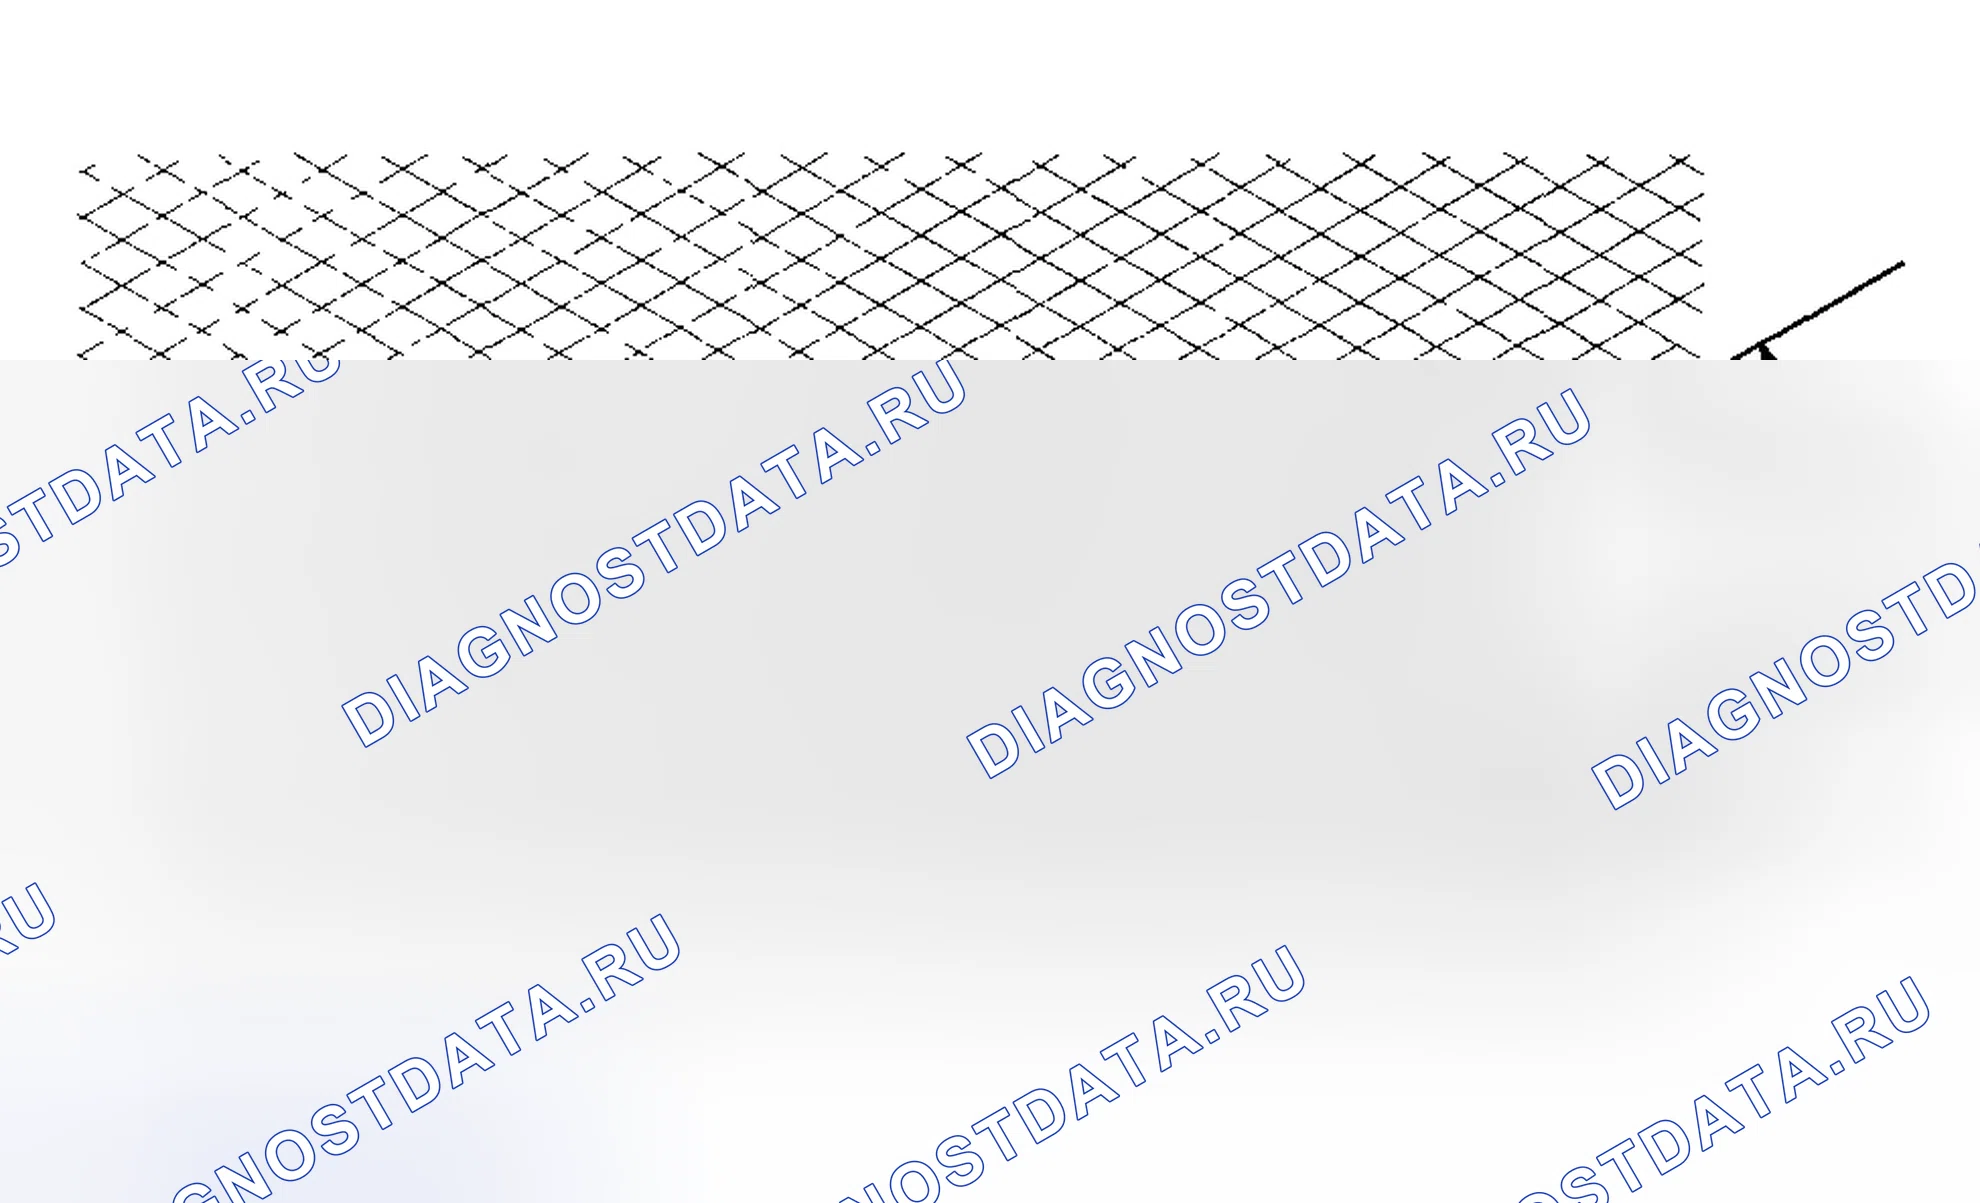
- Измерить отверстия цилиндров (см. шаг 4). Если блок двигателя подлежит повторному использованию, отточите цилиндры и повторно измерить отверстия. Должны быть отточены только забитые или поцарапанные отверстия цилиндров.
- Отточите отверстия цилиндра с помощью хонинговального масла и мелкого камня (400 зерен) с рисунком перекрестной штриховки 60 градусов. ПРИМЕЧАНИЕ: Использовать только жесткий хон с 400 зернами или более мелким камнем, таким как Sunnen, Ammco или эквивалент. Не использовать камни, которые изношены или сломаны.
- По окончании хонингования тщательно очистить блок двигателя от всех металлических частиц. Промыть отверстия цилиндров горячей мыльной водой, затем высушите и немедленно смазать их, чтобы предотвратить ржавление. Никогда не использовать растворитель, он будет только перераспределять песок на стенках цилиндра.
- Если после хонингования до предела обслуживания в отверстиях цилиндров все еще присутствуют задиры или царапины, восстановить блок двигателя. Некоторые легкие вертикальные царапины и царапины приемлемы, если они недостаточно глубоки, чтобы поймать ноготь, и не проходят по всей длине отверстия.
Схема №903
Схема №904
Схема №905
- Снять поршень с блока двигателя (см. раздел " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Смазать новое моторное масло стопорные кольца поршневых пальцев (А) и проверните их в канавках колец до совмещения торцевых зазоров с вырезами в расточках поршневых пальцев (В). ПРИМЕЧАНИЕ: Будьте осторожны, чтобы не повредить кольцевые канавки.
- Снять стопорные кольца (А) с обеих сторон поршня. Начать с выреза в расточке поршневого пальца. Аккуратно снять стопорные кольца, чтобы они не полетели и не потерялись. Использовать средства защиты глаз.
- Нагрейте поршень и шатун в сборе примерно до 70°C, затем вынуть поршневой палец.