
Расположение кода отверстия коленчатого вала
На торце блока выбиты буквы или планки в качестве кода размера каждого из четырех основных отверстий цапфы.
Использовать их, и номера, выбитые на коленчатом валу (коды для размера коренной шейки), для выбора правильных подшипников. Если коды не расшифровываются из-за скопления грязи и пыли, не чистите их проволочной щеткой или скребком. Очищайте их только растворителем или моющим средством.
Схема №457
Схема №458
Схема №459
Схема №460
- Снять крышку шатуна и половинку подшипника (см. " ОСМОТР КОЛЕНЧАТОГО ВАЛА ").
- Очистить шейку штока коленчатого вала и половину подшипника чистым магазинным полотенцем.
- Поместить полоску пластигага поперек шейки стержня.
- Установить на место половину подшипника и крышку и затянуть болты. ПРИМЕЧАНИЕ: Смазать резьбу болтов и фланцы новым моторным маслом. Не вращайте коленчатый вал во время осмотра. Момент затяжки: 20 Н.м (2,0 кгс.м, 14 фунт-сила-фут) + 90 °
- Снять колпачок штока и половину подшипника и измерить самую широкую часть пластигаги. Стандарт зазора между подшипниками шатуна и цапфой (новый): 0 020-0 044 мм (0,0008-0,0017 дюйма) Предел обслуживания: 0 050 мм (0,0020 дюйма)
- Если пластигаж измеряет слишком широкий или слишком узкий, снять верхнюю половину подшипника, затем установить новый, полный подшипник с тем же цветовым кодом и перепроверьте зазор. Не допускайте складывания, установки прокладок или соскабливания подшипников или крышек для регулировки зазора.
- Если пластигаж показывает, что зазор все еще неправильный, попробуйте следующий больший или меньший подшипник (цвет, указанный выше или ниже этого) и проверить зазор еще раз. Если правильный зазор не может быть получен с помощью соответствующих больших или меньших подшипников, заменить коленчатый вал (см. " УДАЛЕНИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ") и начать сначала.
Расположение кодов шатунных шеек
На боковой стороне каждого шатуна выбиты цифры или планки в качестве кода размера большого конца. Использовать их, и буквы или планки, выштампованные на кривошипе (коды для размера шейки штока), для выбора правильных подшипников. Если коды не расшифровываются из-за скопления грязи и пыли, не чистите их проволочной щеткой или скребком. Очищайте их только растворителем или моющим средством.
Схема №461
Схема №462

Схема №463
Схема №464
Схема №465
- Если двигатель уже вышел из транспортного средства, перейдите к шагу 6.
- Поднять автомобиль на подъемнике на полную высоту.
- Слить моторное масло (см. раздел " ЗАМЕНА МОТОРНОГО МАСЛА ").
- Снять защитный экран (см. шаг 29 в разделе " ДЕМОНТАЖ ДВИГАТЕЛЯ ").
- Снять выхлопную трубу А (см. шаг 33 в разделе " ДЕМОНТАЖ ДВИГАТЕЛЯ ").
- Снять крышку гидротрансформатора (A) и два болта (B) крепления трансмиссии.
- Снять болты крепления масляного поддона.
- С помощью плоскорежущей отвертки отделите масляный поддон от колодки по местам (Рисунок 19)
- Снять масляный поддон.
Схема №466
Схема №467
Схема №468
Схема №469
Схема №470
Схема №471
Схема №472
Схема №473
- Снять двигатель в сборе (см. " ДЕМОНТАЖ ДВИГАТЕЛЯ ").
- Снять коробку передач (см. " СНЯТИЕ КОРОБКИ ПЕРЕДАЧ ").
- Снять приводную пластину (см. раздел " СНЯТИЕ И УСТАНОВКА ПРИВОДНОЙ ПЛАСТИНЫ ").
- Снять головки цилиндров: J35A6 двигатель (см. " СНЯТИЕ ГОЛОВКИ ЦИЛИНДРОВ ") J35A7 двигатель (см. " СНЯТИЕ ГОЛОВКИ ЦИЛИНДРОВ ")
- Снять датчик положения коленчатого вала (Ckp) A / B (см. " ЗАМЕНА ДАТЧИКА Ckp ").
- Снять шкив привода ремня ГРМ с коленчатого вала.
- Снять масляный поддон (см. " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Снять торцевую крышку блока цилиндров двигателя.
- Снять соленоид управления маслом коромысла (соленоидный клапан VTEC) / узел масляного фильтра (двигатель J35A6) или основание масляного фильтра / узел масляного фильтра (двигатель J35A7).
- Снять масляный экран (A), перегородку (B) и масляный насос (C).
- Если вы можете почувствовать гребень металла или твердого углерода вокруг верхней части любого цилиндра, удалить его гребневым расширителем (А). Следовать инструкциям производителя развертки. Если гребень не снять, то он может повредить поршень по мере его выталкивания.
- Снять крышки шатунов после установки шатунной шейки в нижней мертвой точке (НМТ) для каждого цилиндра. Снять поршень/шатун в сборе, надавив на шатун. Соблюдать осторожность, чтобы не повредить шатуном палец кривошипа или цилиндр.
- Снять подшипник с колпачка. Держите все крышки/подшипники в порядке.
- Снять верхние половины подшипников с шатунов, и отложите их соответствующими колпачками.
- После снятия узла поршень/шатун установить крышку на шток.
- Во избежание перепутывания при повторной сборке промаркируйте каждый поршень/шатун в сборе номером его цилиндра.
- Отвинтить болты крышки подшипника и боковые болты крышки подшипника последовательно на 1/3 оборота за раз; повторять последовательность до тех пор, пока все болты не будут ослаблены.
- Снять болты крышки подшипника (А) и боковые болты крышки подшипника (В), затем снять крышку подшипника (С).
- Поднять коленчатый вал (А) из блока двигателя, соблюдая осторожность, чтобы не повредить шейки.
- Переустановите основные крышки и подшипники на блоке двигателя в надлежащем порядке.
Схема №474
Схема №475
- Снять коленчатый вал с блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Очистить масляные каналы коленчатого вала с помощью очистителей труб или подходящей щетки.
- Проверить шпоночную канавку и резьбу.
- Измерить внекруглость в середине каждого стержня и коренной шейки в двух местах. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Journal Out-of-Round Standard (New): 0 005 мм (0,0002 дюйма) макс. предел обслуживания: 0 010 мм (0,0004 дюйма)
- Измерить конусность по краям каждого стержня и коренной шейки. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Стандарт конусности цапфы (новый): 0 005 мм (0,0002 дюйма) макс. предел обслуживания: 0 010 мм (0,0004 дюйма) Честность
- Поместить блок двигателя на пластину поверхности.
- Очистить и установить подшипники на цапфы № 1 и № 4 блока двигателя.
- Опустить коленчатый вал в блок двигателя.
- Измерить биение на всех главных шейках. Проверните коленчатый вал на два полных оборота. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Коленчатый вал Общее биение Стандарт (новый): 0 025 мм (0,0010 дюйма) макс. Предел обслуживания: 0 030 мм (0,0012 дюйма)
Схема №476
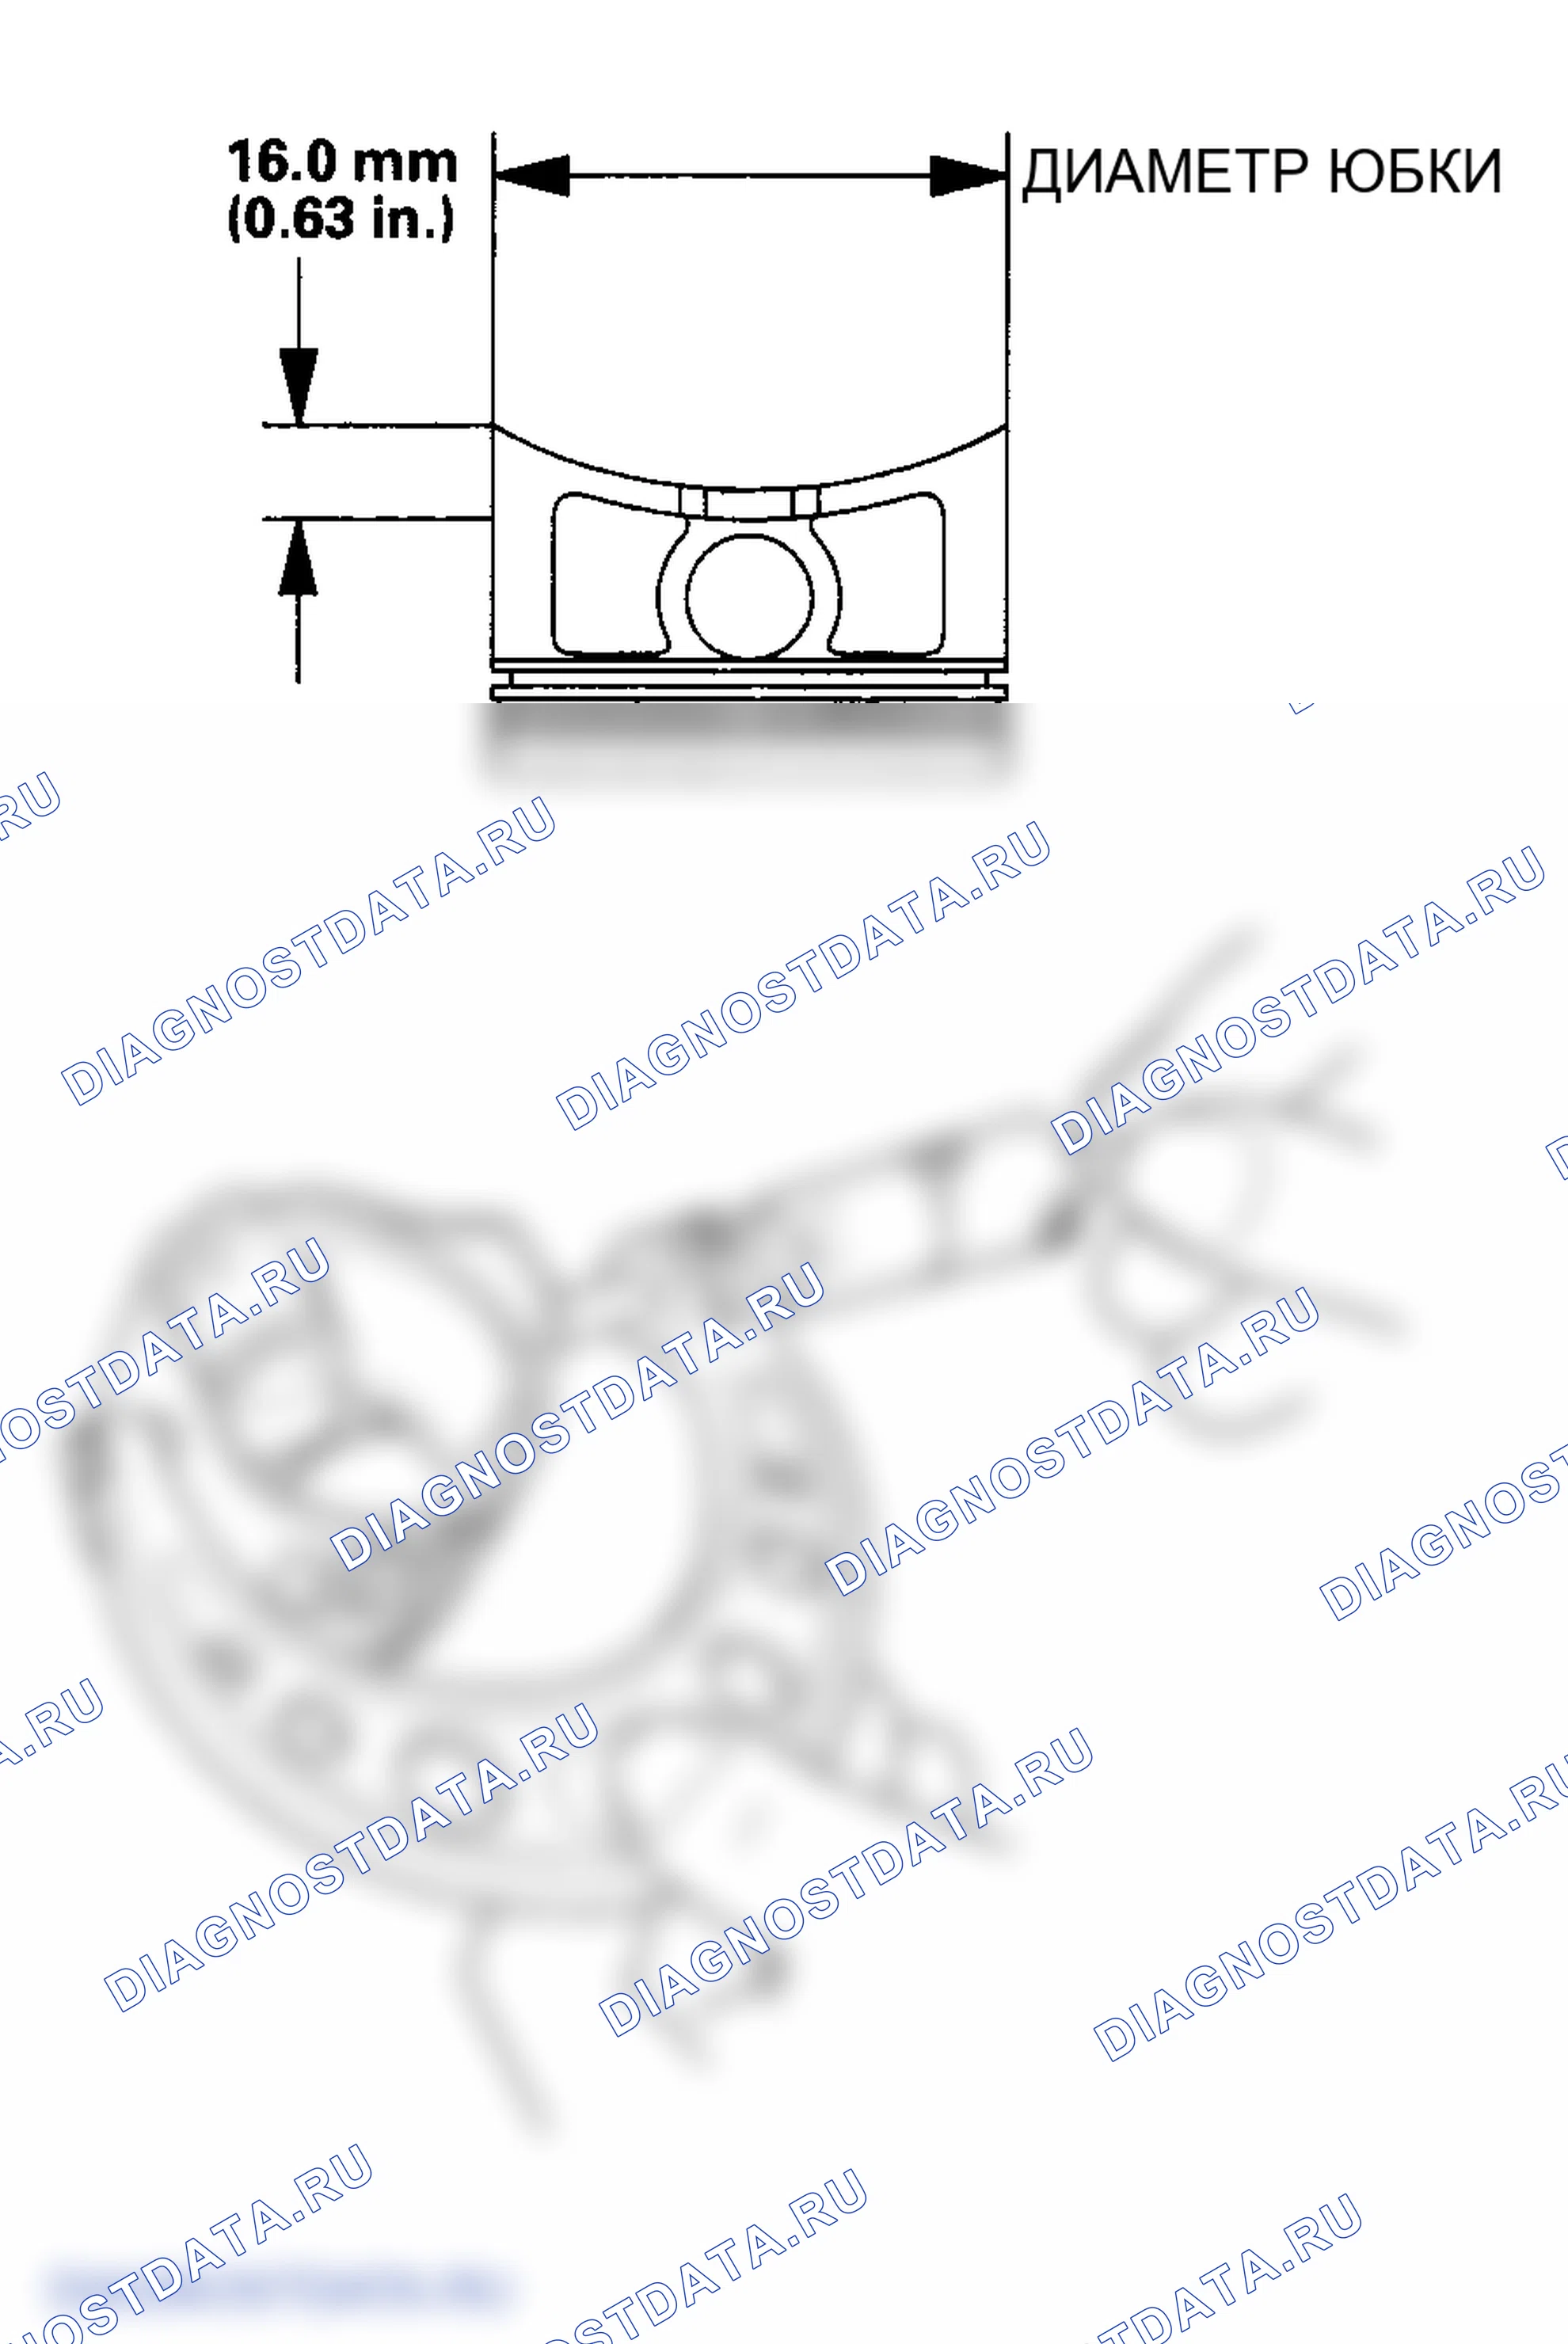
Схема №477
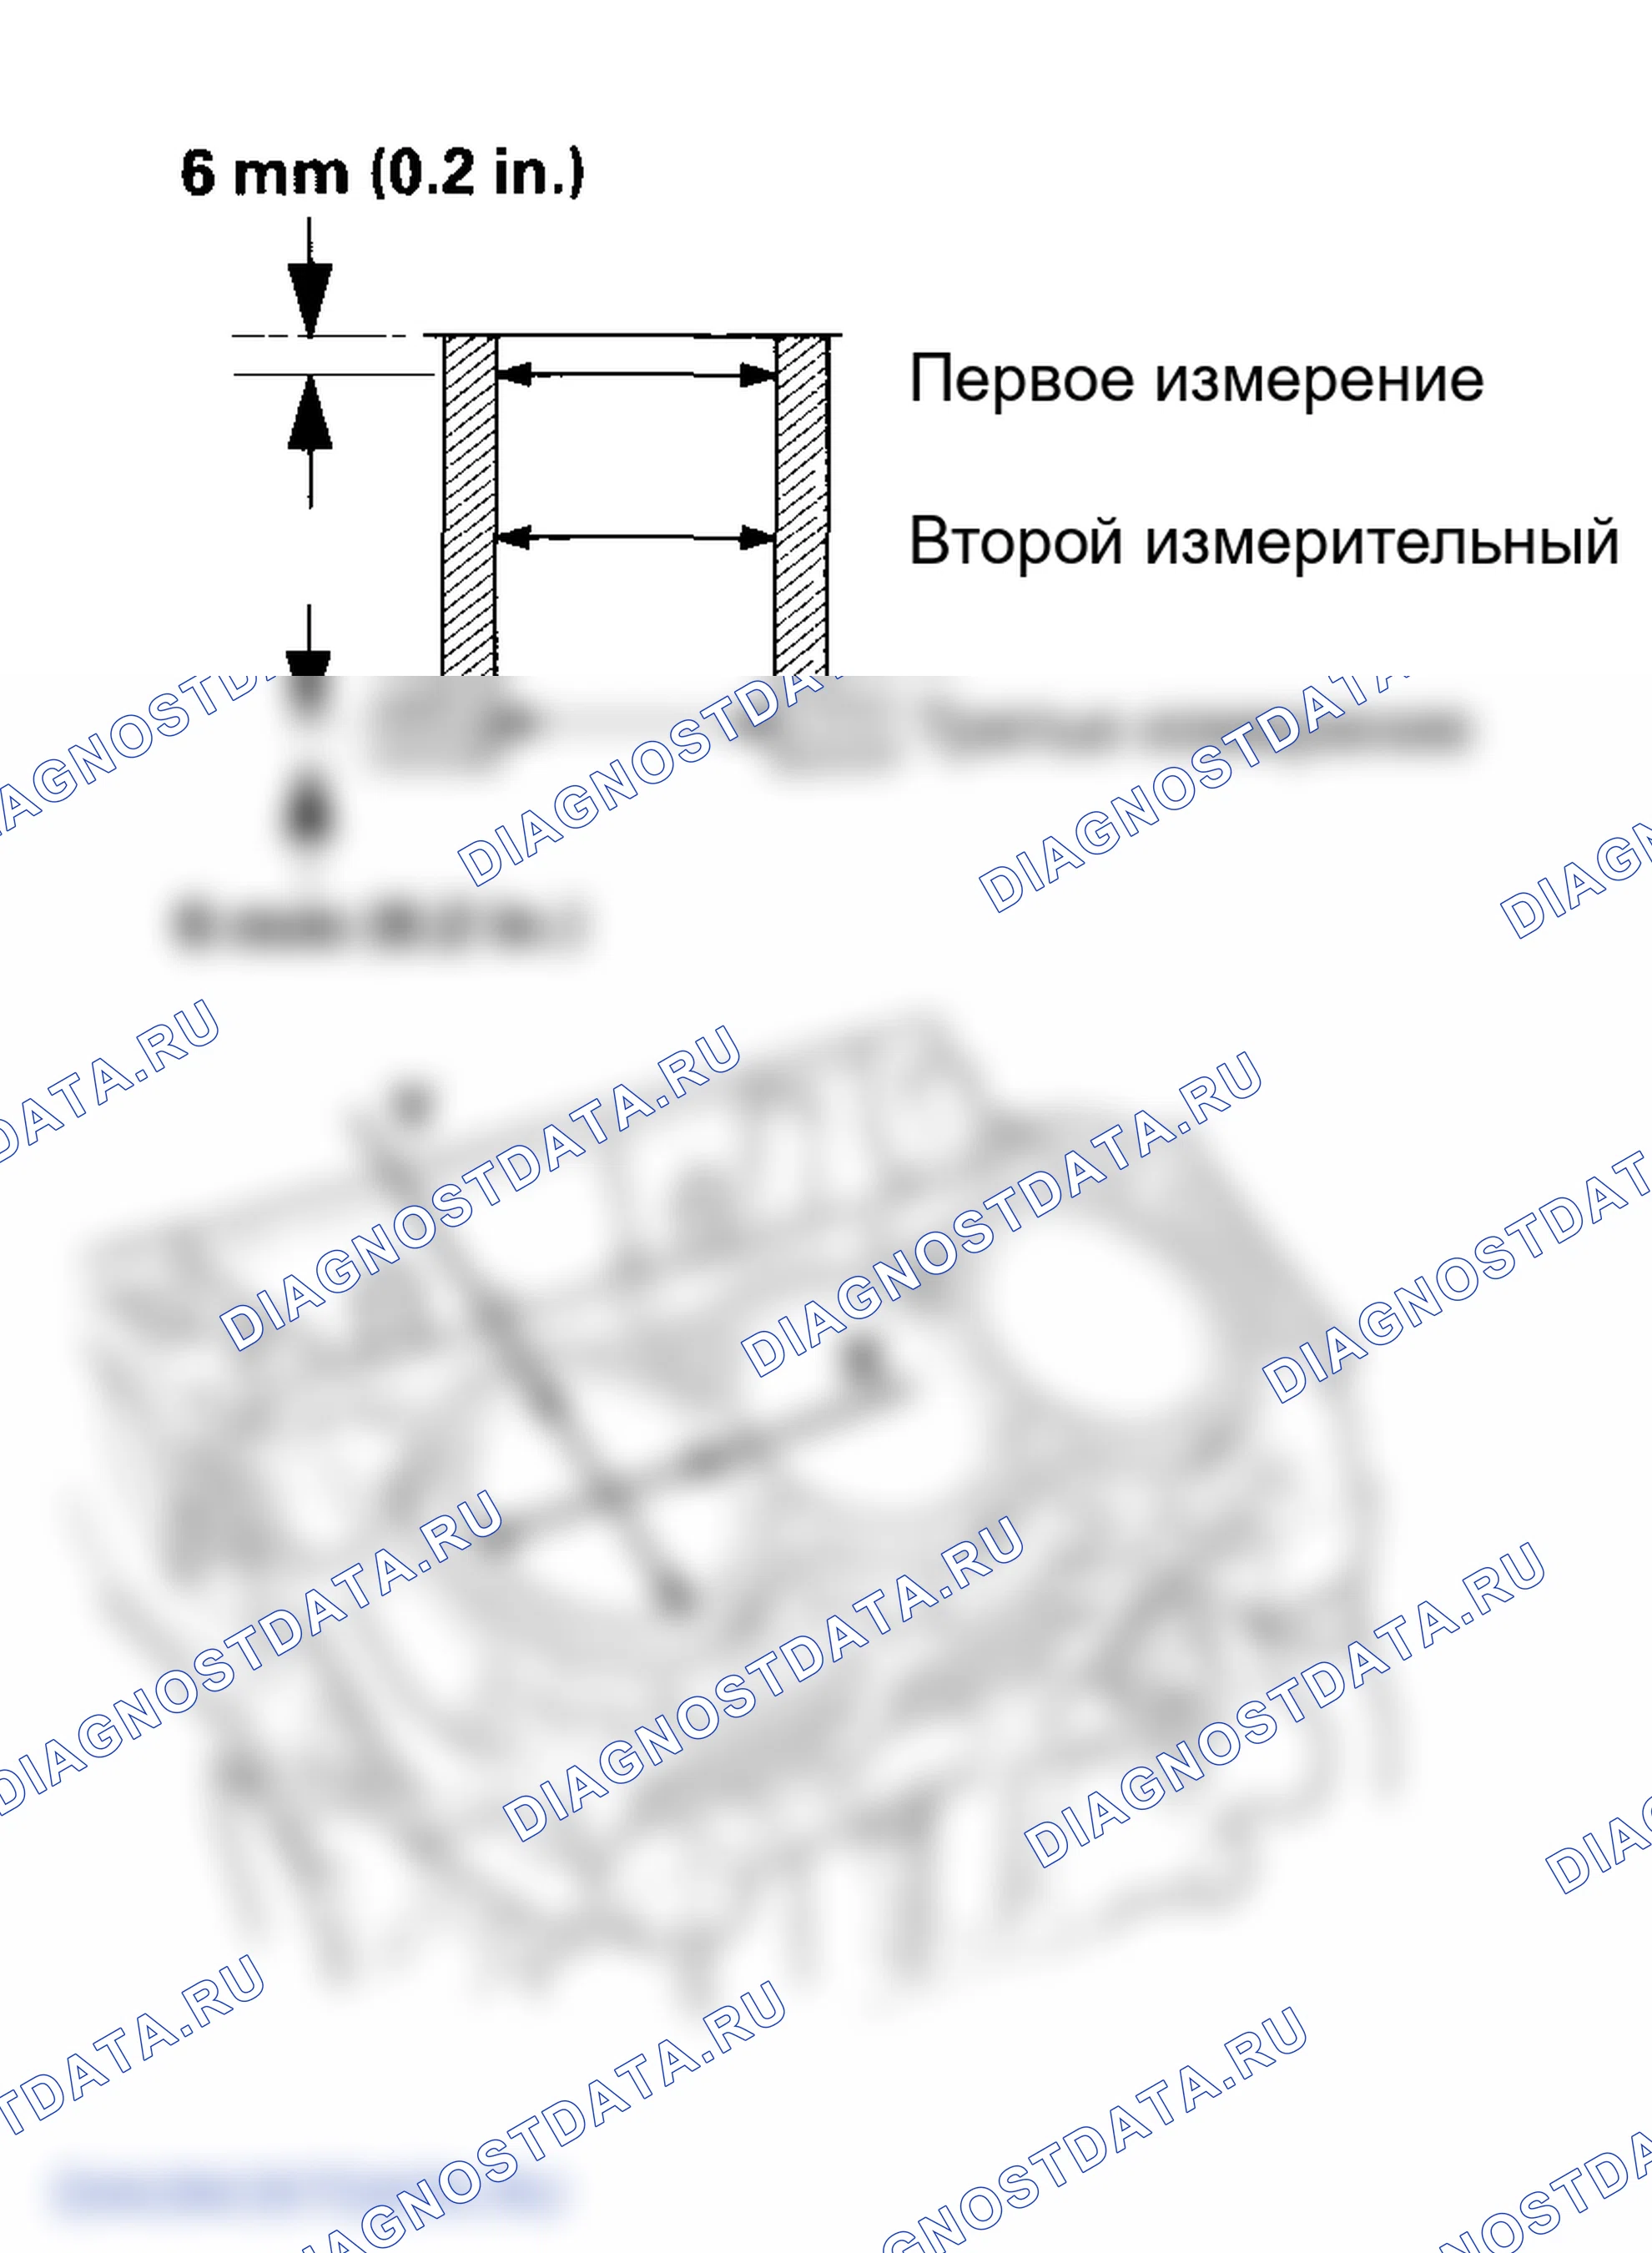
Схема №478
Схема №479
- Вынуть поршень из блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Проверить поршень на наличие перекосов или трещин.
- Измерить диаметр поршня в точке на расстоянии 16,0 мм (0,63 дюйма) от нижней части юбки. Диаметр поршня Стандартный (новый): 88 975-88 985 мм (3,5029-3,5033 дюйма) Предел обслуживания: 88 965 мм (3,5026 дюйма) Диаметр поршня увеличенного размера 0,25: 89 225-89 235 мм (3,5128-3,5132 дюйма)
- Измерить предел износа и сужения в направлении X и Y на трех уровнях в каждом цилиндре (Максимум 31) Если измерения в любом цилиндре выходят за пределы рабочего диапазона, соответствующего первому диаметру отверстия, заменить блок двигателя. Если блок двигателя должен быть подвергнут повторной резке, обратитесь к шагу 7 после повторной резки. Стандартный диаметр отверстия цилиндра (новый): 89 000-89 015 мм (3,5039-3,5045 дюйма) Рабочий диапазон: 89 065 мм (3,5065-0 265 дюйма).
- Отшлифовать любые надрезанные или поцарапанные отверстия цилиндра (см. " ХОНИНГОВАНИЕ ОТВЕРСТИЯ ЦИЛИНДРА ").
- Проверить верхнюю часть блока двигателя на коробление. Измерить по краям и по центру (Рис. 32) Стандарт коробления блока двигателя (Новый): 0,07 мм (0 003 дюйма) макс. Эксплуатационный предел: 0,10 мм (0 004 дюйма)
- Рассчитайте разницу между диаметром отверстия цилиндра и диаметром поршня. Если зазор близок или превышает эксплуатационный предел, проверить отверстие поршня и цилиндра на чрезмерный износ. Стандарт зазора между поршнем и отверстием цилиндра (новый): 0 015-0 040 мм (0,0006-0,0016 дюйма) Эксплуатационный предел: 0,08 мм (0 003 дюйма)
Схема №480
- Измерить отверстия цилиндров (см. шаг 4). Если блок двигателя подлежит повторному использованию, отточите цилиндры и повторно измерить отверстия. Должны быть отточены только забитые или поцарапанные отверстия цилиндров.
- Двигатель J35A7: Снять и выбросьте масляные форсунки (см. " Двигатель J35A7 ").
- Отточите отверстия цилиндра с помощью хонинговального масла и мелкого камня (400 зерен) с рисунком штриховки 60 градусов. ПРИМЕЧАНИЕ: Использовать только жесткий хон с 400 зернами или более мелким камнем, таким как Sunnen, Ammco или эквивалент. Не использовать камни, которые изношены или сломаны.
- По окончании хонингования тщательно очистить блок двигателя от всех металлических частиц. Промыть отверстия цилиндров горячей мыльной водой, затем высушите и немедленно смазать их, чтобы предотвратить ржавление. Никогда не использовать растворитель, он будет только перераспределять песок на стенках цилиндра.
- Если после хонингования до предела обслуживания в отверстиях цилиндров все еще присутствуют задиры или царапины, восстановить блок двигателя. Некоторые легкие вертикальные царапины и царапины приемлемы, если они недостаточно глубоки, чтобы поймать ноготь, и не проходят по всей длине отверстия.
Схема №481
Схема №482
Схема №483
- Вынуть поршень из блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Смазать новое моторное масло стопорные кольца поршневых пальцев (А) и проверните их в канавках колец до совмещения торцевых зазоров с вырезами в расточках поршневых пальцев (В). ПРИМЕЧАНИЕ: Будьте осторожны, чтобы не повредить кольцевые канавки.
- Снять стопорные кольца (А) с обеих сторон поршня. Начать с выреза в расточке поршневого пальца. Аккуратно снять стопорные кольца, чтобы они не полетели и не потерялись. Использовать средства защиты глаз.
- Нагрейте поршень и шатун в сборе примерно до 70°C, затем вынуть поршневой палец.