
Двигатель
Смотрите статью ДЕМОНТАЖ ДВИГАТЕЛЯ.
Клапаны
ПримечаниеПри восстановлении клапанов убедиться, что углы взаимодействия клапана и седла не перекрываются. Удалить все канавки и/или риски с конца штока клапана масляным камнем. Снимать с торца штока клапана более 0 010 "(0,25 мм) запрещается. Новые клапаны не должны притираться. Притирка разрушит защитное покрытие на торце клапана. Использовать старый клапан (с лицевой стороной в хорошем состоянии), если необходима притирка.
Расположение клапанов
I-E-I-E-E-I-E-I (Спереди-назад).
Как обслужить направляющий клапан
ПримечаниеНаправляющие клапана выполнены за одно целое с головкой. При измерении зазора между штоком клапана и направляющей проверить диаметр штока клапана в 3-х местах; сверху, по центру и снизу. Выпускные клапаны имеют конические штоки и на 0 001 "(0 025 мм) больше в верхней части штока, чем в головной части клапана.
- При снятой и разобранной головке цилиндров проверить зазор между штоком и направляющей клапана. Если зазор превышает эксплуатационные пределы, восстановить направляющую клапана. Сервисные клапаны выпускаются в стандартном исполнении, увеличенного размера 0 003 «и 0 005»(08-,13 мм).
- Для контроля износа направляющей клапана вставить клапан с головкой, расположенной на расстоянии 0,63-,079" (1,6-2,0 мм) от седла клапана. Прикрепите циферблатный индикатор к головке цилиндра. Указатель указателя положения относительно штока клапана под прямым углом и чуть выше направляющей. Переместить клапан в направляющей и отметить износ направляющей, показанный на циферблатном указателе.
- Максимальное показание циферблатного индикатора для зазора между впускным клапаном и направляющей показано в таблице. Для очистки направляющих использовать устройство клапан Guide Cleaner (J-8101). Использовать расширители направляющих клапанов (J-5830-01 или J-6621) для развертки направляющих для установки клапанов с негабаритными штоками.
- Переустановить седло клапана после проработки направляющей клапана. Если поверхность седла клапана повторно отшлифована, проверить размер ширины поля. Проверить седла клапанов на правильность угла и ширины седла. Измерить биение седла клапана. Биение седла клапана должно быть 0" как для впуска, так и для выпуска.
- Ширина седла впускного клапана 035-.075" (.89-1.91 мм). Ширина седла выпускного клапана.058-.097" (1,47-2,46 мм). С помощью скребка оборвать (слегка снять фаску или скос) острую верхнюю внутреннюю кромку направляющей. После ремонта направляющей клапана осмотреть конец штока клапана на предмет износа перед установкой. Конец штока клапана может быть восстановлен шлифованием.
Масляные уплотнения штока клапана
ПримечаниеНа нижней проточке штока клапана на всех клапанах установлено кольцевое уплотнение типа «О». Тефлоновое масляное уплотнение устанавливается только на направляющих впускных клапанов в дополнение к уплотнительному кольцу. Легкое покрытие масла на штоке поможет предотвратить скручивание уплотнительного кольца «О» во время монтажа. При использовании крупногабаритных клапанов потребуются масляные уплотнения штока клапана.
- Если клапан или седло клапана не были повреждены, пружины клапана, уплотнения, колпачковые экраны и фиксаторы могут быть заменены путем удержания пострадавшего клапана на седле с помощью давления воздуха.
- Для удержания клапанов в закрытом положении использовать переходник воздушной магистрали (J-23590), установленный в отверстии свечи зажигания. Минимальное давление в трубопроводе должно составлять 140 фунт/кв. дюйм (9,8 кг/см2). Если давление воздуха не удерживает клапан в закрытом положении, клапан повреждается или сгорает, и головку цилиндра необходимо снять для обслуживания. ПРИМЕЧАНИЕ: Если адаптер воздушной линии (J-23590) недоступен, адаптер может быть изготовлен путем приварки фитинга воздушного шланга к корпусу свечи зажигания со снятым фарфором.
- После снятия коромысла вновь установить болт коромысла. Вставить конец пружинного компрессора (J-5892-A) с пазом под головку качающегося болта. Сжать пружину клапана и снять фиксаторы клапана. Снять компрессор, фиксатор, щиток стакана, пружину и масляное уплотнение.
- С клапаном в головке, установить пластиковый колпачок протектора уплотнения над концом штока клапана. Смазать защитную крышку и осторожно начать уплотнение штока над крышкой. Протолкнуть уплотнение вниз до тех пор, пока кожух уплотнения не коснется верхней части направляющей клапана. Снять пластиковый защитный колпачок уплотнения. С помощью установщика/тестера уплотнения клапана (J-22330), нижнее уплотнение на направляющей клапана.
Высота установки пружины клапана
Установленная высота пружины клапана должна быть 1 690" (42,93 мм). Измерить высоту пружины от поверхности подушки головки цилиндров до нижней стороны фиксатора пружины. Если установленная высота превышает технические характеристики, установить регулировочную прокладку под пружиной, чтобы уменьшить высоту до технических характеристик.
Гидравлические роликовые подъемники клапанов
ПримечаниеПеред заменой гидравлического подъемника для шумной работы убедиться, что шум не вызван неправильно свернутым зазором подъемника, изношенными коромыслами, толкателями или наконечниками клапанов. Если подъемник в сборе застрял в отверстии, использовать съемник гидравлического подъемника (J-3049) или магнит.
Схема №10
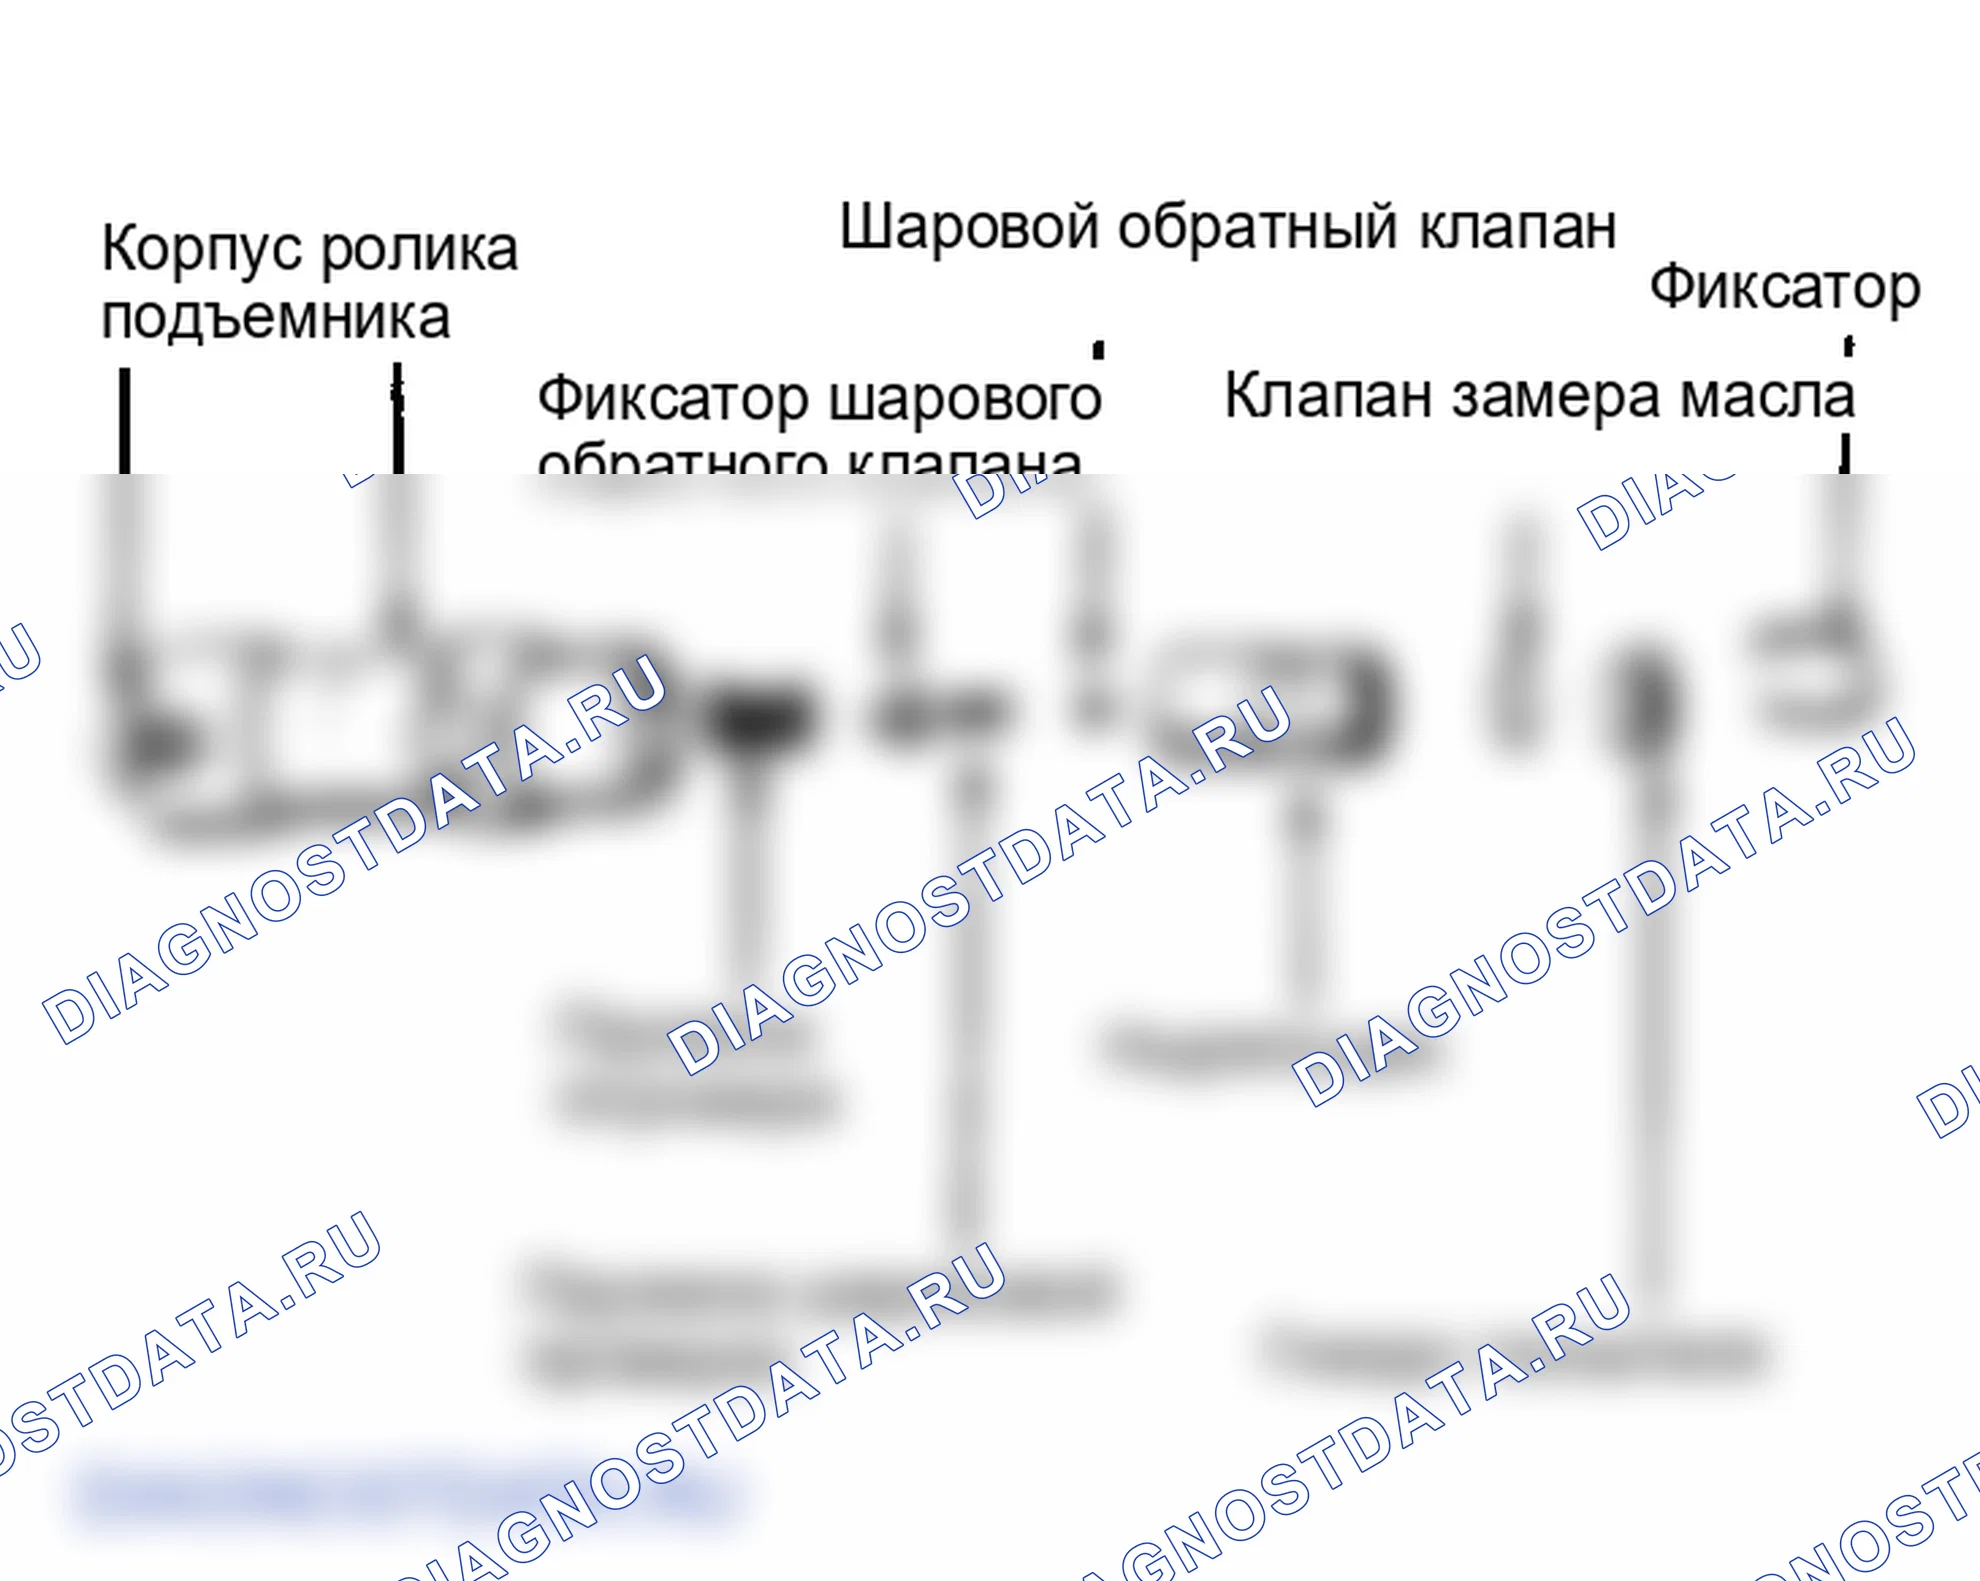
- Снять крышку клапана, впускной коллектор и крышку толкателя. Ослабить коромысло и повернуть для получения зазора с толкателем. Снять штангу толкателя, фиксатор подъемника и направляющие пластины. С помощью съемника или магнита снять подъемники.
- Очистить и осмотреть, но не смешивайте компоненты или позиции. Детали выбираются по размеру и не взаимозаменяемы. При залипании подъемника разобрать и очистить от компонентов грязь, металлическую стружку или лак.
- Если обратный клапан подъемника не функционирует, препятствия могут препятствовать закрытию, когда кулачок перемещает подъемник, или пружина обратного клапана может быть сломана. (Схема №10) (Схема №10) Покомпонентное изображение узла толкателя гидравлического ролика
- При необходимости очистить или заменить компоненты. Если плунжер не свободен в корпусе подъемника, заменить весь узел. Плунжер должен опускаться на дно кузова под действием собственного веса при сборке насухо. Собрать подъемник и проверить свободную работу, нажав на колпачок. ПРИМЕЧАНИЕ: При проведении испытания на утечку использовать испытательную жидкость. Подъемники нельзя проверять моторным маслом. Новые подъемники уже содержат испытательную жидкость. Если установлен новый подъемник, удалить герметизирующее покрытие изнутри нового подъемника и проверить скорость утечки. Если старый подъемник разобран и очищен, перед установкой и испытанием заполните испытательной жидкостью.
- Поместить подъемник вертикально в гидравлический подъемник и испытатель на утечку (J-5790-01) и проверить скорость утечки. Скорость протечки составляет 12-90 секунд, измеренная при ходе плунжера 0,0938 дюйма (2,38 мм) под нагрузкой 50 фунтов (22 кг). Осмотреть корпус подъемника на наличие задиров или износа и заменить его в случае износа. Осмотреть зону контакта ролика подъемника с выступом кулачка.
- Лицевая поверхность должна быть гладкой без ямок и плоских пятен. Заменить любой подъемник с плоскими точками или ямками на поверхности. Осмотреть ролик на свободу перемещения и заменить, если ощущается связывание или шероховатость. Осмотреть соответствующий кулачок на предмет надлежащего подъема кулачка. Заменить распределительный вал (и, при необходимости, подъемники), если какой-либо лепесток изношен сверх спецификации.
- Проверить зазор между подъемником и отверстием. Стандартный зазор - 0,0025 "(0 064 мм). Стандартный диаметр подъемника -.8420-.8427" (21 387-21 405 мм). Стандартный диаметр отверстия подъемника составляет 8435-8445 "(21 425-21 450 мм).
- Основание подъемника пальто с Molykote. При установке убедиться, что подъемник находится на базовой окружности распределительного вала. Затянуть болт коромысла. Покройте поверхности прокладки герметиком RTV и установить крышку толкателя и крышку клапана.
Масляный поддон
Смотрите статью СНЯТИЕ МАСЛЯНОГО ПОДДОНА.
Как установить поршни
- Осмотреть поршни и заменить любые следы чрезмерного износа, волнистые кольцевые площадки или трещины. Заменить поршень, если губчатая или эродированная поверхность находится на краю верхней части поршня (вызвана детонацией или предварительным воспламенением).
- При обнаружении блестящей поверхности на упорной стороне поршня проверить наличие погнутого шатуна. При необходимости заменить поршень и/или шток. Осмотреть шатуны на наличие признаков излома и расточки подшипников на некруглость и конусность.
- Если отверстие превышает рекомендуемые пределы и/или шток сломан, заменить шток. Проверить поршни на наличие изломов на кольцевых площадках, юбках и бобышках штифтов. Проверить наличие потертостей, грубых или забитых юбок. Проверить зазор между цилиндром и поршнем путем измерения диаметров поршня и отверстия.
- Во время измерения убедиться, что отверстие поршня и цилиндра чистое, сухое и при комнатной температуре 21°C. Измерить диаметр расточки цилиндра вверху, посередине и внизу калибром под прямым углом и параллельно осевой линии двигателя.
- Осмотреть стенки цилиндра на предмет задиров, шероховатости или других признаков износа. Проверить отверстие на некруглость и конусность. Расточка цилиндра некруглая не должна быть более 0,0010 "(0 025 мм). Конус расточки цилиндра не должен быть более 0 005 "(0,13 мм).
- Измерить наружный диаметр поршня на оси отверстия пальца, 90 ° к оси отверстия пальца. Если стенка цилиндра сильно повреждена и/или изношена сверх технических требований, потребуется повторная отделка. Если размеры отверстия цилиндра отличаются на 0 005 "(0,13 мм), просверлите блок цилиндров до следующего размера.
- Перед повторной зачисткой цилиндра убедиться, что крышки основного подшипника установлены и затянуты в соответствии с техническими требованиями во избежание деформации во время операции повторной зачистки. Поршни выпускаются стандартного размера и имеют размеры 0 005 «,.010»,.020 «и.030».
- Измерить новый поршень и отточить цилиндр для коррекции зазора. После операции повторной отделки дайте расточке остыть, затем очистить расточку раствором мыла/воды и стенками масляного цилиндра.
Как установить поршневые кольца
Как установить поршневые пальцы
ПримечаниеПри снятии или установке поршневого пальца шатун должен находиться в плотном контакте с корпусом установщика пальца.
Шатунные подшипники
ПримечаниеСледующие процедуры - со снятыми масляным поддоном и головкой цилиндров. Размер основного подшипника и подшипника штока указывается буквой, выбитой в хвостовике подшипника, или фактическим размером подшипника, выбитым напротив хвостовика. Отметки подшипников следующие: А =.0005", В =.0010", а С =.0015".
- Снять крышки шатунных подшипников и отметить стержни и крышки для правильной установки. Осмотреть каждый подшипник на предмет отслаивания, оплавления, заедания или неправильного контакта. Заменить неисправные подшипники. Использовать метод Plastigage для проверки зазора подшипника.
- Измерить наружный диаметр шеек шатунных подшипников коленчатого вала, чтобы определить, являются ли они некруглыми или коническими. Внекруглость цапфы не должна превышать 0,0005 "(0 013 мм) за пол-оборота. Биение цапфы (один оборот) не должно превышать 0,0005 "(0 013 мм). Конусность цапфы не должна превышать 0,0005 "(0 013 мм).
- При проверке зазоров шатунов не приходится поддерживать коленчатый вал. Вместо этого проверните коленчатый вал до тех пор, пока проверяемый шатун не начнет двигаться к вершине двигателя, разгружая тем самым нижний подшипник. ПРИМЕЧАНИЕ: Если зазор не может быть приведен в соответствие со спецификациями с сервисными подшипниками, заменить коленчатый вал. ЗАПРЕЩАЕТСЯ зачищать или восстанавливать коленчатый вал. Это скрученный тип сопряжения.
- На каждом шатуне требуется выборочная подгонка. После осмотра и/или замены покройте поверхности подшипников тяжелым моторным маслом. Затянуть крышки шатунных подшипников за 2 шага. ПРИМЕЧАНИЕ: Идентификационные номера крышки шатунного подшипника и стержня должны оставаться на одной стороне. В этом двигателе используются прецизионные подшипники, и регулировка с помощью регулировочных прокладок не допускается. Всегда заменять подшипники попарно. Никогда не использовать новый подшипник в сочетании с использованным подшипником. Никогда не припиливайте и не шлифуйте шатуны или колпачки при установке подшипников.
- Проверить наличие блестящей поверхности с обеих сторон бобышки поршневого пальца, указывающей на изогнутый шатун. Скрученные стержни могут не создавать идентифицируемых моделей износа, но будут нарушать действие всего узла коленчатого вала и могут вызывать чрезмерное потребление масла.
- Проверить боковой зазор шатуна точкой контакта циферблатного индикатора, упирающейся в колпачок штока. Потянуть колпачок в сторону передней части двигателя и нулевого циферблатного индикатора. Сдвинуть колпачок к задней части двигателя и сравнить показания со спецификацией. При избытке - заменить шатун и колпачок.
- Если боковой зазор меньше указанного, снять шток и колпачок. Проверить отсутствие царапин, заусенцев, забоин или грязи между коленчатым валом и штоком. Платье незначительные недостатки с маслом камень.
- При сборке убедиться, что масляное отверстие в подшипнике совпадает с масляным отверстием в шатуне. Убедиться, что лепестки подшипников установлены в соответствующие пазы в стержне и крышке. Убедиться, что головки болтов шатуна правильно установлены в шатуне.
Основные подшипники
ПримечаниеВ двигателе применены основные подшипники селективной посадки. НЕ соскребайте смолистые или лаковые отложения с подшипников. Очистить вкладыши и колпачки в растворителе. НЕ ставьте напильники и крышки подшипников внахлест и не использовать регулировочные шайбы для обеспечения надлежащего зазора между подшипниками.
ПримечаниеСледующие процедуры - со снятыми масляным поддоном и головкой цилиндров. Размер основного подшипника и подшипника штока указывается буквой, выбитой в хвостовике подшипника, или фактическим размером подшипника, выбитым напротив хвостовика. Отметки подшипников следующие: А =.0005", В =.0010", а С =.0015".
- Осмотреть каждый подшипник на предмет отслаивания, оплавления, заедания или неправильного контакта. Заменить неисправные подшипники. Если медно-свинцовое основание подшипника видно, но не видно более чем на 20% общей площади, подшипник не подвергается чрезмерному износу.
- Измерить наружный диаметр шеек коренных подшипников коленчатого вала не менее чем в 4-х местах для определения некруглости или конусности. Внекруглость цапфы не должна превышать 0,0005 "(0 013 мм) за пол-оборота. Биение цапфы (один оборот) не должно превышать 0,0005 "(0 013 мм). Конусность цапфы не должна превышать 0,0005 "(0 013 мм). ПРИМЕЧАНИЕ: Наблюдайте за расположением высоких точек на коренных подшипниках. Если высокие точки не находятся на одной линии, коленчатый вал может быть изогнут и должен быть проверен.
- Чтобы проверить основные подшипники, установить прокладки рядом с основными подшипниками, чтобы проверить подшипник. Альтернативный способ заключается в том, чтобы расположить домкрат под противовесом, прилегающим к проверяемому подшипнику, чтобы вес коленчатого вала не сжал Plastigage и не дал неправильных показаний.
- ЗАПРЕЩАЕТСЯ располагать домкрат под шкивом коленчатого вала. Это приведет к повреждению стойки коленчатого вала. При плотном прилегании всех крышек подшипников (кроме проверяемой) проверить зазоры методом Plastigage. ПРИМЕЧАНИЕ: Если подразмерные подшипники используются более чем на одной шейке, расположить в блоке цилиндров, а не в крышке подшипника. Не проворачивайте коленчатый вал с установленным Plastigage.
- Если комбинация стандартных и подразмерных подшипников не приводит зазор подшипников в указанные пределы, придется заменить коленчатый вал.
- При установке коренных подшипников коленчатого вала убедиться, что маслораспределительные канавки на подшипниках установлены с одной стороны. Смазать новым верхним подшипником и вставить плоский (неразрезной) конец между коленчатым валом и прорезанной стороной блока. Повернуть подшипник на место. Установить основные колпачки и затянуть в соответствии со спецификацией.
Масляное уплотнение заднего коренного подшипника
ПримечаниеМасляное уплотнение заднего коренного подшипника может сниматься и устанавливаться без снятия масляного поддона или коленчатого вала.
Нормальное давление масла
Нормальное давление масла составляет 36-41 фунт/кв. дюйм (2,53-2,88 кг/см 2) при 2000 об/мин.
Клапан регулятора давления масла
Клапан регулятора давления масла расположен в корпусе масляного насоса. Клапан нерегулируемый.
Система смазки двигателя
Масляный насос откачивает масло из поддона, подавая его через масляный фильтр в проход вдоль правой стороны блока, где он пересекает бобышки подъемника. Затем масло направляется к подшипникам распределительного и коленчатого валов через меньшие просверленные каналы.
Масло к коромыслам подводится через гидроподъемники. Перепускные клапаны расположены в приемном сите, монтаже масляного фильтра и масляном насосе. Масло возвращается в поддон через возвратные отверстия в головке и блоке.