
Специальные инструменты
Реальные формы инструментов Kent-Moore могут отличаться от форм специальных сервисных инструментов, проиллюстрированных здесь.
Схема №122
Схема №123
Схема №124
Схема №125
Схема №126
Впускной коллектор
- Затянуть в числовом порядке, показанном на рисунке.
Схема №127
- Затянуть все болты и гайки на 4,9. 9,8 Н.м (0,50. 0,99 кг.м, 44. 86 дюйм-фунт).
- Окончательно затянуть все болты и гайки на 26,5-31,4 Н.м (2,7-3,2 кг-м, 20-23 фут-фунт). Затянуть все болты и гайки до конечного момента, равномерно разделив затяжку как минимум на пять шагов.
Топливная трубка
- Затянуть в числовом порядке, показанном на рисунке.
Схема №128
- Затянуть все болты на 9,3. 10,8 Н.м (0,95. 1,1 кг-м, 83. 95 дюйм-фунт).
- Затем затянуть все болты на 20,6-26,5 Н.м (2,1-2,7 кг-м, 16-19 фут-фунт).
Топливная заслонка
Затянуть регулятор давления топлива до 2,9. 3,8 Н.м (0,3. 0,39 кг-м, 26,0. 33,9 дюйм-фунт).
Схема №129
- Затянуть винты равномерно несколько раз, чтобы топливная заслонка была затянута с указанным крутящим моментом.
- Всегда заменять уплотнительное кольцо на новое.
- Смазать уплотнительное кольцо новым моторным маслом.
Схема №130
- Затянуть в числовом порядке, показанном на рисунке. Затянуть все болты на 7,2. 9,6 Н.м (0,74. 0,97 кг-м, 64. 84 дюйм-фунт). ВНИМАНИЕ: Выполнить " Изучение закрытого положения дроссельной заслонки ", когда разъем жгута электронного привода управления дроссельной заслонкой отсоединен. См. " ПЕРЕКЛЮЧАТЕЛЬ ПОЛОЖЕНИЯ ДРОССЕЛЬНОЙ ЗАСЛОНКИ, СИНХРОНИЗАЦИЯ ЗАЖИГАНИЯ И ХОЛОСТОЙ ХОД ". Выполнить " Изучение объема воздуха холостого хода ", когда электронный привод дроссельной заслонки заменен. (ref-135501-S10594987612002022200000)(ref-135501-S10594987612002022200000)
Схема №131
- Затянуть в порядке, показанном на рисунке. Затянуть все болты на 17,6. 21,6 Н.м (1,8. 2,2 кг-м, 13. 15 фут-фунт).
Нижний коллектор впускного коллектора
Затянуть болты и гайки на 17,6. 21,6 Н.м (1,8. 2,2 кг-м, 13. 15 фут-фунт) в порядке, показанном на рисунке.
Схема №132
Схема №133
- Затянуть в порядке, показанном на рисунке. Затянуть все болты на 17,6. 21,6 Н.м (1,8. 2,2 кг-м, 13. 15 фут-фунт).
Выпускной коллектор
Затянуть гайки на 30-32 Н.м (3,1-3,2 кг-м, 22-24 фут-фунт) в порядке, показанном на рисунке.
Схема №134
Схема №135
Схема №136
Схема №137
Схема №138
Схема №139
- Прогрейте двигатель.
- Выключить выключатель зажигания.
- Стравите давление топлива согласно указаниям раздела " СТРАВЛИВАНИЕ ДАВЛЕНИЯ В ТОПЛИВНОЙ СИСТЕМЕ ". (ref-135816-S32920286352002022500000)
- Отсоединить катушку зажигания с разъемами жгута силового транзистора, затем снять катушки зажигания.
- Снять все свечи зажигания.
- Снять предохранитель для топливной форсунки.
- Прикрепите к цилиндру № 1 тестер на сжатие.
- Полностью нажать педаль акселератора, чтобы дроссельная заслонка оставалась широко открытой.
- Провернуть двигатель и записать индикацию наивысшего калибра.
- Повторить измерения на каждом цилиндре, как показано выше. Всегда использовать полностью заряженную батарею для получения указанной частоты вращения двигателя.
- Если компрессия в одном или нескольких цилиндрах низкая: Залить небольшое количество моторного масла в цилиндры через отверстия свечи зажигания. Проверить компрессию. Если добавление масла помогает сжатию, поршневые кольца могут быть изношены или повреждены. Если это так, заменить поршневые кольца после проверки поршня. Если давление остается низким, клапан может заедать или неправильно садиться. Осмотреть и отремонтируйте клапан и седло клапана. (См. SDS, " клапан " и " клапан Сиденье AT "). Если клапан или седло клапана повреждены чрезмерно, заменить их, если есть. (ref-231092-S02493311902006050300000)(ref-231092-S28582472852006050300000)
Схема №140
Положение для установки жидкостной прокладки
Обратитесь к разделу " ПРОЦЕДУРА НАНЕСЕНИЯ ЖИДКОСТНОЙ ПРОКЛАДКИ " в разделе " МЕРЫ ПРЕДОСТОРОЖНОСТИ ",. (ref-231092-S18139167642006050300000)
Схема №141
Схема №142
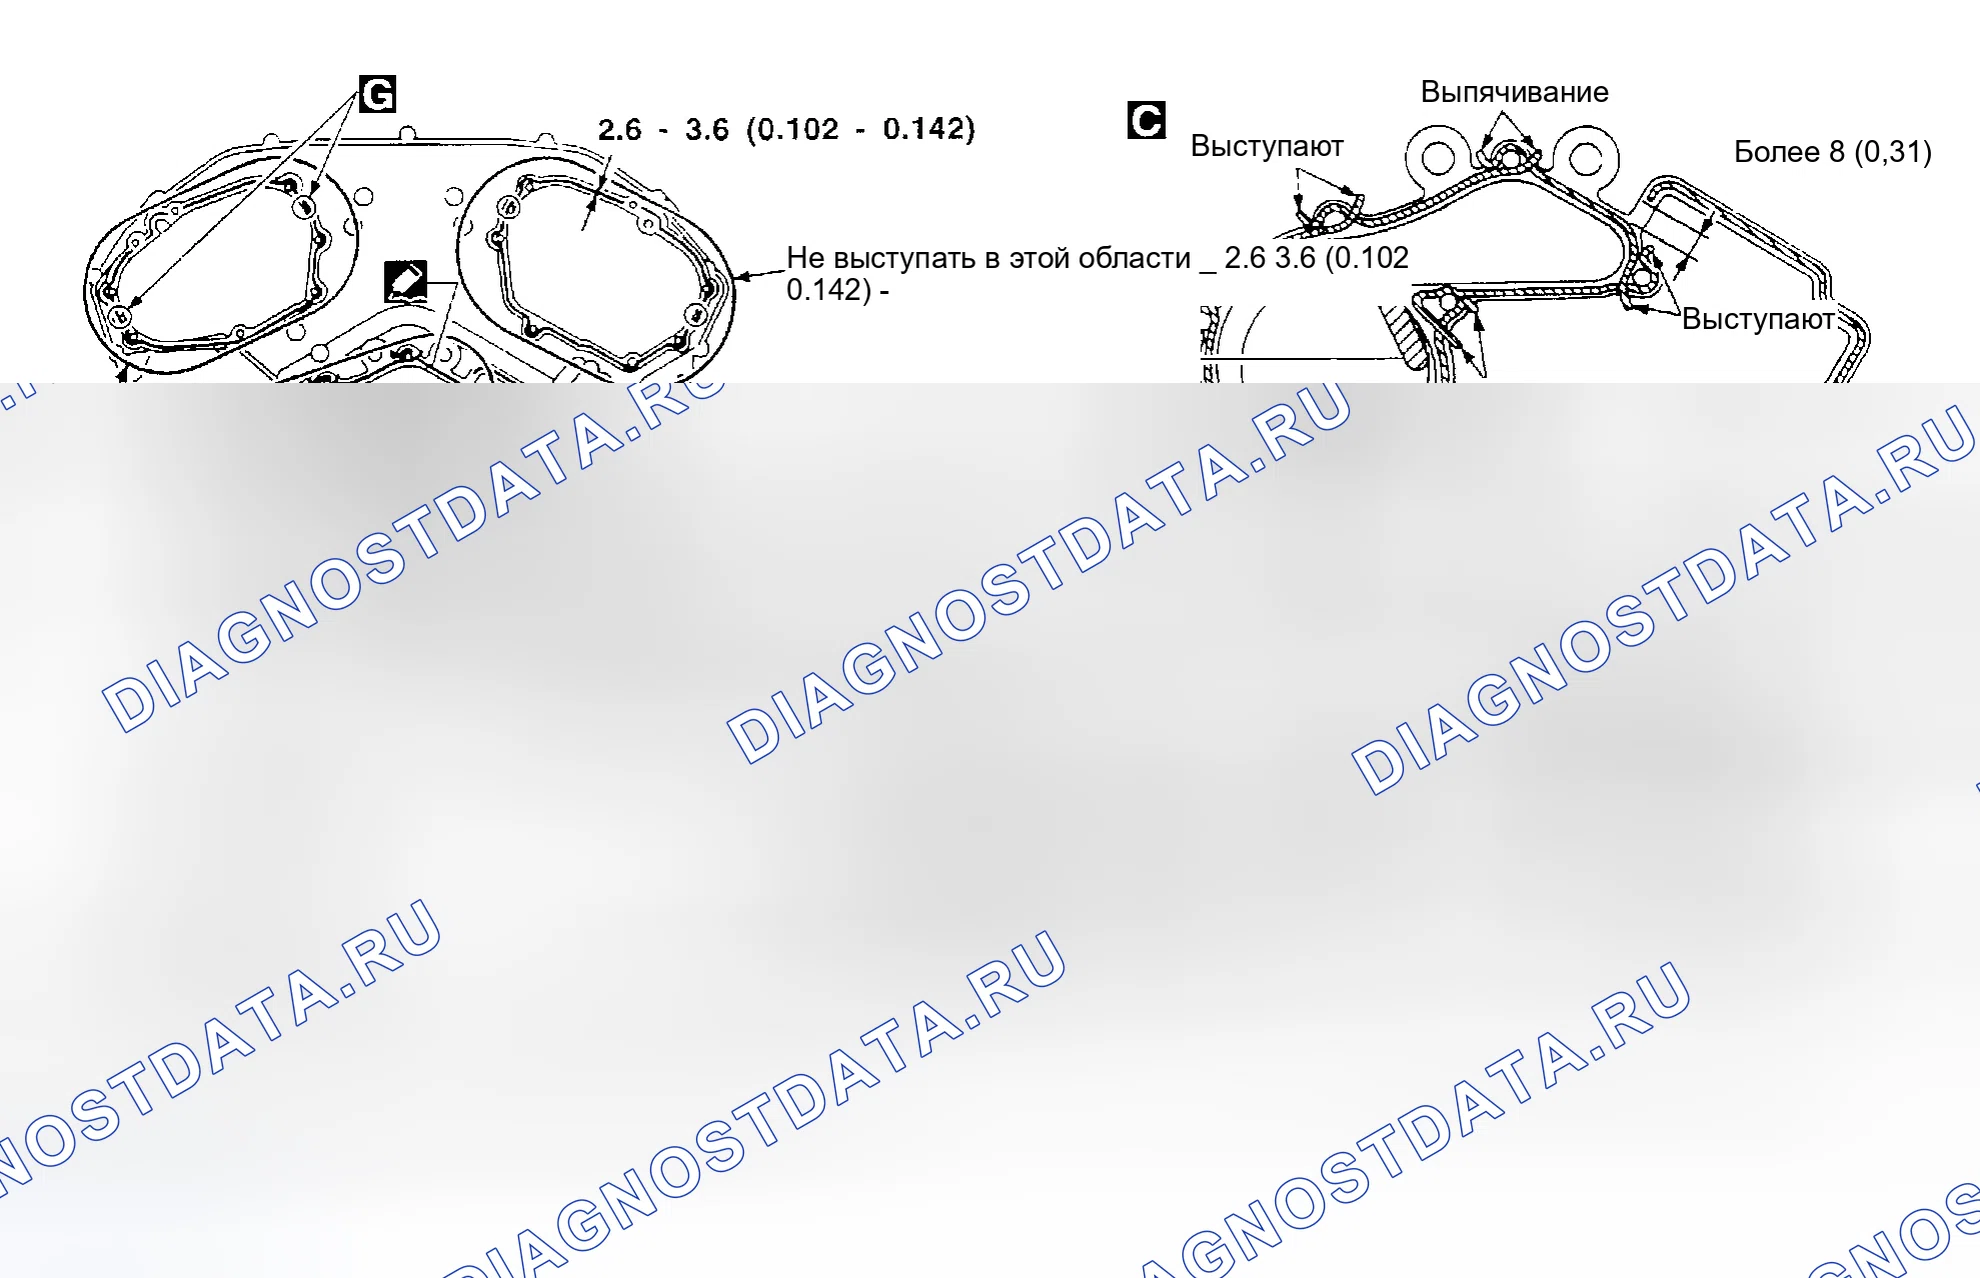
Схема №143
- Перед установкой протереть выступающий герметик. ВНИМАНИЕ: После снятия цепи ГРМ не проворачивайте коленчатый вал и распределительный вал по отдельности, иначе клапаны будут ударять по головкам поршней. При установке распределительных валов, натяжителей цепи, масляных уплотнений или других скользящих деталей смазывайте контактирующие поверхности новым моторным маслом. Смазать новое моторное масло резьбу болтов и посадочные поверхности при установке головки цилиндров, звездочек распределительного вала, шкива давления коленчатого вала и кронштейнов распределительного вала Перед отсоединением топливного шланга. (ref-135816-S32920286352002022500000)
Схема №144
Схема №145
Схема №146
Схема №147
Схема №148
Схема №149
Схема №150
Схема №151
Схема №152
Схема №153
Схема №154
Схема №155
Схема №156
Схема №157
Схема №158
Схема №159
Схема №160
Схема №161
Схема №162
Схема №163
Схема №164
Схема №165
Схема №166
Схема №167
Схема №168
Схема №169
- Слить моторное масло.
- Стравите давление топлива согласно указаниям раздела " СТРАВЛИВАНИЕ ДАВЛЕНИЯ В ТОПЛИВНОЙ СИСТЕМЕ ". (ref-135816-S32920286352002022500000)
- Слить охлаждающую жидкость, сняв сливные пробки блока цилиндров.
- Снять декоративную крышку.
- Снять воздуховод к впускному коллектору, коллектору, шлангу ПКВ, вакуумным шлангам, топливным шлангам, проводам, жгуту, штуцерам и так далее.
- Удалить следующее. Водяные шланги EVAP канистра продувочный шланг принудительная вентиляция картера (PCV) шланг принудительная вентиляция картера клапан принудительная вентиляция картера Выход воды
- Снять верхние и нижние коллекторы впускного коллектора, ослабляя болты и гайки в порядке, обратном затяжке, согласно " " ПРОЦЕДУРАМ ЗАТЯЖКИ " ",. (ref-231092-S21106643642006050300000)
- Снять правую и левую катушки зажигания.
- Снять топливную трубку в сборе (см. раздел " ТОПЛИВНЫЕ РЕЙКИ И ФОРСУНКИ "). (ref-135816-S09708319762002022500000)
- Отвернуть и снять ослабляющие болты и гайки впускного коллектора в порядке, обратном затяжке (см. раздел " ПОРЯДОК ЗАТЯЖКИ "). (ref-231092-S21106643642006050300000)
- Снять электромагнитные клапаны управления фазами газораспределения правого и левого впускных клапанов.
- Снять с головки цилиндров правую и левую крышки качалок, ослабив болты в порядке, показанном на рисунке.
- Снять двигатель под прикрытием.
- Снять переднее правое колесо и боковую крышку двигателя.
- Снять приводные ремни и кронштейн натяжного шкива.
- Снять ремень масляного насоса усилителя рулевого управления и масляный насос усилителя рулевого управления в сборе. См. " МАСЛЯНЫЙ НАСОС УСИЛИТЕЛЯ РУЛЕВОГО УПРАВЛЕНИЯ ". (ref-152331-S13895812102003021300000)
- Снять датчик положения коленчатого вала (POS).
- Установить поршень № 1 в ВМТ на такте сжатия, вращая коленчатый вал. Проверить, что впускной и выпускной кулачковые носки на цилиндре № 1 установлены, как показано на рисунке. Если нет, повернуть коленчатый вал на один оборот (360 °) и выровняйте, как указано выше.
- Ослабить болт шкива коленчатого вала. (В это время снять заднюю крышку масляного поддона и установить подходящий инструмент на кольцевую шестерню, чтобы коленчатый вал не мог вращаться.) Будьте осторожны, чтобы не повредить зубья сигнальной пластины.
- Снять шкив коленчатого вала подходящим съемником.
- Снять крышки клапанов управления фазами газораспределения впускных клапанов. Ослабить болты в обратном порядке, как показано на рисунке. В крышке вал входит в зацепление с центральным отверстием звездочки распределительного вала впускных клапанов. Снять его прямо до тех пор, пока не выйдет зацепление.
- Снять компрессор кондиционера и кронштейн согласно " ДЕМОНТАЖУ И МОНТАЖУ ". (ref-180428-S21337147192005072600000)
- Снять переднюю вытяжную трубку и ее опору.
- Подвесьте двигатель на правом и левом бортовых стропальщиках двигателя при помощи подходящего подъемника (см. раздел " ДВИГАТЕЛЬ В СБОРЕ ", " Демонтаж и монтаж "). (ref-231092-S15646056492006050300000)
- Снять правосторонний монтаж двигателя, монтажный кронштейн и гайки (см. " " ДЕМОНТАЖ И МОНТАЖ " "). (ref-231092-S26576899972006050300000)
- Снять узел центрального элемента.
- Снять верхний и нижний масляные поддоны (см. " " ДЕМОНТАЖ " "). (ref-231092-S09925334392006050300000)
- Снять крышку водяного насоса.
- Снять болты кожуха передней цепи ГРМ. Ослабить болты в обратном порядке, как показано на рисунке.
- Снять передний корпус цепи ГРМ. Не царапайте уплотнительные поверхности.
- Снять крышку натяжного устройства цепи ГРМ с переднего корпуса цепи ГРМ.
- Снять переднее масляное уплотнение с переднего корпуса цепи газораспределения (см. " " ПЕРЕДНЕЕ МАСЛЯНОЕ УПЛОТНЕНИЕ " "). (ref-231092-S30285315062006050300000)
- Снять внутреннюю направляющую цепи.
- Снять натяжитель цепи ГРМ и ослабить боковую направляющую цепи. Снять натяжитель цепи следующим образом. Потянуть рычаг вниз и отпустить язычок стопора плунжера. Язычок стопора плунжера может быть вытолкнут вверх для освобождения (соосная конструкция с рычагом). Вставить стопорный штифт в отверстие корпуса натяжителя для фиксации рычага и удерживайте язычок в освобожденном состоянии. На рисунке в качестве примера используется шестигранный ключ [2,5 мм (0 098 дюйма)]. Удалить отверстие плунжера в корпусе натяжителя, нажимая направляющую направляющую направляющую направляющую направляющую.
- Прикрепите соответствующий стопорный штифт к натяжителям цепей распределительного вала правого и левого валов. (Для вспомогательных цепей ГРМ)
- Снять болты звездочек распределительного вала впуска и выпуска. Нанести краску на звездочки цепи газораспределения и распределительного вала для выравнивания при монтаже. Закрепить шестигранную часть распределительного вала с помощью гаечного ключа, чтобы ослабить крепежные болты.
- Снять первичную и вторичную цепи ГРМ со звездочками распределительного вала. Звездочка распределительного вала впуска имеет конструкцию " два к одному " из первичной и вторичной звездочек. Обращаться со звездочкой распределительного вала впуска, заботясь о следующем. ВНИМАНИЕ: Избегать удара. Не разбирать (Никогда не ослаблять болты А и В).
- Снять направляющую натяжения цепи и звездочку коленчатого вала.
- Снять задний корпус цепи ГРМ следующим образом. Ослабить крепежные болты в обратном порядке, как показано на рисунке, и снять их. Отсоединить жидкостную прокладку с помощью уплотнительного резака (специальный сервисный инструмент: KV101 11100) или эквивалентного инструмента. Затем снять задний корпус цепи ГРМ. ВНИМАНИЕ: Не снимайте пластинчатую металлическую крышку масляного канала. После удаления корпуса цепи не прилагайте никакой нагрузки, которая влияет на плоскостность.
- С помощью скребка удалить все следы жидкостной прокладки с переднего корпуса цепи ГРМ. Удалить старую жидкостную прокладку из отверстия под болт и резьбы.
- С помощью скребка удалить все следы жидкостной прокладки с крышки водяного насоса и крышек электромагнитных клапанов управления фазами впуска.
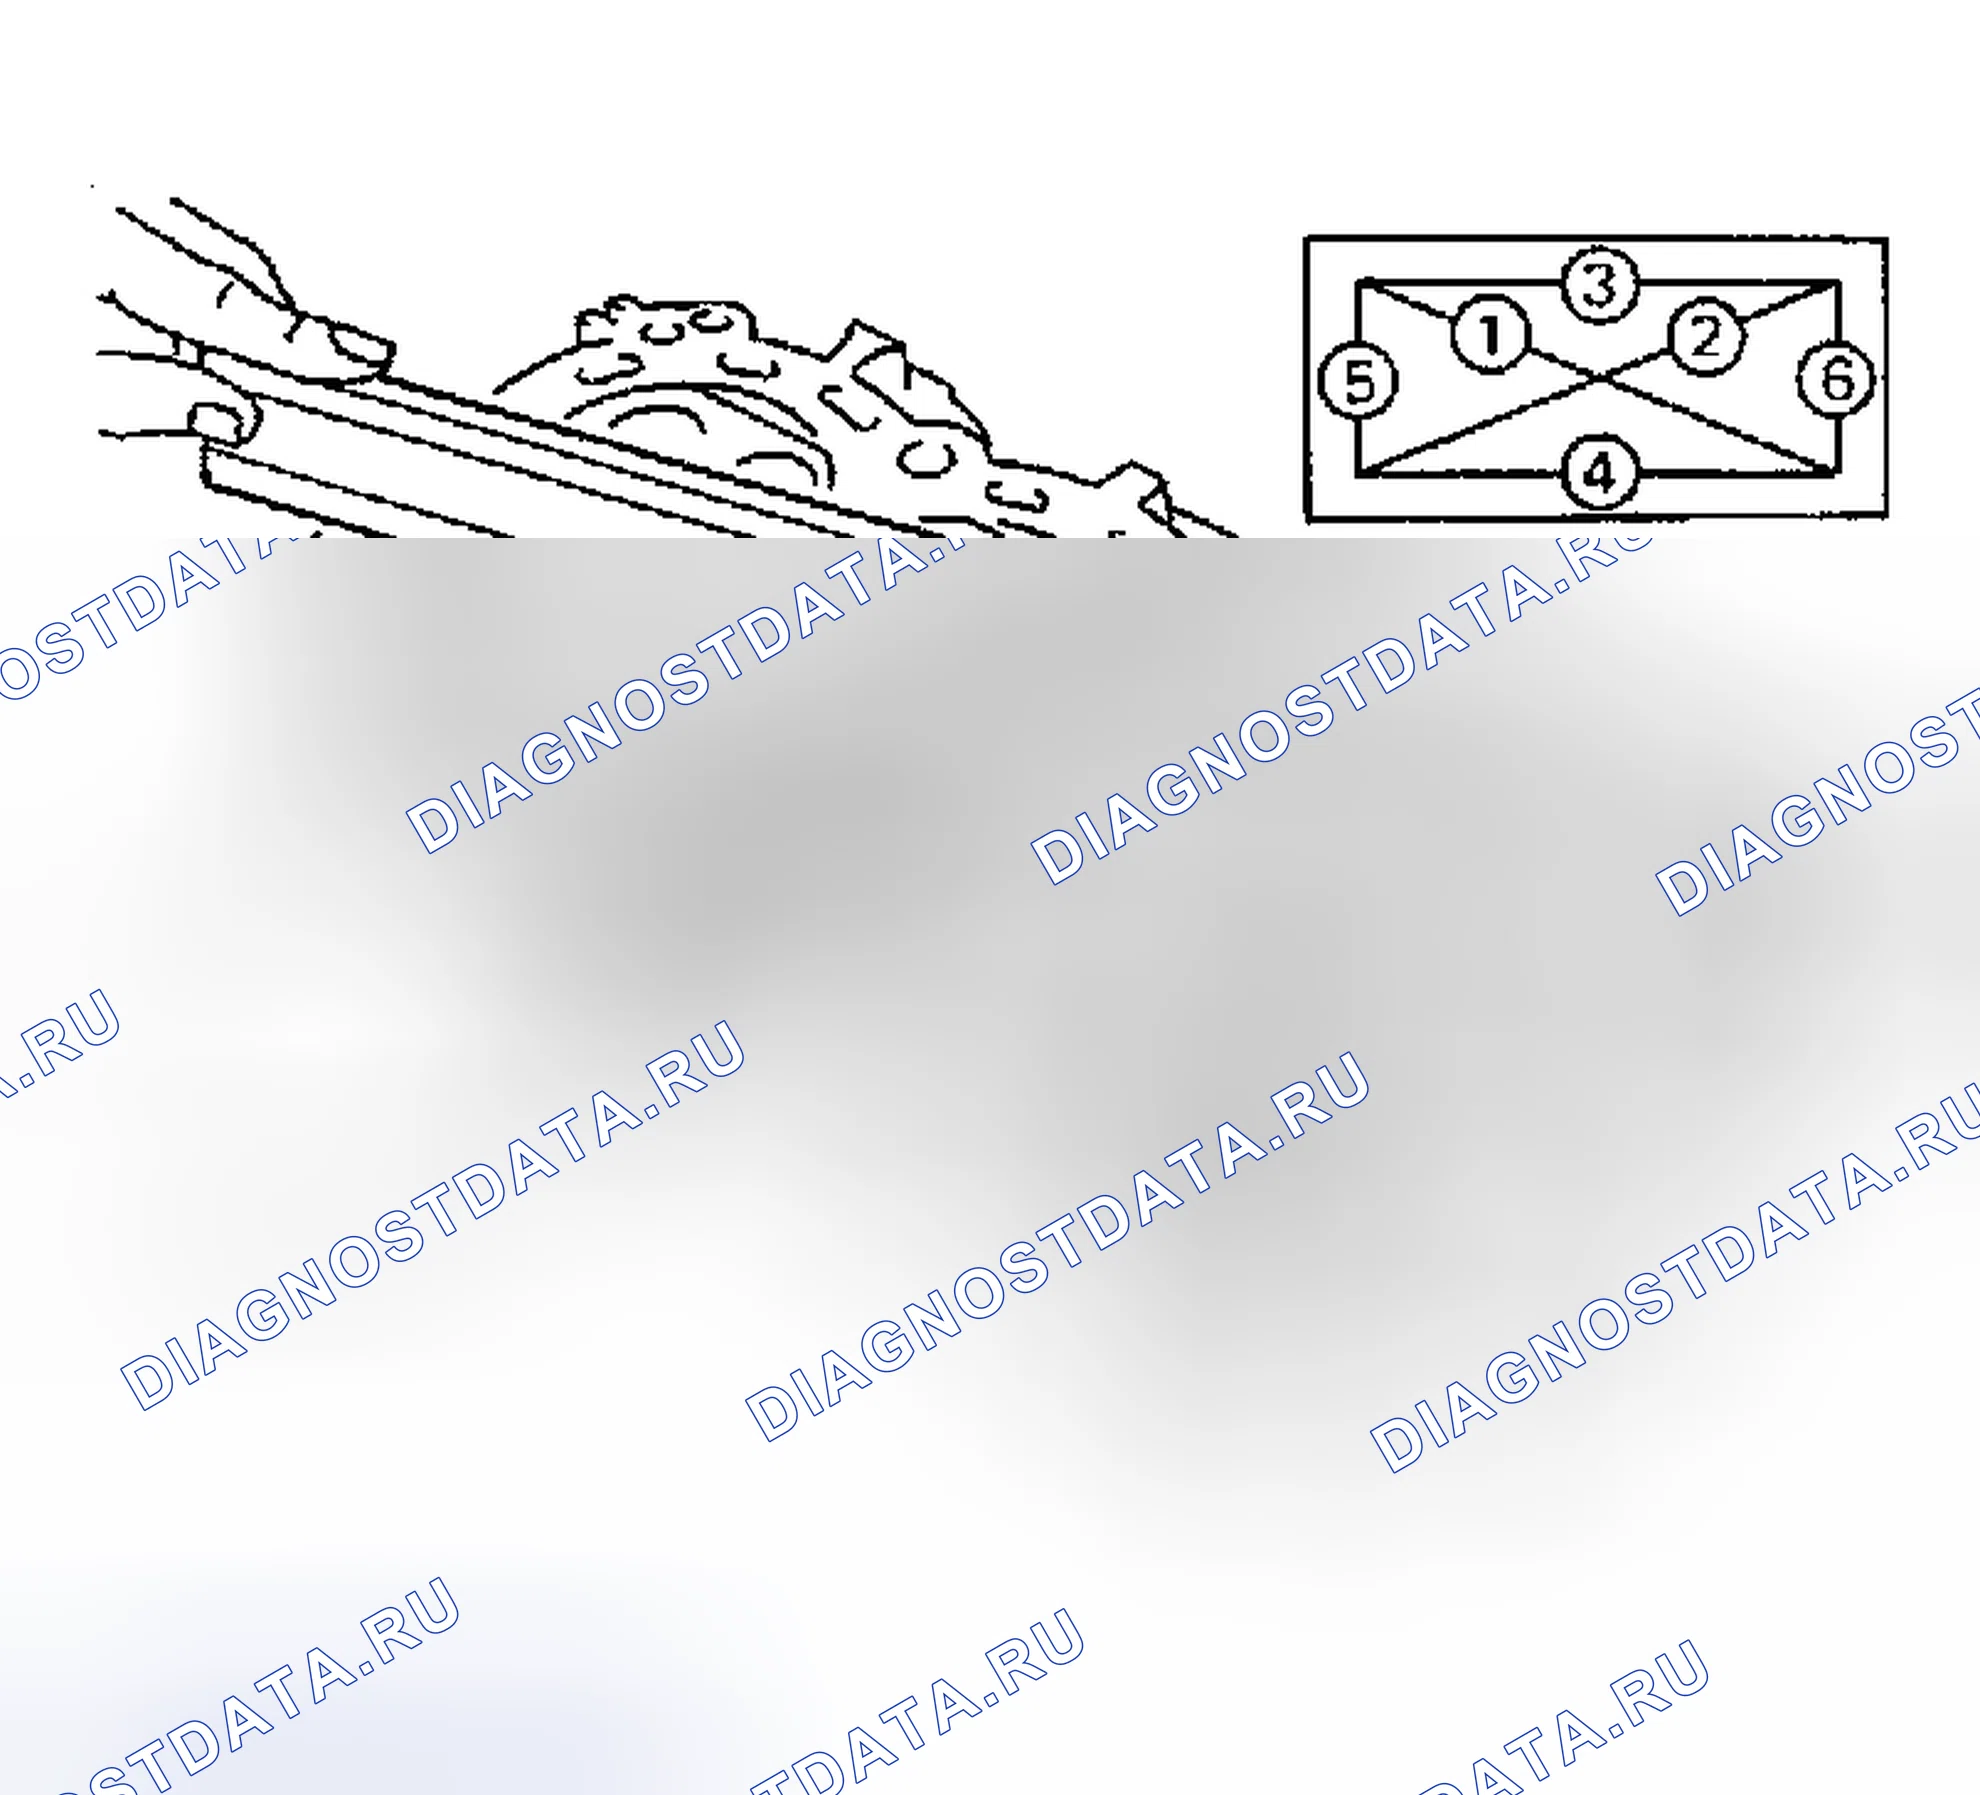
Деформация головок цилиндра
Очистить поверхность головки цилиндров.
Для проверки плоскостности поверхности головки цилиндров использовать надежную прямую кромку и щуп.
Проверить по шести позициям, показанным на рисунке.
Плоскостность поверхности головки: Предел 0,1 мм (0 004 дюйма)
Если превышено указанное предельное значение, выполнить повторное всплытие или заменить его.
Предел для повторной облицовки головки цилиндров определяется повторной облицовкой блока цилиндров.
Схема №170
Предел повторной облицовки
Величина шлифовки головки цилиндров - " А ".
Количество шлифовки блока цилиндров - " В ".
Максимальный предел: A + B = 0,2 мм (0 008 дюйма)
После шлифовки головки цилиндров проверить, что распределительный вал вращается свободно от руки. Если ощущается сопротивление, головку цилиндров необходимо заменить.
Номинальная высота головки цилиндров
126,3-126,5 мм (4 972-4 980 дюйма)
Визуальный контроль распределительного вала
Проверить распределительный вал на наличие царапин, заеданий и износа.
Схема №171
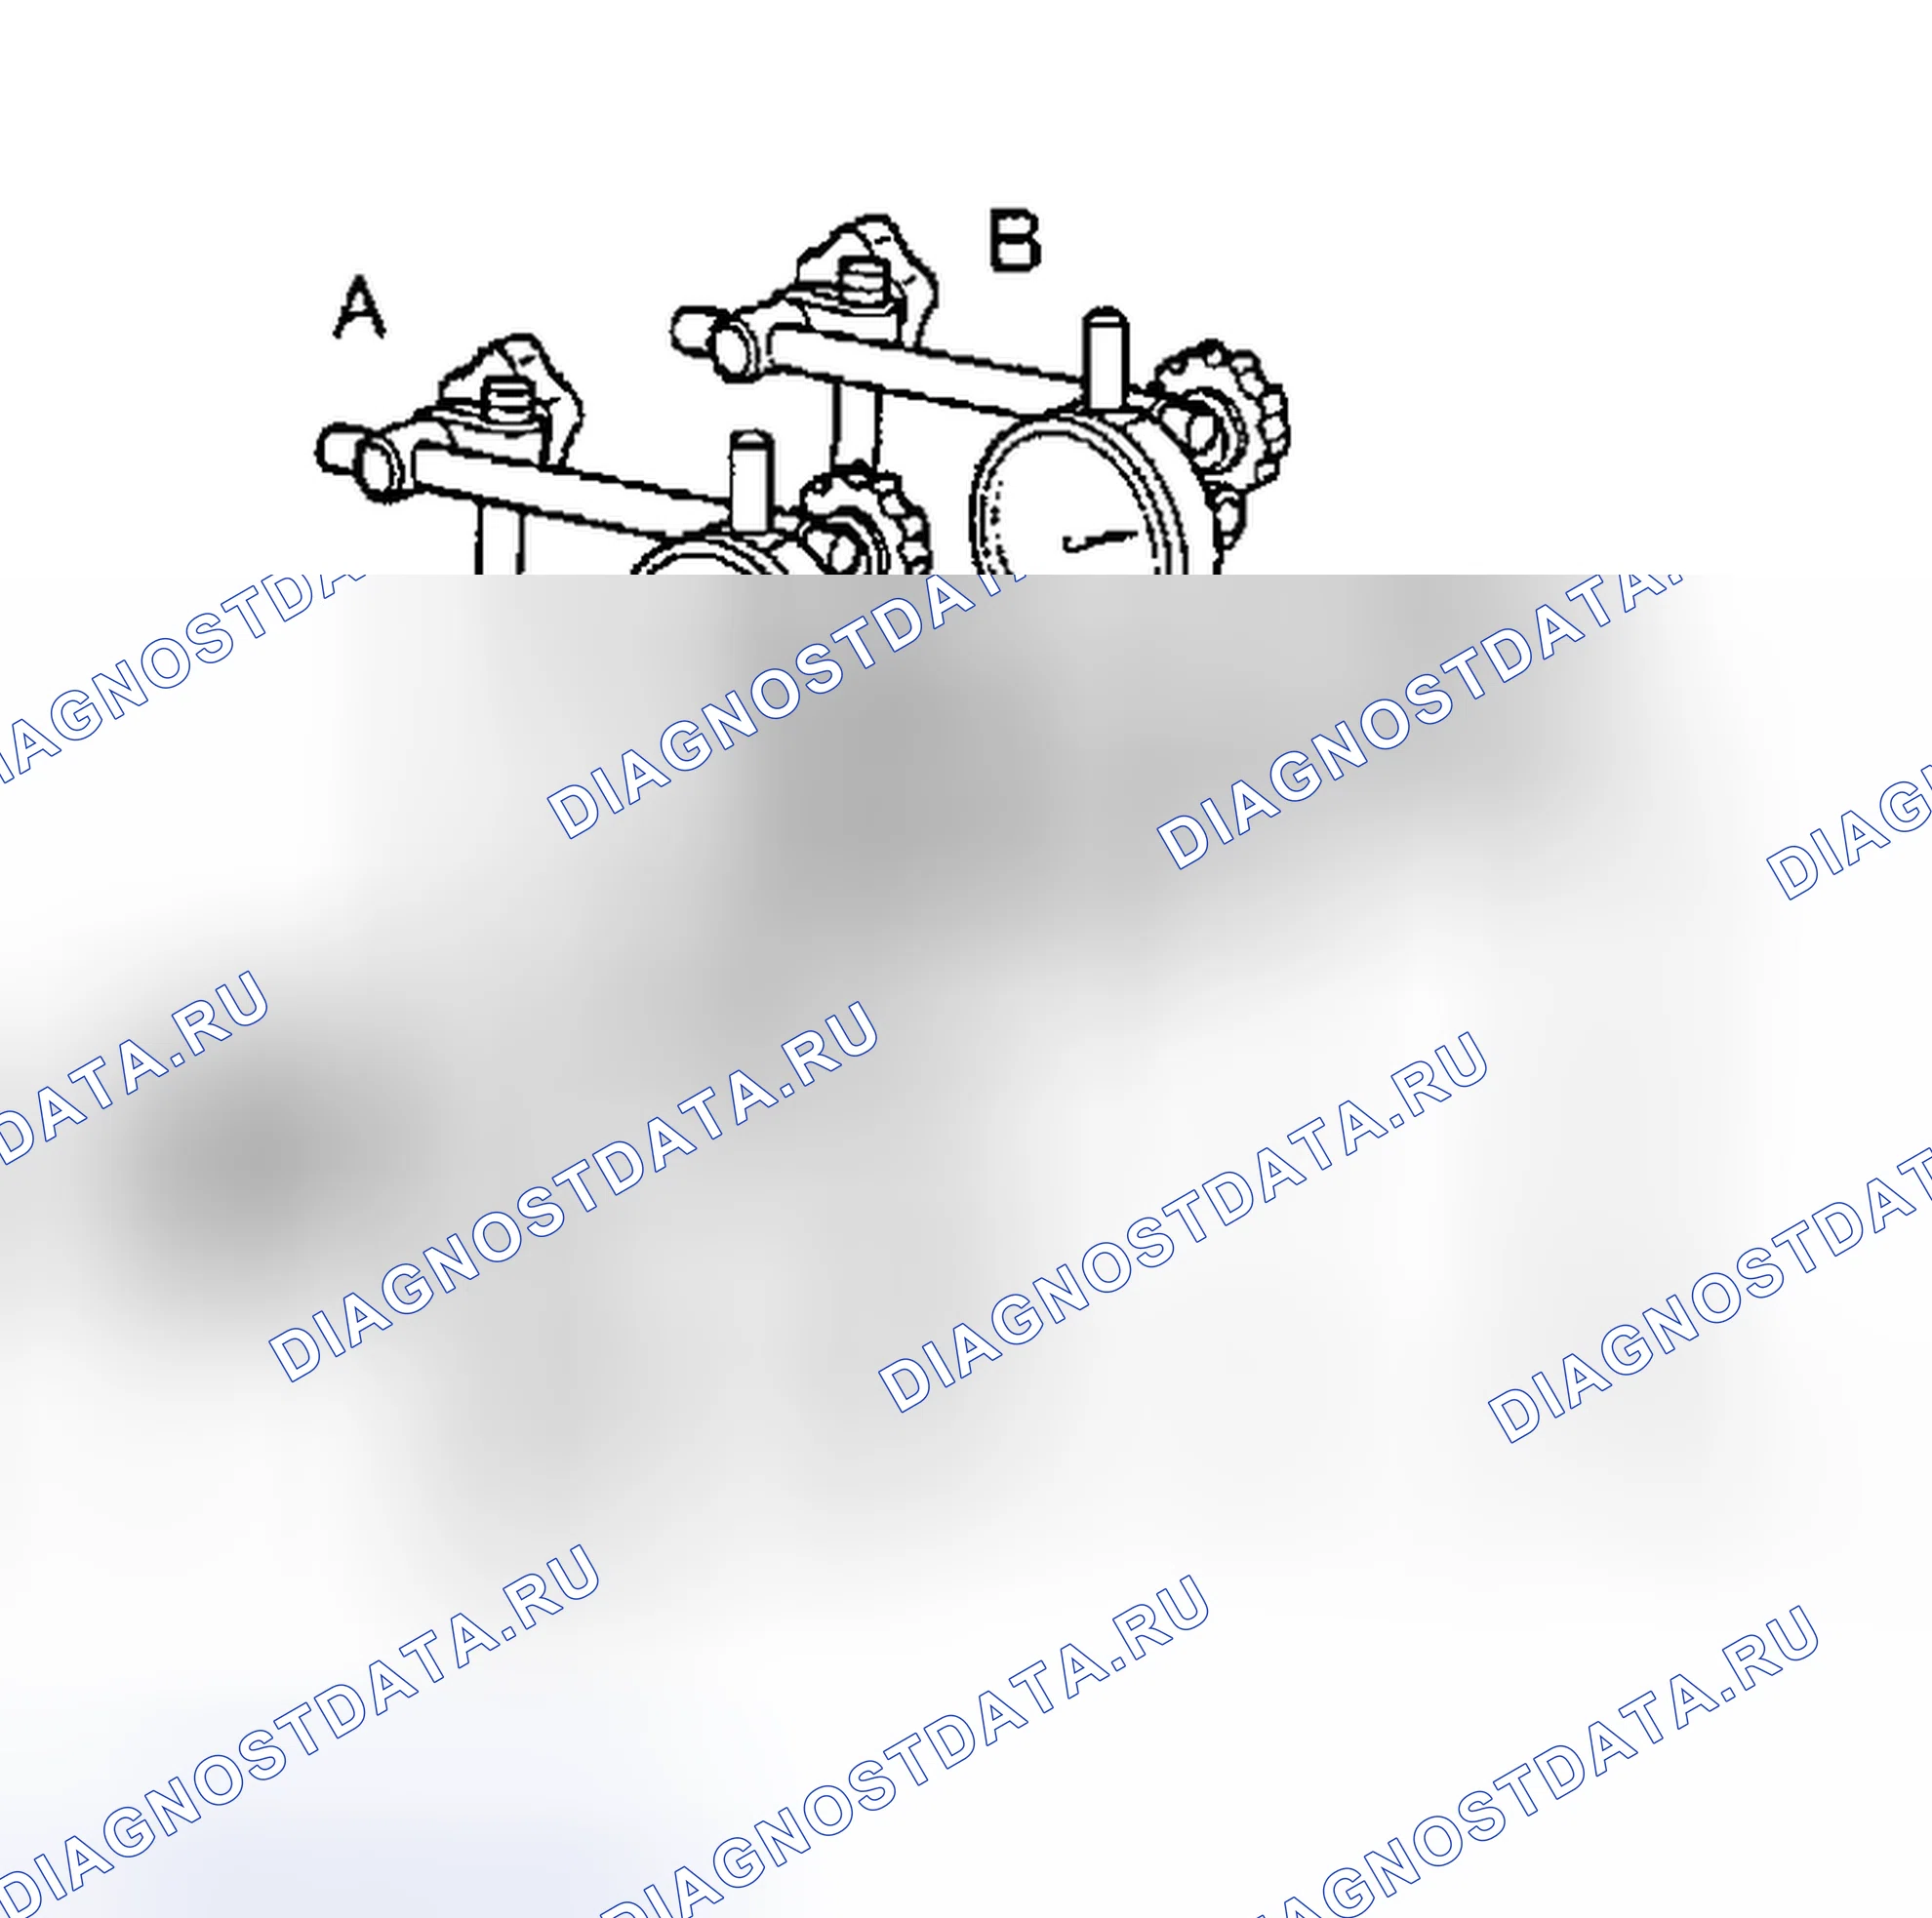
- Измерить биение распределительного вала в точках А и В, как показано на рисунке. Биение (общее показание индикатора): Предел 0,05 мм (0,0020 дюйма)
- Если он превышает предельный, заменить распределительный вал.
Схема №172
- Измерить высоту кулачка распределительного вала. Стандартная высота кулачка: Впускной и выпускной 44 865-45 055 мм (1,7763-1,7738 дюйма) Предел износа кулачка: 0,2 мм (0 008 дюйма)
- Если износ выходит за пределы нормы, заменить распределительный вал.
Схема №173
Схема №174
- Установить кронштейн распределительного вала и затянуть болты на заданный момент.
- Измерить внутренний диаметр " А " подшипника распределительного вала. Стандартный внутренний диаметр: № 1: 26.000-26.021 мм (1.0236-1.0244 дюйма) № 2, 3, 4: 23.500-23.521 мм (0.9252-0.9260 дюйма)
- Измерить наружный диаметр шейки распределительного вала. Стандартный наружный диаметр: № 1: 25 935-25 955 мм (1,0211-1,0218 дюйма) № 2, 3, 4: 23 445-23 465 мм (0,9230-0,9238 дюйма)
- Если зазор превышает предельный, заменить распределительный вал и / или головку цилиндра. Зазор шейки распределительного вала: Стандарт № 1: 0 045-0 086 мм (0,0018-0,0034 дюйма) № 2, 3, 4: 0 035-0 076 мм (0,0014-0,0030 дюйма) Предельный 0,15 мм (0,0059 дюйма)
Схема №175
- Установить распределительный вал в головку цилиндров.
- Измерить люфт распределительного вала. Люфт распределительного вала: Стандартный 0 115-0 188 мм (0,0045-0,0074 дюйма) Предел 0,24 мм (0,0094 дюйма)
Схема №176
- Установить звездочку на распределительный вал.
- Измерить биение звездочки распределительного вала. Биение (общее показание индикатора): Менее 0,15 мм (0,0059 дюйма)
- Если он превышает предельный, заменить звездочку распределительного вала.
Схема №177
Схема №178
- Измерить отклонение клапана, как показано на рисунке. (Клапан и направляющая клапана в основном изнашиваются в этом направлении.) Предел отклонения клапана (показания циферблатного индикатора): Впуск 0,24 мм (0,0094 дюйма) Выпуск 0,28 мм (0,0110 дюйма)
- Если он превышает предельный, проверить клапан до направляющего зазора клапана. Измерить диаметр штока клапана и внутренний диаметр направляющей клапана. Убедиться, что зазор находится в пределах спецификации. Предельный зазор между клапаном и направляющей клапана: Впуск 0,08 мм (0,0031 дюйма) Выпуск 0,1 мм (0 004 дюйма) Если он превышает предельный, заменить клапан или направляющую клапана.
Схема №179
Схема №180
Схема №181
Схема №182
- Чтобы снять направляющую клапана, нагрейте головку цилиндра до 110-130 ° C (230-166°C), замочив в подогретом масле.
- Вытолкнуть направляющую клапана с помощью пресса [под давлением 20 к Н (2 тонны, 2,2 тонны США, 2,0 фунта на тонну)] или молотка и подходящего инструмента.
- Диаметр направляющего отверстия клапана головки цилиндра (для сервисных деталей): 10 175-10 196 мм (0,4006-0,4014 дюйма)
- Нагрейте головку цилиндра до 110-130 ° C (230-166°C) и надавите на направляющую сервисного клапана на головке цилиндра. Выступ " L ": 12,6-12,8 мм (0 496-0 504 дюйма)
- Направляющая клапана развертки. Конечный размер: 6.000-6.018 мм (0.2362-0.2369 дюйма)
Седла клапанов
Проверить седла клапана на наличие каких-либо признаков точечной коррозии на контактной поверхности клапана, а также переустановить или заменить, если он чрезмерно изношен.
Схема №183
- Перед ремонтом седел клапана проверить клапан и направляющую клапана на износ. Если они износились, заменить их. Затем исправьте седло клапана.
- Использовать обе руки для равномерного разреза.
Схема №184
Схема №185
Схема №186
- Высверлите старое сиденье, пока оно не рухнет. Расточка не должна продолжаться за нижнюю грань выемки седла в головке цилиндров. Установить упор глубины машины, чтобы обеспечить это.
- Расширите выемку головки цилиндра для рабочего седла клапана. Увеличенный размер [0,5 мм (0 020 дюйма)]: Впуск 38 500-38 516 мм (1,5157-1,5164 дюйма) Выпуск 32 700-32 716 мм (1,2874-1,2880 дюйма) Обязательно расширяйте по окружностям, концентрическим к центру направляющей клапана. Это позволит правильно установить седло клапана.
- Нагрейте головку цилиндра до 110-130 ° C (230-166°C), замочив в подогретом масле.
- Запрессовать седло клапана, пока оно не сядет на дно.
- Вырезать или шлифовать седло клапана с помощью подходящего инструмента до указанных размеров, как показано в SDS (" СЕДЛО КЛАПАНА "). (ref-231092-S28582472852006050300000)
- После резки притереть седло клапана абразивным компаундом.
- Угол наклона поверхности седла " альфа ": 45 ° 15 ' - 45 ° 45 ' Ширина контакта " W ": Впуск 1,09-1,31 мм (0,0429-0,0516 дюйма) Выпуск 1,29-1,51 мм (0,0508-0,0594 дюйма)
- Измерить с помощью глубиномера расстояние между посадочной поверхностью седла пружины головки цилиндра и торцом штока клапана. Если расстояние меньше указанного, повторить шаг 5 выше, чтобы отрегулировать его. Если оно длиннее, заменить седло клапана на новое. Предел повторной поверхности седла клапана " L ": Впуск 41,07-41,67 мм (1,6169-1,6405 дюйма) Выпуск 41,00-41,60 мм (1,6142-1,6378 дюйма)
Размеры клапана
Проверить размеры каждого клапана, смотри SDS (" КЛАПАН "). (ref-231092-S02493311902006050300000)
После износа головки клапана до толщины 0,5 мм (0 020 дюйма) заменить клапан.
Припуск на шлифование наконечника штока клапана составляет 0,2 мм (0 008 дюйма) или менее.
Схема №187
Схема №188
- Измерить размер " S ". Вне квадрата " S ": Менее 2,0 мм (0 079 дюйма)
- Если она превышает предельную, заменить пружину.
Давление
Проверить давление пружины клапана при заданной высоте пружины.
Давление
Стандарт
196 Н (20,0 кг, 44,1 фунта) на высоте 37,0 мм (1 457 дюйма)
Предел
Более 433 Н (44,2 кг, 97,3 фунта) на высоте 27,8 мм (1 094 дюйма)
Если она превышает предельную, заменить пружину.
Схема №189
Схема №190
Схема №191
Схема №192

- Проверить контактные и скользящие поверхности на предмет износа или царапин.
- Проверить диаметр подъемника клапана и направляющего отверстия подъемника клапана. Наружный диаметр подъемника клапана: 33 977-33 987 мм (1,3377-1,3381 дюйма) Диаметр направляющего отверстия подъемника: 34 000-34 016 мм (1,3386-1,3392 дюйма)
Схема №193
- Установить компоненты клапана. Всегда использовать новое масляное уплотнение клапана. См. " " МАСЛЯНОЕ УПЛОТНЕНИЕ КЛАПАНА " ",. Перед установкой масляного уплотнения клапана установить седло пружины клапана. Установить пружину клапана (с неравномерным шагом) узкой стороной шага в сторону головки цилиндра (марка краски). После установки компонентов клапана наконечник штока крана с пластиковым молотком для обеспечения правильной посадки. (ref-231092-S16357139212006050300000)
Схема №194
Схема №195
Схема №196
Схема №197
Схема №198
Схема №199
Схема №200
Схема №201
Схема №202
Схема №203
Схема №204
Схема №205
Схема №206
Схема №207
Схема №208
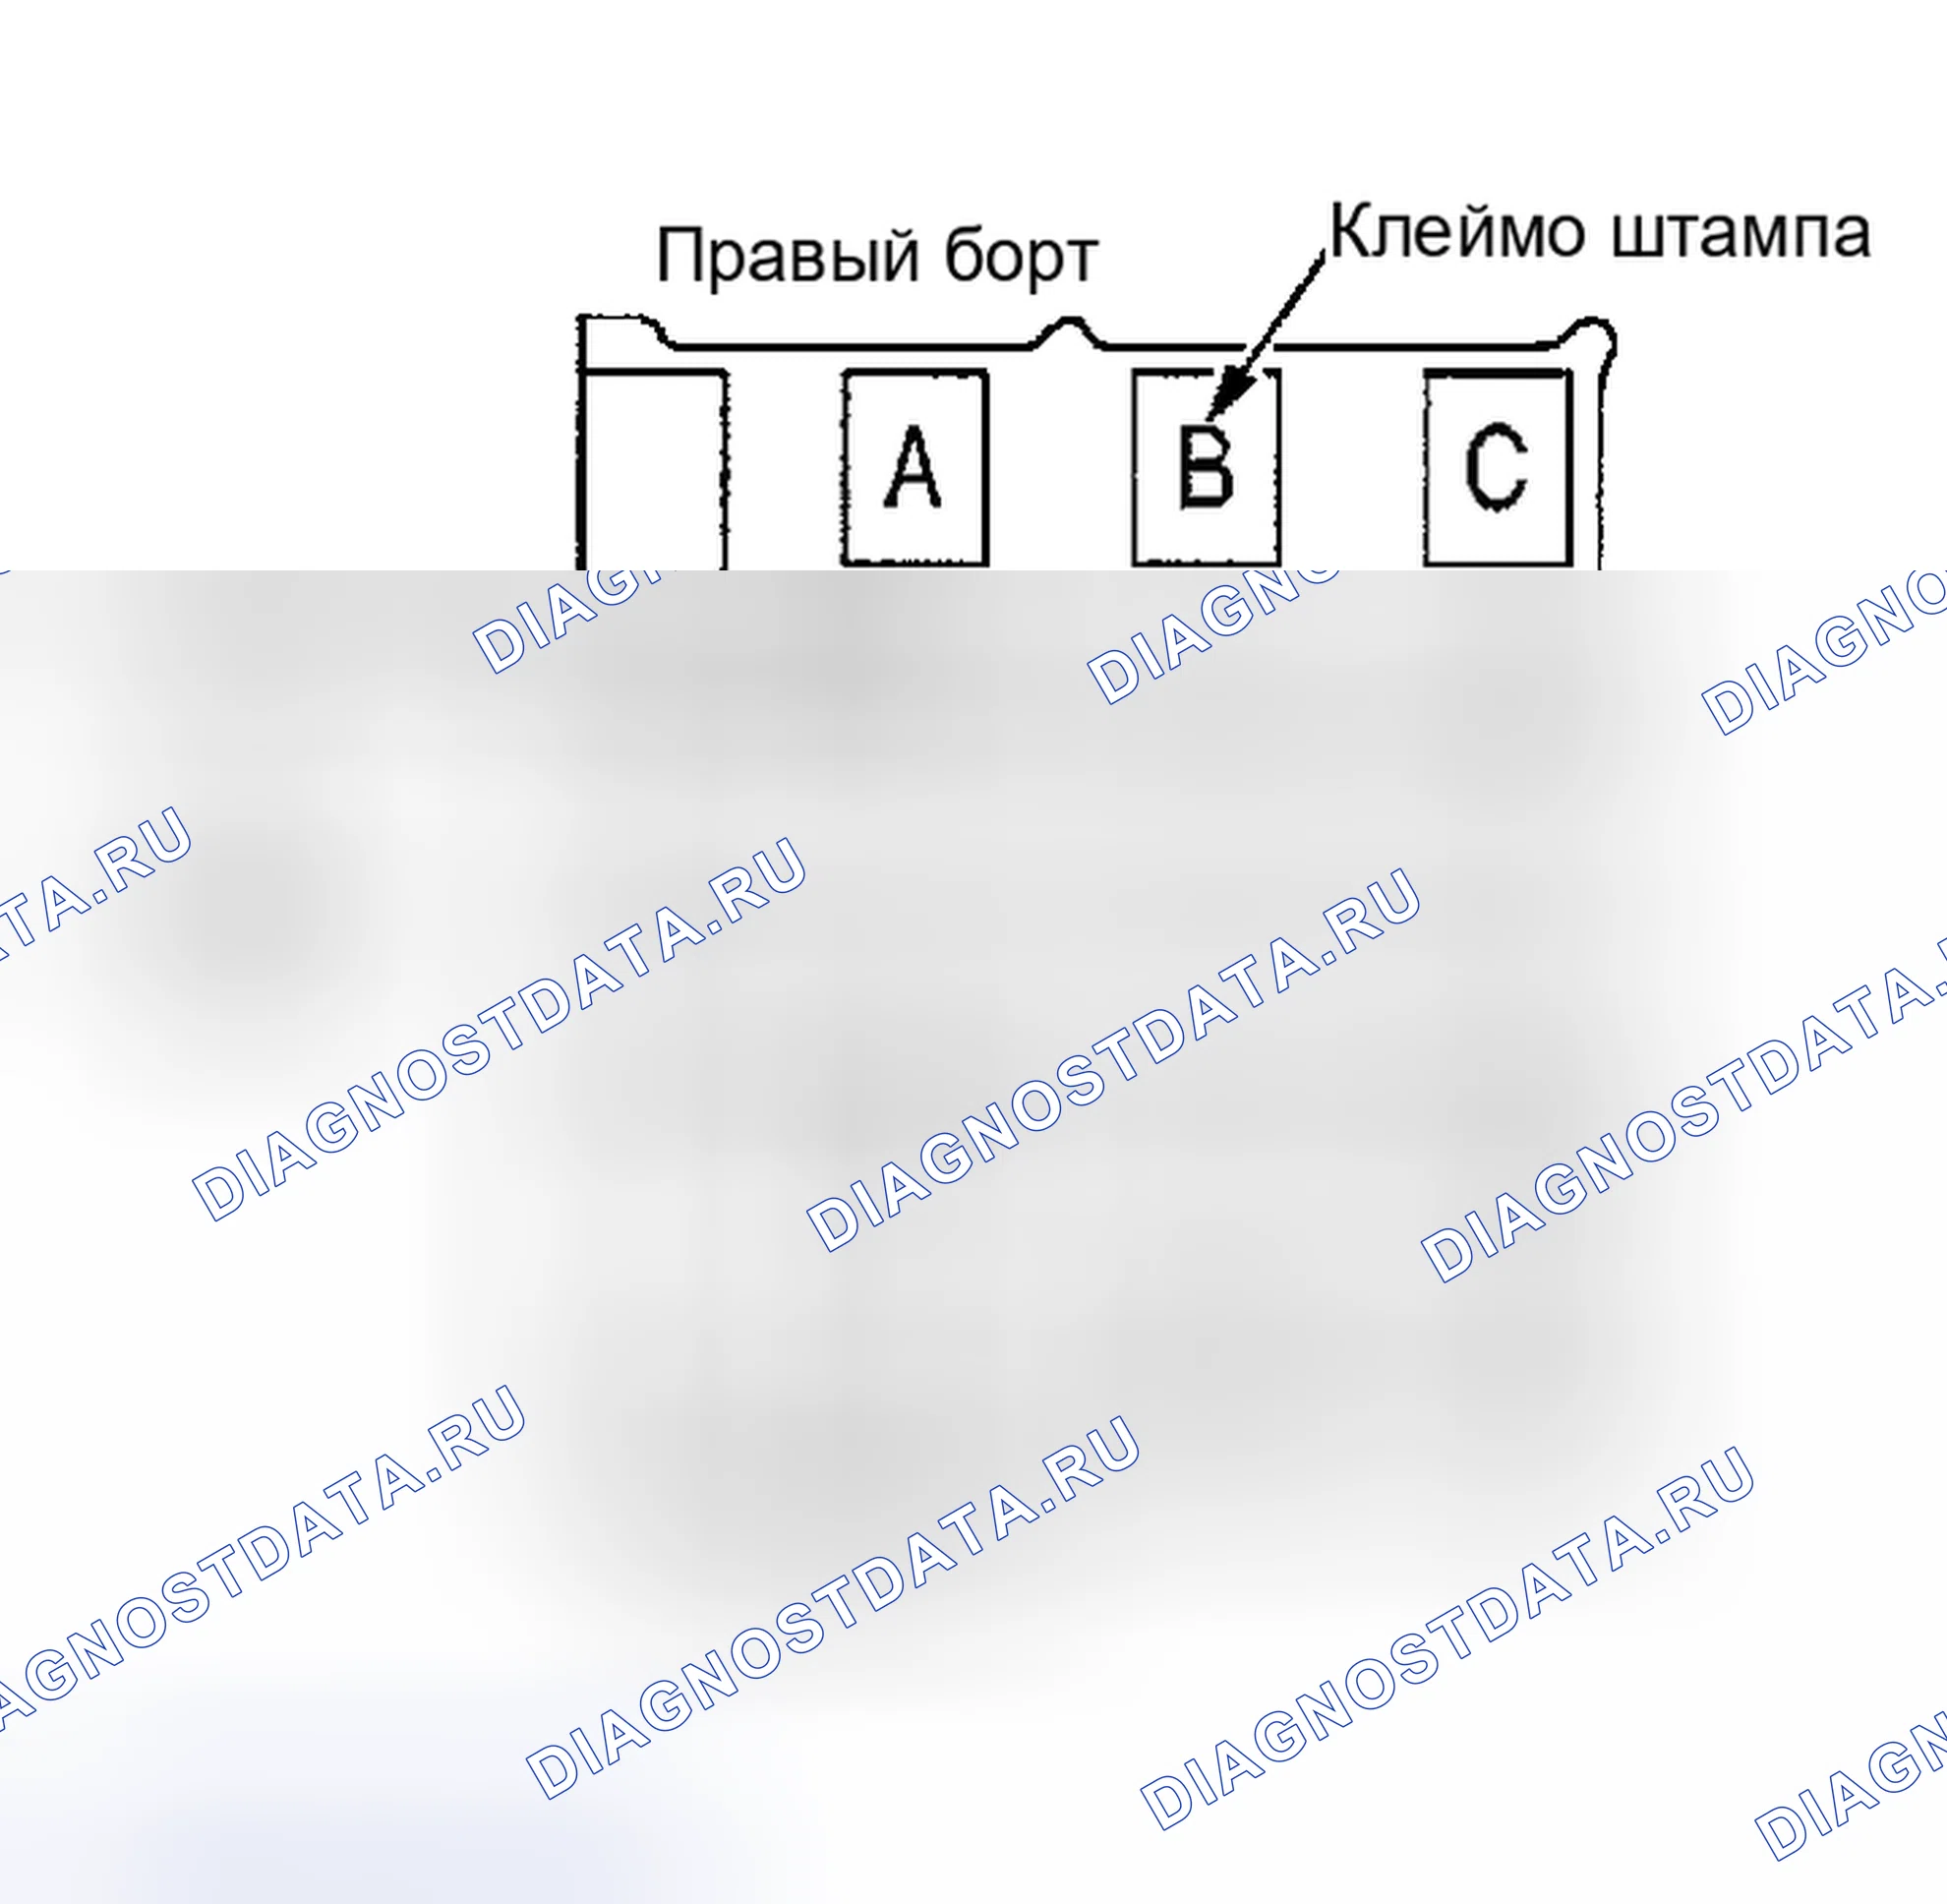
Схема №209
Схема №210
Схема №211
Схема №212
Схема №213
Схема №214
Схема №215
Схема №216
- Перед установкой заднего картера цепи ГРМ удалить скребком старую жидкостную прокладку с сопрягаемой поверхности, также удалить старую жидкостную прокладку с сопрягаемой поверхности блока цилиндров, удалить старую жидкостную прокладку из отверстия под болт и резьбы.
- Перед установкой кулачкового кронштейна удалить старую жидкостную прокладку с сопрягаемой поверхности с помощью скребка.
- Перед установкой прокладки головки цилиндров убедиться, что цилиндр № 1 находится в ВМТ. В это время ключ коленчатого вала должен быть обращен в сторону правого берега.
- Установить головки цилиндров с новыми прокладками. Не вращайте коленчатый и распределительный валы по отдельности, иначе клапаны ударят по головкам поршней. ВНИМАНИЕ: Болты головок цилиндров затягиваются методом стягивания пластиковой зоны. Всякий раз, когда разница в размерах между d1 и d2 превысит предел, заменить их новыми. Предел (d1 - d2): 0,11 мм (0,0043 дюйма) Смазать резьбу и посадочные поверхности болтов новым моторным маслом.
- Установить головку цилиндра снаружи болтов. Порядок затяжки: Затянуть все болты до 98 Н.м (10 кг-м, 72 фут-фунт). Полностью ослабить все болты. Затянуть все болты до 34,3. 44,1 Н.м (3,5. 4,4 кг-м, 26. 32 фут-фунт). Повернуть все болты на 90. 95 градусов по часовой стрелке. Повернуть все болты на 90. 95 градусов по часовой стрелке. Затянуть в численном порядке, показанном на рисунке.
- Установить натяжители цепи распределительного вала с обеих сторон головки цилиндров.
- Установить распределительные валы выпуска и впуска и кронштейны распределительного вала. Распределительный вал впуска имеет метку сверления на монтажном фланце звездочки распределительного вала. Установить ее на стороне впуска. Идентификационные метки присутствуют на распределительных валах. Расположить штифт распределительного вала правого выпускного распределительного вала примерно на 10 o ' часов Левый штифт выпускного распределительного вала примерно на 2 o ' часах
- Перед установкой кронштейнов распределительного вала нанести герметик на сопрягаемую поверхность кронштейна распределительного вала № 1 0.03 мм. См. " " ПОЛОЖЕНИЕ ДЛЯ НАНЕСЕНИЯ ЖИДКОЙ ПРОКЛАДКИ 37 " ",. Использовать оригинальный силиконовый герметик RTV или эквивалент. См. " РЕКОМЕНДУЕМЫЕ ХИМИЧЕСКИЕ ПРОДУКТЫ И ГЕРМЕТИКИ ". Установить кронштейны распределительного вала в их исходные положения. Совместите маркировку штампа, как показано на рисунке. Если какая-либо часть клапана в сборе или проверить контрольные данные зазора. (ref-231092-S40266165612006050300000)(ref-180422-S02321372872005072600000)(ref-231092-S00772324592006050300000)(ref-231092-S34499472492006050300000)
- Установить электромагнитные клапаны управления фазами газораспределения.
- Установить уплотнительные кольца на блок цилиндров.
- Установить уплотнительные кольца на головку цилиндров.
- Нанести герметик на заштрихованную часть заднего корпуса цепи ГРМ. См. " " ПОЛОЖЕНИЕ ДЛЯ НАНЕСЕНИЯ ЖИДКОСТНОЙ ПРОКЛАДКИ " ",. Нанести непрерывный валик жидкостной прокладки на ответную поверхность заднего корпуса цепи ГРМ. Перед установкой протереть выступающий герметик. (ref-231092-S40266165612006050300000)
- Выровняйте корпус цепи заднего ГРМ с помощью штифтов, затем установить на головку и блок цилиндров.
- Затянуть задние болты корпуса цепи. Затянуть болты в числовом порядке, показанном на рисунке, с меньшим крутящим моментом, чем указано. Затянуть болты до указанного крутящего момента, повторяя шаг а выше.
- Переустановите все снятые детали в порядке, обратном снятию.
Схема №217

Схема №218
Схема №219
Схема №220
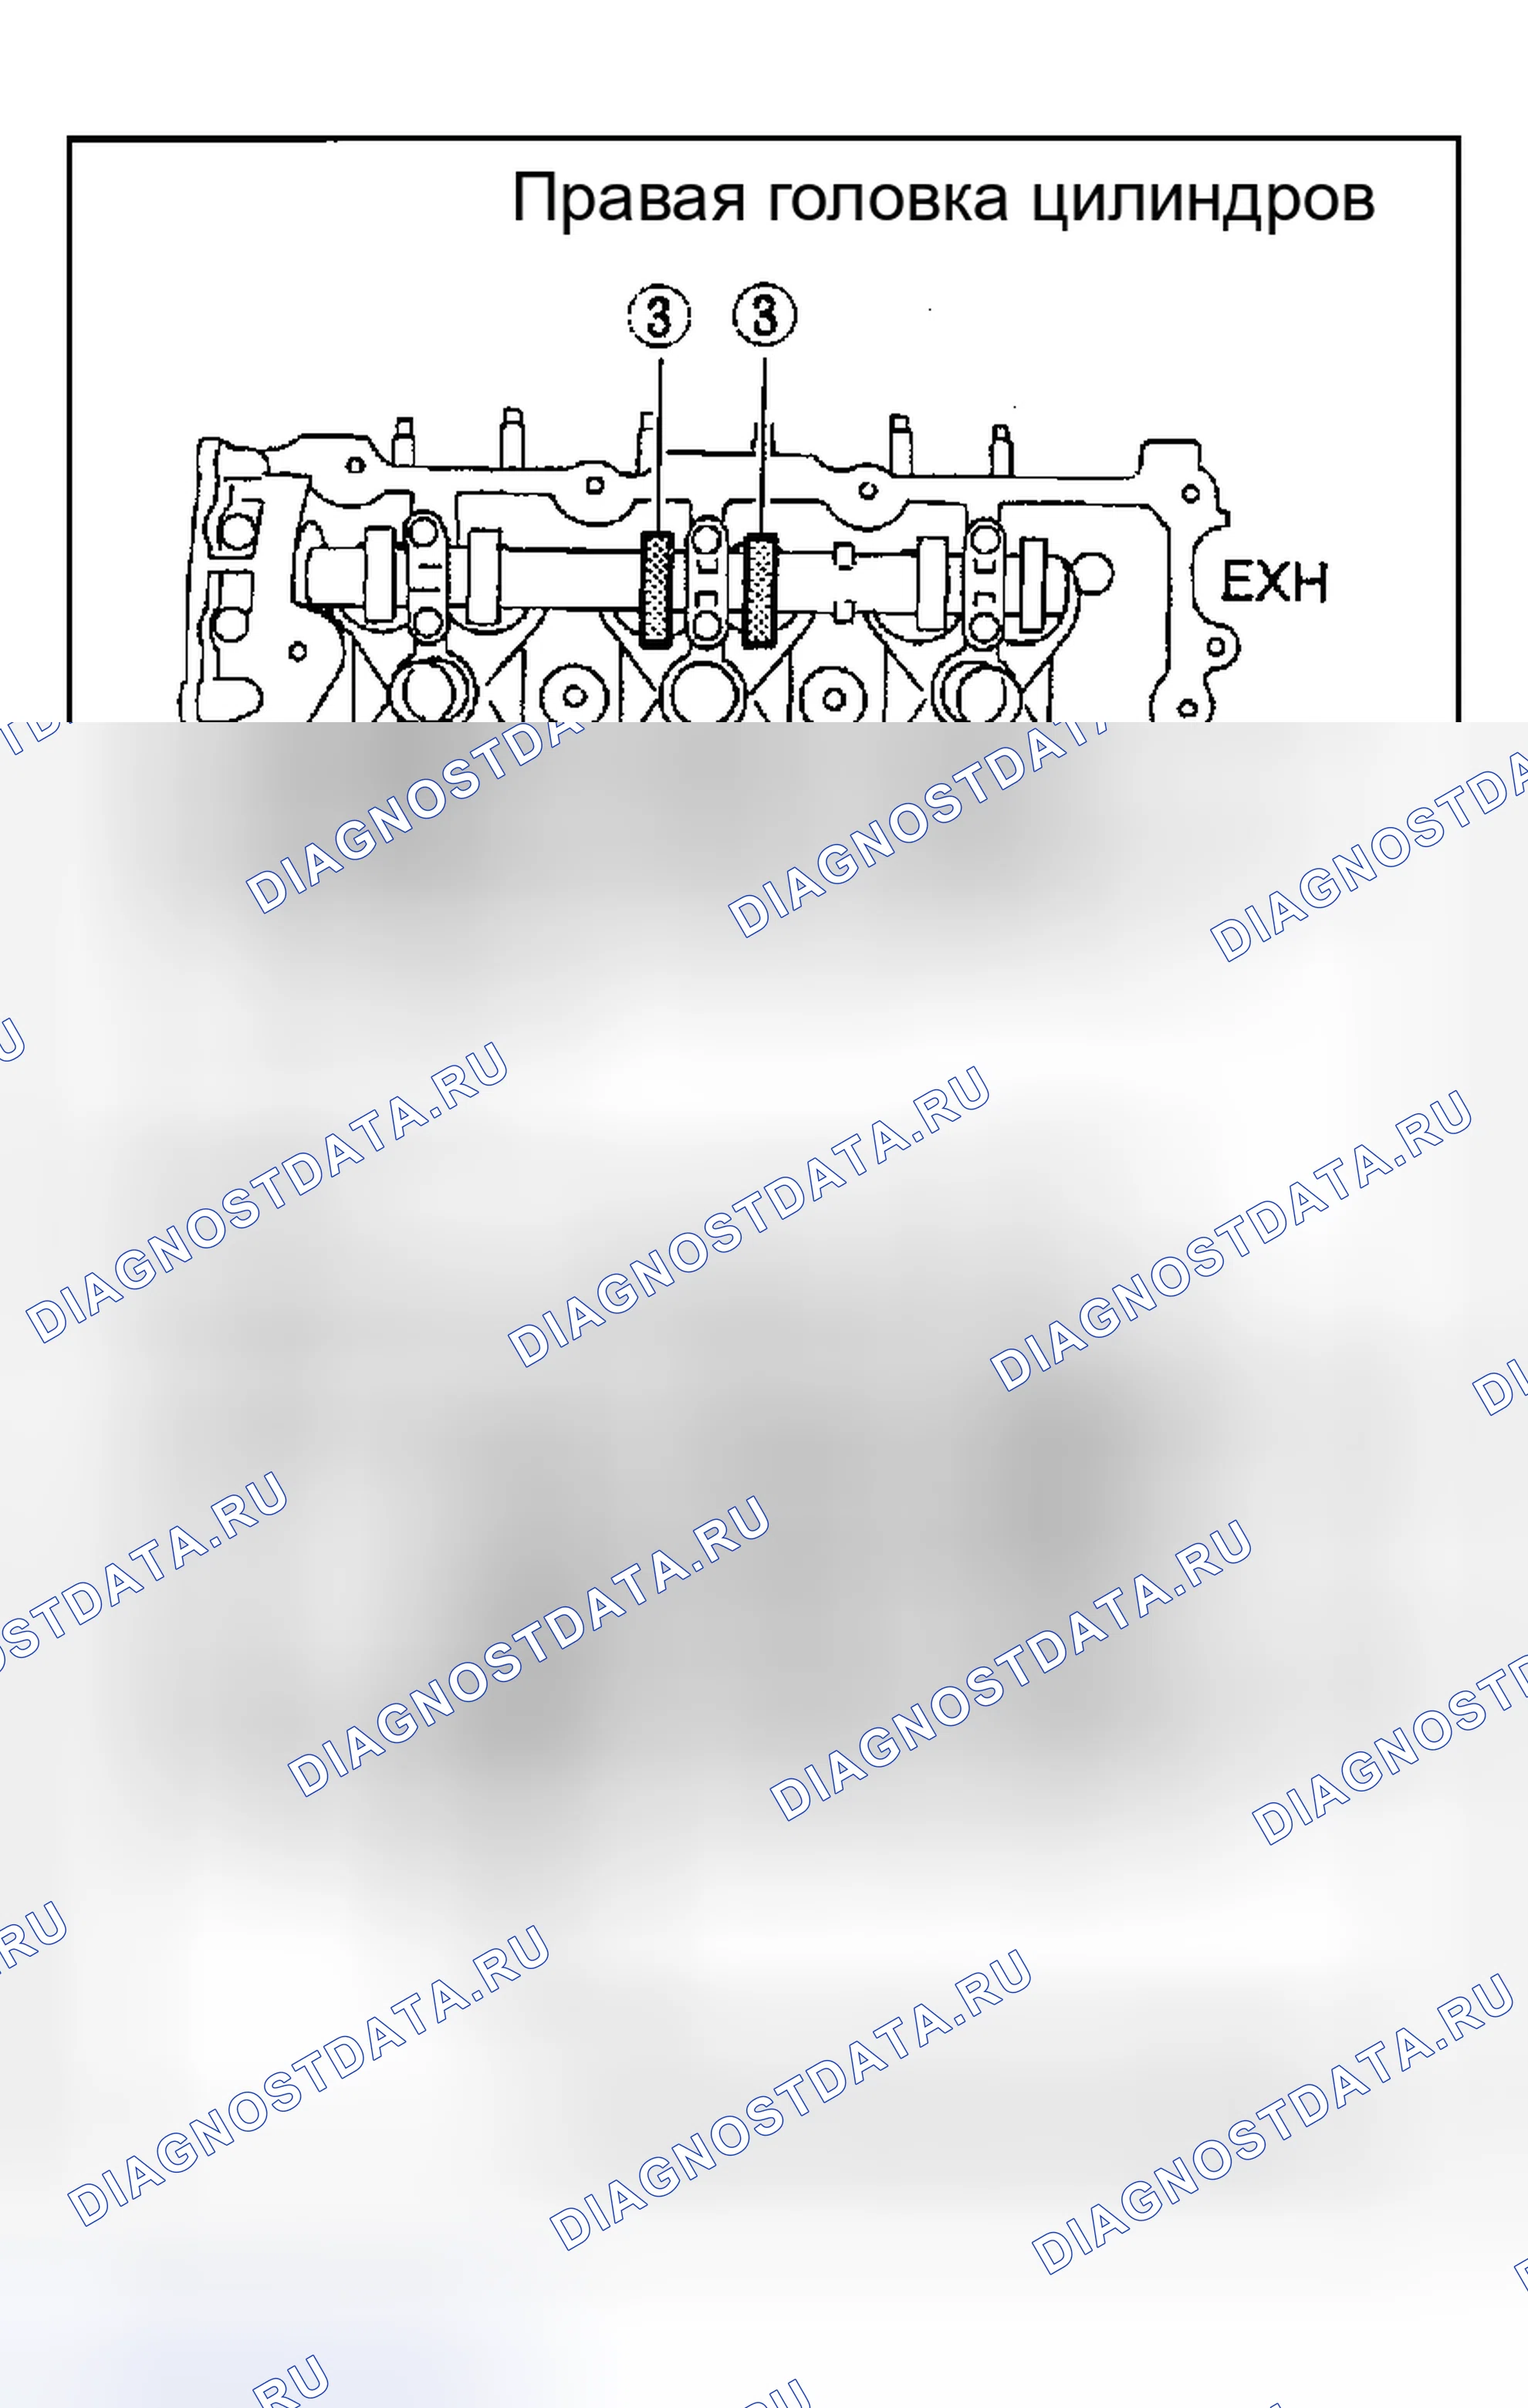
Схема №221
Схема №222
Схема №223
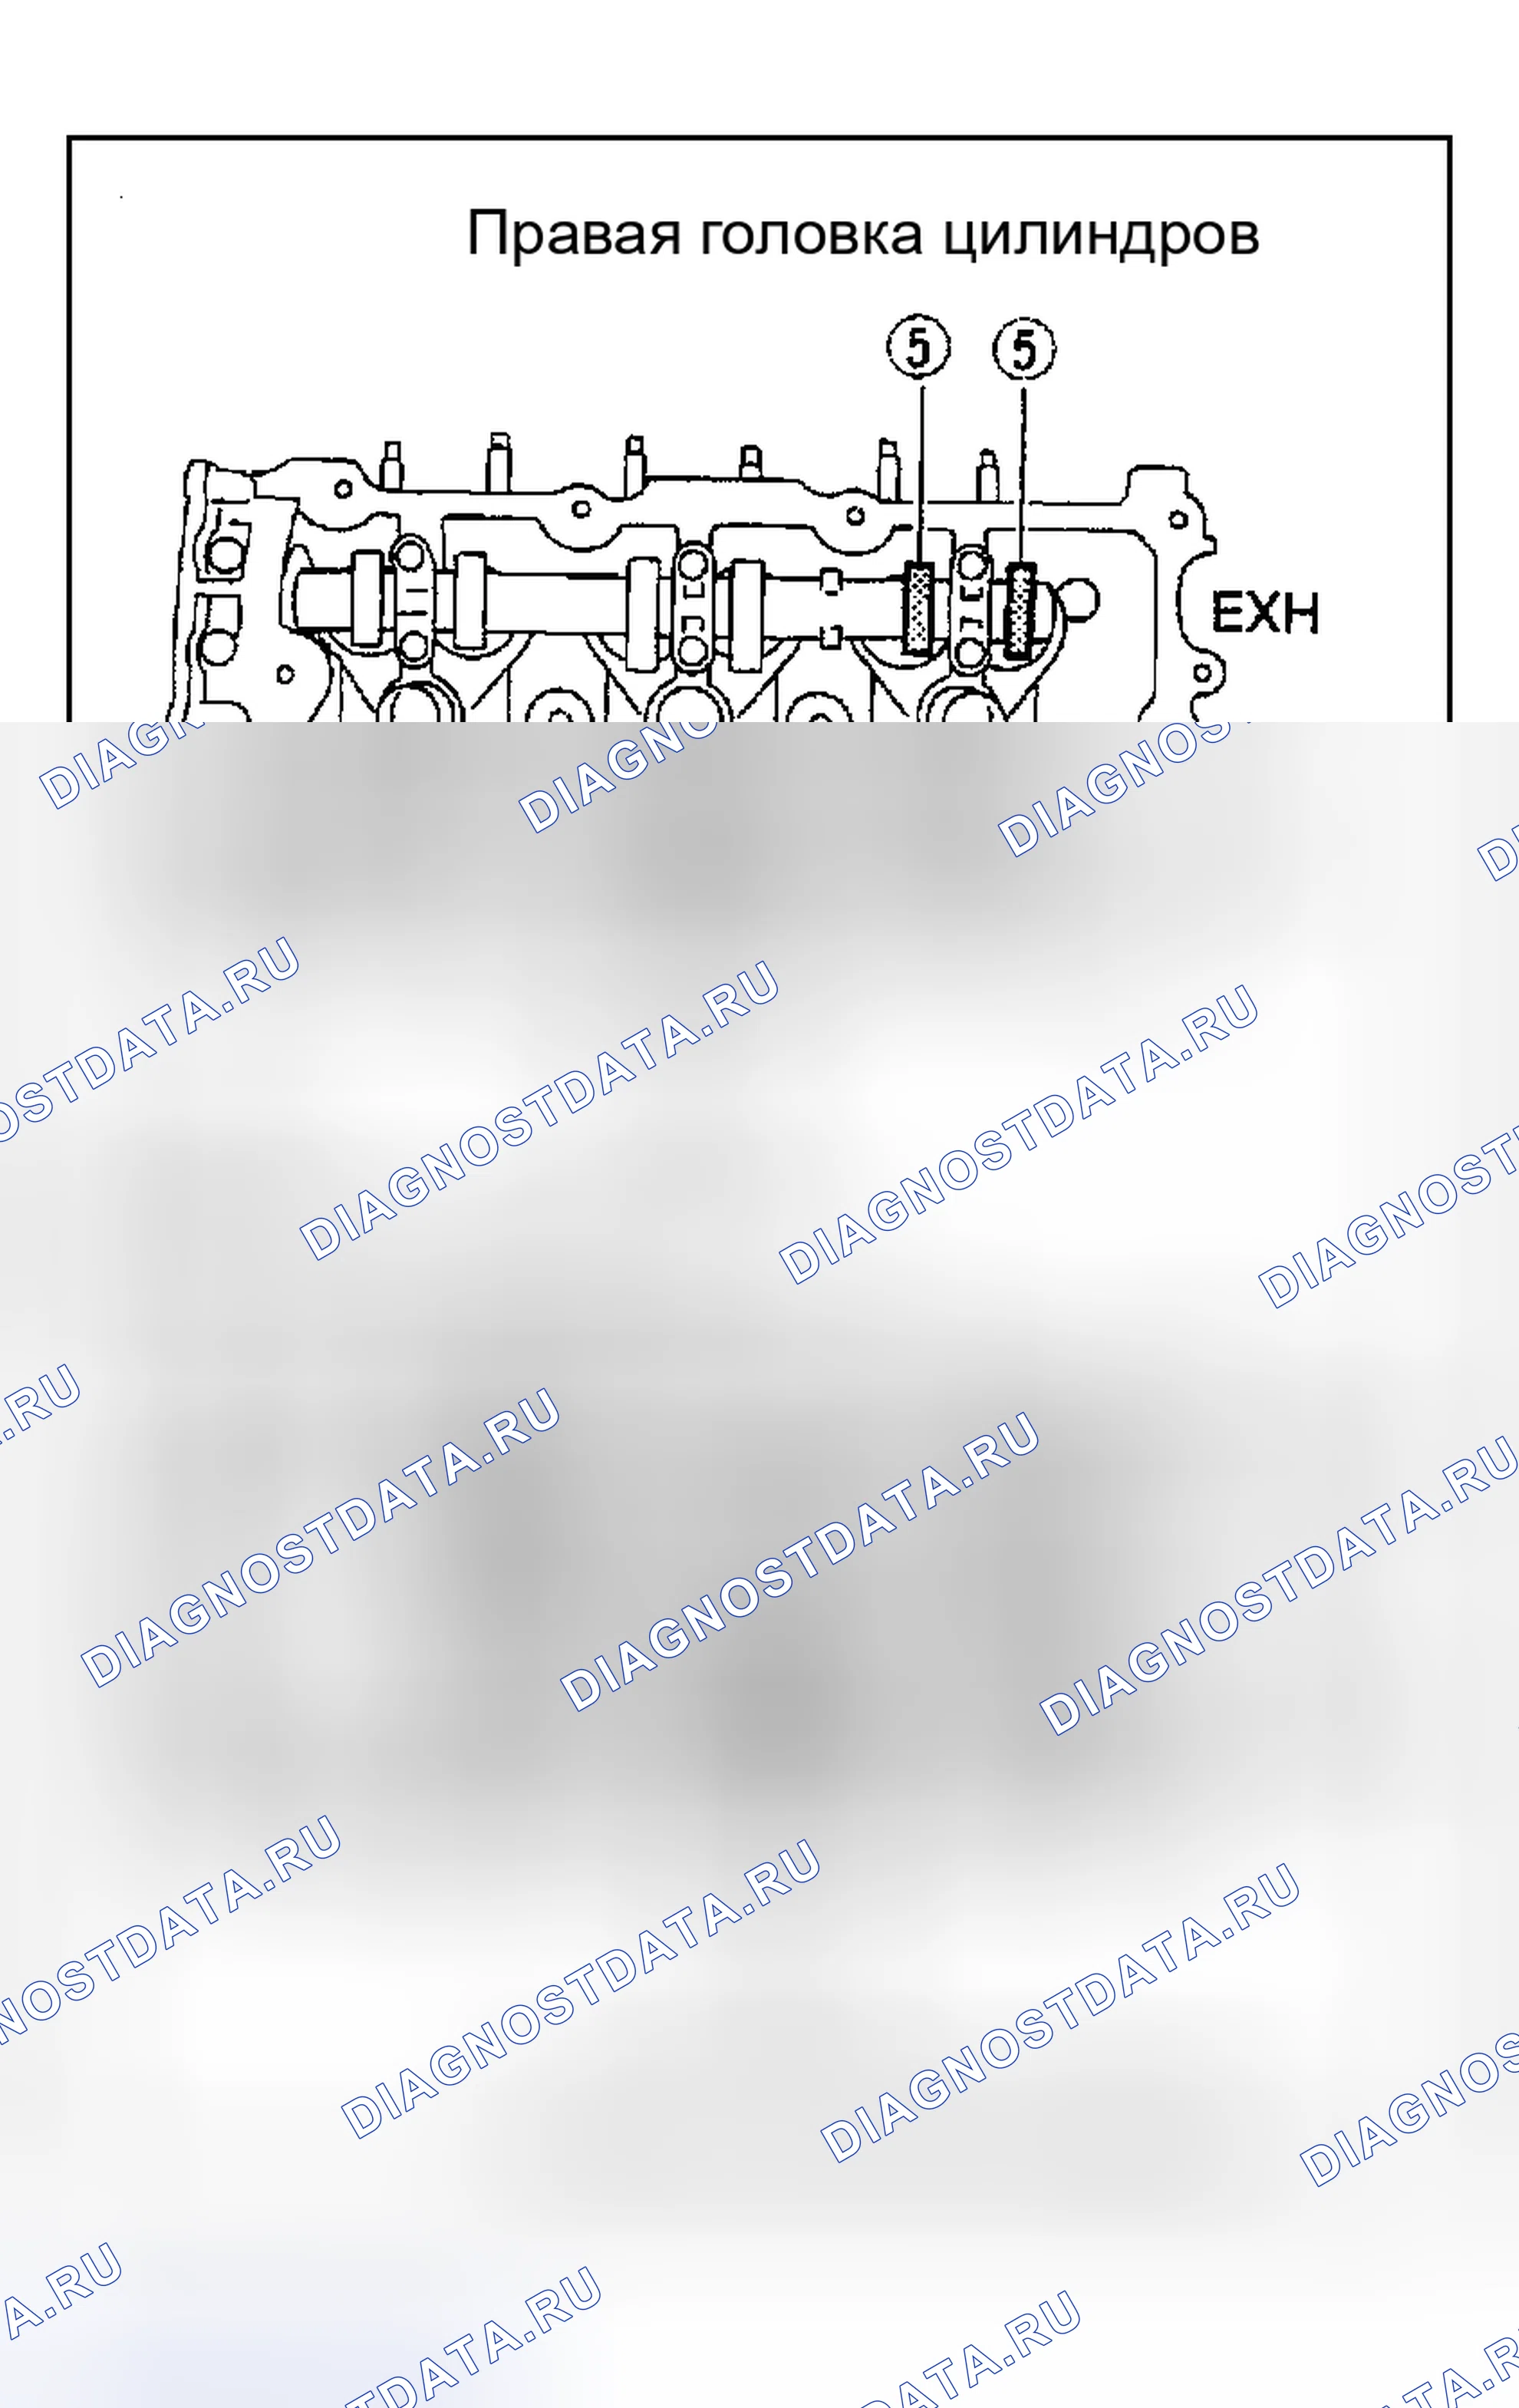
Схема №224
Схема №225
- Снять декоративную крышку.
- Снять воздуховод с корпусом воздухоочистителя, коллекторы, шланги, провода, жгуты, разъемы и так далее.
- Снять коллекторы впускного коллектора.
- Снять катушки зажигания и свечи зажигания.
- Снять правую и левую крышки коромысла.
- Установить цилиндр № 1 в ВМТ на такт его сжатия. Совместите указатель с меткой ВМТ на шкиве коленчатого вала. Проверить, что толкатели клапанов на цилиндре № 1 ослаблены, а толкатели клапанов на № 4 затянуты. Если нет, повернуть коленчатый вал на один оборот (360 °) и выровняйте, как указано выше.
- Проверить только те клапаны, которые показаны на рисунке. Измерить щупом зазор между подъемником клапана и распределительным валом. Записать все измерения зазора клапана, которые не соответствуют спецификации. Они будут использованы позже для определения требуемой сменной регулировочной прокладки. Зазор клапана для проверки (холодный): Впуск 0,26-0,34 мм (0 010-0 013 дюйма) Выпуск 0,29-0,37 мм (0 011-0 015 дюйма)
- Провернуть коленчатый вал на 240 ° и выровнять, как указано выше.
- Установить цилиндр № 3 при ВМТ на такт его сжатия.
- Проверить только те клапаны, которые показаны на рисунке.
- Провернуть коленчатый вал на 240 ° и выровнять, как указано выше.
- Установить цилиндр № 5 в ВМТ на такт его сжатия.
- Проверить только те клапаны, которые показаны на рисунке.
- Если все зазоры клапанов соответствуют спецификации, установить следующие детали. Если они не соответствуют спецификации, отрегулировать зазоры клапанов. Коллекторы впускного коллектора Rh и Lh крышки коромысла Все свечи зажигания Все катушки зажигания
Зазор со стороны поршневого кольца
Боковой зазор
Верхнее кольцо
0 045-0 080 мм (0,0018-0,0031 дюйма)
2-е кольцо
0 030-0 070 мм (0,0012-0,0028 дюйма)
Масляное кольцо
0 065-0 135 мм (0,0026-0,0053 дюйма)
Максимальный предел бокового зазора
Верхнее кольцо 0,11 мм (0,0043 дюйма)
2-е кольцо 0,1 мм (0 004 дюйма)
Схема №226
При несоответствии заменить поршневое кольцо, если зазор превышает максимальный предел, новым - заменить поршень.
Концевой зазора поршневого кольца
Концевой зазор
Верхнее кольцо 0,23-0,33 мм (0,0091-0,0130 дюйма)
2-е кольцо 0,33-0,48 мм (0,0130- 0,0189 дюйма)
Масляное кольцо 0,20-0,80 мм (0,0079-0,0315 дюйма)
Максимальный предел зазора между кольцами
Верхнее кольцо 0,54 мм (0,0213 дюйма)
2-е кольцо 0,80 мм (0,0315 дюйма)
Масляное кольцо 0,50 мм (0,0197 дюйма)
Схема №227
Если не соответствует спецификации, заменить поршневое кольцо. Если зазор все еще превышает предел даже с новым кольцом, сделайте следующее. Восстановить цилиндр и использовать негабаритные поршень и поршневые кольца.
См. SDS (" ПОРШЕНЬ, ПОРШНЕВОЕ КОЛЬЦО И ПОРШНЕВОЙ ПАЛЕЦ "). (ref-231092-S32887574952006050300000)
- При замене поршня проверить поверхность блока цилиндров на наличие царапин или заеданий. Если обнаружены царапины или заедания, отточите или заменить блок цилиндров.
Изгиб и кручение шатуна
Изгиб
Предел 0,15 мм (0,0059 дюйма)
На 100 мм (3,94 дюйма) длины
Скрученность
Предел 0,30 мм (0,0118 дюйма)
На 100 мм (3,94 дюйма) длины
Если она превышает предельную, заменить шатун в сборе.
Схема №228
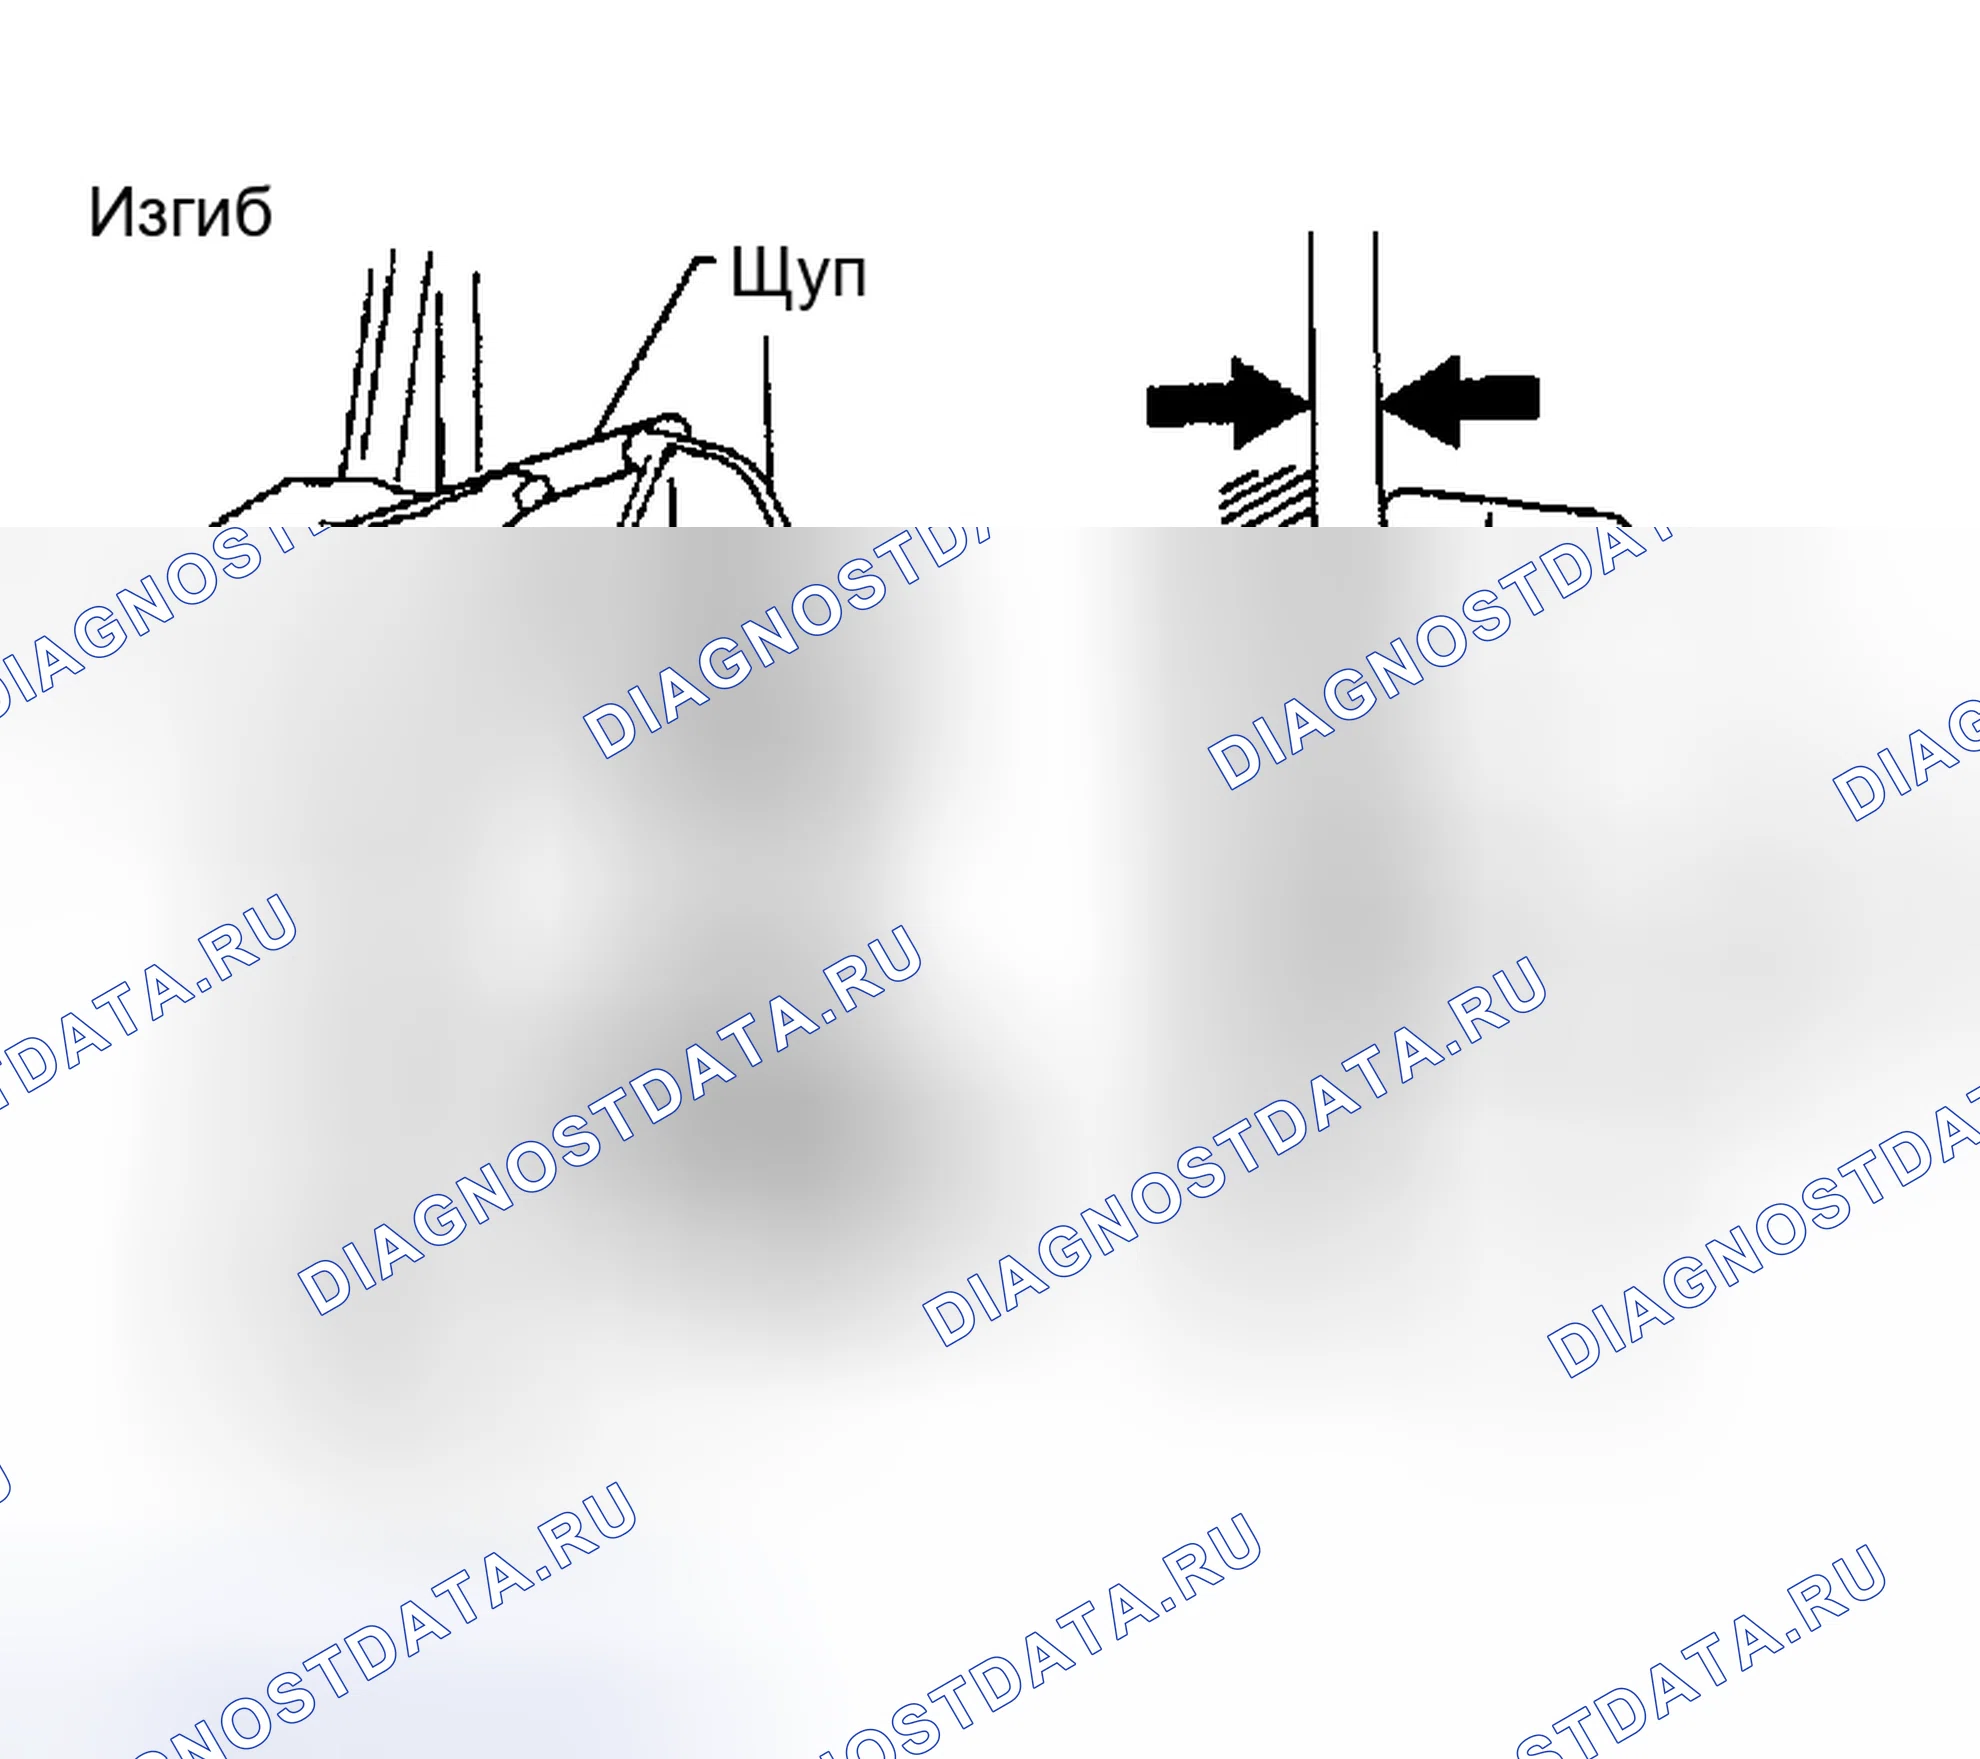
Схема №229
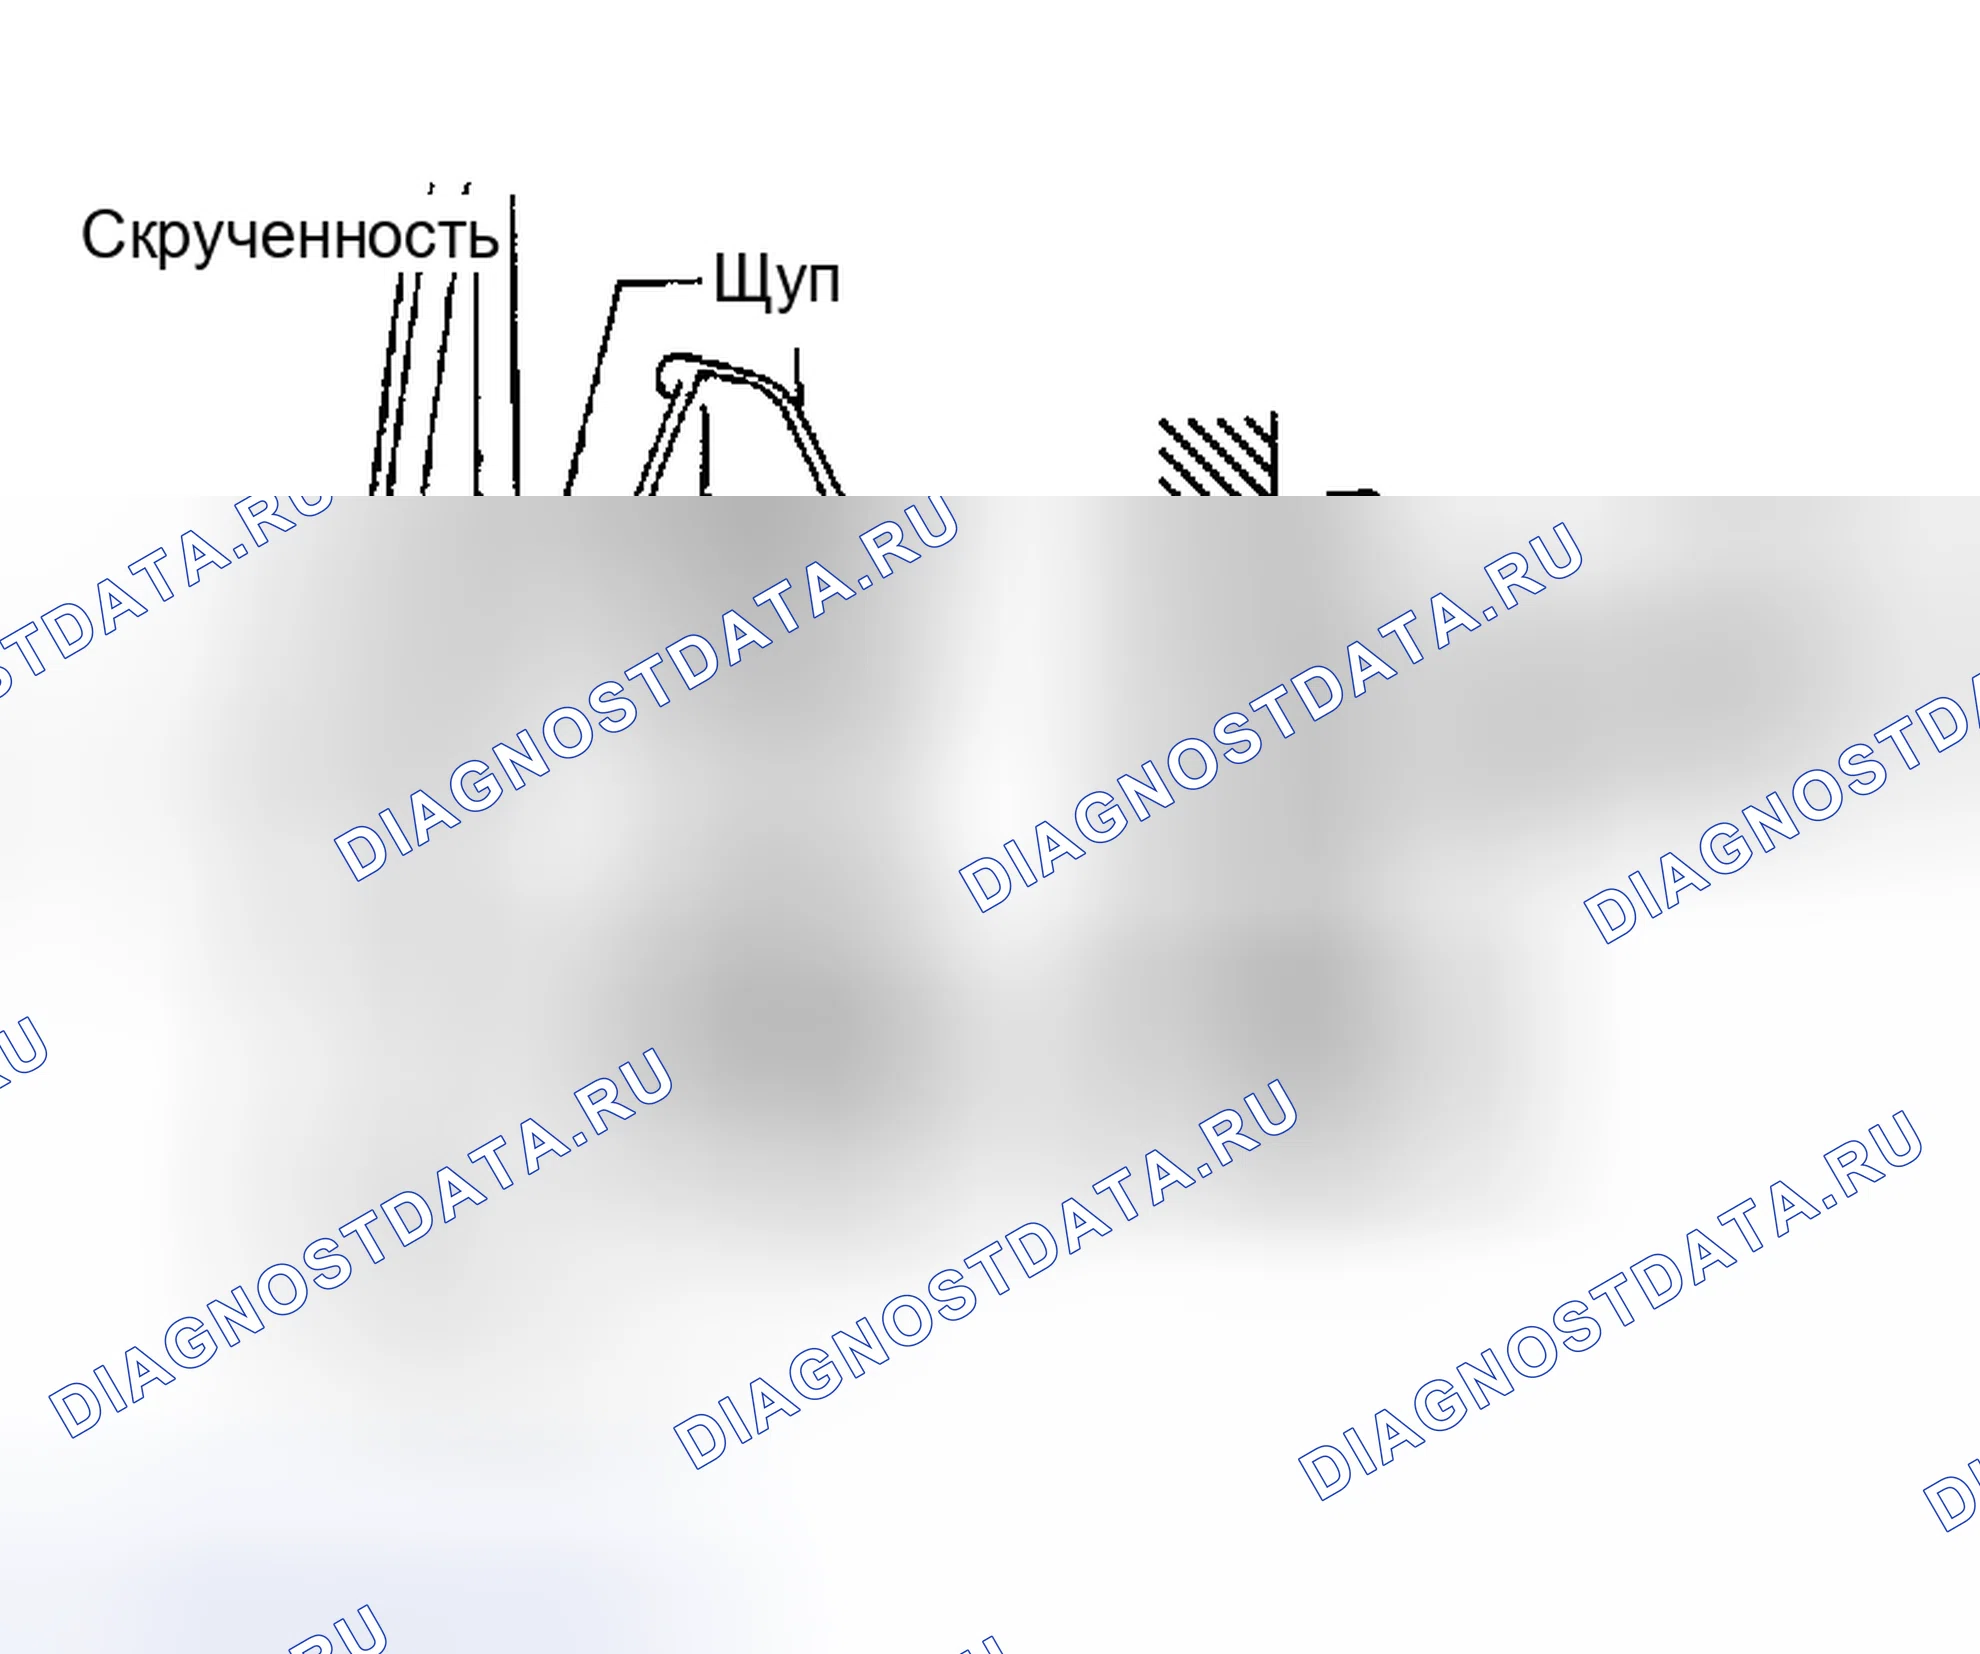
Схема №230
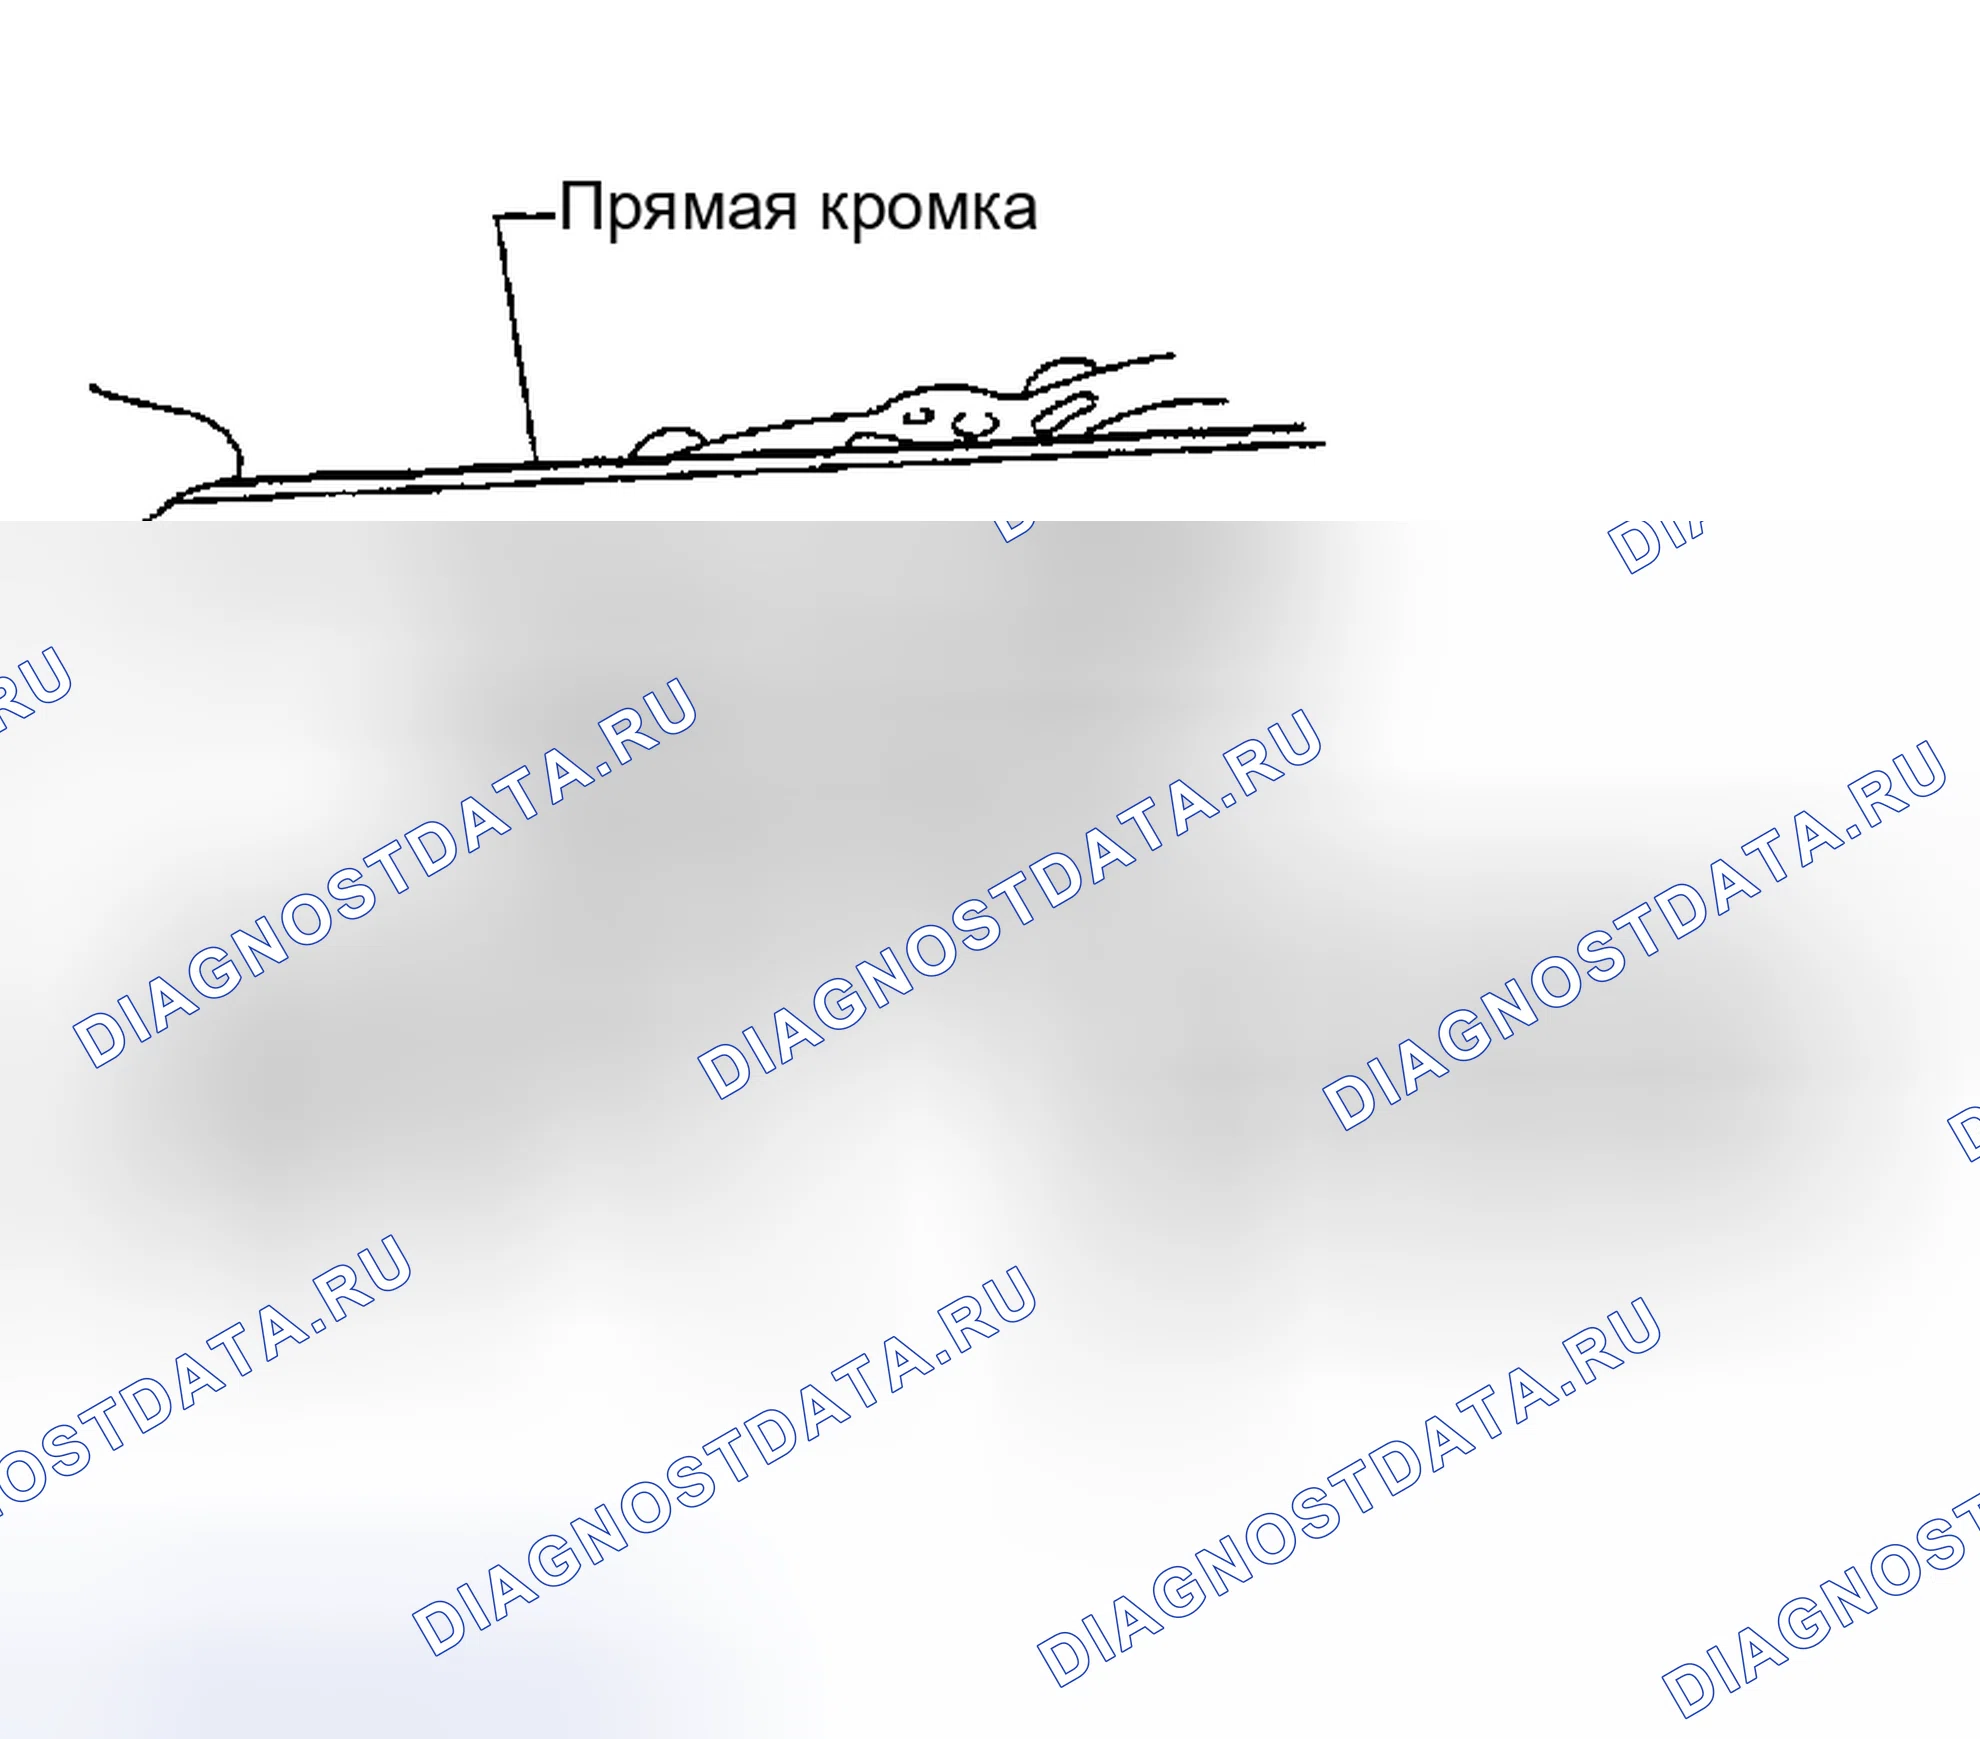
- Очистить верхнюю поверхность блока цилиндров. Использовать надежную прямую кромку и щуп для проверки плоскостности поверхности блока цилиндров. Проверить по шести позициям, показанным на рисунке. Предел деформации: 0,10 мм (0,0039 дюйма)
- Если он не соответствует спецификации, выполнить его повторную обработку. Предел для повторной обработки блока цилиндров определяется повторной обработкой поверхности головки цилиндров в двигателе. Предел повторной обработки: Количество повторной обработки поверхности головки цилиндров составляет " A ". Количество повторной обработки поверхности блока цилиндров составляет " B ". Максимальный предел следующий: A + B = 0,2 мм (0 008 дюйма) Номинальная высота блока цилиндров от центра коленчатого вала: 214.95-215.05 мм (8.4626-8.4665 дюйма) См. (ref-231092-S01531308522006050300000)
- При необходимости заменить блок цилиндров.
Схема №231
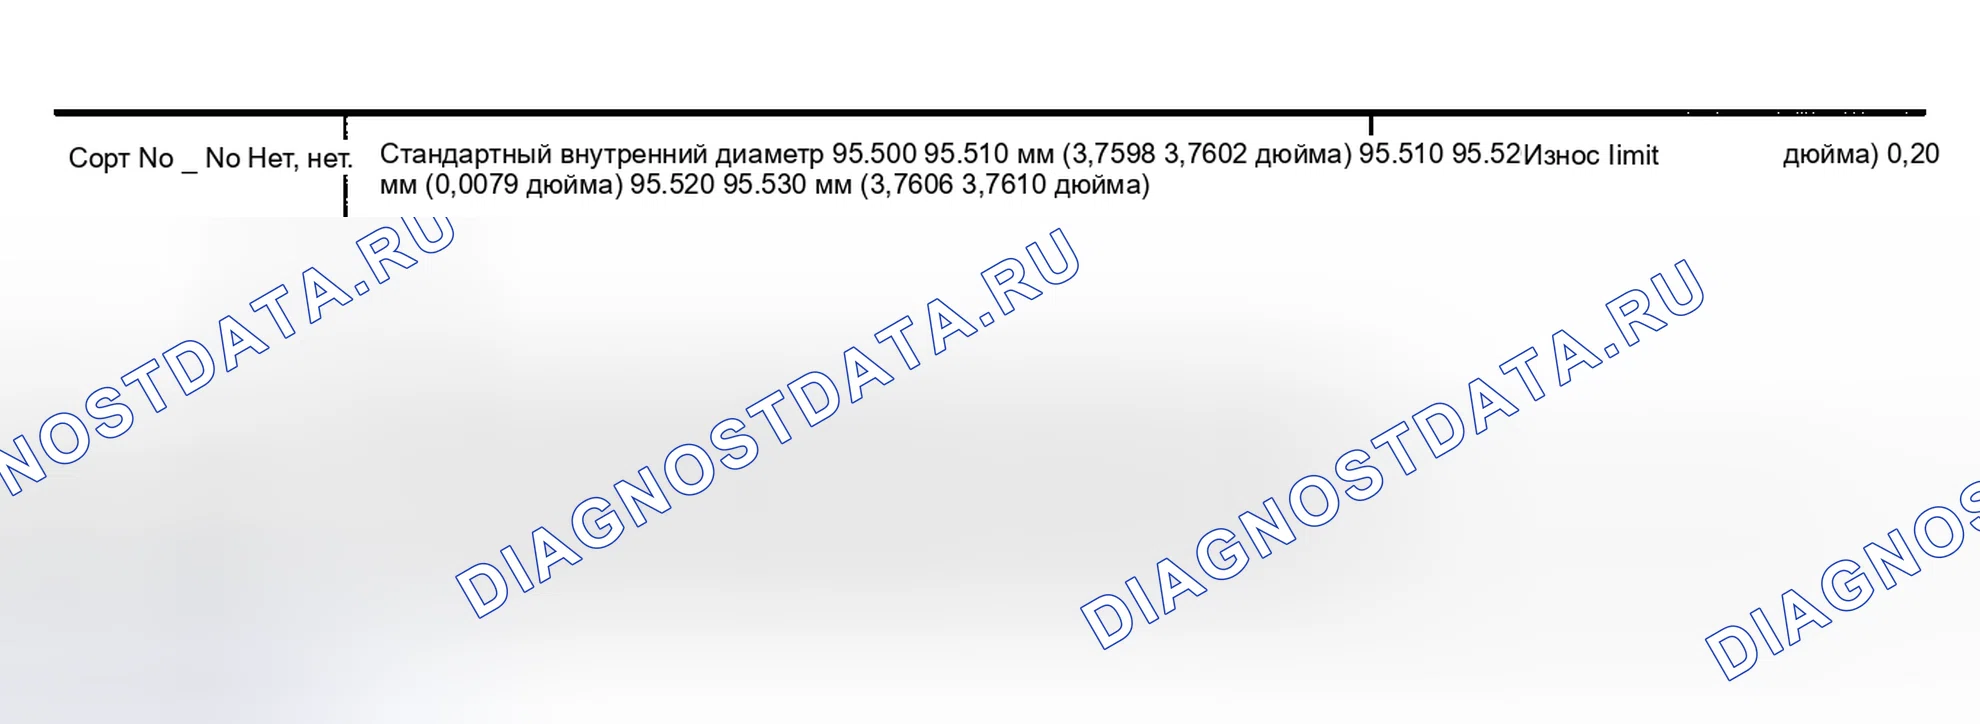
Схема №232

Схема №233
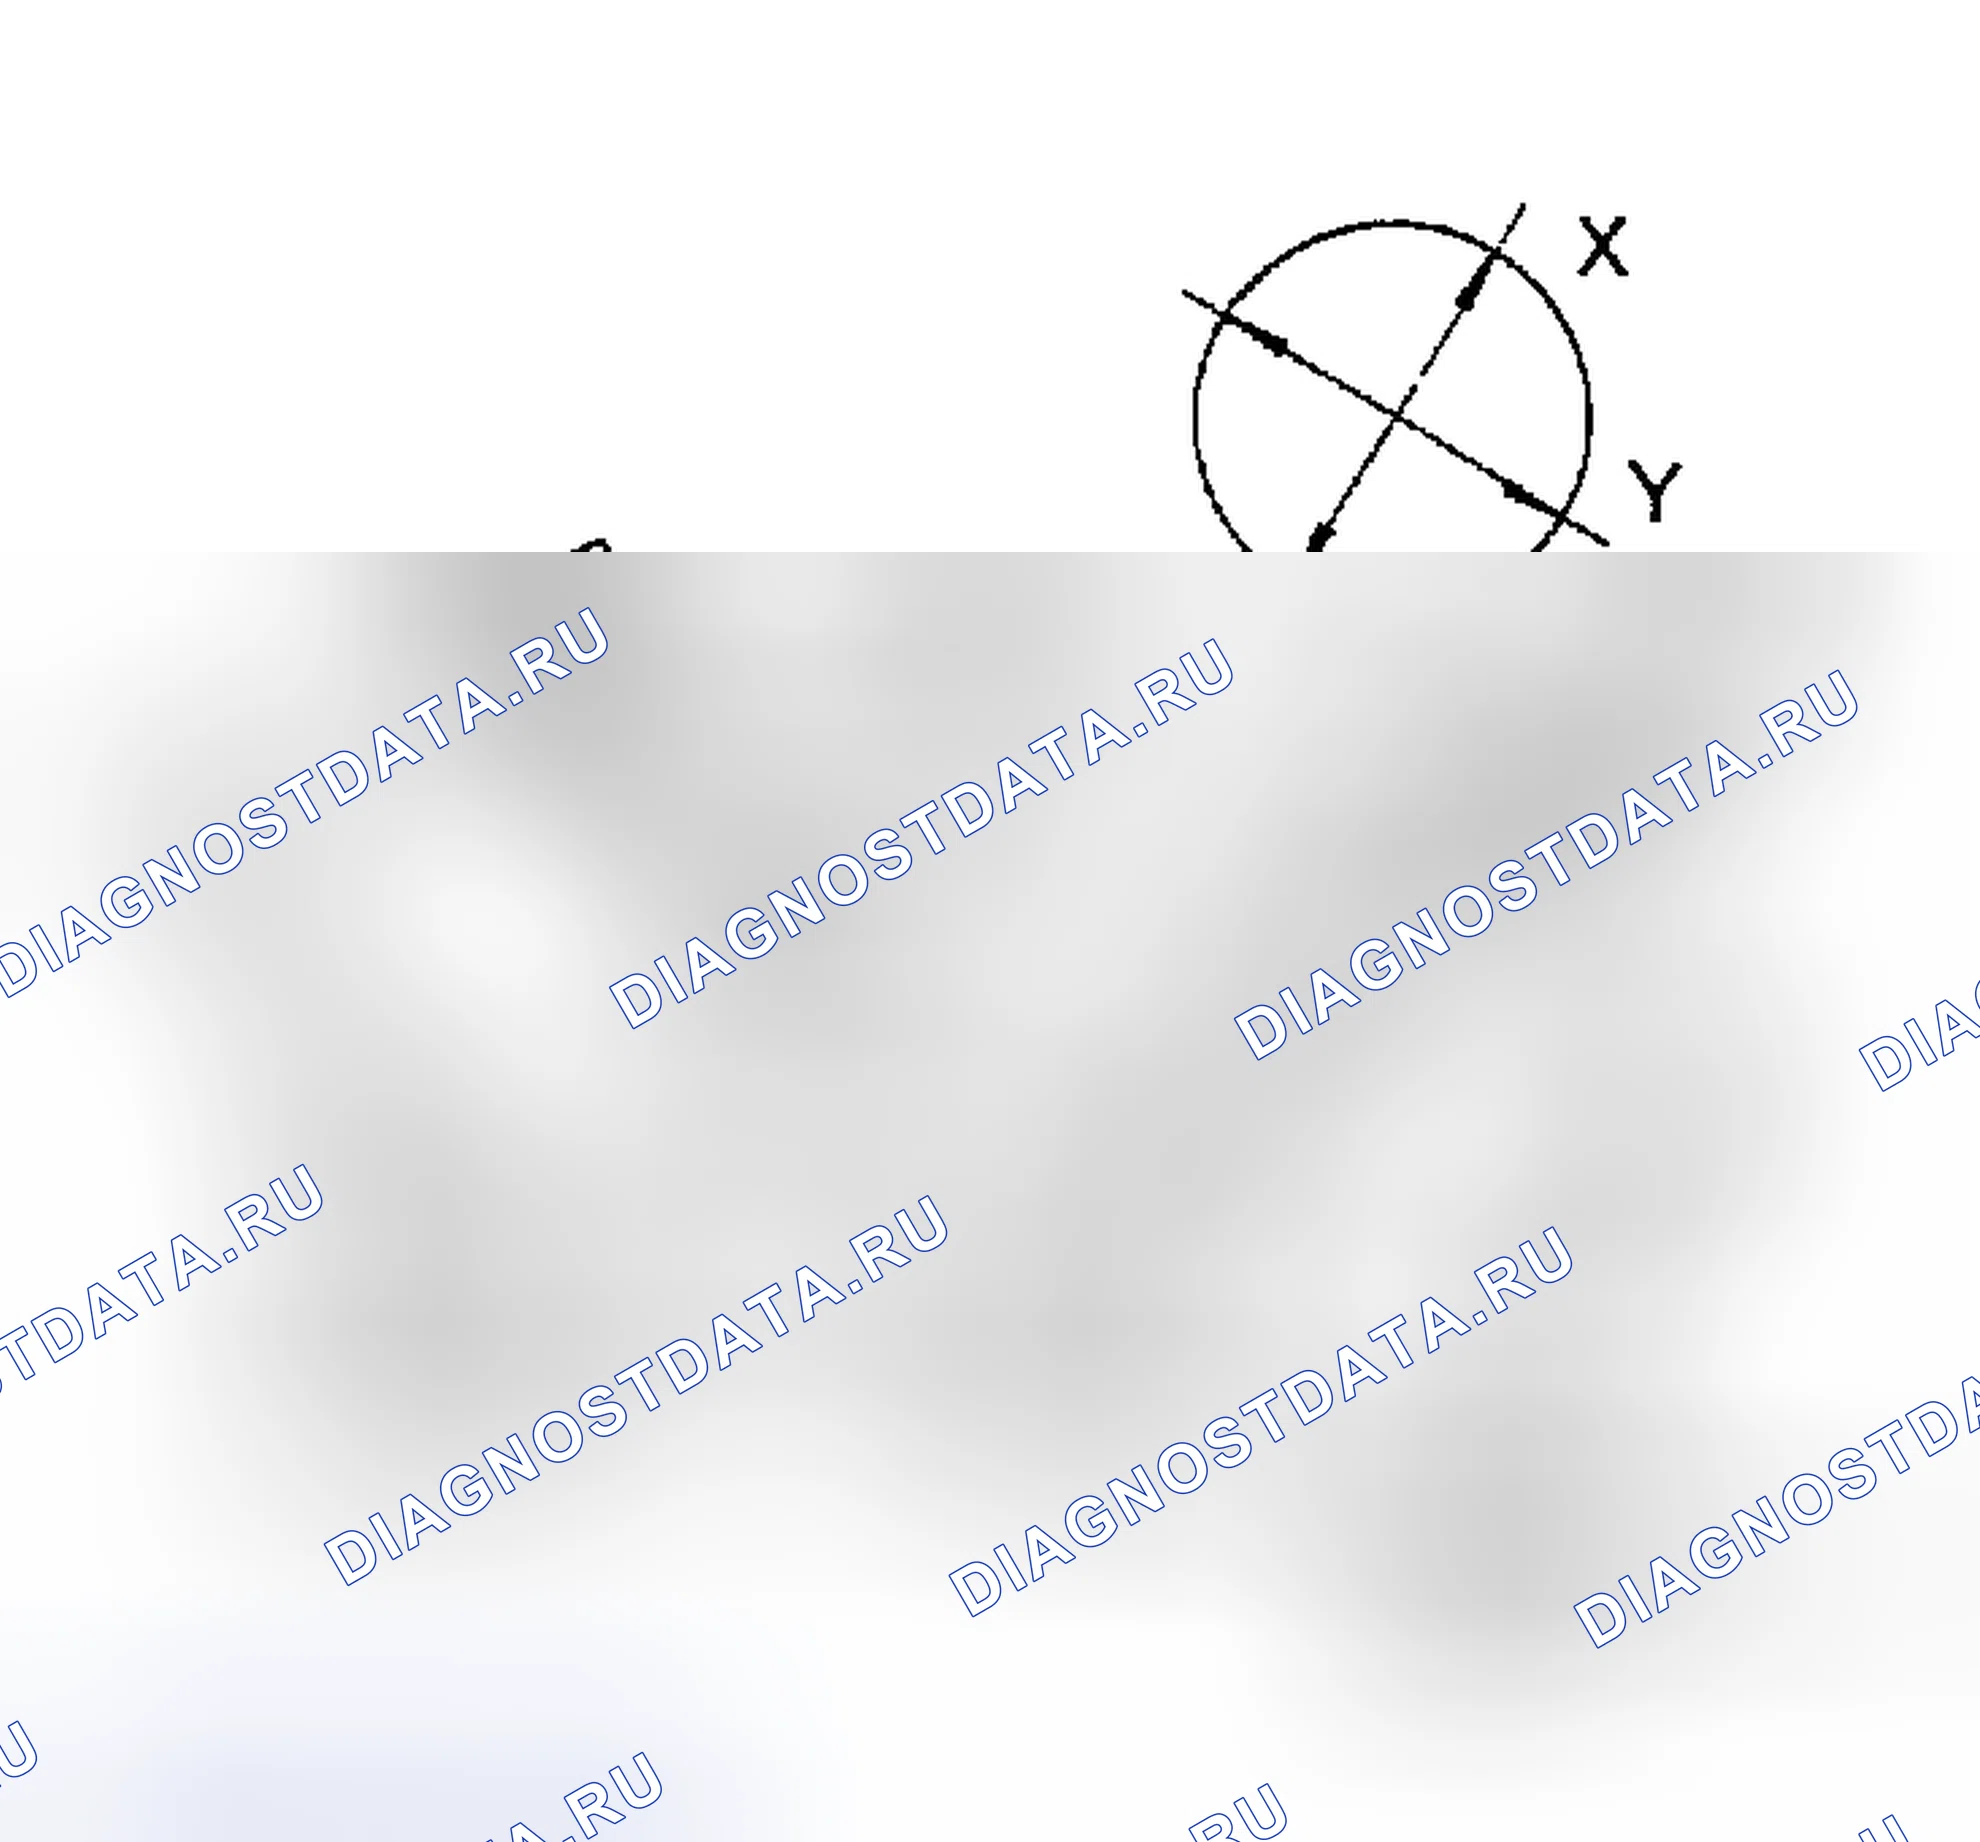
Схема №234
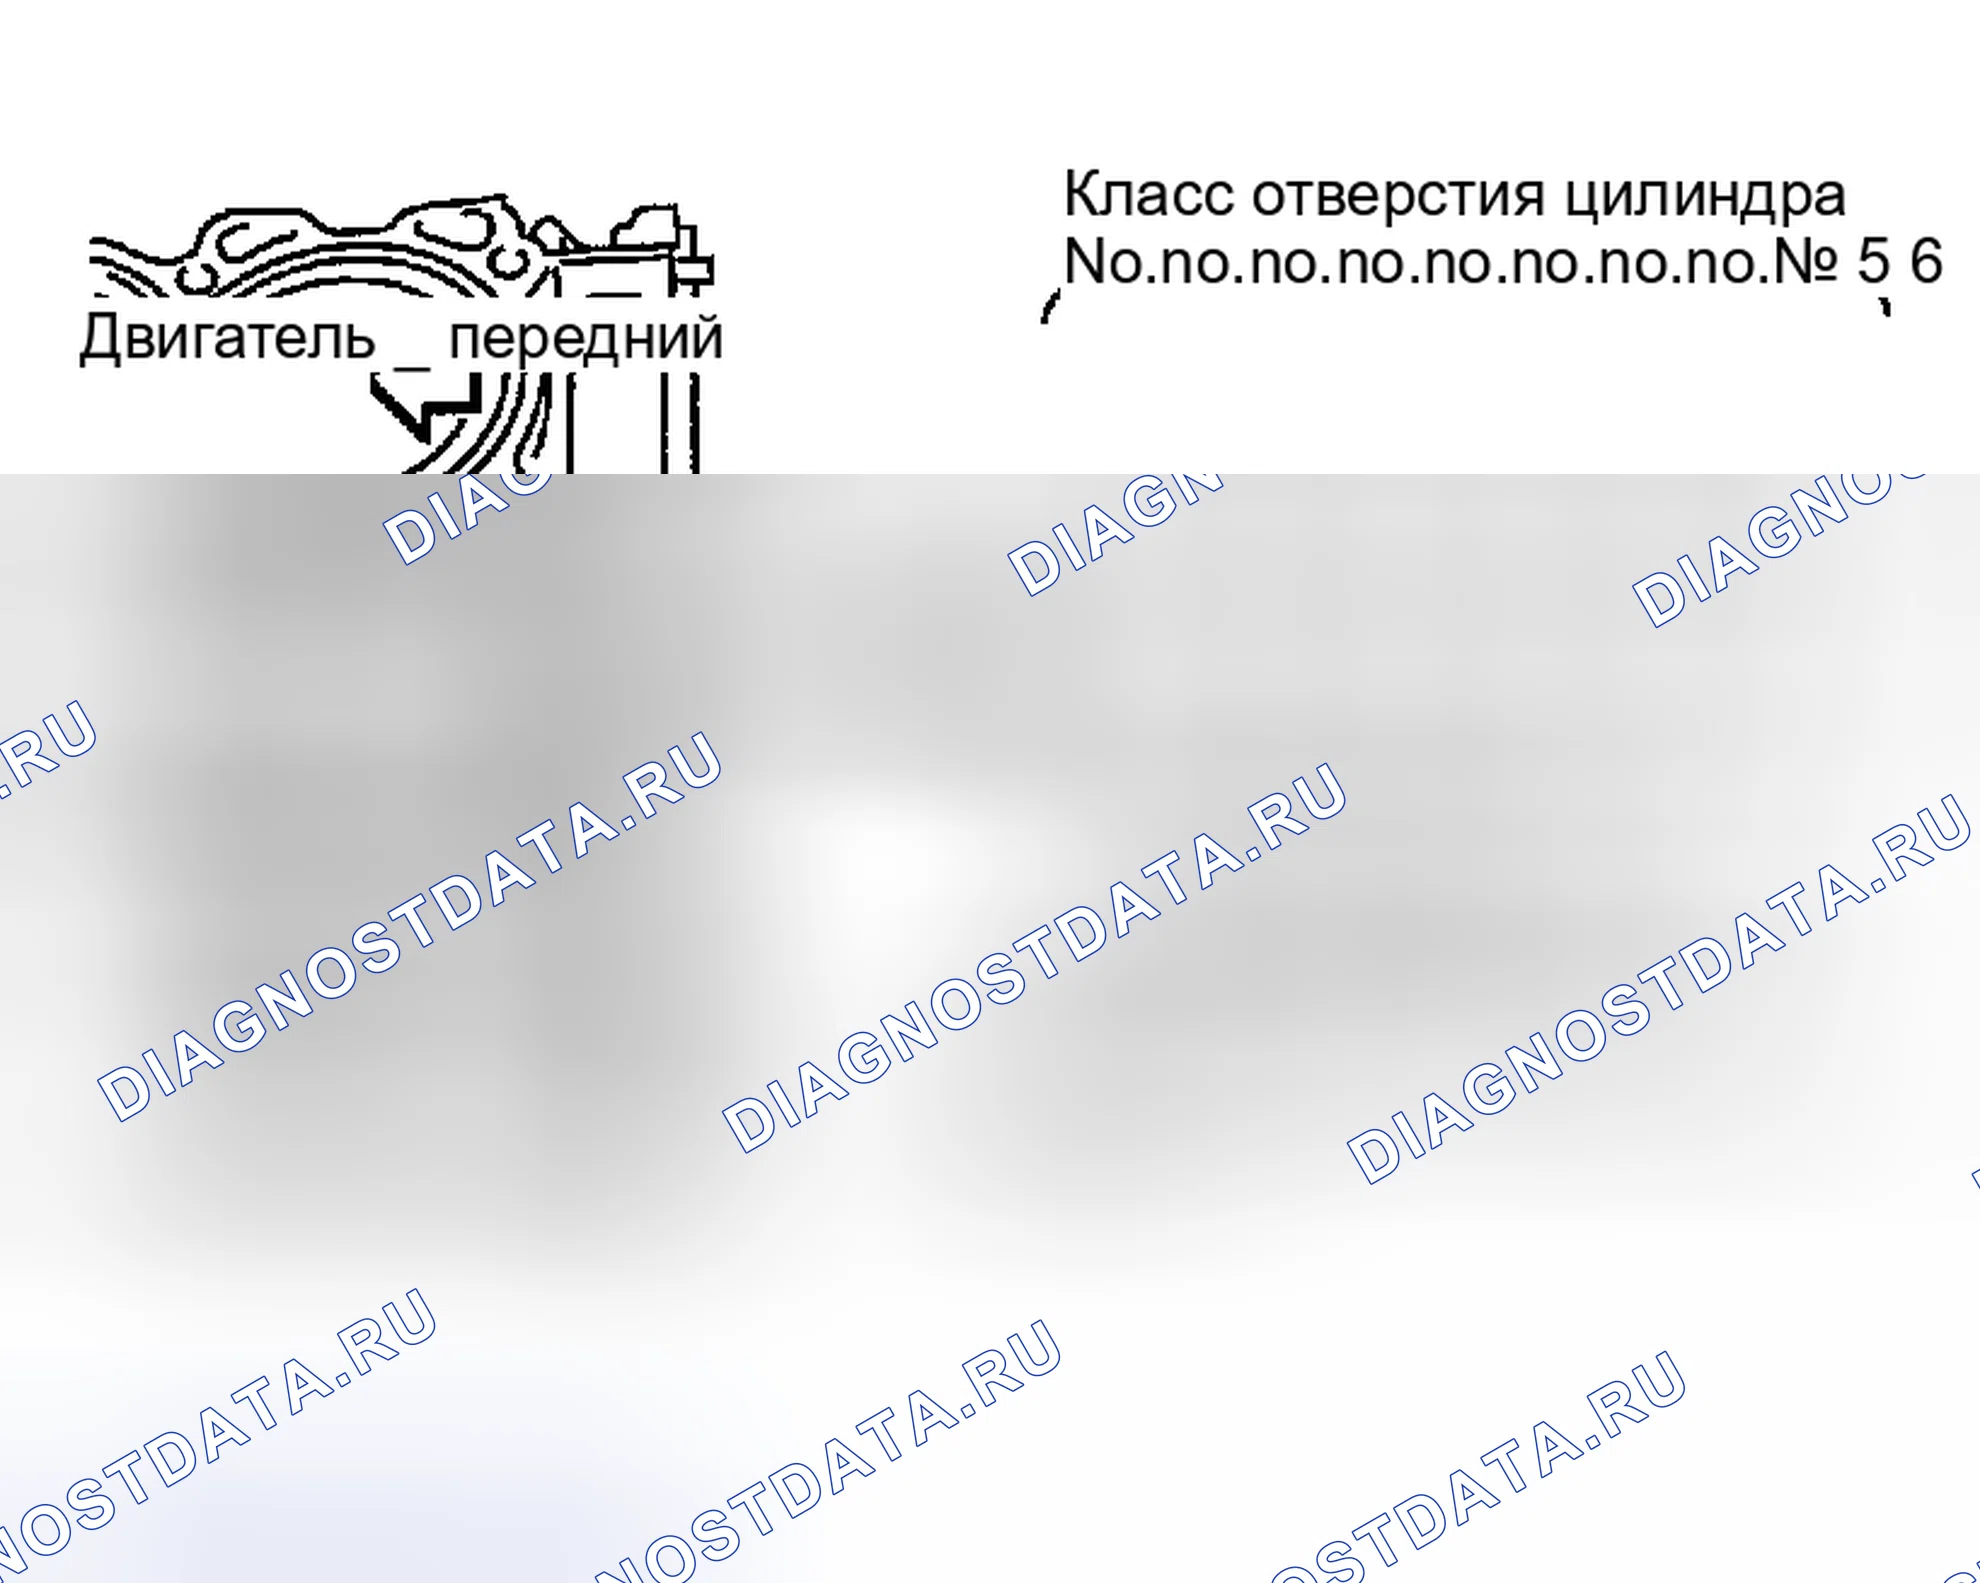
Схема №235
- С помощью датчика отверстия измерить отверстие цилиндра на предмет износа, некруглости и конусности. Внутренний диаметр отверстия цилиндра. Если он превышает предел, восстановить все цилиндры. При необходимости заменить блок цилиндров. Некруглость (X - Y): Предел 0 015 мм (0,0006 дюйма) Конусность (A - B - C): Предел 0 015 мм (0,0006 дюйма)
- Проверить наличие царапин и заеданий. Если заедание обнаружено, отточите его. Если блок цилиндров и поршень заменены новыми, выбрать поршень того же номера марки, пробитый в заднем положении блока цилиндров. Эти номера пробиваются либо арабскими, либо римскими цифрами.
- Измерить диаметр юбки поршня. Диаметр поршня " А ": См. SDS (" ПОРШЕНЬ, ПОРШНЕВОЕ КОЛЬЦО И ПОРШНЕВОЙ ПАЛЕЦ "). Точка измерения " а " (Расстояние от верха): 41,0 мм (1,61 дюйма) (ref-231092-S32887574952006050300000)
- Убедиться, что зазор между поршнем и отверстием соответствует техническим требованиям. Зазор между поршнем и отверстием " B ": 0 010-0 030 мм (0,0004-0,0012 дюйма)
- Определить избыточный размер поршня в соответствии с величиной износа цилиндра. Избыточные поршни доступны для обслуживания. См. SDS (" ПОРШЕНЬ, ПОРШНЕВОЕ КОЛЬЦО И ПОРШНЕВОЙ ПАЛЕЦ "). Если используется избыточный поршень, использовать также избыточное поршневое кольцо. (ref-231092-S32887574952006050300000)
- Размер отверстия цилиндра определяется путем прибавления зазора между поршнем и отверстием к диаметру поршня " A ". Расчет размера повторного обжатия: D = A + B - C, где D: Диаметр расточки A: Диаметр поршня, измеренный B: Зазор между поршнем и отверстием C: Припуск на хонингование 0,02 мм (0,0008 дюйма)
- Установить крышки основных подшипников и затянуть их до указанного момента. В противном случае отверстия цилиндров могут быть искажены при окончательной сборке.
- Вырежьте отверстия цилиндров. Когда любой цилиндр нуждается в расточке, все остальные цилиндры также должны быть расточены. Не вырежьте слишком много из отверстия цилиндра за один раз. Вырежьте только 0,05 мм (0,0020 дюйма) или около того в диаметре за один раз.
- Оттачивают цилиндры для получения заданного зазора между поршнем и расточкой.
- Замерить готовое отверстие цилиндра на некруглость и конусность, измерение производить после остывания отверстия цилиндра.
Схема №236
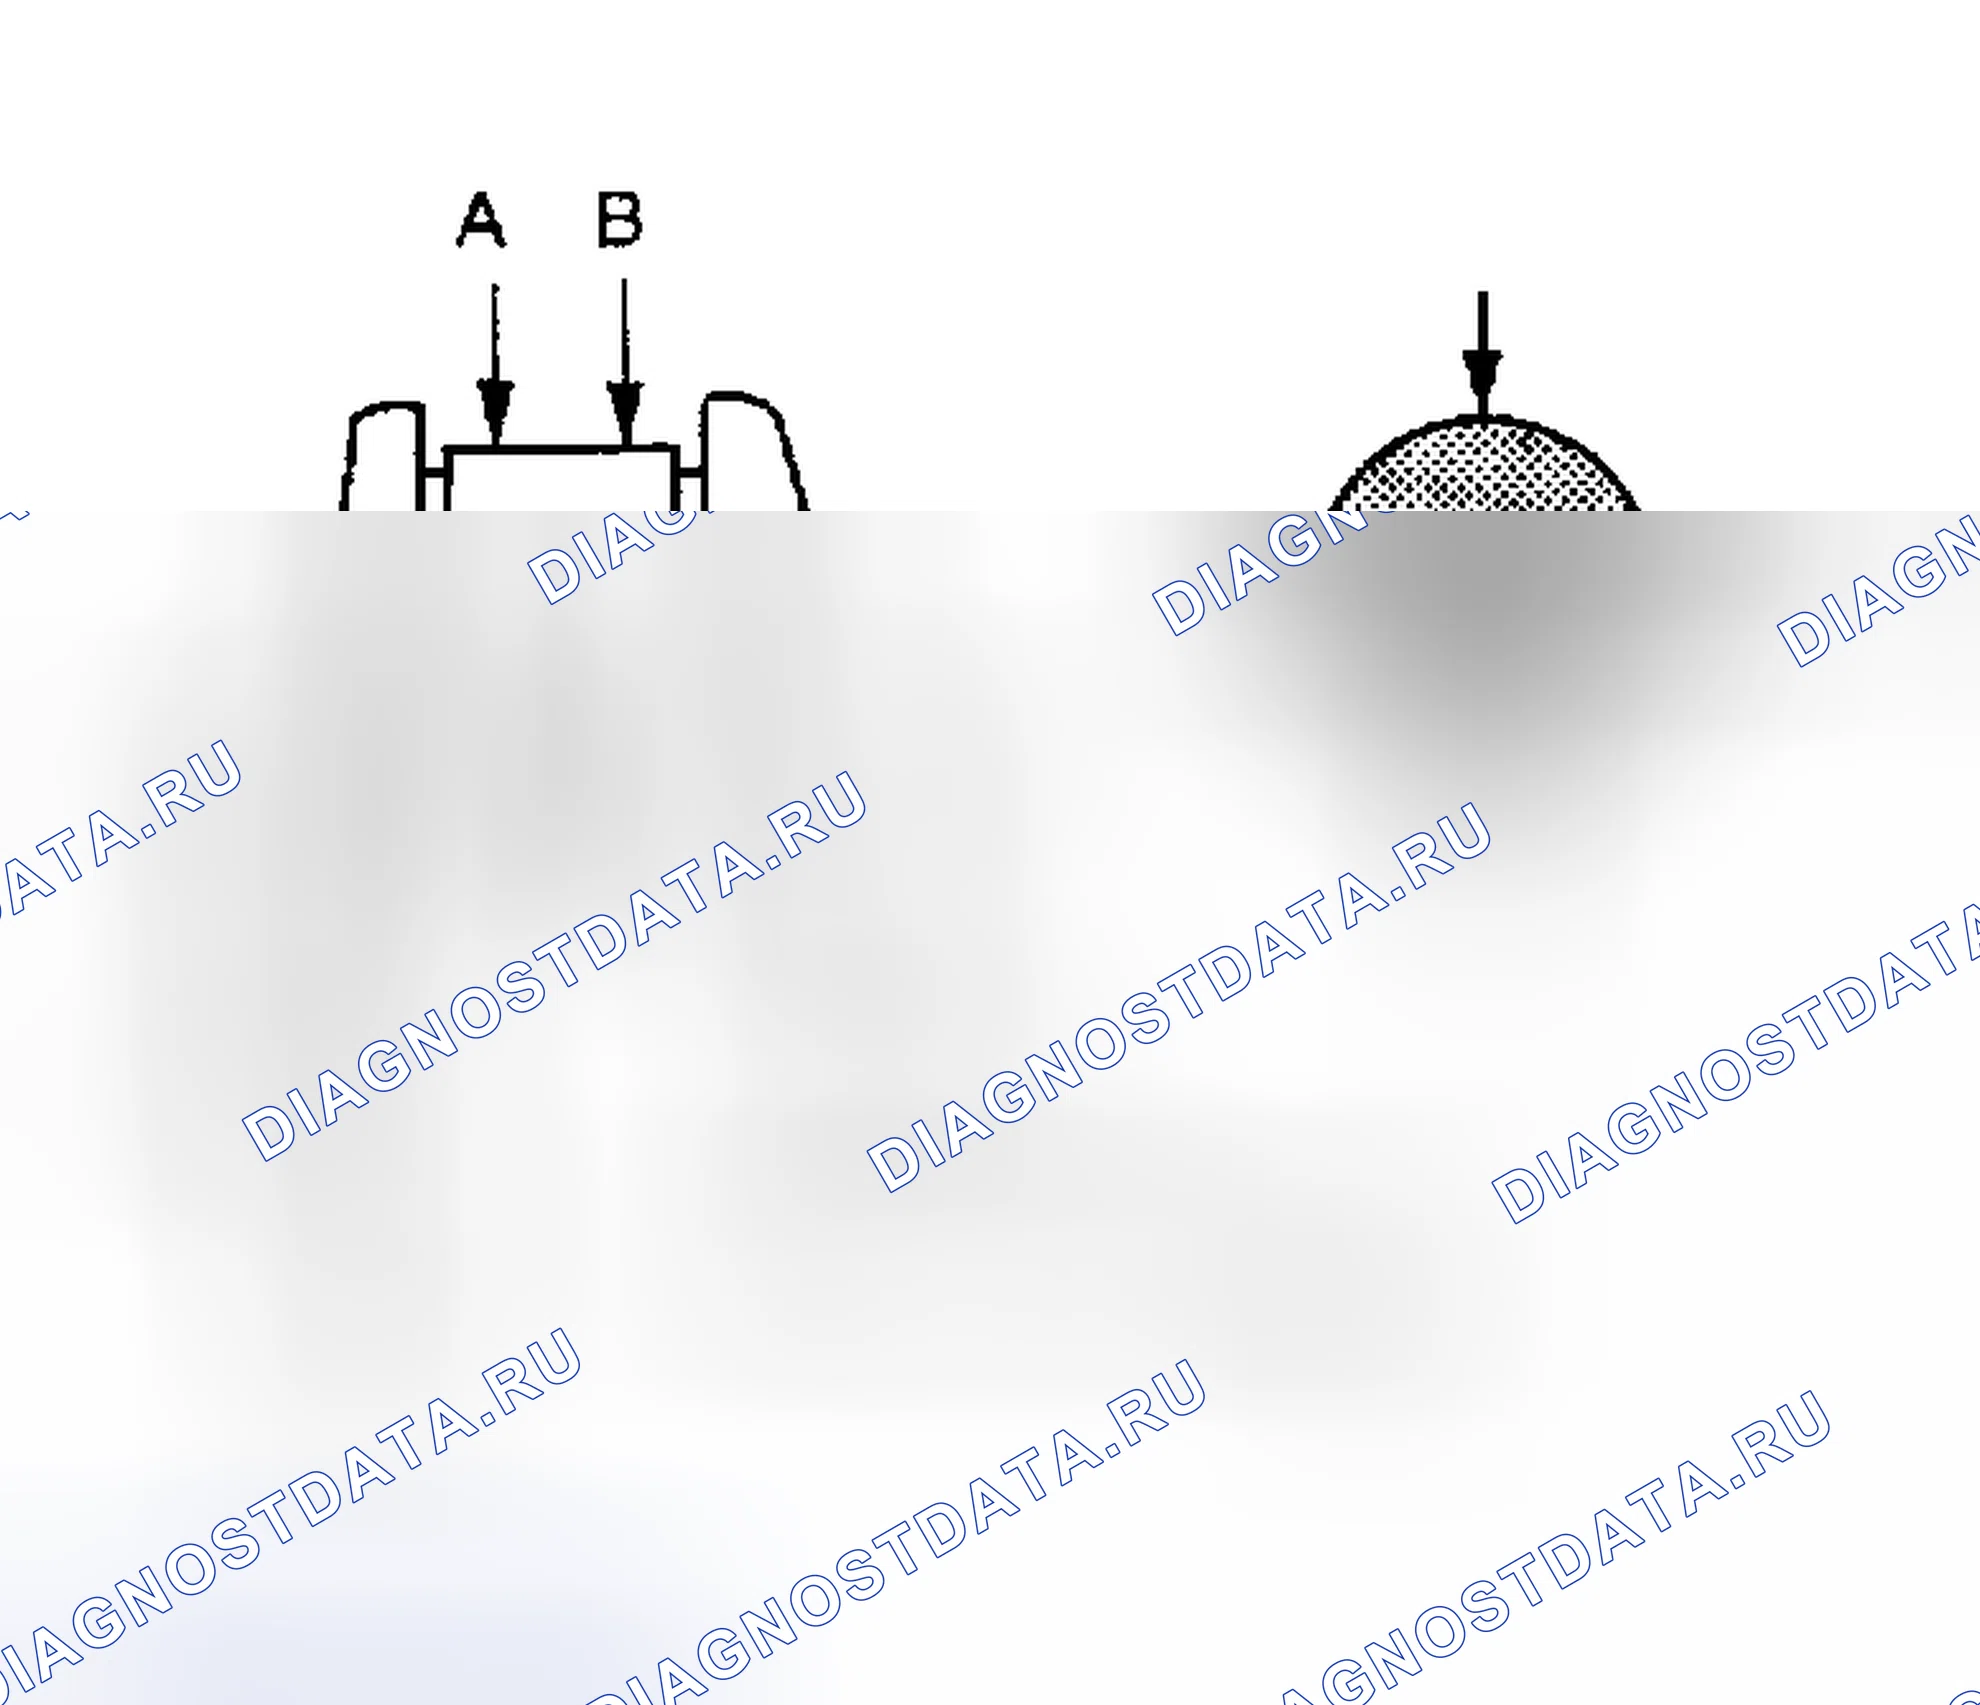
Схема №237
- Проверить коренные и цапфы коленчатого вала на наличие забоин, износа или трещин.
- С помощью микрометра измерить цапфы на конусность и некруглость. Некруглость (X - Y): Стандарт 0 002 мм (0,0001 дюйма) Конус (A - B): Стандарт 0 002 мм (0,0001 дюйма)
- Биение коленчатого вала (общее показание индикатора): Предел 0,10 мм (0,0039 дюйма)
Зазор подшипника
- Использовать любой из следующих двух методов, однако метод " А " дает более надежные результаты и является предпочтительным.
Схема №238
Схема №239
Схема №240
Схема №241
Схема №242
Схема №243
Схема №244
- Установить коренные подшипники в надлежащее положение на блоке цилиндров и крышке коренного подшипника.
- Установить крышку главного подшипника и балку подшипника на блок цилиндров. Затянуть все болты в правильном порядке.
- Измерить внутренние диаметры " А " каждого коренного подшипника.
- Измерить наружные диаметры " Дм " каждой коренной шейки коленчатого вала.
- Рассчитать зазор в основном подшипнике. Зазор в основном подшипнике = A - Dm Стандартный: 0 035-0 045 мм (0,0014-0,0018 дюйма) Предел шлифования: 0 065 мм (0,0026 дюйма) Если он превышает предел, заменить подшипник. Если зазор не может быть отрегулирован с использованием какой-либо стандартной марки подшипника, отшлифуйте шейку коленчатого вала и использовать подшипник меньшего размера. При шлифовании шейки коленчатого вала подтвердите, что размер " L " в угловом валке больше указанного предела " L " для обслуживания коленчатого вала: 0,1 мм (0 004 дюйма).
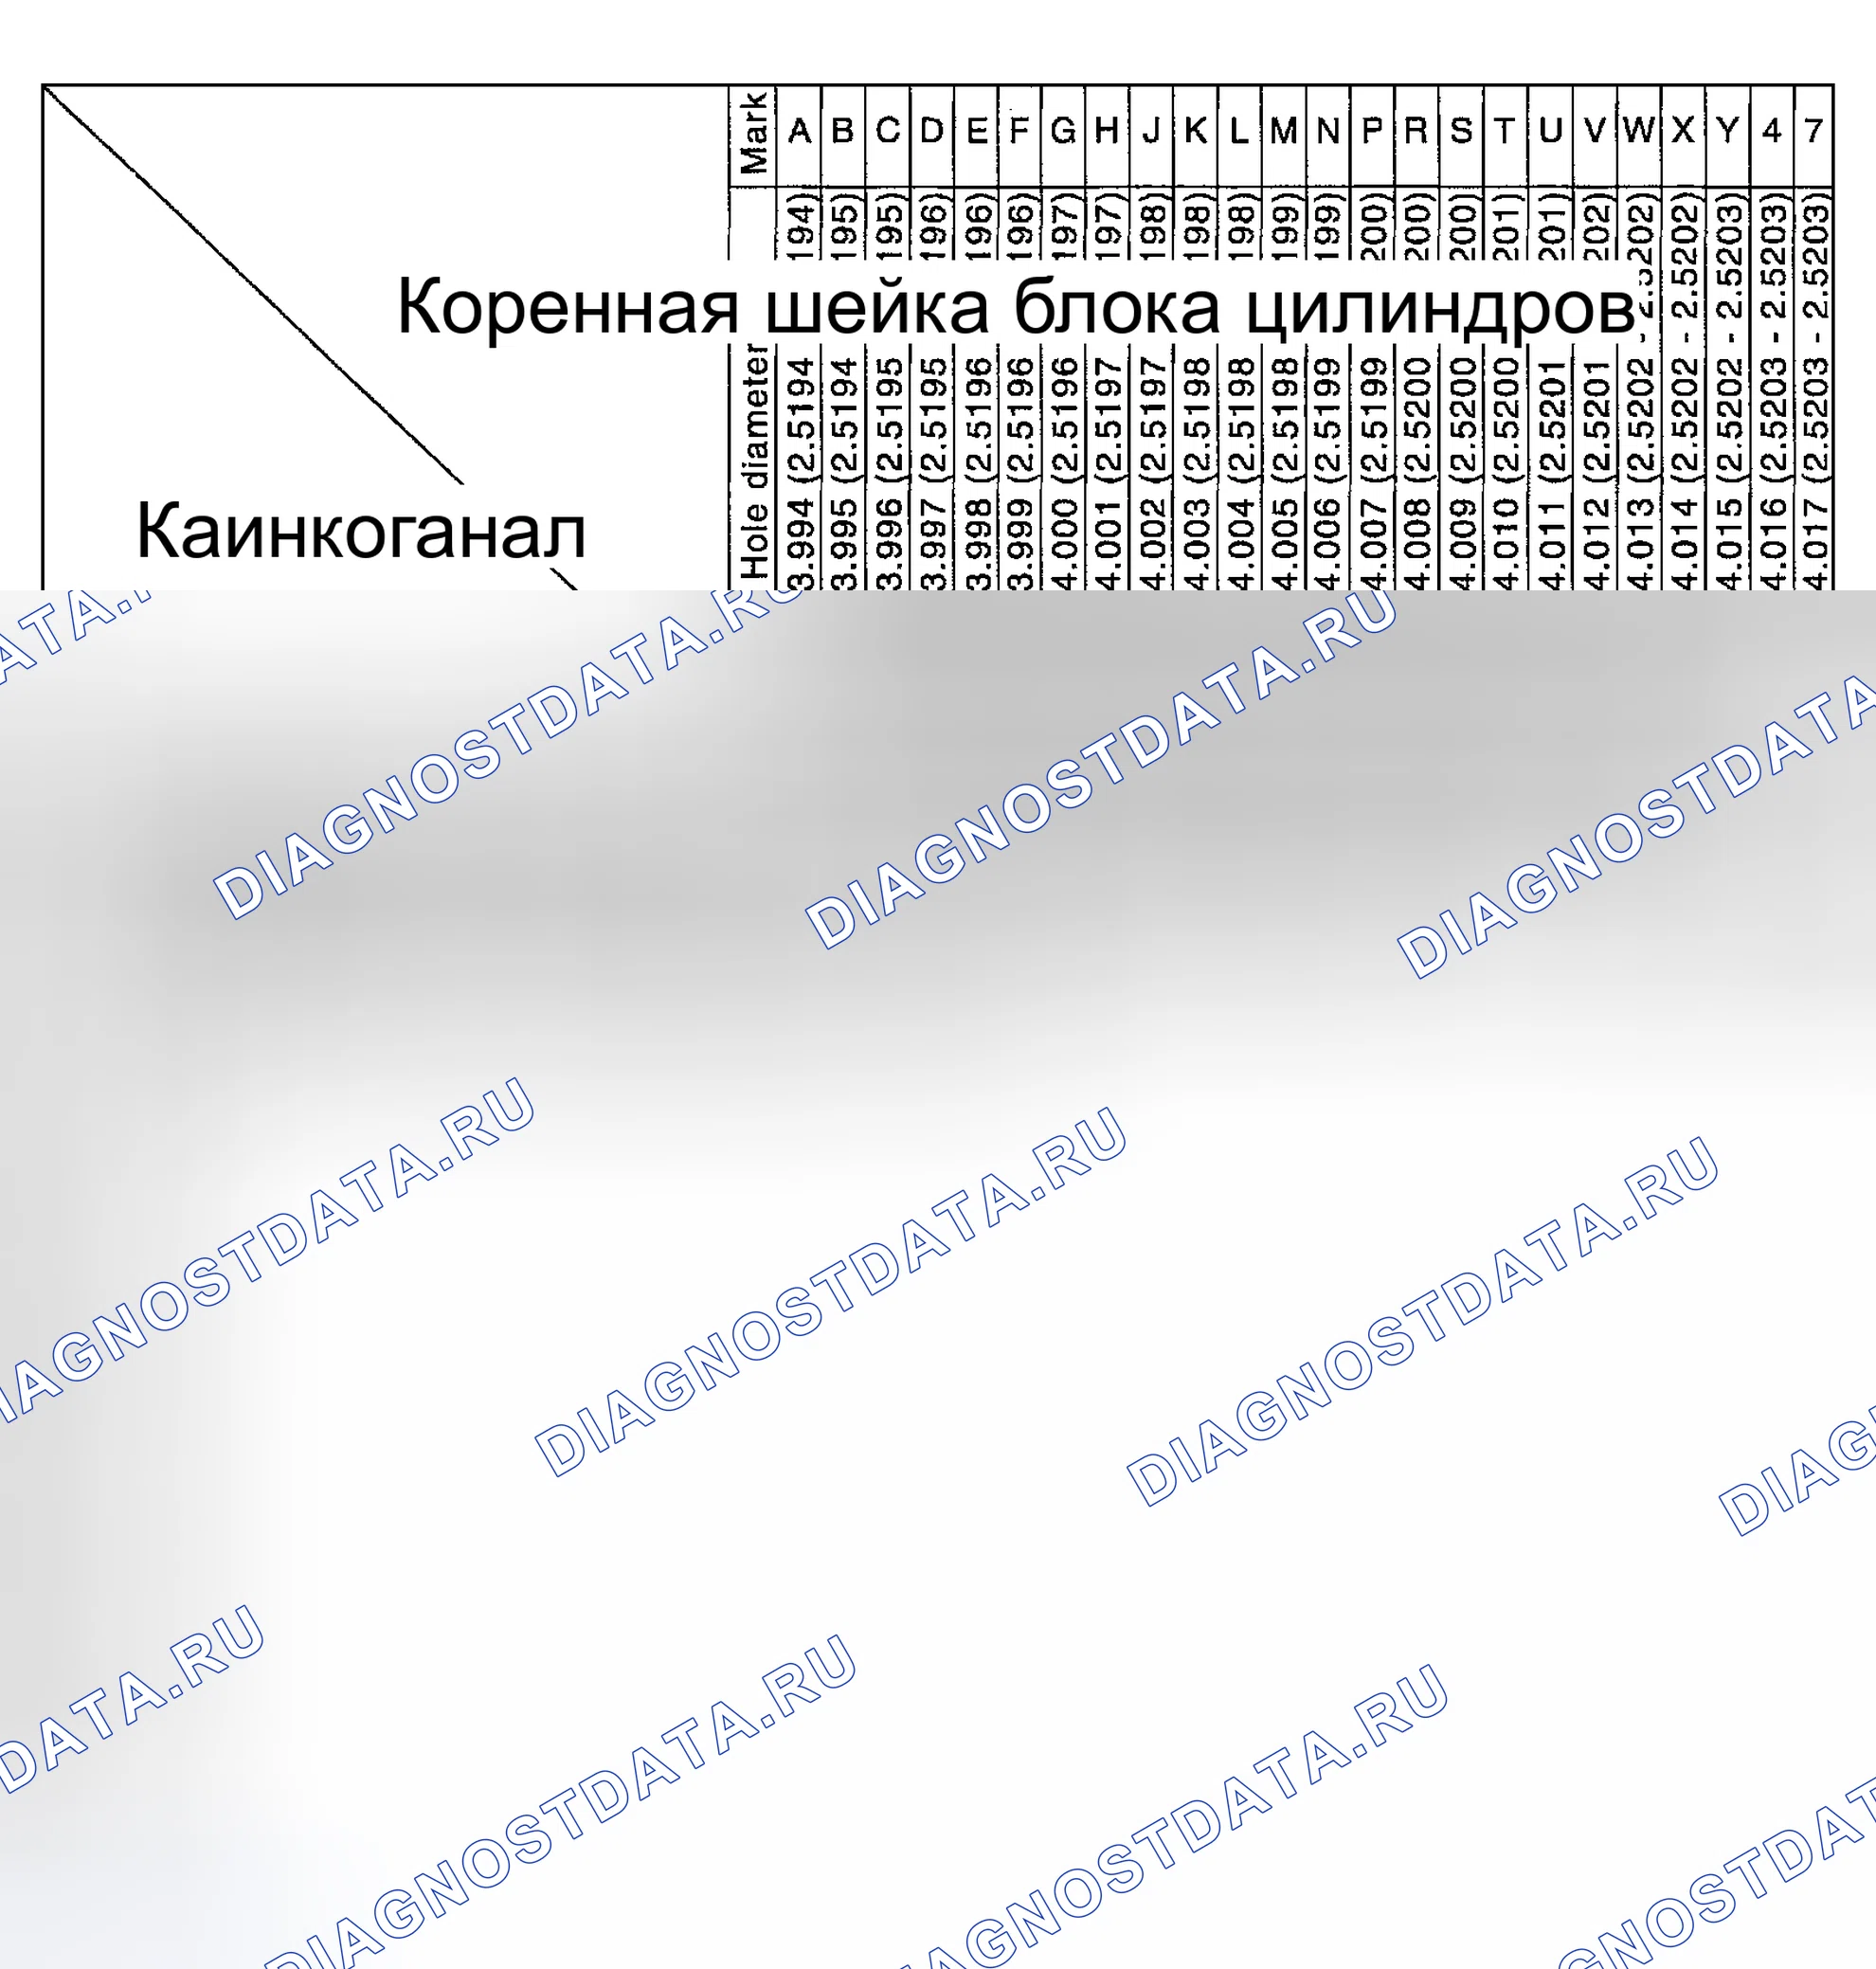
- Если основной подшипник или блок цилиндров заменяется на новый, выбрать толщину основных подшипников следующим образом: Номер марки каждой основной шейки блока цилиндров пробивается на соответствующем блоке цилиндров. " Эти номера пробиваются либо на арабском языке, либо на алфавитном языке. См. SDS, " БЛОК ЦИЛИНДРОВ ". Если измеренный диаметр не соответствует марке пробивается, определить подходящую марку, используя таблицу в SDS. Номер марки каждой основной шейки коленчатого вала пробивается на соответствующем коленчатом валу. (ref-231092-S01531308522006050300000)(ref-231092-S12148699222006050300000)(ref-231092-S39561060062006050300000)
Схема №245
Схема №246
Схема №247
Схема №248
- Установить шатунный подшипник на шатун и колпачок.
- Установить на шатун колпачок шатуна, затянуть болты на заданный момент.
- Измерить внутренний диаметр " С " шатуна.
- Измерить наружный диаметр " Dp " каждой шейки пальца коленчатого вала.
- Рассчитать зазор шатунного подшипника. Зазор шатунного подшипника = C - Dp Стандарт: 0 034-0 059 мм (0,0013-0,0023 дюйма) Предел: 0 070 мм (0,0028 дюйма)
- Если он превышает предельный, заменить подшипник.
- Если зазор не может быть отрегулирован в пределах стандарта любого подшипника, зачистите шейку коленчатого вала и использовать подшипник меньшего размера. См. " ЗАЗОР ПОДШИПНИКА - Основной подшипник ", " ЗАЗОР ПОДШИПНИКА ". (ref-231092-S12198249992006050300000)
- При замене коленчатого вала на новый подберите шатунный подшипник согласно следующей таблице. Номер марки шатунного подшипника (Идентификационный цвет): Эти номера пробиваются либо арабскими, либо римскими цифрами.
Схема №249
Схема №250
- Измерить внутренний диаметр " В " втулки.
- Измерить наружный диаметр " Dp " поршневого пальца.
- Рассчитайте зазор втулки шатуна. Зазор втулки шатуна = С - Дп Стандарт: 0 005-0 017 мм (0,0002-0,0007 дюйма) Предел: 0 030 мм (0,0012 дюйма) Если он превышает предел, заменить узел шатуна или втулку шатуна и / или поршневой комплект со штифтом.
Биение приводной пластины
Биение (общее показание индикатора)
Приводная пластина
Менее 0,15 мм (0,0059 дюйма)
Схема №251
Схема №252
Схема №253
Схема №254
Схема №255
- Установить новое стопорное кольцо с одной стороны отверстия поршневого пальца.
- Нагрейте поршень до температуры от 60 до 70 ° C (от 140 до 70°C) и собрать поршень, поршневой палец, шатун и новое стопорное кольцо. Выровняйте направление поршня и шатуна. Номера, выштампованные на шатуне и крышке, соответствуют каждому цилиндру. После сборки убедиться, что шатун качается плавно.
- Установить поршневые кольца, как показано на рисунке. ВНИМАНИЕ: Когда поршневые кольца не заменяются, убедиться, что поршневые кольца установлены в их первоначальном положении. При замене поршневых колец те, у которых нет пробойников, могут быть установлены любой стороной вверх. Выровняйте поршневые кольца так, чтобы концевые зазоры были расположены, как показано на рисунке.
Схема №256
- Установить масляные жиклеры. Вставить стук масляного жиклера в отверстие стука блока цилиндров, и затянуть монтажные болты.
Схема №257
Схема №258
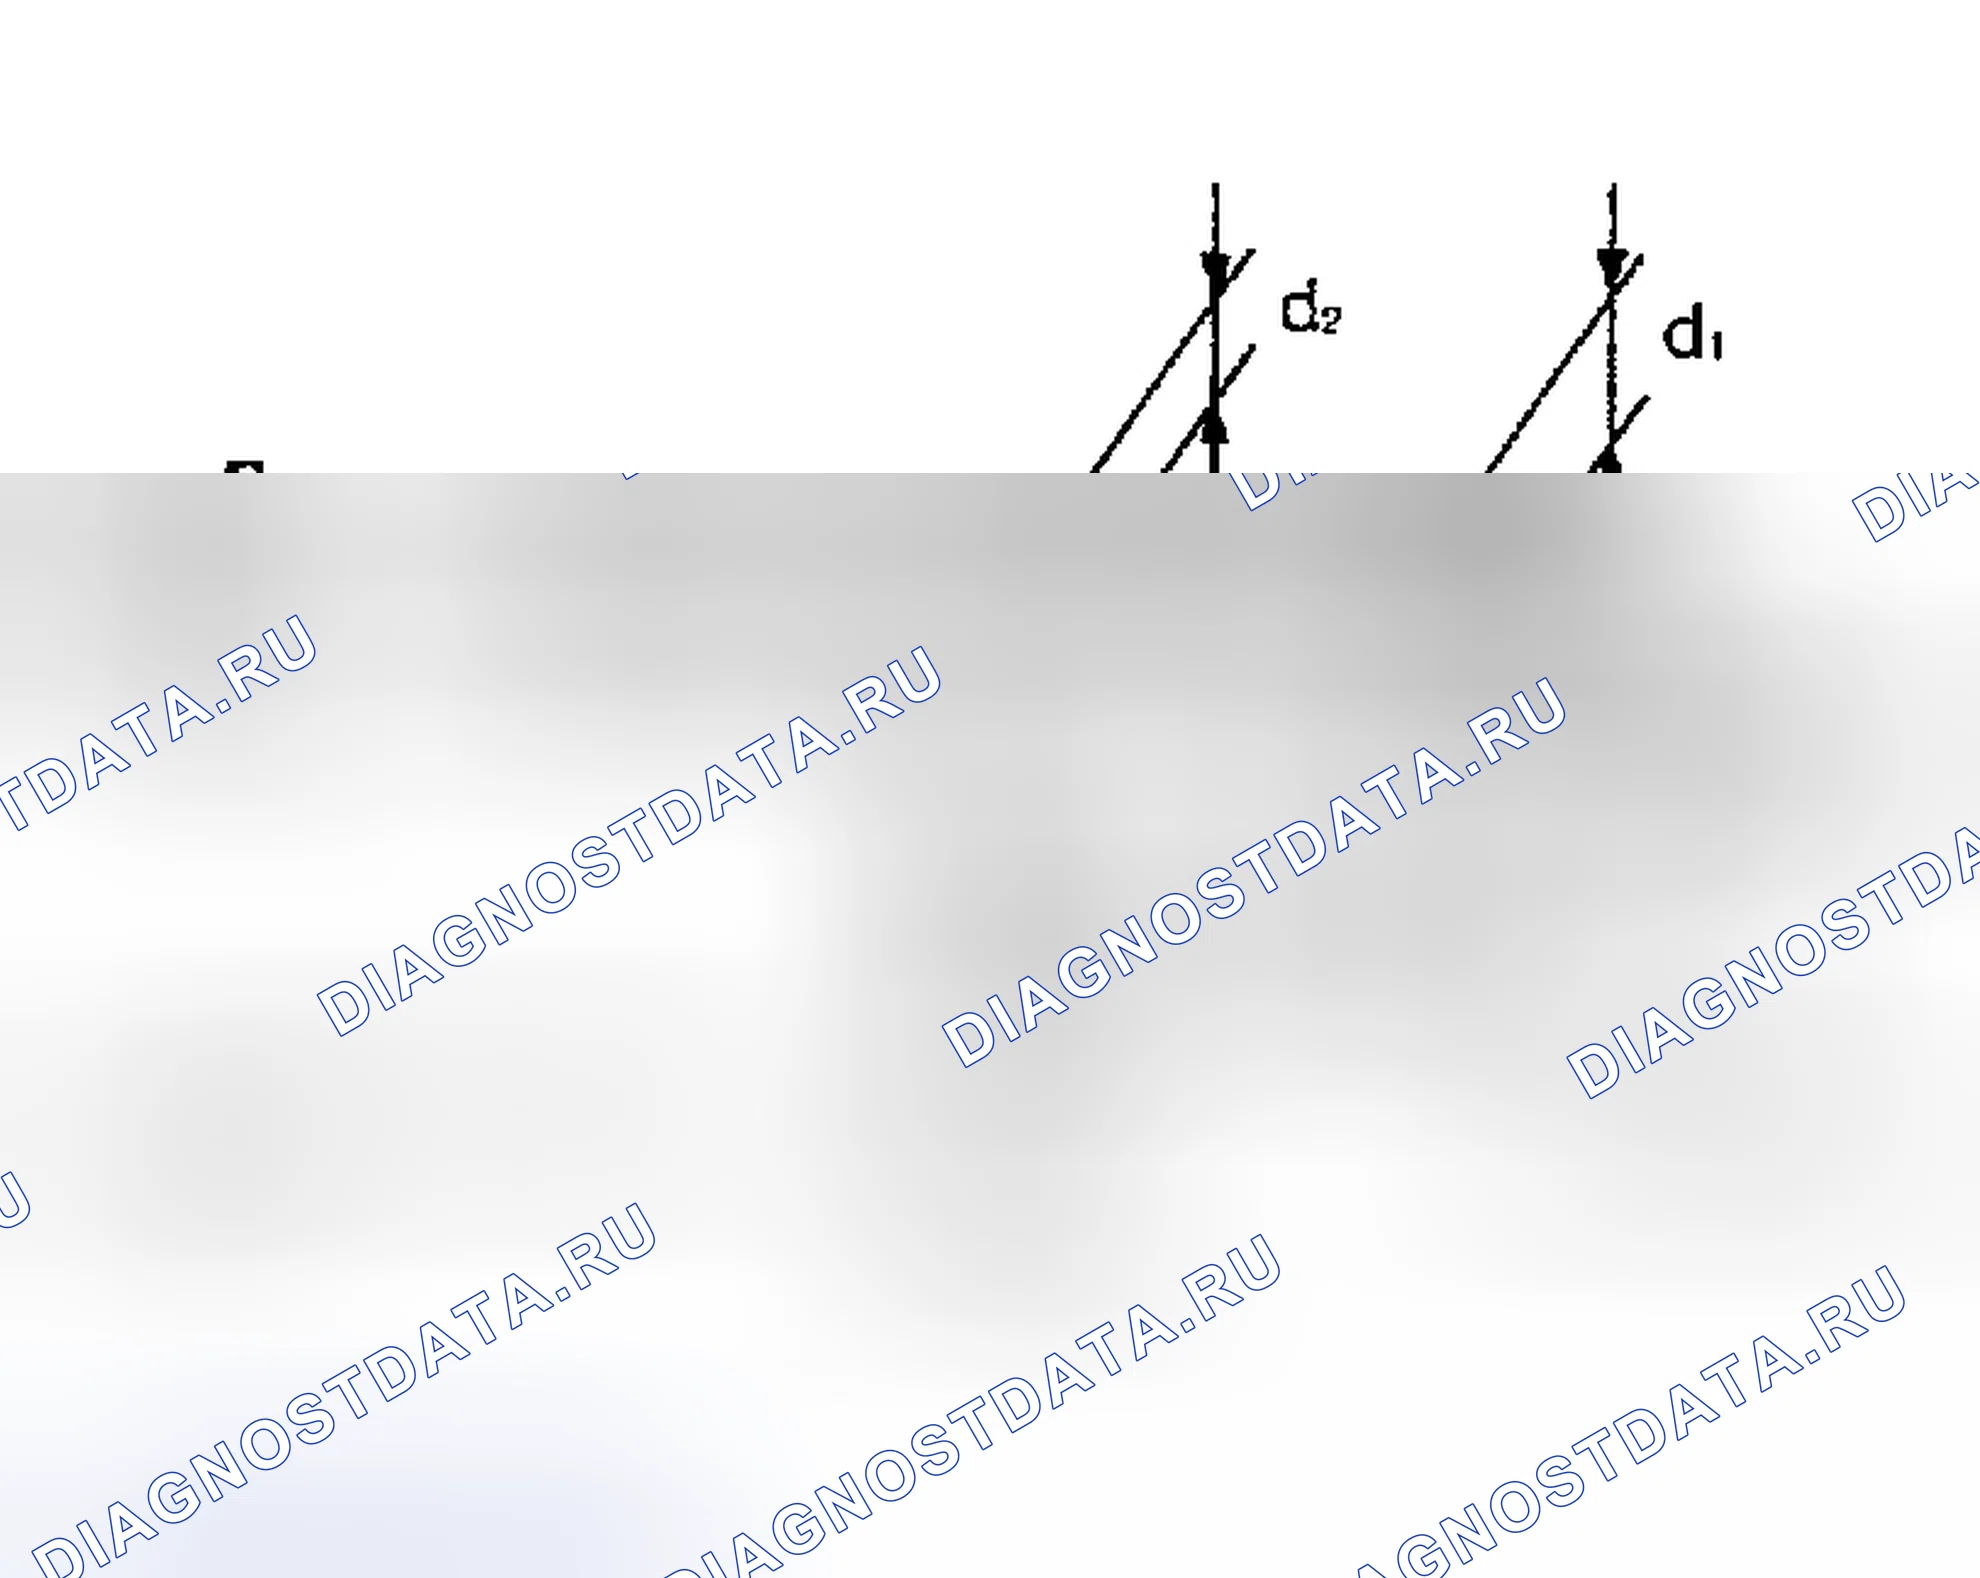
Схема №259
Схема №260
Схема №261
Схема №262
Схема №263
Схема №264
Схема №265
Схема №266
Схема №267
- Установить основные подшипники в соответствующие положения на блоке цилиндров и балке основного подшипника. Убедиться, что используются правильные основные подшипники. См. " " ПРОВЕРКА " " этого раздела. (ref-231092-S16226576042006050300000)
- Инструкции по повторному использованию болтов крышки главного подшипника. Для затяжки болтов крышки главного подшипника используется метод затяжки пластиковой зоны. Измерить d1 и d2, как показано на рисунке. d2: Выбрать минимальный диаметр в области измерения. Если разница между d1 и d2 превышает предел, заменить болты новыми. Предел (d1 - d2): 0,11 мм (0,0043 дюйма)
- После установки болтов коленчатого вала, крышки коренного подшипника, балки коренного подшипника и крышки подшипника плавно затянуть болты крышки подшипника в числовом порядке, как показано на. Убедиться, что передняя метка на балке коренного подшипника обращена к передней части двигателя. Процедура затяжки Затянуть все болты на 32-38 Н.м (3,3-3,9 кг-м, 24-28 фут-фунт). Повернуть все болты на 90-95 градусов по часовой стрелке угловым ключом. Перед затяжкой болтов крышки подшипника установить балку подшипника в надлежащее положение, сместив поверхности коленчатого подшипника.
- Измерить люфт конца коленчатого вала. Люфт конца коленчатого вала: Стандартный 0,10-0,25 мм (0,0039-0,0098 дюйма) Предельный 0,30 мм (0,0118 дюйма) Если за пределом, заменить подшипник на новый.
- Установить шатунные подшипники в шатуны и крышки шатунов. Убедиться, что используются правильные подшипники.
- Установить поршни с шатунами. Установить их в соответствующие цилиндры с помощью инструмента колпачок с моментом затяжки 15. Соблюдать осторожность, чтобы не поцарапать шатуном стенку цилиндра. 0,50 мм. Расположить так, чтобы передняя метка на головке поршня была обращена к передней части двигателя. Установить колпачки шатуна. Смазать резьбу и посадочные поверхности новым моторным маслом. Установить так, чтобы номер цилиндра, отштампованный на стороне колпачка. Убедиться, что передняя метка на колпачке шатуна обращена к передней части двигателя. Повторно отмерить диаметр шатуна, как показано на болтах.
- Измерить боковой зазор шатуна. Боковой зазор шатуна: Стандартный 0,20-0,35 мм (0,0079-0,0138 дюйма) Предельный 0,40 мм (0,0157 дюйма) Если превышен предел, заменить шатун и / или коленчатый вал.
- Установить задний фиксатор масляного уплотнения.
Схема №268
Схема №269
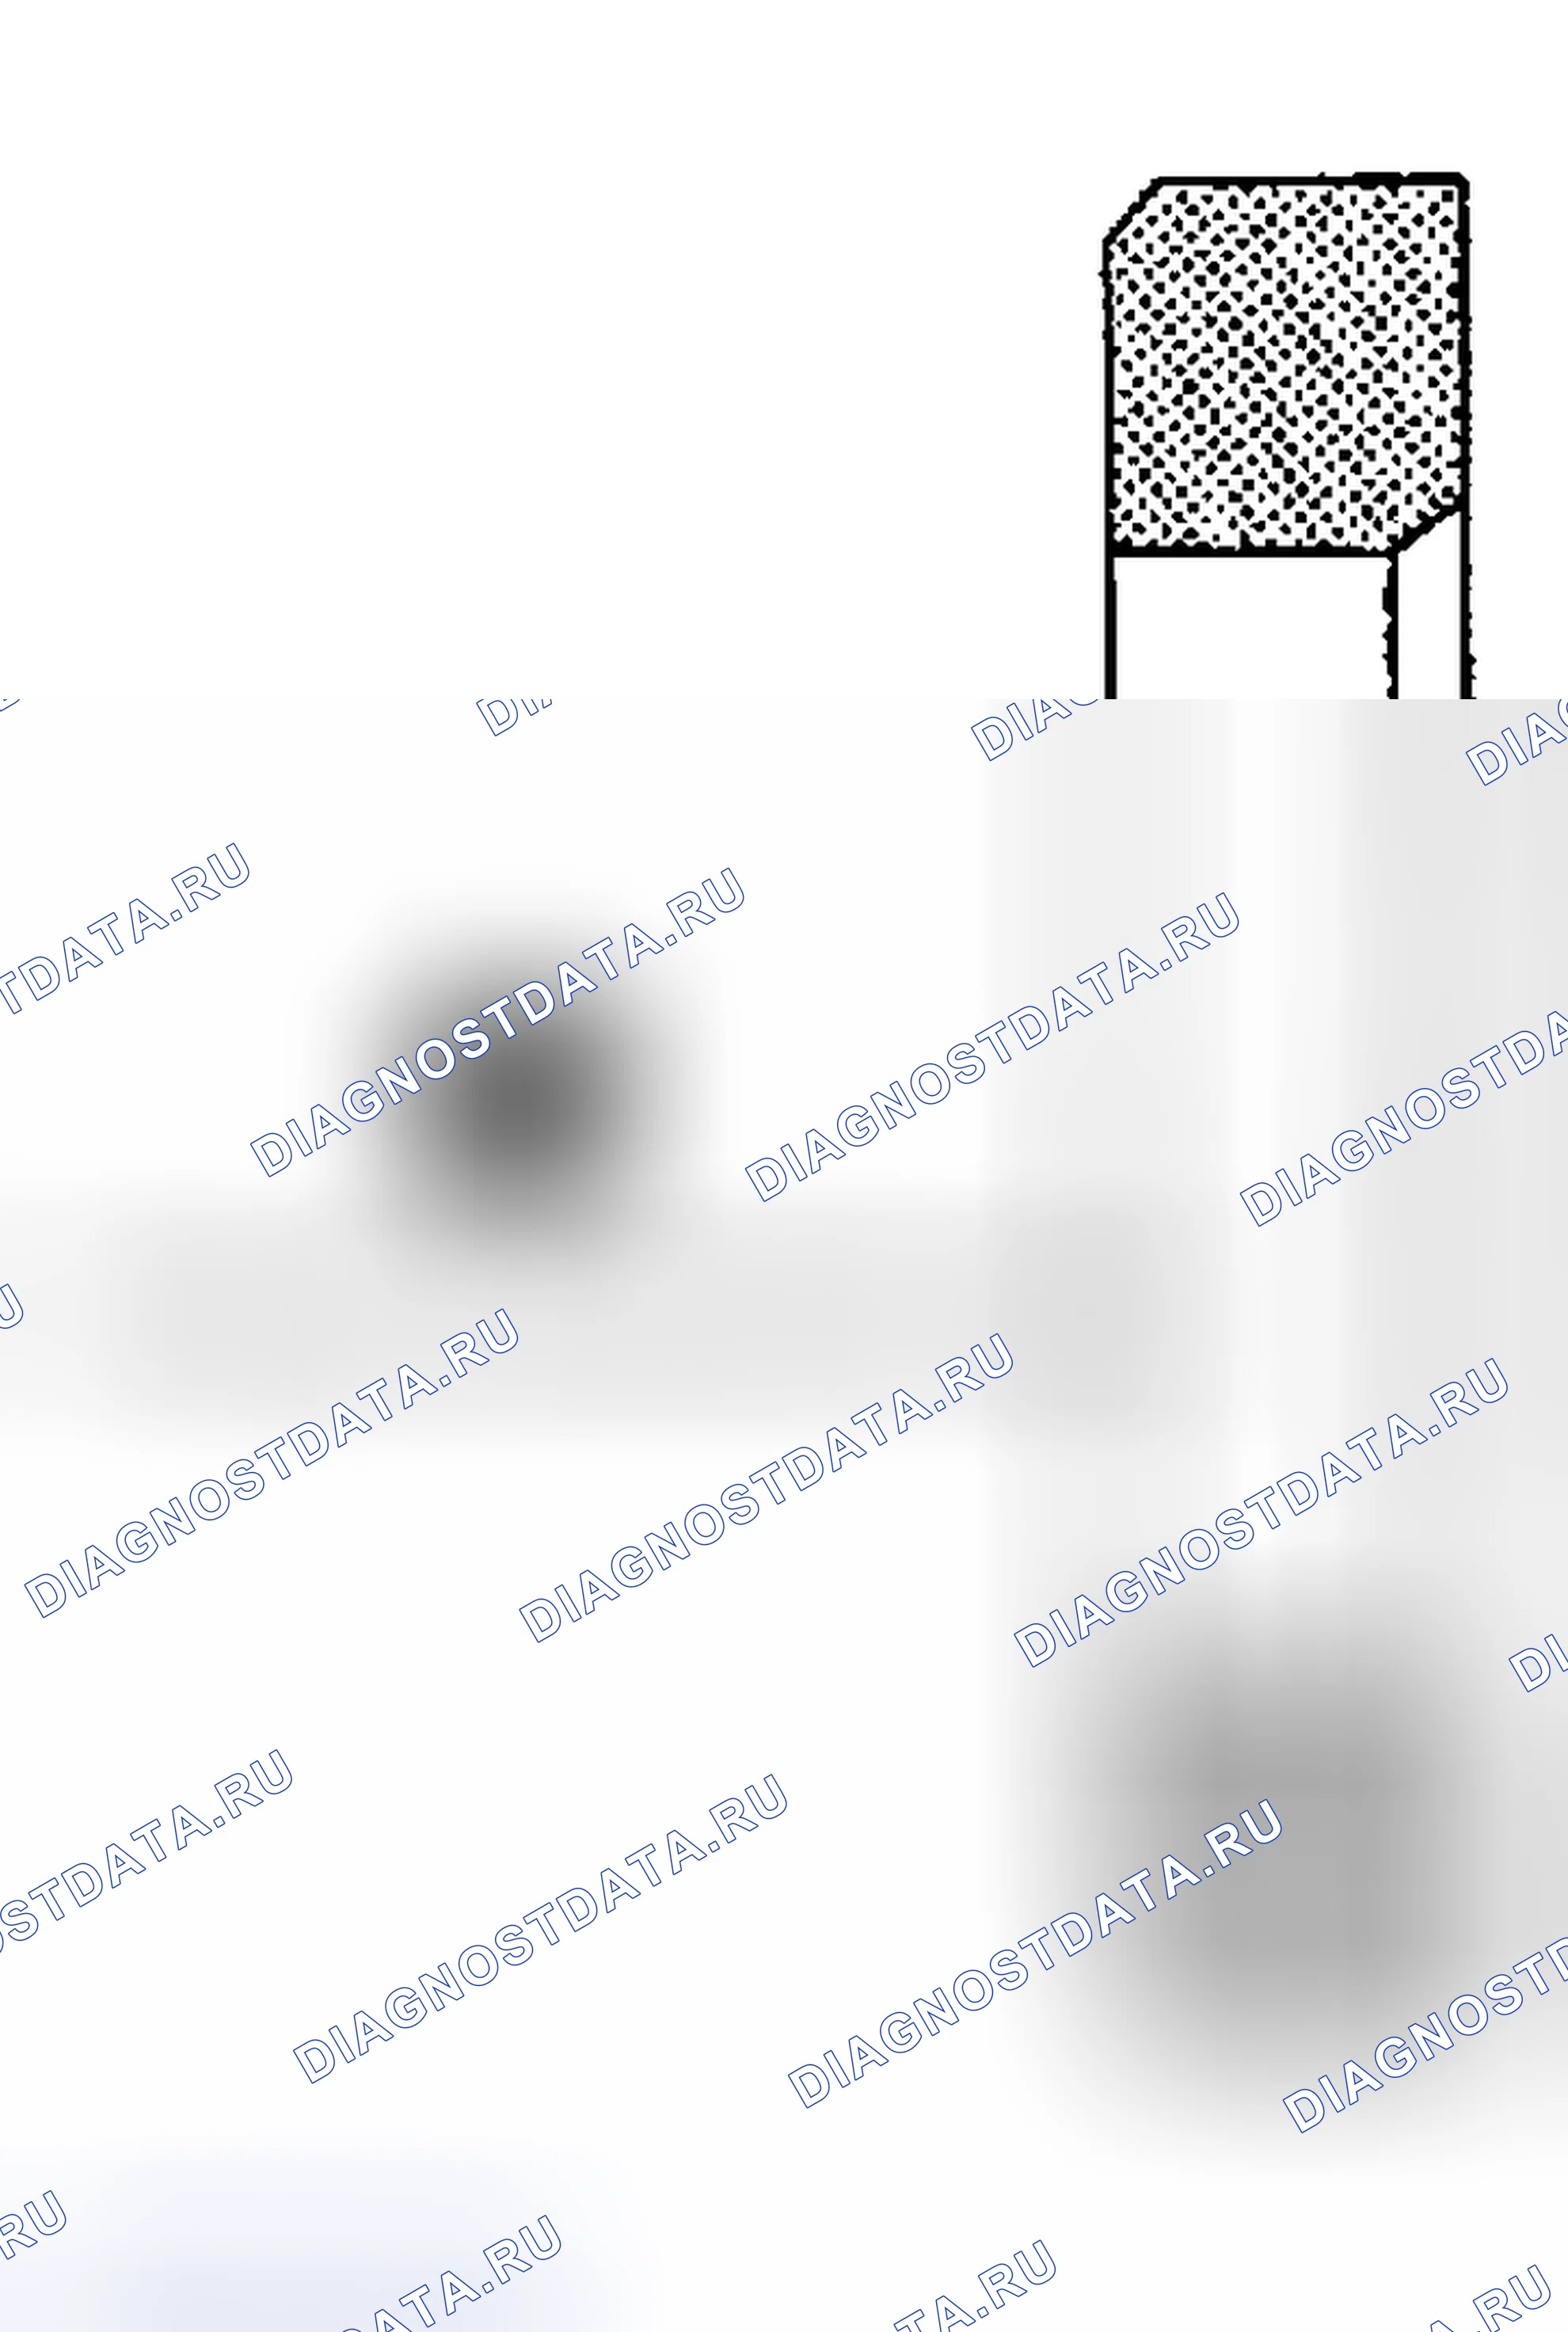
- Удалить пилотный преобразователь с помощью инструмента или подходящего инструмента.
- Установить пилотный преобразователь, как показано на рисунке.
Приводная пластина
Установить приводную пластину.
Схема №270
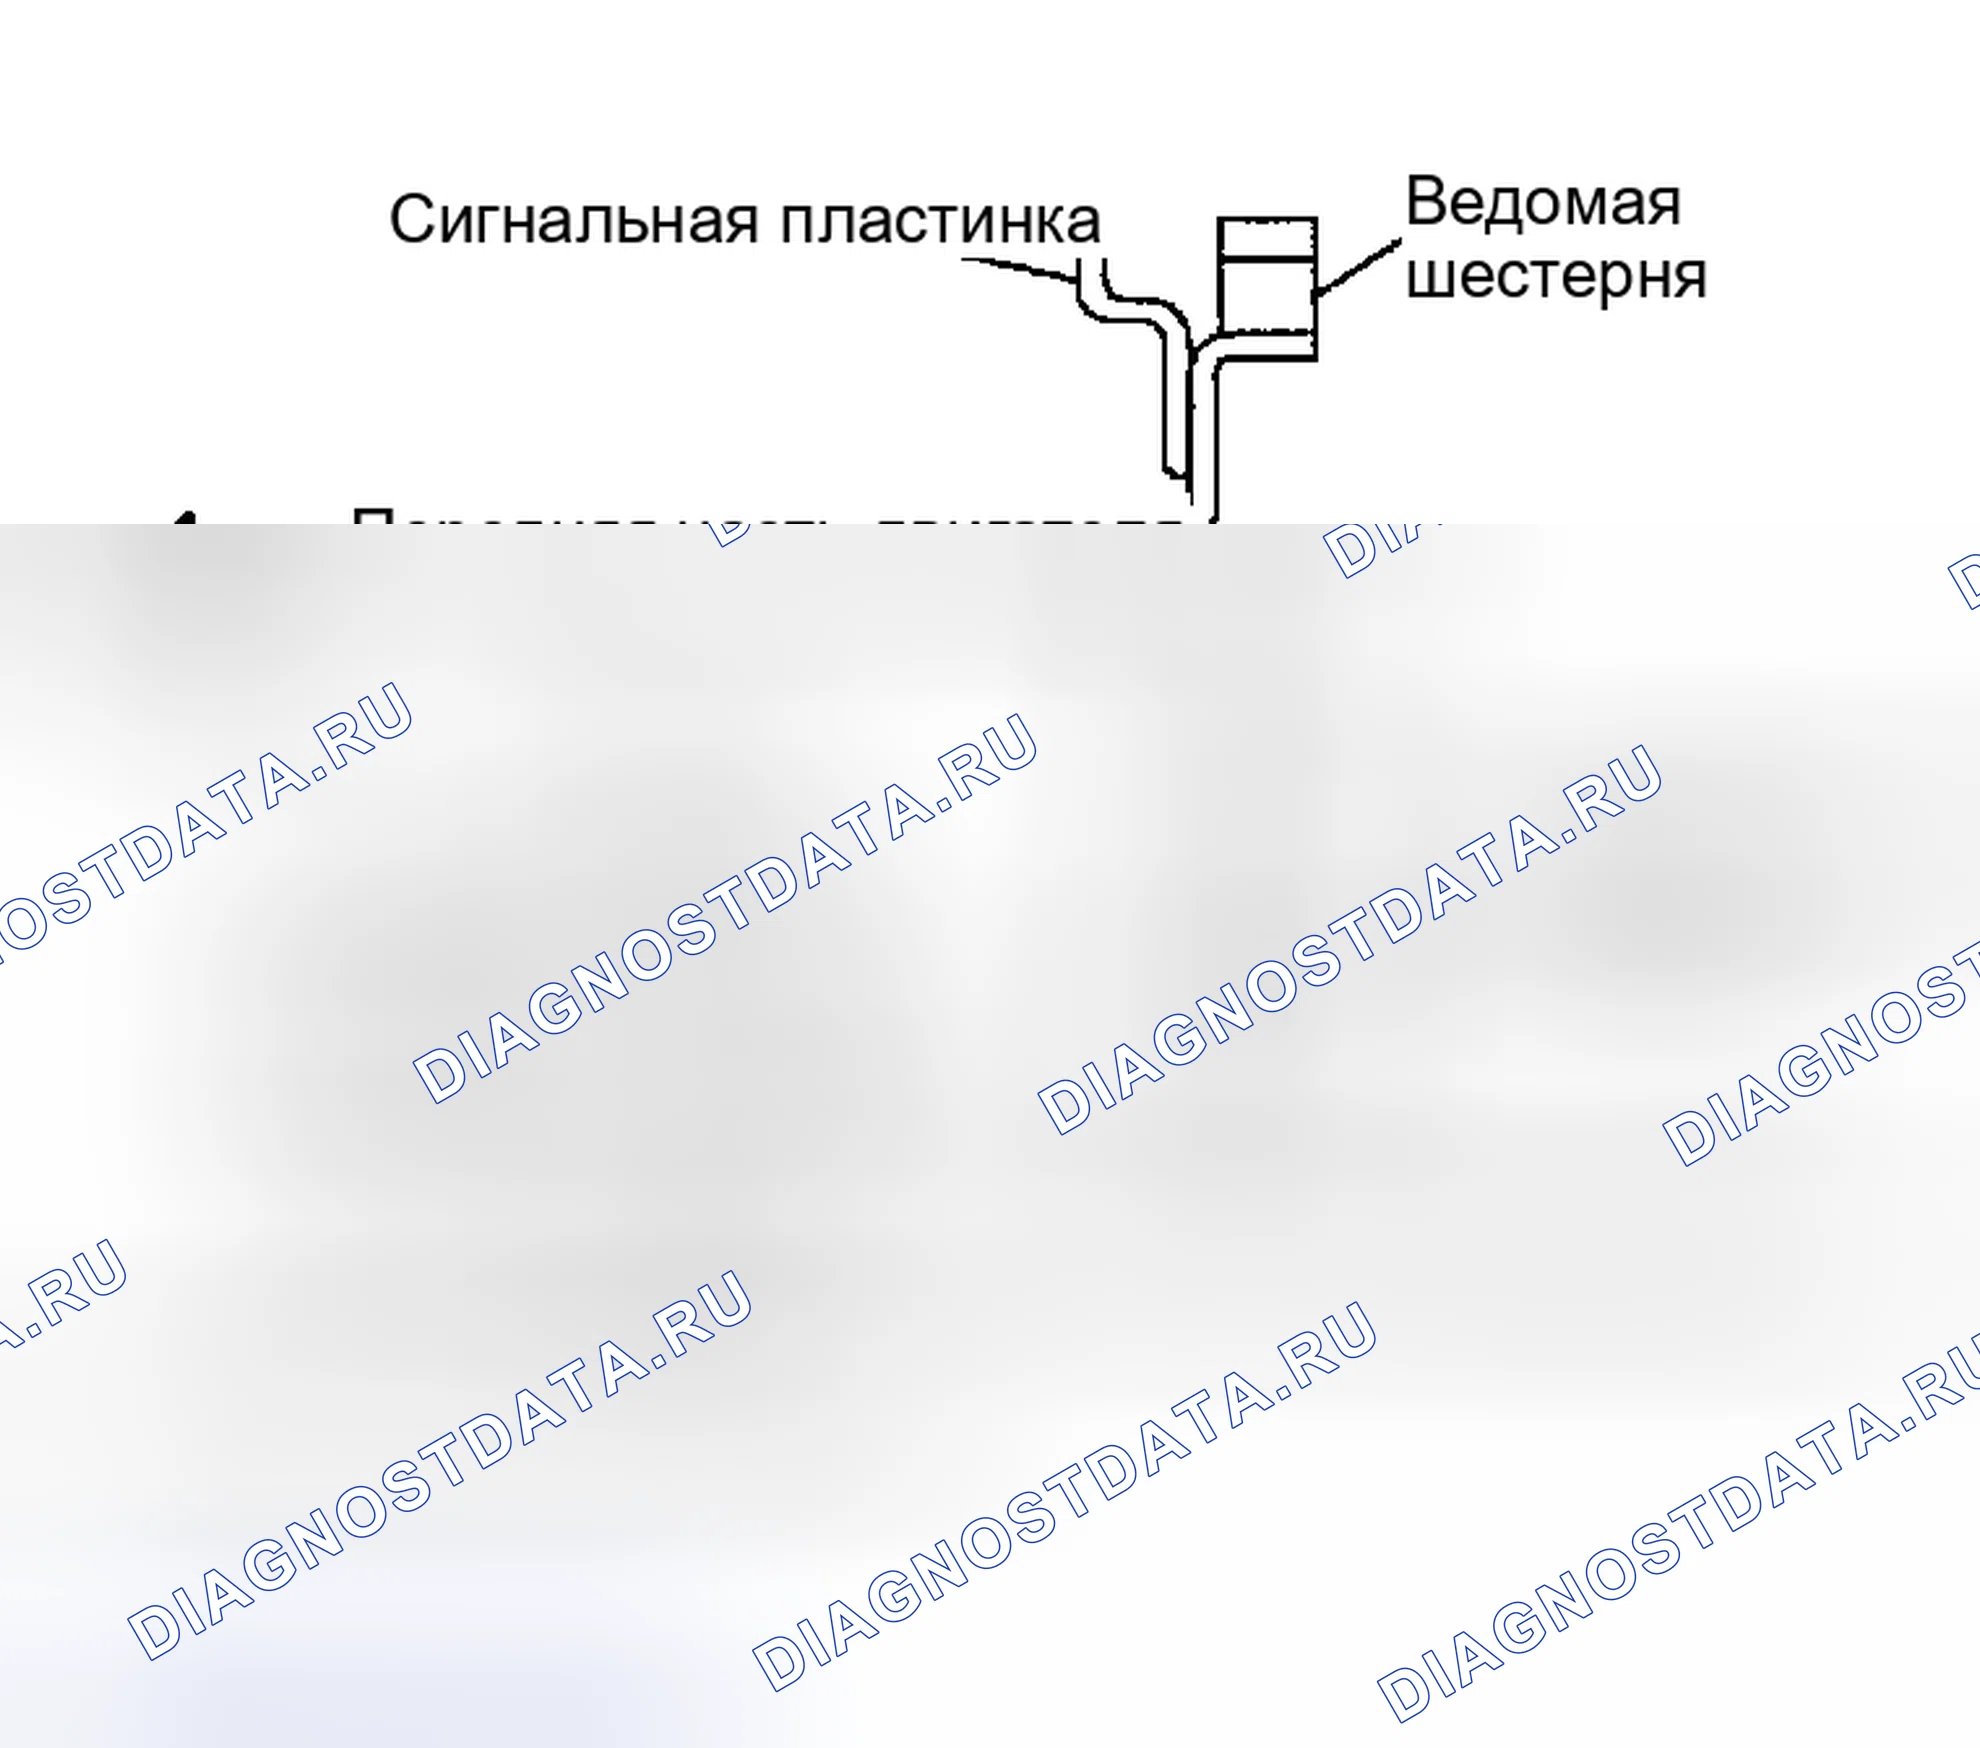
- Установить приводную пластину и усиливающую пластину в направлении, показанном на рисунке.
- Закрепить коленчатый вал с помощью стопора коронной шестерни.
- Затянуть установочные болты крест-накрест несколько раз.