
Выбор подшипника штока
- Осмотреть каждый шатун на наличие трещин и тепловых повреждений.
Схема №233
- Каждый стержень имеет диапазон допусков от 0 до 0 024 мм (0,0009 дюйма), с шагом 0 006 мм (0,0002 дюйма), в зависимости от размера отверстия на его большом конце. Затем на него наносится номер или планка (1, 2, 3 или 4 / I, II, III или IIII) с указанием диапазона. Вы можете найти любую комбинацию номеров или планок в любом двигателе (половина номера или планки может быть выбита на крышке подшипника, другая половина лака).
Схема №234
Схема №235
- Коды шатунных цапф штампуются на полотне № 1.
- Использовать коды отверстий на большом конце и коды цапф штоков, чтобы выбрать подходящие сменные подшипники из следующей таблицы. ПРИМЕЧАНИЕ: Цветовой код находится на краю подшипника.
Схема №236
- Если двигатель находится вне транспортного средства, перейдите к шагу 3.
- Слить масло из двигателя (см. раздел " КОНТРОЛЬ ДАВЛЕНИЯ МАСЛА ").
- Снять болт, крепящий масляный поддон, затем снять масляный поддон. ПРИМЕЧАНИЕ. Отрежьте уплотнение масляного поддона, используя резак масляного уплотнения, когда масляный поддон не отрывается легко.
Схема №237

Схема №238
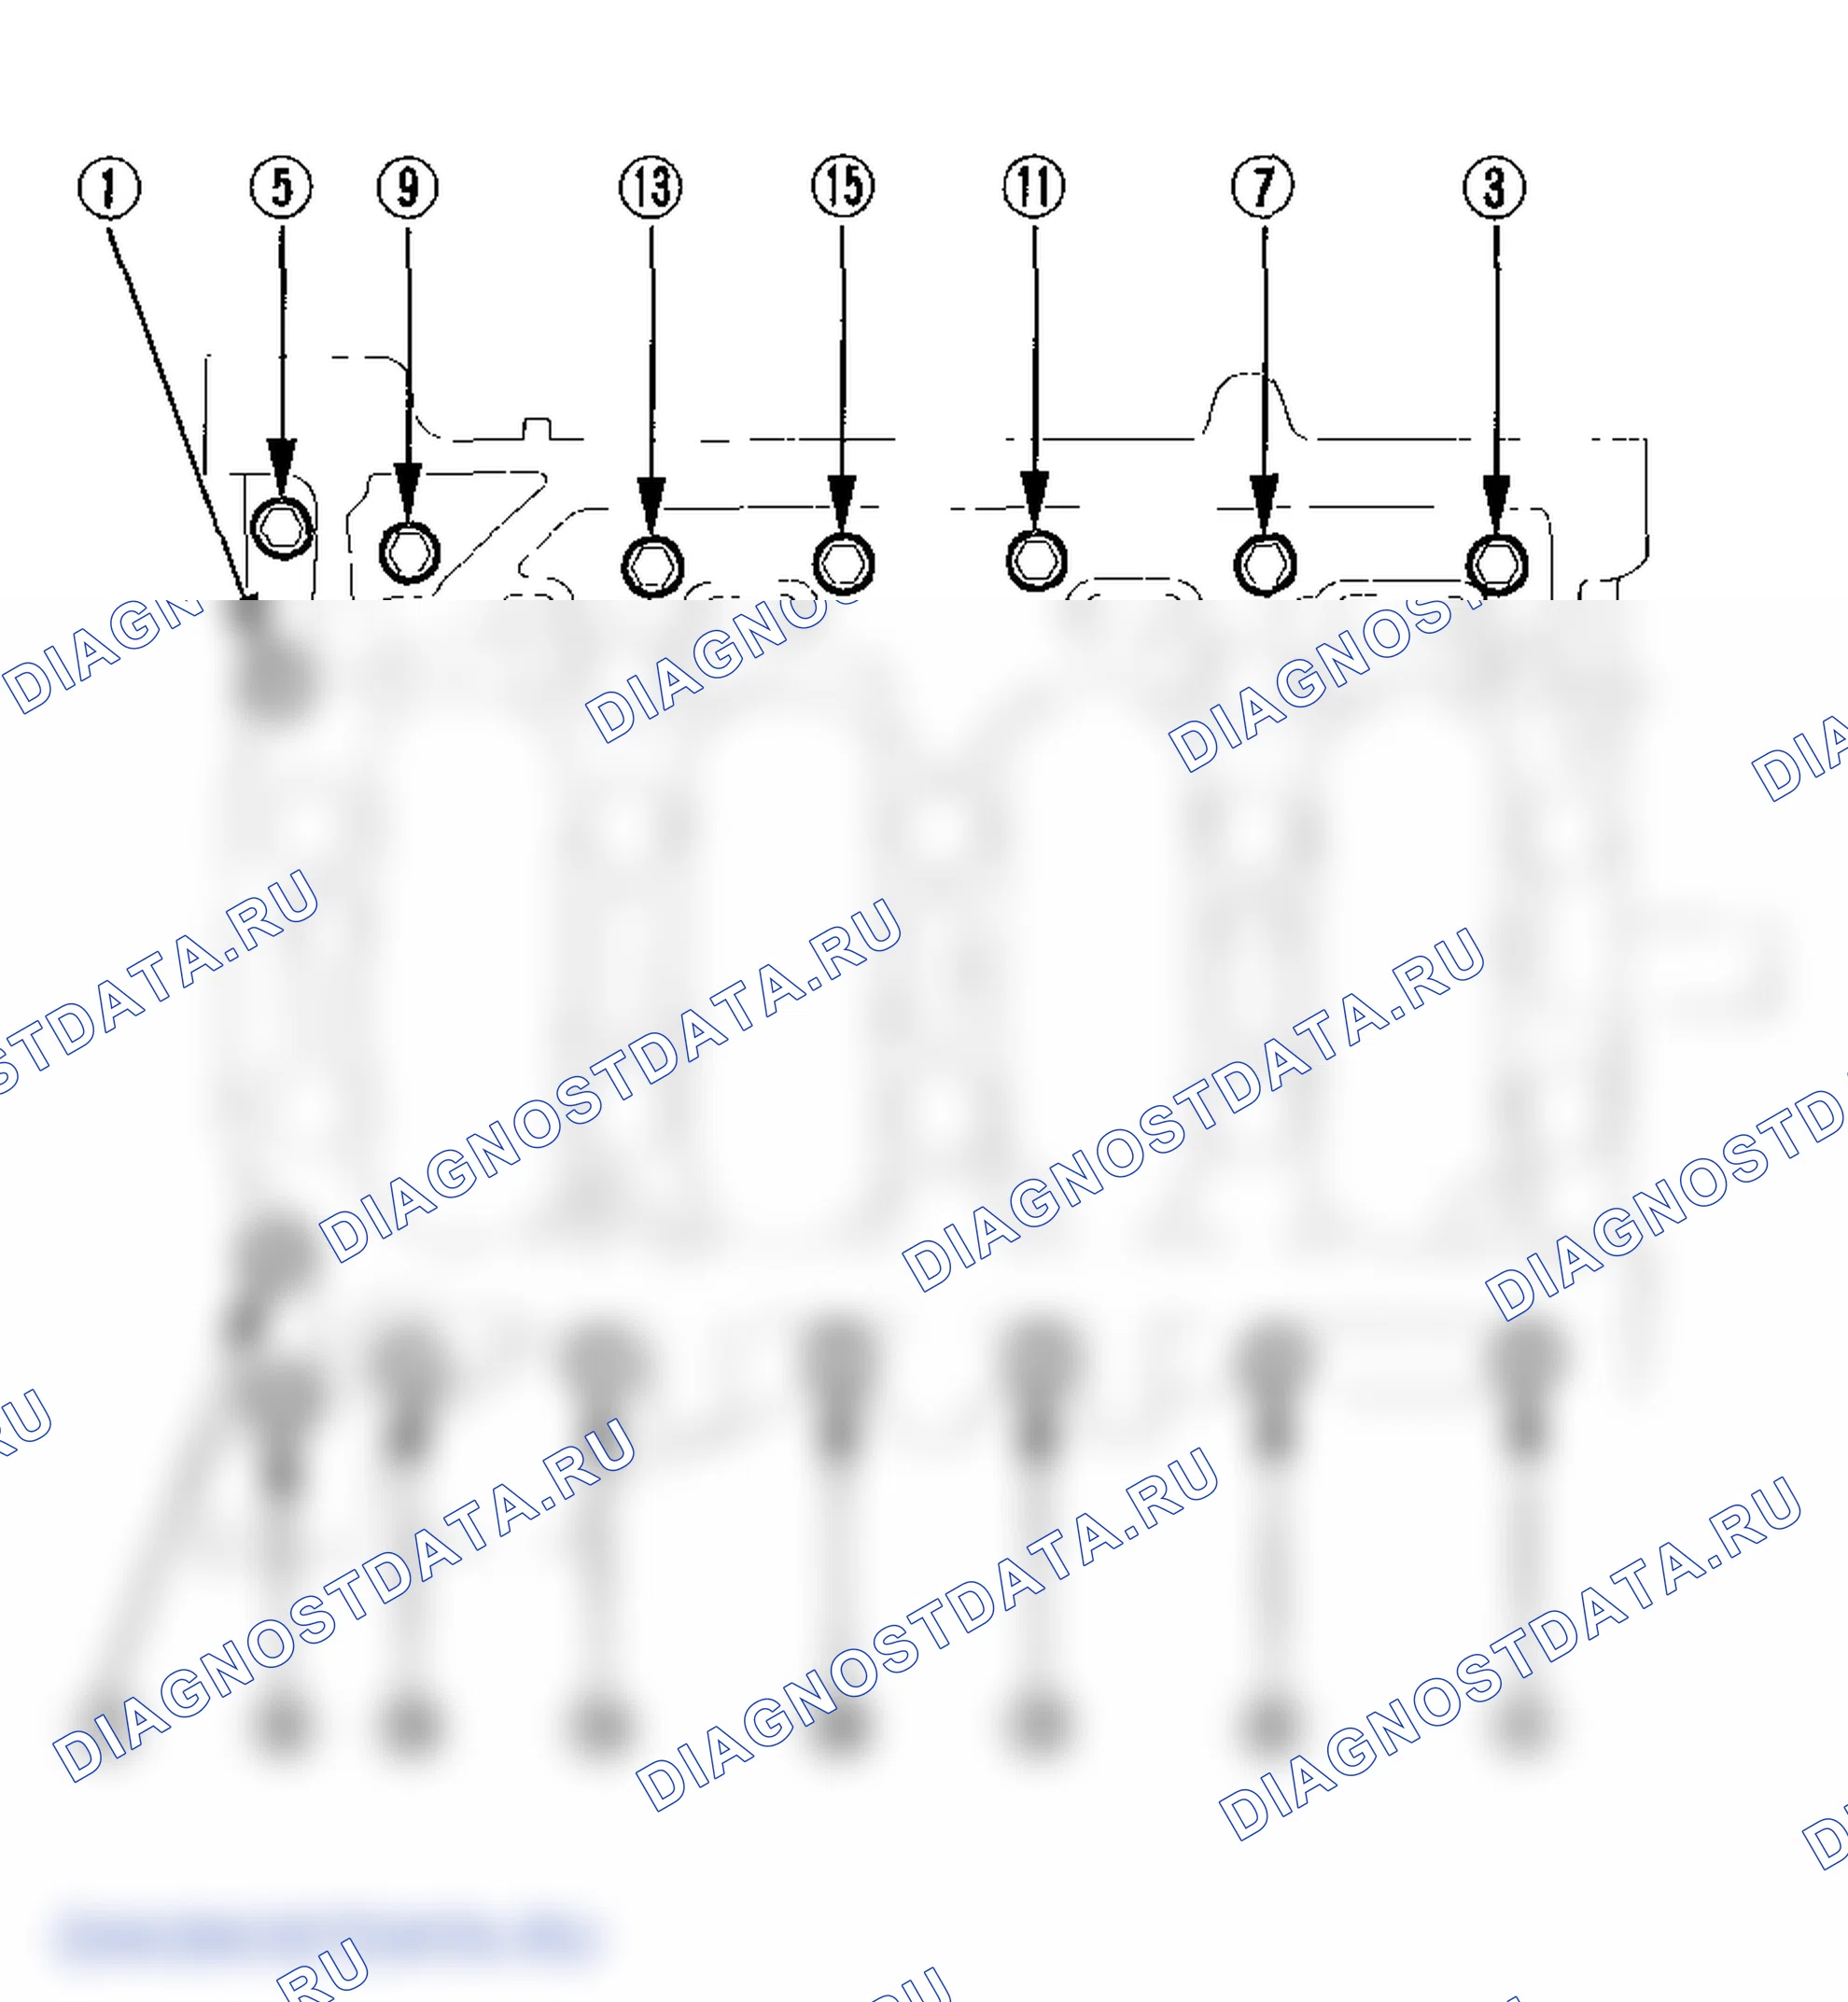
Схема №239
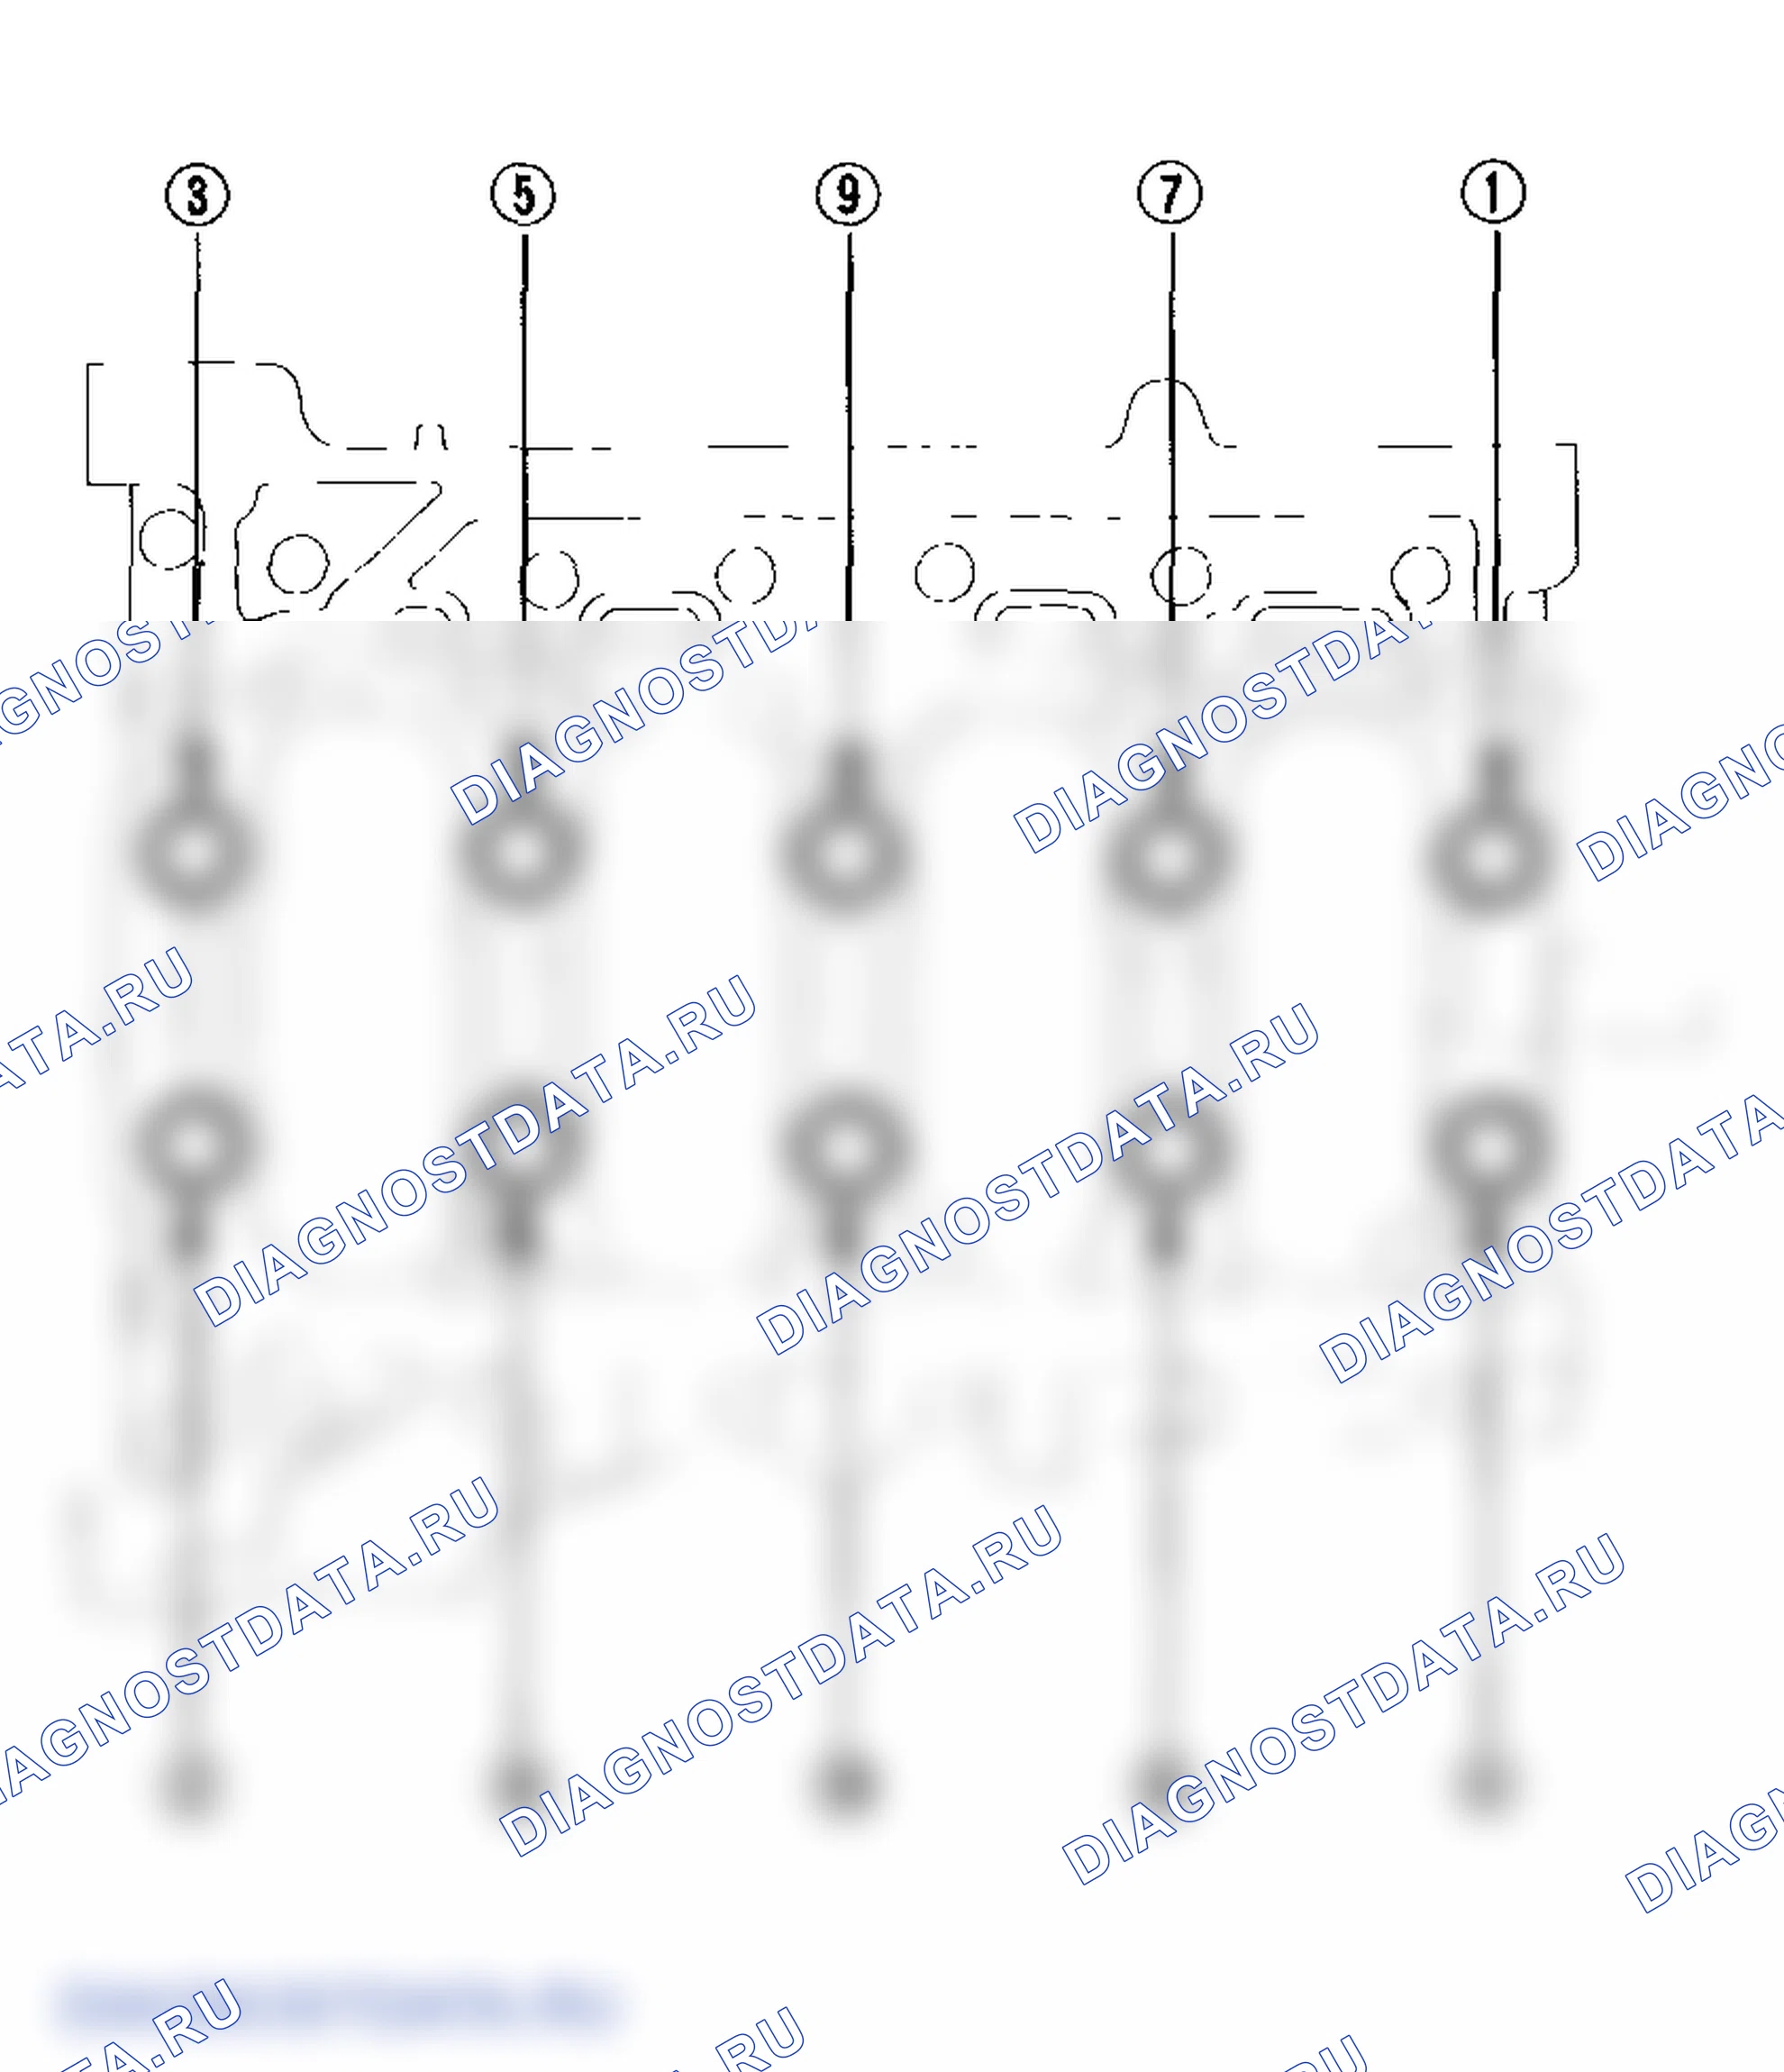
Схема №240
Схема №241

Схема №242
- Снять кулачковую цепь (см. " СНЯТИЕ КУЛАЧКОВОЙ ЦЕПИ ").
- Снять масляный насос (см. " ДЕМОНТАЖ ").
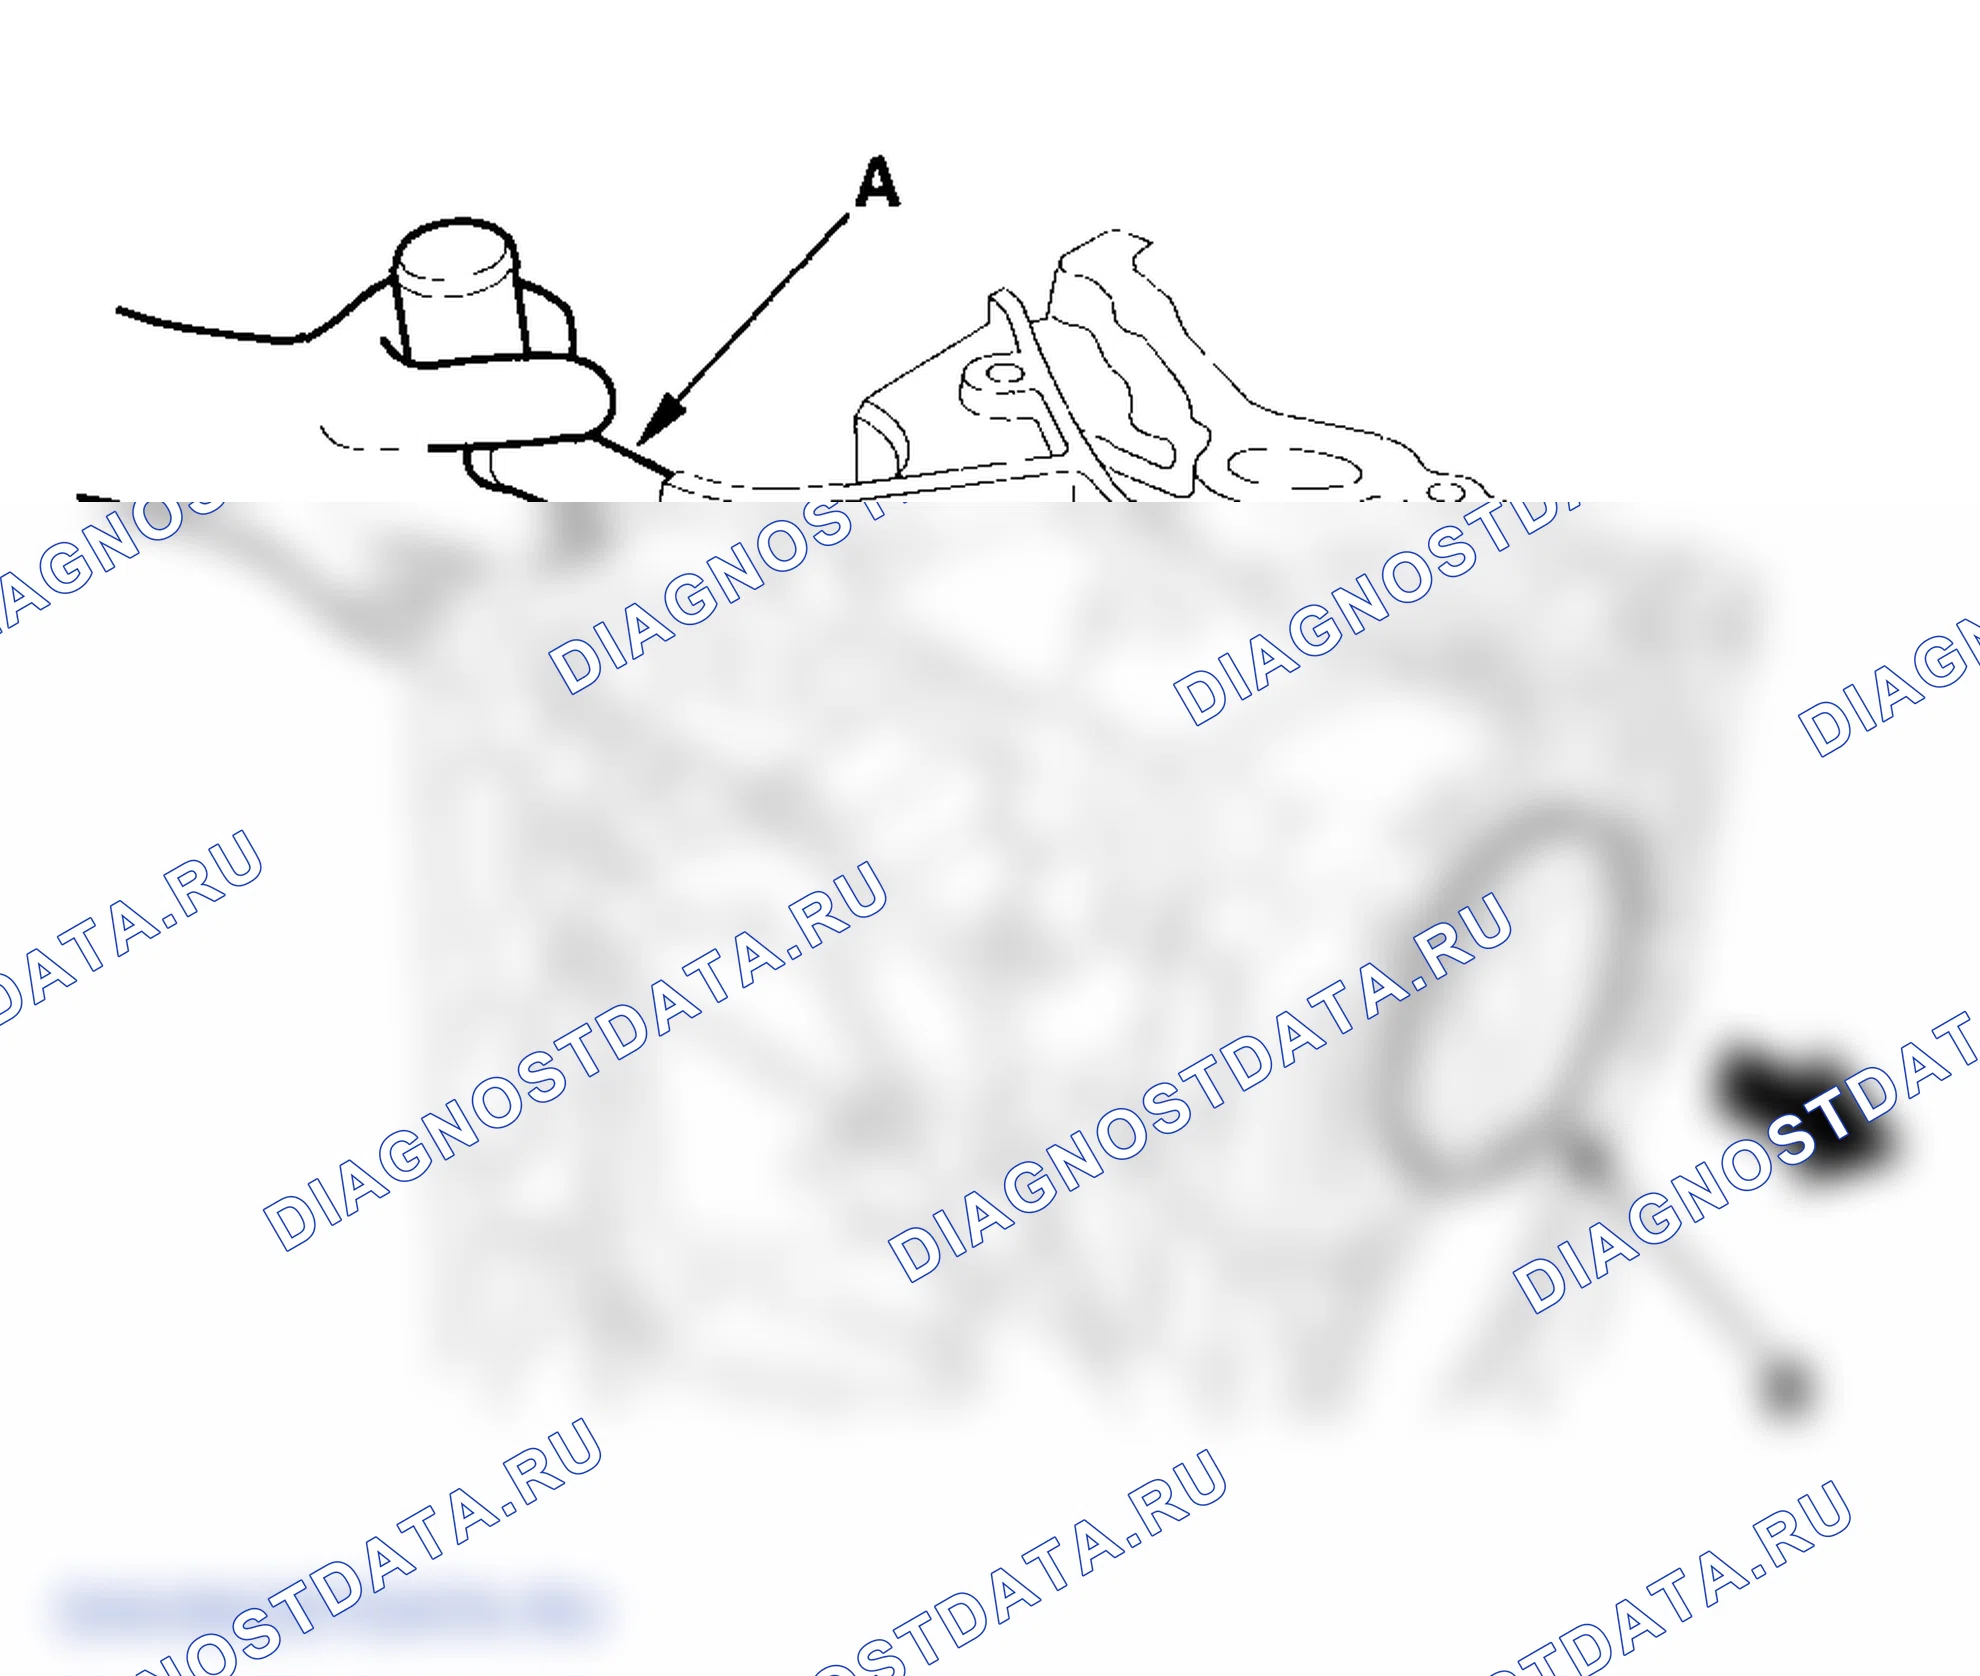
- Если вы можете почувствовать гребень металла или твердого углерода вокруг верхней части любого цилиндра, удалить его с помощью гребневого расширителя (A). Следовать инструкциям производителя расширителя. Если гребень не удален, он может повредить поршень, когда он выталкивается.
- Отвернуть болты 8 мм, крепящие нижний блок.
- Отвернуть болты крышки подшипника. Для предотвращения коробления открутить болты последовательно на 1/3 оборота за раз; повторять последовательность до тех пор, пока все болты не будут ослаблены.
- Снять нижний блок и подшипники. Держите все подшипники в порядке.
- Снять крышки штоков и подшипники, соблюдая порядок во всех крышках и подшипниках.
- Поднять коленчатый вал из двигателя, соблюдая осторожность, чтобы не повредить шейки.
- С помощью деревянной рукоятки молотка (А) вытесните поршни (Б).
- После демонтажа каждого поршня и шатуна в сборе установить на место подшипники и крышки шатуна.
- Чтобы избежать путаницы при повторной сборке, промаркируйте каждый поршень и шатун в сборе его номером цилиндра. ПРИМЕЧАНИЕ: Существующий номер на шатуне не указывает на его положение в двигателе, он указывает на размер отверстия штока.
Схема №243
- Снять коленчатый вал с блока двигателя (см. раздел " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Очистить масляные каналы коленчатого вала с помощью очистителей труб или подходящей щетки.
- Проверить шпоночную канавку и резьбу.
- Измерить отклонение от круглой формы в середине каждого стержня и коренной шейки в двух местах поперечного направления. Разница между измерениями на каждой шейке не должна превышать предел обслуживания. Стандарт отклонения от круглой формы (новый): 0 004 мм (0,0002 дюйма) максимум Предел обслуживания: 0 006 мм (0,0002 дюйма)
- Измерить конусность на краю каждого стержня и коренной шейки. Разница между измерениями на каждой шейке не должна быть больше предела обслуживания. Стандарт конусности шейки (новый): 0 005 мм (0,0002 дюйма) макс. Предел обслуживания: 0 006 мм (0,0002 дюйма)
Схема №244
- Поместить блок двигателя на пластину поверхности.
- Очистить и установить подшипники на цапфы № 1 и № 5 блока двигателя.
- Опустить коленчатый вал в блок двигателя.
- Измерить биение на всех коренных шейках. Вращайте коленчатый вал на два полных оборота. Разница между измерениями на каждой шейке не должна превышать эксплуатационный предел. Общий индикатор коленчатого вала Стандартное биение (новое): 0,02 мм (0,0008 дюйма) макс. Эксплуатационный предел: 0,04 мм (0,0016 дюйма)
Схема №245
Схема №246
Схема №247
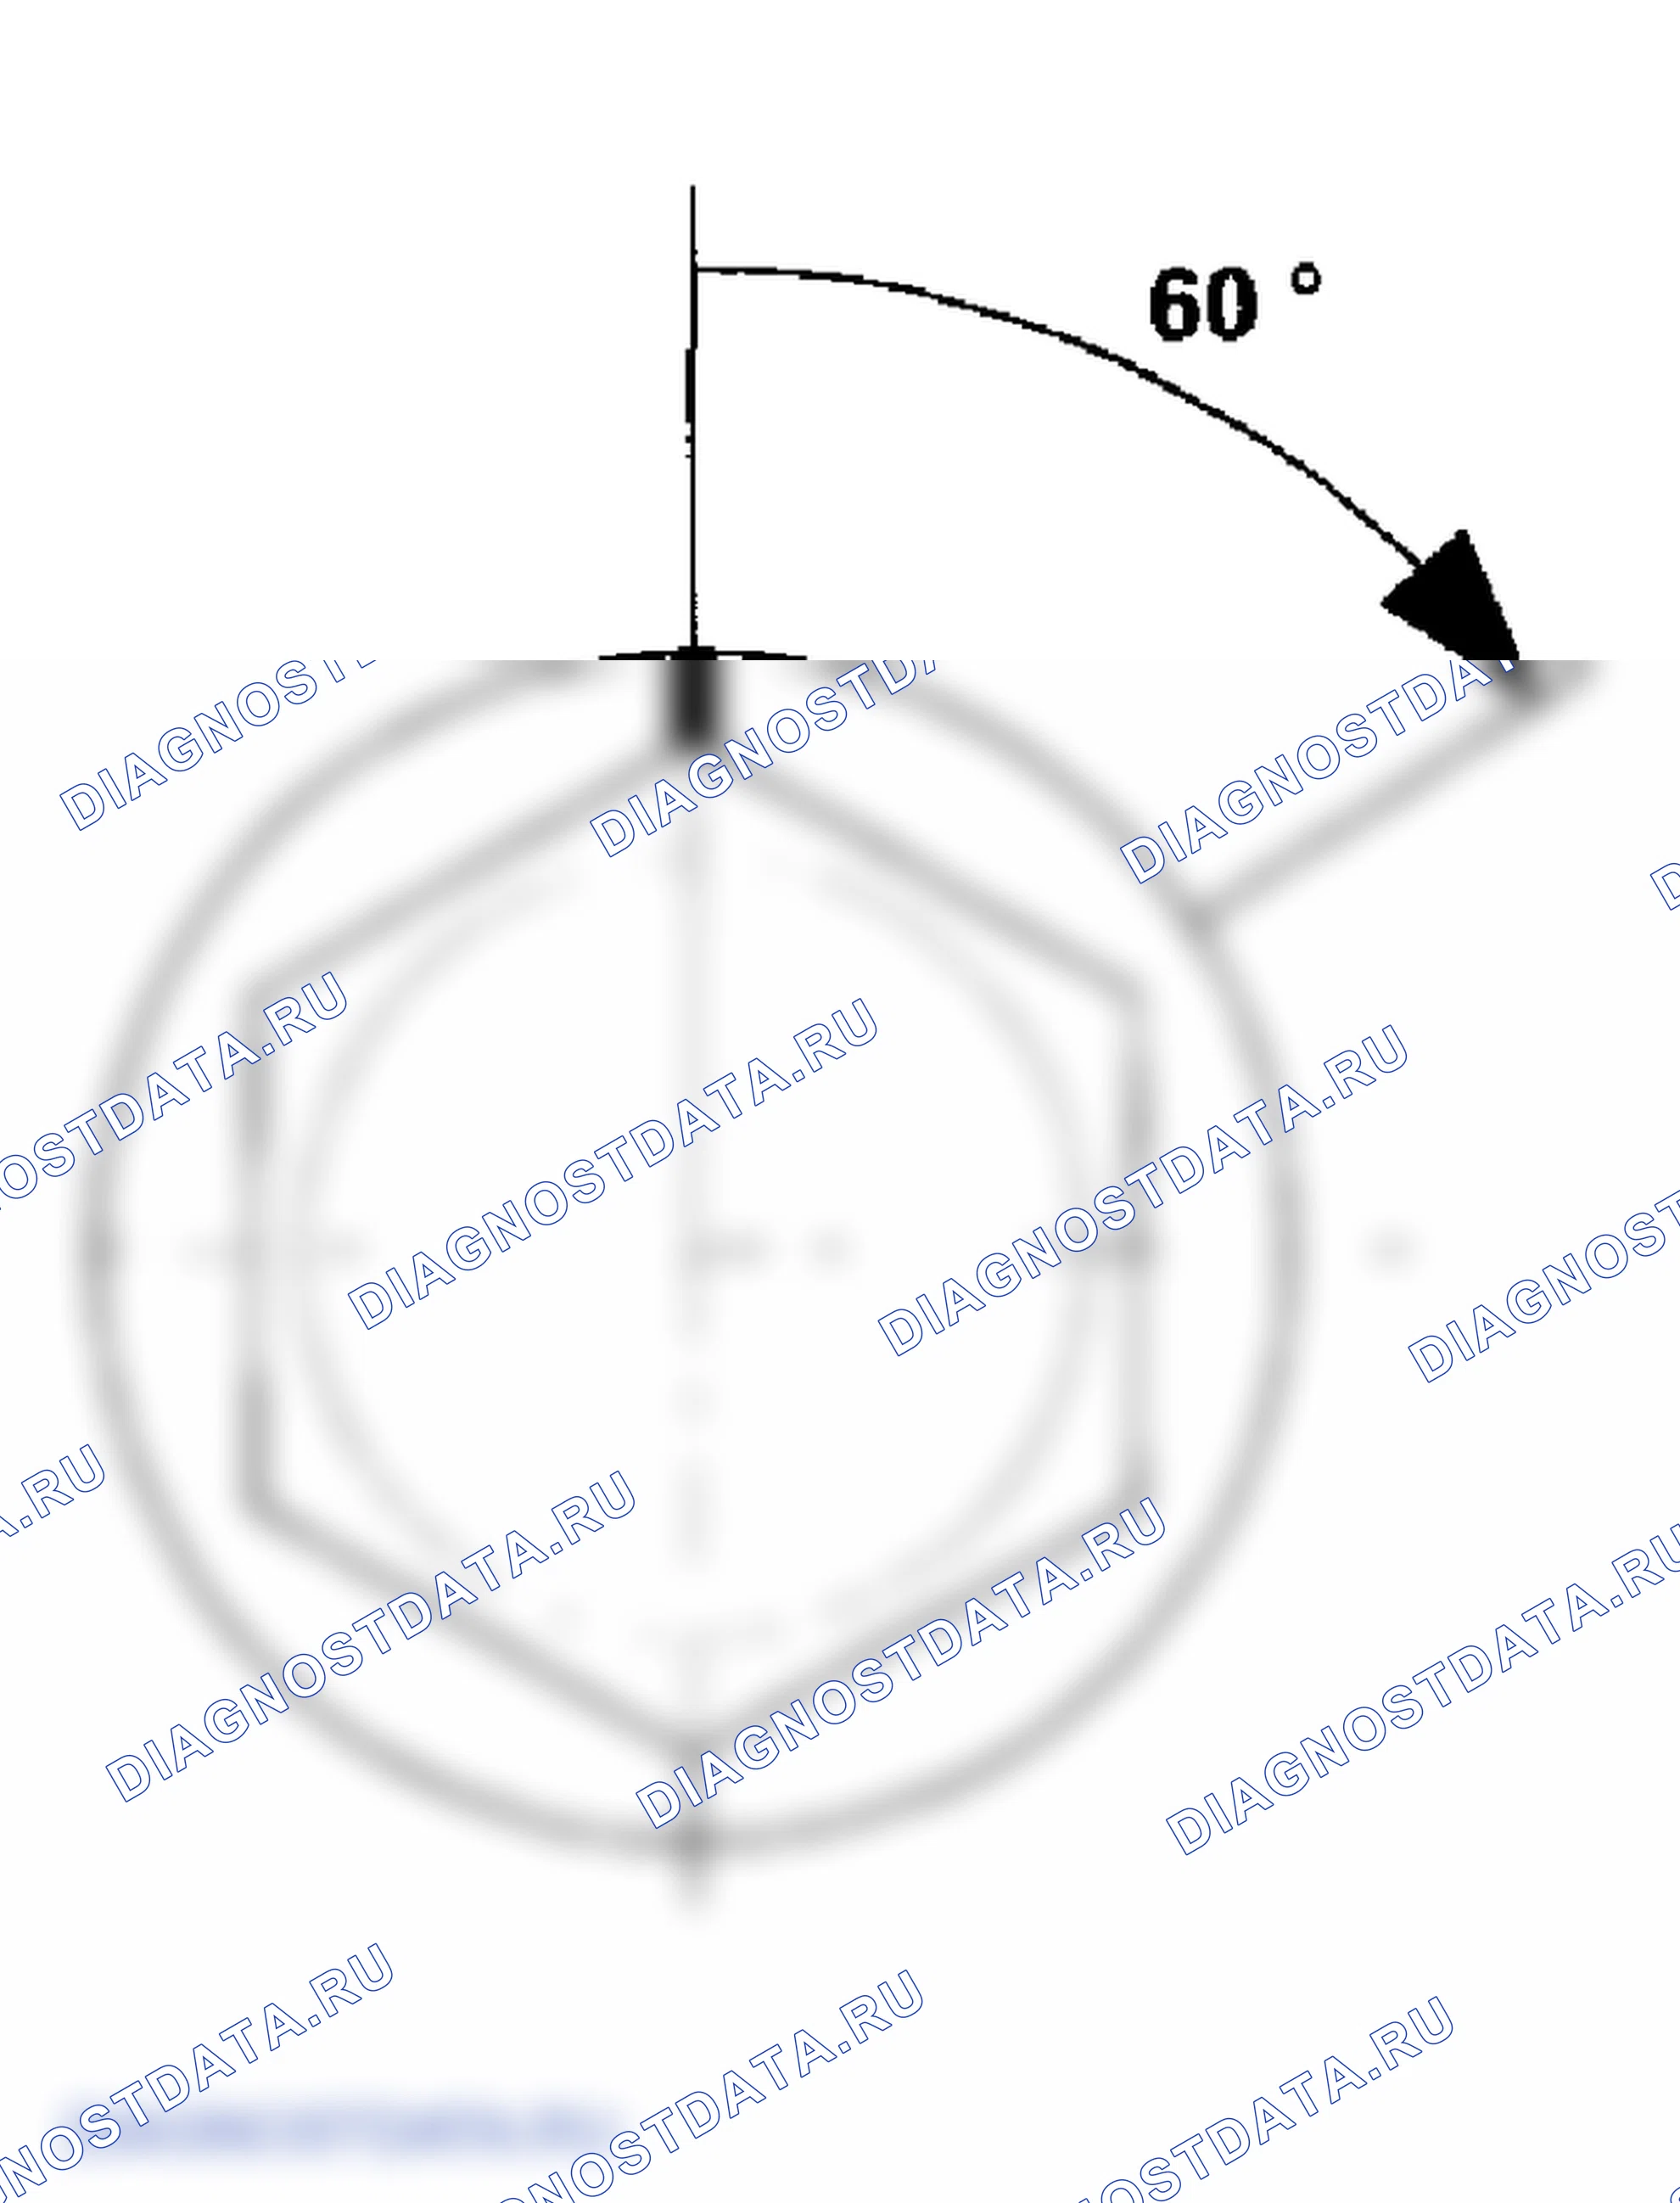
Схема №248
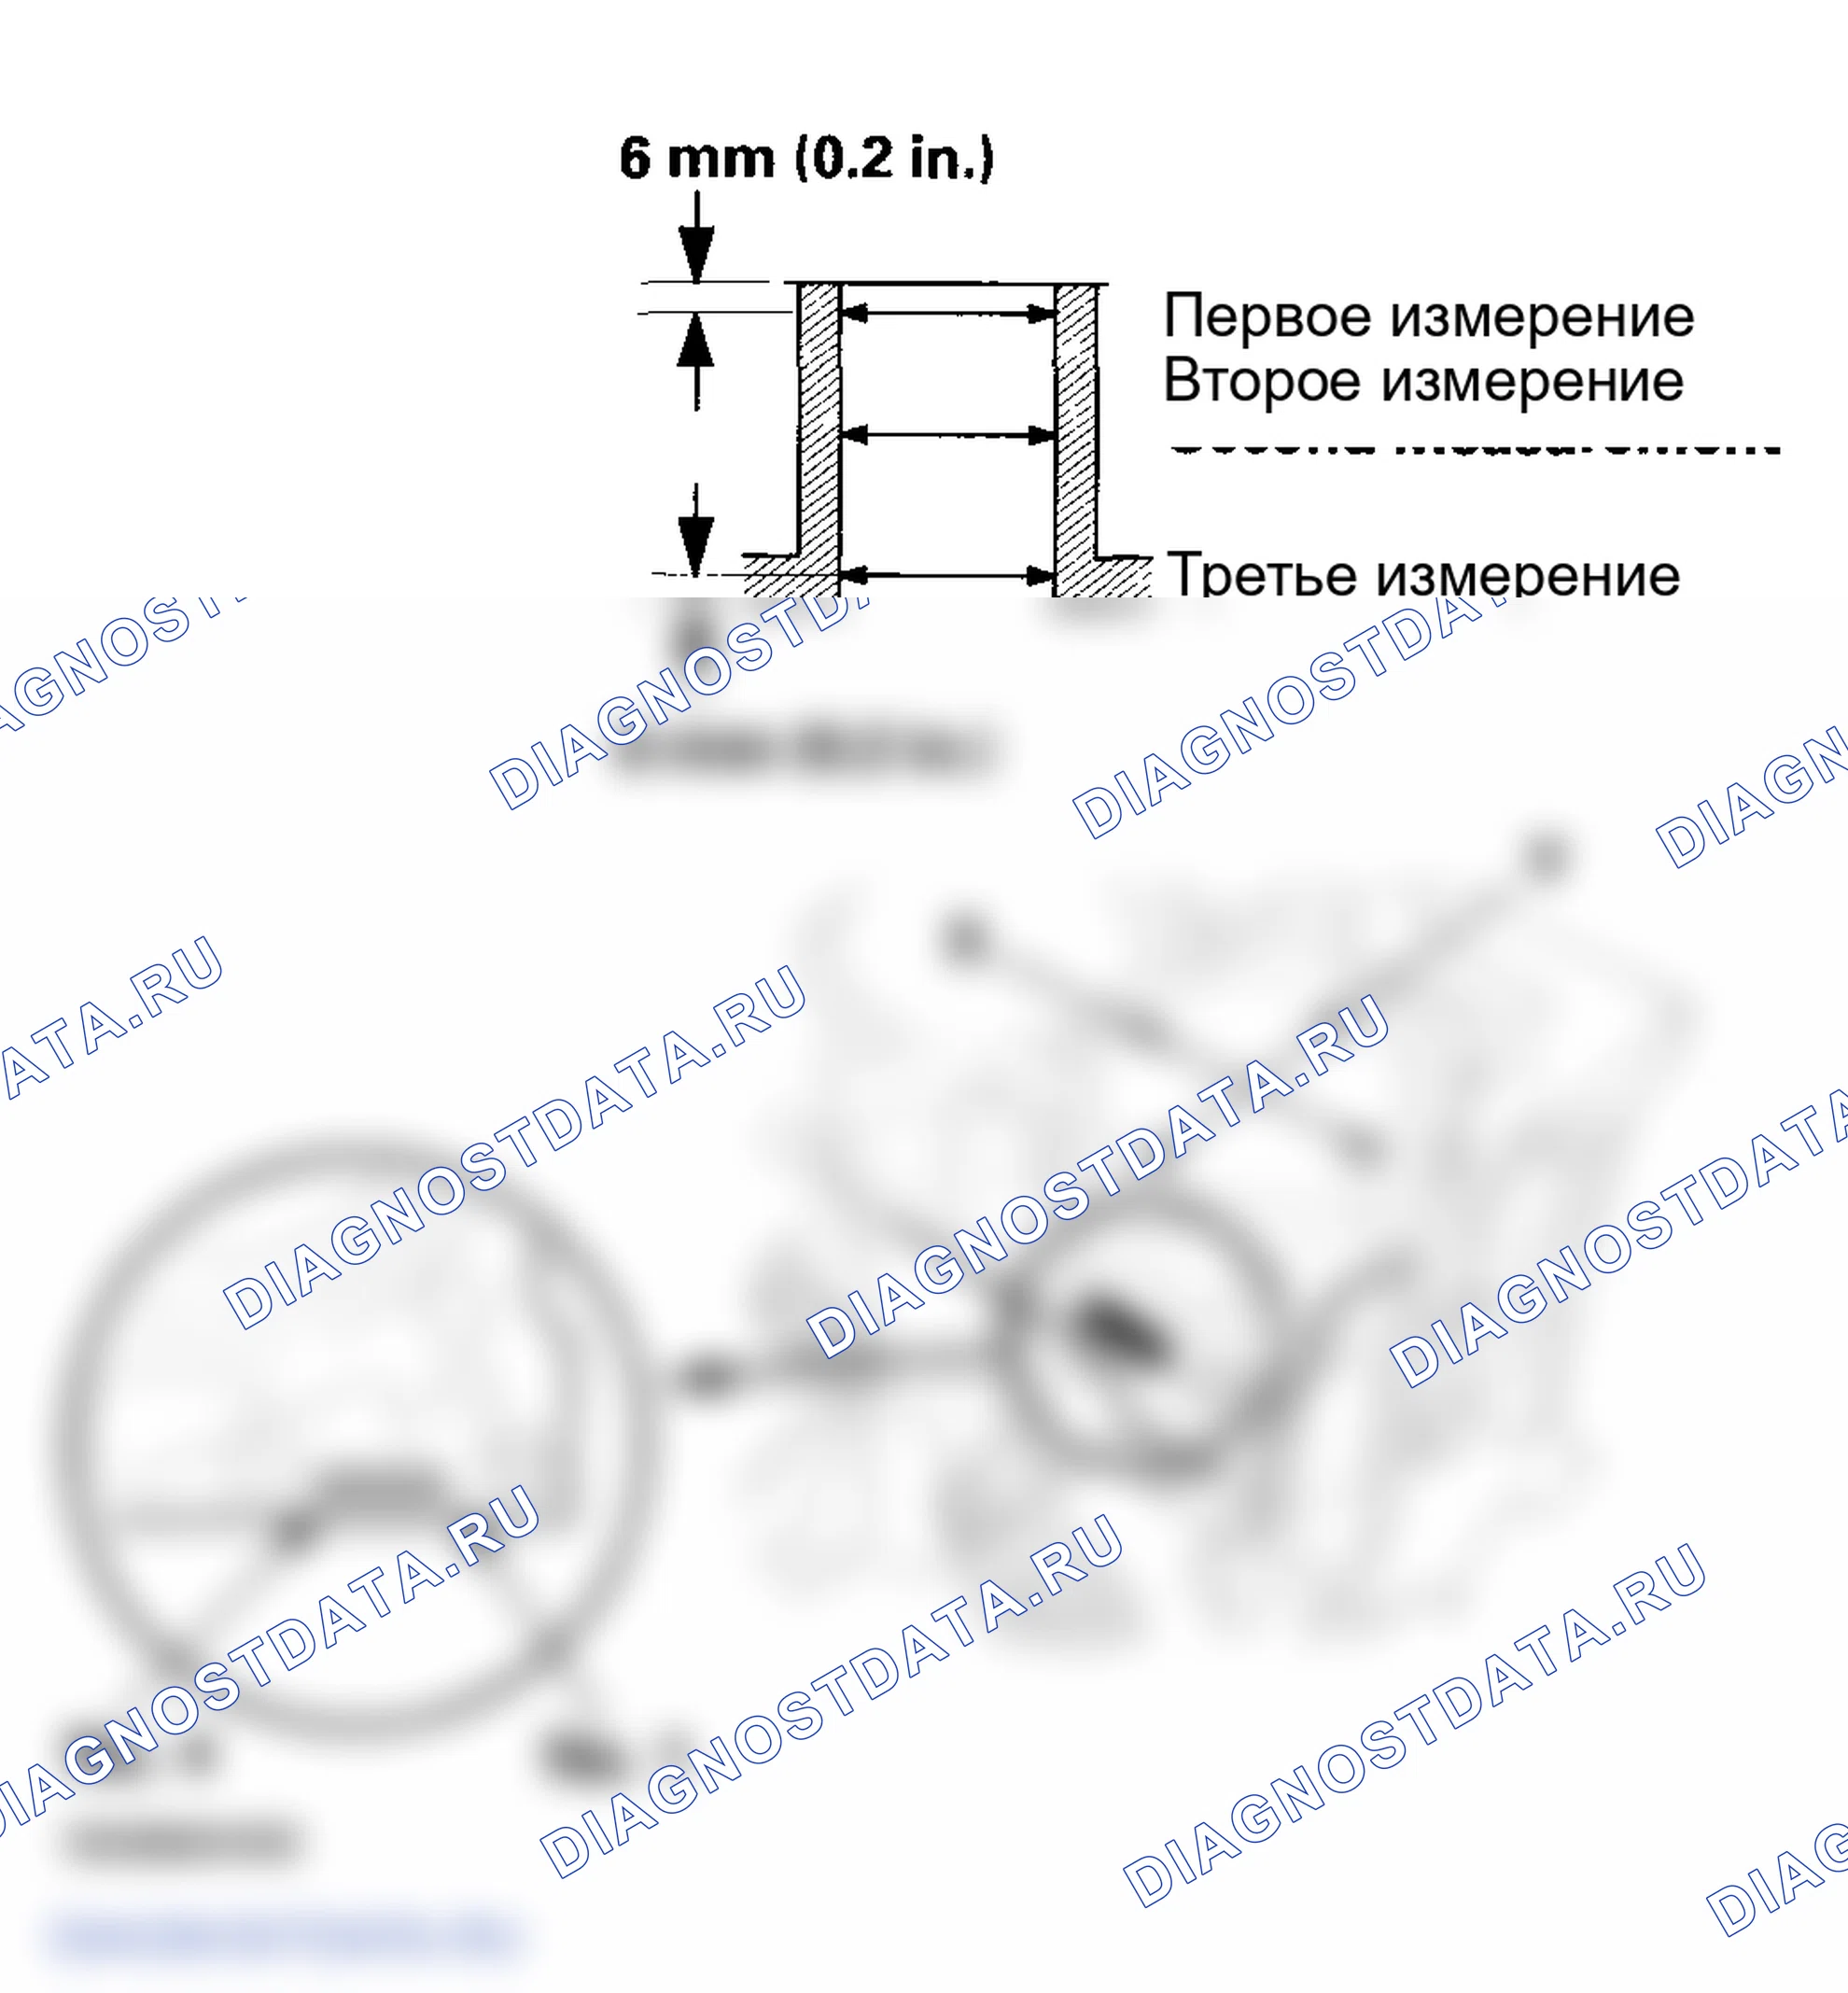
Схема №249
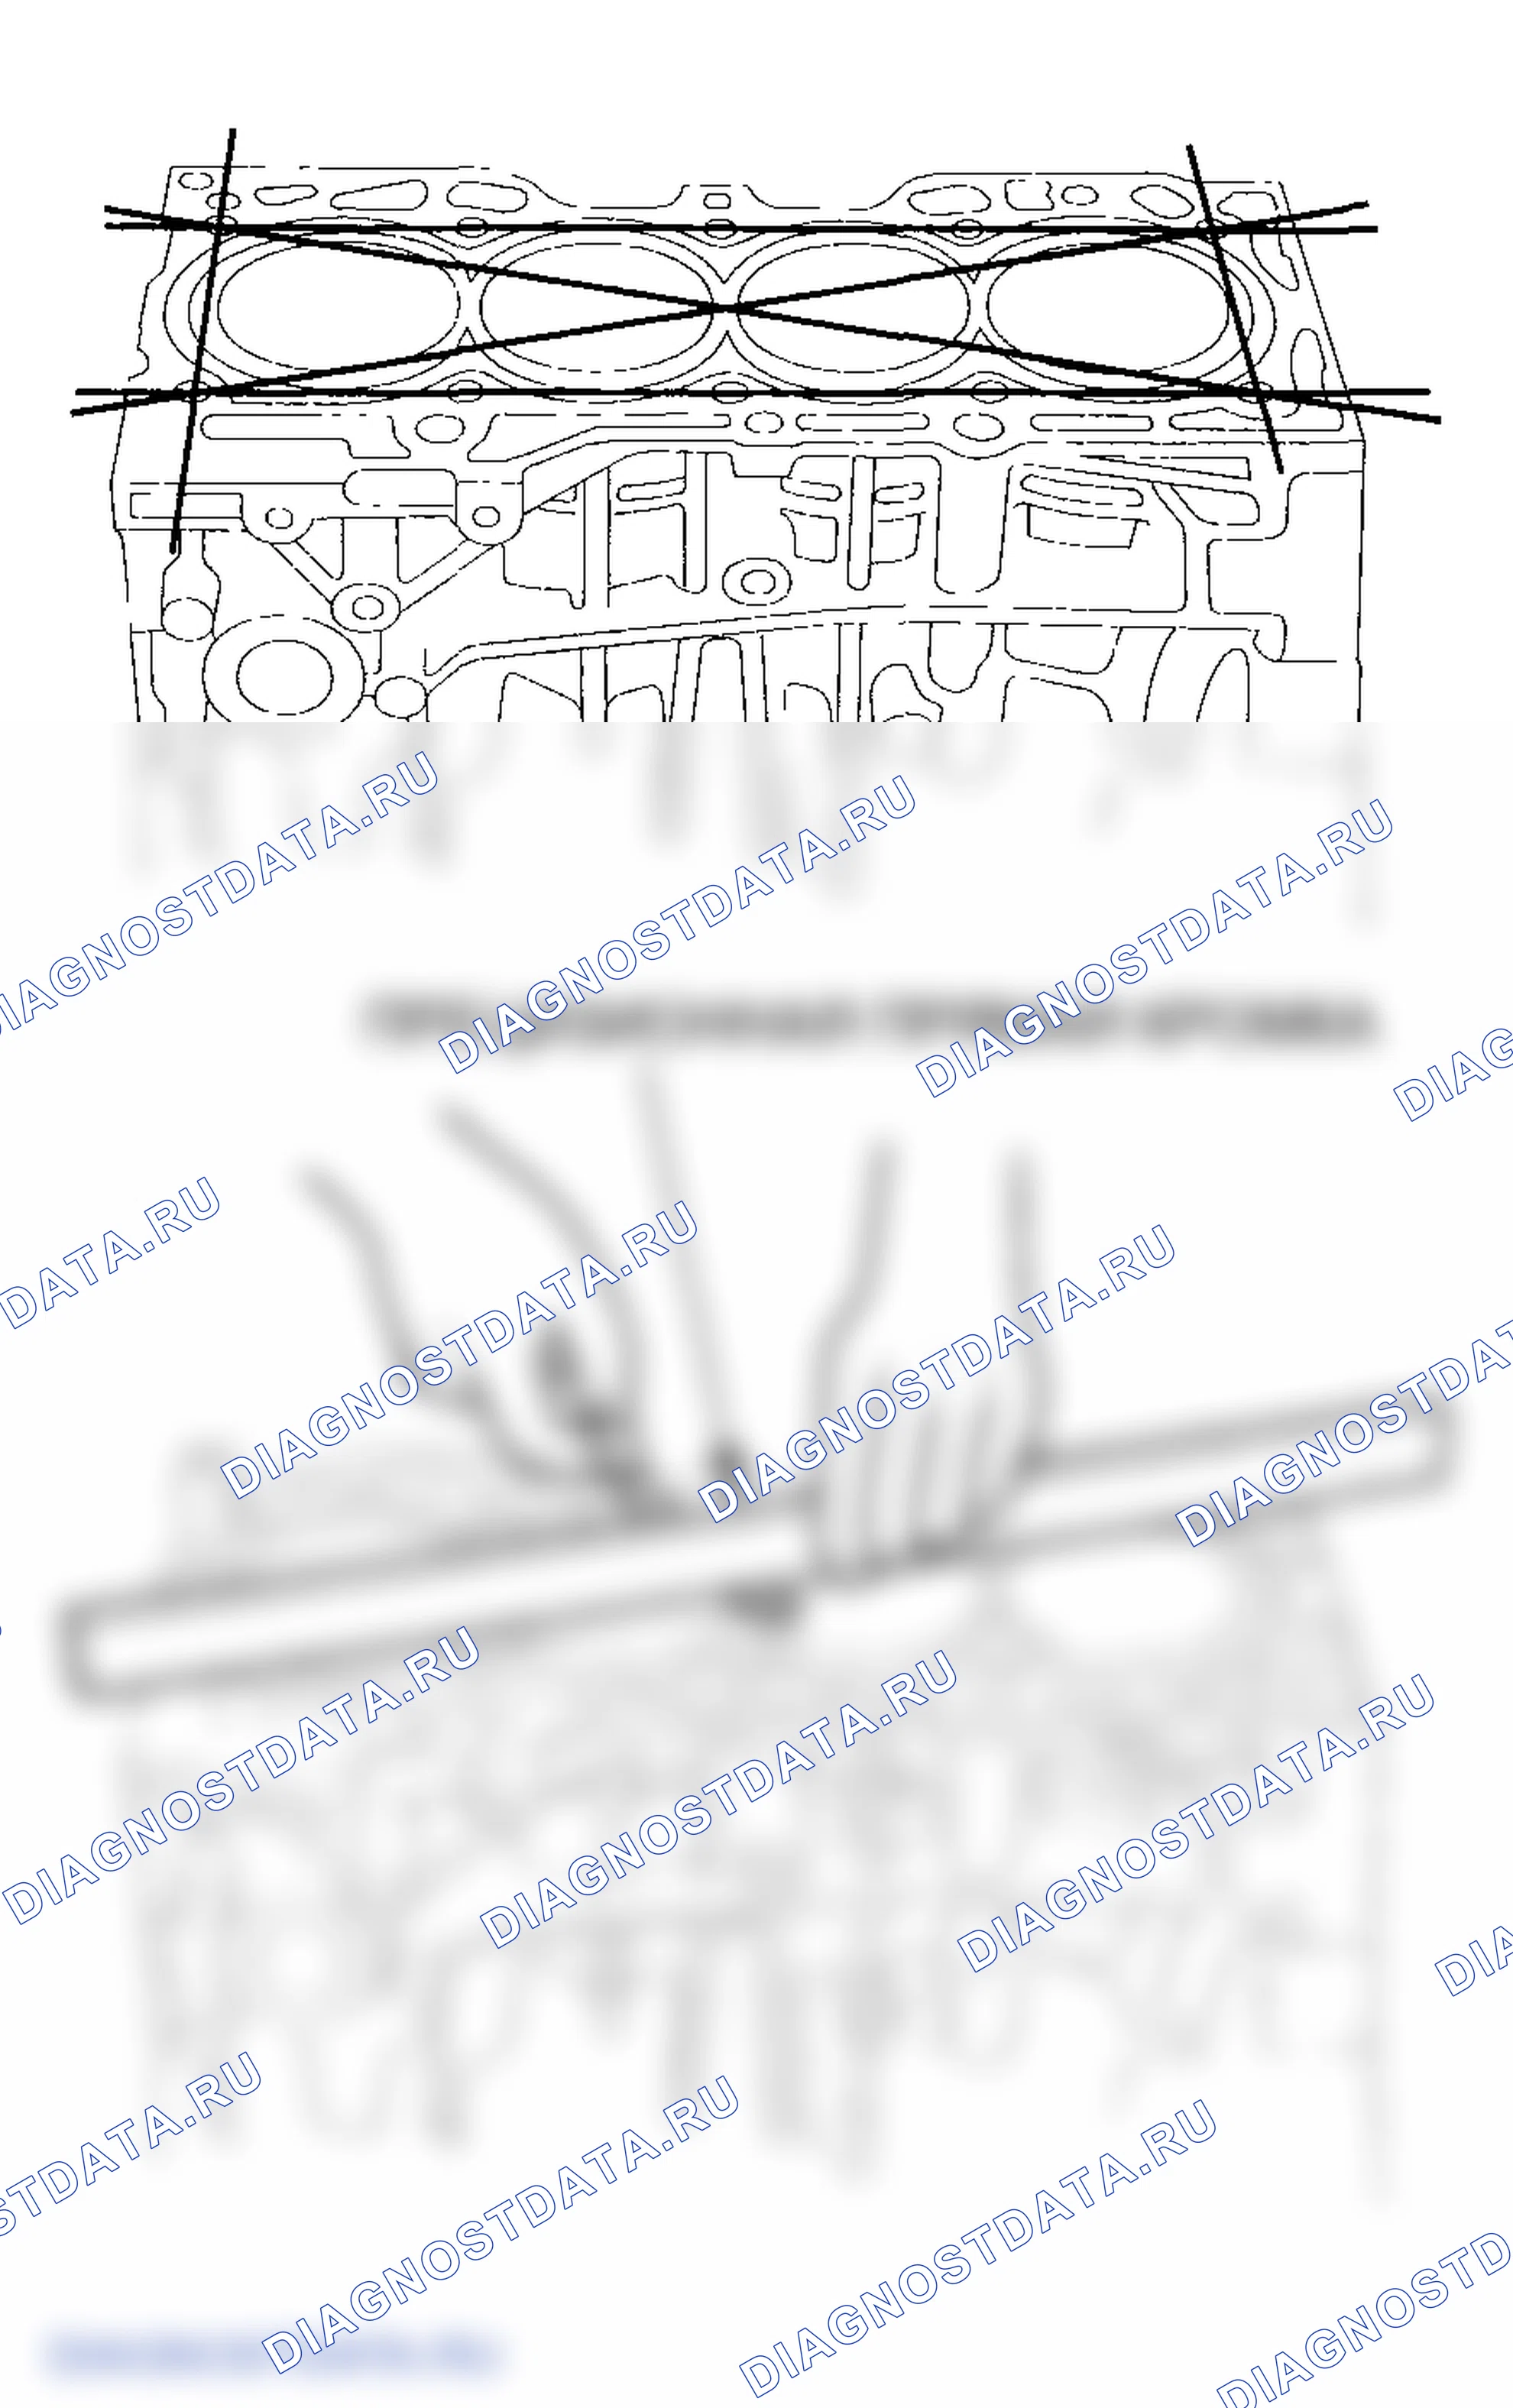
Схема №250

- Снять коленчатый вал и поршни (см. " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Проверить поршень на наличие перекосов или трещин.
- Измерить диаметр поршня в точке 16 мм (0,6 дюйма). 0,9325 мм (модели 2000-2003 гг.), или 10 мм (0,4 дюйма) (модели 2004-2008 гг.) от низа юбки. Имеется два поршня стандартного размера (нет буквы или А, и В). Буква также штампуется на блоке двигателя как размеры отверстия цилиндра. Диаметр поршня (новый): нет буквы (или А): 86 993-0 006
- Удалить всю старую прокладку для жидкости с сопрягаемых поверхностей нижнего блока, болтов и отверстий для болтов.
- Очистить сопрягаемые поверхности нижнего блока.
- Положите нижнюю колодку на блок двигателя.
- Последовательно затянуть болты крышки подшипника до 29 Н.м (3,0 кгс.м, 22 фунт-сила-фут).
- Затянуть болты крышки подшипника еще на 60 °.
- Измерить третий предел износа и сужения в направлении X и Y на трех уровнях в каждом цилиндре, как показано на рисунке. Если измерения в любом цилиндре выходят за пределы эксплуатационного предела отверстия большего размера, заменить блок двигателя. Если блок должен быть перебран, обратитесь к этапу 12 после переборки. Диаметр отверстия цилиндра (новый) A или I: 87 010-87 020 мм (3,4256-3,4260 дюйма) B или II: 87,2- 87 010 мм (3,4252-3 425 дюйма).
- Забитые или поцарапанные отверстия цилиндров должны быть отточены.
- Проверить верхнюю часть блока на коробление. Измерить вдоль кромок и поперек центра, как показано на рисунке. Стандарт искривления блока двигателя (новый): 0.07 мм (0.003 дюйма) макс. предел обслуживания: 0.10 мм (0.004 дюйма)
- Рассчитайте разницу между диаметром отверстия цилиндра и диаметром поршня. Если зазор близок или превышает эксплуатационный предел, осмотреть поршень и блок двигателя на предмет чрезмерного износа. Стандарт зазора между поршнем и цилиндром (новый): 0 004-0 027 мм (0,0002-0,0011 дюйма) Эксплуатационный предел: 0 004 мм (0,0002 дюйма)
Хонингование отверстия цилиндра
Гильзы цилиндров изготовлены из FRM (металл, армированный волокном). Оттачивайте цилиндры только так, как описано здесь.
Схема №251
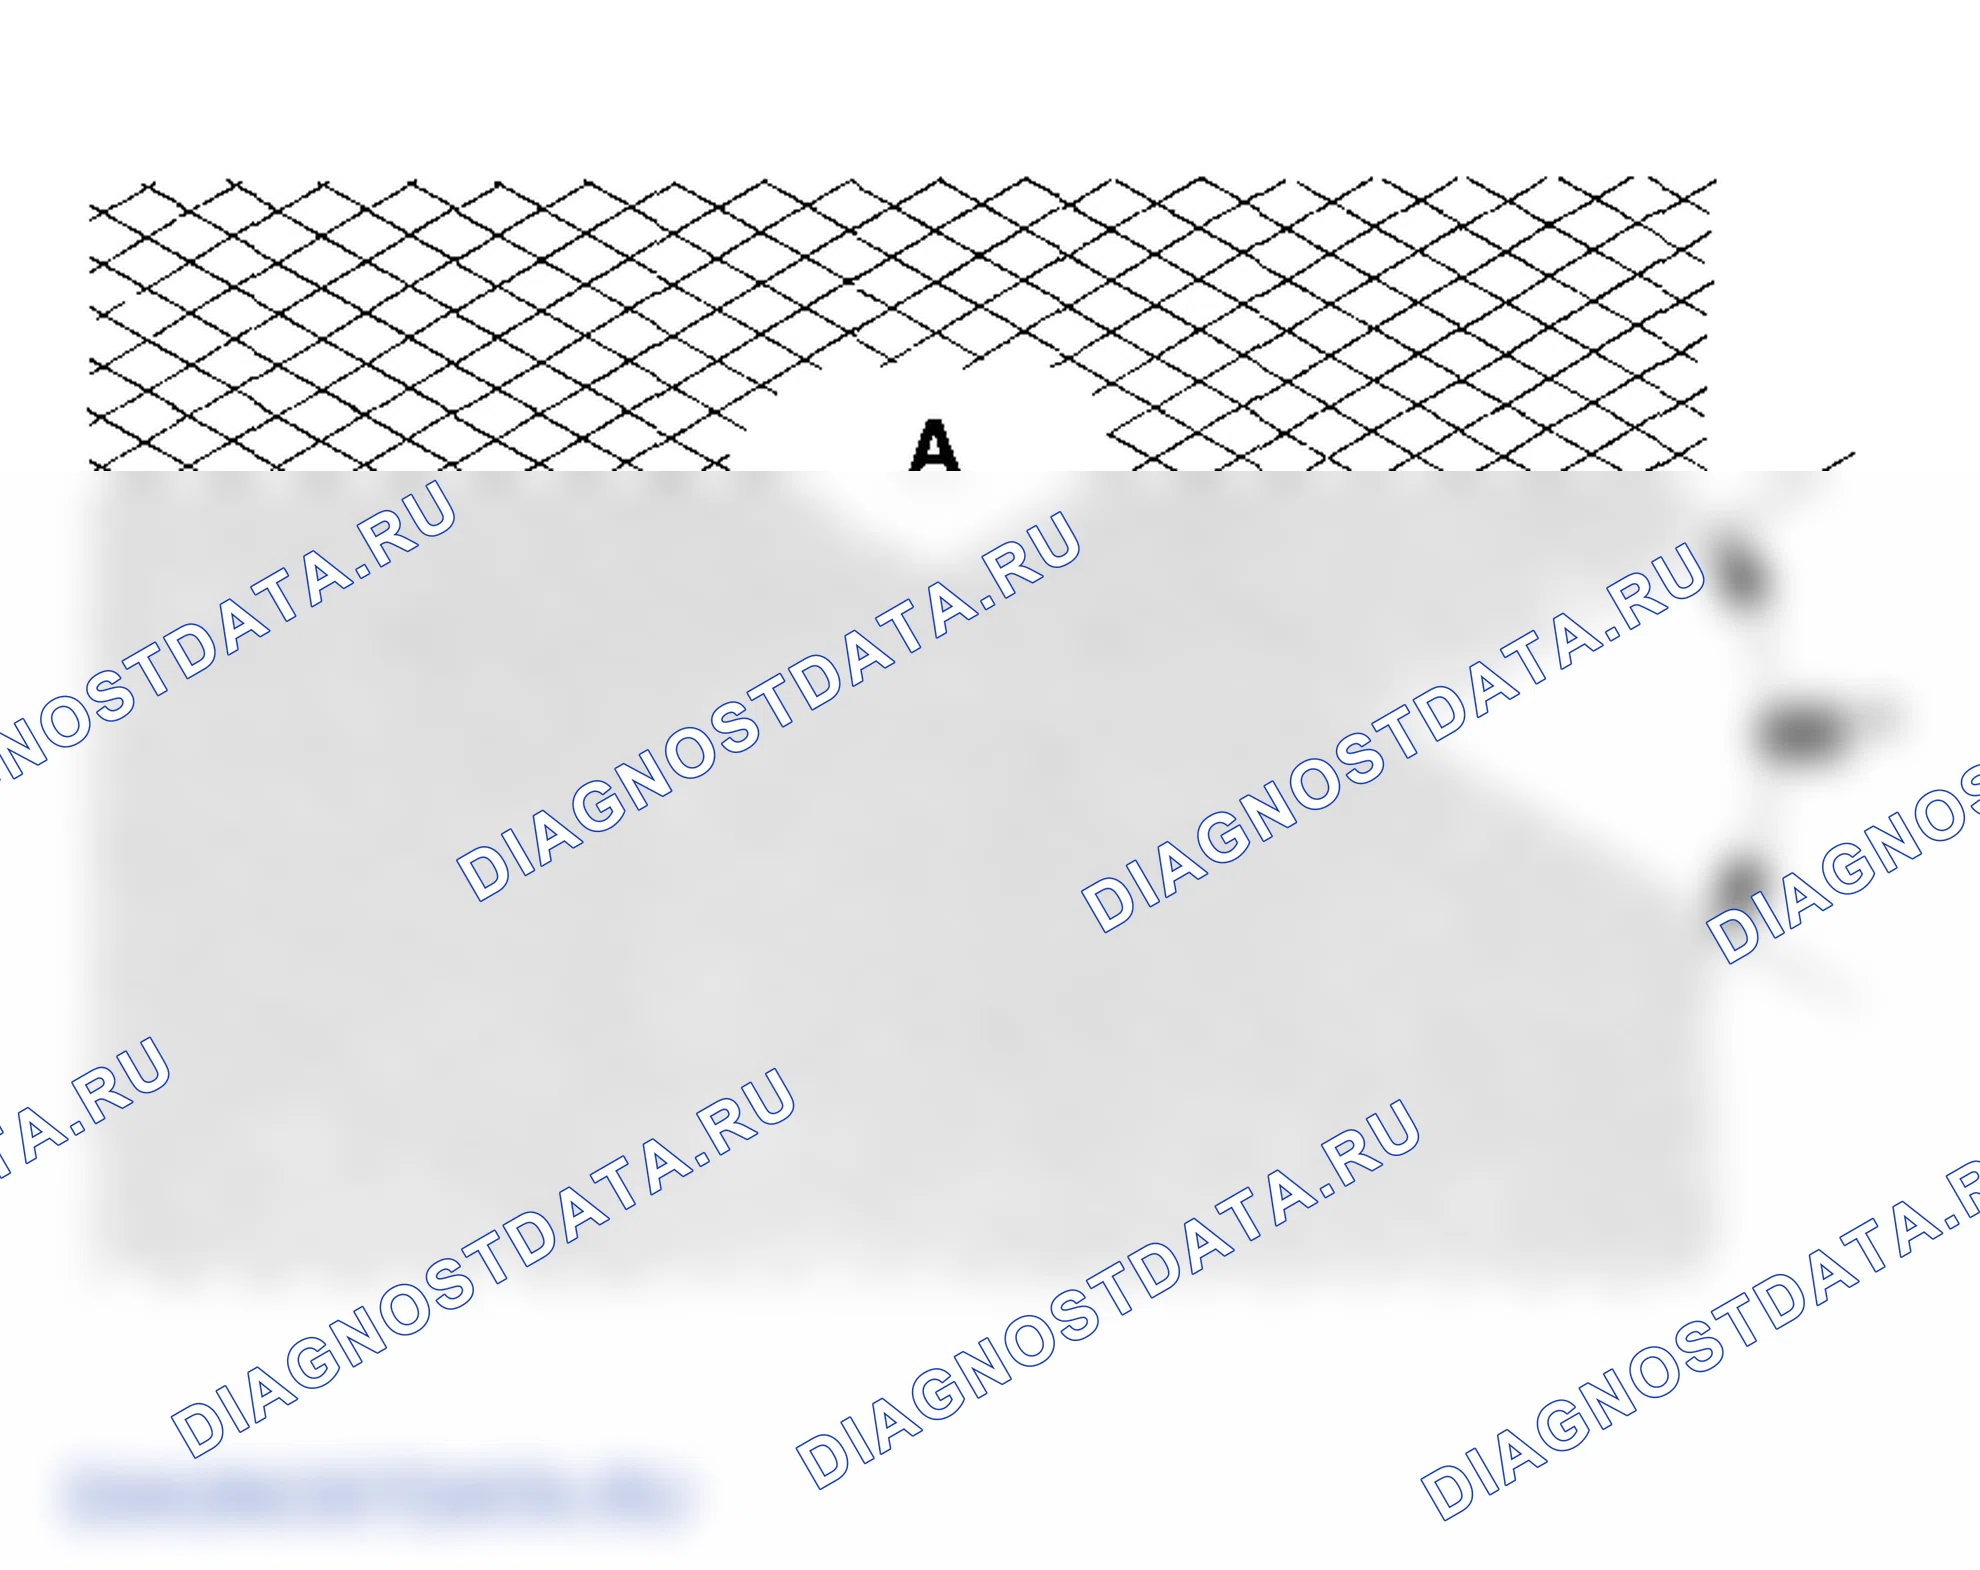
- Измерить отверстия цилиндров (см. " ОСМОТР БЛОКА И ПОРШНЯ "). Если блок двигателя должен быть повторно использован, отточите цилиндры и повторно измерить отверстия. Забитые или поцарапанные отверстия цилиндров должны быть отточены.
- Отточите цилиндры, используя следующее оборудование, материалы и методы: Использовать только жесткий хон. Хонингование камней: GC-600-J или более тонких камней для цветных металлов Давление: 200-300 к Па (2-3 кгс / см 2, 28-43 фунт / кв.
- По окончании хонингования тщательно очистить блок двигателя от всех металлических частиц. Промыть отверстия цилиндров горячей мыльной водой, затем высушите и немедленно смазать их, чтобы предотвратить ржавление. Никогда не использовать растворитель, он будет только перераспределять песок на стенках цилиндра.
- Если задиры или царапины все еще присутствуют в отверстиях цилиндра после хонингования до предела обслуживания, восстановить цилиндры. Некоторые легкие вертикальные задиры и царапины допустимы, если он недостаточно глубок, чтобы поймать ноготь и если он не проходит по всей длине отверстия.
Схема №252
Схема №253

Схема №254
- Снять поршень с блока двигателя (см. раздел " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Смазать новое моторное масло стопорные кольца поршневых пальцев (А), и проверните их в канавках колец до совмещения торцевых зазоров с вырезами в отверстиях поршневых пальцев (В). ПРИМЕЧАНИЕ: Будьте осторожны, чтобы не повредить кольцевые канавки.
- Снять оба стопорных кольца (А). Начать с выреза в расточке поршневого пальца. Аккуратно снять стопорные кольца, чтобы они не полетели и не потерялись. Использовать средства защиты глаз.
- Нагрейте поршень и шатун в сборе примерно до 70°C, затем снять поршневой палец.