
Выбор подшипника штока
- Осмотреть каждый шатун на наличие трещин и тепловых повреждений.
Схема №213
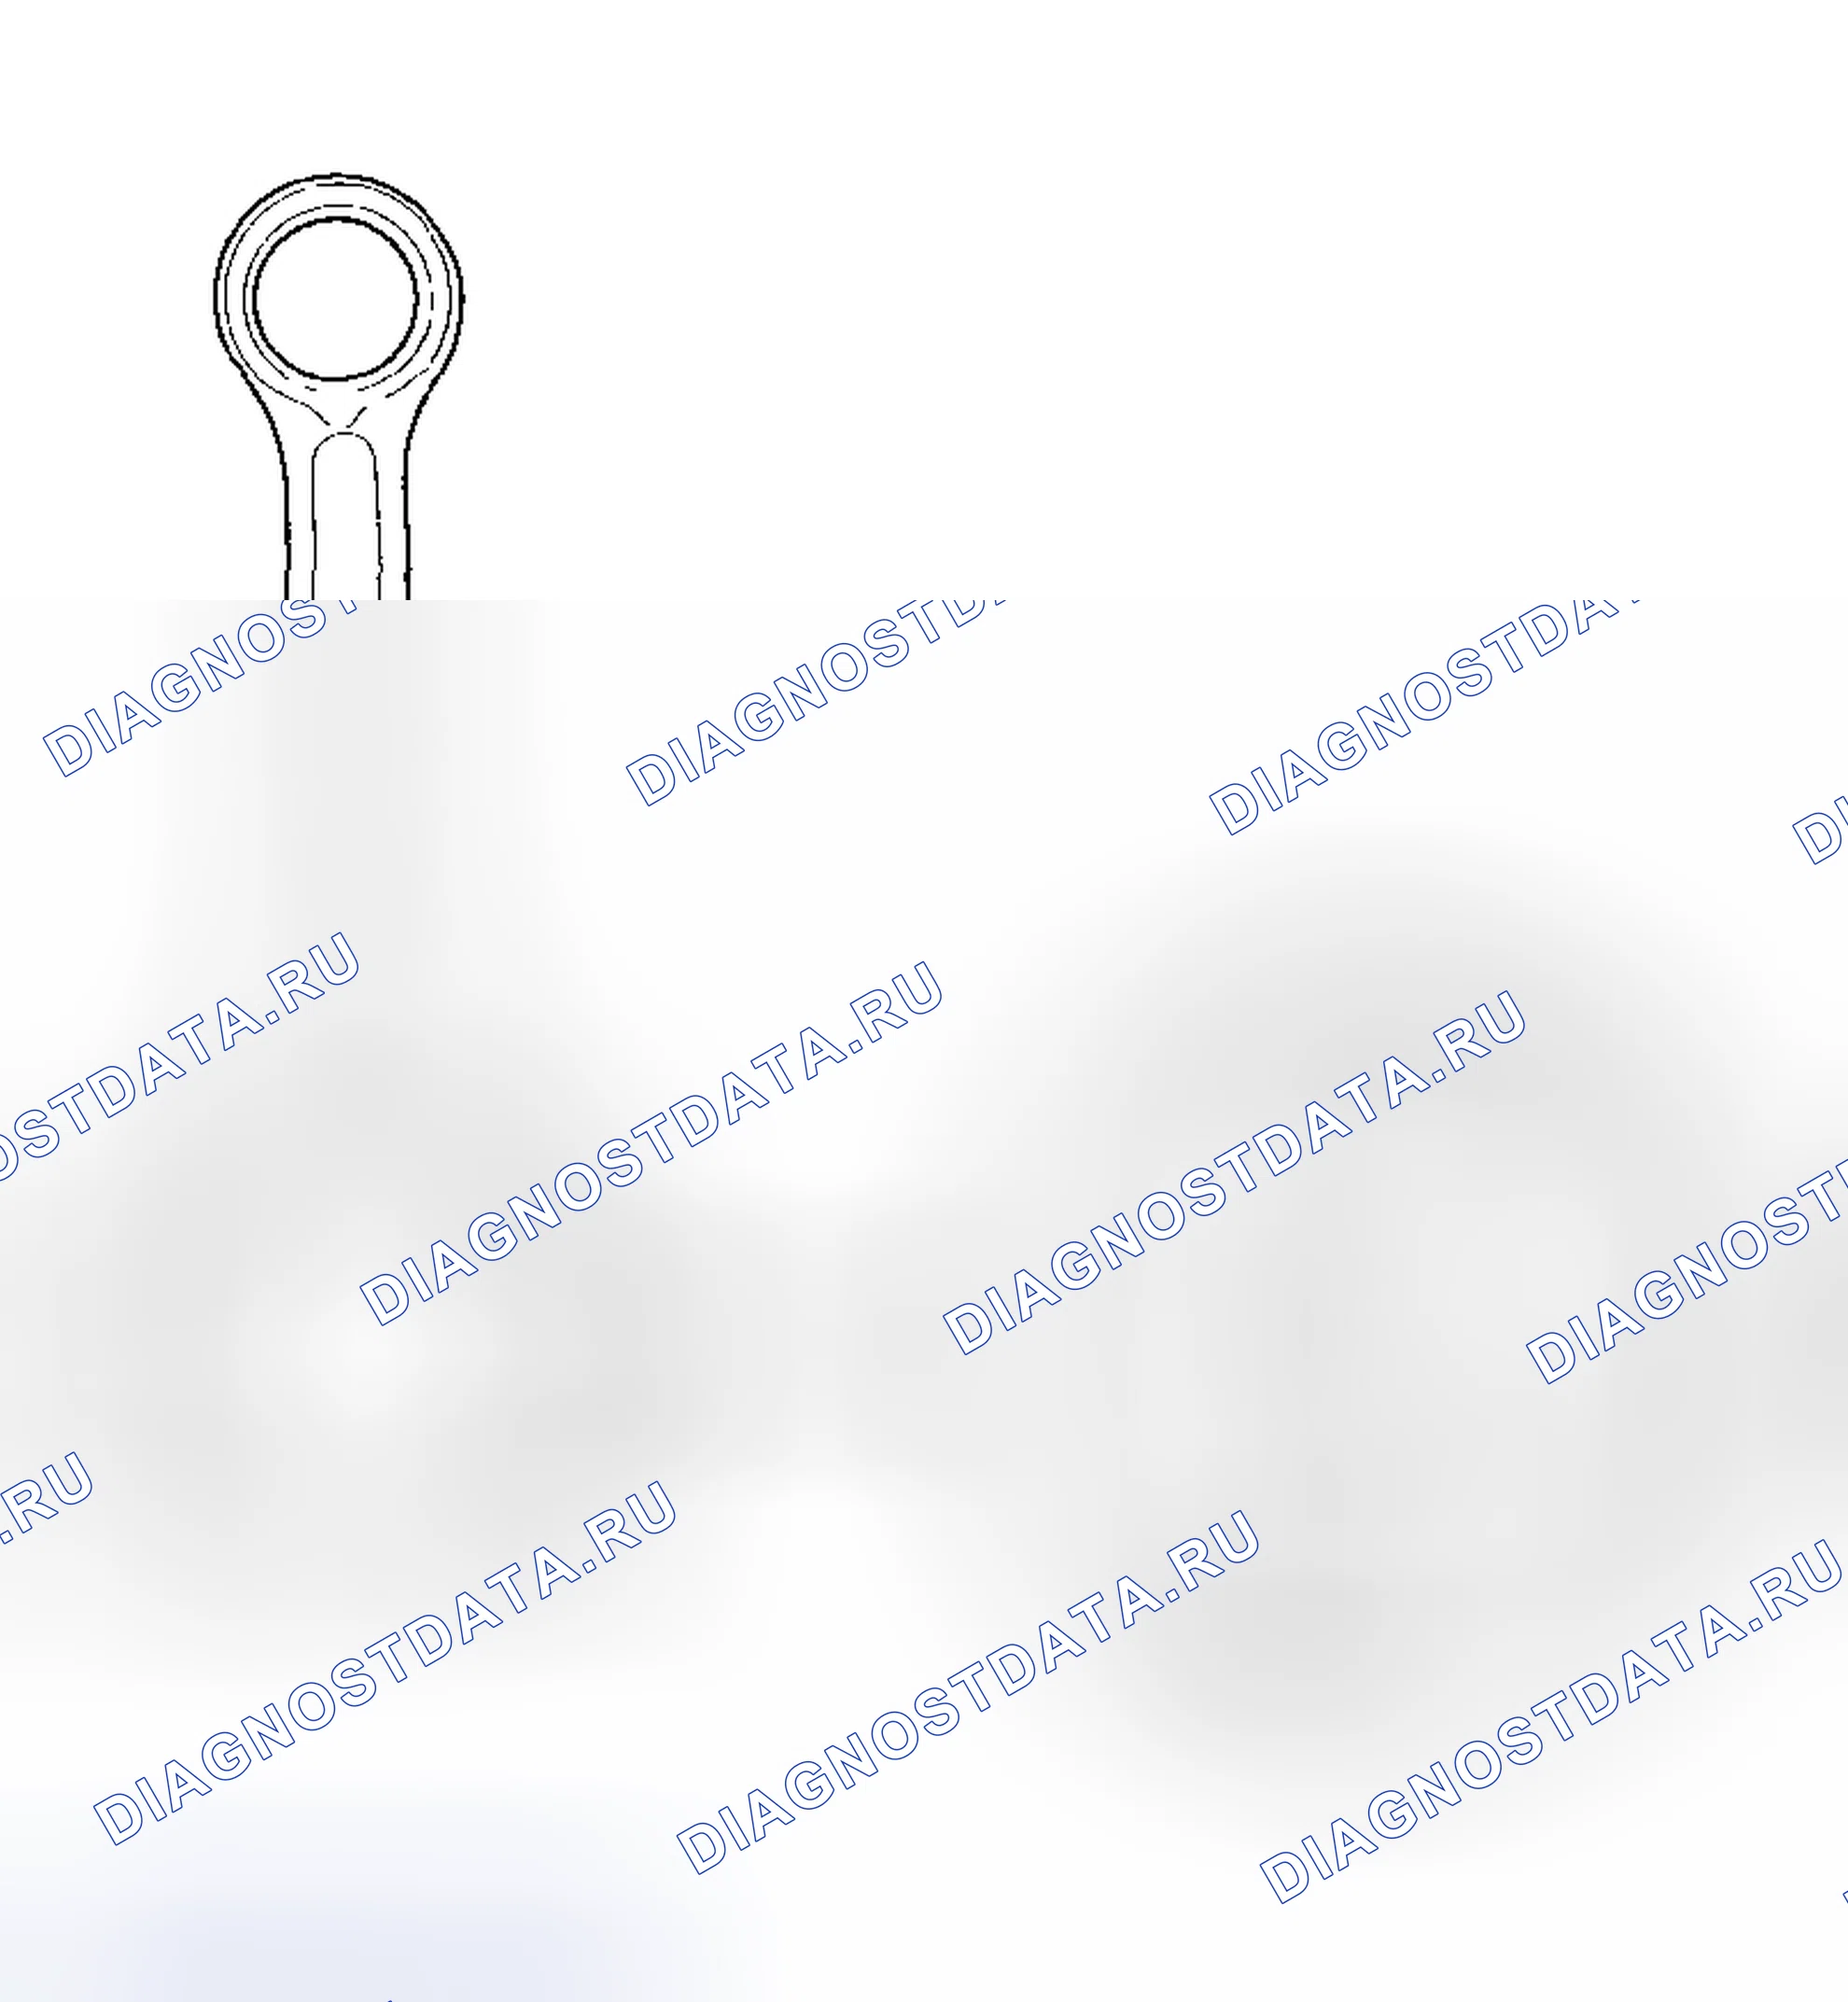
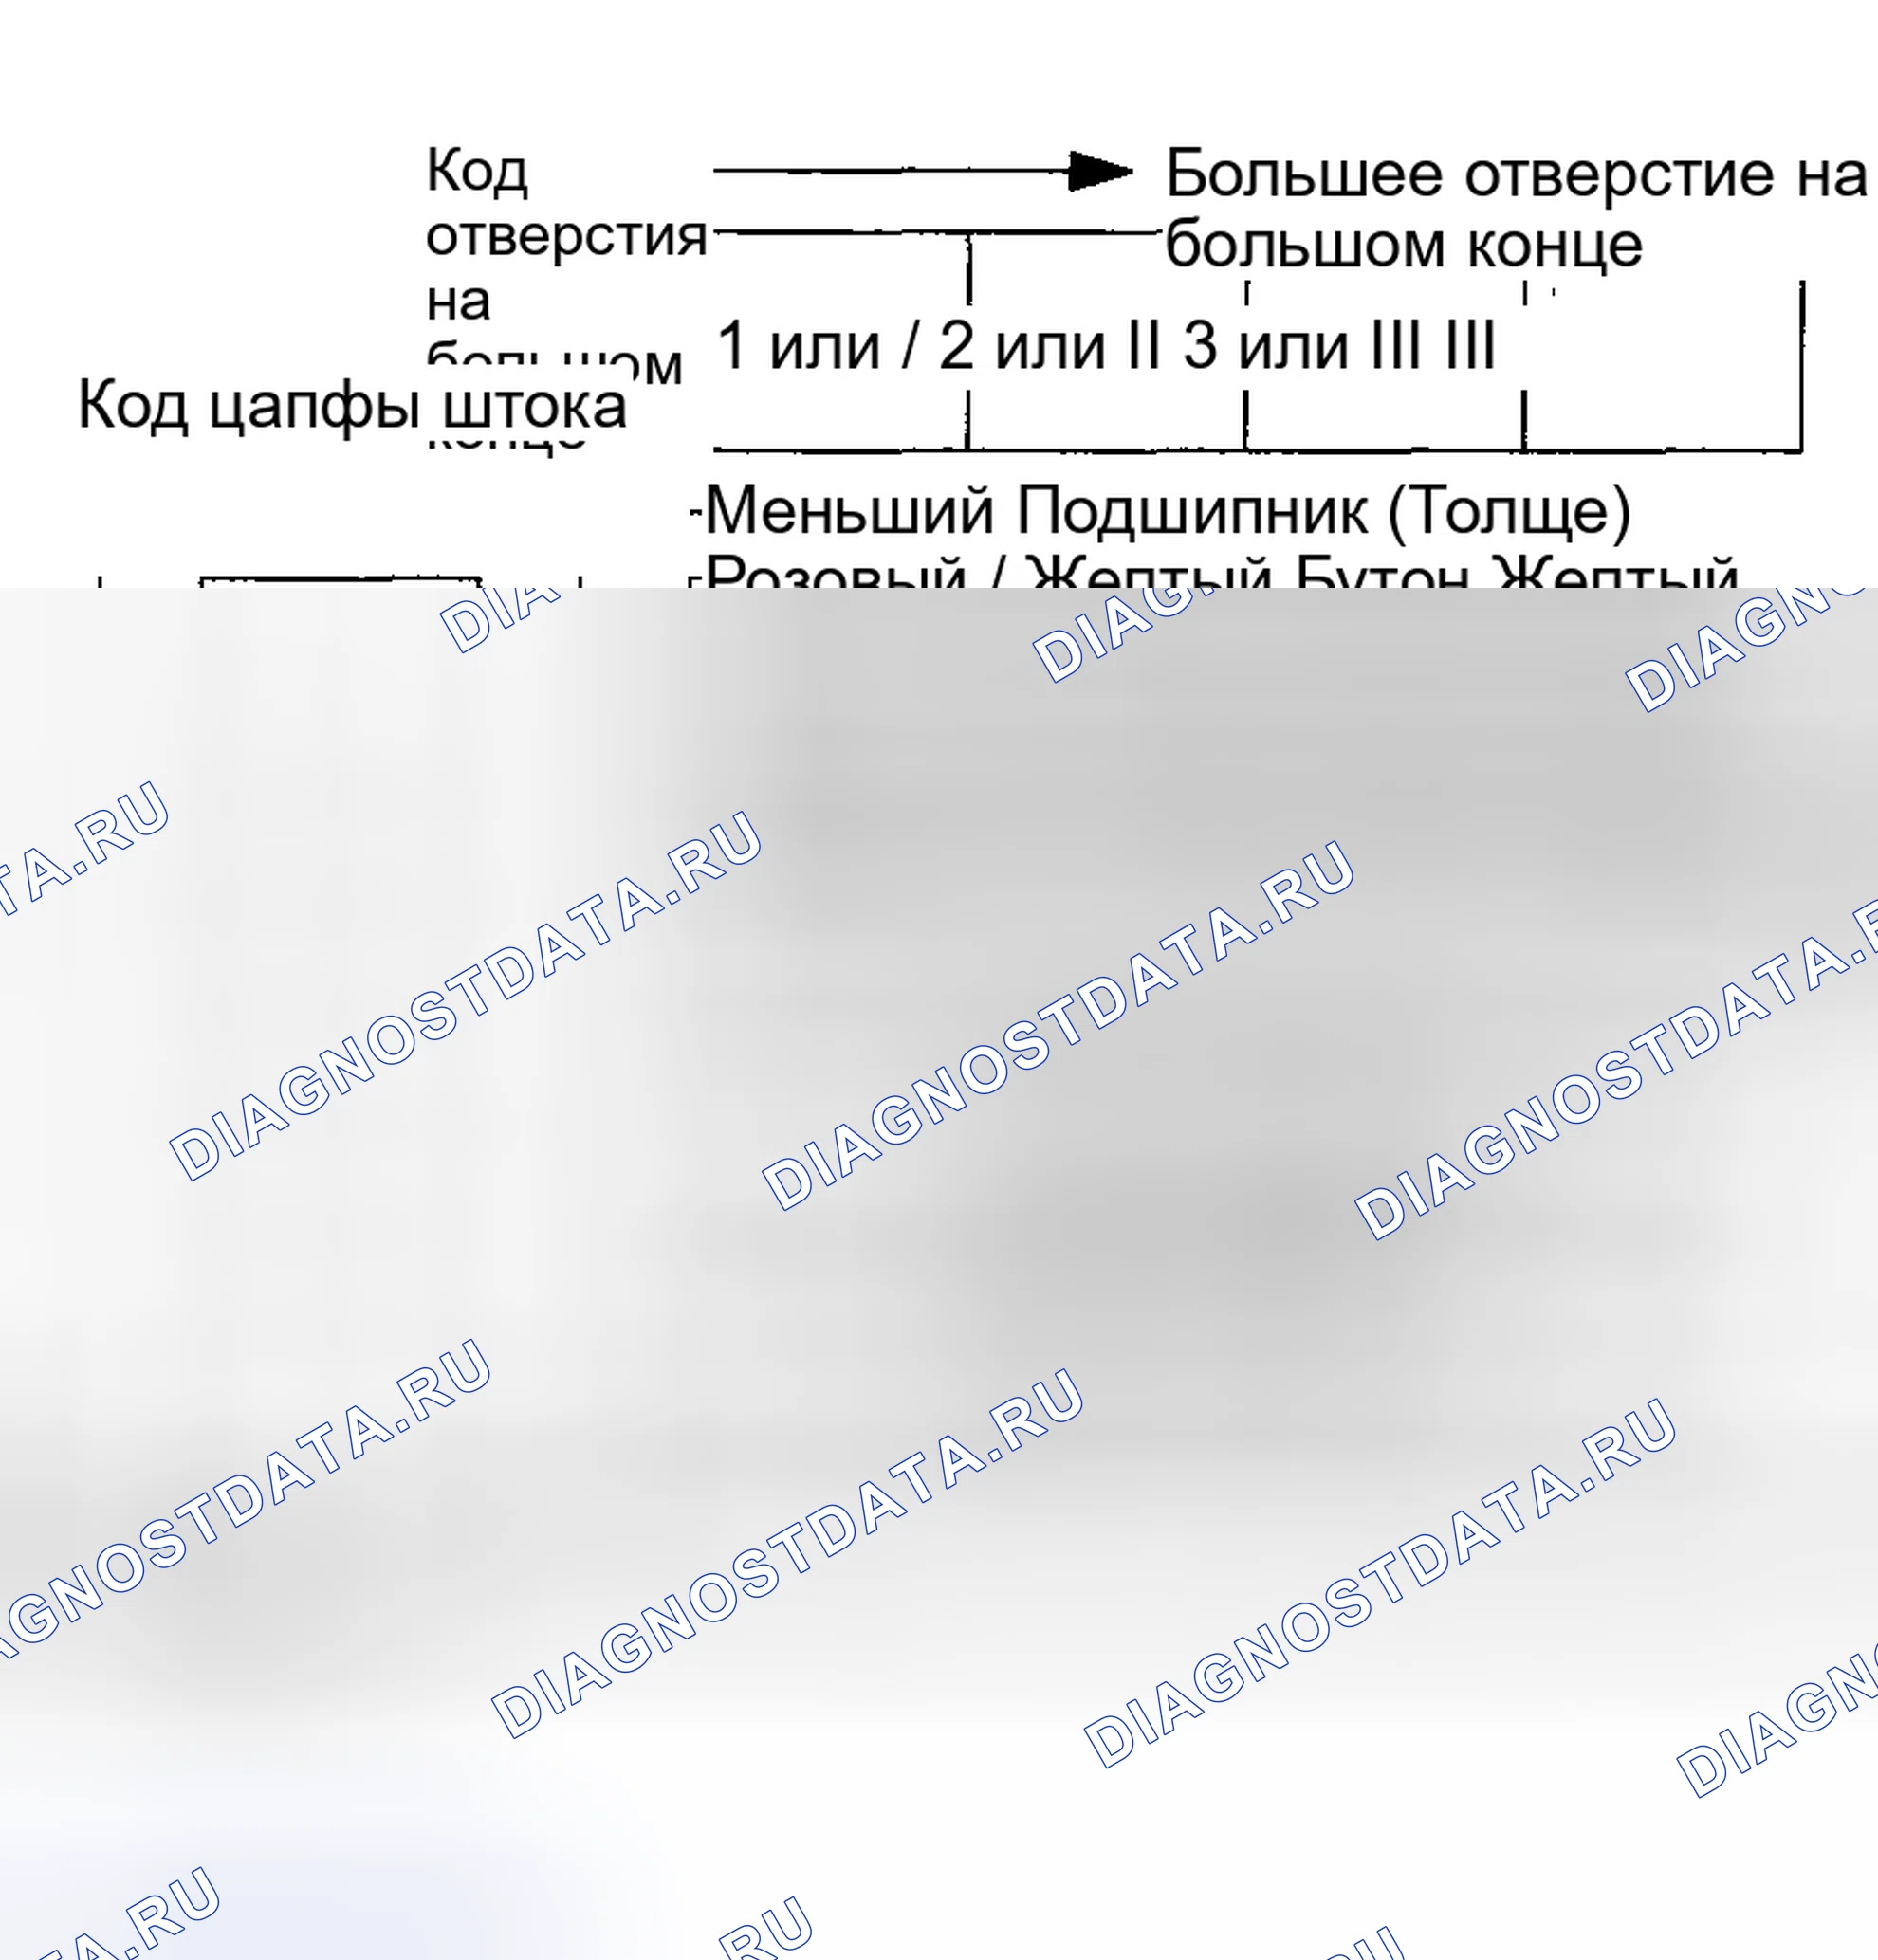
- 2. Каждый стержень имеет диапазон допусков от 0 до 0 024 мм (0,0009 дюйма), с шагом 0 006 мм (0,0002 дюйма), в зависимости от размера отверстия на его большом конце. Затем на него наносится номер или планка (1, 2, 3 или 4 / I, II, III или IIII) с указанием диапазона. Вы можете найти любую комбинацию номеров и планок только в любом двигателе. (Половину номера или планки можно нанести на крышку подшипника).
Схема №214
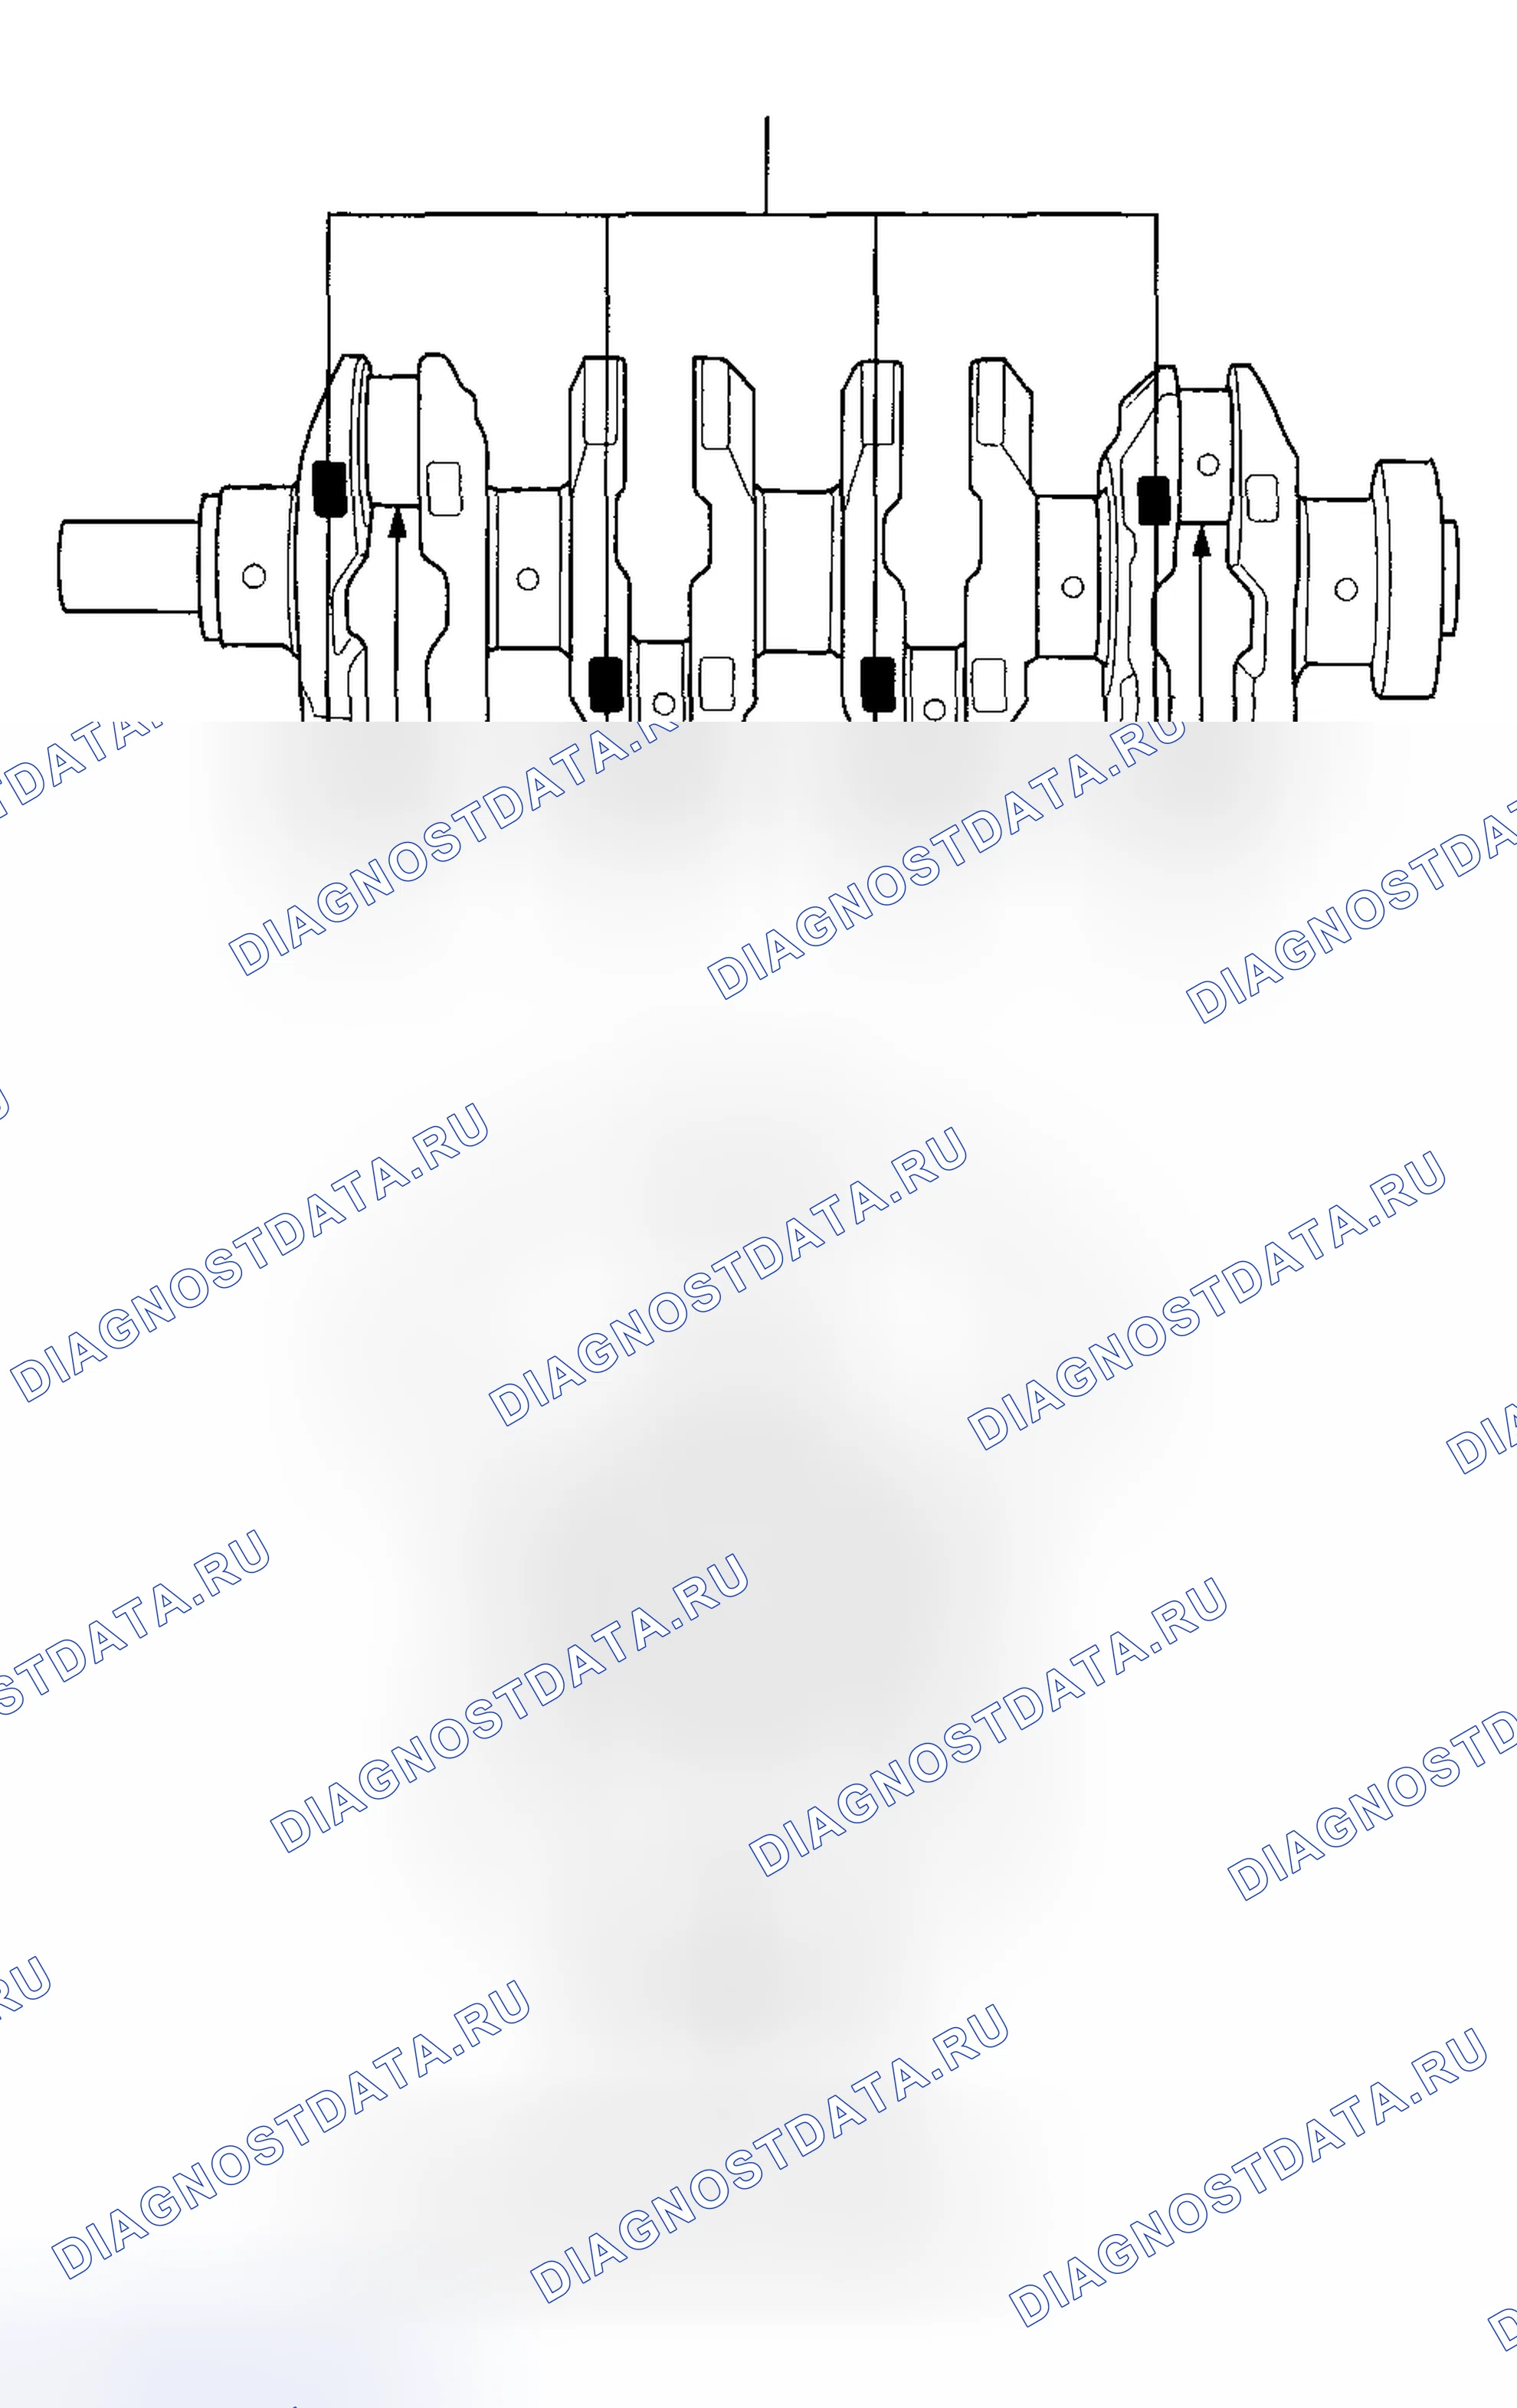
Схема №215
- 3. Коды шатунных шеек штампуются на коленчатом валу. Расположение кода журнала шатуна (буквы или столбцы)
- 4. Использовать коды отверстий большого конца и коды шейки стержня, чтобы выбрать соответствующие сменные подшипники из следующей таблицы. ПРИМЕЧАНИЕ: Цветовой код находится на краю подшипника. При использовании половин подшипника разных цветов не имеет значения, какой цвет используется в верхней или нижней части.
Схема №216
Схема №217
Схема №218
- Слить моторное масло (см. раздел " ЗАМЕНА МОТОРНОГО МАСЛА ").
- Если двигатель все еще находится в транспортном средстве, снять подрамник. 1 Прикрепите болты для монтажа цепи к двигателю (см. шаг 39 на " ДЕМОНТАЖ ДВИГАТЕЛЯ "). 2 Отсоединить шаровые шарниры нижнего рычага подвески (см. шаг 10 на " ЗАМЕНА КУЛАКА И СТУПИЦЫ "). 3 Снять крепежные болты заднего крепления (см. шаг 43 на " ДЕМОНТАЖ ДВИГАТЕЛЯ "). 4 Снять крепежный болт переднего крепления (см. шаг 44 на " ДЕМОНТАЖ ДВИГАТЕЛЯ "). 5 Снять крепежный болт AT.
- Снять элемент жесткости (M / T).
- Снять болты/гайки крепления масляного поддона.
- Привод резака уплотнения масляного поддона между масляным поддоном и блоком двигателя.
- Отрежьте уплотнение масляного поддона, ударяя по боковой стороне резака, чтобы сдвинуть резак вдоль масляного поддона.
- Снять масляный поддон.
Схема №219
Схема №220
Схема №221
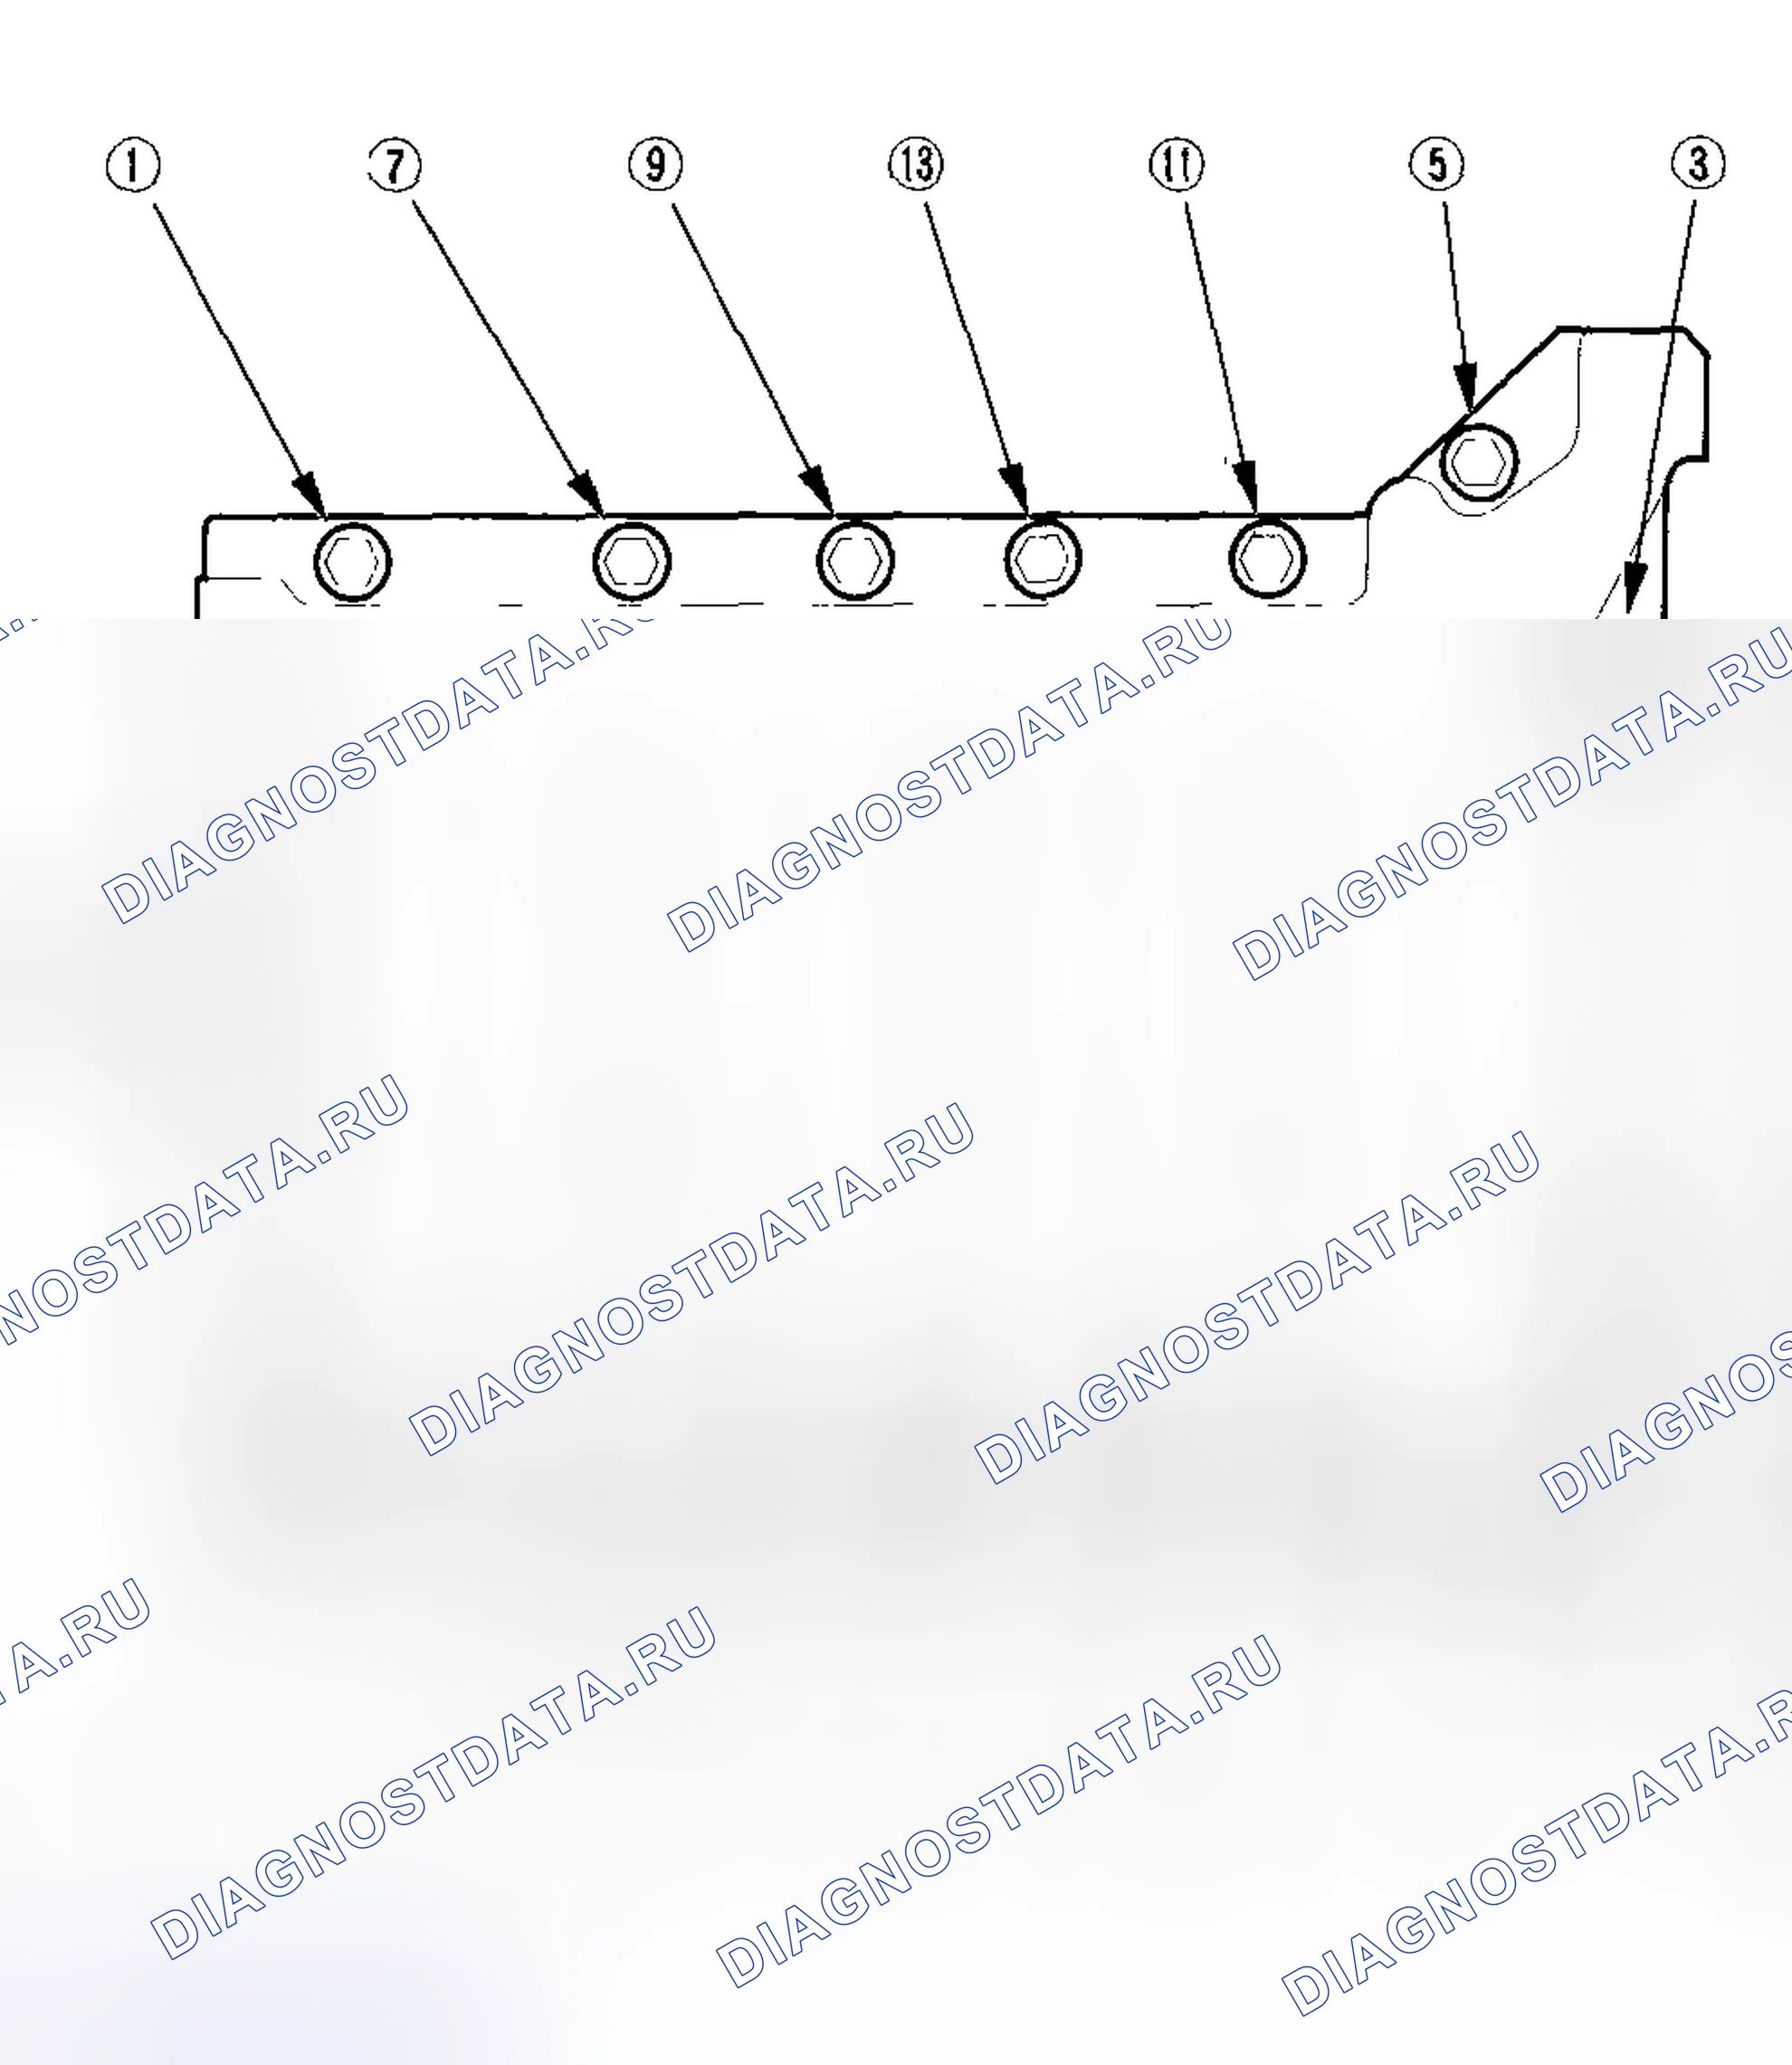
Схема №222
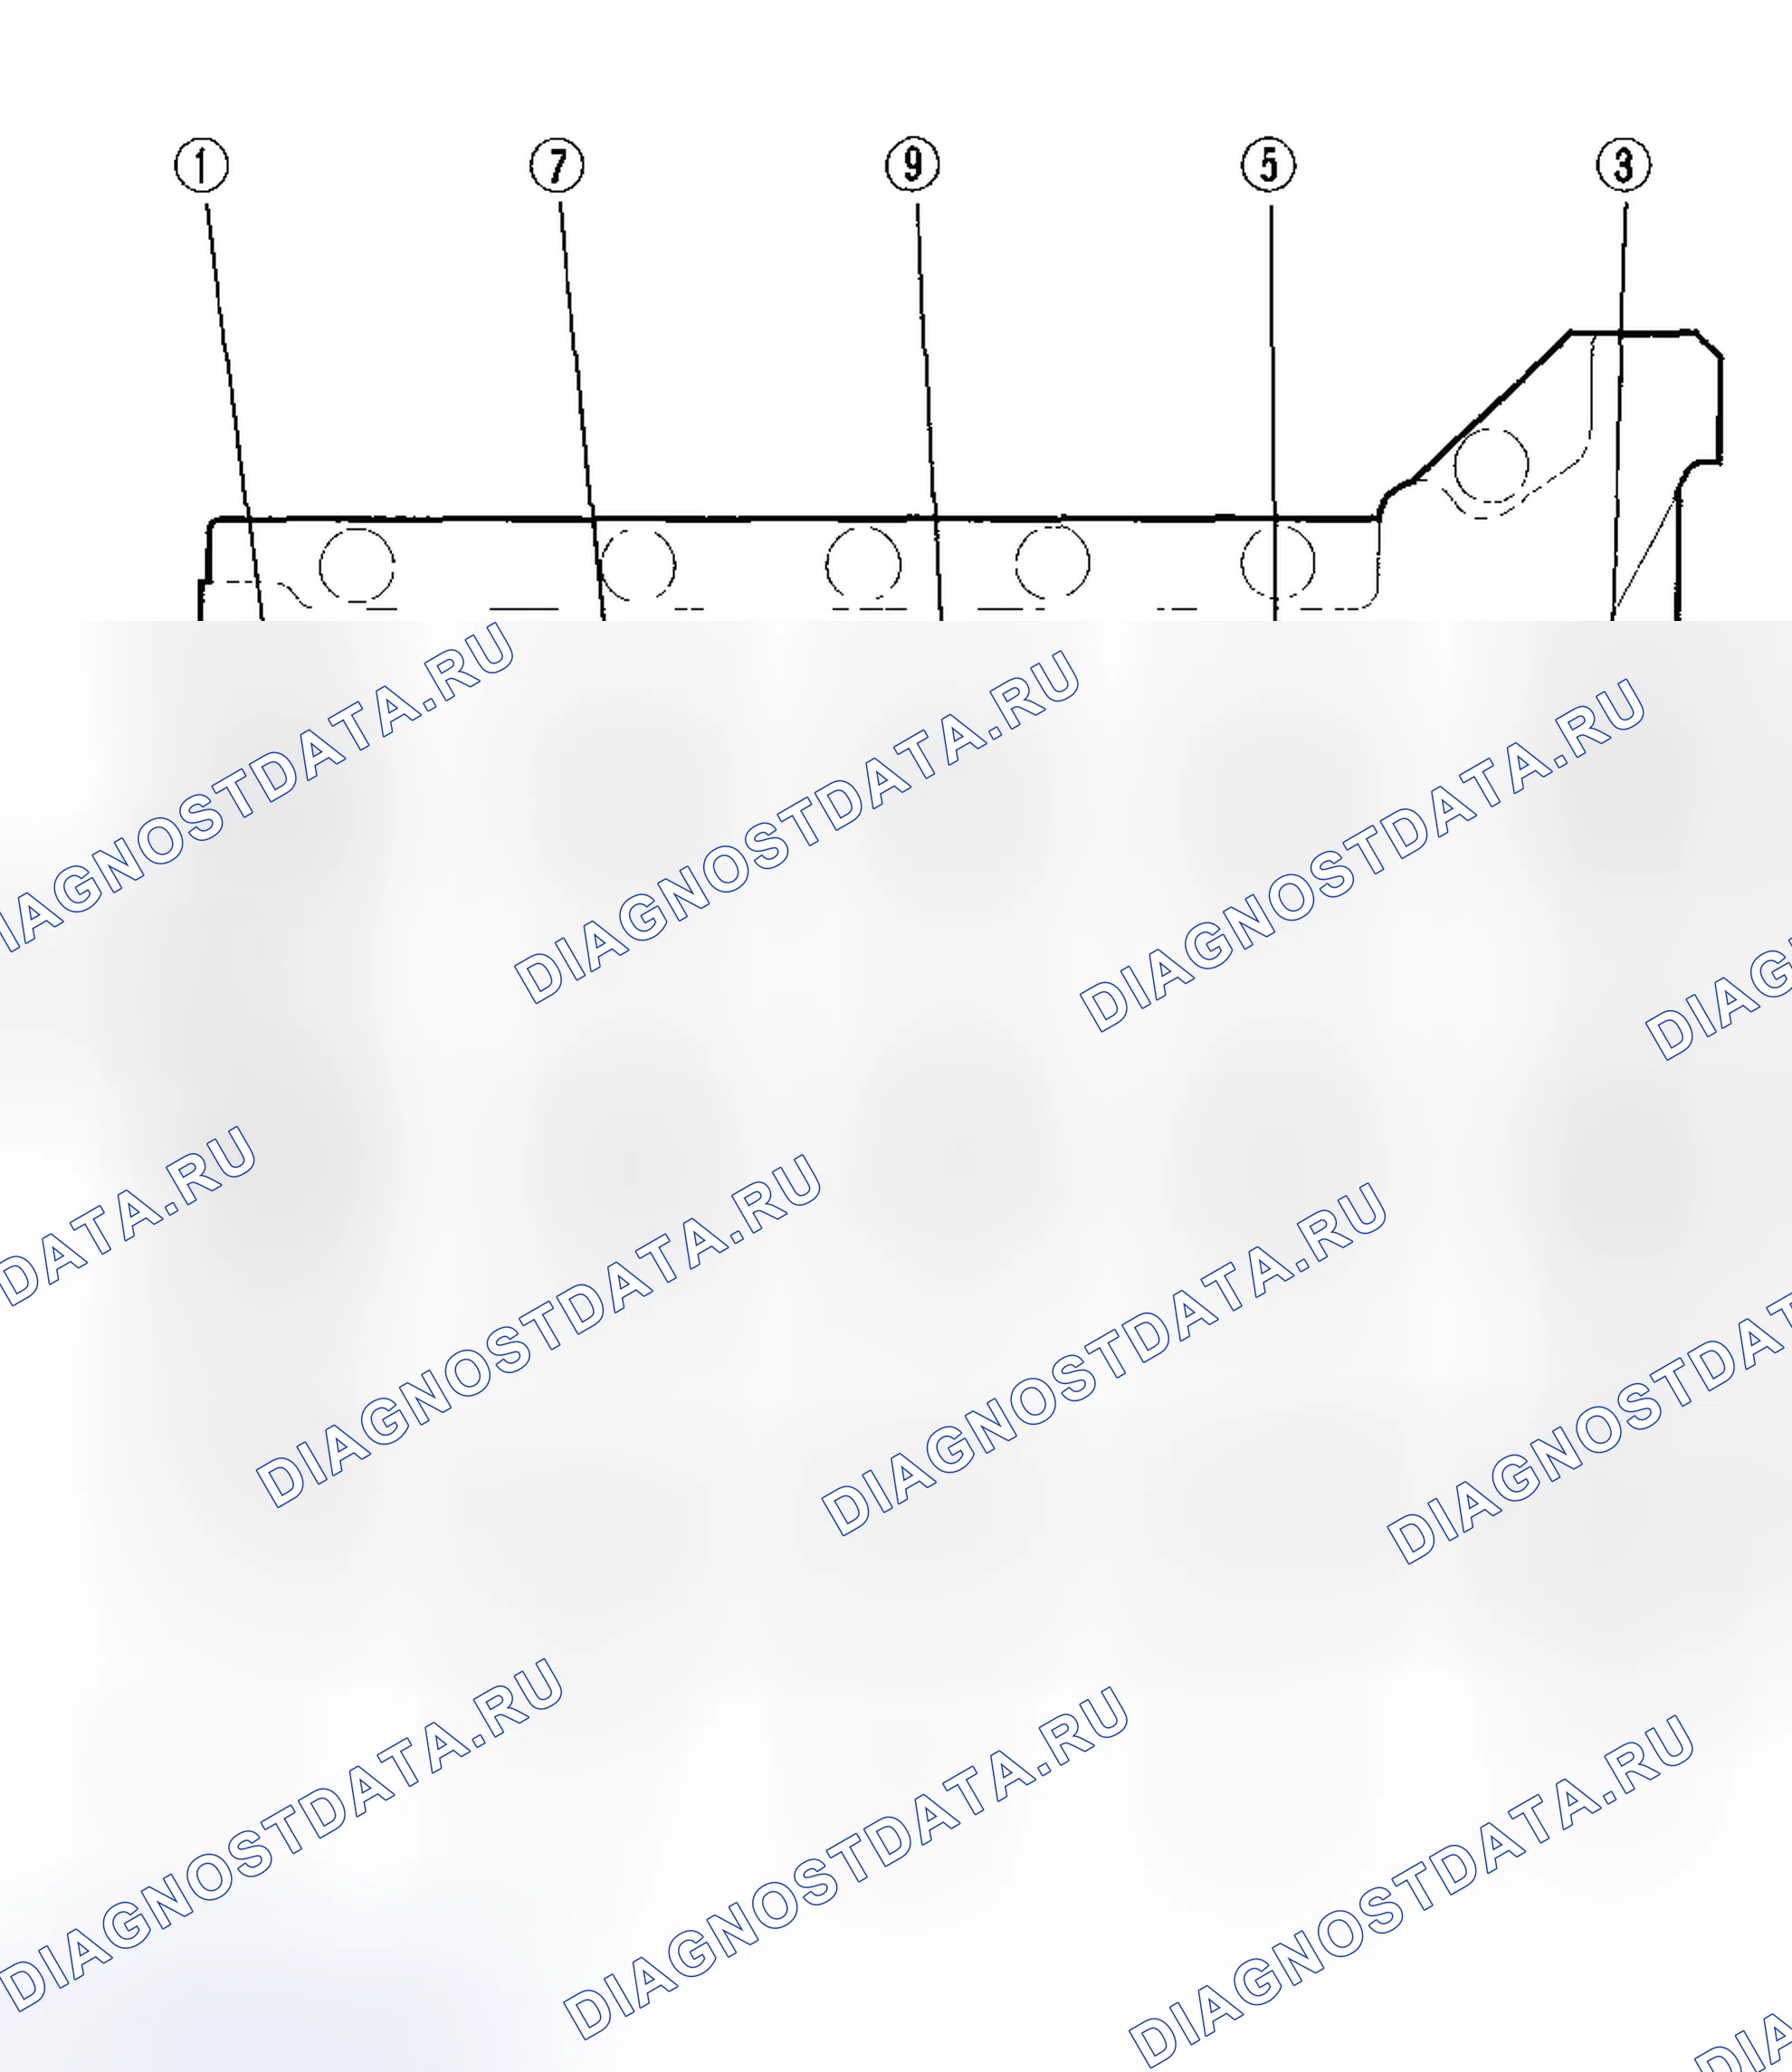
Схема №223

Схема №224
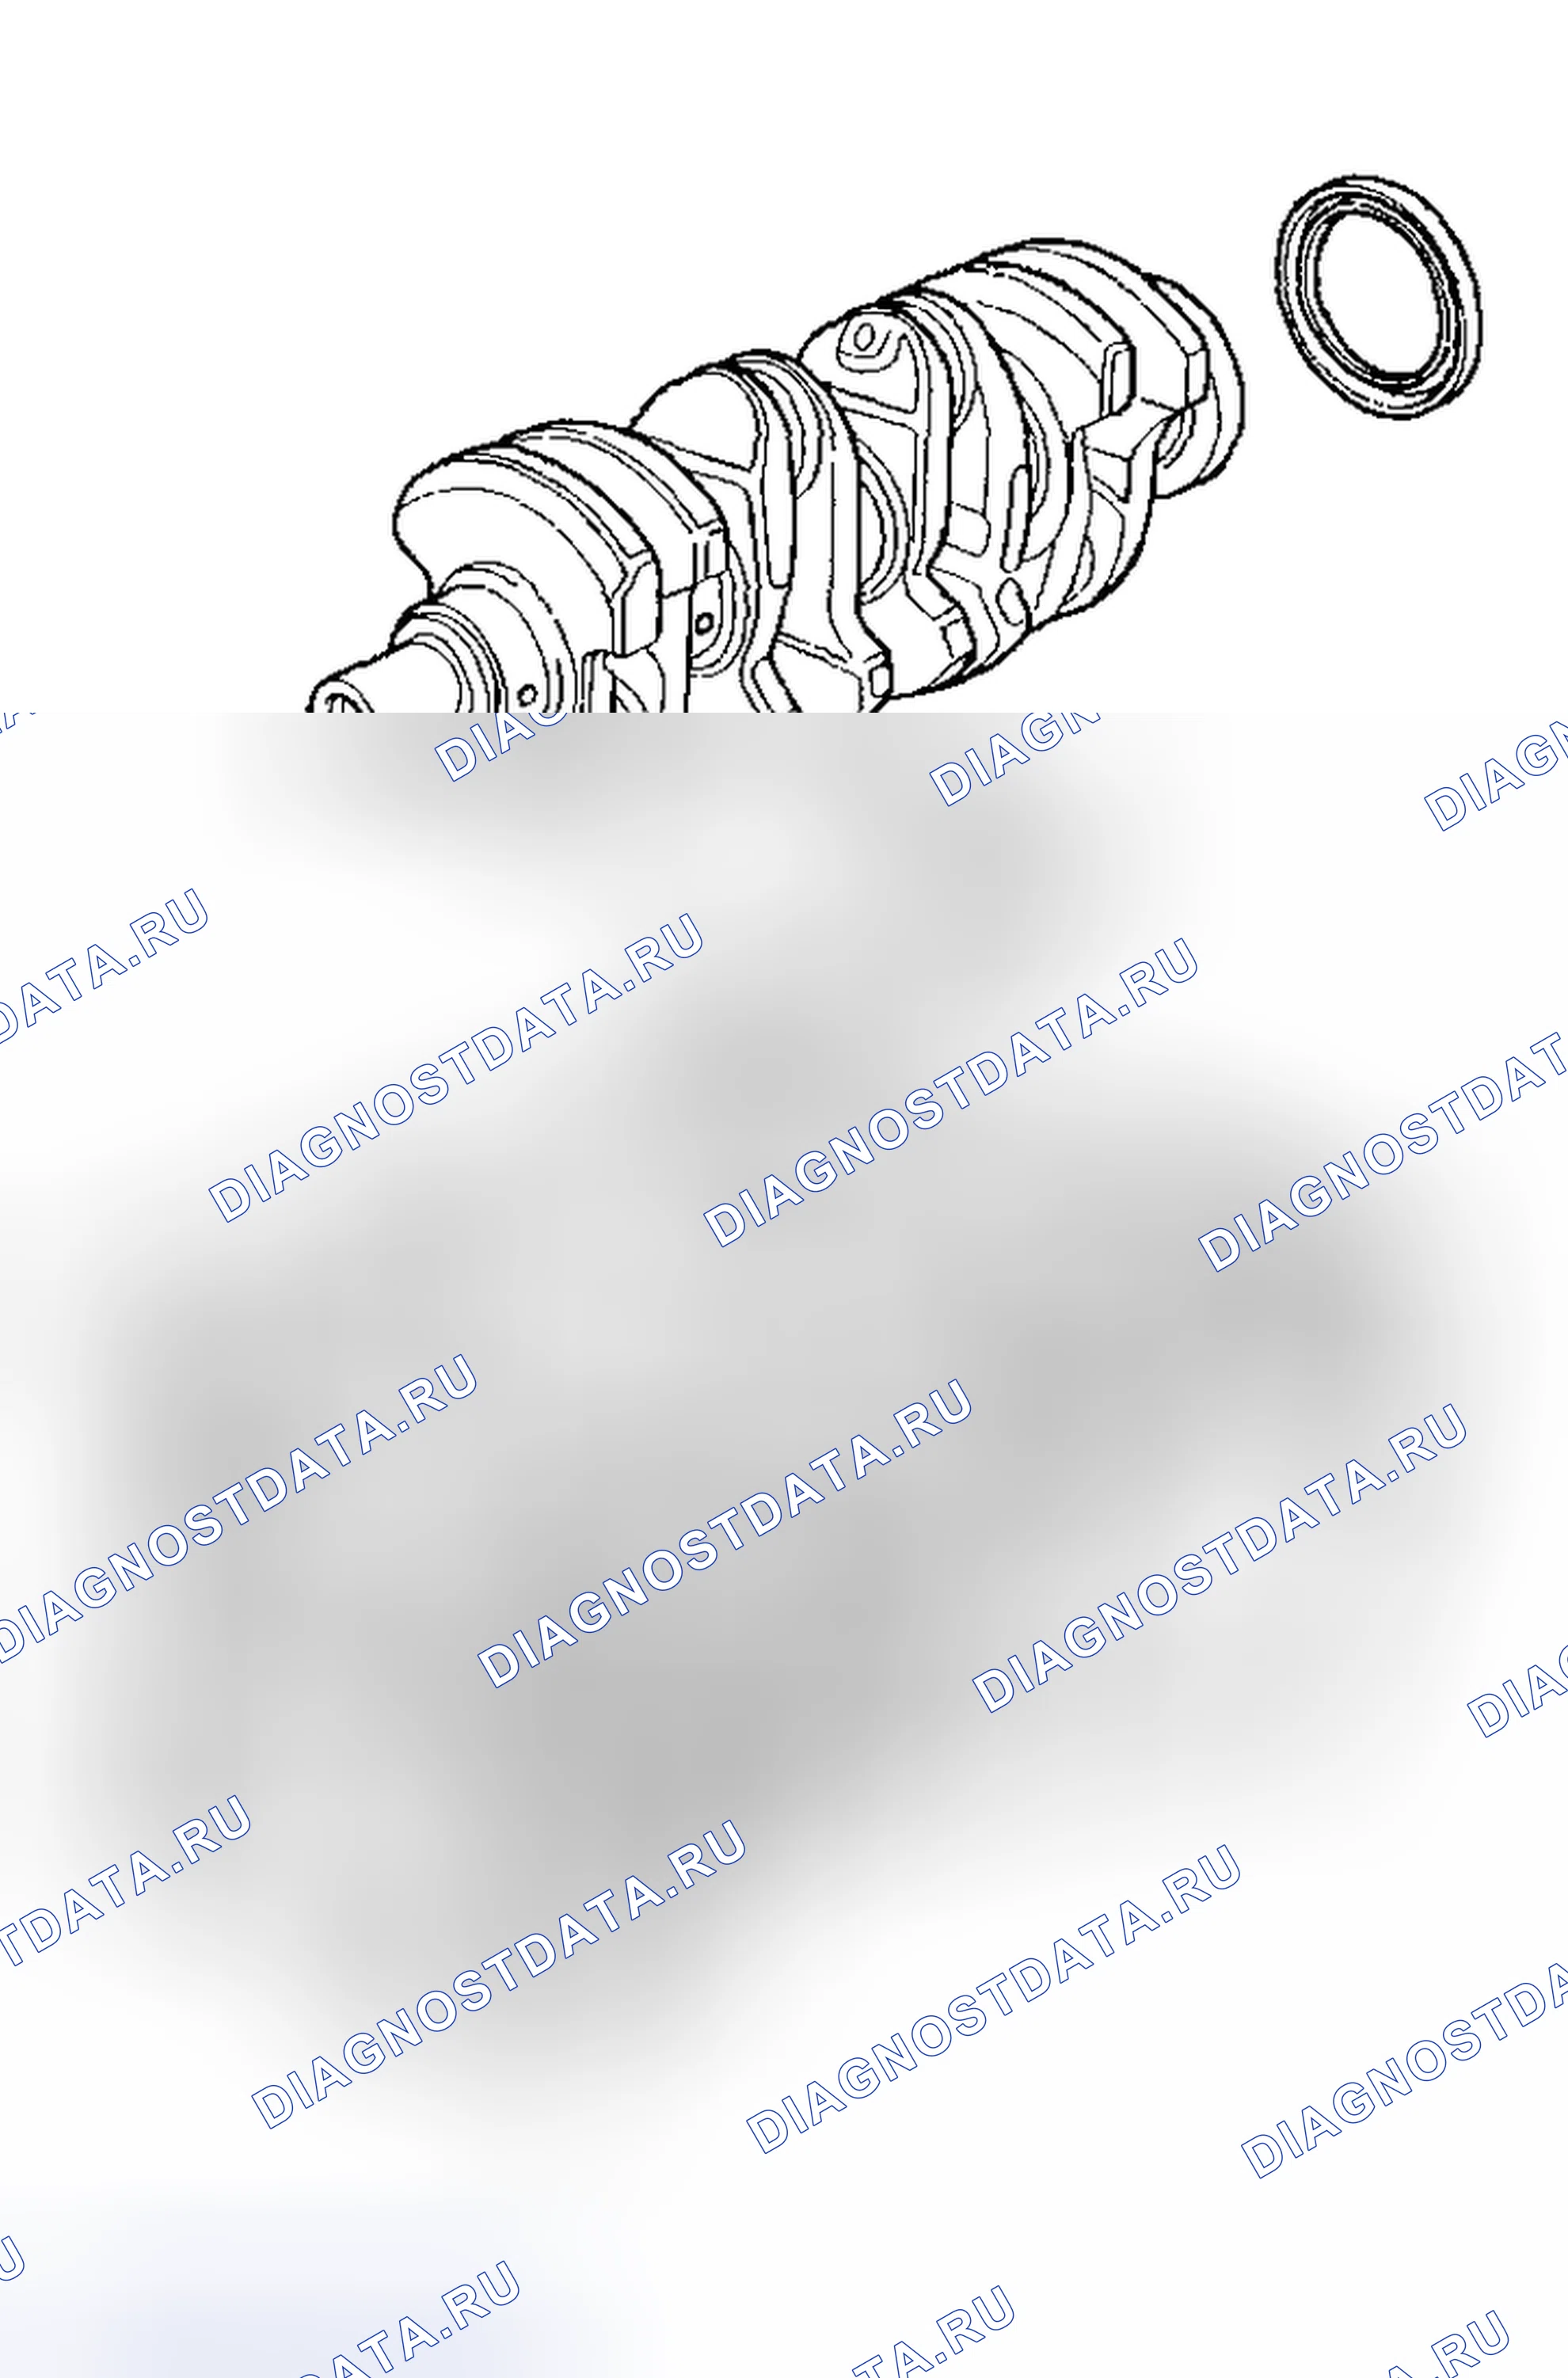
Схема №225
- Снять двигатель в сборе (см. " ДЕМОНТАЖ ДВИГАТЕЛЯ ").
- Снять коробку передач: Ручная коробка передач (см. " СНЯТИЕ КОРОБКИ ПЕРЕДАЧ ") Автоматическая коробка передач (см. " СНЯТИЕ КОРОБКИ ПЕРЕДАЧ ")
- Снять масляный поддон (см. " СНЯТИЕ МАСЛЯНОГО ПОДДОНА ").
- Снять масляный насос (см. раздел " ДЕМОНТАЖ МАСЛЯНОГО НАСОСА ").
- Снять головку цилиндров (см. раздел " СНЯТИЕ ГОЛОВКИ ЦИЛИНДРОВ ").
- Снять перегородки.
- Если вы можете почувствовать гребень металла или твердого углерода вокруг верхней части каждого цилиндра, удалить его гребневым расширителем (А). Следовать инструкциям производителя развертки. Если гребень не снять, он может повредить поршни по мере их выталкивания.
- Удалить 8 мм болты в крестообразном порядке, как показано на рисунке.
- Отвернуть болты крышки подшипника. Для предотвращения коробления открутить болты последовательно на 1/3 оборота за раз; повторять последовательность до тех пор, пока все болты не будут ослаблены.
- Снять нижний блок и подшипники. Держите все подшипники в порядке.
- Снять крышки/подшипники штока. Держите все крышки/подшипники в порядке.
- Поднять коленчатый вал из двигателя, соблюдая осторожность, чтобы не повредить шейки.
- Снять верхние половины подшипников с шатунов, и отложите их соответствующими колпачками.
- С помощью деревянной рукоятки молотка (А) вытесните поршни (Б).
- Переустановите нижний блок и подшипники на двигателе в надлежащем порядке.
- После демонтажа каждого узла поршень/шатун установить на место подшипники шатуна и крышки.
- Во избежание путаницы при повторной сборке промаркируйте каждый поршень/шатун в сборе номером его цилиндра. ПРИМЕЧАНИЕ: Имеющийся номер на шатуне не указывает на его положение в двигателе, он указывает на размер расточки штока.
Схема №226
- Снять коленчатый вал с блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Очистить масляные каналы коленчатого вала с помощью очистителей труб или подходящей щетки.
- Прочистите шпоночную канавку и резьбу.
- Измерить отклонение от круглой формы в середине каждого стержня и коренной шейки в двух местах. Разница между измерениями на каждой шейке не должна быть больше предела обслуживания. Стандарт отклонения от круглой формы (новый): 0 005 мм (0,0002 дюйма) макс. Предел обслуживания: 0 010 мм (0,0004 дюйма)
- Измерить конусность по краям каждого стержня и коренной шейки. Разница между замерами на каждом журнале не должна быть больше предела обслуживания. Стандарт конусности цапфы (новый): 0 005 мм (0,0002 дюйма) макс. предел обслуживания: 0 010 мм (0,0004 дюйма)
Схема №227
- 6. Поместить блок цилиндров на пластину поверхности.
- 7. Очистить и установить подшипники на цапфы № 1 и № 5 блока двигателя.
- 8. Опустить коленчатый вал в блок.
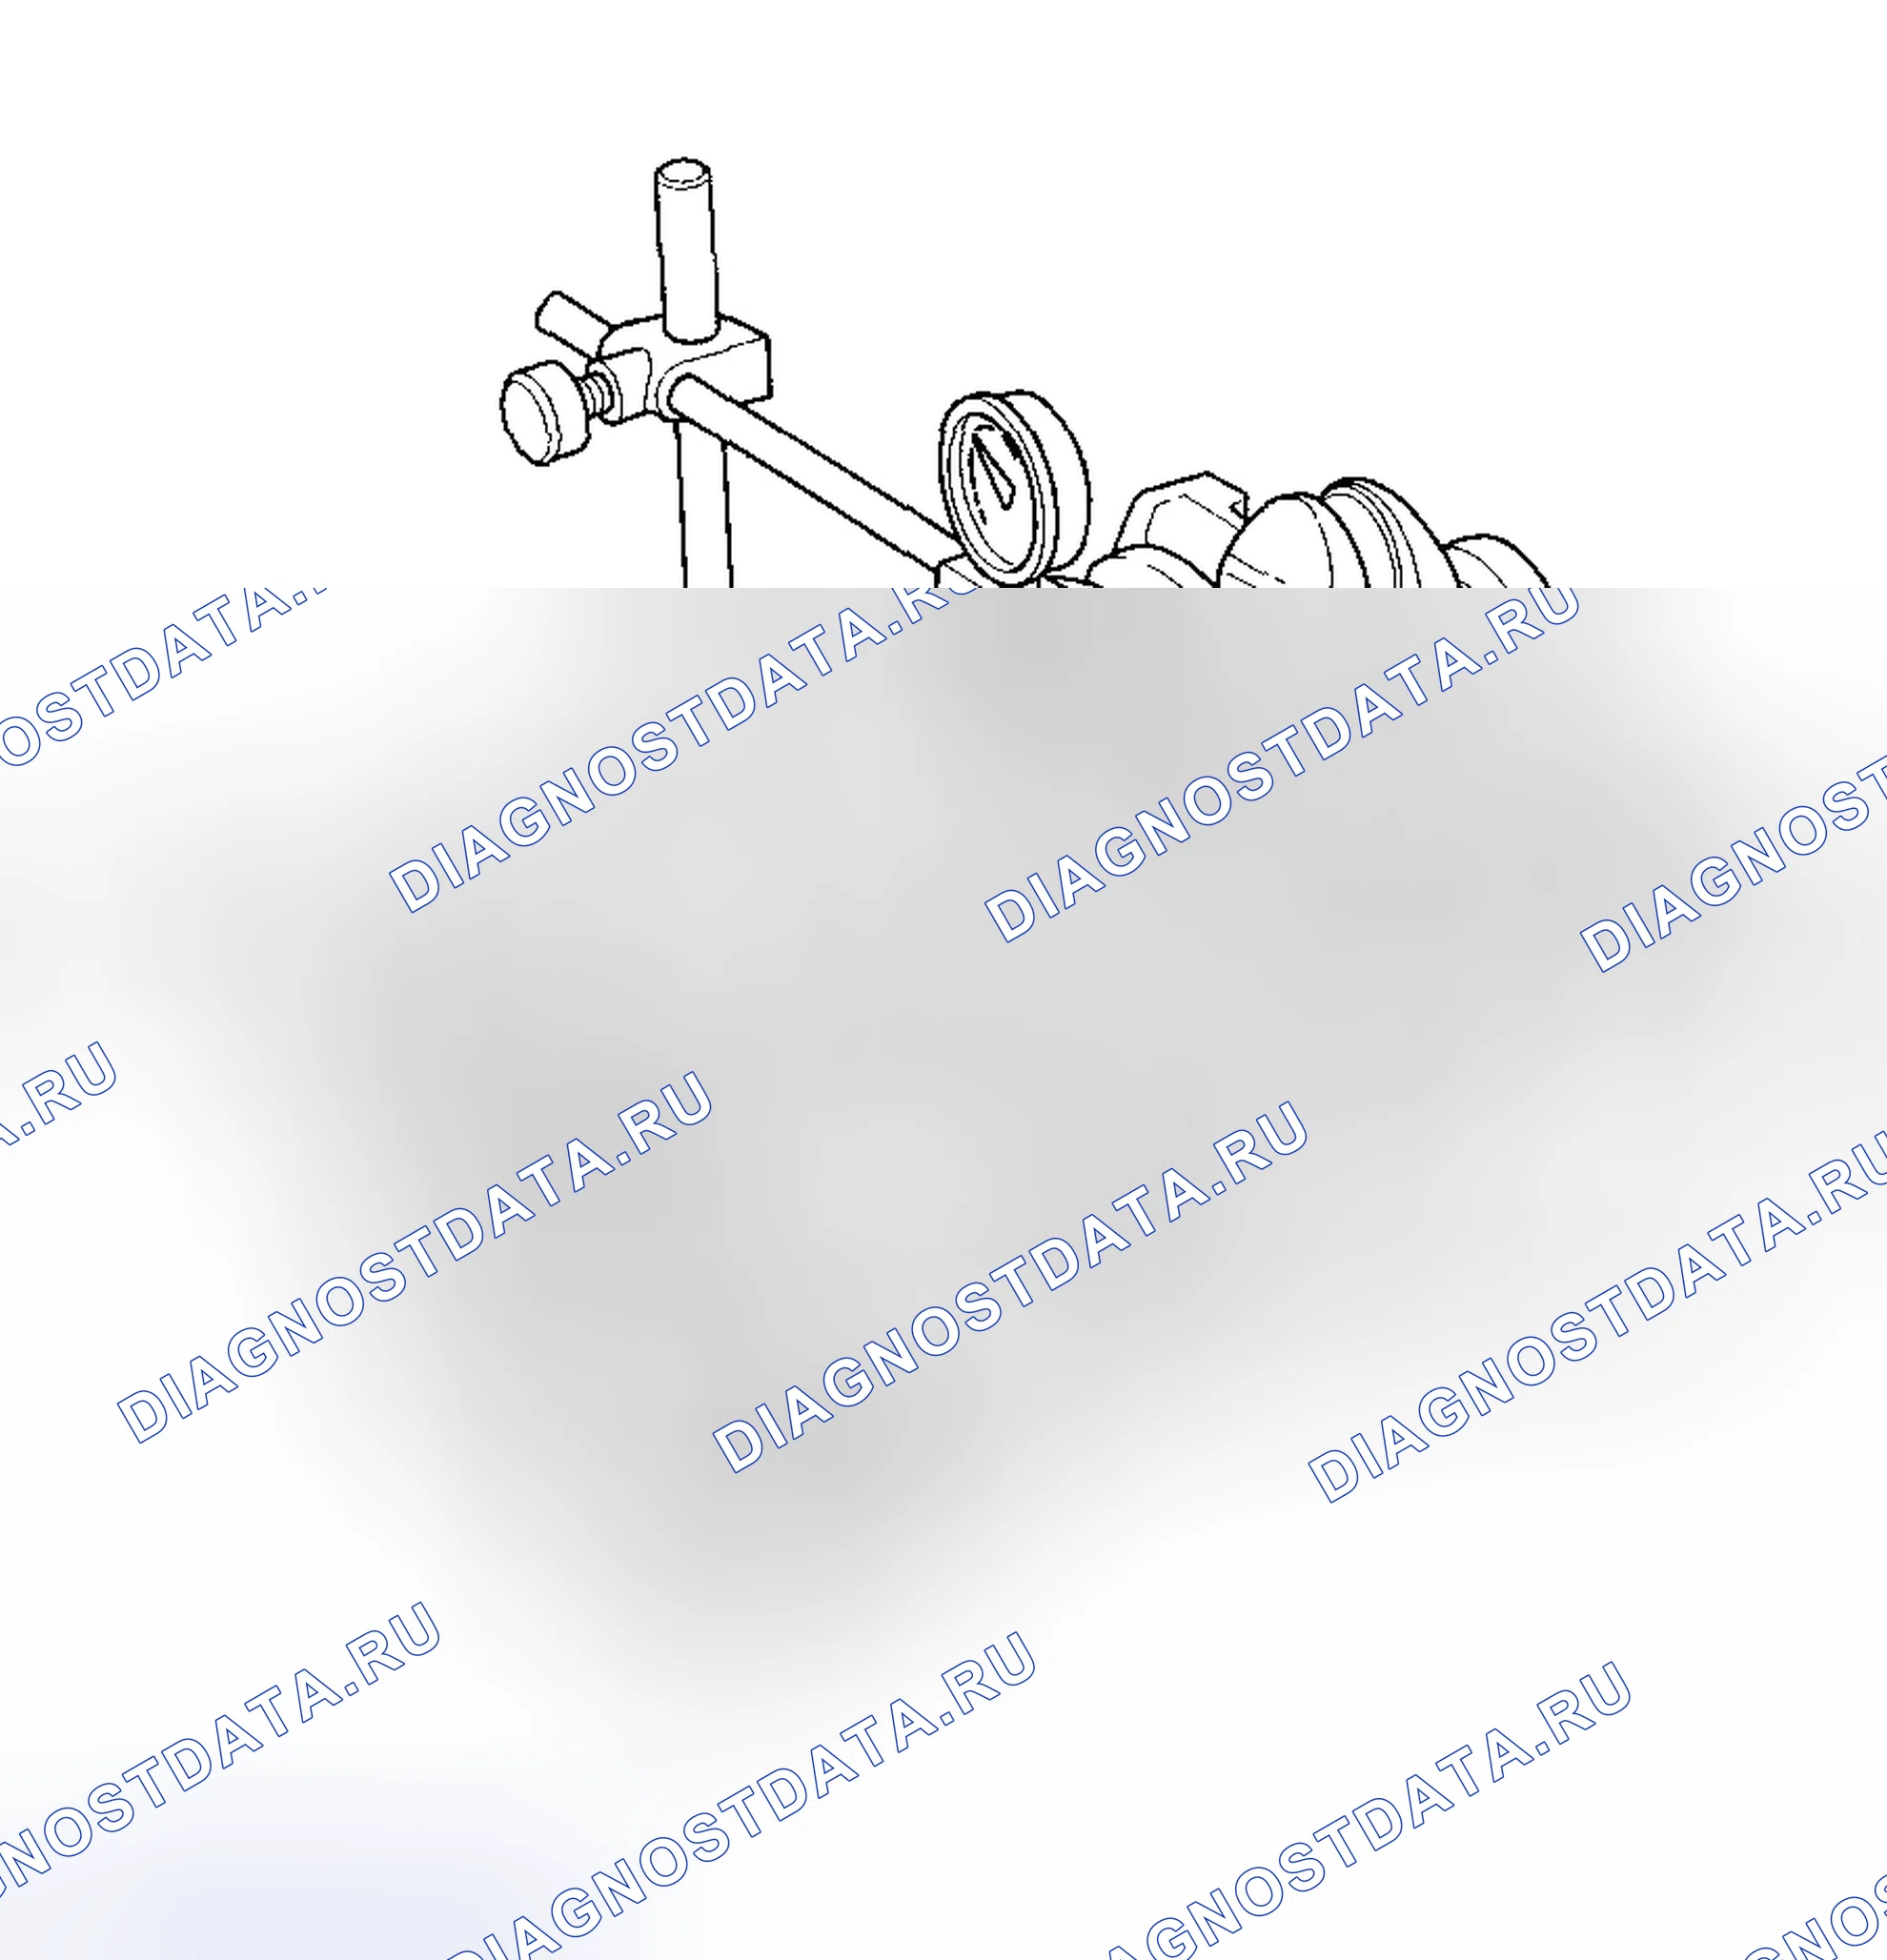
- 9. Измерить биение на всех коренных шейках. Вращайте коленчатый вал на два полных оборота. Разница между измерениями на каждой шейке не должна превышать эксплуатационный предел. Общий стандарт биения коленчатого вала (новый): 0,03 мм (0,0012 дюйма) макс. Эксплуатационный предел: 0,04 мм (0,0016 дюйма)
Схема №228
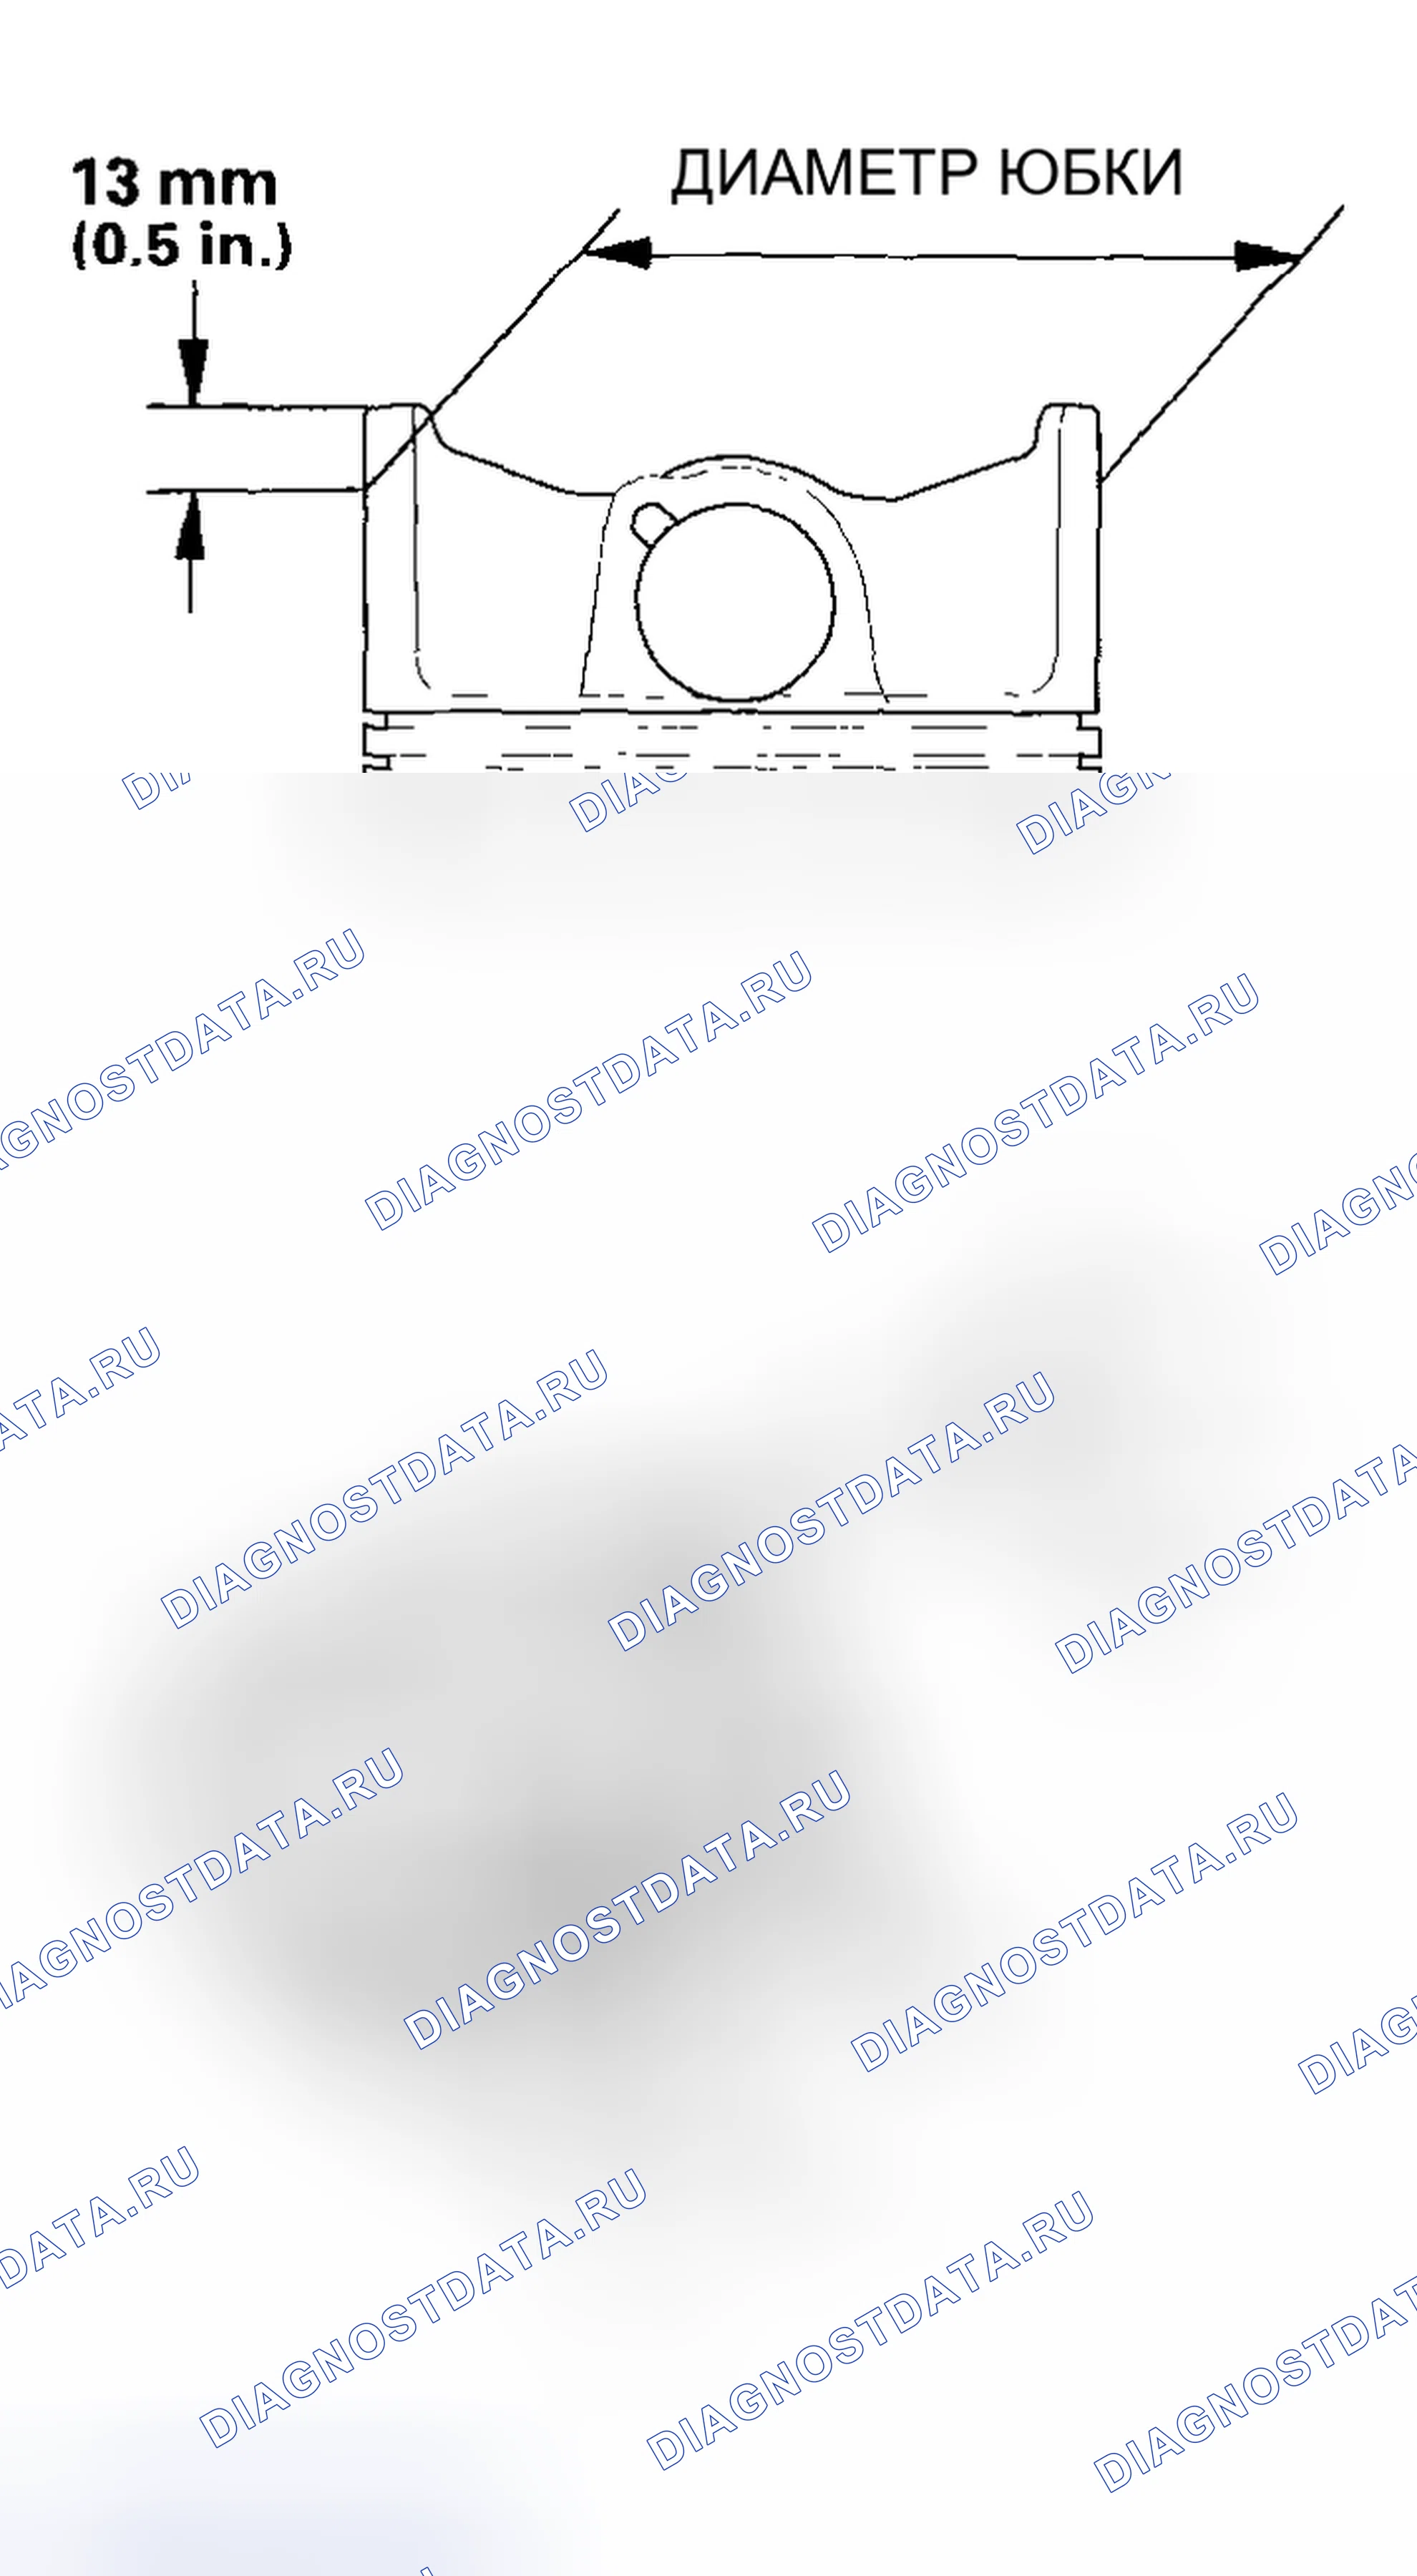
Схема №229
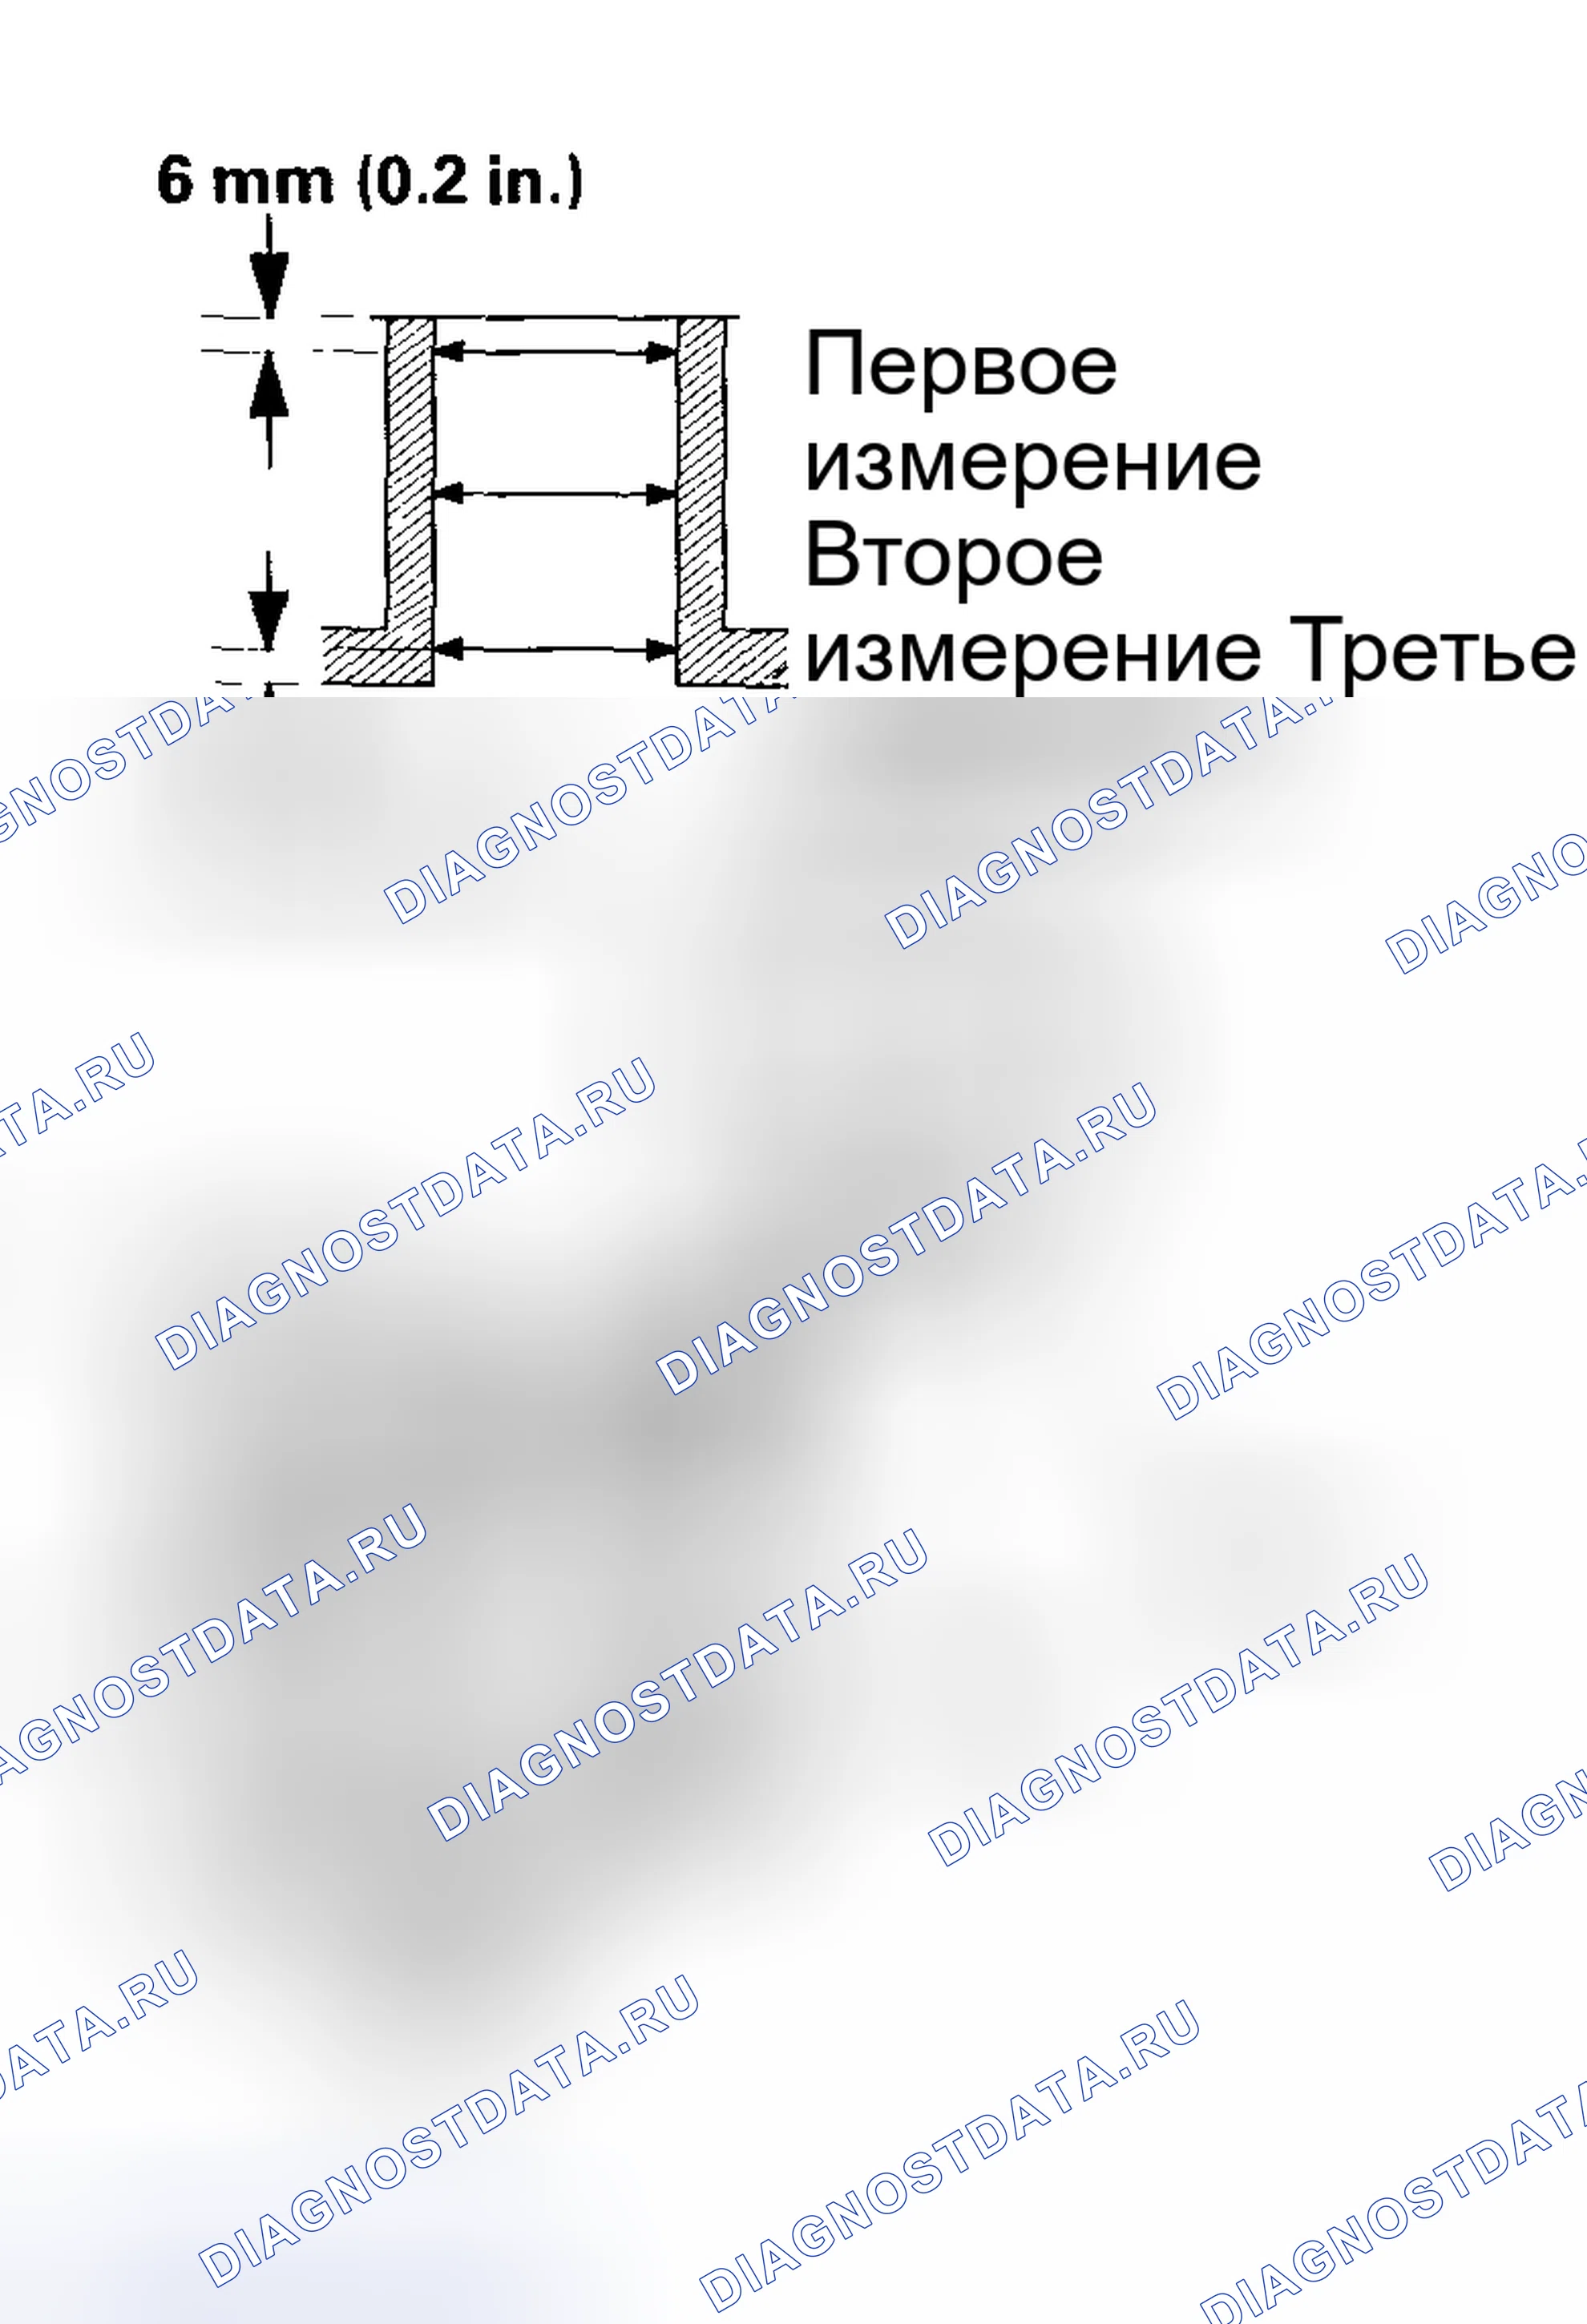
Схема №230
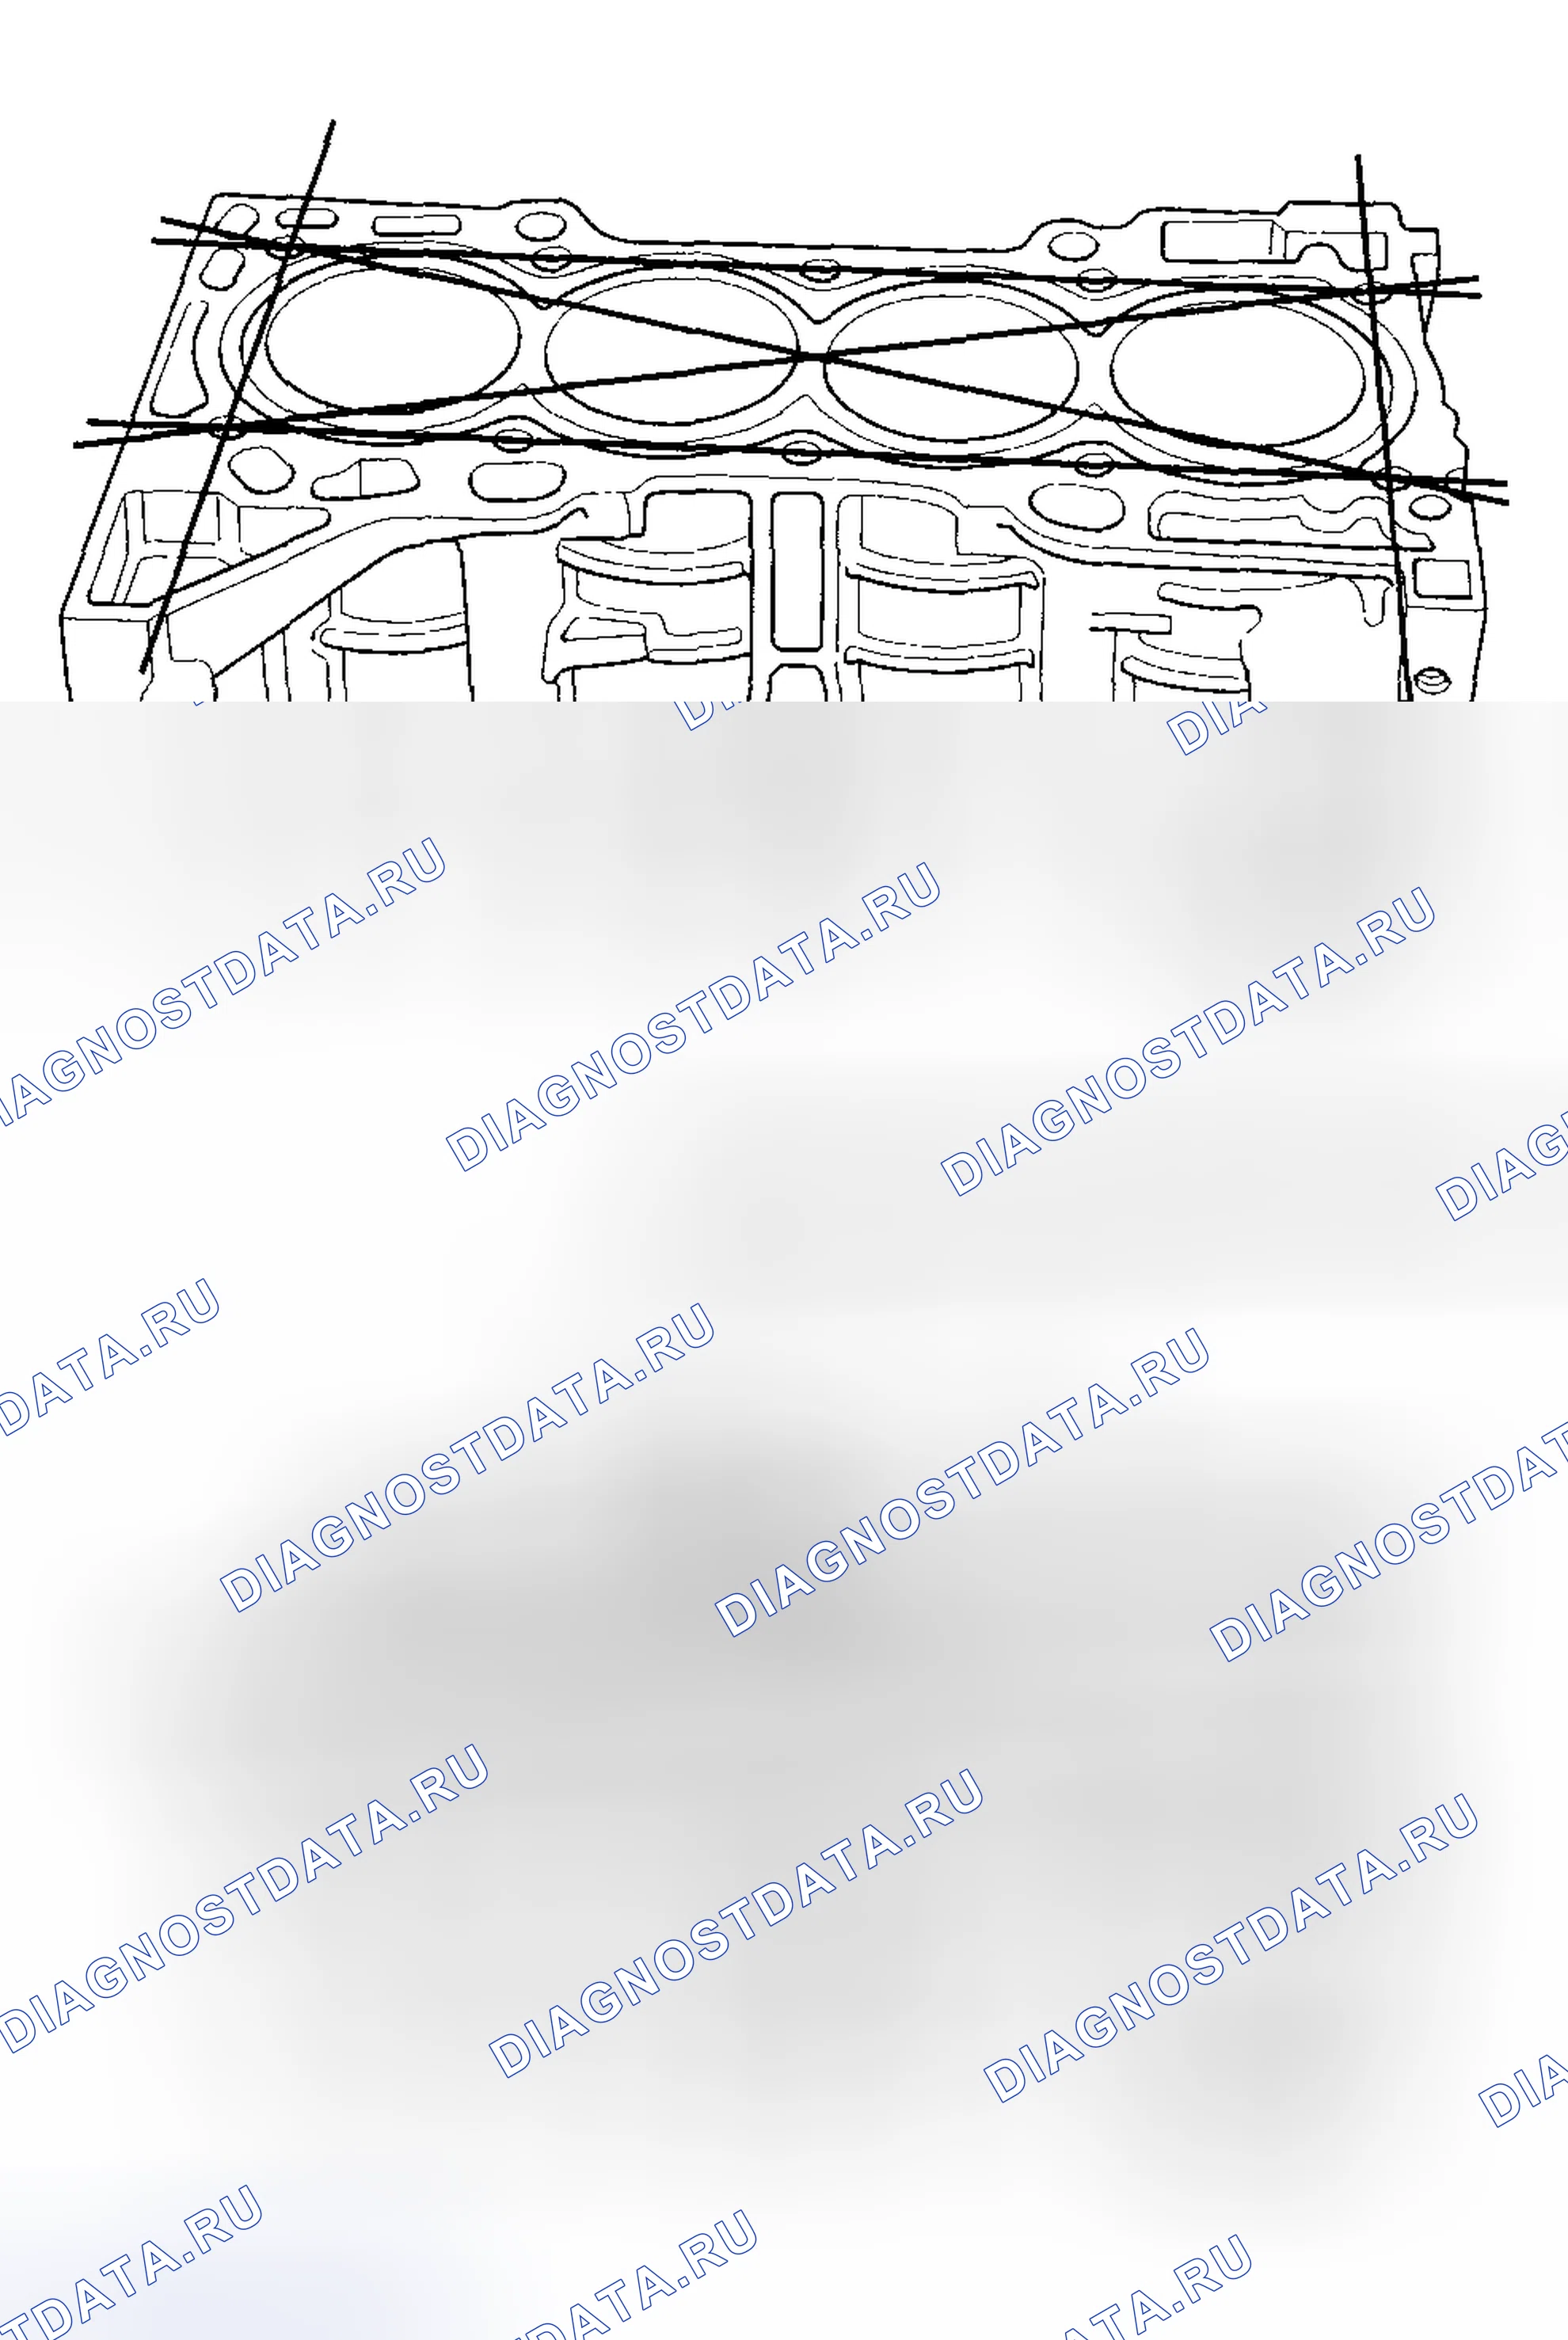
Схема №231
- Снять коленчатый вал и поршни (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Проверить поршень на наличие перекосов или трещин.
- Измерить диаметр поршня в точке 13 мм (0,5 дюйма) от нижней части юбки. Есть два поршня стандартного размера (без буквы или А, и В). Буква выштампована на верхней части поршня. Буквы также выштампованы на блоке как размеры отверстия цилиндра. Диаметр поршня (новый): без буквы (или А): 86 980-86 990 мм (3,4244-3,4248 дюйма).
- Измерить предел износа и конусности в направлении X и Y на трех уровнях в каждом цилиндре, как показано. Если измерения в любом цилиндре выходят за пределы эксплуатационного предела отверстия для больших размеров 87 262 мм, заменить блок. Если блок должен быть отформован, обратитесь к шагу 7 после переборки. Диаметр отверстия цилиндра (новый): A или I: 87 010-87 020 мм (3,4256-3,4260 дюйма) B или II: 87 000-87 010 мм (3,4252-3 425 мм).
- Забитые или поцарапанные отверстия цилиндров должны быть отточены.
- Проверить верхнюю часть блока на коробление. Измерить вдоль кромок и поперек центра, как показано на рисунке. Стандарт искривления блока двигателя (новый): 0.07 мм (0.003 дюйма) макс. предел обслуживания: 0.10 мм (0.004 дюйма)
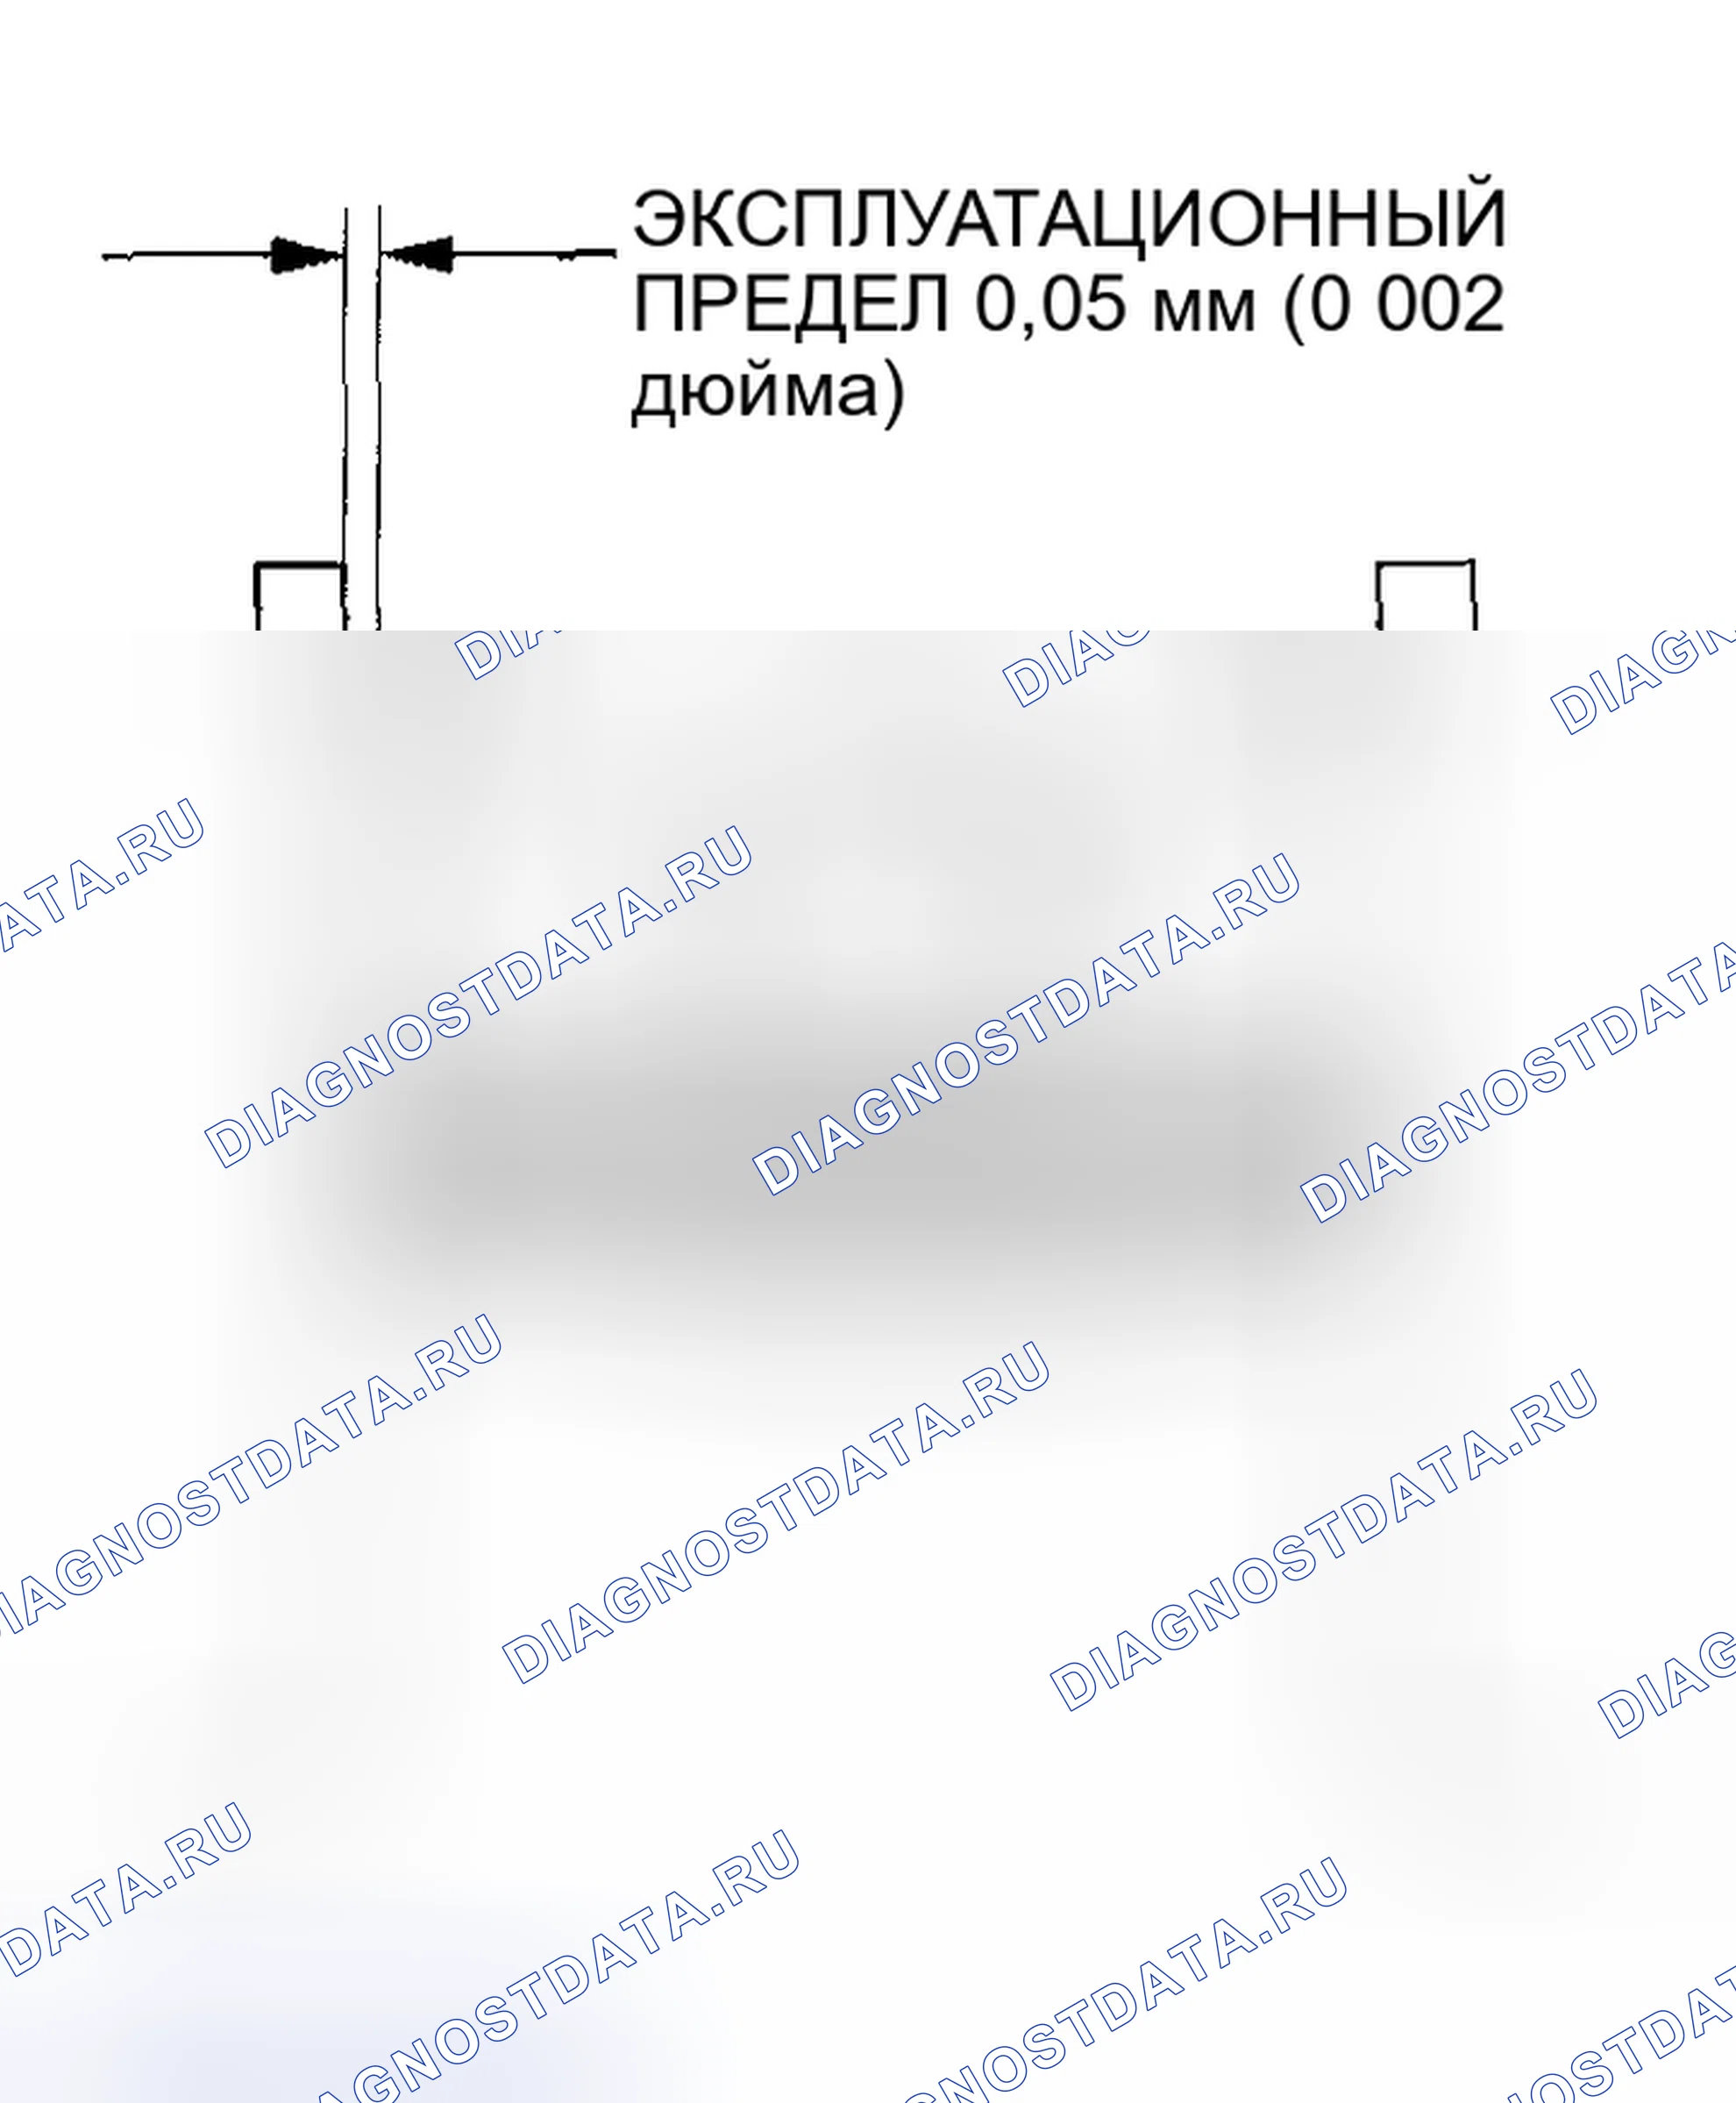
- Рассчитайте разницу между диаметром отверстия цилиндра и диаметром поршня. Если зазор близок или превышает эксплуатационный предел, осмотреть поршень и блок двигателя на предмет чрезмерного износа. Стандарт зазора между поршнем и цилиндром (новый): 0 020-0 040 мм (0,0008-0,0016 дюйма) Эксплуатационный предел: 0,05 мм (0 002 дюйма)
Хонингование отверстия цилиндра
Оттачивать нужно только забитое или поцарапанное отверстие цилиндра.
Схема №232
- Измерить отверстия цилиндров (см. " ХОНИНГОВАНИЕ ОТВЕРСТИЙ ЦИЛИНДРОВ "). Если блок подлежит повторному использованию, отточите цилиндры и повторно измерить отверстия.
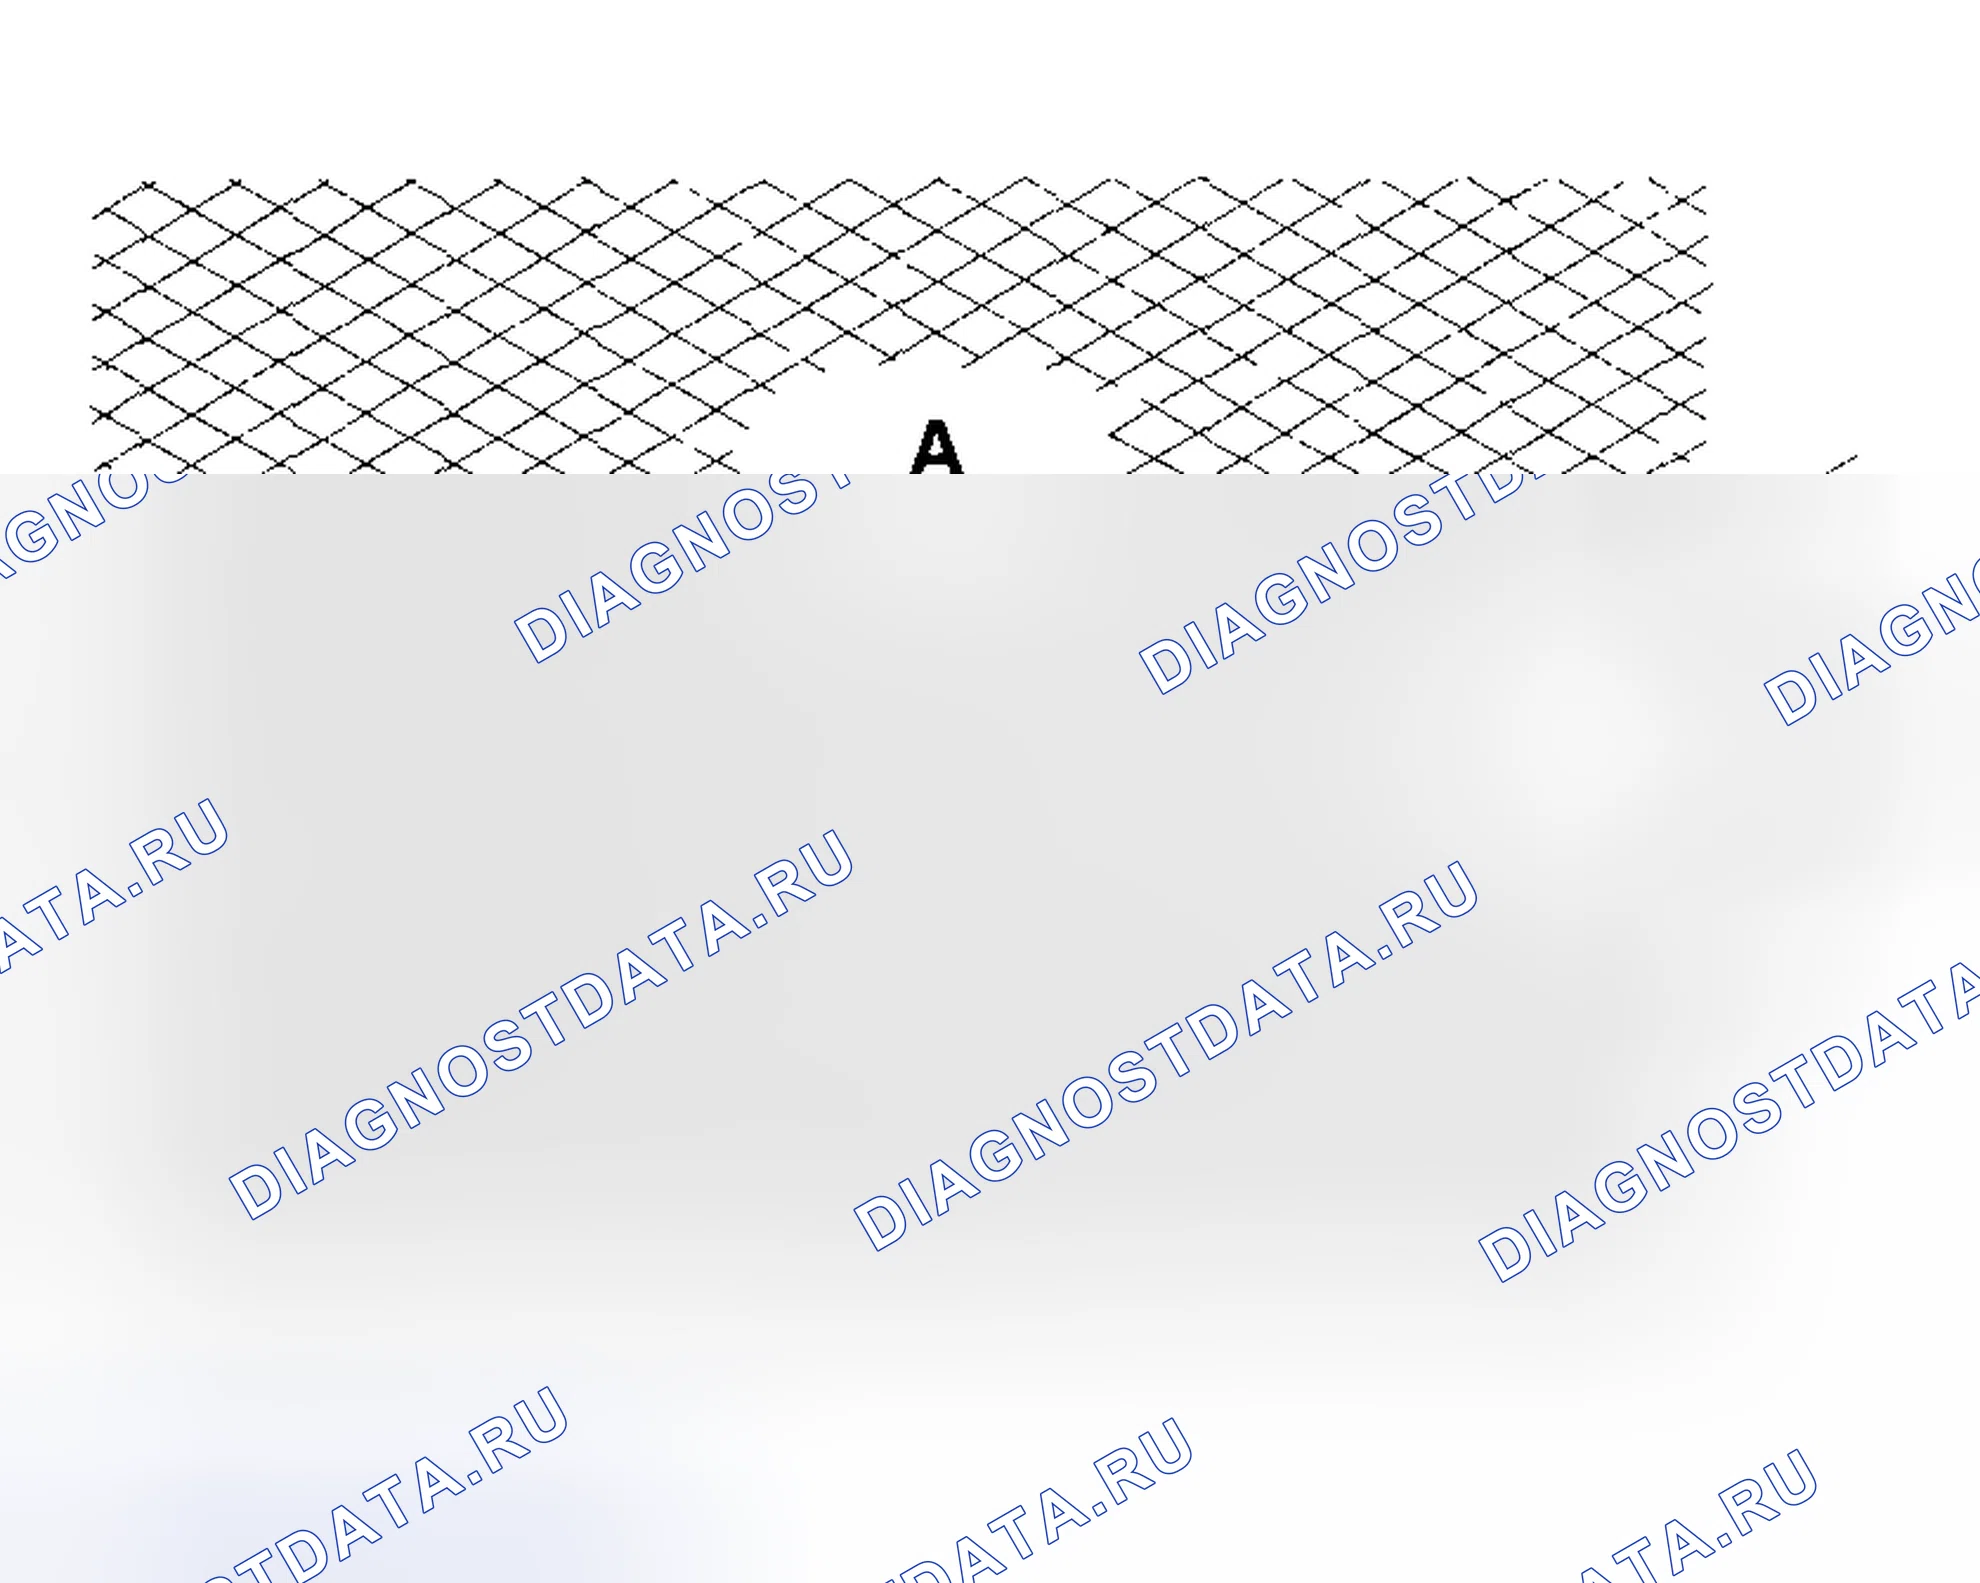
- Отточите отверстия цилиндра с помощью хонинговального масла и мелкого камня (400 зерен) с рисунком перекрестной штриховки 60 градусов (A). Использовать только жесткий хон с зернистостью 400 или более мелким камнем, таким как Sunnen, Ammco или эквивалент. Не использовать камни, которые изношены или сломаны.
- По окончании хонингования тщательно очистить блок двигателя от всех металлических частиц. Промыть отверстия цилиндров горячей мыльной водой, затем высушите и немедленно смазать их, чтобы предотвратить ржавление. Никогда не использовать растворитель, он будет только перераспределять песок на стенках цилиндра.
- Если после хонингования до предела обслуживания в отверстиях цилиндров все еще присутствуют задиры или царапины, восстановить блок двигателя. Некоторые легкие вертикальные царапины и царапины приемлемы, если они недостаточно глубоки, чтобы поймать ноготь, и не проходят по всей длине отверстия.
Схема №233
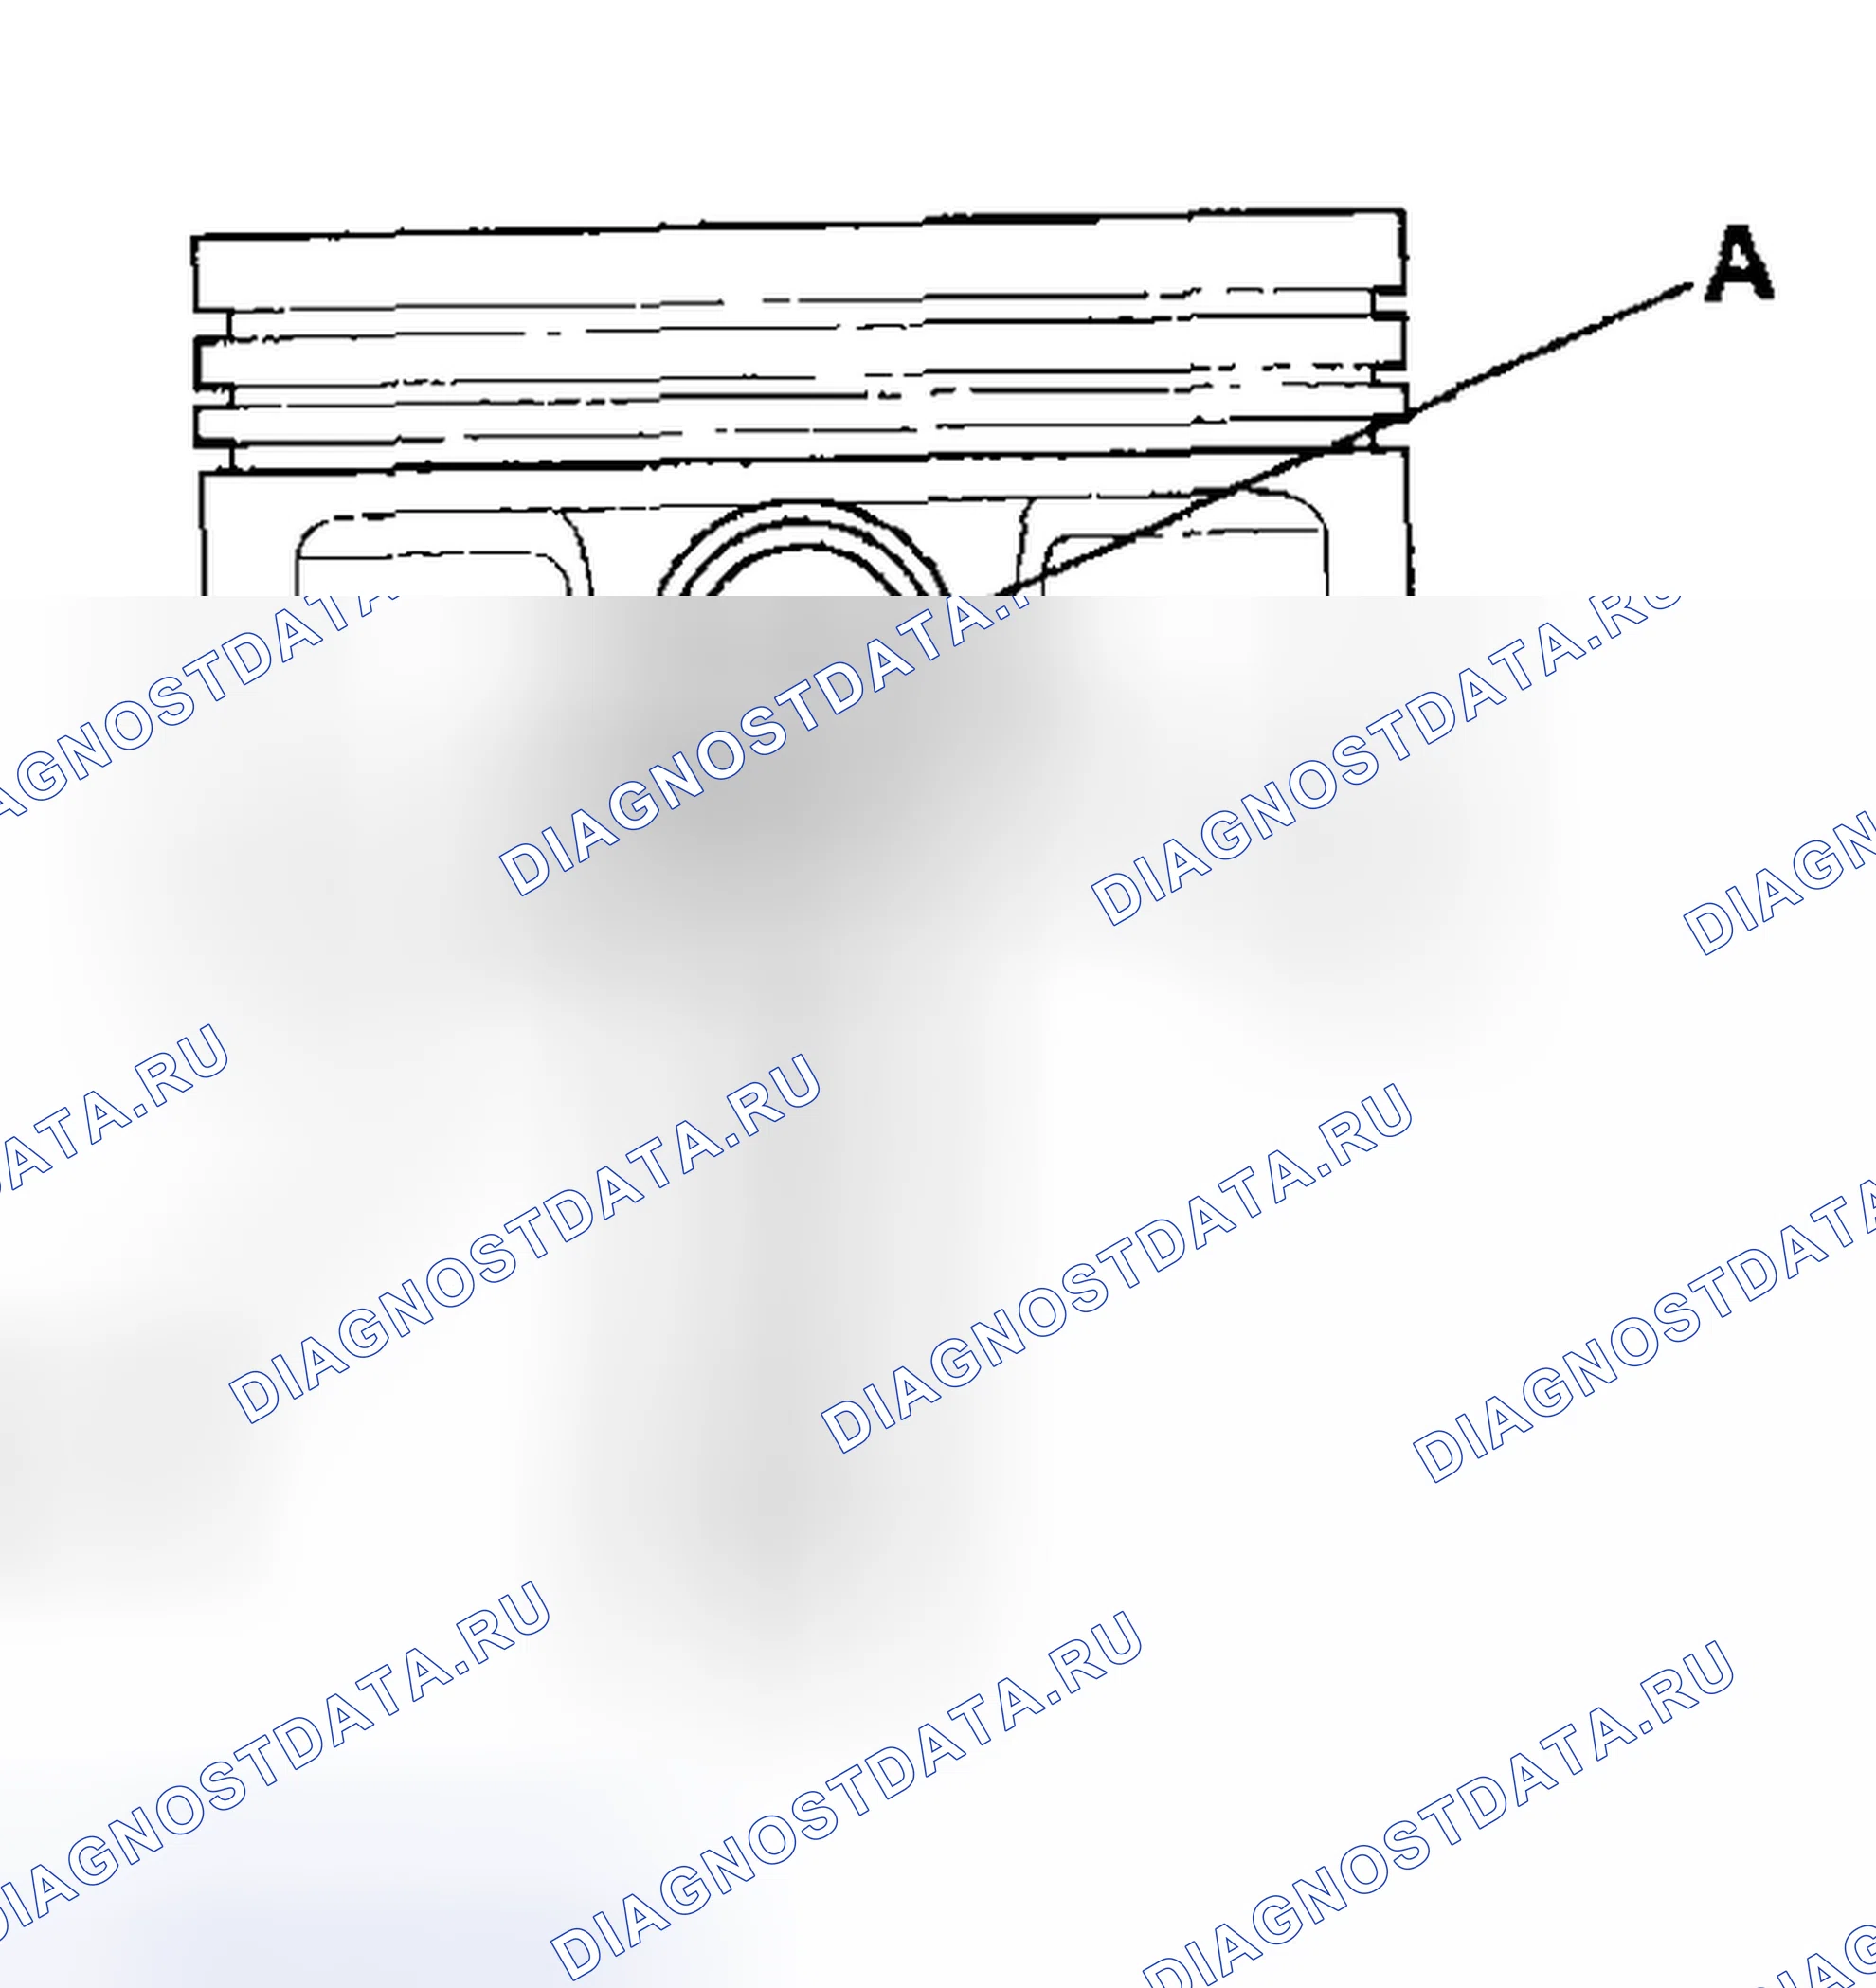
Схема №234
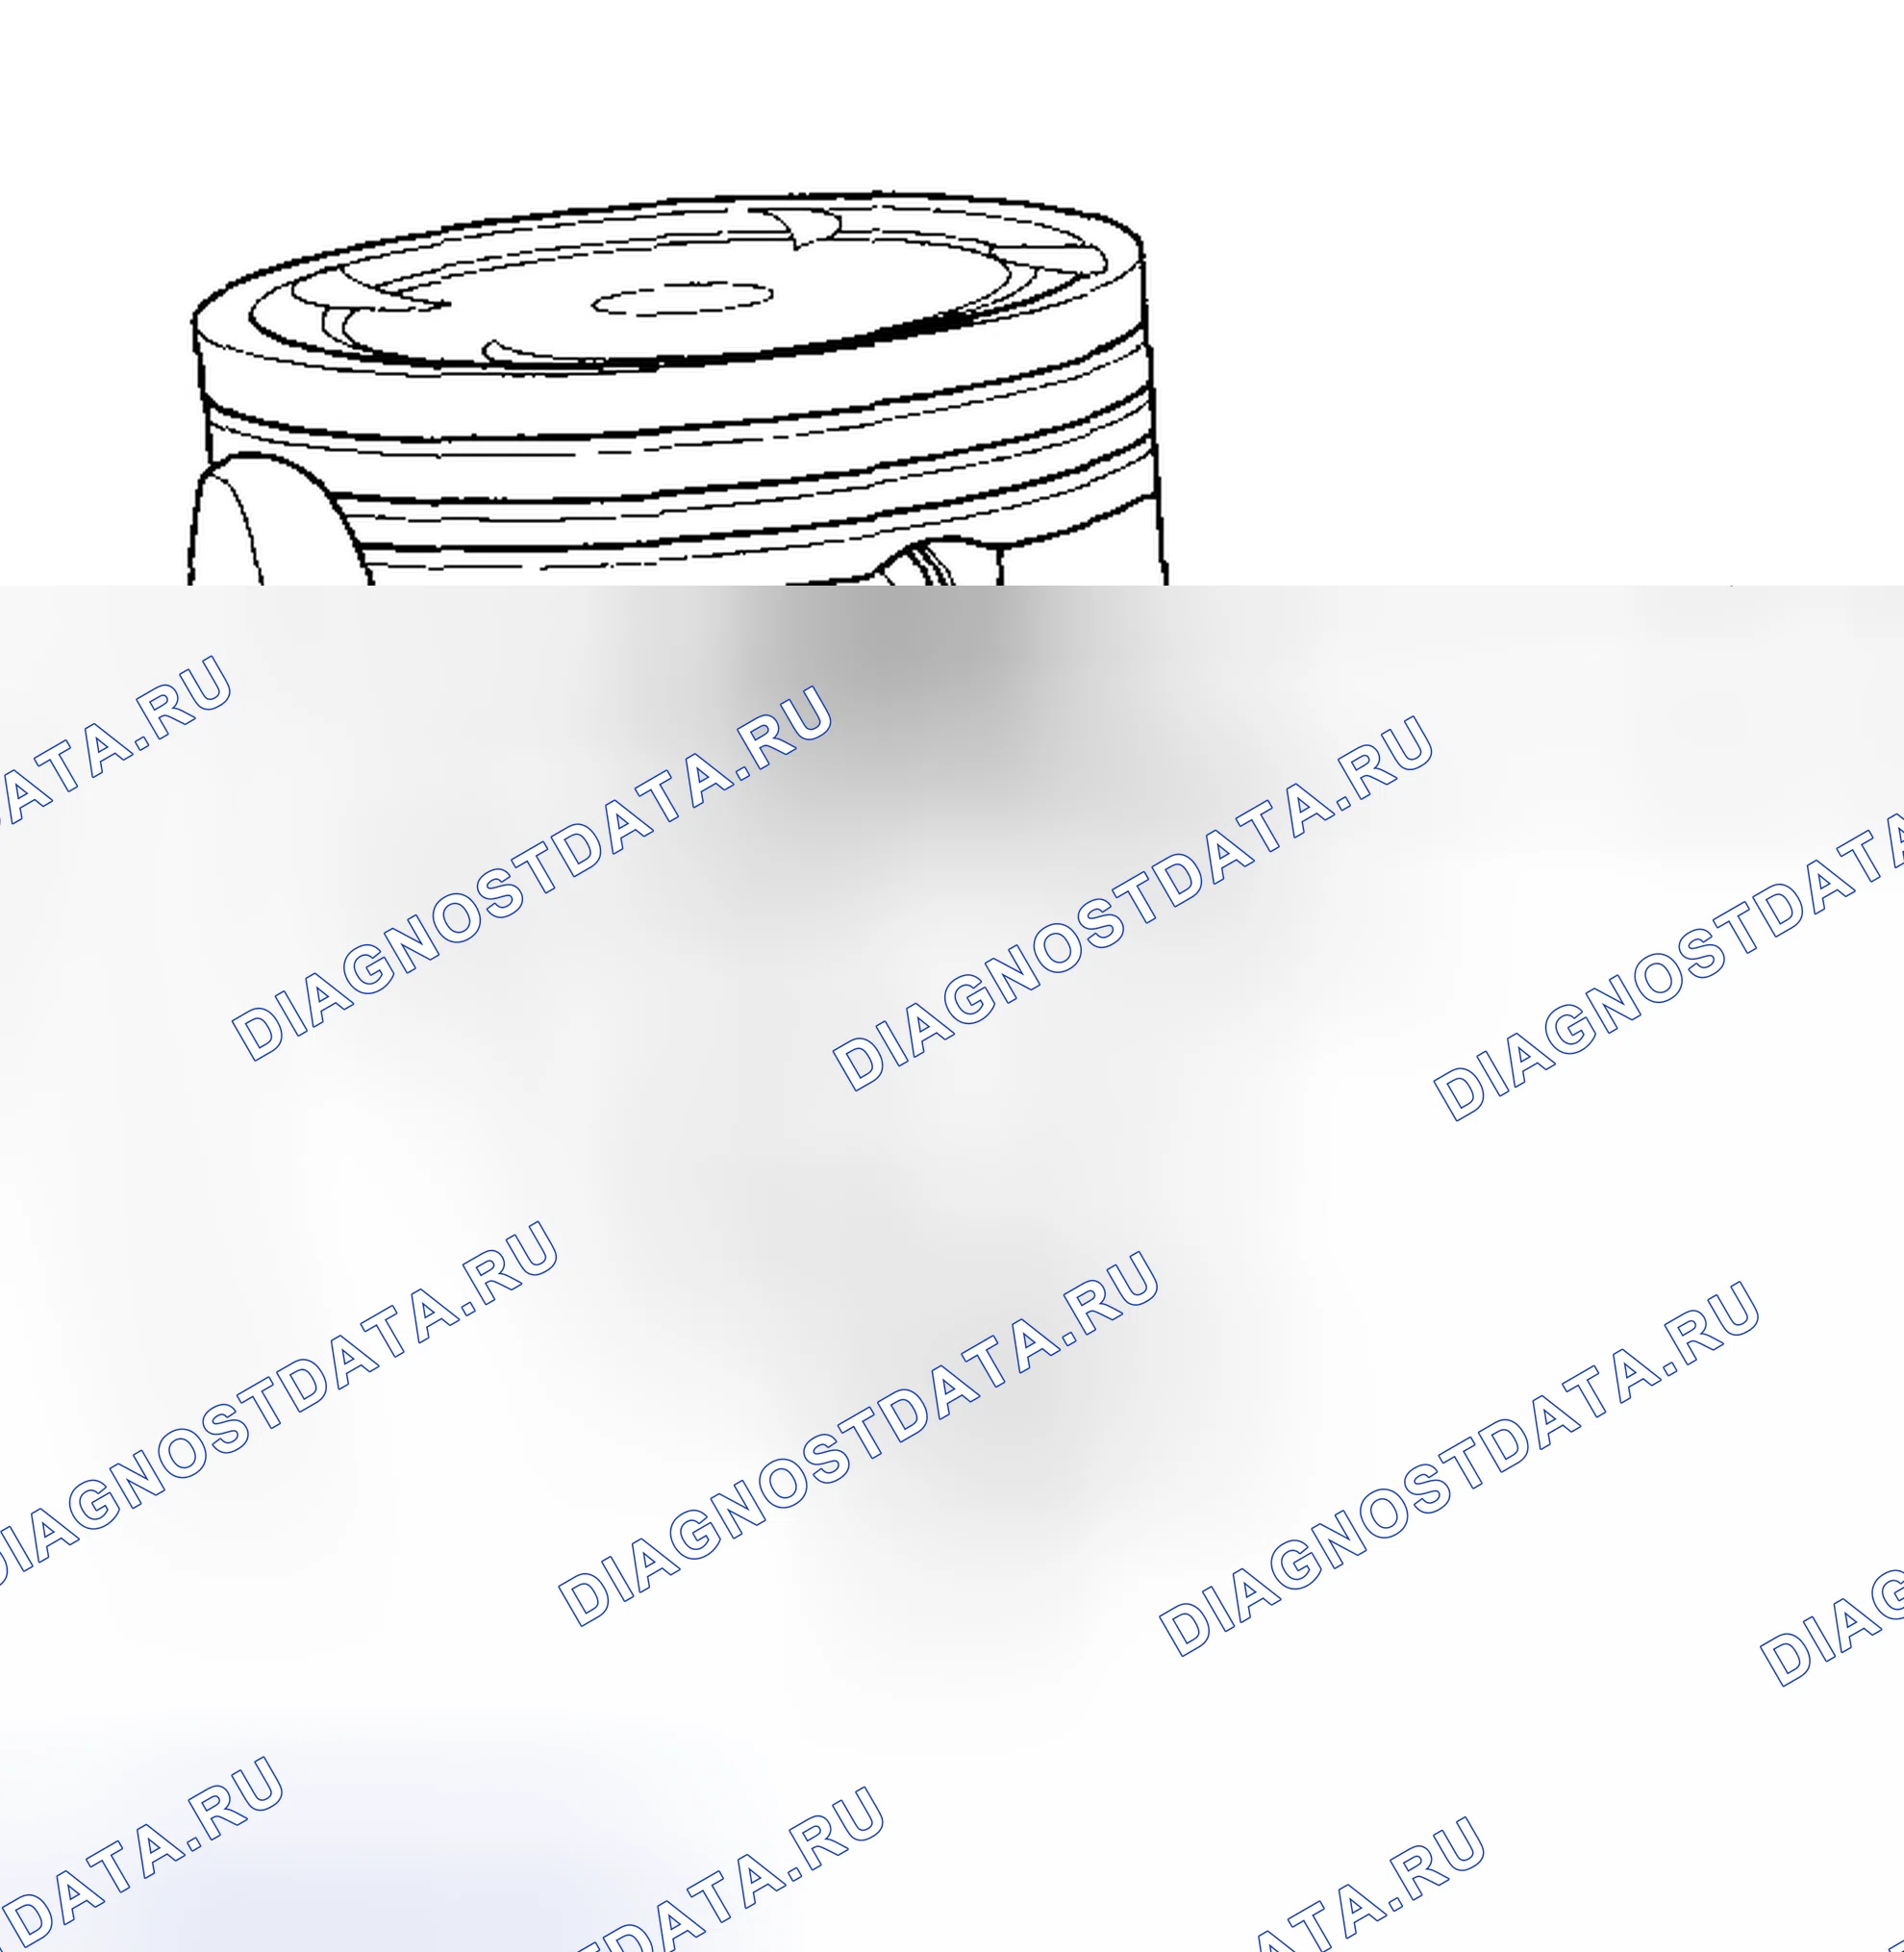
Схема №235
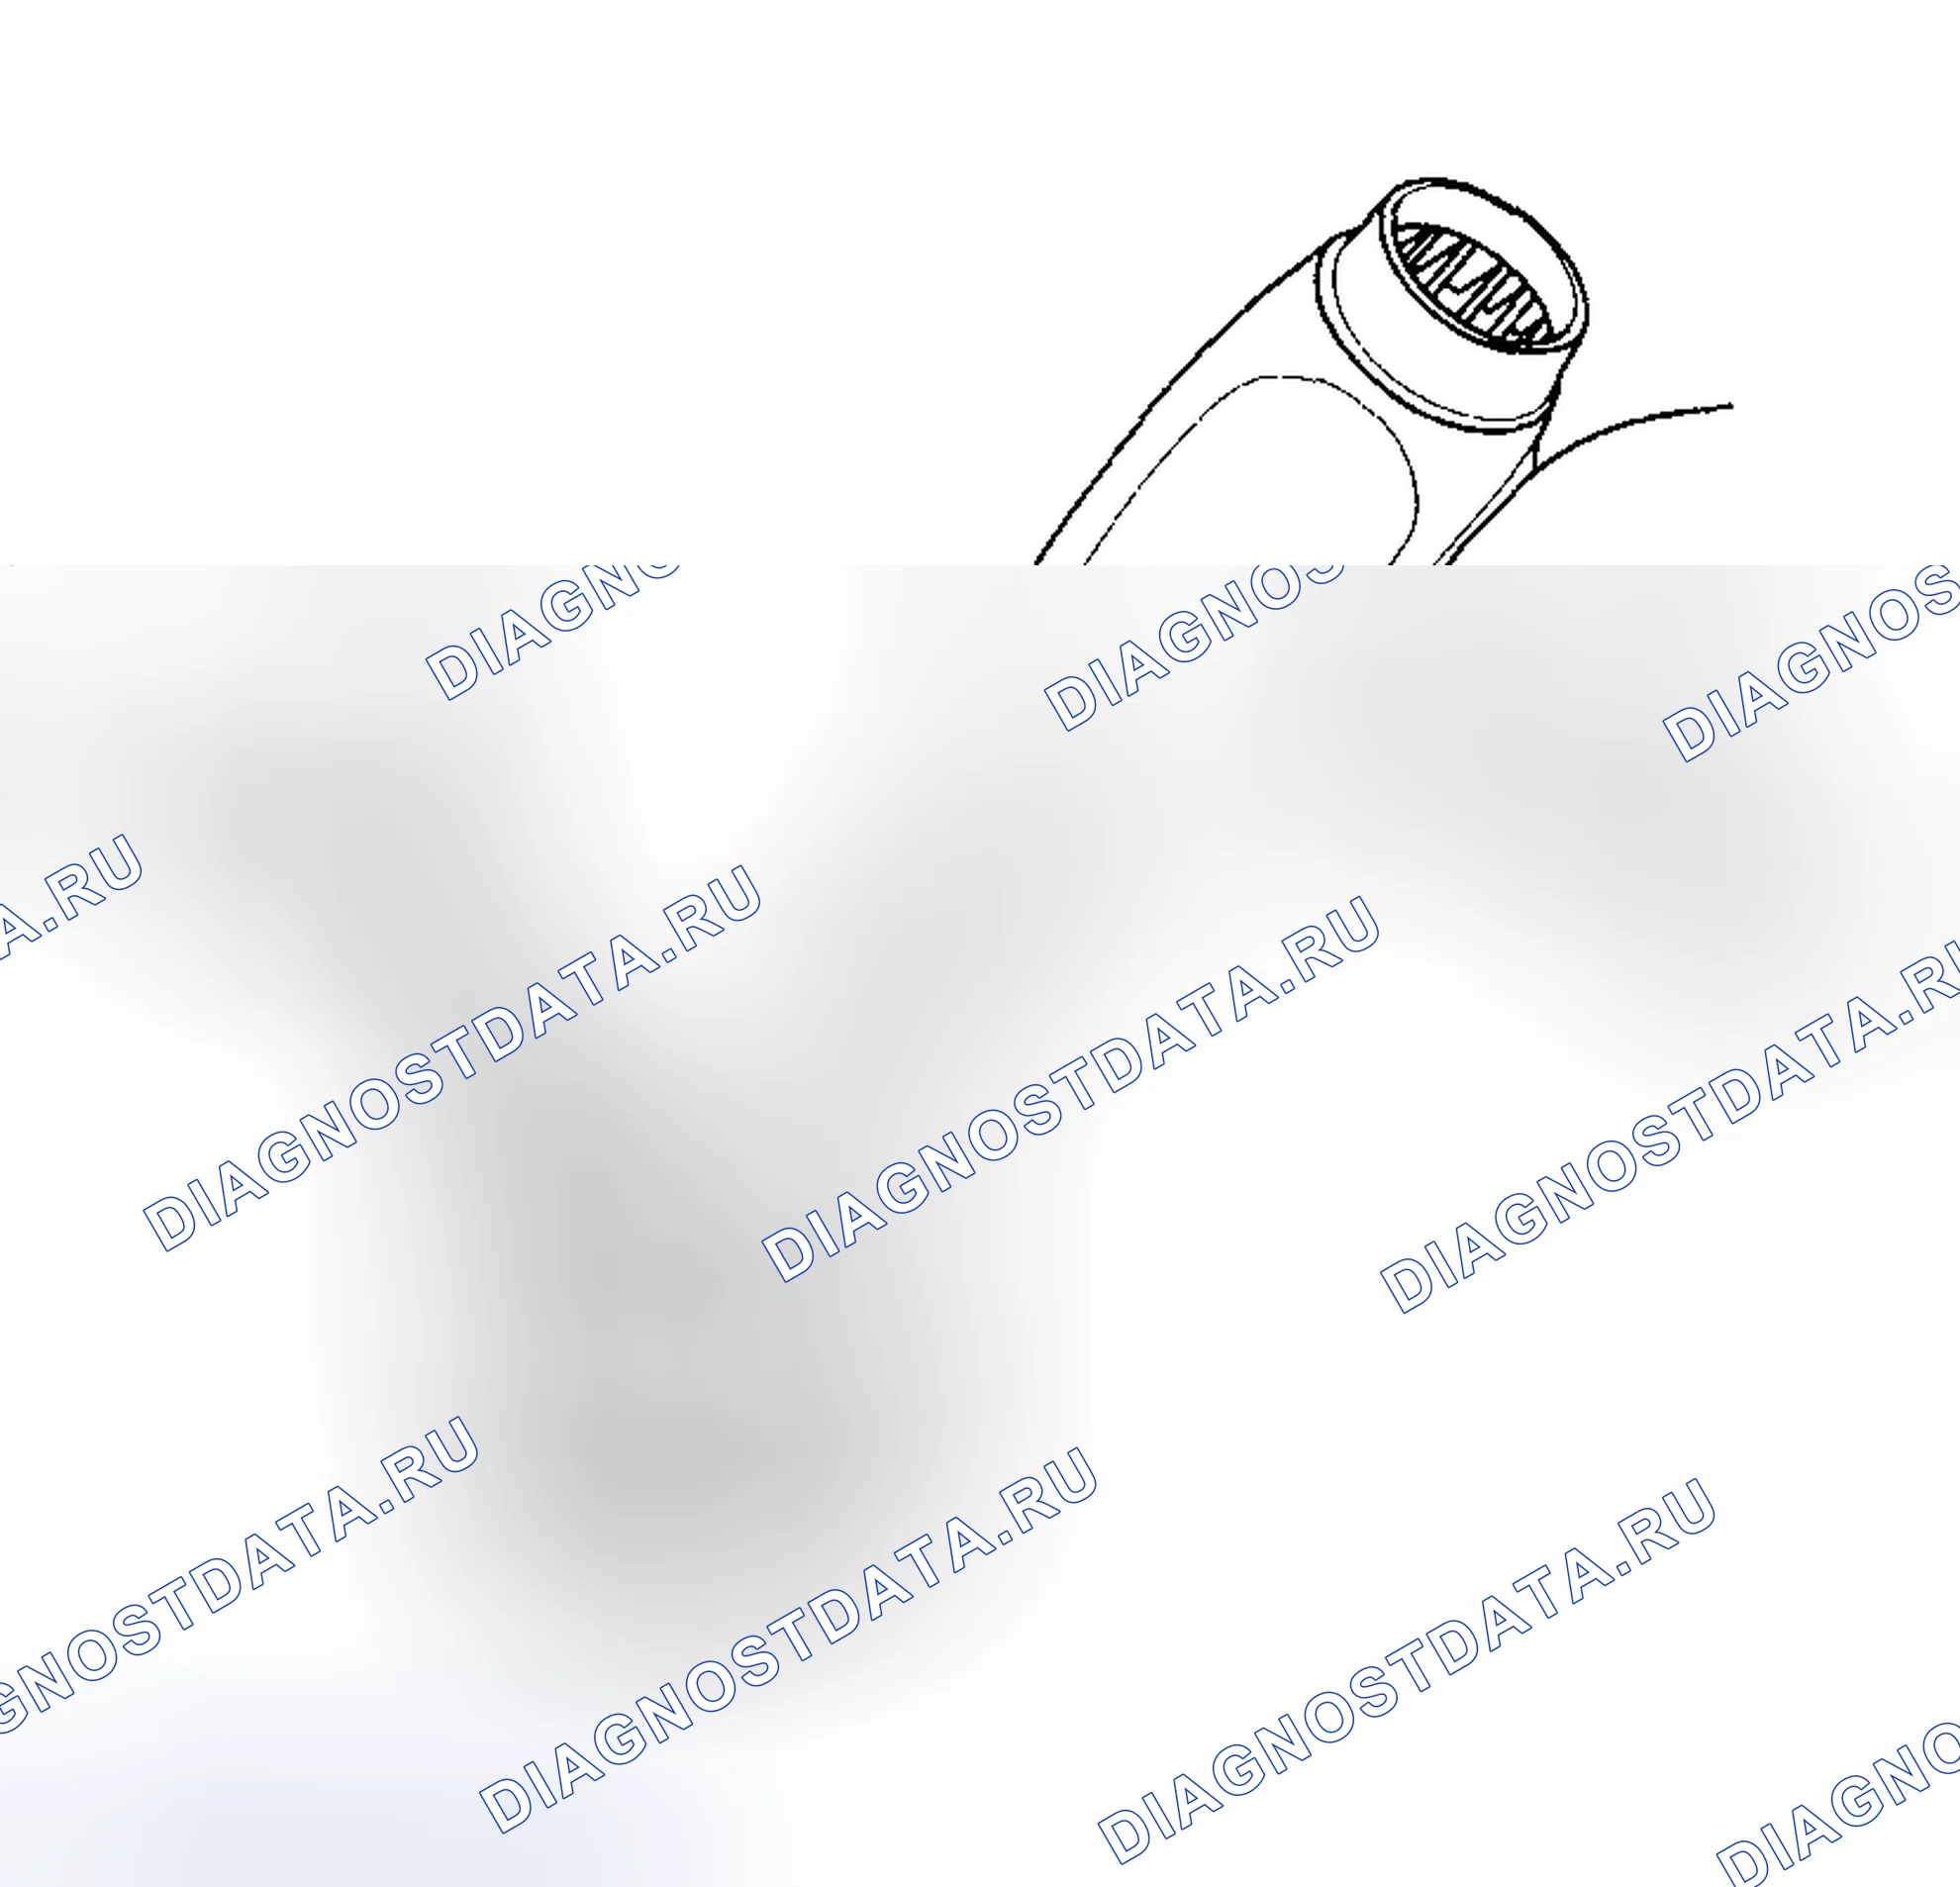
- Вынуть поршень из блока двигателя (см. " СНЯТИЕ КОЛЕНЧАТОГО ВАЛА И ПОРШНЯ ").
- Смазать новое моторное масло стопорные кольца поршневых пальцев (А), и проверните их в канавках колец до совмещения торцевых зазоров с вырезами в отверстиях поршневых пальцев (В). ПРИМЕЧАНИЕ: Будьте осторожны, чтобы не повредить кольцевые канавки.
- Снять оба стопорных кольца (А). Начать с выреза в расточке поршневого пальца. Аккуратно снять стопорные кольца, чтобы они не полетели и не потерялись. Использовать средства защиты глаз.
- Нагрейте поршень и шатун в сборе примерно до 70°C, затем снять поршневой палец.