
Рекомендуемое оборудование
[1] приспособление для блокировки коленвала двигателя 1 867 029 000 (комплект инструментов (-).0191)
[2]опора стрелочного индикатора
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [2] | 4060-T | (-).0117 AH |
[3]индикатор
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [3] | 2437-T | (-).1504 |
[4]опора стрелочного индикатора
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [4] | 5602-T | (-).0118 FZ |
[5]хомут для монтажа поршневых колец на двигателе
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [5] | 750-T | GENRE 750 TB |
[6] центрирующий элемент фрикционного диска сцепления 1 870 402 000 (комплект инструментов (-).0191)
[7]опора стрелочного индикатора
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [7] | 1754-T.bis | (-).0110H |
[8] приспособление для сжатия натяжителя ремня привода ГРМ 1 860 638 000 (комплект инструментов (-).0191)
[9] приспособление для фиксации в неподвижном положении шкива ремня 1 860 765 000 (комплект инструментов (-).0191)
[10]набор заглушек
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [10] | (-).0188.T | (-).0188.T |
[11] прибор для измерения натяжения приводного ремня с цифровой индикацией (SEEM)
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [11] | CTG 105.5 M 4122-T | SEEM C.TRONIC 105.5 |
[12] оправка для установки уплотнения 1 860 627 000 (комплект инструментов (-).0191)
[13] приспособление для установки промежуточной шестерни масляного насоса 1 860 636 000 (комплект инструментов (-).0191)
[14] приспособление для блокировки промежуточной шестерни масляного насоса 1 860 637 000 (комплект инструментов (-).0191)
[15] пластиковые щупы для зазора вкладышей
| метка | каталожный номер | каталожный номер |
|---|---|---|
| [15] | 4133-T | PLASTIGAGE PG1 |
Установка
ПримечаниеОчистить детали и соединительные плоскости перед любой повторной установкой
Установите поршневые кольца (как это показано на верхнем рисунке)
ПримечаниеПоршневые кольца необходимо ориентировать стороной, на которой имеется маркировка "ВЕРХ", вверх
Сборка шатун/поршень
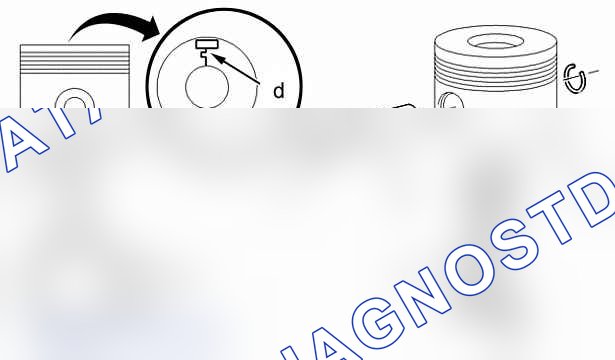
" d ": гравировка
- Тип двигателя
- Класс диаметра поршня
- Поставщик
" e ": номер шатуна
" f ": вырез для отверстия охлаждения поршня
ВниманиеСоблюдать правильную ориентацию шатуна по отношению к поршню (как это показано на верхнем рисунке)
Установите
- Кольцо (1)
- Шатун (3)
- Ось (2)
- Кольцо (4)
Подготовка блока цилиндров
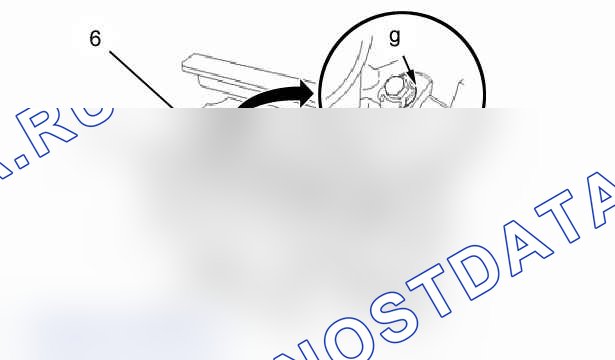
Установите
- Жиклёры масляного охлаждения поршней (5) вставить выступ "g" в его гнездо в блоке цилиндров
- Болтов (6) затяните моментом 4 ± 0,4 даН·м
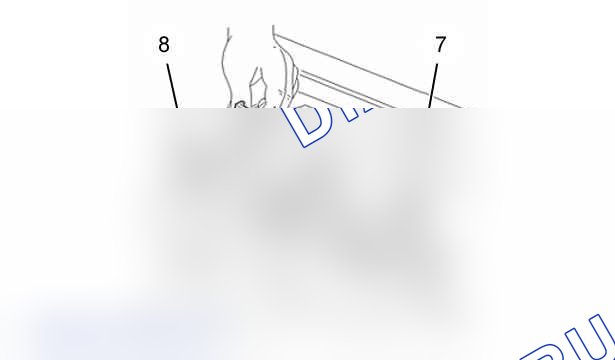
ВниманиеУстановить вкладыши в положение, помеченное перед демонтажем. совместить отверстия для смазки во вкладышах с отверстиями в блоке цилиндров
Установите
- Вкладыши с проточкой (7)
- Вкладыши (8) с заплечиками (со стороны маховика)
- Коленчатый вал
Картер крышек опор коренных шеек
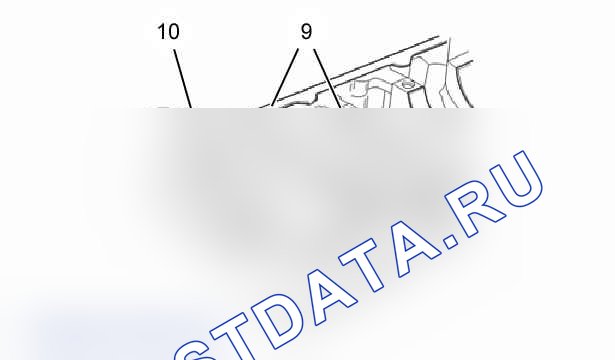
Смазывать
- Шейки коленвала
- Вкладыши
Установите
- Уплотнения (9)
- Вкладыши (10)
Определение класса вкладышей
Использовать приспособление [15]
Отрежьте 5 кусков пластикового шаблона [15] по ширине вкладышей
ВниманиеВ ходе этой операции нельзя поворачивать коленчатый вал
Установить пластмассовые щупы в каждую коренную опору коленчатого вала
Установите
- Картер крышек опор коленвала
- Болты крепления
Последовательно затяните винты крепления в указанном порядке (порядок от 1 до 10)
- Затяжка моментом 5 ± 0,5 даН·м
- Угловая затяжка 90
Ослабить болты крепления производите в обратном порядке (от 10 до 1)
Снимите картер опор коренных подшипников
Сравнить ширину (в мм) каждого расплющенного пластикового провода в его наиболее широкой части с градуировкой, имеющейся на бумажных конвертах
Величина, которую вы считали, означает рабочий зазор
ПримечаниеИзмерение может производиться на коленчатом валу или вкладыше в зависимости от того, к какой поверхности прилип пластиковый щуп
Очистите следы пластиковых щупов и смажьте коленчатый вал
Выбрать класс вкладышей опор коленчатого вала (посмотреть характеристики)
ПримечаниеСовместить метку "h" на корпусе крышек опор с меткой "i" блока цилиндров
Установите картер опор коленвала на блок цилиндров
Смазать болты крепления корпуса крышек опор
Установить на место болты
Последовательно затяните винты крепления в указанном порядке (порядок от 1 до 10)
- Затяжка моментом 5 ± 0,5 даН·м
- Угловая затяжка 90
Регулировка осевого люфта коленчатый вала
Установить следующие приспособления
- Инструмент [2]
- Инструмент [3]
- Инструмент [4]
Надавите на коленвал в направлении блока цилиндров
Откалибруйте индикатор [3] на 0
Надавите с противоположной стороны на коленвал в направлении блока цилиндров
Осевой зазор должен находиться в диапазоне от 0,05 до 0,21 мм
Герметизирующие пластины коленчатого вала
Передняя герметизирующая крышка
Срезать выступающую часть прокладки в "j" (при необходимости)
Установите
- Уплотнение (увлажнить прокладку перед установкой)
- Плиту уплотнения (11)
- 2 болтов (12) затяните моментом 0,75 ± 0,1 даН·м
ПримечаниеУстановку остальных болтов (12) выполнять после установки защитного картера
Задняя уплотняющая пластина
Установите
- Уплотнение (увлажнить прокладку перед установкой)
- Плиту уплотнения (13)
- 7 болтов (14) затяните моментом 2,5 ± 0,2 даН·м
Поршней с шатунами в сборе
Проверьте правильность расположения разрезов "a, b, c" поршневых колец
Установите хомут с поршневыми кольцами [5]
ПримечаниеВведите нижнюю часть "A" поршня, чтобы обеспечить его направление
Установите полувкладыши (15) на шатуны (16)
Смазывать
- Поршни
- Гильзы
- Шатунные вкладыши
ВниманиеМаркировка "k" поршня должна быть обращена к маховику. соблюдать парность шатунов/цилиндров
Установите шатунно-поршневую группу
Крышки шатунов
Установить в крышки шатунов вкладыши
Смажьте полувкладыши
ВниманиеСоблюдать парность деталей: шатуны/крышки шатунов
Определение класса вкладышей
Использовать приспособление [15]
Отрежьте 4 кусков пластикового шаблона [15] по ширине вкладышей
ВниманиеВ ходе этой операции нельзя поворачивать коленчатый вал
Установите пластиковую полоску [15] на каждой из шатунных шеек коленвала
Установите
- Крышки шатунов (17)
- Болтов (18)
Последовательно затяните винты крепления
- Затяжка моментом 5 ± 0,5 даН·м
- Угловая затяжка 63
Ослабить затяжку болтов (18)
Снять крышки шатунов (17)
Сравнить ширину (в мм) каждого расплющенного пластикового провода в его наиболее широкой части с градуировкой, имеющейся на бумажных конвертах
Величина, которую вы считали, означает рабочий зазор
ПримечаниеИзмерение может производиться на коленчатом валу или вкладыше в зависимости от того, к какой поверхности прилип пластиковый щуп
Очистите следы пластиковых щупов и смажьте коленчатый вал
Выбрать класс вкладышей опор коленчатого вала (посмотреть характеристики)
Установка: крышки шатунов
Установите
- Крышки шатунов (17)
- Болтов (18)
Последовательно затяните винты крепления
- Затяжка моментом 5 ± 0,5 даН·м
- Угловая затяжка 63
Сетчатый фильтр для всасывания масла
Установите
- Сетчатый фильтр масляного насоса (19)
- Болтов (20) затяните моментом 2,5 ± 0,2 даН·м
Нижний картер
Установите
- Нижний картер (21)
- Болтов (22) затяните моментом 1,8 ± 0,2 даН·м
Маховик двигателя
Совместить метки "l" на маховике и "m" на блоке цилиндров, поставленные при разборке
Установите приспособление [1]
Установите
- Маховик (23)
- Болтов (24)
Последовательно затяните винты крепления
- Затяжка моментом 3 ± 0,3 даН·м
- Угловая затяжка 90
Сцепление
Установите приспособление [1]
Установите
- Механизм сцепления (25)
- Болтов (26)
Центрируйте диск сцепления при помощи приспособления [6]
Болтов (26) затяните моментом 3 ± 0,3 даН·м
Снять приспособление [1]
Выступание поршней
Установите кронштейн индикатора [7] на блок цилиндров
Установите индикатор [3] на кронштейн [7]
Откалибруйте индикатор на ноль, установив его в точке "n"
Определите разницу в высоте в зоне "p"
ПримечаниеВзять наиболее высокий поршень в качестве эталонного
Головка блока цилиндров
ПримечаниеВыбрать толщину прокладки головки блока цилиндров в зависимости от величины выступания поршней
ВниманиеПроверить наличие центровочной шпонки
Установить поршни на середине хода
Установите
- Прокладку головки располагать маркировку "ALTO", обращенной к впускному и выпускному коллекторам
- Головку блока цилиндров
- Болтов
Затяжка болтов крепления головки блока цилиндров
ВниманиеПоследовательность затяжки: от болта к болту в последовательности с 1 по 22
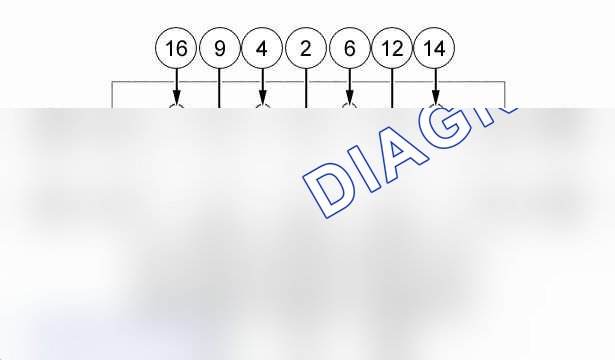
Метод затяжки
- Предварительная затяжка моментом 6 ± 0,6 даН·м (порядок от 1 до 22)
- Затяжка моментом 6 ± 0,6 даН·м (порядок от 1 до 22)
- Угловая затяжка 180 (порядок от 1 до 22)
Проверка - регулировка зазоров в клапанах
С помощью комплекта прокладок измерить зазор "J1" между клапаном и толкателем
- Впускной клапан: J1 = 0,50 ± 0,05 мм
- Выпускной клапан: J1 = 0,50 ± 0,05 мм
ВниманиеЕсли значение "J1" находится вне допустимых пределов, выбрать соответствующую регулировочную прокладку (27)
Масляный насос в сборе
Проверить валы - промежуточной шестерни, масляного насоса
(28) первичный вал
(29) вал
(30) вал насоса
(31) промежуточная шестерня
(32) крышка масляного насоса
(33) корпуса насоса
(34) корпус
На поверхностях валов и зубьях шестерен не должно быть следов заклинивания и ненормального износа
На корпусе масляного насоса не должно быть трещин
Поверхности контакта должны быть гладкими
Убедиться, что маслопроводы не закупорены
Проверить люфт между верхней плоскостью шестерен и опорной плоскостью корпуса масляного насоса (33) с помощью комплекта прокладок и линейки
Зазор "J2" должен составлять от 0,055 мм до 0,085 мм
Проверить зазор между наружной окружностью шестерен и стенками корпуса масляного насоса (33) с помощью комплекта прокладок
Зазор "J3" должен составлять от 0,055 мм до 0,085 мм
ВниманиеЕсли зазоры "J2" и "J3" не укладываются в допуск, заменить шестерни масляного насоса и, если необходимо, корпус масляного насоса (33)
Замена промежуточной шестерни масляного насоса
Снимите шестерню (30)
Отсоединить шестерню (31) от вала (29) с помощью пресса
Нагреть шестерню (31) до температуры от 200 до 250°C
Установить шестерню (31) на вал (29) с помощью пресса
Проверить зазоры "J2" и "J3"
Проверить сопротивление вращению промежуточной шестерни
Заблокировать вращение шестерен (29) и (31) с помощью приспособления [14]
Проверить сопротивление вращению между шестерней (31) и валом (29) масляного насоса
- Нанести 2 совмещенные метки в "q" и "r"
- Приложить момент в 11,3 даН·м к валу (29) с помощью приспособления [13]
Проверить, чтобы метки "q" и "r" оставались совмещенными
Прокладки
Установить новое уплотнение (35) в картер (34) с помощью приспособления [12]
Размер
Установить вал (30) масляного насоса
Установить первичный вал (28)
ПримечаниеСлегка смазать опорные поверхности прокладки
Установите
- Уплотнение (36)
- Крышку (34) на корпус масляного насоса (33)
- Болтов (37) затяните моментом 2,3 ± 0,2 даН·м
Предохранительный клапан расположен на крышке масляного насоса (32)
Ослабьте и снимите пробку (38)
Отделить пружину (39) от поршня (40) и гильзы (41)
Проверить, чтобы на поршне (40) и гильзе (41) не было следов износа, заклинивания, и чтобы поршень свободно перемещался
Установить предохранительный клапан давления масла
Нанести герметик E7 на поверхности контакта крышки и корпуса масляного насоса
Установите
- Крышку насоса (32) с предохранительным клапаном
- Болтов (42) затяните моментом 1,8 ± 0,2 даН·м
Установите
- Опору (43) насоса системы впрыска
- Болтов (44) затяните моментом 2,5 ± 0,3 даН·м
Вакуумный насос
Установите
- Вакуумный насос (45)
- Болтов (46) затяните моментом 1,8 ± 0,2 даН·м
Теплообменник
Установите
- Теплообменник (47)
- Болтов (48)
| длина 56 мм | Затяните болт (48) моментом 7 ± 0,7 даН·м |
|---|---|
| длина 74 мм | Затяните болт (48) моментом 8 ± 0,8 даН·м |
Масляный насос
Установите
- Масляный насос (49)
- Болтов (50)
| болт M8 | затяните болта (50) моментом 2,5 ± 0,3 даН·м |
|---|---|
| болт M12 | затяните болта (50) моментом 6 ± 0,5 даН·м |
Топливный насос высокого давления
Установите топливный насос высокого давления (51) на свое место
Установите
- Насос высокого давления подачи топлива (51)
- 3 крепежных гаек, предварительно затяните моментом 2,5 ± 0,2 даН·м
Механизм ГРМ - ремень ГРМ - насос системы охлаждения
Установите
- Установите водяной насос (56) с новым уплотнением (удерживать приспособление [8])
- Болтов (52) затяните моментом 5 ± 0,5 даН·м
- Ролик натяжителя (54) и кронштейн
- Гайку (55) (затяните от руки)
- Гайку (53) (затяните от руки)
Установите
- Крышка головки блока цилиндров (58)
- Гайки (57)
| гайки M6 | затяните гаек (57) моментом 1 ± 0,1 даН·м |
|---|---|
| гайки M8 | затяните гаек (57) моментом 2,5 ± 0,2 даН·м |
Установить на место шкив коленчатого вала (59)
ПримечаниеСовместить проточку "t" шестерни (59) со шпонкой "s" вала (60)
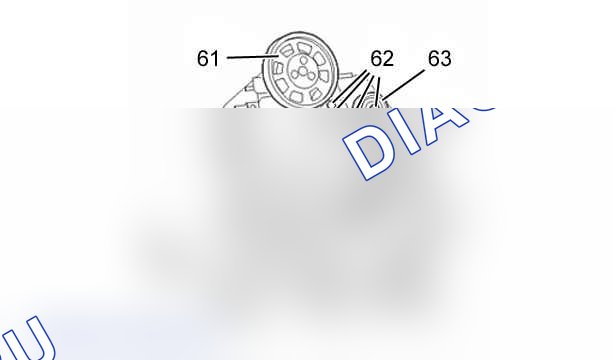
Установите
- Обводной ролик (63)
- Болтов (62)
- Шкив распределительного вала (61) с помощью приспособления [9]
- Шкив топливного насоса высокого давления (64) с помощью приспособления [9]
| болт M8 | затяните болта (62) моментом 2,5 ± 0,3 даН·м |
|---|---|
| болт M10 | затяните болта (62) моментом 4 ± 0,5 даН·м |
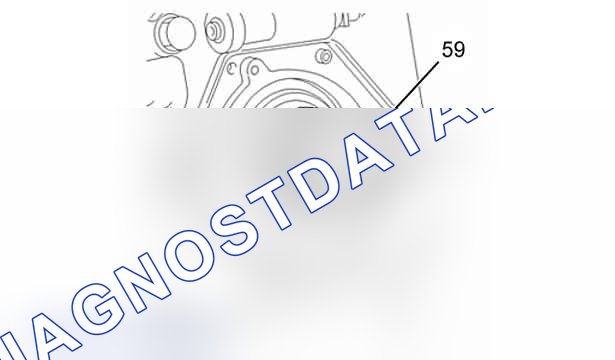
Установить в цилиндре №1 верхнюю мертвую точку (ВМТ)
Проверить, чтобы маркировка "u" шестерни коленвала (59) располагалась в нижнем положении по отношению в вертикальной оси двигателя
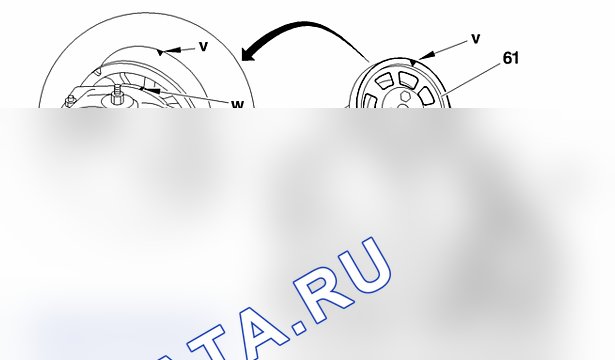
Проверить выравнивание маркировки "v" на шкиве распределительного вала (61) и маркировки "w" на крышке головки блока цилиндров
Установить зубчатый ремень газораспределительного механизма
Снять приспособление [8]
ПримечаниеПроверить контакт точки касания натяжителя ремня с кронштейном ролика натяжителя
Повернуть на два оборота коленчатый вал в направлении нормального вращения
ВниманиеЗапрещено вращать коленвал в обратном направлении
Затяните
- Гайки (53) моментом 2,9 ± 0,3 даН·м
- Гайки (55) моментом 4 ± 0,4 даН·м
Установите
- Масляный щуп
- Суппорт
Впускной коллектор
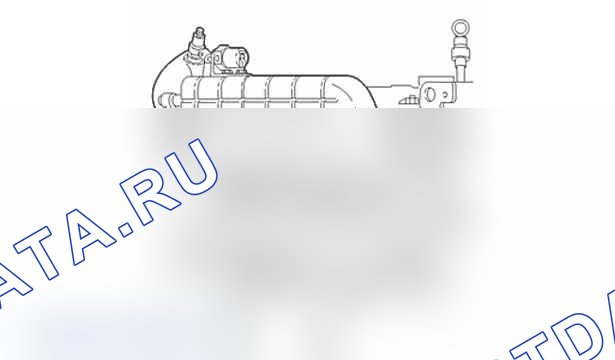
Установите
- Манометрический выключатель давления масла (65)
- Трубку (66)
- Впускной коллектор
Установите
- Декоративную крышку (68)
- Болтов (67) затяните моментом 1 ± 0,1 даН·м
Генератор
Установите
- Крышку (70)
- Болтов (69)
Установить приспособление [1] на маховик двигателя
Установите
- Шкив привода аксессуаров (72)
- Болт (71) затяните моментом 20 ± 2 даН·м
Снять приспособление [1]
Установите
- Генератор (76) и его скобу
- Болты (74) с шайбами
- Болты (73) с шайбами
- Болты (75) с шайбами
ПримечаниеУстановить шайбы, помеченные при снятии
Установить приспособление [11] на ветвь "x"
Затянуть регулировочный винт (77), винт (73) и (75) для получения величины натяжения
- Новый приводной ремень: величина натяжения должна составлять 112 ± 22 единиц SEEM
- Приводной ремень, который уже использовался: величина натяжения должна составлять 69 ± 7 единиц SEEM
Затянуть болты (73) и (75) моментом 5 ± 0,5 даН·м
Снять приспособление [11]