Порядок демонтажа
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
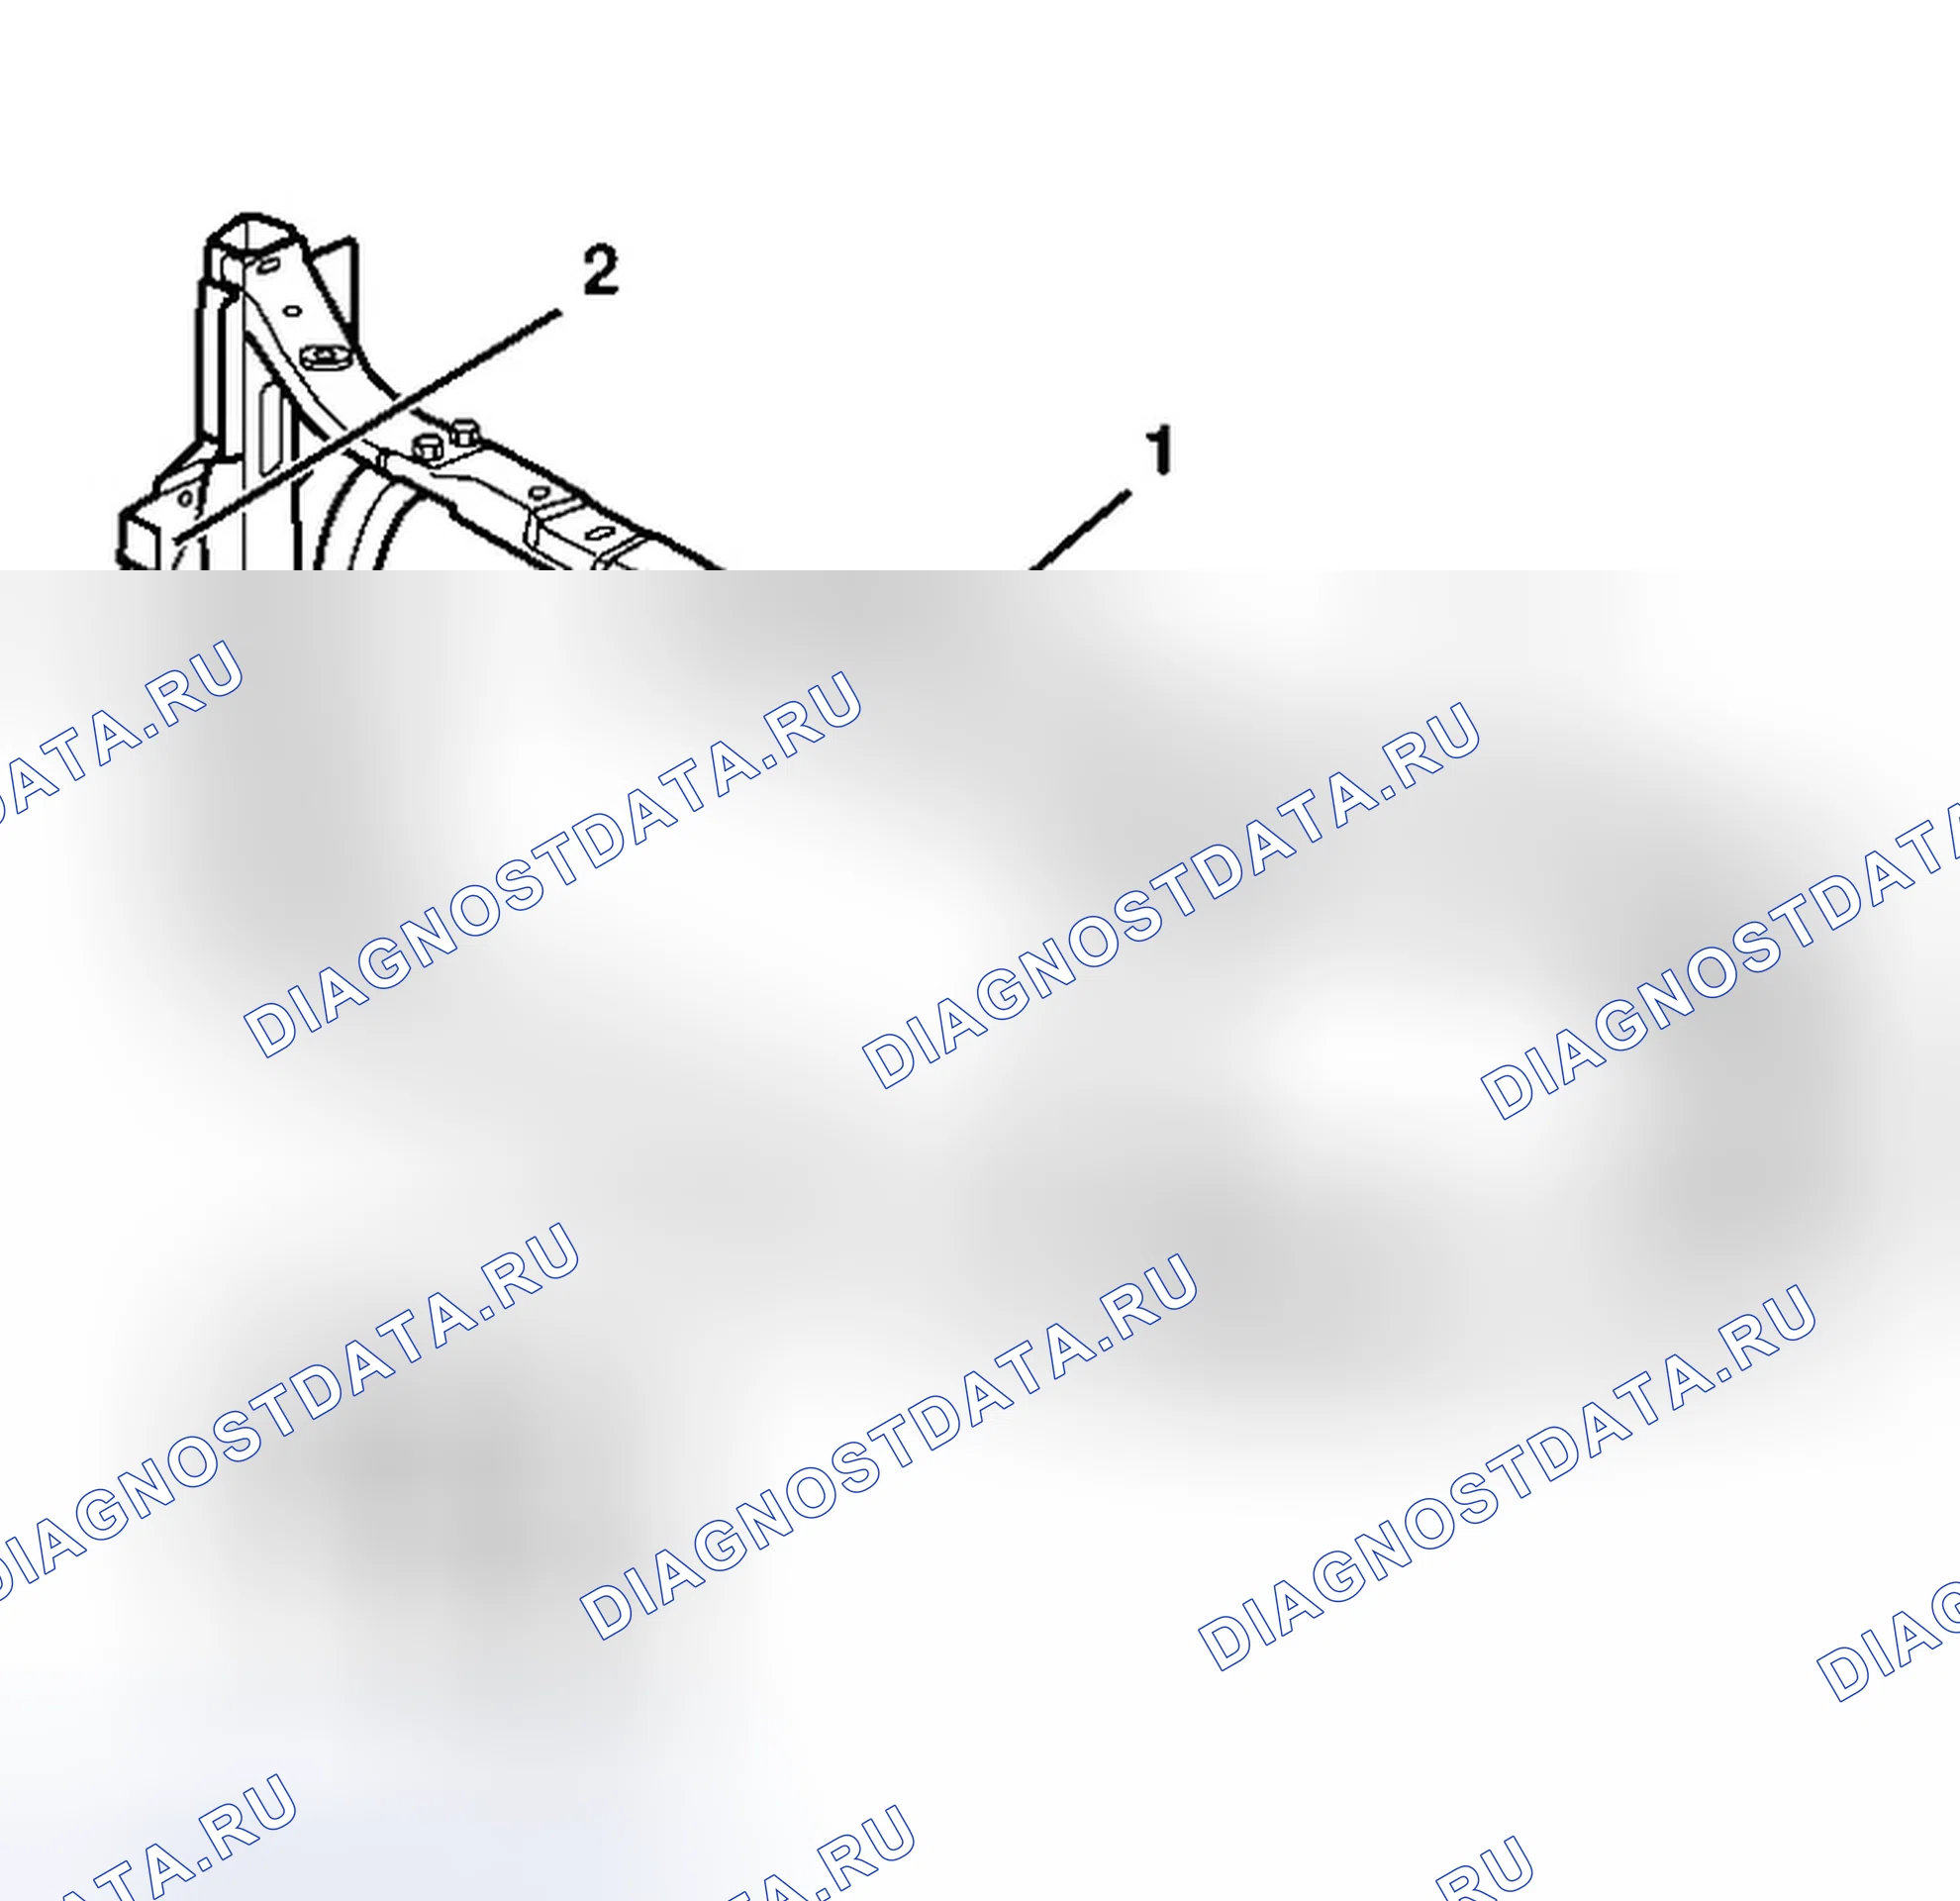
Схема №25
| Важно | Опорный узел радиатора изготовлен только из мягкой стали гидроформованной трубы, которая приварена к передней конструкции. Узел опоры радиатора обслуживается как полный узел. Прикрепленная часть верхней поперечины (1), а также левый и правый опорные кронштейны бордюра (2) являются частью узла радиатора. Если повреждение ограничено этими частями, они могут быть заказаны и заменены по отдельности. Замена узла опоры радиатора требует удаления верхних рельсов крыла. Верхние рельсовые указатели для монтажа (3) включены вместе с радиатором. |
|---|
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений обратно к заводским спецификациям.
- Обратить внимание на расположение и при необходимости удалить следующее: Герметики Звукопоглотители Антикоррозийные материалы
- Найдите два индикатора на верхней направляющей крыла.
- Наложите маскирующую ленту на место разреза поверх штампов и поперек верхней части верхней направляющей.
- Отрежьте верхнюю рейку крыла по переднему краю линии ленты.
- Найдите и просверлите все заводские сварные швы в верхней направляющей крыла перед местом резки.
- При необходимости использовать долото для того, чтобы отделить удлинитель верхней рейки крыла от опоры радиатора.
- Снять удлинитель верхней направляющей крыла.
- Найдите и просверлите все заводские сварные швы в зоне верхней рулевой рубки.
- Найдите и просверлите все заводские сварные швы вдоль удлинителя рулевой рубки.
- При необходимости использовать долото для того, чтобы отделить опору радиатора от автомобиля.
- Удалить поврежденную опору радиатора.
Процедура установки
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Позиционирование и выравнивание опоры радиатора с помощью трехмерного измерительного оборудования.
- Сварка пробкой с частыми измерениями для обеспечения правильного позиционирования.
- Расположить и выровняйте удлинитель верхней направляющей крыла с помощью трехмерного измерительного оборудования.
- Сварка пробкой с частыми измерениями для обеспечения правильного позиционирования.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующее: Нанести звукопоглощающие материалы. Нанести утвержденную антикоррозионную грунтовку. Нанести герметики и при необходимости выполнить повторную отделку.
- Снять все соответствующие панели и компоненты. См. раздел " Замена кронштейна направляющей крыла - верхняя часть ".
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и при необходимости удалить следующее: Герметики Звукопоглотители Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы для установки сервисной детали.
- Снять поврежденную верхнюю направляющую крыла.
- При необходимости просверлите сварные отверстия 8 мм (5/16 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- При необходимости подготовьте все поверхности крепления.
- Нанести 3m Weld-Thru Coating, P / N 05916 или эквивалент на все сопрягаемые поверхности.
- Установить верхнюю направляющую крыла.
- Заглушите сварной шов соответствующим образом.
- Установить на место верхний рельсовый кронштейн крыла (см. раздел " Замена верхнего рельсового кронштейна крыла ").
- Установить шарнирный кронштейн капота. См. раздел " Замена шарнирного кронштейна капота направляющей крыла - верхняя часть ".
- Очистить и подготовить все свариваемые поверхности.
- Нанести звукопоглощающие материалы.
- Нанести утвержденную антикоррозионную грунтовку.
- Нанести герметики и при необходимости произвести повторную отделку.
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
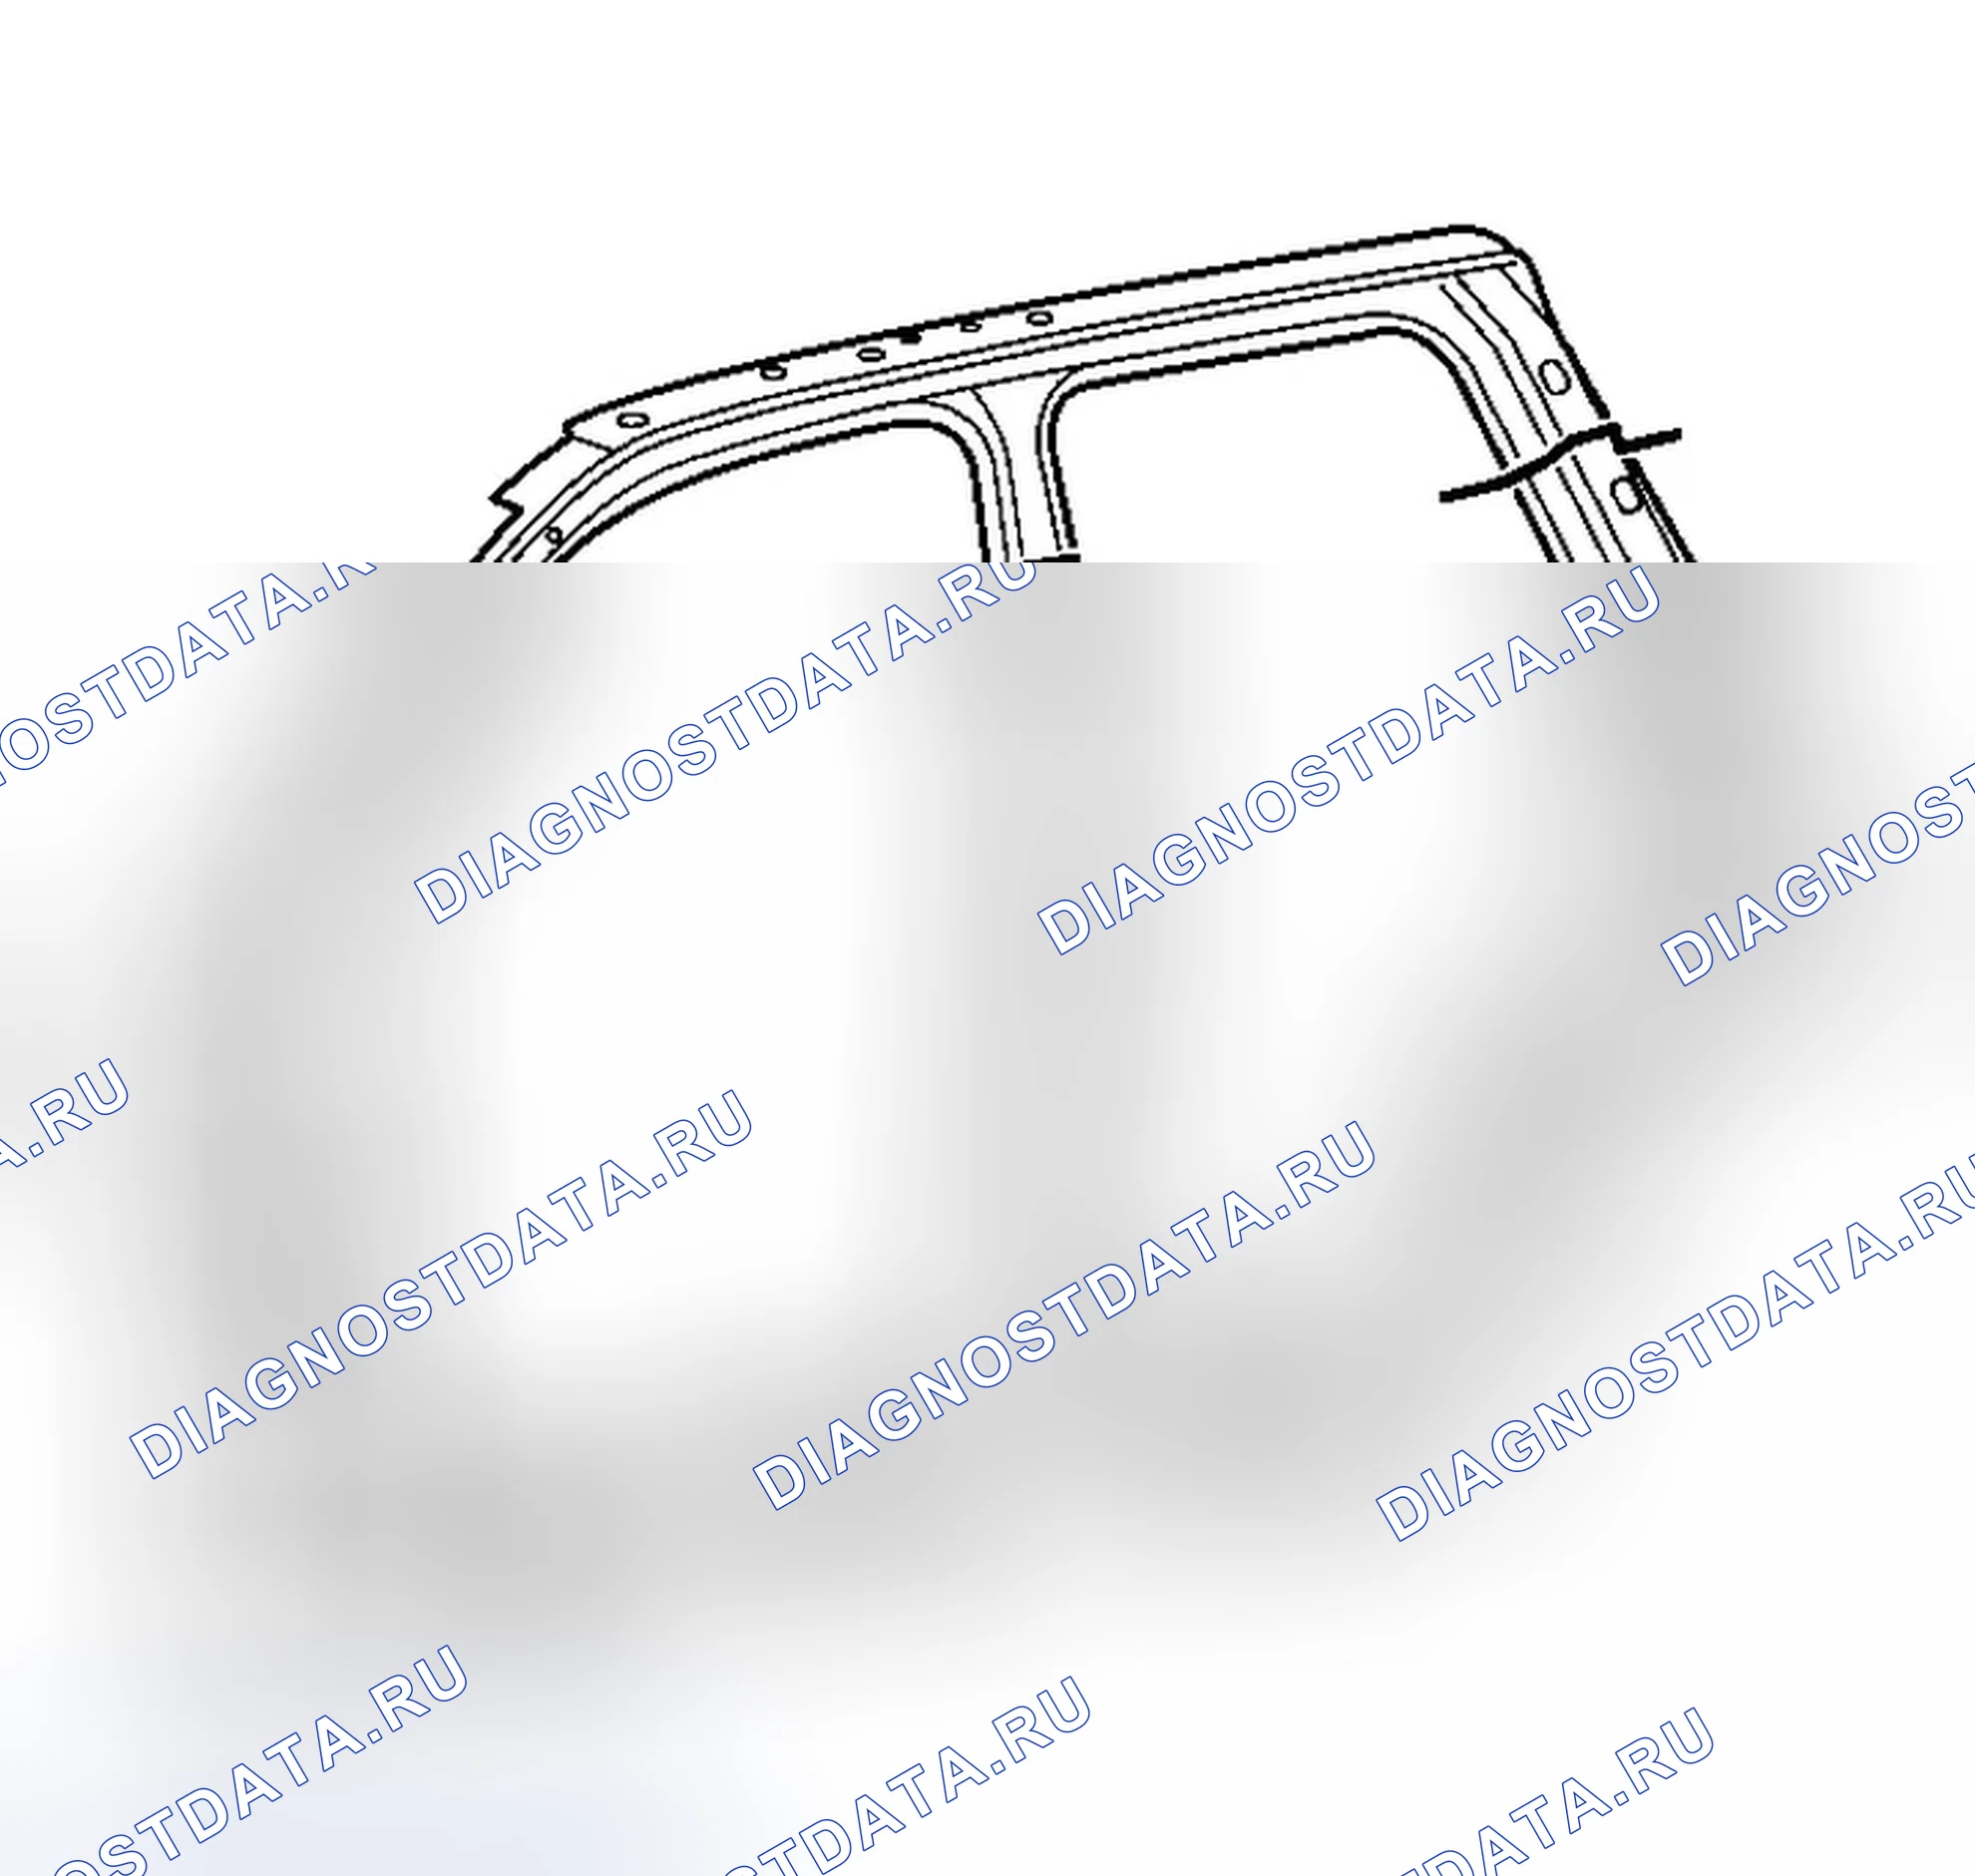
Схема №26
| Важно | Раздел только в указанных областях. Секционирование за пределами этих областей может поставить под угрозу структурную целостность транспортного средства. |
|---|
Проем дверной рамы представляет собой уникальную конструкцию с лазерной сваркой, включающую в себя несколько толщин металла для обеспечения структурной целостности транспортного средства. Дверная рама может быть заменена на заводских швах, но требует удаления верхней направляющей крыла, лобового стекла, панели крыши и четверти панели. Процедуры секционирования были разработаны как более экономичная альтернатива для завершения замены. Конкретная область, подлежащая секционированию, определяется степенью повреждения транспортного средства.
- Удалить все соответствующие панели и компоненты. Обратитесь к следующим процедурам: " Секционирование передней двери замка стойки - внешнее " " Секционирование панели качалки - внешнее " " Секционирование стойки - заднее " Секционирование стойки - центр
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Вырежьте панель, на которой необходимо выполнить секционирование.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующим процедурам: " Секционирование передней двери замка стойки - внешнее " " Секционирование панели качалки - внешнее " " Секционирование стойки - заднее " Секционирование стойки - центр
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденный участок.
- Отрежьте сменную переднюю стойку в соответствующих местах, чтобы соответствовать оставшейся оригинальной панели. Секционирующее соединение должно быть обрезано, чтобы в 1,5 раза увеличить толщину металла в секционирующем соединении.
- Создайте опорную пластину 50 мм (2 дюйма) из неиспользованной части сервисной детали. Обрезайте опорную пластину по мере необходимости, чтобы она подходила за соединение секционирования.
- Выполнить дополнительные процедуры секционирования. См. следующие процедуры: " Секционирование панели качалки - внешнее " " Секционирование стойки - заднее " " Секционирование стойки - центр " Секционирование передней двери замка стойки - внешнее
- Просверлите сварные отверстия 8 мм (0,3 дюйма) вдоль разреза на оставшейся оригинальной детали. Найдите эти отверстия на расстоянии 13 мм (0,5 дюйма) (а) от края и на расстоянии 40 мм (1,6 дюйма) друг от друга.
- При необходимости просверлите сварные отверстия 8 мм (0,3 дюйма) в сервисной части в местах, указанных на исходной панели и вдоль разреза.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Установить опорную плиту на полпути в секционирующее соединение, зажать и привяжите к автомобилю.
- Расположить и выровняйте переднюю стойку по соседним панелям с помощью трехмерного измерительного оборудования.
- Выполнить пробковый сварной шов соответственно.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, сделайте швы стежками 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и при необходимости удалить следующее: Герметики Звукопоглотители Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной части.
- Удалить поврежденную панель крыши.
- При необходимости просверлите сварные отверстия 8 мм (5/16 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить панель крыши.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие материалы: Звукопоглощающие материалы. Утвержденная антикоррозионная грунтовка. Герметики и при необходимости выполнить повторную отделку.
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Проем дверной рамы представляет собой уникальную конструкцию с лазерной сваркой, включающую в себя несколько толщин металла для обеспечения структурной целостности транспортного средства. Дверная рама может быть заменена на заводских швах, но требует удаления верхней направляющей крыла, лобового стекла, панели крыши и четверти панели. Процедуры секционирования были разработаны как более экономичная альтернатива для завершения замены. Конкретная область, подлежащая секционированию, определяется степенью повреждения транспортного средства. Определить, какие панели и компоненты необходимо удалить.
- Удалить все связанные панели и компоненты. Обратитесь к следующим процедурам: " Секционирование панели коромысла - внешнее " " Секционирование стойки - заднее " " Секционирование стойки - центр " Секционирование стойки рамы ветрового стекла - внешнее
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Отмерьте 60 мм (2,4 дюйма) (а) вниз от большого отверстия для жгута проводов и нарисуйте горизонтальную линию поперек.
- Вырежьте панель, на которой необходимо выполнить секционирование.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующим процедурам: " Секционирование панели порога - внешнее " " Секционирование стойки - заднее " " Секционирование стойки - центр " Секционирование рамы ветрового стекла - внешнее
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную секцию задней стойки.
- Вырежьте соответствующие места сменной секции колонны, чтобы соответствовать оставшейся оригинальной панели. Секционирующее соединение должно быть обрезано, чтобы в 1,5 раза увеличить толщину металла в секционирующем соединении.
- Создайте опорную пластину 50 мм (2 дюйма) (а) из неиспользованной части сервисной детали. При необходимости отрежьте опорную пластину, чтобы она поместилась за секционирующим соединением.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующим процедурам: " Секционирование стойки - задняя " " Секционирование панели качалок - внешняя " " Секционирование стойки - центральная " Секционирование рамы ветрового стекла - внешняя
- Просверлите сварные отверстия 8 мм (0,3 дюйма) вдоль разреза на оставшейся оригинальной детали. Найдите эти отверстия на расстоянии 13 мм (0,5 дюйма) (а) от края и на расстоянии 40 мм (1,6 дюйма) друг от друга.
- При необходимости просверлите сварные отверстия 8 мм (0,3 дюйма) в сервисной части в местах, указанных на исходной панели и вдоль разреза.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Установить опорную плиту на полпути в секционирующее соединение, зажать и привяжите к автомобилю.
- Расположить и выровняйте нижнюю опору по соседним панелям с помощью трехмерного измерительного оборудования.
- Выполнить пробковый сварной шов соответственно.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, сделайте швы стежками 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
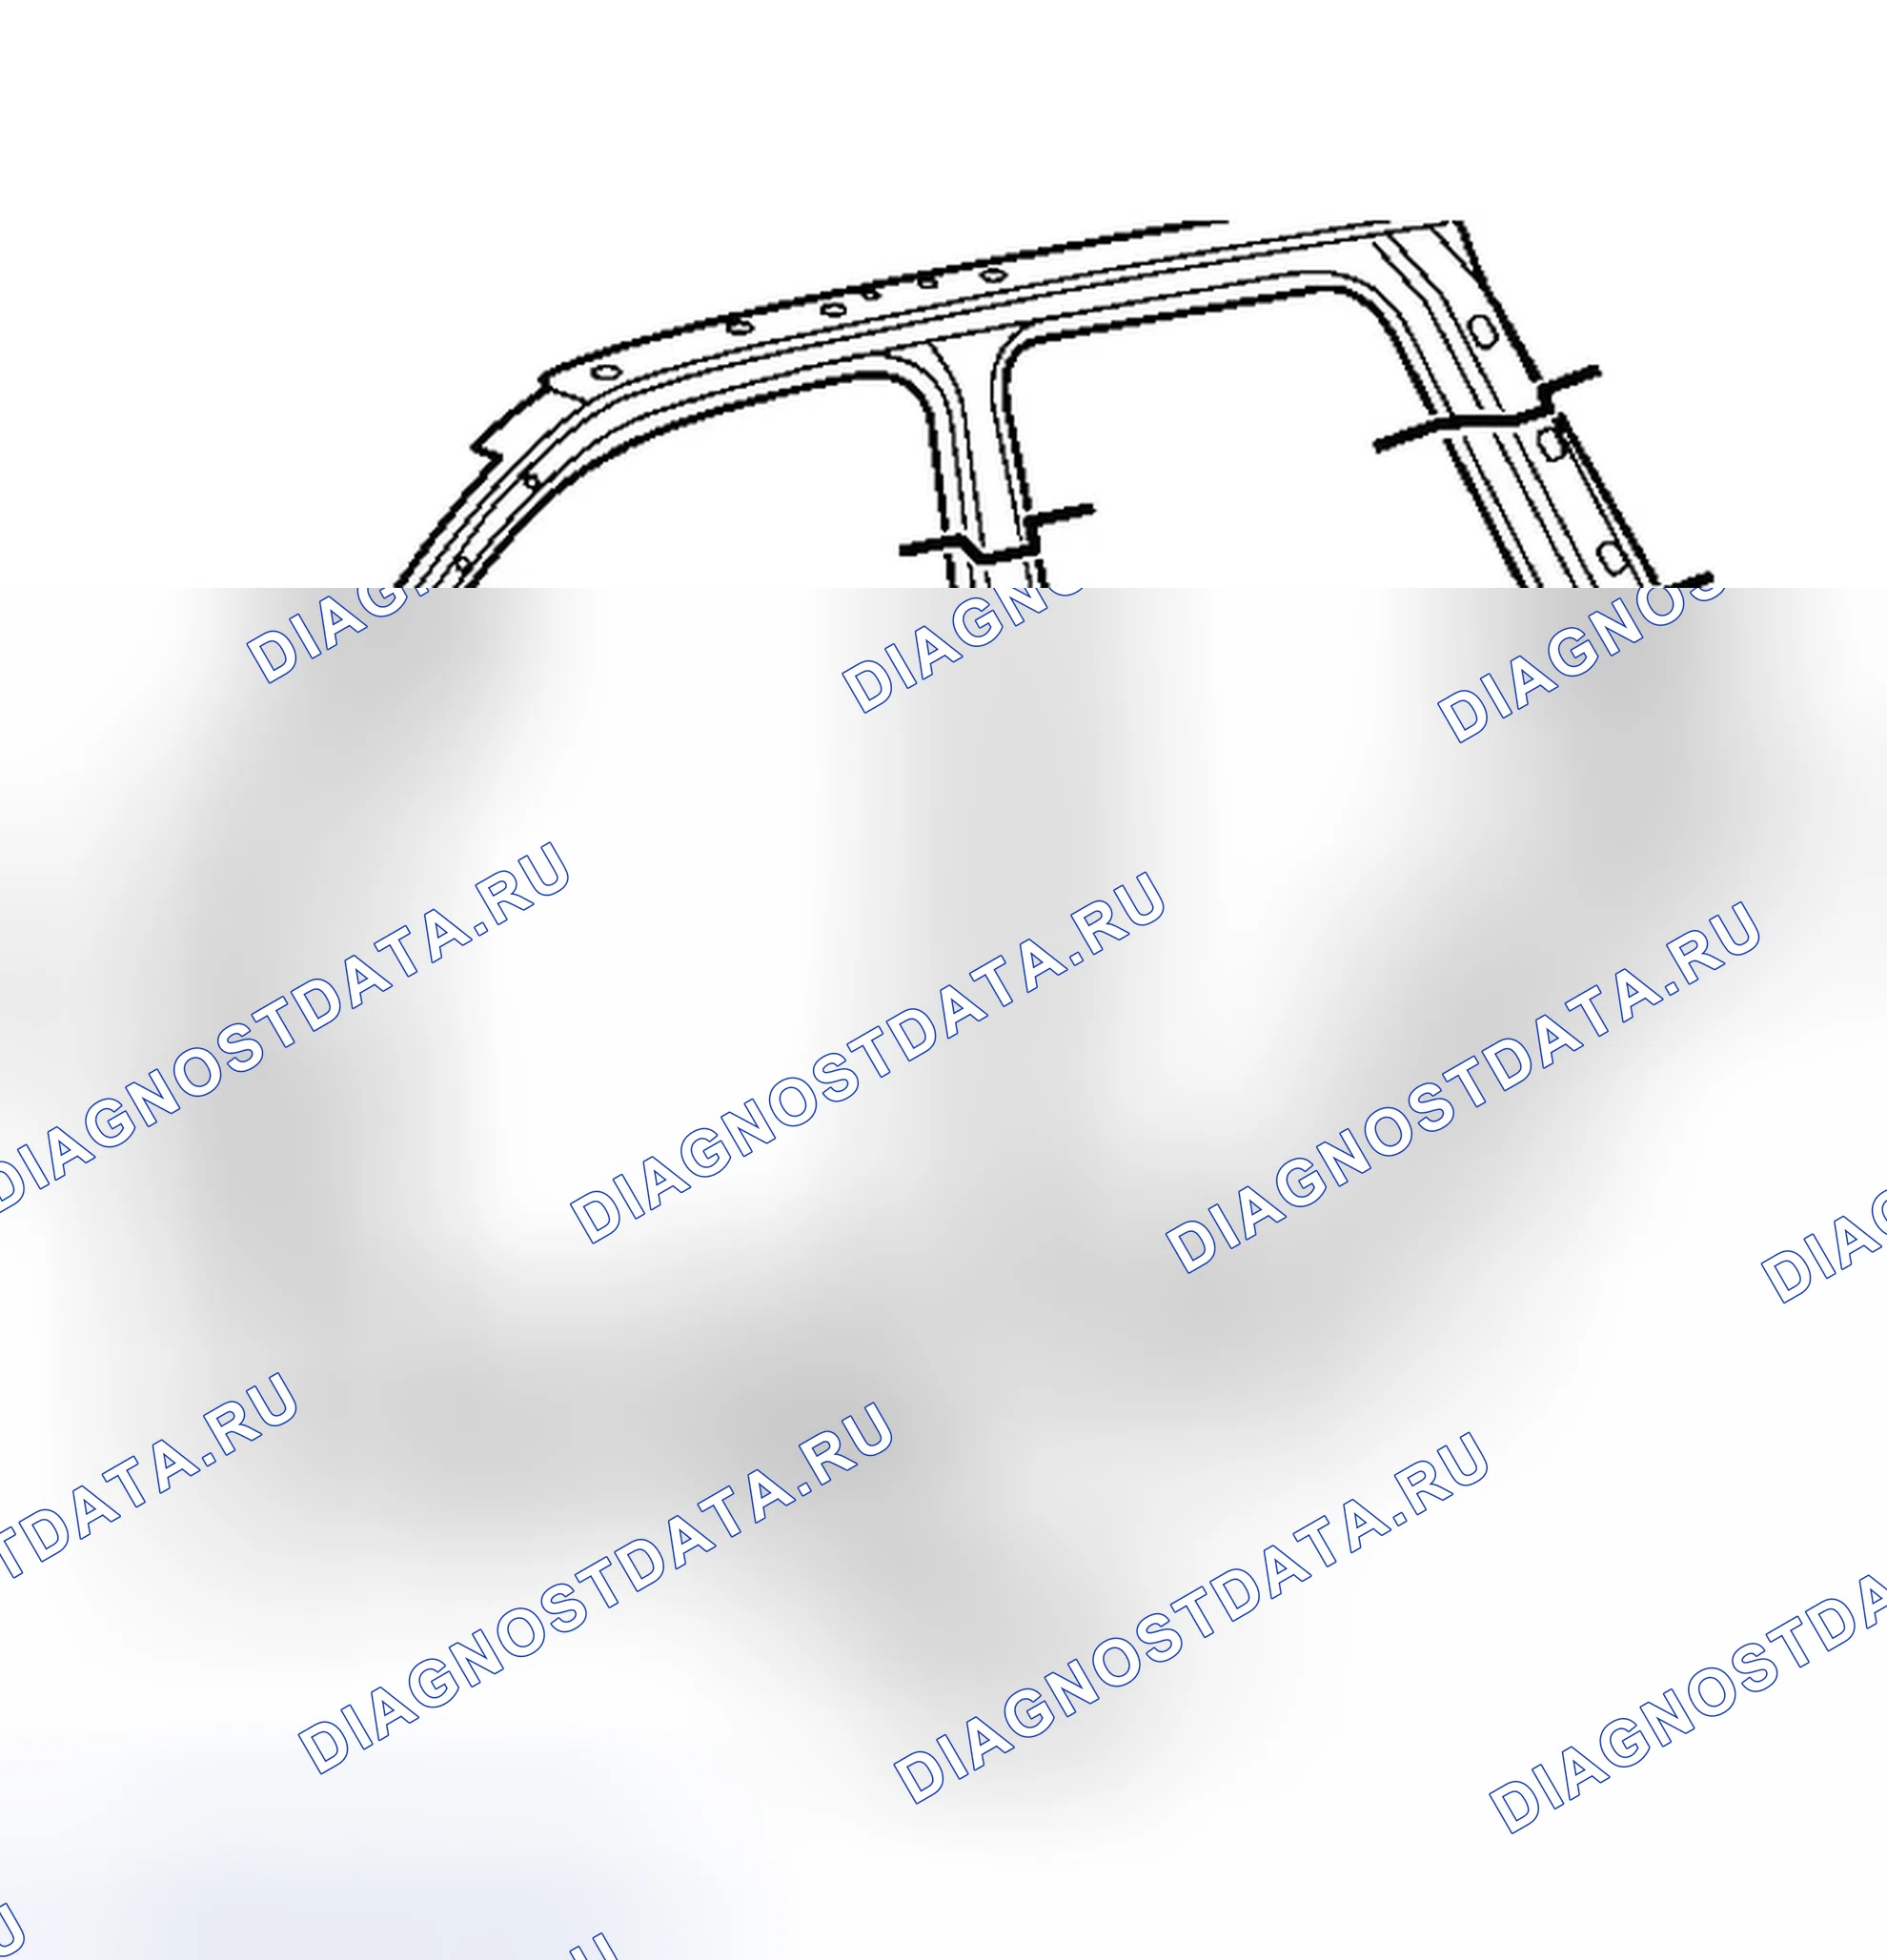
Схема №27
| Важно | Раздел только в указанных областях. Секционирование за пределами этих областей может поставить под угрозу структурную целостность транспортного средства. |
|---|
Проем дверной рамы представляет собой уникальную конструкцию с лазерной сваркой, включающую в себя несколько металлических секций для обеспечения структурной целостности транспортного средства. Дверная рама может быть заменена на заводских швах, но требует удаления верхней направляющей крыла, ветрового стекла, панели крыши и четверти панели. Процедуры секционирования были разработаны как более экономичная альтернатива для завершения замены. Конкретная область, которая должна быть секционирована, определяется степенью повреждения транспортного средства. См. " Секционирование колонны - центр ", Стойка
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие компоненты по мере необходимости: Герметики. Глушители звука. Антикоррозийные материалы.
- Вырежьте панель, на которой необходимо выполнить секционирование.
- Выполнить дополнительные процедуры секционирования. См. следующие процедуры: " Секционирование передней двери замка стойки - внешнее " " Секционирование стойки - заднее " " Секционирование стойки - центр " Секционирование стойки рамы ветрового стекла - внешнее
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную секцию коромысла.
- Отрежьте сменную сервисную деталь в соответствующих местах, чтобы она подходила к оставшейся оригинальной панели. Секционирующее соединение должно быть обрезано, чтобы в 11 / 2 раза увеличить толщину металла в секционирующем соединении.
- Создайте опорную пластину 100 мм (4 дюйма) (а) из неиспользованной части сервисной детали. Обрезайте опорную пластину по мере необходимости, чтобы она поместилась за секционирующим соединением.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующим процедурам: " Секционирование стойки - центр " " Замок стойки Передняя дверь Секционирование - внешняя " " Секционирование стойки - задняя " Секционирование рамы ветрового стекла - внешняя
- Просверлите сварные отверстия 8 мм (5 / 16 дюйма) вдоль разреза на оставшейся оригинальной детали. Расположить эти отверстия на расстоянии 25 мм (1 дюйм) от края и на расстоянии 40 мм (1,5 дюйма) друг от друга.
- При необходимости просверлите сварные отверстия 8 мм (5/16 дюйма) в сервисной части в местах, указанных на исходной панели и вдоль разреза.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Установить опорную плиту на полпути в секционирующее соединение, зажать и привяжите к автомобилю.
- Расположить и выровняйте секцию коромысла по соседним панелям с помощью 3-х мерного измерительного оборудования.
- Выполнить пробковый сварной шов соответственно.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, сделайте швы стежками 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- Очистить и подготовить все свариваемые поверхности.
- Применять следующие продукты по мере необходимости: Звукопоглощающие материалы Утвержденная антикоррозионная грунтовка Герметики и при необходимости повторная отделка
- Установить все соответствующие панели и компоненты.
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение зон SIR " в SIR.
- Отсоединить отрицательный кабель аккумуляторной батареи. Обратитесь к " Процедуре отсоединения / подключения отрицательного кабеля аккумуляторной батареи " в разделе " Электрооборудование двигателя ".
- Удалить все связанные панели и компоненты.
- Устраните как можно больше повреждений в соответствии с заводскими спецификациями. См. " Размеры - Корпус (trailblazer EXT, Envoy Xl) " или " Размеры - Корпус (trailblazer, Envoy, Rainier) " или " Размеры - Корпус (Xuv) ".
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из ремонтной зоны по мере необходимости. См. " Антикоррозионная обработка и ремонт " в разделе " Краски / покрытия ".
- Снять дверь в сборе (см. раздел " Замена двери - боковая передняя часть ").
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов в верхней оконной раме и места расположения зеркал.
- Зачистите края наружной панели двери, чтобы отделить наружную панель двери от обшивки двери.
- Снять наружную дверную панель.
- При необходимости удалить герметики и антикоррозионные материалы из зоны ремонта. См. " Антикоррозионная обработка и ремонт " в разделе " Краски / покрытия ".
- Выпрямить края дверной оболочки.
- С помощью шлифовального диска зачистите поверхность обечайки двери, сопрягая фланцы с голой сталью.
- Натрите противолежащие сопрягаемые поверхности наружной панели двери, чтобы удалить блеск E-Coat.
- При необходимости просверлите сварные отверстия с заглушками диаметром 8 мм (5/16 дюйма) в местах, указанных на исходной панели.
- Очистить сопрягаемые поверхности.
- Нанести на обе сопрягаемые поверхности валик из металлической панели диаметром 3-6 мм (1/8-1/4 дюйма), соединяющий клей GM P/N 12378566/7 (Canadian P/N 88901674/5) или эквивалентный.
- Используя небольшую кислотную щетку, нанести слой клея, чтобы покрыть все оголенные металлические поверхности, чтобы обеспечить защиту от коррозии.
- Установить внешнюю панель двери на оболочку двери.
- Зажать внешнюю панель двери в требуемом положении.
- Используя молоток, повторно подшить фланцы вокруг оболочки двери. Продолжайте молотить поэтапно по фланцам подшивки.
- Используя более тонкий лак, удалить излишки клея с площади дверной панели.
- Установить дверь на автомобиль. Осмотреть внешнюю панель двери на предмет правильной центровки. Отрегулировать центровку по мере необходимости.
- С помощью инертного газа (MIG) приварите наружную панель двери к дверной раме в местах, указанных на верхней дверной раме.
- Очистить и подготовить все свариваемые поверхности.
- Применить Fusor супер гибкий анти-флаттер пены-быстрый набор, Fusor P/N 121/124, или эквивалент, в 4-5 равномерно расположенных местах между внешней панелью двери и внутренней балкой безопасности.
- При необходимости нанести герметики и антикоррозионные материалы на место ремонта. См. " Антикоррозионная обработка и ремонт " в разделе " Краска / покрытие ".
- Окрасить отремонтированный участок в соответствии с документом " Системы лакокрасочного покрытия " в разделе " Лакокрасочные покрытия ".
- Установить дверь в сборе. См. " Замена двери - боковая передняя часть ".
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель аккумуляторной батареи. Обратитесь к разделу " Процедура отключения / подключения отрицательного кабеля аккумуляторной батареи " в разделе " Электрооборудование двигателя ".
- Включить систему SIR. Обратитесь к разделу " Отключение и включение зон SIR ".
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение зон SIR " в SIR.
- Отсоединить отрицательный кабель аккумуляторной батареи. Обратитесь к " Процедуре отсоединения / подключения отрицательного кабеля аккумуляторной батареи " в разделе " Электрооборудование двигателя ".
- Удалить все связанные панели и компоненты.
- Устраните как можно больше повреждений в соответствии с заводскими спецификациями. См. " Размеры - Корпус (trailblazer EXT, Envoy Xl) " или " Размеры - Корпус (trailblazer, Envoy, Rainier) " или " Размеры - Корпус (Xuv) ".
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из ремонтной зоны по мере необходимости. См. " Антикоррозионная обработка и ремонт " в разделе " Краски / покрытия ".
- Снять дверь в сборе. См. раздел " Замена двери - боковая задняя часть " в разделе " Двери ".
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов в верхней оконной раме и места расположения зеркал.
- Зачистите края наружной панели двери, чтобы отделить наружную панель двери от обшивки двери.
- Снять наружную дверную панель.
- При необходимости удалить герметики и антикоррозионные материалы из зоны ремонта. См. " Антикоррозионная обработка и ремонт " в разделе " Краски / покрытия ".
- Выпрямить края дверной оболочки.
- С помощью шлифовального диска зачистите поверхность обечайки двери, сопрягая фланцы с голой сталью.
- Натрите противолежащие сопрягаемые поверхности наружной панели двери, чтобы удалить блеск E-Coat.
- При необходимости просверлите сварные отверстия с заглушками диаметром 8 мм (5/16 дюйма) в местах, указанных на исходной панели.
- Очистить сопрягаемые поверхности.
- Нанести на обе сопрягаемые поверхности валик из металлической панели диаметром 3-6 мм (1/8-1/4 дюйма), соединяющий клей GM P/N 12378566/7 (Canadian P/N 88901674/5) или эквивалентный.
- Используя небольшую кислотную щетку, нанести слой клея, чтобы покрыть все оголенные металлические поверхности, чтобы обеспечить защиту от коррозии.
- Установить внешнюю панель двери на оболочку двери.
- Зажать внешнюю панель двери в требуемом положении.
- Используя молоток, повторно подшить фланцы вокруг оболочки двери. Продолжайте молотить поэтапно по фланцам подшивки.
- Используя более тонкий лак, удалить излишки клея с площади дверной панели.
- Установить дверь на автомобиль. Осмотреть внешнюю панель двери на предмет правильной центровки. Отрегулировать центровку по мере необходимости.
- С помощью инертного газа (MIG) приварите наружную панель двери к дверной раме в местах, указанных на верхней дверной раме.
- Очистить и подготовить все свариваемые поверхности.
- Применить Fusor супер гибкий анти-флаттер пены-быстрый набор, Fusor P/N 121/124, или эквивалент, в 4-5 равномерно расположенных местах между внешней панелью двери и внутренней балкой безопасности.
- При необходимости нанести герметики и антикоррозионные материалы на место ремонта. См. " Антикоррозионная обработка и ремонт " в разделе " Краски / покрытия ".
- Окрасить отремонтированный участок в соответствии с документом " Системы лакокрасочного покрытия " в разделе " Лакокрасочные покрытия ".
- Установить дверь в сборе. См. раздел " Замена двери - боковая задняя часть " в разделе " Двери ".
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель аккумуляторной батареи. Обратитесь к разделу " Процедура отключения / подключения отрицательного кабеля аккумуляторной батареи " в разделе " Электрооборудование двигателя ".
- Включить систему SIR. Обратитесь к разделу " Отключение и включение зон SIR " в SIR.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все соответствующие панели и компоненты. См. " Замена панели крыши - внешняя (trailblazer, Envoy, Rainier) " или " Замена панели крыши - внешняя (Xuv) ".
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной части.
- Удалить поврежденную четверть панели.
- При необходимости просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить четверть панели.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все соответствующие панели и компоненты. См. " Замена панели крыши - внешняя (trailblazer, Envoy, Rainier) " или " Замена панели крыши - внешняя (Xuv) ".
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную четверть панели.
- При необходимости просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить четверть панели.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, сделайте швы стежками 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все соответствующие панели и компоненты. См. " Замена панели крыши - внешняя (trailblazer, Envoy, Rainier) " или " Замена панели крыши - внешняя (Xuv) ".
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной части.
- Удалить поврежденную четверть панели.
- При необходимости просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить четверть панели.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все соответствующие панели и компоненты, включая наполнитель нижней четверти.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Вырежьте панель, на которой необходимо выполнить секционирование.
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную четверть панели.
Четверть панели может быть обслужена как полная панель в случае, если панель крыши должна быть заменена. Процедуры секционирования были разработаны, чтобы упростить ремонт. Сервисная часть может быть заменена путем секционирования вырезов на оконных столбах.
- Отрежьте сменную четверть панели в соответствующих местах, чтобы соответствовать оставшейся оригинальной панели. Секционирующее соединение должно быть обрезано, чтобы в 1,5 раза увеличить толщину металла в секционирующем соединении.
- Создайте опорную пластину 50 мм (2 дюйма) (а) из неиспользованной части сервисной детали. При необходимости отрежьте опорную пластину, чтобы она поместилась за секционирующим соединением.
- Просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) вдоль секционирующего выреза на оставшейся оригинальной детали. Расположить эти отверстия на расстоянии 13 мм (0,5 дюйма) от края и на расстоянии 40 мм (1,6 дюйма) друг от друга.
- При необходимости просверлите сварные отверстия 8 мм (0,3 дюйма) в сервисной части в местах, указанных на исходной панели и вдоль разреза.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Установить опорную плиту на полпути в секционирующее соединение, зажать и привяжите к автомобилю.
- Расположить четверть панели к автомобилю.
- Выполнить пробковый сварной шов соответственно.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, сделайте швы стежками 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденный наполнитель четверти.
- При необходимости просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить четверть нижнего наполнителя.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и при необходимости удалить следующее: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Просверлите только кронштейн крыла.
- Найдите и просверлите все заводские сварные швы для установки сервисной детали.
- Снять верхний кронштейн крыла.
- При необходимости просверлите сварные отверстия 8 мм (5/16 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить верхний кронштейн крыла.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие материалы: Звукопоглощающие материалы, одобренную антикоррозионную грунтовку, герметики и при необходимости выполнить повторную отделку.
- Установить все соответствующие панели и компоненты.
| Внимание | См. " Одобренное оборудование для предупреждения о столкновении " в разделе " Предостережения и уведомления ". |
|---|
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и при необходимости удалить следующее: Герметики Звукопоглотители Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы для установки сервисной детали.
- Снять поврежденный кронштейн петли капота.
- При необходимости просверлите сварные отверстия 8 мм (5/16 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести 3M Weld-Thru Coating P/N 05916 или эквивалент на все сопрягаемые поверхности.
- Расположить шарнирный кронштейн.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие материалы: Звукопоглощающие материалы, одобренную антикоррозионную грунтовку, герметики и при необходимости выполнить повторную отделку.
- Установить все соответствующие панели и компоненты.
- Удалить все связанные панели и компоненты, включая секцию открытия задней двери и внешнюю четверть панели. См. " Замена четверти панели - внешняя (GMC) " или " Замена четверти панели - внешняя (Chevrolet) " или " Замена четверти панели - внешняя (Xuv) " " Секционирование четверти панели - внешняя (trailblazer, Envoy, Rainier) " или " Секционирование четверти панели - внешняя (Xuv) ".
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы, удерживающие дефлектор на колесной нише, и удалить их.
- Найдите и просверлите все заводские сварные швы, прикрепляющие панель колесной ниши. Обратить внимание на количество и расположение сварных швов для установки сервисной части.
- Удалить поврежденную секцию рулевой рубки.
- При необходимости просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- При необходимости подготовьте все поверхности крепления.
- Нанести грунтовку с проплавлением на все оголенные металлические поверхности.
- Расположить внешнюю колесную нишу спереди.
- Выполнить пробковый сварной шов соответственно.
- Установить перегородку на колесную нишу.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
- Удалить все соответствующие панели и компоненты, включая наполнитель нижней четверти. Обратитесь к следующим процедурам: " Секционирование стойки - задняя " " Замена четверти панели - внешняя (GMC) " или " Замена четверти панели - внешняя (Chevrolet) " или " Замена четверти панели - внешняя (Xuv) " Замена четверти панели - наполнитель - нижняя
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную колесную нишу.
- При необходимости просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) в сервисной части в местах, указанных на оригинальной панели.
- При необходимости подготовьте все поверхности крепления.
- Нанести грунтовку с проплавлением на все оголенные металлические поверхности.
- Расположить рулевую рубку.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.
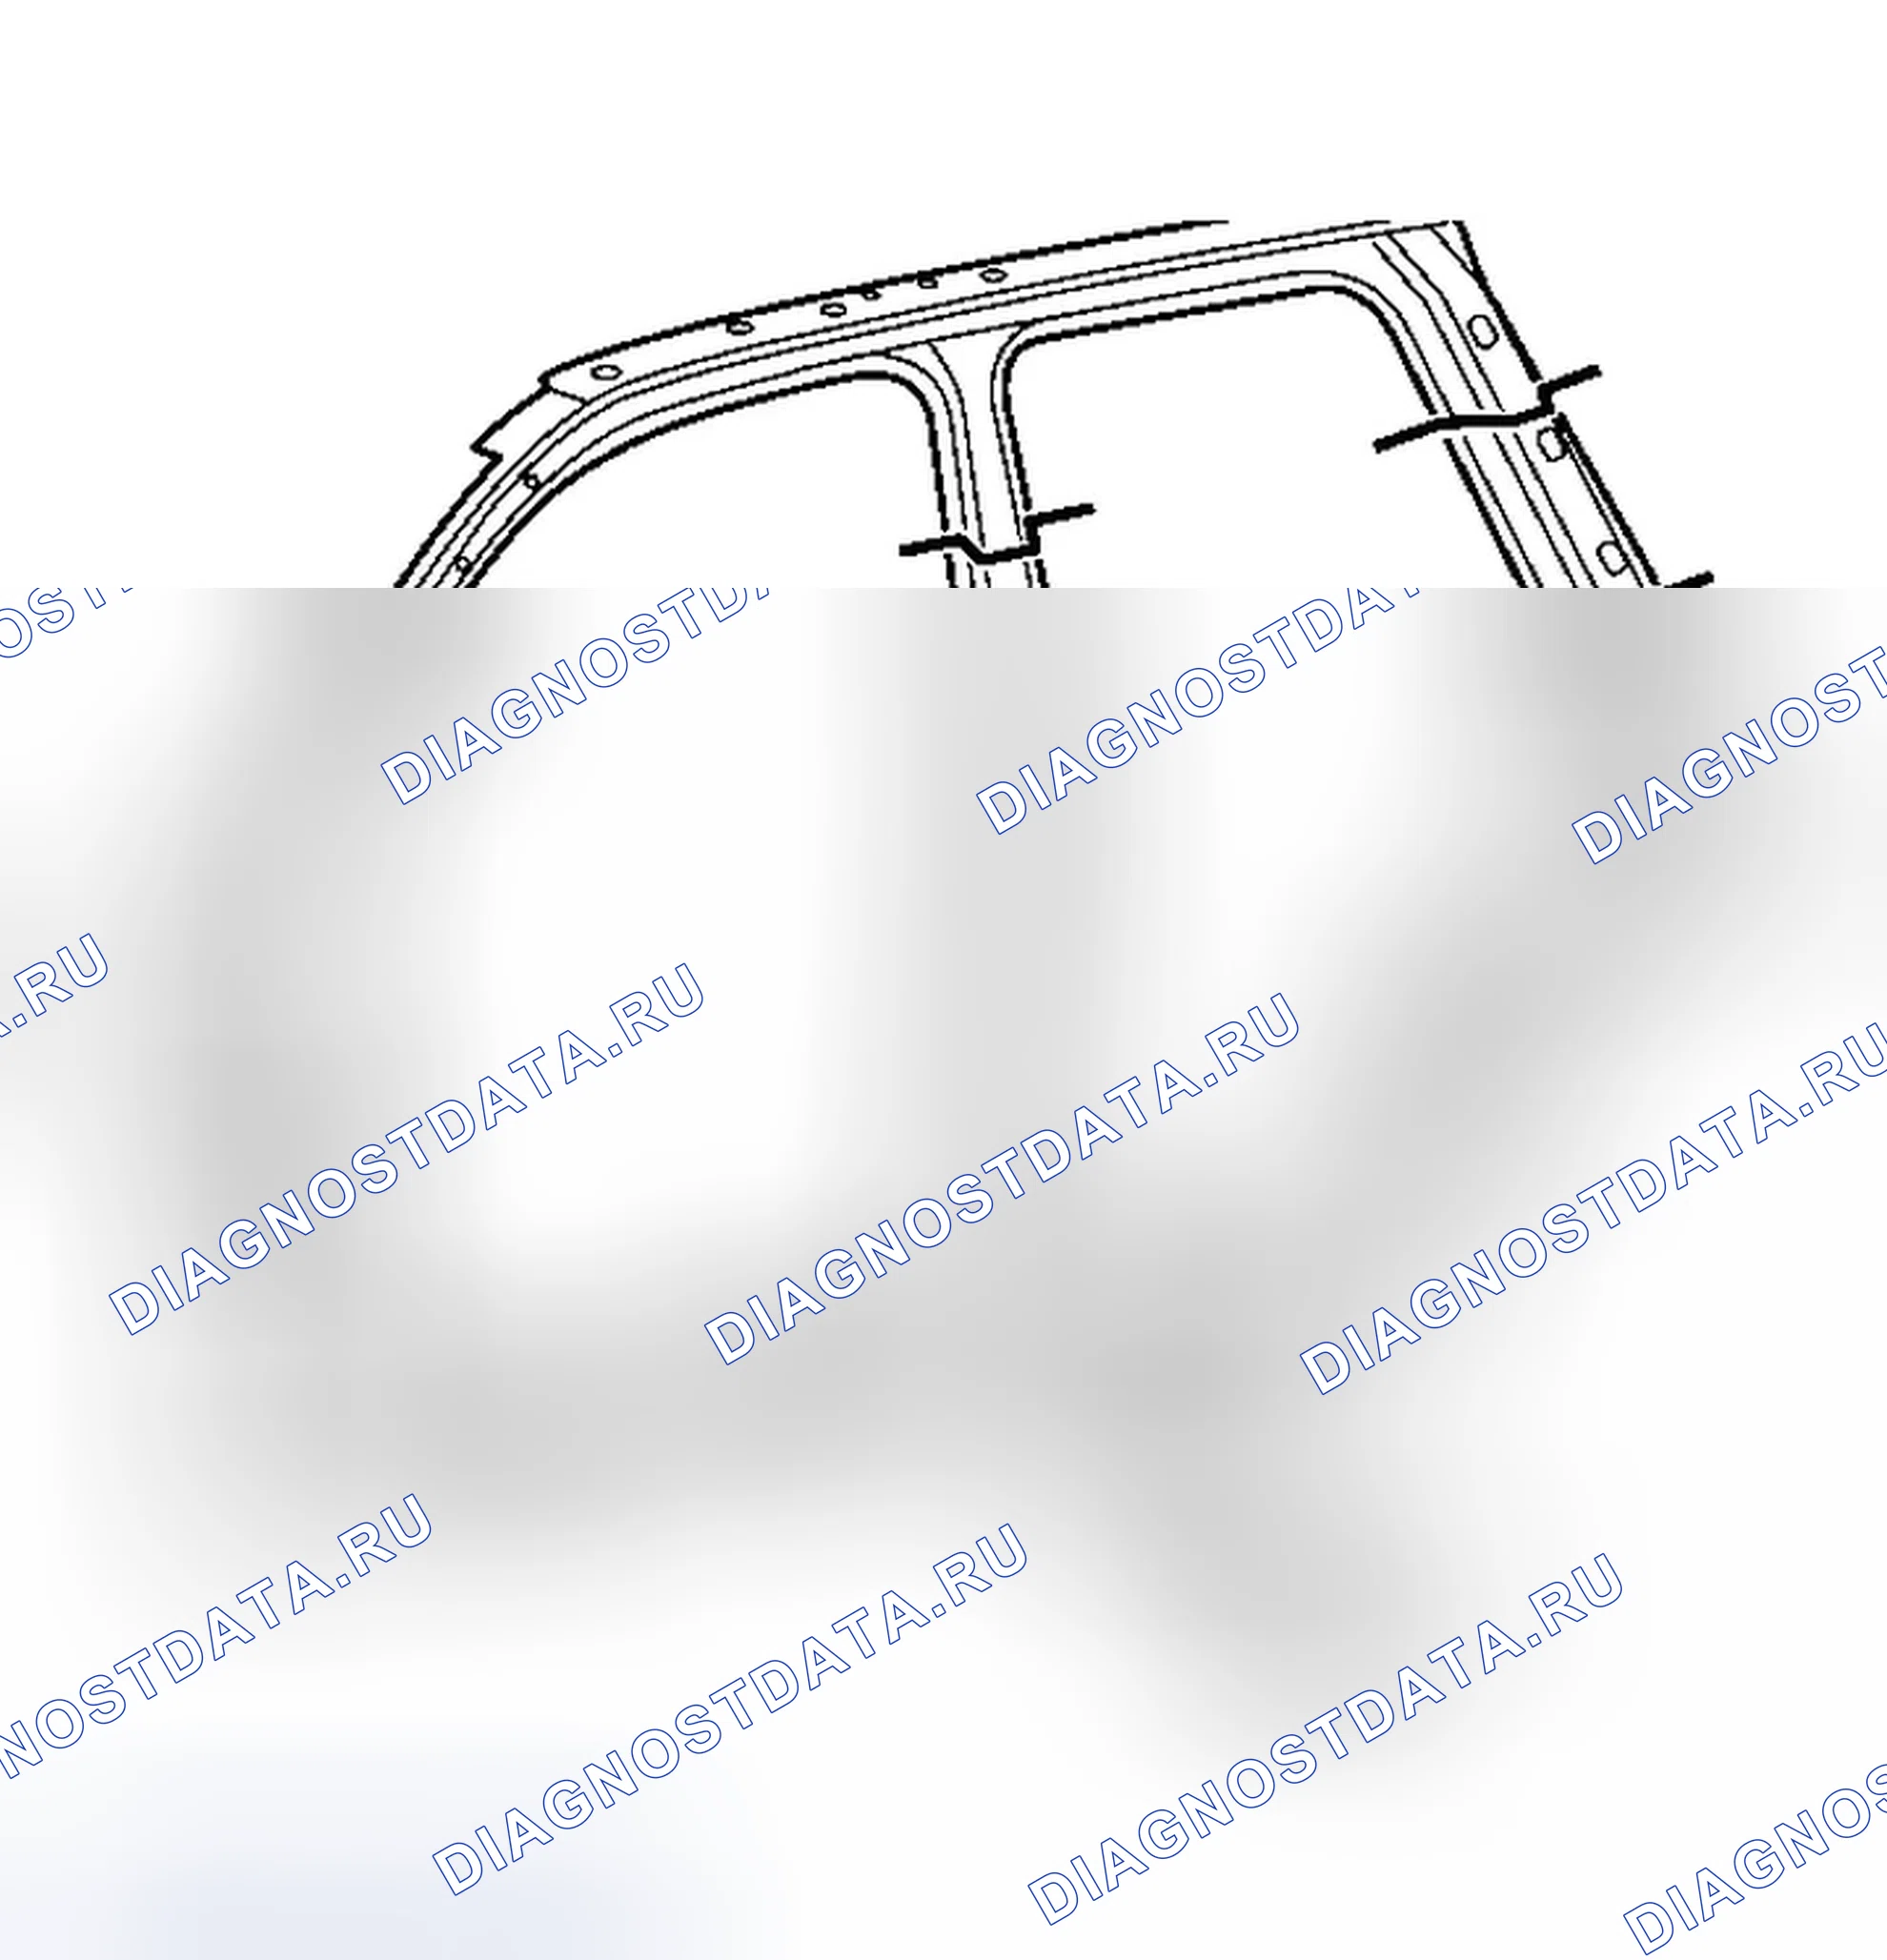
Схема №28
| Важно | Раздел только в указанных областях. Секционирование за пределами этих областей может поставить под угрозу структурную целостность транспортного средства. |
|---|
Проем дверной рамы представляет собой уникальную конструкцию с лазерной сваркой, включающую в себя несколько металлических толщин для обеспечения структурной целостности транспортного средства. Дверная рама может быть заменена на заводских швах, но требует удаления верхней направляющей крыла, лобового стекла, панели крыши и четверти панели. Процедуры секционирования были разработаны как более экономичная альтернатива для завершения замены. Конкретная площадь, подлежащая секционированию, определяется степенью повреждения транспортного средства. См. раздел " Секционирование дверной стойки дверной рамы - Внешняя панель ".
- Удалить все связанные панели и компоненты.
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и при необходимости удалить следующее: Герметики Звукопоглотители Антикоррозийные материалы
- Вырежьте панель, на которой необходимо выполнить секционирование.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующему: " Секционирование стойки рамы лобового стекла - внешнее " " Секционирование панели качалки - внешнее " " Секционирование передней двери замка стойки - внешнее " Секционирование стойки - заднее
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную секцию центральной стойки.
- Отрежьте сменную сервисную деталь в соответствующих местах, чтобы она подходила к оставшейся оригинальной панели. Секционирующее соединение должно быть обрезано, чтобы в 11 / 2 раза увеличить толщину металла в секционирующем соединении.
- Создайте опорную пластину 50 мм (2 дюйма) (а) из неиспользованной части сервисной детали. При необходимости отрежьте опорную пластину, чтобы она поместилась за секционирующим соединением.
- Выполнить дополнительные процедуры секционирования. См. " Секционирование стойки рамы лобового стекла - внешнее ", " Секционирование панели коромысла - внешнее ", " Секционирование передней двери замка стойки - внешнее " и " Секционирование стойки - заднее ".
- Просверлите сварные отверстия с заглушками 8 мм (5/16 дюйма) вдоль секционирующего разреза на оставшейся исходной части. Расположить эти отверстия на расстоянии 13 мм (1/2 дюйма) от края и на расстоянии 40 мм (11/2 дюйма) друг от друга.
- При необходимости просверлите сварные отверстия 8 мм (5/16 дюйма) в сервисной части в местах, указанных на исходной панели и вдоль разреза.
- При необходимости подготовьте все поверхности крепления.
- Нанести грунтовку с проплавлением на все оголенные металлические поверхности.
- Установить опорную плиту на полпути в секционирующее соединение, зажать и привяжите к автомобилю.
- Расположить и выровняйте центральную стойку по соседним панелям с помощью трехмерного измерительного оборудования.
- Выполнить пробковый сварной шов соответственно.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, сделайте швы стежками 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие материалы: Звукопоглощающие материалы, одобренную антикоррозионную грунтовку, герметики и при необходимости выполнить повторную отделку.
- Установить все соответствующие панели и компоненты.
- Проем дверной рамы представляет собой уникальную конструкцию с лазерной сваркой, включающую в себя несколько металлических толщин для обеспечения структурной целостности транспортного средства. Дверная рама может быть заменена на заводских швах, но требует удаления верхней направляющей крыла, лобового стекла, панели крыши и четверти панели. Процедуры секционирования были разработаны как более экономичная альтернатива для завершения замены. Конкретная область, подлежащая секционированию, определяется степенью повреждения транспортного средства. Определить, какие секции и панели необходимо удалить.
- Удалить все соответствующие панели и компоненты. Обратитесь к следующим процедурам: " Секционирование панели коромысла - внешнее " " Секционирование стойки - центр " " Секционирование стойки рамы ветрового стекла - внешнее " Секционирование передней двери замка стойки - внешнее
- Восстановить как можно большую часть повреждений до заводских спецификаций.
- Обратить внимание на расположение и удалить следующие материалы по мере необходимости: Герметики Звукоизоляционные материалы Антикоррозийные материалы
- Вырежьте панель, на которой необходимо выполнить секционирование.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующим процедурам: " Секционирование панели качалки - внешнее " " Секционирование стойки - центр " " Секционирование стойки рамы ветрового стекла - внешнее " Секционирование передней двери замка стойки - внешнее
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной детали.
- Удалить поврежденную секцию задней стойки.
- Отрежьте сменную сервисную деталь в соответствующих местах, чтобы она подходила к оставшейся оригинальной панели. Секционирующее соединение должно быть обрезано, чтобы в 1,5 раза увеличить толщину металла в секционирующем соединении.
- Создайте опорную пластину 50 мм (2 дюйма) (а) из неиспользованной части сервисной детали. Обрезайте опорную пластину по мере необходимости, чтобы она поместилась за секционирующим соединением.
- Выполнить дополнительные процедуры секционирования. Обратитесь к следующим процедурам: " Секционирование панели качалки - внешнее " " Секционирование стойки - центр " " Секционирование стойки рамы ветрового стекла - внешнее " Секционирование передней двери замка стойки - внешнее
- Просверлите сварные отверстия с заглушками 8 мм (0,3 дюйма) вдоль секционирующего выреза на оставшейся оригинальной детали. Расположить эти отверстия на расстоянии 13 мм (0,5 дюйма) от края и на расстоянии 40 мм (1,6 дюйма) друг от друга.
- При необходимости просверлите сварные отверстия 8 мм (0,3 дюйма) в сервисной детали в местах, указанных на исходной панели и вдоль разреза.
- При необходимости подготовьте все поверхности крепления.
- Нанести грунтовку с проплавлением на все оголенные металлические поверхности.
- Установить опорную плиту на полпути в секционирующее соединение, зажать и приварите пробку к транспортному средству. Поместить сварные швы на расстоянии 13 мм (0,5 дюйма) (а) от нижнего края существующей детали.
- Расположить и выровняйте заднюю стойку замка по соседним панелям с помощью 3-мерного измерительного оборудования.
- Выполнить пробковый сварной шов соответственно.
- Чтобы создать сплошной сварной шов с минимальным тепловым искажением, выполнить швы стежка 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними. Затем вернитесь назад и завершить шовный шов.
- Очистить и подготовить все свариваемые поверхности.
- При необходимости нанести следующие продукты: Звукопоглощающие материалы Одобренная антикоррозийная грунтовка Герметики и при необходимости выполнить повторную отделку
- Установить все соответствующие панели и компоненты.