
Порядок демонтажа
ПримечаниеПроцедуры секционирования задней наружной рулевой рубки были разработаны для упрощения ремонта, когда повреждения ограничиваются наружной рулевой рубкой. В случае замены внутренней рулевой рубки установить наружную эксплуатационную панель рулевой рубки на заводских швах.
| Предупреждение | Обратитесь к разделу " Одобренное оборудование для предупреждения о ремонте при столкновении ". |
|---|
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты, включая четверть панели.
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из ремонтной зоны по мере необходимости. См. " Базовое покрытие / Системы лакокрасочного покрытия ". (ref-478475-S02515780792012061100000)
- Визуально осмотреть и устраните как можно больше повреждений.
- Найдите, отметить и просверлите все заводские точечные сварные швы, крепящие внутреннюю рулевую рубку к транспортному средству.
- Снять поврежденную внутреннюю рулевую рубку.
Процедура установки
- Просверлите отверстия 8 мм (5/16 дюйма) для сварки пробкой через каждые 40 мм (1 1/2 дюйма) вдоль края среза.
- При необходимости подготовьте сопрягаемые поверхности.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Расположить сервисную деталь и проверить правильность посадки.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
| Предупреждение | Обратитесь к разделу " Одобренное оборудование для предупреждения о ремонте при столкновении ". |
|---|
ПримечаниеПроцедуры секционирования задней наружной рулевой рубки были разработаны для упрощения ремонта, когда повреждения ограничиваются наружной рулевой рубкой. В случае замены внутренней рулевой рубки установить наружную эксплуатационную панель рулевой рубки на заводских швах.
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты, включая четверть панели.
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Визуально осмотреть и устраните как можно больше повреждений.
- Вдоль фланца наружной рулевой рубки (1) нанести полосу маскирующей ленты диаметром 25 мм (1 дюйм).
- Найдите, отметить и просверлите все заводские точечные сварные швы, соединяющие переднюю и заднюю нижнюю секции наружной рулевой рубки с транспортным средством.
- Отрезать по внешней стороне маскирующую ленту, чтобы оставить язычок (1) диаметром 25 мм (1 дюйм), прикрепленный к внутренней рулевой рубке.
- Снять поврежденную наружную рулевую рубку.
- Отрезать рабочую часть рулевой рубки вдоль угла изгиба для удаления обращенного вниз сварного фланца (1).
- Просверлите отверстия 8 мм (5/16 дюйма) для сварки пробкой через каждые 40 мм (1 1/2 дюйма) вдоль края среза.
- При необходимости подготовьте сопрягаемые поверхности.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Расположить обслуживание и проверить правильность посадки.
- Заварите соответствующим образом (1).
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты.
- Визуально проверить и устраните как можно больше повреждений в соответствии с заводской спецификацией.
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Процедура секционирования должна выполняться при открывающемся вперед шве крепления дверной рамы (1).
- Обрежьте оригинальное внутреннее крыло у переднего края шва (1).
- Найдите, разметьте и просверлите заводские точечные сварные швы, соединяющие внутреннее крыло с рулевой рубкой и опорной скобой радиатора. Обратить внимание на количество и расположение сварных швов для монтажа сервисной панели.
- Удалить поврежденную секцию переднего внутреннего крыла.
- Служебное внутреннее крыло необходимо обрезать так, чтобы оно перекрывало проем дверной рамы на 25 мм (1 дюйм).
- Временно расположить сервисную часть над приварным фланцем дверной рамы (2).
- В зоне крепления навески капота (1) сервисная часть должна быть установлена под верхней панелью капота и над приваренным фланцем (2) проема дверной рамы.
- Проверить правильность посадки и центровки. Убедиться, что на приварном фланце дверной рамы имеется посадка заподлицо.
- Удалить сервисную деталь и просверлите отверстия 8 мм (5 / 16 дюйма) для сварки заглушек, как указано на оригинальной панели и вдоль стыка секционирования (1) на расстоянии 13 мм (1 / 2 дюйма) от края среза.
- Установить и расположить модифицированную сервисную часть в соответствии с размерами кузова с помощью трехмерного измерительного оборудования.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Выполнить пробковый сварной шов соответственно.
- Использовать частые измерения, чтобы обеспечить точную подгонку и выравнивание по соседним панелям.
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты, включая четверть панели.
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Удалить все связанные панели и компоненты.
- Визуально проверить и устраните как можно больше повреждений в соответствии с заводскими спецификациями.
- При необходимости удалить герметики и антикоррозийные материалы.
- Совместите шаблон, предоставленный с сервисной частью.
- Отметить и отрежьте шарнирную стойку для секционирования. ПРИМЕЧАНИЕ: Не повреждайте внутренние панели или подкрепления.
- При необходимости выполнить все другие процедуры секционирования.
- Найдите, отметить и просверлите все заводские сварные швы, соединяющие нижнюю стойку петли передней двери. Обратить внимание на количество и расположение сварных швов для установки сервисной части.
- Удалить поврежденную переднюю нижнюю стойку шарнира.
- Удалить пену (1) с нижней части шарнирной стойки.
- Грубо отрежьте сервисную часть, чтобы соответствовать поврежденному участку проема дверной коробки и выбросьте неиспользованную часть сервисной части.
- Модифицированная сервисная панель (1) должна быть обрезана, чтобы обеспечить зазор в полтора раза больше толщины металла в соединении между сервисной частью и заводской частью.
- Просверлите отверстия 8 мм (5 / 16 дюйма) для сварки заглушек в сервисной части на расстоянии 13 мм (1 / 2 дюйма) от края секционирующего соединения.
- При необходимости просверлите отверстия 8 мм (5/16 дюйма) под приварку заглушки (2) на панели обслуживания (1) в местах, указанных на оригинальной панели.
- При необходимости подготовьте сопрягаемые поверхности.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Выровнять сервисную часть по транспортному средству.
- Использовать трехмерное измерительное оборудование для проверки посадки. См. " Размеры - Корпус ". (ref-478474-S11846878842012061100000)
- Выполнить пробковый сварной шов соответственно.
- Завершить секционирование, попеременно приваривая зазор соединения, закрытый сварными швами 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм).
- Вернитесь назад и завершить шовный шов. Это создаст прочное соединение с минимальными тепловыми искажениями.
- Установить двухкомпонентную расширяемую пену с закрытыми ячейками в петлевую стойку проема служебной дверцы, если это необходимо для замены оригинальной воздушной перегородки из пенопласта (1).
- Зачистить и подготовить свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты.
- Визуально проверить и устраните как можно больше повреждений в соответствии с заводской спецификацией.
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Разрез стойки навески задней двери в районе отверстия клапана сброса давления (1).
- Измерить в пределах затененной области (1) на задней стойке.
- Отметить и отрежьте оригинальную панель (1). Соблюдать осторожность, чтобы не повредить внутренние панели.
- Найдите, отметить и просверлите все заводские точечные сварные швы по периметру стойки петли задней двери ниже секционирующего соединения.
- Удалить поврежденную заднюю стойку шарнира.
- Отрежьте опорную пластину 100 мм (4 дюйма) от неиспользованной части сервисной детали (1).
- При необходимости подрежьте опорную пластину для установки за секционирующим соединением (1).
- Просверлите отверстия 8 мм (5/16 дюйма) в исходной детали на расстоянии 25 мм (1 дюйм) от края среза (2).
- Установить опорную пластину на половину стыка секционирования (1).
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Зажим и заглушка приваривают к автомобилю.
- Установить и выровняйте стойку служебного шарнира (3) со смежными панелями кузова. Стык секционирования должен быть обрезан, чтобы обеспечить зазор в полтора раза больше толщины металла в стыке между сервисной частью и исходной деталью. Позаботьтесь о том, чтобы обеспечить правильное выравнивание сервисных панелей.
- Удалить сервисную деталь и просверлите отверстия 8 мм (5 / 16 дюйма) для сварки заглушек, как указано на оригинальной панели и вдоль стыка секционирования (1) на расстоянии 13 мм (1 / 2 дюйма) от края среза.
- Установить и расположить модифицированную сервисную часть в соответствии с размерами кузова с помощью трехмерного измерительного оборудования.
- Выполнить пробковый сварной шов соответственно.
- Использовать частые измерения, чтобы обеспечить точную подгонку и выравнивание по соседним панелям.
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
Схема №17
ПримечаниеСекционирование должно происходить только в рекомендуемых зонах. Невыполнение этого требования может поставить под угрозу структурную целостность транспортного средства.
ПримечаниеЭта процедура не применяется к передней стойке петли. См. процедуры " секционирования передней стойки петли ". (ref-478474-S18027259642012061100000)
- При секционировании проема дверной рамы в местах, где отсутствует внутреннее усиление, за соединением должна использоваться опорная пластина 100 мм (4 дюйма), чтобы обеспечить прочный и надежный сварной шов
- Подкладки можно вырезать из неиспользуемой части сервисной части открывания дверной рамы.
- Конкретные участки, подлежащие секционированию, определяются степенью повреждения транспортного средства.
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты.
- Визуально проверить и устраните как можно больше повреждений в соответствии с заводской спецификацией.
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Измерить и сравнить деталь обслуживания с поврежденной деталью, чтобы выбрать области, где лучше всего можно выполнить секционирование.
- Вырежьте проем дверной коробки, где необходимо выполнить секционирование. Не повреждайте внутренние панели и арматуру.
- Найдите, отметить и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для установки сервисной части.
- Удалить поврежденный участок проема дверной рамы.
- На сервисной части отметить горизонтальную линию, чтобы оставить зазор в полтора раза больше толщины металла на стыке секционирования.
- Обрежьте по этой линии сервисную часть открывания наружной дверной рамы.
- Вырежьте кусок 100 мм (4 дюйма) из неиспользованной части сервисной детали для опорной пластины.
- Снять фланец с каждой стороны опорной пластины, чтобы он поместился за секционирующим соединением.
- Просверлите отверстия 8 мм (5/16 дюйма) для сварки заглушек в сервисной части в местах, отмеченных на оригинальной панели.
- Просверлите отверстия для сварки пробок вдоль секционирующих вырезов как на сервисной детали, так и на исходной панели.
- Расположить эти отверстия приблизительно на расстоянии 25 м (1 дюйм) от края секционирующих вырезов.
- Подготовьте сопрягаемые поверхности и расположить опорные пластины так, чтобы 50 мм (2 дюйма) опорной пластины были открыты, и сварной шов.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Установить сервисный компонент так, чтобы он перекрывал открытые 50 мм (2 дюйма) опорной пластины.
- Использовать трехмерное измерительное оборудование для проверки посадки. См. " Размеры - Корпус ". (ref-478474-S11846878842012061100000)
- Выполнить пробковый сварной шов соответственно.
- Прошейте сварной шов вдоль секционирующего соединения.
- Выполнить сварные швы 25 мм (1 дюйм) вдоль шва с зазорами 25 мм (1 дюйм) между ними.
- Вернитесь назад и завершить шовный шов. Это создаст прочное соединение с минимальными тепловыми искажениями.
- Использовать частые измерения, чтобы обеспечить точную подгонку и выравнивание по соседним панелям.
- Зачистить и подготовить свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
| Предупреждение | Обратитесь к разделу " Одобренное оборудование для предупреждения о ремонте при столкновении ". |
|---|
ПримечаниеПеред началом ремонта обратитесь к разделу " Металлизация металлических панелей " для получения надлежащей подготовки клеевого аппликатора и общей информации. (ref-478474-S09856284152012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Снять дверь с транспортного средства. См. " Замена передней боковой двери ". (ref-478452-S31157999292012061100000)
- Снять наружную дверную ручку (см. раздел " Замена наружной дверной ручки "). (ref-478466-S35394453672012061100000)
- Снять внешнее зеркало заднего вида. См. раздел " Замена зеркала питания ". (ref-478476-S31494553682012061100000)
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов в местах верхней оконной рамы и зеркала.
- Зачистите края наружной панели двери, чтобы отделить наружную панель двери от обшивки двери.
- Снять наружную дверную панель.
- При необходимости удалить герметики и антикоррозионные материалы из зоны ремонта. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Выпрямить края дверной оболочки.
- С помощью шлифовального диска зачистите поверхность сопрягаемых фланцев обечайки двери до голой стали.
- Натрите противолежащие сопрягаемые поверхности наружной панели двери, чтобы удалить блеск E-Coat.
- При необходимости просверлите сварные отверстия с заглушками диаметром 8 мм (5/16 дюйма) в местах, указанных на исходной панели.
- Очистить сопрягаемые поверхности.
- Нанести на обе сопрягаемые поверхности валик из металлической панели диаметром 3-6 мм (1/8-1/4 дюйма), соединяющий клей GM P/N 12378566/7 (Canadian P/N 88901674/5) или эквивалентный.
- Используя небольшую кислотную щетку, нанести слой клея, чтобы покрыть все сопрягаемые поверхности для обеспечения защиты от коррозии.
- Установить внешнюю панель двери на оболочку двери.
- Зажать внешнюю панель двери в требуемом положении.
- С помощью молотка повторно подшить фланцы вокруг оболочки двери. Продолжайте забивать поэтапно вдоль фланцев.
- С помощью разбавителя лака удалить излишки клея с площади дверной панели.
- Установить дверь на автомобиль. Осмотреть наружную панель двери на предмет правильной центровки, отрегулировать центровку в соответствии с требованиями. См. " Замена передней боковой двери ". (ref-478452-S31157999292012061100000)
- Металл-инертный газ (MIG) приваривает внешнюю панель двери к дверной раме в местах, отмеченных на верхней дверной раме.
- Очистить и подготовить все свариваемые поверхности.
- Примените Fusor супер гибкий анти-флаттер пены быстрого набора, Fusor P/N 121/124, или эквивалент в 4-5 равномерно расположенных местах между внешней панелью двери и внутренней балкой безопасности.
- При необходимости нанести на место ремонта герметики и антикоррозионные материалы. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Окрасить отремонтированный участок согласно " Системам базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить наружную дверную ручку (см. раздел " Замена наружной дверной ручки "). (ref-478466-S35394453672012061100000)
- Установить внешнее зеркало заднего вида (см. раздел " Замена зеркала питания "). (ref-478476-S31494553682012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
| Предупреждение | Обратитесь к разделу " Одобренное оборудование для предупреждения о ремонте при столкновении ". |
|---|
ПримечаниеПеред началом ремонта обратитесь к разделу " Склеивание металлических панелей " для получения правильной подготовки клея и общей информации. (ref-478474-S09856284152012061100000)
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты.
- Устраните как можно больше повреждений в соответствии с заводскими спецификациями. См. " Размеры - Корпус ". (ref-478474-S11846878842012061100000)
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Снять лобовое стекло согласно " Замене лобового стекла ". (ref-478464-S01353055062012061100000)
- Найдите и просверлите все заводские сварные швы. Обратить внимание на количество и расположение сварных швов для монтажа панели крыши.
- С помощью помощника снять панель крыши.
Процедура монтажа (сварка металл-инертный газ (MIG))
- При сварке кровельной панели инертным газом (MIG) выполнить следующие действия:
- При необходимости просверлите сварные отверстия с заглушками диаметром 8 мм (5/16 дюйма) в местах, указанных на исходной панели.
- Подготовьте все сопрягаемые поверхности по мере необходимости.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Расположить панель крыши к кузову с помощью помощника.
- Выполнить пробковый сварной шов соответственно.
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Окрасить зону ремонта согласно " Системам лакокрасочных покрытий Basecoat / Clearcoat ". (ref-478475-S02515780792012061100000)
- Установить лобовое стекло согласно " Замене лобового стекла ". (ref-478464-S01353055062012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
Процедура установки (склеивание)
- Зачистить поверхность ответных фланцев корпуса до оголенной стали.
- Зачистить ответные фланцы панели крыши для удаления Е-покрытия. Соблюдать осторожность, чтобы не повредить углы и не утончить металл во время операции шлифования.
- Очистить сопрягаемые поверхности.
- Нанести на обе сопрягаемые поверхности валик из металлической панели диаметром 3-6 мм (1/8-1/4 дюйма), соединяющий клей GM P/N 12378566/7 (Canadian P/N 88901674/5) или эквивалентный.
- Используя небольшую кислотную щетку, нанести слой клея, чтобы покрыть все оголенные металлические поверхности, чтобы обеспечить защиту от коррозии.
- Установить панель крыши на кузов с двумя и более помощниками.
- Закрепить панель крыши в требуемом положении.
- С помощью разбавителя лака удалить излишки клея с площади панели крыши.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Окрасить зону ремонта согласно " Системам лакокрасочных покрытий Basecoat / Clearcoat ". (ref-478475-S02515780792012061100000)
- Установить лобовое стекло согласно " Замене лобового стекла ". (ref-478464-S01353055062012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
Сервисная часть четверти панели поставляется как полная панель и должна быть заменена как полная панель только в случае, если панель крыши и верхняя боковая направляющая должны быть заменены. Разработаны процедуры секционирования, позволяющие производить замену четверти панели без снятия кровельной панели.
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Удалить все связанные панели и компоненты.
- Визуально проверить и устраните как можно больше повреждений в соответствии с заводской спецификацией. См. " Размеры - Корпус ". (ref-478474-S11846878842012061100000)
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Нанести ленту шириной 50 мм (2 дюйма) вдоль верхнего края четверти панели (1) у линии крыши.
- Обрежьте четверть панели по нижнему краю ленты (1), чтобы оставить фланец шириной 50 мм (2 дюйма) оригинальной четверти панели, прикрепленный к боковому усиливающему рельсу (2).
- Найдите, отметить и просверлите все заводские сварные швы по периметру четверти панели, если это необходимо для удаления поврежденной панели. Обратить внимание на количество и расположение сварных швов для монтажа сервисной панели.
- Удалить поврежденную четверть панели.
- Обрезать и выбросить верхний монтажный фланец (1) на панели обслуживания (2) так, чтобы он мог поместиться поверх язычка 50 мм (2 дюйма), оставшегося от исходной панели.
- Удалить сервисную деталь и просверлите отверстия 8 мм (5 / 16 дюйма) для сварки заглушек, как указано на оригинальной панели и вдоль стыка секционирования (1) на расстоянии 13 мм (1 / 2 дюйма) от края среза.
- Установить и расположить модифицированную сервисную часть в соответствии с размерами кузова с помощью трехмерного измерительного оборудования.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Выполнить пробковый сварной шов соответственно.
- Использовать частые измерения, чтобы обеспечить точную подгонку и выравнивание по соседним панелям.
- Нанести шов 3M Ultra Pro Seam Sealer P/N 08361 или аналогичный на секционирующее соединение.
- Запечатать четверть панели у шва пола. ПРИМЕЧАНИЕ: Четверть панели должна быть уплотнена у пола, чтобы предотвратить проникновение выхлопных газов в автомобиль.
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
| Предупреждение | Обратитесь к разделу " Одобренное оборудование для предупреждения о ремонте при столкновении ". |
|---|
ПримечаниеЗадняя выносная панель пола обслуживается как единый компонент (1). Арматурная конструкция для панели пола представляет собой отдельную деталь (2) и может обслуживаться только отдельно. В большинстве случаев эту арматуру необходимо будет заменить в случае необходимости замены удлинителя панели пола.
- Отключить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
- Отсоединить отрицательный кабель батареи. Обратитесь к разделу " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Снять все соответствующие панели и компоненты, включая крепление домкрата в правом заднем углу автомобиля.
- Визуально проверить и устраните как можно больше повреждений в соответствии с заводскими спецификациями. См. " Размеры - Корпус ". (ref-478474-S11846878842012061100000)
- Обратить внимание на расположение и удалить герметики и антикоррозионные материалы из зоны ремонта, по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Найдите, отметить и просверлите заводские сварные швы, необходимые для удаления выносной панели.
- Ослабить болты крепления всего корпуса к раме, снять все, кроме 2, в опоре радиатора и 2 болта переднего корпуса.
- Снять кузов с рамы, поместить деревянные блоки 4х4 (1) для поддержки кузова.
- Найдите, разметьте и просверлите сварные швы для удаления анкерных плит для монтажа на корпусе (1) и усиления панели пола.
- Снять пенопластовые воздушные перегородки (2) с правого и левого выступов пола, их необходимо переустановить при сборке.
- Просверлите отверстия для сварки пробок по мере необходимости для установки сервисных панелей.
- При необходимости очистить и подготовьте все сопрягаемые поверхности.
- Нанести одобренное Gm сквозное сварное покрытие или его эквивалент на все сопрягаемые поверхности. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Найдите арматурные и корпусные анкерные панели. Использовать 3-мерное измерительное оборудование.
- Сварка пробкой по мере необходимости.
- Обрежьте и согните каждую сторону удлинителя панели пола (1).
- Установить передний край выносной панели (2) на место.
- Приведите заднюю часть сервисной части на место и выпрямите загнутые язычки.
- Проверить правильность посадки и центровки.
- Выполнить сварку соответственно, включая вырезы, сделанные для монтажа.
- Опустить корпус на раму и снова прикрепить корпус к опорам рамы, затянуть болты до 85 Н.м (63 фунта на фут).
- Зачистить и подготовить свариваемые поверхности.
- Грунтовка с двухкомпонентной катализированной грунтовкой. См. " Системы базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Просверлите отверстия соответствующего размера для установки двухкомпонентной расширяющейся пены в выступающей части пола (1).
- Уплотните отверстия подходящей заглушкой (1).
- Очистить и подготовить все свариваемые поверхности.
- Нанести герметики и антикоррозионные материалы на место ремонта по мере необходимости. См. " Антикоррозионная обработка и ремонт ". (ref-478475-S11120634752012061100000)
- Покрасить и отремонтировать участок. См. " Системы покраски базового покрытия / прозрачного покрытия ". (ref-478475-S02515780792012061100000)
- Установить все соответствующие панели и компоненты.
- Подключить отрицательный кабель батареи. См. " Отсоединение и подключение отрицательного кабеля батареи ". (ref-478456-S10745692822012061100000)
- Включить систему SIR. Обратитесь к разделу " Отключение и включение SIR ". (ref-478457-S00128623442012061100000)
Схема №18
Этот компонент (1) представляет собой цельную опору приборной панели из литого магния. Он функционирует как структурная поперечная балка транспортного средства, опора подушки безопасности, держатель приборной панели, монтажный кронштейн рулевой колонки и объединяет до тридцати различных стальных и пластиковых компонентов.
Схема №19
Магниевая балка предназначена для деформации и поглощения энергии, генерируемой при сильном ударе. Ни при каких обстоятельствах магниевая балка не подлежит ремонту. Если после столкновения присутствуют какие-либо из следующих условий, магниевая балка ДОЛЖНА БЫТЬ ЗАМЕНЕНА
- Если зазоры между приборными панелями больше, чем цели сборки (1)
- При срабатывании обоих пневмоподушек
- Если рулевая колонка свернута, или руль требует замены
- Если есть повреждение нижней панели приборов, коленного буфера или кронштейнов коленного буфера
Схема №20
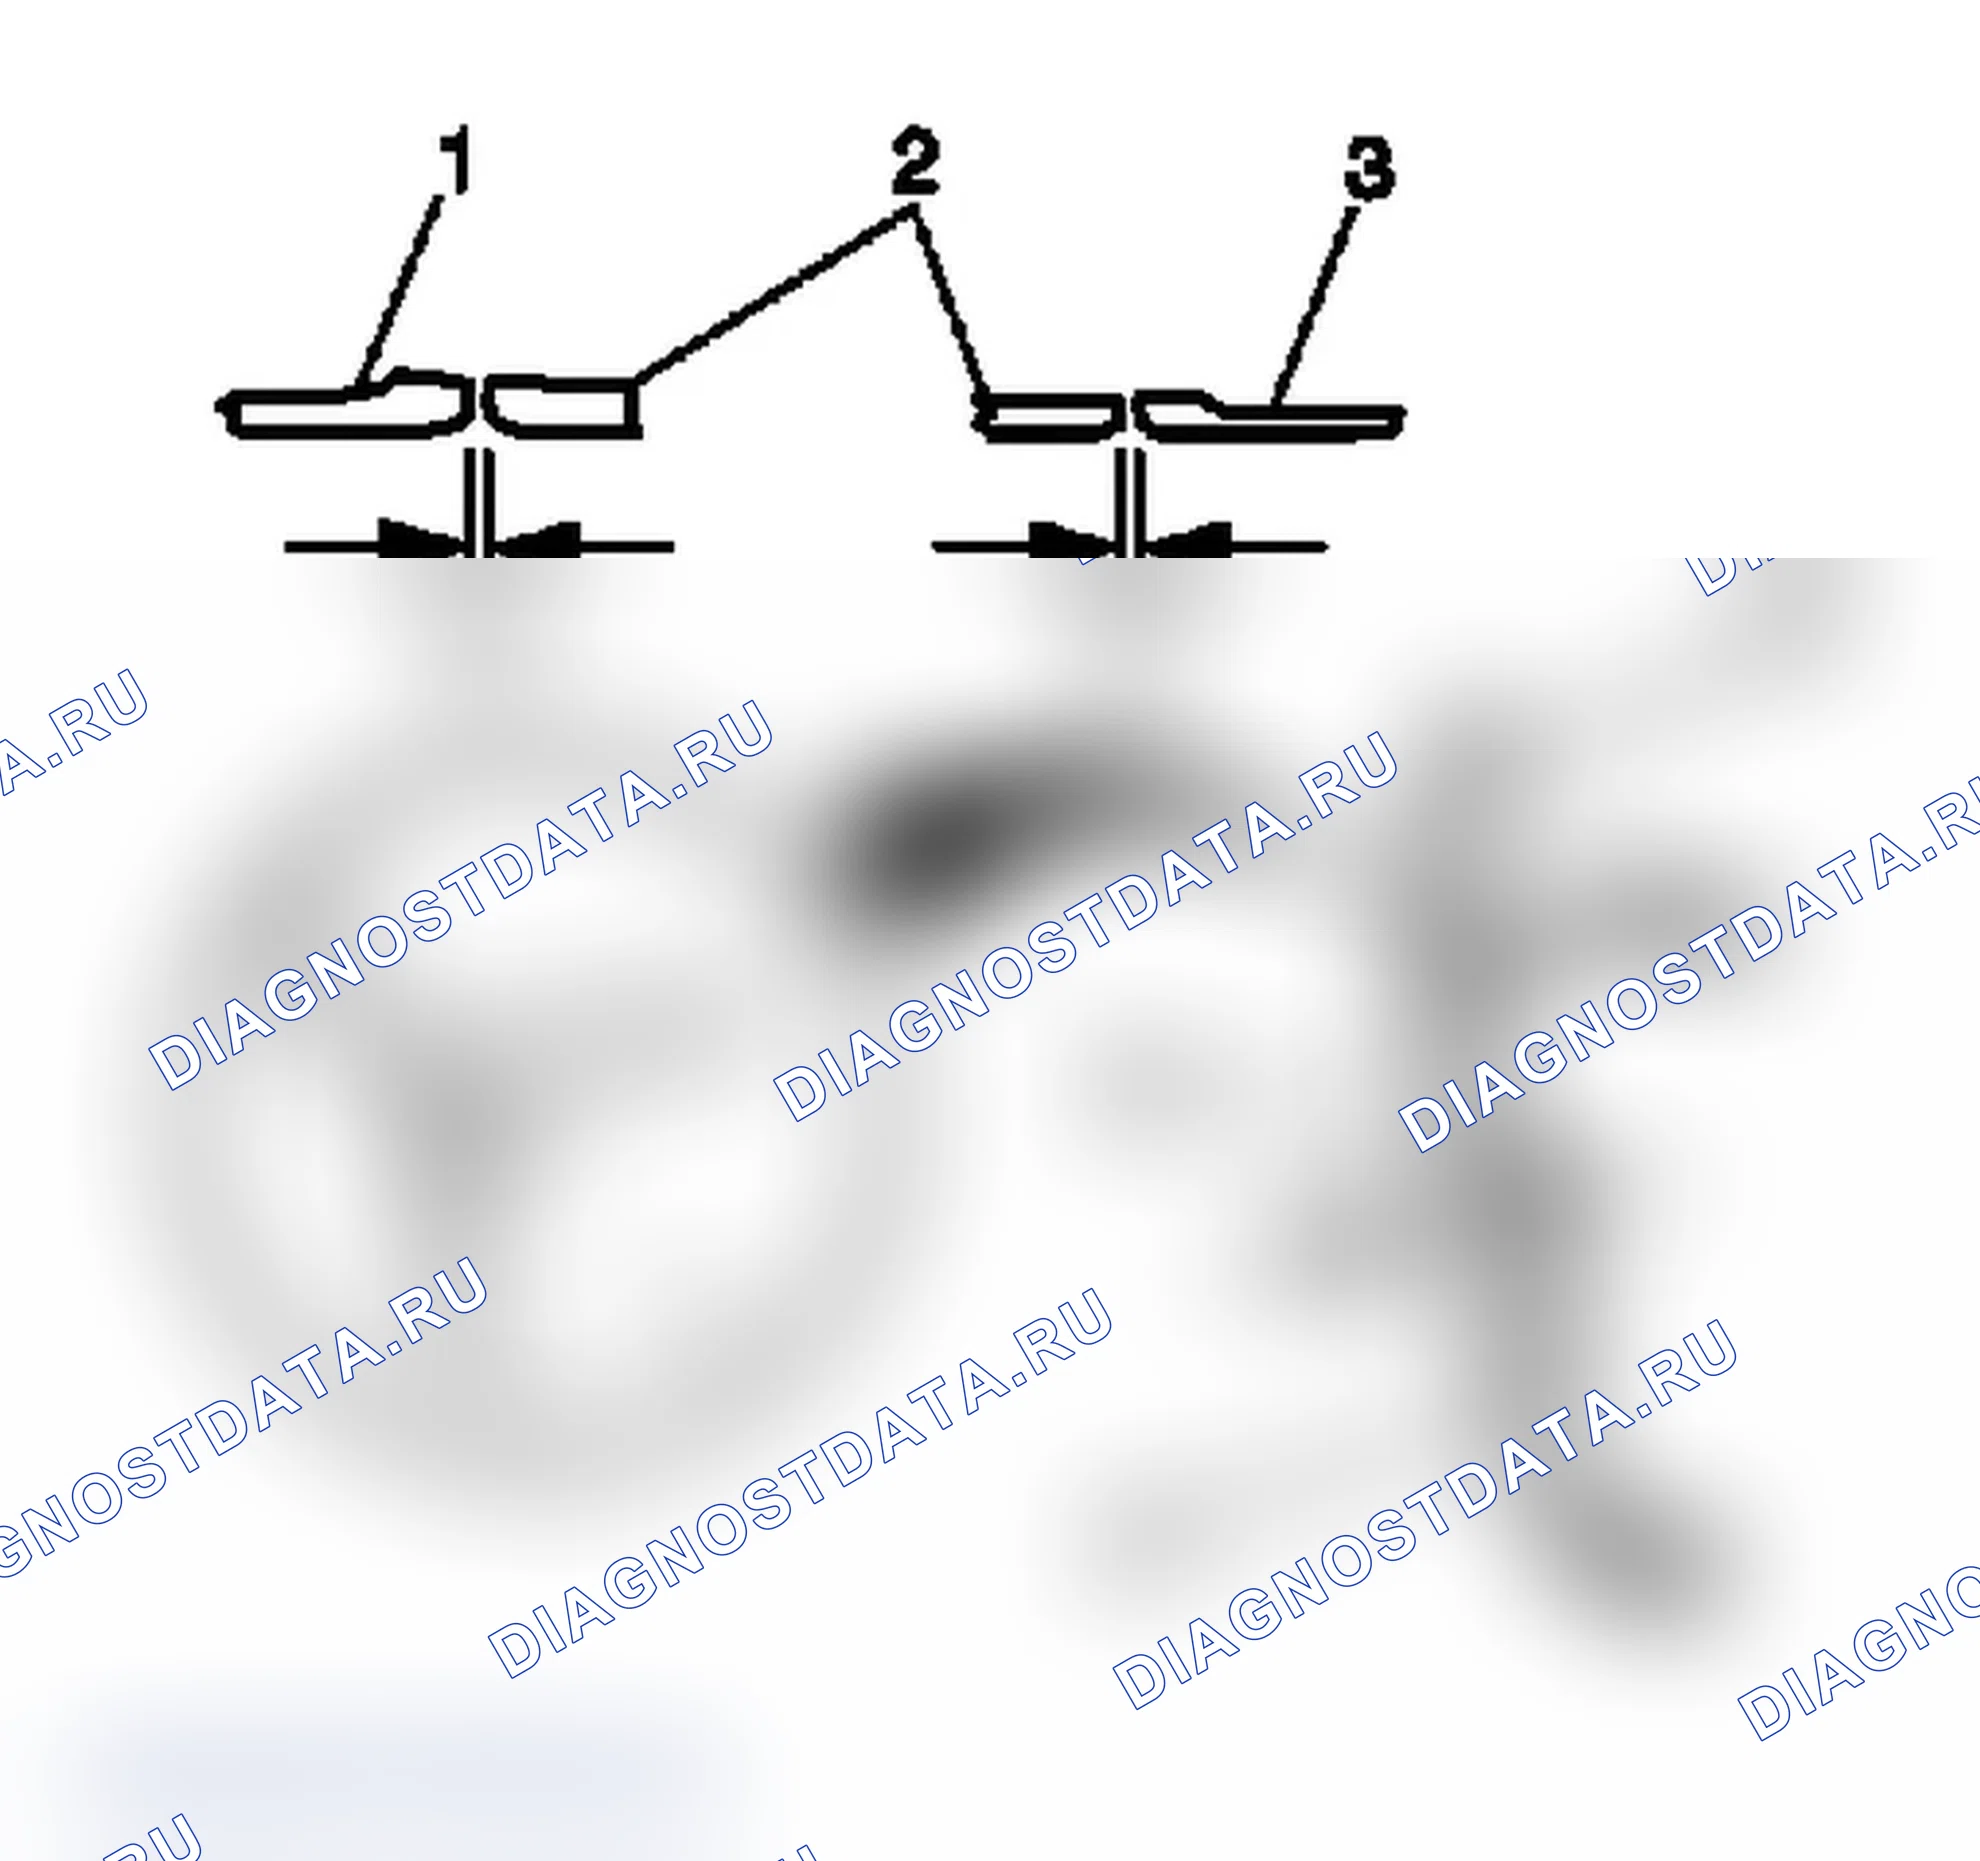
| Ссылочный номер | Описание |
|---|---|
| 1 | Коленный буфер со стороны водителя |
| 2 | Нижнее удлинение/верхняя отделка панели ввода/вывода в сборе |
| 3 | Коленный буфер со стороны пассажира |
| 4 | Зазор должен составлять 4 мм x 2,5 мм и быть параллельным в пределах 0,5 мм |
| 5 | Зазор 2 мм x 1 мм и параллельный в пределах 0,5 мм |
| 6 | Дверь модуля подушек безопасности для пассажиров |
| 7 | Отсутствие зазора между пассажирским коленным буфером и модулем подушки безопасности |
| 8 | 3 мм x 1 мм параллельно между пассажирским коленным буфером и модулем подушки безопасности |